Über SAMHO Cutting Cases

Hier sehen Sie echte Schneidfälle, die eine Vielzahl von Materialien und Verarbeitungsszenarien abdecken, einschließlich typischer schwer zu verarbeitender Materialien wie Formstahl, Aluminiumlegierungen, Kupferlegierungen, Titanlegierungen usw. Jeder Fall zeichnet das Werkzeugmodell, die Verarbeitungsparameter (wie Geschwindigkeit, Vorschub, Schnitttiefe usw.), die Kühlmethode und den endgültigen Verarbeitungseffekt (wie Oberflächenrauheit, Werkzeugverschleiß) detailliert auf und bietet Referenzprozessdaten und Anwendungshinweise für Ihre tatsächliche Verarbeitung.

Ganz gleich, ob Sie sich auf Präzisionsformen, Flugzeugteile, medizinische Geräte oder Mikrobearbeitung konzentrieren: Hier finden Sie leistungsstarke Schneidwerkzeuglösungen für unterschiedliche Materialien und Arbeitsbedingungen, die Ihnen dabei helfen, die Verarbeitungsqualität und -effizienz zu verbessern.

Schaftfräser-Schneidwerkzeug aus Stahl, Fall 1:

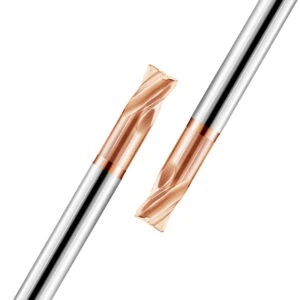
HRC65 2-schneidige Kugelkopffräser für die Berylliumkupfer-Bearbeitung

Spiegelähnliche Oberflächenbeschaffenheit – Erreicht eine Präzision von Ra0.4

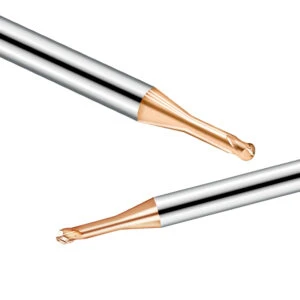
Der zweischneidige Hartmetall-Kugelkopffräser der Güte HRC65 bietet eine außergewöhnliche Oberflächenqualität bei der Bearbeitung von Berylliumkupfer (BeCu) und erreicht eine hochglänzende Oberflächenrauheit von Ra 2 µm oder weniger. Diese Präzision erfüllt die hohen Anforderungen an elektronische Steckverbinderformen, Hochfrequenzkomponenten und Mikrostifteinsätze.

Optimierte Spanabfuhr und stabiles Schneiden

Die zweischneidige Geometrie bietet ein größeres Nutenvolumen und sorgt so für eine effiziente Spanabfuhr und reduzierte Werkzeugablagerungen, insbesondere bei der Bearbeitung hochduktiler und wärmeleitender Werkstoffe wie BeCu. Dies trägt zu niedrigeren Schnitttemperaturen, gleichbleibender Maßgenauigkeit und geringerem Werkzeugverschleiß bei langen Bearbeitungszyklen bei.

Überragende Verschleißfestigkeit für die Oberflächenbearbeitung von Nichteisenlegierungen

Das aus ultrafeinkörnigem Hartmetall mit einer Härte von HRC65 gefertigte Werkzeug weist auch bei hohen Schnittgeschwindigkeiten und geringer Belastung eine hervorragende Verschleißfestigkeit und Warmhärte auf. Es eignet sich ideal für die langfristige, hochpräzise Bearbeitung von Nichteisenmetallen, minimiert Werkzeugwechsel und verbessert die Produktionseffizienz.

Ideal für 3D-Konturen und feine Oberflächenprofile

Kugelkopffräser werden bevorzugt für 3D-Konturfräsen, Freiform-Oberflächenbearbeitung und die Bearbeitung tiefer Hohlräume in Berylliumkupferformen eingesetzt. Sie werden häufig in Anwendungen wie HF-Komponenten, elektrischen Steckverbindern und Mikropräzisionsformen eingesetzt, bei denen höchste Genauigkeit und Oberflächenqualität entscheidend sind.

Schaftfräser-Schneidwerkzeug aus Stahl, Fall 2:

Hochharte Schaftfräser für die Hochglanzbearbeitung von wärmebehandeltem Stahl S136

  1. Außergewöhnliche Bearbeitungsgenauigkeit mit Toleranzen innerhalb von 0.001 mm
    Mit hochharten Vollhartmetall-Schaftfräsern der Güteklasse HRC65 lässt sich eine extrem präzise Ebenheitskontrolle bei wärmebehandeltem Stahl S136 mit Härten zwischen HRC50 und HRC52 erreichen. Dank eines hochsteifen Werkzeugdesigns und präziser Mikrovorschubstrategien bleibt die Gesamtebenheit der Oberfläche nach der Bearbeitung innerhalb von 0.001 mm und erfüllt so die strengen Präzisionsanforderungen kritischer Formkomponenten.

  2. Spiegelglatte Oberfläche ohne Werkzeugspuren
    Fortschrittlicher ultrafeiner Kantenschliff und hochdichte Beschichtungstechnologien minimieren Reibung und Vibrationen beim Schneiden. Dadurch werden häufige Defekte wie Werkzeugspuren und Rattermuster effektiv eliminiert und eine spiegelglatte Oberfläche mit einem Ra-Wert von mindestens 0.05 µm erzielt.

  3. Überragende Verschleißfestigkeit für gleichbleibende, lang anhaltende Leistung
    S136 ist ein ausscheidungsgehärteter Edelstahl, der für seine hohe Härte und die Neigung zur Aufbauschneidenbildung (BUE) nach der Wärmebehandlung bekannt ist. Hochharte Schaftfräser aus feinkörnigen Hartmetallsubstraten mit modernen Beschichtungen (z. B. HG oder HH) gewährleisten stabile, saubere Schnitte bei hohen Geschwindigkeiten und leichtem Schnitt. Dies verlängert die Werkzeugstandzeit und erhält die Konturgenauigkeit – ideal für die Vorbearbeitung vor dem abschließenden Formenpolieren.

  4. Optimiert für Hochgeschwindigkeitsspindeln und MMS
    Die Bearbeitung von Spiegeloberflächen auf S136 erfordert eine effiziente Wärmeableitung und Kontaminationskontrolle. Der Einsatz von Hochgeschwindigkeitsspindeln mit über 60,000 U/min in Kombination mit Ölnebel- oder MMS-Kühlsystemen führt die Wärme effektiv ab und verhindert gleichzeitig Kühlmittelrückstände auf der bearbeiteten Oberfläche. Dies gewährleistet thermische Stabilität und außergewöhnliche Oberflächenreinheit während des gesamten Bearbeitungsprozesses.

Schaftfräser-Schneidformstahl, Fall 3:

HRC65-Schaftfräser zum Seitenfräsen von wärmebehandeltem S136-Formstahl

1. Ideales Werkzeug zum Fräsen von gehärtetem Stahl
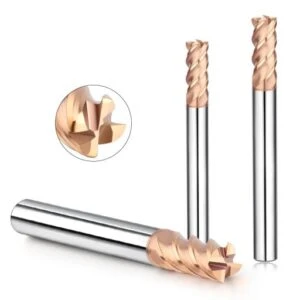
Hergestellt aus ultrafeinkörnigem Hartmetall, dem Vollhartmetall der Güte HRC65 Schaftfräser Bietet außergewöhnliche Leistung beim Seitenfräsen mit wärmebehandeltem S136-Edelstahl (typischerweise HRC50+). Das Werkzeug zeichnet sich durch hervorragende Warmhärte und Verschleißfestigkeit aus und eignet sich daher ideal für hochbelastete Bearbeitungsumgebungen.

2. Spiegelähnliche Oberflächenbeschaffenheit ohne Werkzeugspuren
Dank Präzisionsschliff und fortschrittlicher Kantenvorbereitung liefert das Werkzeug spiegelglatte Oberflächen ohne sichtbare Schnittspuren. Dies ist entscheidend für hochglänzende Formhohlräume, Einsatzkomponenten und hochwertige Matrizenoberflächen.

3. Überlegene Oberflächenkonsistenz für die Präzisionsformbearbeitung
Die optimierte Nutengeometrie und die stabilen Schnittbedingungen gewährleisten eine gleichbleibende Oberflächenqualität auf der gesamten gefrästen Seite. Das Werkzeug minimiert Vibrationen und Wärmeentwicklung, verhindert Oberflächenverzerrungen und sorgt für makellose Oberflächen in hochpräzisen Kunststoffspritzgussformen und hochglanzpolierten Anwendungen.

4. Entwickelt für die Hochgeschwindigkeits-CNC-Bearbeitung
Für optimale Ergebnisse kombinieren Sie dieses Werkzeug mit Hochgeschwindigkeits-CNC-Maschinen (empfohlene Spindeldrehzahl ≥ 20,000 U/min). Bei Verwendung mit Ölnebel- oder MMS-Schmierung behält das Werkzeug seine thermische Stabilität und bietet eine lange Lebensdauer, selbst bei längerer Bearbeitung von gehärtetem Edelstahl.

Schaftfräser-Schneidformstahl, Fall 4:

Einkristall-Schaftfräser für Berylliumkupfer-Spiegelpolitur

Erreichen Sie eine Oberflächengüte von Ra 0.03–0.05 μm ohne Polieren

Ultra-Spiegel-Finish: Ra 0.03–0.05 μm für High-End-Anwendungen

Der Schaftfräser aus Einkristalldiamant (SCD) bietet außergewöhnliche Schärfe und Kantenintegrität und ermöglicht ultrafeine Oberflächen bei der Bearbeitung von Berylliumkupfer (BeCu). Er erreicht konstant Ra-Werte von nur 0.03–0.05 μm und erzeugt spiegelglatte Oberflächen, die den hohen Anforderungen von Präzisionsformeinsätzen, Mikroelektronikkomponenten und Hochfrequenzsteckverbindern gerecht werden.

Polierfreie Verarbeitung zur Reduzierung der Nachbearbeitungskosten

Im Gegensatz zu herkömmlichen Hartmetallwerkzeugen erzeugen SCD-Schaftfräser die Oberfläche in einem einzigen Durchgang, sodass manuelles Polieren oder Nachbearbeitungen entfallen. Dies verkürzt nicht nur die Zykluszeit, sondern senkt auch die Arbeitskosten und den Produktionsaufwand. Dies macht diese Technologie ideal für die Massenproduktion oder die Präzisionsfertigung.

Außergewöhnliche Leistung auf duktilen, klebrigen Materialien wie BeCu

Berylliumkupfer ist bekannt für seine hohe Duktilität und die Neigung, an Schneidkanten zu haften. Die ultraharte Schneide des SCD-Schaftfräsers verhindert Aufbauschneidenbildung und sorgt für gleichmäßiges, kontinuierliches Schneiden. Seine hohe Wärmeleitfähigkeit sorgt für eine hervorragende Wärmeableitung, die Werkstückverformungen vorbeugt und ein gleichmäßiges Oberflächenprofil gewährleistet.

Genauigkeit im Mikrometerbereich für Ultrapräzisions- und 5-Achsen-CNC-Anwendungen

Diese Werkzeuge sind für Hochgeschwindigkeitsbearbeitungen (≥40,000 U/min) konzipiert und vollständig mit mehrachsigen CNC-Systemen kompatibel. Ob Sie komplexe 3D-Geometrien oder ultraflache optische Oberflächen bearbeiten, SCD-Schaftfräser bieten maßgenaue Kontrolle und Wiederholgenauigkeit im Mikrometerbereich, was insbesondere in der Luft- und Raumfahrt, der Medizintechnik und im Halbleiterformbau entscheidend ist.

Möchten Sie Einzelheiten erfahren?

Wenn Sie Hilfe benötigen, füllen Sie bitte das Formular aus und wir werden innerhalb von spätestens 6 Stunden antworten.

Schaftfräser-Schneidformstahl, Fall 5:

Wichtige Überlegungen zur Verwendung eines HRC65-Superhartbohrers beim Bohren ultradünner Titanlegierungen

Präzisionsbohren für hochharte Titanlegierungen

Der Vollhartmetallbohrer der Güte HRC65 (Ø 2.4 mm) wurde speziell für das Präzisionsbohren in hochfesten Titanlegierungen entwickelt. Die Anwendung erfordert eine minimale Wandstärke von nur 0.1 mm und stößt damit an die Grenzen des Dünnwand-Mikrobohrens. Dies erfordert außergewöhnliche Präzision der Werkzeuggeometrie, Kantenschärfe und Verschleißfestigkeit, um Verformungen oder Werkzeugversagen zu vermeiden.

Optimale Schnittparameter zur Vermeidung von Abweichungen und Brüchen

Titanlegierungen haben eine geringe Wärmeleitfähigkeit und speichern die Schnittwärme an der Schnittstelle zwischen Werkzeug und Werkstück. Dies erhöht das Risiko von Werkzeugabweichungen oder Kantenausbrüchen. Um hochpräzises und stabiles Schneiden zu gewährleisten, verwendet dieses System eine Spindeldrehzahl von 4000 U/min, einen Vorschub von 50 mm/min und einen Q-Wert (Vorschub pro Umdrehung) von 0.05 mm/U. Diese Parameter tragen zur Stabilität bei und reduzieren die Belastung ultradünner Abschnitte.

Stabilität beim Tieflochbohren und effektive Kühlstrategie

Mit einer Bohrtiefe von 26 mm fällt diese Anwendung unter das Tieflochbohren mit kleinem Durchmesser, bei dem Wärmestau und Spanabfuhr häufige Herausforderungen darstellen. Um die Genauigkeit zu gewährleisten und die Werkzeuglebensdauer zu verlängern, wird dringend empfohlen, Hochdruck-Innenkühlsysteme zu verwenden oder intermittierendes Bohren anzuwenden, um die Spanabfuhr zu verbessern und die Wärmeentwicklung zu kontrollieren.

Bedeutung der Überwachung und Wartung des Werkzeugverschleißes

Das Bohren ultradünner Wände ist sehr empfindlich gegenüber Werkzeugverschleiß. Schon eine leichte Abstumpfung der Schneide kann zu exzentrischem Schneiden, Lochfehlstellungen oder sogar Wandrissen führen. Die Integration von Werkzeugstandzeitüberwachungssystemen und die Einhaltung regelmäßiger Bohrerwechselintervalle gewährleisten eine gleichbleibende Lochqualität, Maßstabilität und schützen die strukturelle Integrität des fertigen Bauteils.

Schaftfräser-Schneidformstahl, Fall 6:

Werkzeuglebensdauertest für wärmebehandelten Formenstahl HRC48–52 S136

Testmaterial: S136 wärmebehandelter Formenstahl (HRC48–52)
S136 ist ein hochwertiger rostfreier Formenstahl, der für seine hervorragende Korrosionsbeständigkeit, hohe Polierbarkeit und Dimensionsstabilität bekannt ist. Er wird häufig für Präzisions-Spritzgussteile verwendet. Für diesen Test wurde wärmebehandelter S136 mit einem Härtebereich von HRC48–52 ausgewählt, um die Werkzeugverschleißfestigkeit unter anspruchsvollen Bedingungen zu bewerten.

Hochgeschwindigkeitsbearbeitung mit Ölkühlung: Optimierte Prozessparameter

Der Test wurde auf einem Hochgeschwindigkeitsbearbeitungszentrum von ROUK-ROUK mit 32,000 U/min und einem speziellen Ölkühlsystem durchgeführt. Diese Konfiguration kontrollierte effektiv die Wärmeentwicklung im Schneidbereich, minimierte thermische Verformungen und verlängerte die Werkzeugstandzeit bei längeren Schneidvorgängen.

Kontinuierliche isotrope Pfadbearbeitung: 4-Stunden-Haltbarkeitstest

Mithilfe einer 3D-isotropen Werkzeugwegstrategie wurden reale Bedingungen der Formenbearbeitung mit komplexen gekrümmten Oberflächen simuliert. Das Werkzeug lief vier Stunden lang ohne Unterbrechung und stellte seine Leistung unter Hochlast- und Hochgeschwindigkeitsbedingungen unter Beweis, um sowohl die Haltbarkeit als auch die Oberflächenkonsistenz zu beurteilen.

Ergebnisse der Werkzeugleistung: Kein sichtbarer Verschleiß, maximale Stabilität

Nach vier Stunden Dauerbetrieb zeigte das HRC4-Vollhartmetallwerkzeug keinerlei sichtbare Verschleißerscheinungen oder Kantenausbrüche. Die Schneidkanten blieben scharf und intakt und wiesen eine hervorragende Verschleißfestigkeit, Warmhärte und thermische Stabilität auf – entscheidend für die Bearbeitung von gehärtetem rostfreiem Formstahl wie S65.

Oberflächengüte: Ra 0.3–0.4 µm wird konstant erreicht

Die bearbeitete Oberfläche wies eine gleichmäßig spiegelglatte Oberfläche mit einer Oberflächenrauheit von Ra 0.3–0.4 µm auf und erfüllte oder übertraf damit die Industriestandards für hochpräzise Formhohlräume. Dieses Oberflächenniveau reduziert oder eliminiert den Bedarf an manuellem Polieren erheblich, verbessert die Effizienz und senkt die Produktionskosten.

Schaftfräser-Schneidformstahl, Fall 7:

Schruppbearbeitungstest von wärmebehandeltem Stahl mit einem Eckradiusfräser

Optimiert für das Hochgeschwindigkeits-Schruppen von wärmebehandeltem Formstahl (HRC48–52)

Dieser Test wurde mit wärmebehandeltem Formstahl mit Härtegraden von HRC48 bis HRC52 durchgeführt, um insbesondere die Standzeit und Schnittstabilität eines Eckradiusfräsers unter Hochgeschwindigkeits-Schruppbedingungen zu bewerten. Diese hochharten Werkstoffe erfordern eine außergewöhnliche Kantenfestigkeit und Verschleißfestigkeit und eignen sich daher ideal für den Vergleich verschleißfester Hartmetallfräser.

Hochgeschwindigkeitsspindel-Setup zeigt hervorragende Werkzeugstabilität

Die Bearbeitung erfolgte auf einem Hochgeschwindigkeits-CNC-Zentrum von ROUK-ROUK mit einer Spindeldrehzahl von 32,000 U/min und Luftkühlung. Selbst bei Dauerbetrieb mit hoher Belastung zeigte das Werkzeug eine hervorragende Leistung ohne Rattern oder Maßabweichungen, was auf eine hervorragende Stabilität bei Hochgeschwindigkeits-Schruppanwendungen hindeutet.

Minimaler Werkzeugverschleiß nach 5 Stunden kontinuierlichem Schruppen

In einem fünfstündigen Hochgeschwindigkeits-Schruppzyklus wurde der Schaftfräser einem aggressiven Materialabtrag unter hoher Schnittlast ausgesetzt. Die Nachprüfung ergab nur geringen Kantenverschleiß, und die Schneide blieb scharf und intakt – ein Beleg für die Langlebigkeit und lange Lebensdauer des Werkzeugs bei anspruchsvollen Anwendungen im Formenbau.

Behält Maßgenauigkeit und Kantenintegrität unter Belastung bei

Trotz des lang anhaltenden, hochbelasteten Betriebs behielt das Werkzeug seine Kantenschärfe und Maßgenauigkeit und bot zuverlässige Unterstützung für nachfolgende Vorschlicht- und Schlichtvorgänge. Dies macht es zur bevorzugten Wahl für die Schruppbearbeitung hochharter Stähle in Branchen wie dem Formenbau, der Luft- und Raumfahrt und der Präzisionswerkzeugherstellung.

Schaftfräser-Schneidformstahl, Fall 8:

Abgerundeter Eckfräser für die hochpräzise Bearbeitung von hochhartem Stahl HRC59.9

Material: ASSAB 88 Formstahl (HRC59.9)
Das Werkstückmaterial ist wärmebehandelter ASSAB 88-Formenstahl mit einer Härte von HRC59.9. Damit ist er ein typischer hochharter Stahl für den Einsatz in Kunststoffspritzguss- und Stanzformen. Diese Anwendungen erfordern eine hervorragende Werkzeugverschleißfestigkeit und Maßgenauigkeit über lange Bearbeitungszyklen.

Werkzeug: D6R0.5 Schaftfräser mit abgerundeten Ecken (HRC65-Qualität)
Das ausgewählte Werkzeug ist ein abgerundeter Eckfräser der Güteklasse HRC65 D6R0.5. Dieses Werkzeug zeichnet sich durch hervorragende Hitzebeständigkeit und Schneidkantenfestigkeit aus und eignet sich daher ideal für die hochpräzise Endbearbeitung von gehärtetem Stahl. Der Eckradius (R0.5) trägt zur Reduzierung der Spannungskonzentration an der Werkzeugspitze bei, was die Werkzeugstandzeit deutlich verlängert und die Bearbeitungsstabilität verbessert.

Bearbeitungsparameter: 7000 U/min Spindeldrehzahl, 900 mm/min Vorschubgeschwindigkeit
Die Schnittparameter werden sorgfältig optimiert, um ein Gleichgewicht zwischen Oberflächengüte und Effizienz zu erreichen. Eine Spindeldrehzahl von 7000 U/min in Kombination mit einer Vorschubgeschwindigkeit von 900 mm/min unterstützt einen reibungslosen, kontinuierlichen Konturprozess, der insbesondere bei der Formenbearbeitung entscheidend ist.

Leistungsergebnisse: Minimaler Werkzeugverschleiß, hohe Maßgenauigkeit, hervorragende Oberflächengüte
Nach drei Stunden kontinuierlicher Konturbearbeitung wies das Werkzeug nur geringen Verschleiß auf und blieb in betriebsbereitem Zustand – ein Beweis für seine hervorragende Verschleißfestigkeit. Das fertige Teil wies eine Maßtoleranz von ±3 mm auf, und die Oberflächenqualität entsprach den Standards für hochpräzise Formenbearbeitung mit einem hervorragenden Finish.

Schaftfräser-Schneidformstahl, Fall 9:

Kugelkopffräser zum Schruppen von SKD11-Material

Hocheffizientes Schruppen von SKD11-Formstahl mit Kugelkopffräsern

Bei der Bearbeitung von hochhartem Formstahl wie SKD11 (bis HRC60) liefern Kugelfräser hervorragende Leistung bei hocheffizienten Schruppbearbeitungen. Insbesondere der Kugelfräser D6R3 überzeugt durch hervorragende Schnittigkeit und Stabilität beim Hochleistungsfräsen und verbessert so den Materialabtrag und die Bearbeitungseffizienz deutlich.

Außergewöhnliche Verschleißfestigkeit und verlängerte Werkzeuglebensdauer

Diese auf Langlebigkeit ausgelegten Kugelkopffräser der Güte HRC65 zeichnen sich selbst bei längerem Schneiden von gehärtetem Stahl durch minimalen Verschleiß aus. Ihre überragende Hitze- und Verschleißbeständigkeit macht sie ideal für den Dauerbetrieb und trägt dazu bei, Werkzeugwechselhäufigkeit und Ausfallzeiten zu reduzieren.

Stabile Leistung bei hohen Geschwindigkeiten und Vorschüben

Dieses für Hochgeschwindigkeits-Schruppen konzipierte Werkzeug liefert selbst unter anspruchsvollen Bedingungen – wie einer Spindeldrehzahl von 7,500 U/min und einem Vorschub von 2,800 mm/min – hervorragende Ergebnisse, ohne zu rattern oder instabil zu werden. Dadurch eignet es sich besonders für die Vorformung von Formstahl, schwere Schruppbearbeitungen und andere Zerspanungsaufgaben mit hoher Belastung.

Optimiert für CNC-Hochgeschwindigkeits-Bearbeitungszentren

Diese Kugelkopffräser sind sowohl mit 3- als auch mit 5-achsigen CNC-Hochgeschwindigkeitsbearbeitungszentren kompatibel. Sie unterstützen effiziente und stabile Werkzeugwegstrategien und eignen sich daher ideal für die komplexe Oberflächenbearbeitung, das Schruppen von Hohlräumen und die Bearbeitung von Formaufbauten. Die vorhersehbare Leistung des Werkzeugs trägt zu reibungsloseren Arbeitsabläufen und weniger Werkzeugwegunterbrechungen bei.

Schaftfräser-Schneidformstahl, Fall 10:

HRC65-Kugelkopffräser für die hochpräzise Endbearbeitung von M333-Formstahl (HRC48–52)

Ideal für die Präzisionsbearbeitung von hochhartem M333-Werkzeugstahl

Bei diesem Test wird ein Kugelkopffräser der Güteklasse HRC65 D6R3 eingesetzt, um M333-Formstahl mit einer Härte von HRC48–52 mit hoher Geschwindigkeit parallel zu schlichten. Bei einer Spindeldrehzahl von 16,000 U/min und einem Vorschub von 1600 mm/min zeigt das Werkzeug hervorragende Schnittstabilität, geometrische Genauigkeit und konstante Maßhaltigkeit – und ist daher besonders effektiv für gehärtete Werkzeugstähle.

Spiegelähnliche Oberflächenbeschaffenheit – kein Nachpolieren erforderlich

Das fertige Werkstück weist eine gleichmäßige Oberflächenbeschaffenheit ohne Schattenbildung (ohne Yin-Yang-Effekt) auf. Die Oberflächenrauheit erreicht Ra ≤ 0.05 µm und erfüllt damit die Anforderungen hochpräziser Formen- und Hohlraumanwendungen, bei denen optische Klarheit und polierfreie Oberflächenbeschaffenheit entscheidend sind.

Außergewöhnliche Maßkontrolle: ≤0.001 mm Abweichung

Der Maßvergleich zwischen zwei Schlüsselebenen vor und nach der Endbearbeitung zeigt eine minimale Abweichung von nur 0.001 mm. Dies unterstreicht die Maßstabilität des Werkzeugs und die gleichmäßige Überschreitungsleistung während des 5.5-stündigen Zyklus.

Hervorragende Werkzeugstandzeit mit minimalem Verschleiß von über 5.5 Stunden

Selbst nach 330 Minuten kontinuierlicher Bearbeitung bleibt die Schneide scharf, weist nur geringen Verschleiß auf und weist keine sichtbaren Absplitterungen auf. Dies beweist die Wärmebeständigkeit und Verschleißfestigkeit des HRC65-Kugelkopffräsers und macht ihn ideal für den Dauereinsatz in gehärteten Materialien.

Ölkühlung verbessert die thermische Stabilität und Oberflächenintegrität

Der gesamte Prozess wird durch eine ölbasierte Kühlung unterstützt, die die Hitze in der Schneidzone deutlich senkt. Dies trägt dazu bei, thermische Verformungen zu vermeiden, Mikrorisse zu minimieren und die Oberflächengleichmäßigkeit zu erhalten. Gleichzeitig wird die Werkzeugschneide über lange Zyklen geschützt.