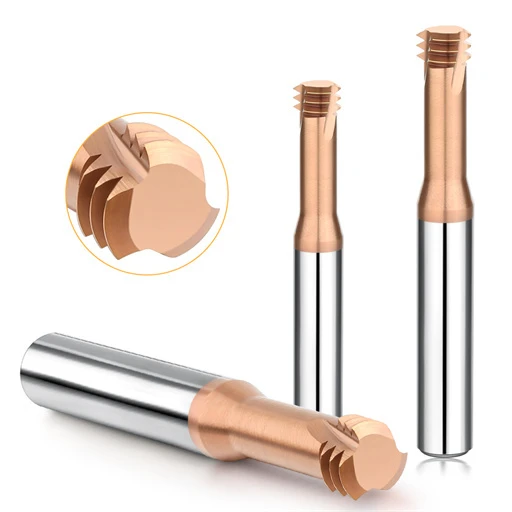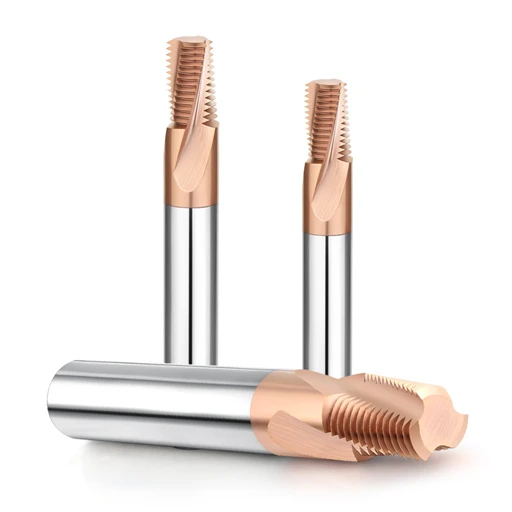
Mientras mecanizábamos insertos de matriz de estampado SKD11 con doble templado criogénico, un cliente habitual nos contactó con un problema crítico. Estaban fresando roscas ciegas M4×0.7 en acero estable HRC65. Su herramienta de carburo sólido sufrió una fractura frágil cerca de la raíz del vástago antes de completar siquiera dos revoluciones completas. La herramienta rota se atascó profundamente en la cavidad, poniendo en riesgo la vida útil de un costoso bloque de matriz pretemplado.
Observamos este mismo problema constantemente en talleres de alta precisión. Al trabajar con talleres de herramientas en Norteamérica y Europa, sabemos que el roscado de acero para herramientas endurecido expone las puntas de las herramientas a esfuerzos cortantes y choques térmicos extremos. Muchos atribuyen la falla principalmente a la dureza del sustrato o a la calidad del recubrimiento. Sin embargo, nuestros análisis de fractura mediante microscopía electrónica de barrido (SEM) demuestran que la mayoría de las roturas en fresas de roscar se deben a variables de proceso sutiles y no controladas, en lugar de a materias primas de mala calidad.
Pequeños errores de configuración provocan daños graves al mecanizar cerca de los límites físicos del carburo de tungsteno. Las elevadas relaciones de voladizo generan vibraciones, la interpolación circular no compensada causa una sobrecarga severa en la fresa de roscar, y una excentricidad de tan solo 0.003 mm concentra todas las fuerzas de corte en un solo diente. En condiciones HRC65, estas microdesviaciones se acumulan instantáneamente, provocando una falla repentina de la herramienta de la fresa de roscar.
¿Alguna vez ha monitorizado el medidor de carga de su máquina con parámetros ultraconservadores, solo para oír ese chasquido sordo proveniente del interior del orificio?
Preparación del orificio piloto y capas endurecidas por deformación anómalas: los principales culpables ocultos de la sobrecarga de la fresadora de roscas
Cuando solucionamos problemas con fresas rotas en bloques de matrices endurecidas, nuestra primera instrucción al programador es sencilla: aléjese de la fresadora y mida el orificio previamente perforado. En acero HRC65, los defectos de pre-mecanizado provocan picos de funcionamiento severos. Cuando la herramienta entra mediante interpolación helicoidal, al encontrar un orificio ovalado o cónico se produce una sobrecarga instantánea de la fresa.
Recientemente analizamos un trabajo en el que cinco orificios roscados se mecanizaron correctamente, pero la fresa se rompió en la segunda vuelta del sexto orificio. Las pruebas de microdureza de sección transversal revelaron que la broca de carburo utilizada para la perforación previa había sufrido un ligero desgaste en el flanco. La fricción resultante generó una capa blanca endurecida por deformación que alcanzó una dureza de HRC68. La fresa no estaba cortando un metal uniforme; estaba chocando contra una capa frágil e irregular.
Endurecimiento por deformación y errores de conicidad: la causa principal del astillamiento instantáneo en fresas de roscar de carburo sólido.
Al taladrar orificios guía en materiales duros, un ligero desgaste de la broca transforma el cizallamiento en un bruñido y fricción severos. Esta intensa deformación mecánica deja una capa superficial endurecida por deformación a lo largo de la pared interior. Cuando las fresas de roscar rígidas de carburo sólido entran en contacto con esta zona alterada, se produce un microdesprendimiento en las crestas de los dientes. En aleaciones ultraduras, una microfisura inicial destruye la fresa en la siguiente revolución.
La acumulación de virutas en agujeros profundos también provoca que las brocas estándar se desvíen, creando una conicidad invertida donde el agujero se estrecha en el fondo. Según los datos de nuestras pruebas con clientes, una conicidad diametral de tan solo 0.02 mm en una profundidad de 10 mm aumenta drásticamente el contacto radial. Un corte ligero programado se convierte repentinamente en un contacto lateral intenso en el fondo del agujero ciego, rompiendo la herramienta al instante.
Respecto al fresado de roscas en acero SKD11: ¿Por qué es necesario aumentar el diámetro de los orificios piloto entre +0.03 mm y +0.05 mm?
Al mecanizar aceros endurecidos para trabajo en frío, siempre indicamos a los programadores que ignoren las tablas de perforación estándar de los manuales. Al fresar roscas en acero SKD11 , DC53 o D2 con una dureza HRC65, aumentamos intencionalmente el diámetro del orificio piloto entre +0.03 mm y +0.05 mm. Los materiales extremadamente duros presentan una resistencia a la fluencia por cizallamiento muy alta. Un orificio estrecho genera una fuerte fricción de la punta de la herramienta y un peligroso par de apriete.
Este ajuste requiere una compensación de ingeniería intencionada. Ampliar ligeramente el orificio reduce la altura teórica de acoplamiento de la rosca entre un 5 % y un 8 % aproximadamente. Sin embargo, la resistencia a la extracción en materiales HRC65 permanece inalterada. La holgura radial adicional evita atascos catastróficos, reduce el calor en los flancos y facilita la salida segura de las virutas.
Errores comunes en la estrategia de profundidad de corte radial (DOC): La trampa de la carga de impacto para las fresas de roscar de carburo
El fresado de roscas en acero HRC65 no es un proceso de remoción de metal tradicional, sino un microdesprendimiento de alta rigidez. Muchos talleres utilizan configuraciones predeterminadas de bibliotecas CAM que intentan cortar roscas completas en una o dos pasadas agresivas. Una vez que las estrías impactan la densa matriz martensítica, las fuerzas normales se disparan en el filo de corte, provocando la rotura prematura de la fresa.
Cuando los clientes nos envían herramientas fracturadas, las superficies de fractura casi siempre muestran un corte nítido y frágil sin deformación plástica. Al revisar su código G, se observan cortes radiales ( $a_e$ ) demasiado agresivos en los bloques helicoidales G02/G03. Los vástagos delgados se desvían bajo una fuerza lateral excesiva, lo que provoca un roce severo en los flancos que convierte un corte suave en un impacto violento.
Los cortes profundos de una sola pasada pueden provocar fallos en la herramienta: en materiales HRC65, está prohibida una profundidad de corte radial superior a 0.05 mm.
Intentar generar un perfil completo en acero HRC65 con una sola pasada pesada casi con seguridad provocará la rotura de la fresa. Según las pruebas realizadas con dinamómetro de fuerza de corte, los cortes radiales de más de 0.05 mm de profundidad generan esfuerzos cortantes localizados que superan la resistencia a la rotura de los recubrimientos avanzados. Un contacto lateral excesivo somete los dientes de la herramienta a un esfuerzo compuesto severo, lo que conduce directamente a una falla catastrófica de la fresa de roscar.
Preferimos una distribución incremental de pasadas radiales. En una rosca M6 con un perfil de 0.54 mm de altura, dividimos el mecanizado radial en 4 a 6 pasadas. Comenzamos con un corte de 0.04 mm, disminuyendo gradualmente hasta los cortes de acabado de 0.02 mm y 0.015 mm. Las pasadas adicionales de mecanizado al aire añaden unos segundos al tiempo de ciclo, pero evitan que se desechen las herramientas rotas y las piezas recuperadas.
Estrategia de pasadas múltiples: El papel fundamental de la "pasada de resorte" para compensar la deflexión de la herramienta.
Cuando un calibre de rosca no se asienta correctamente después del fresado, los operarios suelen aumentar instintivamente el desplazamiento radial de la herramienta en el control. En acero de alta dureza, esto es un error peligroso. Las herramientas de carburo se desvían del corte bajo cargas laterales intensas. El diámetro primitivo insuficiente rara vez se debe al desgaste del inserto; se trata de un desplazamiento mecánico de la herramienta.
Siempre exigimos al menos una pasada de nivel cero ("pasada de resorte") en la trayectoria de la herramienta antes de ajustar las compensaciones. Tras alcanzar la profundidad final, la fresa recorre la trayectoria terminada nuevamente sin avance radial adicional. Esta pasada elimina limpiamente el material sobrante debido a la deflexión de la herramienta, lo que garantiza un ajuste preciso de la rosca 6H sin provocar roturas en la fresa.
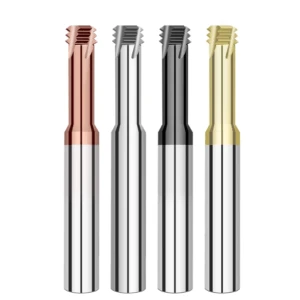
Exceso de excentricidad de la herramienta (TIR): cómo las pequeñas desviaciones provocan fallos catastróficos en las fresas de roscar.
Al mecanizar acero endurecido, muchos operarios se centran en la velocidad y los recubrimientos, ignorando la excentricidad del portaherramientas. A HRC65, la deformación por fluencia del material es insignificante. Cada contacto del diente de corte actúa como una colisión violenta a microescala. En acero blando, una ligera excentricidad simplemente aumenta el diámetro primitivo. En acero endurecido, la excentricidad traslada toda la carga a un solo diente, provocando la rotura repentina de la fresa.
Lo comprobamos de primera mano en una fábrica de moldes para placas óseas que sufría una tasa de rotura de herramientas del 40 %. Los técnicos atribuyeron la rotura a velocidades de avance excesivas. Con un comparador de cuadrante en el conjunto del husillo, medimos una desviación total indicada de 0.012 mm en la punta. Un diente soportaba más del 70 % de la carga de corte, mientras que tres apenas tocaban el metal, lo que provocó la rotura de la herramienta en la primera revolución.
Una desviación de la punta de la herramienta superior a 0.003 mm provoca el astillamiento del filo: evaluación de las pinzas ER frente a los portaherramientas hidráulicos.
Si utiliza pinzas de resorte estándar en acero HRC65, verifique inmediatamente la precisión de su configuración. La excentricidad de la punta de la herramienta debe mantenerse por debajo de 0.003 mm; alcanzar los 0.005 mm duplica la frecuencia de astillamiento del filo. Los mandriles ER estándar dependen de la holgura mecánica entre el cuerpo, la pinza y la tuerca. Este diseño pierde repetibilidad tras repetidos cambios de herramienta, lo que lo convierte en la principal causa de excentricidad no controlada en el fresado de roscas.
La selección del portaherramientas requiere equilibrar el costo de preparación con el riesgo de desperdicio. Para acero ultraduro, priorizamos los portaherramientas de ajuste por contracción y los mandriles hidráulicos de alta precisión. Ambos tipos mantienen de forma fiable una desviación radial inferior a 0.003 mm. Las cámaras hidráulicas también amortiguan eficazmente las microvibraciones. El mayor costo del portaherramientas se recupera rápidamente al eliminar las herramientas rotas y los insertos de cavidad desechados.
Equilibrio entre voladizo y rigidez para fresas de roscar pequeñas en aplicaciones M3/M4
El fresado de roscas M3 y M4 deja fresas con diámetros de cuello frágiles cercanos a los 2 mm. El carburo ofrece una dureza y resistencia al desgaste excepcionales, pero su resistencia a la rotura transversal disminuye drásticamente con el voladizo. La deflexión de la herramienta aumenta cúbicamente con la longitud. Esto hace que las fresas de roscar miniatura sean extremadamente frágiles al trabajar en orificios profundos.
En el taller, una relación de voladizo ( L/D ) superior a 3:1 entra en una zona de alto riesgo. Para trabajos en cavidades profundas, solicite herramientas personalizadas con ranuras de corte cortas y vástagos reforzados, o bien, prepare previamente una cavidad con una fresa de mayor diámetro . Nunca extienda un cuello delgado más de lo necesario. Es fundamental sacrificar la profundidad de una sola pasada en aras de la rigidez de la herramienta para evitar roturas inesperadas.
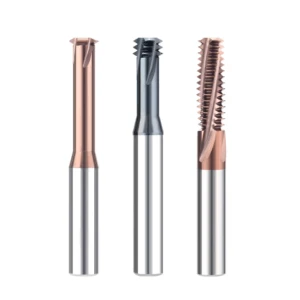
Vibración en el mecanizado e inestabilidad resonante: vibraciones de alta frecuencia en el fresado de roscas
Al mecanizar acero con una dureza superior a HRC60, un chirrido metálico agudo indica que se debe detener el avance inmediatamente. La vibración autoexcitada en acero endurecido es destructiva porque la pieza rígida prácticamente no absorbe energía de impacto. Todos los golpes de corte rebotan directamente en las ranuras. La entrada intermitente de los dientes que coincide con las vibraciones del husillo o la fijación provoca una vibración violenta durante el fresado de roscas.
Diagnosticamos este problema en un taller de troquelado que mecanizaba acero HRC64. Las piezas presentaban fuertes marcas blancas de vibración y paredes rugosas y escamosas. Bajo el microscopio, la herramienta de corte mostraba microdesgaste irregular y dentado en lugar de un desgaste uniforme del flanco. Los operarios atribuyeron el problema a la dureza de la herramienta. En realidad, la resonancia cíclica y la vibración de alta frecuencia destruían los frágiles bordes de carburo en cuestión de segundos.
Fractura dental por cambios de fase bruscos: por qué son obligatorios los movimientos radiales de arco hacia adentro y hacia afuera.
Al revisar los programas NC de los clientes, a menudo se descubre un fallo importante: el movimiento lineal G01 penetra directamente en la pared del orificio. La entrada lineal fuerza el ángulo de contacto de 0° a un acoplamiento amplio de forma instantánea. Este impacto transitorio golpea la punta de la herramienta como un martillo. El violento cambio de fase fractura las estrías y provoca la rotura repentina de la fresa de roscar.
Programe siempre movimientos de entrada y salida de arco circulares suaves de 90° o 180°. Una entrada de arco helicoidal o circular inicia el contacto con la viruta en cero y aumenta la carga gradualmente. Esto garantiza que la resistencia al corte aumente de forma continua, sin picos. De igual manera, una salida de arco evita una parada brusca en el punto final, previniendo cargas de choque y marcas de permanencia profundas.
Propagación de microfisuras inducida por vibraciones: cómo evitar zonas de resonancia ajustando con precisión las velocidades y los avances.
Si escucha un fuerte chirrido armónico durante las pruebas de mecanizado, nunca intente completar el ciclo. Las vibraciones de alta frecuencia transmiten la tensión acústica al interior del sustrato de carburo en cuestión de milisegundos. Estas ondas de choque convierten los defectos de grano submicrométricos en microfisuras visibles. Una vez que las fisuras se propagan desde el borde hacia el núcleo, la falla repentina de la fresa es inevitable.
Reducir drásticamente la velocidad del husillo suele ser contraproducente. Disminuir las RPM aumenta la carga de viruta por diente, incrementa las fuerzas de corte y provoca vibraciones más intensas en la herramienta. En su lugar, ajuste la velocidad del husillo en incrementos de 50 a 100 RPM, reduciendo la velocidad de avance entre un 10 % y un 15 %. Esto modifica las frecuencias de excitación armónica, permitiendo que el corte se desarrolle en un rango estable y silencioso.
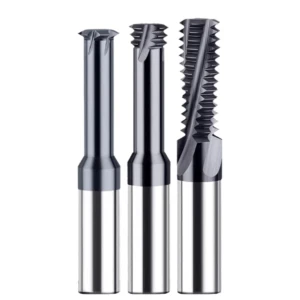
Errores en el cálculo de la velocidad de avance: pasar por alto la sobrecarga instantánea de la fresadora de roscas.
Los maquinistas expertos que calculan con precisión los avances de fresado lineal suelen cometer errores en las trayectorias helicoidales internas. Durante la interpolación circular G02 o G03, el valor F programado rige la velocidad del eje central de la herramienta, no la de la punta del diente exterior. Calcular los avances sin compensar el radio interno provoca picos bruscos en las cargas reales del filo, generando una sobrecarga severa en la fresa de roscar.
En el acero dulce, la ductilidad de la pieza enmascara este error de cálculo. En el acero HRC65, los avances no compensados son fatales. Los operarios suelen creer que programaron parámetros conservadores, sin saber que la carga real de viruta en la pared del orificio excede los límites estructurales seguros. Este descuido matemático sigue siendo una de las principales causas de fallos repentinos de la herramienta en materiales endurecidos.
Sistema de control de avance lineal frente a avance real de la punta: el fallo algorítmico que provoca picos en la carga del chip.
Al interpolar dentro de un orificio, la trayectoria del centro de la herramienta es mucho más corta que la trayectoria del filo de corte exterior a lo largo de la pared. Según la relación cinemática, la velocidad del filo de corte se escala como (D_agujero – D_herramienta) / D_agujero. Si el programador no compensa la velocidad de avance, la máquina CNC empuja las ranuras de corte varias veces más rápido de lo previsto, destruyendo la fresa de roscar.
Por ejemplo, usar una fresa de roscar de 6 mm dentro de un orificio M8 multiplica el avance real del diente por 3 o 4 veces con respecto al avance central programado. Podría esperarse un corte conservador, pero los dientes golpean la pared bajo una carga destructiva de viruta. A HRC65, los dientes de carburo no pueden soportar ni media vuelta bajo esta carga antes de romperse por completo.
Cómo lograr un rango seguro de avance por diente de 0.01 a 0.02 mm para el fresado de roscas en acero endurecido.
Al mecanizar materiales de extrema dureza, el espesor de la viruta debe mantenerse dentro de tolerancias estrictas. Según datos exhaustivos de dinamómetro y vida útil de la herramienta, el avance compensado real por diente para el fresado de roscas en acero endurecido debe mantenerse entre 0.01 mm y 0.02 mm/diente. Superar los 0.025 mm/diente acelera la fractura del filo, mientras que caer por debajo de 0.005 mm/diente provoca fricción abrasiva y un rápido desgaste del flanco.
Integre la compensación automática del radio en sus postprocesadores CAM o rutinas macro de máquina. Esto garantiza que el valor F de salida calcule la velocidad del eje central directamente a partir de la velocidad tangencial real del punto de contacto. Mantener el avance real cerca de 0.015 mm/diente prolonga ligeramente el tiempo de ciclo, pero protege las piezas costosas y evita la rotura prematura de la herramienta.
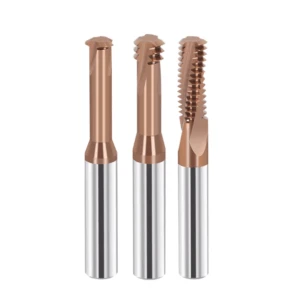
Selección incorrecta del medio de evacuación y enfriamiento de chips: aire a alta presión frente a niebla de aceite.
Inundar la zona de corte con refrigerante soluble en agua es una práctica habitual para aceros blandos, pero el metal HRC65 trastoca por completo la lógica de refrigeración convencional. Las virutas a esta dureza consisten en partículas ultrafinas y abrasivas, similares al vidrio, en lugar de cintas rizadas continuas. Si la dinámica de fluidos no logra eliminar estas partículas, o si el choque térmico fractura la herramienta, se produce una falla grave de la fresa de roscar en cuestión de segundos.
Realizamos pruebas en varias fábricas de moldes europeas. Un grupo utilizó emulsión de inundación de alto volumen, mientras que el otro empleó aire frío seco con lubricación de cantidad mínima (MQL). Las máquinas con refrigeración por inundación presentaron astillamiento en los filos de corte a los tres orificios. Por el contrario, la evacuación neumática multiplicó la vida útil de la herramienta varias veces. La evacuación limpia de las virutas y la estabilización de los ciclos térmicos son mucho más importantes que simplemente inundar el corte con líquido.
Aplastamiento secundario de virutas: cómo las microvirutas endurecidas en agujeros ciegos rompen los cortadores
El roscado de agujeros ciegos prácticamente no ofrece una vía de escape natural para los residuos. Al cortar acero HRC65, las microvirutas desprendidas sufren una tensión de cizallamiento y una fricción extremas, endureciéndose hasta alcanzar la dureza del propio sustrato de carburo. Si estas partículas abrasivas sueltas se depositan en el fondo del orificio, la trayectoria helicoidal de la fresa las aplasta contra el fondo de la cavidad.
Este re-corte genera picos de carga repentinos en lugar de un desgaste lineal. Los operarios suelen observar que las estrías de la punta se pulverizan antes de que el vástago sólido se desprenda limpiamente. Recomendamos dirigir una boquilla de aire externa directamente al orificio con una presión mínima de 0.6 MPa. Mejor aún, utilice aire comprimido a través de la herramienta para mantener las virutas suspendidas en el aire hasta que salgan completamente del orificio.
Prevención del choque térmico: Cómo la tecnología MQL y el aire frío protegen los recubrimientos de carburo
Inundar acero ultraduro con refrigerante a base de agua provoca un choque térmico severo. En cortes intermitentes, las ranuras alternan entre zonas de fricción a 800 °C y repentinos lavados de refrigerante frío decenas de veces por segundo. Este rápido ciclo de temperatura genera densas grietas verticales en forma de peine a través de los bordes frágiles de carburo, lo que provoca la rotura rápida de la fresa de roscar.
El aire frío seco combinado con MQL proporciona el equilibrio óptimo en el taller. El aire frío expulsa el polvo abrasivo y controla el calor a gran escala sin generar choques térmicos. Mientras tanto, las microgotas de aceite vegetal crean una fina capa lubricante que previene el desgaste por altas temperaturas. Si bien MQL requiere una filtración específica, elimina el desprendimiento por fatiga térmica y mantiene intactos los recubrimientos de las herramientas.
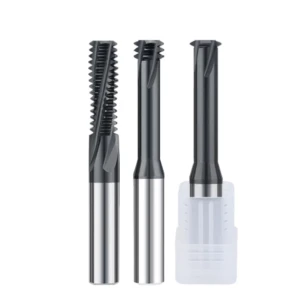
Estructura granular del sustrato y delaminación del recubrimiento: discrepancias en las propiedades del material.
Cuando la excentricidad, el avance y la evacuación de virutas están bien ajustados, pero las fresas siguen rompiéndose inesperadamente, la falla suele deberse a la estructura metalúrgica de la pieza en bruto. El mecanizado de acero HRC65 lleva al carburo de tungsteno a sus límites máximos de resistencia al corte y térmicos. Cualquier microvacío, acumulación de cobalto o mala adhesión del recubrimiento concentrará la tensión y provocará una falla catastrófica en la fresa de roscar.
En nuestro laboratorio de pruebas, analizamos herramientas rotas mediante microscopía electrónica de barrido (SEM) y análisis de fractura por espectroscopia de energía dispersiva de rayos X (EDS). Los técnicos suelen atribuir la fractura a velocidades excesivas, pero las microimágenes a menudo revelan sustratos porosos, migración del aglutinante y recubrimientos delaminados. Combinar un grado incorrecto con aceros ultraduros produce malos resultados. Es como golpear una aleación endurecida con vidrio frágil.
Sustratos de grano submicrométrico (0.2–0.4 μm) y resistencia a la rotura transversal en acero endurecido
Un error común en la industria es suponer que el carburo más duro siempre corta mejor el acero duro. En su afán por alcanzar la dureza HRA94, los proveedores de varillas de gama baja suelen reducir el contenido de aglutinante de cobalto por debajo del 6 % o utilizar mezclas de grano submicrométrico irregulares. Si bien son duras a temperatura ambiente, su resistencia a la rotura transversal cae muy por debajo del umbral seguro de 3500 MPa, lo que hace inevitable la rotura de la fresa de roscar bajo impacto durante el corte.
La fractografía SEM revela una clivaje intergranular limpio y frágil, sin las crestas de cizallamiento con hoyuelos que detienen el crecimiento de la grieta. Las grietas se propagan a lo largo de los límites de grano del carburo a velocidades extremas, fracturando el núcleo de la herramienta. Para cortes HRC65, especificamos sustratos ultrafinos con un 8 % a un 10 % de cobalto y una resistencia a la tracción mínima de 4000 MPa. Las distribuciones bimodales controladas absorben eficazmente la energía de impacto intermitente.
¿Por qué los fabricantes de fresas de roscar de calidad confían en los recubrimientos nanocompuestos de alta temperatura?
En el acero HRC65, las zonas de cizallamiento superan regularmente los 900 °C en la interfaz de corte. Los recubrimientos PVD estándar, como AlTiN o TiAlN, se oxidan rápidamente alrededor de los 800 °C, lo que provoca que la película protectora se ampolle y se desprenda. Una vez que falla esta barrera térmica, el filo de carburo expuesto roza directamente contra el acero duro, causando un rápido desgaste adhesivo. Por lo tanto , los fabricantes de fresas de roscar fiables confían en recubrimientos nanocompuestos de AlTiSiN con una resistencia superior a 1100 °C.
El dopaje con silicio interrumpe el crecimiento cristalino columnar estándar, creando una matriz amorfa de nitruro de silicio que encapsula granos ultrafinos. Bajo fricción de corte, esta superficie forma una capa de pasivación de óxido de aluminio y silicio que reduce la fricción por debajo de 0.35. Si bien la deposición al vacío para nanocompuestos es más costosa, la resistencia a la formación de cráteres y el escudo térmico resultantes evitan el astillamiento dentro de orificios profundos.
Lista de verificación para la resolución rápida de problemas en el sitio: Protocolo de planta para la rotura de fresas de roscar
Cuando se trabaja con una pieza costosa de HRC65, adivinar y cambiar de herramienta es la peor reacción. En instalaciones de precisión, nuestro protocolo básico es simple: detener el husillo, inspeccionar la superficie de fractura y analizar sistemáticamente el modo de falla. Resolver la rotura crónica de fresas de roscar requiere identificar en minutos los desequilibrios ocultos del proceso en la máquina, el programa y la trayectoria de la herramienta.
El roscado ultrarresistente no admite margen de error. Un orificio piloto endurecido por el trabajo, una desviación mínima del portaherramientas o un avance circular sin compensación pueden provocar la rotura instantánea de la punta de la herramienta. En lugar de desechar costosos bloques, siga esta práctica lista de verificación para evaluar cada variable física, desde el cono del husillo hasta el fondo del orificio.
Escucha, inspecciona los chips y mide la excentricidad: el diagnóstico de fallas en 3 minutos.
Si no dispone de dinamómetros de corte en el suelo, utilice nuestra sencilla comprobación sensorial de tres minutos para diagnosticar fallos en la herramienta:
-
Preste atención a los sonidos de entrada y salida: Si escucha un ruido agudo al entrar en el orificio, revise el código G para detectar movimientos de arco de entrada faltantes o avances de línea central no compensados. Si la herramienta se detiene cerca del suelo, verifique si falta una pasada de resorte de profundidad cero o si el arco de retracción golpea la pared.
-
Inspeccione las virutas y las superficies de fractura: Si encuentra polvo negro pulverizado en el orificio, aumente la presión del aire o cambie a aire comprimido a través del husillo para evitar la acumulación de virutas. Una rotura plana y limpia en el vástago indica sobrecarga radial, mientras que los dientes microastillados señalan un choque térmico por exceso de refrigerante.
-
Medición de la excentricidad de la punta de la herramienta: Si está configurando una herramienta de repuesto, deslice un indicador a lo largo de las ranuras de corte durante una revolución completa del husillo. Si la excentricidad total indicada supera los 0.003 mm, limpie el cono o cambie a un portaherramientas hidráulico para evitar que la excentricidad de la fresa de roscar sobrecargue un solo diente.
El roscado de acero para herramientas endurecido requiere un equilibrio entre el tratamiento térmico, la rigidez del husillo y la geometría de la ranura. Si experimenta roturas de herramientas en aceros SKD11, DC53 o PM con tratamiento criogénico, comparta con nosotros las profundidades de perforación, el voladizo de la herramienta y los parámetros de corte. Podemos revisar sus planos y datos de mecanizado para estabilizar el proceso.