


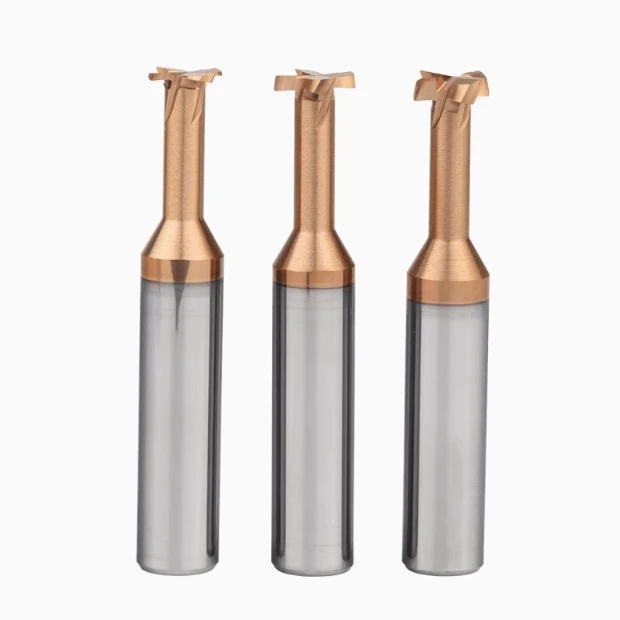
Al mecanizar acero endurecido o acero para moldes con una dureza superior a 40 HRC, con frecuencia escuchamos la misma queja en el taller: "¿Por qué estas fresas para ranuras en T se rompen dentro de la pieza sin previo aviso?".
El mes pasado, un cliente norteamericano de larga trayectoria nos contactó para hablar sobre una serie de producción de piezas de acero aleado de 42 HRC. Esperaban que cada fresa de ranura en T de carburo durara 20 ciclos. Sin embargo, las herramientas se astillaban o se rompían al quinto ciclo, desechando piezas costosas en el proceso. Nuestro equipo analizó los datos y las herramientas defectuosas durante la noche. La causa principal no fue la calidad de la herramienta, sino una combinación de factores adversos: fuerzas de corte inmensas y el espacio de evacuación de virutas limitado, inherente a las ranuras en T.
En nuestros 15 años de experiencia en fabricación y soporte técnico, lo hemos visto repetidamente. Trabajar con acero de más de 40 HRC utilizando estrategias estándar es una apuesta arriesgada que probablemente perderá. Si aplica prácticas propias del acero con bajo contenido de carbono, o si prioriza la velocidad descuidando la excentricidad radial, los altos costos serán inevitables.
Como fabricante chino de fresas para ranuras en T con una larga trayectoria en el sector, sabemos que lograr consistencia a alta dureza requiere más que una simple herramienta de calidad. Se trata de un desafío de ingeniería de sistemas que implica equilibrar la rigidez de la herramienta, la estabilidad del recubrimiento y el ajuste preciso de los parámetros.
¿Está usted realmente seguro de que su sistema actual de evacuación de virutas y sus parámetros han encontrado el "punto óptimo", o simplemente está esperando a que la próxima herramienta falle?

El problema principal: ¿Por qué fallan las fresas de ranura en T de carburo estándar en acero de más de 40 HRC?
Hemos observado una tendencia constante: las herramientas que funcionan a la perfección en acero de 45# suelen fallar estrepitosamente en cuanto el material alcanza los 40 HRC o más. Esto no es casualidad. A esta dureza, las fuerzas de corte no solo aumentan, sino que se disparan, acompañadas de un endurecimiento por deformación severo. A menudo vemos que las herramientas estándar sufren una grave deformación plástica tras cortar tan solo 100 mm. Esto representa una incompatibilidad fundamental entre la geometría de la herramienta y la resistencia del material.
Según nuestra experiencia, la "falla repentina" suele deberse a una mala interpretación de la física del corte. A alta dureza, la punta de la herramienta se enfrenta a una compresión radial masiva y a cargas alternas. Si la fresa de ranura en T de carburo no tiene una preparación de filo adecuada o el sustrato contiene demasiado cobalto (lo que reduce la dureza al rojo), el astillado es inevitable. Cuando una herramienta se rompe dentro de una ranura profunda, no solo se pierde la fresa, sino que probablemente se pierda la pieza entera.
El equilibrio perfecto entre rigidez y profundidad de corte.
Cuando ayudamos a nuestros clientes a personalizar las dimensiones de las herramientas, la conversación siempre se centra en la rigidez del cuello. Las fresas para ranuras en T tienen un punto débil natural: el cuello. En acero de más de 40 HRC, las fuerzas de resistencia se transmiten desde la cabeza al cuello, creando un momento flector de voladizo considerable. Si se buscan cortes profundos pero se ignora el diámetro del cuello, se producirán microvibraciones de alta frecuencia, vibraciones que perjudican el acabado superficial y dañan la herramienta.
A menudo aconsejamos a nuestros clientes que hagan una concesión: priorizar la rigidez sobre la eficiencia de una sola pasada. Incluso si requiere más pasadas, optimizar el tamaño de las fresas para ranuras en T es la opción más segura. Si bien un cuello más grueso reduce la holgura, aporta una resistencia fundamental. Nuestro objetivo es mantener la excentricidad radial en el cuello dentro de 0.01 mm. Este control es mucho más efectivo para la vida útil de la herramienta que simplemente aumentar la velocidad de avance.
Fatiga térmica y astillamiento: cómo reaccionan los sustratos de carburo al acero endurecido.
En los aceros aleados de alta dureza, muchos fallos por astillamiento se deben en realidad a la fatiga térmica. Durante los cortes intermitentes, el filo se somete a temperaturas extremas al entrar y se enfría rápidamente con el refrigerante al salir. Este ciclo térmico acelerado crea microfisuras en el carburo. En cualquier fresa para ranuras en T de acero, estas microfisuras se propagan rápidamente bajo tensión mecánica, lo que provoca el astillamiento visible.
Recomendamos extrema precaución con la refrigeración a más de 40 HRC. Si no dispone de un sistema de refrigeración interna estable y de alta presión, el mecanizado en seco con aire a alta presión suele ser la mejor opción. Esto evita el choque térmico provocado por una refrigeración irregular. Al seleccionar herramientas, preferimos los carburos de grano submicrométrico, que ofrecen el mejor equilibrio entre dureza y resistencia a la fatiga térmica.
Retención de virutas: El principal obstáculo en el fresado de ranuras en T profundas.
Francamente, más del 50 % de las roturas que observamos se deben al "corte secundario". Dado que las ranuras en T son semicerradas (estrechas en la parte superior y anchas en la inferior), las virutas no pueden escapar fácilmente. En el acero endurecido, las virutas son fragmentos frágiles o espirales rígidas. Si estas permanecen en la ranura y la herramienta giratoria las vuelve a cortar, la carga instantánea puede superar la resistencia de la herramienta en varios cientos por ciento.
Como fabricante chino de fresas de ranura en T , optimizamos los ángulos de hélice y los acabados de las ranuras para facilitar la evacuación de las virutas. Sin embargo, el operario debe impulsarlas. Ya sea con refrigerante a alta presión o aire comprimido, las virutas deben abandonar la zona de evacuación en el mismo instante en que se generan. Si su estrategia presenta zonas muertas, incluso la herramienta más cara acabará rompiéndose.
¿Alguna vez te has encontrado en la disyuntiva de necesitar mayor espacio para las virutas o mayor rigidez de la herramienta? Es una situación complicada, pero acertar marca la diferencia entre una producción rentable y una pieza desechada.

Optimización práctica de parámetros: Estrategias de ajuste para acero de más de 40 HRC
Al mecanizar materiales con una dureza superior a 40 HRC, la estabilidad es más importante que la velocidad. Los aceros endurecidos son extremadamente sensibles a las fluctuaciones de la fuerza de corte. Incluso las vibraciones más leves se amplifican, afectando los puntos más débiles de la herramienta. Siempre recomendamos a nuestros técnicos que observen el medidor de carga del husillo durante la primera parte del proceso. Si observan fluctuaciones superiores al 15 %, es probable que la resistencia al corte haya desequilibrado el sistema. Deben detenerse y reevaluar la rigidez de la configuración de inmediato.
Tras años optimizando fresas de ranura en T de carburo, hemos aprendido que la precisión en la entrada es fundamental. No se trata solo de la respuesta del servomotor de la máquina, sino de comprender cómo reacciona el material al calor. No recomendamos seguir ciegamente los valores del catálogo. En su lugar, realice pruebas escalonadas, ajustando en incrementos del 5 % al 10 %, según la fuerza de sujeción de la pieza y del portaherramientas. Continúe ajustando hasta encontrar el punto óptimo donde obtenga un acabado limpio sin un calentamiento excesivo.
Los escollos de la velocidad de alimentación: por qué "lento" no siempre es seguro.
Muchos operarios reducen instintivamente la velocidad de avance al trabajar con material duro, pensando que es lo más seguro. Sin embargo, según nuestra experiencia con acero de más de 40 HRC, un avance excesivamente bajo por diente es una de las principales causas de astillamiento. Al avanzar demasiado despacio, el filo deja de cortar y comienza a rozar y extruir el material. Esta fricción genera calor localizado muy por encima de los niveles normales, lo que induce la formación de una capa endurecida por deformación. El siguiente diente golpea entonces esa superficie aún más dura, causando daños inmediatos.
Al elegir el tamaño de las fresas para ranuras en T, asegúrese de que el espesor de la viruta sea siempre mayor que el radio de afilado del filo. Si el avance por diente cae por debajo de 0.0008″ (0.02 mm), es probable que la herramienta se deslice sobre la pieza. Preferimos un avance constante y moderado. Utilice las virutas como herramienta de diagnóstico: si presentan un color púrpura pálido y un espesor uniforme, el calor se disipa con la viruta, en lugar de penetrar en el sustrato de la herramienta.
Velocidad superficial (SFM) y control térmico: Cómo proteger su recubrimiento
El mecanizado de acero de más de 40 HRC es una lucha constante contra el calor. Hemos visto recubrimientos costosos delaminarse en minutos debido a que la velocidad de avance superficial (SFM) era demasiado alta, lo que elevó la temperatura por encima del umbral de oxidación del recubrimiento. Para cualquier fresa de ranura en T para acero, recomendamos una estrategia de "bajas RPM y avance constante". Esto protege los recubrimientos avanzados de AlTiN o a base de silicio contra fallas térmicas.
Si observa chispas durante el corte en seco, su flujo de material superficial (SFM) es demasiado alto. Como ingenieros, preferimos sacrificar un poco de tiempo de ciclo (reduciendo la velocidad un 15 % para mantener el recubrimiento intacto) antes que lidiar con una quemadura total. Recuerde: una vez que el recubrimiento falla, el sustrato de carburo queda tan vulnerable como la mantequilla frente al acero de 40 HRC.
Mecanizado por pasos: Por qué el pre-ranurado es indispensable
Nunca recomendamos usar una sola herramienta para ranuras en T profundas en acero duro. Intentar un corte de profundidad completa con una fresa para ranuras en T es peligroso, ya que no evacua las virutas con la misma eficacia que una fresa estándar . Como fabricante chino de fresas para ranuras en T, aconsejamos comenzar con una fresa de alta eficiencia para preparar la trayectoria. Esto crea un margen de mecanizado y un entorno mucho mejor para la fresa.
Este método por etapas crea un espacio abierto para que escape el calor. Al realizar un precorte, el chorro de aire o el refrigerante pueden llegar a la zona de corte. Generalmente, dejamos un margen unilateral de 0.2 a 0.5 mm (0.008" a 0.020"). Esto reduce drásticamente la carga radial sobre el husillo y permite centrarse en el acabado superficial durante la pasada final sin preocuparse por la compactación de las virutas.
Guía de selección: Cómo elegir el tamaño adecuado de fresa para ranuras en T.
Al analizar un plano para acero endurecido, no solo nos fijamos en el ancho de la ranura, sino también en la relación entre la profundidad de la ranura y la holgura del cuello. En el mecanizado real de aceros de más de 40 HRC, la selección debe tener en cuenta la recuperación elástica del material y la deflexión de la herramienta. Nuestra regla fundamental es: elegir el diámetro de cuello más grande posible que permita la geometría de la pieza. En trabajos de alta dureza, la rigidez siempre prevalece sobre la coincidencia de dimensiones nominales.
Antes de determinar el tamaño final de las fresas para ranuras en T, verifique la excentricidad dinámica del husillo. Si el husillo presenta desgaste, elegir una herramienta en el límite superior de la tolerancia es arriesgado. Le recomendamos calcular las tolerancias de la herramienta en función de los requisitos de la pieza. Esto garantiza que, incluso bajo la máxima fuerza de corte, la deflexión de la herramienta no deje marcas en los laterales ni esquinas sin terminar.
Cómo evitar problemas de tolerancia: Adaptar las herramientas al ancho real de las ranuras.
Un error común es comprar una herramienta con un ancho nominal que coincida exactamente con el plano. Si intenta cortar una ranura H7 de 10.0 mm con una herramienta de 10.0 mm en acero de 45 HRC, la vibración y la dilatación térmica harán imposible mantener la medida. Recomendamos elegir una fresa de menor diámetro —generalmente entre 0.2 y 0.5 mm (0.008" y 0.020")— y utilizar una trayectoria en zigzag o recíproca. Esta es la única forma profesional de garantizar tolerancias laterales de alta precisión.
Este enfoque de tamaño reducido también resuelve el problema de la evacuación de virutas. Incluso 0.1 mm adicionales de espacio libre ayudan al refrigerante a eliminar las virutas duras y abrasivas. Preferimos dedicar unos minutos más a una trayectoria de herramienta en zigzag que explicarle a un cliente por qué un lote completo de piezas está fuera de especificación debido al desgaste de la herramienta o a la dilatación térmica.
Gestión de voladizos: Acortar el mástil para obtener mejores acabados
El voladizo es la raíz de todos los males en el fresado, especialmente con materiales duros. Les decimos a nuestros ingenieros de campo: por cada milímetro adicional de longitud, la desviación de la punta de la herramienta aumenta exponencialmente. En acero duro, esto se manifiesta como vibración o mordedura de la herramienta. Si la ranura es profunda, no utilice simplemente una herramienta de vástago largo. Busque una fresa de ranura en T de carburo con un cuello escalonado optimizado para mantener la longitud efectiva lo más corta posible.
La forma más rápida de solucionar las vibraciones para nuestros clientes es utilizando un mástil más corto. Si la pieza lo permite, un diseño de mástil cónico es aún mejor, ya que aumenta la rigidez torsional en la base sin perder profundidad. No se pueden eliminar las marcas de vibración mediante lijado en acero de 50 HRC. Acortar el voladizo para aumentar la amortiguación es la única forma fiable de obtener un acabado impecable.
Recubrimientos personalizados: Fórmulas especializadas de un fabricante líder chino de fresas para ranuras en T.
Con una dureza superior a 50 HRC, los recubrimientos estándar suelen desprenderse debido a la dilatación térmica desigual. Como fabricante chino especializado en fresas de ranura en T , hemos desarrollado un recubrimiento de alto contenido en silicio para estas condiciones extremas. Bajo calor, forma una capa protectora de dióxido de silicio que actúa como aislante térmico para el carburo y proporciona una superficie de muy baja fricción para que las virutas se deslicen sobre la cara de ataque.
En pruebas de campo realizadas con acero para moldes de 52 HRC, este recubrimiento prolongó la vida útil un 40 % en comparación con el TiAlN estándar. No se trata solo del color de la herramienta, sino también de la temperatura de oxidación y la resistencia de la unión. Al comprar herramientas, pregunte a su proveedor sobre estas especificaciones. En este ámbito, el recubrimiento es su primera y última línea de defensa.
Cuando te encuentras con una grieta profunda que requiere un voladizo largo, ¿te arriesgas con tus parámetros o recurres a una herramienta diseñada a medida para el trabajo?
3 “secretos del oficio” (consejos profesionales) recopilados tras años de soporte técnico.
Tras años de brindar soporte a talleres de mecanizado de alta gama en Europa y Norteamérica, hemos comprobado que los cuellos de botella rara vez se deben a la falta de potencia de la máquina. En cambio, suelen provenir de detalles que se pasan por alto. Al mecanizar materiales con una dureza superior a 40 HRC, los protocolos estándar pueden ser suficientes, pero no ofrecen la automatización total necesaria para obtener altos rendimientos. Estos consejos no se encuentran en ningún manual; surgieron de miles de dólares en herramientas rotas y piezas desechadas.
El mecanizado de acero de alta dureza es una batalla psicológica. Hay que anticipar cómo se distribuye la tensión en el interior de la ranura y actuar para mitigar los riesgos antes de que la herramienta se rompa. Dominando la dinámica de fluidos, la física de la sujeción y las señales de carga del husillo, se puede lograr un salto cualitativo en la vida útil de las fresas de ranura en T de carburo. Deje de escuchar con nerviosismo a la máquina y empiece a confiar en su proceso.
Estrategias de refrigeración: ¿Aire, refrigerante interno o MQL para ranuras de alta dureza?
Al mecanizar acero con una dureza superior a 40 HRC, la elección del sistema de refrigeración es crucial para la durabilidad del filo de la herramienta. En una ocasión, solucionamos un problema con acero para moldes de 48 HRC en el que el cliente utilizaba un sistema de refrigeración por pulverización externa de alto caudal. Las herramientas fallaban constantemente debido al agrietamiento térmico. ¿Nuestra solución? Cambiar a un sistema de refrigeración interna de alta presión (al menos 70 bares) o, en su defecto, desactivar completamente el sistema de refrigeración líquida y utilizar aire a alta presión.
La razón es simple: la refrigeración inconsistente provoca un choque térmico. El filo pasa de cientos de grados a temperatura ambiente en milisegundos, creando microfisuras en el carburo. Si necesita un equilibrio entre mecanizado ecológico y calidad de acabado, le recomendamos MQL. Este sistema proporciona lubricación para reducir la fricción sin el choque térmico. Sin embargo, con fresas para ranuras en T de acero, debe asegurarse de que la niebla llegue al fondo de la ranura. Si no dispone de canales internos, una pistola de aire frío de alta presión es indispensable.
Soporte hidráulico vs. soporte por contracción: ¿Qué tipo de soporte suprime las vibraciones de la ranura en T?
Muchos creen que la herramienta es lo único que importa, pero el portaherramientas es el elemento clave del sistema. Con una dureza superior a 40 HRC, la resonancia es el principal enemigo. Los mandriles hidráulicos utilizan fluido interno para proporcionar amortiguación natural, que absorbe las vibraciones de alta frecuencia. Por otro lado, los portaherramientas de ajuste por contracción ofrecen una precisión y un agarre increíbles, pero son tan rígidos que pueden transmitir microvibraciones al husillo, lo que produce ese agudo chirrido en ranuras de paredes delgadas.
Generalmente recomendamos una estrategia mixta: utilice portaherramientas de ajuste por contracción para desbaste intenso, donde la fuerza de agarre es fundamental. Pero para el acabado, donde se necesita eliminar esas últimas micras de vibración, los portaherramientas hidráulicos proporcionan un acabado mucho mejor, similar a un espejo. La elección del tamaño de la fresa para ranuras en T no debe hacerse al azar; hay que considerar la amortiguación y la holgura del portaherramientas. En el fresado de materiales duros, la tenacidad del sistema suele prevenir el astillado mejor que la dureza por sí sola.
Monitorización del desgaste: Utilizando la carga del husillo como un “sexto sentido”
Confiar únicamente en una inspección visual para determinar el desgaste de una herramienta suele ser insuficiente en aceros de más de 40 HRC. Utilizamos un método de alerta temprana por variación de carga. Si la corriente del husillo o la carga de avance aumentan al 110 % o al 115 % del valor inicial, es probable que la herramienta haya alcanzado un desgaste de flanco de 0.1 mm. Como fabricante chino de fresas para ranuras en T, sabemos que, una vez superado este límite, la fricción provoca un aumento drástico de las fuerzas de corte. La herramienta podría romperse en cuestión de segundos.
Utilice la función "Monitor de carga" en su máquina CNC. Al establecer un límite de parada, puede forzar un cambio de herramienta antes de una falla catastrófica. Puede que sienta que está "desperdiciando" algo de vida útil de la herramienta, pero en realidad está salvando una pieza de trabajo de gran valor y los cojinetes del husillo. Aprender a "interpretar" la curva de carga es un sexto sentido que todo maquinista experto debería poseer.
¿Por qué los talleres mecánicos globales se asocian con fabricantes chinos especializados?
En la última década, hemos presenciado un cambio radical en la percepción occidental de los productos «Hecho en China». Las empresas líderes ya no nos eligen solo para reducir los costos de desperdicio; nos eligen por nuestra innovación en el mecanizado de materiales ultraduros. No nos limitamos a recibir pedidos; nos integramos en las cadenas de procesos de nuestros clientes. Ya sea optimizando la microgeometría del sustrato o ajustando con precisión los recubrimientos nanocompuestos, ofrecemos una solución integral.
La confianza se basa en los resultados. Cuando un taller en EE. UU. o Europa se topa con dificultades al trabajar con acero aleado de alta resistencia, no necesita un folleto atractivo. Necesita un socio que comprenda las fisuras por tensión térmica. Mediante el perfeccionamiento constante de nuestra producción, hemos llevado nuestras fresas de ranura en T de carburo a un nivel de rendimiento de primera clase que rivaliza con cualquier marca alemana o japonesa.
De la fabricación OEM a la personalización: Obtenga tamaños no estándar en días, no en meses.
Las herramientas estándar a menudo no satisfacen las necesidades de las piezas aeroespaciales o de moldes de alta precisión. En una ocasión, tuvimos un cliente que necesitaba una ranura profunda, estrecha y no estándar. Ninguna fresa para ranuras en T estándar podía realizarla sin una deformación considerable. Si se ve obligado a modificar el diseño de su pieza porque no encuentra una herramienta con la holgura de cuello adecuada, es hora de considerar opciones personalizadas.
Al optimizar nuestros procesos de rectificado e inventario, hemos reducido los plazos de entrega para especificaciones personalizadas de 8 semanas a menos de 15 días. Para un taller moderno, esa rapidez marca la diferencia entre ganar y perder un contrato. En lugar de conformarse con una herramienta estándar que no se ajusta del todo a sus necesidades, adquiera una herramienta diseñada específicamente para su configuración.
Rompiendo el estigma: Sustitución nacional para las tareas del HRC de 40 a 55 años.
Algunos todavía temen que lo "más barato" signifique "inestable". Pero en el rango de 40 a 55 HRC, ya hemos demostrado la paridad técnica de nuestras herramientas. Si produce componentes endurecidos en masa y el costo de las herramientas importadas está mermando sus márgenes, compare nuestras fresas de ranura en T de carburo con las de su marca actual. No abogamos por lo "barato", sino por lo "optimizado".
En pruebas de campo, nuestras herramientas rivalizan con las mejores de Alemania y Japón en resistencia al astillamiento y dureza en caliente. Analice su inversión en herramientas: si pudiera reducir sus costos de adquisición en un 30 % sin disminuir sus tiempos de ciclo, ¿cuánto más competitivo sería su taller? No se trata solo de precio; se trata de ciencia de los materiales.
De ingeniero a ingeniero: Adquisiciones internacionales eficientes
El mayor obstáculo en los negocios internacionales no es el océano, sino la "traducción técnica". Si está cansado de explicarle "avance por diente" a un vendedor que no distingue un torno de una fresadora, apreciará nuestro enfoque. La mayoría de nuestros miembros del equipo son veteranos con más de 10 años de experiencia. Dominamos el lenguaje de los planos 3D y las tablas de parámetros.
Este diálogo entre pares nos permite detectar riesgos en cuestión de minutos. Si vemos algún problema de evacuación de virutas en el plano de su pieza de 45 HRC, se lo comunicaremos incluso antes de que realice el pedido. Así es como se acorta el ciclo de adquisición.
Cuando aborde su próximo proyecto de alta dureza, no luche solo en el taller. Envíenos sus planos o las especificaciones de su material más exigente. Analicemos juntos cómo realizar el corte de manera más eficiente.






