


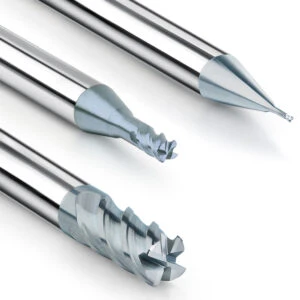
El desgaste de las herramientas de fresado CNC es uno de los aspectos más básicos del mecanizado. Definir y comprender este desgaste ayuda a fabricantes y usuarios a prolongar la vida útil de las herramientas. Las tecnologías de recubrimiento de herramientas actuales ofrecen una forma eficaz de extender aún más su vida útil, a la vez que aumentan significativamente la productividad.
Mecanismo de desgaste de herramientas de mecanizado CNC
El calor y la fricción son formas de energía generadas en el corte de metales. El calor y la fricción generados por las altas cargas superficiales y la alta velocidad de deslizamiento de la viruta a lo largo de la cara de ataque de la herramienta la someten a un entorno de mecanizado muy exigente.
La magnitud de las fuerzas de corte tiende a fluctuar según las diferentes condiciones de mecanizado (como la presencia de componentes duros en el material de la pieza o cortes interrumpidos). Por lo tanto, para mantener su resistencia a altas temperaturas de corte, la herramienta debe poseer ciertas características básicas, como excelente tenacidad, resistencia al desgaste y alta dureza.
Si bien la temperatura de corte en la interfaz herramienta/pieza es el factor clave que determina la tasa de desgaste de casi todos los materiales de herramienta, es muy difícil determinar el valor del parámetro necesario para calcularla. No obstante, los resultados de las mediciones de pruebas de corte pueden sentar las bases para algunos métodos empíricos.
Se puede asumir generalmente que la energía generada durante el corte se convierte en calor, y normalmente el 80 % de este calor es disipado por las virutas (esta proporción varía según varios factores, especialmente la velocidad de corte). El 20 % restante, aproximadamente, se transmite a la herramienta. Incluso al cortar aceros moderadamente duros, la temperatura de la herramienta puede superar los 550 °C, que es la temperatura máxima que el acero de alta velocidad puede soportar sin reducir su dureza. Al cortar acero endurecido con herramientas de nitruro de boro cúbico policristalino (PCBN), la temperatura de la herramienta y las virutas suele superar los 1000 °C.
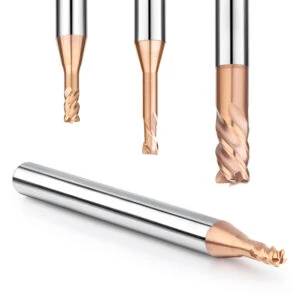
Desgaste y vida útil de las herramientas de corte
El desgaste de la herramienta generalmente incluye los siguientes tipos: desgaste de flanco, desgaste por rayado, desgaste por cráter, desafilado del filo de corte, astillado del filo de corte, grietas en el filo de corte y falla catastrófica.
No existe una definición universalmente aceptada de vida útil de la herramienta, que suele depender de las diferentes piezas y materiales de la herramienta, así como de los diferentes procesos de corte. Una forma de analizar cuantitativamente el punto final de la vida útil de la herramienta es establecer un límite máximo aceptable de desgaste de flanco (denotado por VB o VBmax). La vida útil de la herramienta se puede expresar mediante la fórmula de Taylor para la vida útil esperada de la herramienta, es decir,
VcTn=C
Una forma más común de esta fórmula es
VcTn×Dxfy=C
Donde Vc es la velocidad de corte; T es la vida útil de la herramienta; D es la profundidad de corte; f es la velocidad de avance; x e y se determinan experimentalmente; n y C son constantes determinadas a partir de experimentos o datos técnicos publicados, que representan las características del material de la herramienta, la pieza de trabajo y la velocidad de avance.
El desarrollo continuo de sustratos, recubrimientos y tecnologías óptimas de preparación de filos de corte es esencial para limitar el desgaste de la herramienta y resistir las altas temperaturas de corte. Estos factores, junto con el rompevirutas y el radio del arco de punta utilizados en la plaquita indexable, determinan la idoneidad de cada herramienta para diferentes piezas y operaciones de corte. La mejor combinación de todos estos factores puede prolongar la vida útil de la herramienta y hacer que las operaciones de corte sean más económicas y fiables.

Cambiar la base de la herramienta
Al modificar el tamaño de partícula del carburo de tungsteno en un rango de 1 a 5 µm, los fabricantes de herramientas pueden modificar las propiedades de la matriz de las herramientas de carburo. El tamaño de partícula del material base desempeña un papel importante en el rendimiento de corte y la vida útil de la herramienta. Cuanto menor sea el tamaño de partícula, mayor será la resistencia al desgaste de la herramienta. Por el contrario, cuanto mayor sea el tamaño de partícula, mayor será la resistencia y tenacidad de la herramienta. La matriz de grano fino se utiliza principalmente para cuchillas que procesan materiales de grado aeroespacial (como aleaciones de titanio, Inconel y otras aleaciones de alta temperatura).
Además, al aumentar el contenido de cobalto de los materiales para herramientas de carburo cementado entre un 6 % y un 12 %, se puede obtener una mayor tenacidad. Por lo tanto, el contenido de cobalto puede ajustarse para satisfacer los requisitos de un proceso de corte específico, ya sea tenacidad o resistencia al desgaste.
El rendimiento de la matriz de la herramienta también puede mejorarse mediante la formación de una capa rica en cobalto cerca de la superficie exterior o añadiendo selectivamente otros elementos de aleación (como titanio, tántalo, vanadio, niobio, etc.) al carburo cementado. La capa rica en cobalto puede aumentar significativamente la resistencia del filo, mejorando así el rendimiento de las herramientas de desbaste y corte interrumpido.
Además, al seleccionar una matriz de herramienta que coincida con el material de la pieza de trabajo y el método de procesamiento, también se consideran otras cinco propiedades de la matriz: tenacidad a la fractura, resistencia a la fractura transversal, resistencia a la compresión, dureza y resistencia al choque térmico. Por ejemplo, si una herramienta de carburo experimenta astillamiento a lo largo del filo de corte, se debe utilizar un material base con mayor tenacidad a la fractura. En el caso de falla directa o daño del filo de corte de la herramienta, la posible solución es utilizar un material base con mayor resistencia a la fractura transversal o mayor resistencia a la compresión. Para situaciones de mecanizado con temperaturas de corte más altas (como corte en seco), generalmente se deben preferir materiales de herramienta con mayor dureza. En situaciones de mecanizado donde se pueden observar grietas térmicas en la herramienta (más comunes en fresado), se recomienda utilizar materiales de herramienta con mejor resistencia al choque térmico.
Optimizar y mejorar el material base de la herramienta puede mejorar su rendimiento de corte. Por ejemplo, el material base de la calidad de cuchilla Sumo Tec de Iscar para el mecanizado de piezas de acero presenta una mayor resistencia a la deformación plástica, lo que reduce la posibilidad de microfisuras en el recubrimiento duro y frágil de la cuchilla. Mediante el procesamiento secundario de las cuchillas Sumo Tec, se reduce la rugosidad superficial y las microfisuras de su recubrimiento, reduciendo así el calor de corte en la superficie de la cuchilla y la deformación plástica y las microfisuras resultantes. Además, una nueva base para insertos destinados al mecanizado de fundición presenta una mayor resistencia térmica, lo que permite velocidades de corte más altas.

Elija el recubrimiento correcto
Los recubrimientos también ayudan a mejorar el rendimiento de corte de la herramienta. Las tecnologías de recubrimiento actuales incluyen:
- Recubrimiento de nitruro de titanio (TiN): es un recubrimiento PVD y CVD de uso general que puede aumentar la dureza y la temperatura de oxidación de la herramienta.
- Recubrimiento de carbonitruro de titanio (TiCN): al agregar el elemento de carbono al TiN, se mejoran la dureza y el acabado de la superficie del recubrimiento.
- Recubrimientos de nitruro de titanio y aluminio (TiAlN) y nitruro de titanio y aluminio (AlTiN): La aplicación de una capa de óxido de aluminio (Al₂O₃) y estos recubrimientos puede mejorar la vida útil de la herramienta en procesos de corte a alta temperatura. Los recubrimientos de óxido de aluminio son especialmente adecuados para corte en seco y casi seco. Los recubrimientos de AlTiN tienen un mayor contenido de aluminio y una mayor dureza superficial que los recubrimientos de TiAlN, que tienen un mayor contenido de titanio. Los recubrimientos de AlTiN se utilizan comúnmente para corte a alta velocidad.
- Recubrimiento de nitruro de cromo (CrN): este recubrimiento tiene mejores propiedades antiadherentes y es la solución preferida para combatir la acumulación de bordes.
- Recubrimiento de diamante: El recubrimiento de diamante puede mejorar significativamente el rendimiento de corte de las herramientas para el procesamiento de materiales no ferrosos y es muy adecuado para procesar grafito, compuestos de matriz metálica, aleaciones de aluminio con alto contenido de silicio y otros materiales altamente abrasivos. Sin embargo, no es adecuado para el procesamiento de piezas de acero, ya que su reacción química con el acero destruye la adhesión entre el recubrimiento y el sustrato.
En los últimos años, la cuota de mercado de las herramientas con recubrimiento PVD se ha expandido y su precio es comparable al de las herramientas con recubrimiento CVD. El espesor del recubrimiento CVD suele ser de 5-15 µm, mientras que el del recubrimiento PVD es de aproximadamente 2-6 µm. Al aplicarse al sustrato de una herramienta, los recubrimientos CVD generan tensiones de tracción indeseables; los recubrimientos PVD contribuyen a tensiones de compresión beneficiosas en el sustrato. Los recubrimientos CVD más gruesos suelen reducir significativamente la resistencia de los filos de corte de la herramienta. Por lo tanto, los recubrimientos CVD no pueden utilizarse en herramientas que requieren filos de corte muy afilados.
El uso de nuevos elementos de aleación en el proceso de recubrimiento puede mejorar la adhesión y el rendimiento del recubrimiento.

Preparación de vanguardia
En muchos casos, la preparación del filo de corte (o pasivación del filo) del inserto se ha convertido en el punto de inflexión que determina el éxito o el fracaso del proceso de mecanizado. Los parámetros del proceso de pasivación deben determinarse según los requisitos específicos del procesamiento. Por ejemplo, los requisitos de pasivación del filo del inserto utilizado para el acabado a alta velocidad de piezas de acero son diferentes a los del inserto utilizado para el desbaste. La pasivación del filo se puede aplicar a insertos para mecanizar casi cualquier tipo de acero al carbono o acero aleado, pero su aplicación está algo limitada a insertos para mecanizar acero inoxidable y aleaciones especiales. La cantidad de pasivación puede ser tan pequeña como 0.007 mm o tan grande como 0.05 mm. Para mejorar el filo de corte en condiciones de mecanizado rigurosas, la pasivación del filo también puede formar una pequeña banda acanalada en T.
En general, las plaquitas utilizadas para operaciones de torneado continuo y fresado de la mayoría de los aceros y fundiciones requieren un alto grado de pasivación del filo. El grado de pasivación depende de la calidad del carburo y del tipo de recubrimiento (CVD o PCD). Para plaquitas con operaciones de corte interrumpido intenso, la pasivación intensa del filo o el procesamiento de bandas acanaladas se ha convertido en un requisito indispensable. Dependiendo del tipo de recubrimiento, el grado de pasivación puede ser cercano a 0.05 mm.
Por el contrario, dado que las plaquitas para mecanizar acero inoxidable y aleaciones de alta temperatura son propensas a acumulaciones de filo, el filo debe mantenerse afilado y solo puede pasivarse ligeramente (tan solo 0.01 mm), o incluso se puede personalizar una cantidad menor. De igual manera, las plaquitas para mecanizar aleaciones de aluminio también requieren filos afilados. Los filos espirales pueden soportar mayores cargas de corte, alcanzar mayores tasas de arranque de viruta y reducir la tensión. Otra ventaja de los filos espirales es que pueden prolongar la vida útil de la herramienta gracias a la reducción de la presión y el calor de corte que actúan sobre ella.






