



En nuestros proyectos diarios, nos encontramos con frecuencia con clientes que informan de una vida útil de herramienta corta, acabados superficiales inestables o astillamiento repentino de las fresas bajo cargas elevadas. Esto es especialmente cierto al utilizar fresas de carburo para mecanizar ranuras profundas o materiales de alta dureza. Incluso con ajustes de parámetros aparentemente razonables, los resultados de corte reales suelen ser insuficientes. No se trata de incidentes aislados, sino de fenómenos típicos que hemos observado repetidamente en diversas instalaciones de nuestros clientes en Europa y América.
Tras años de práctica, hemos descubierto que las causas fundamentales de muchos problemas de rendimiento suelen residir en la selección del filo de corte, el control del voladizo de la herramienta y la optimización de los parámetros de corte. Incluso herramientas del mismo lote pueden comportarse de forma diferente según el material, la rigidez de la máquina herramienta y las sutiles diferencias en la velocidad de corte, el avance o la profundidad de corte. Los patrones de desgaste de la herramienta, la acumulación de calor y las fluctuaciones del acabado superficial suelen obligar al mecanizado secundario en la producción, lo que afecta tanto a la eficiencia como a los costes.
Hemos resumido nuestras experiencias in situ: desde la geometría de la herramienta y la selección del recubrimiento hasta la monitorización de la carga y la optimización de la estrategia de corte, cada decisión influye en la estabilidad del mecanizado y la calidad de la superficie. Por lo tanto, ajustamos y verificamos los parámetros de corte en función de las condiciones reales de mecanizado y de la pieza específica, en lugar de basarnos únicamente en cálculos teóricos o recomendaciones del fabricante.
Las verificaciones repetidas también han demostrado que muchos clientes pasan por alto la importancia de que los fabricantes de fresas de carburo se ajusten a las condiciones reales de mecanizado, lo que suele provocar un desgaste prematuro o roturas. Empezamos a recopilar estas experiencias y a desarrollar métodos prácticos que ayudan a prolongar significativamente la vida útil de las herramientas, manteniendo la eficiencia.
Entonces, aquí hay una pregunta para usted: ¿alguna vez ha tenido una herramienta completamente nueva que produjo resultados inconsistentes en sus proyectos de mecanizado?
Problemas de rendimiento de las fresas de extremo que encontramos con frecuencia
En nuestros proyectos a largo plazo, observamos con frecuencia fluctuaciones en el rendimiento de las fresas durante la producción continua. Incluso utilizando el mismo lote de fresas de carburo, pueden producirse diferencias significativas en la vida útil de la herramienta y la calidad de la superficie al mecanizar acero inoxidable, aluminio o aleaciones de titanio. Los clientes suelen seguir los parámetros de corte recomendados, pero la herramienta puede astillarse en dos horas o desarrollar un filo dentado excesivo en piezas de aluminio, lo que da lugar a superficies rugosas.
Estos problemas suelen deberse a una combinación de factores, como el voladizo de la herramienta, el número de filos, la estrategia de avance y la profundidad de corte. Antes de cada operación, revisamos materiales y herramientas similares de trabajos anteriores, monitoreamos las tendencias de desgaste, la carga del husillo y la vibración, y ajustamos los parámetros de corte o la geometría de la herramienta según sea necesario. El preanálisis y el ajuste preciso de estos factores pueden reducir las roturas y la inestabilidad del mecanizado, manteniendo al mismo tiempo la calidad de la superficie dentro de las especificaciones del cliente.
Situación típica de campo de desgaste rápido de herramientas
Al mecanizar acero inoxidable o aleaciones de alta dureza, es frecuente observar que las herramientas de carburo se astillan en menos de dos horas, especialmente en ranuras profundas o con herramientas de diámetro pequeño y gran voladizo. El ennegrecimiento localizado y el astillado del filo en la cara de ataque o del flanco de la herramienta suelen indicar parámetros de corte excesivos o una refrigeración insuficiente.
Para solucionar esto, analizamos las condiciones de corte: número adecuado de filos, longitud de la herramienta, recubrimiento, velocidad de avance y profundidad de corte. En la planta, recomendamos con frecuencia estrategias de ajuste, como reducir la profundidad de corte, disminuir el avance por diente o cambiar a una configuración de herramienta de fresado de alta velocidad más adecuada. Estos ajustes prolongan la vida útil de la herramienta y mantienen la eficiencia.
Razones para la rugosidad superficial inestable
Incluso con una programación consistente, observamos fluctuaciones en la rugosidad superficial entre lotes. Un desgaste leve de la herramienta o fuerzas de corte desiguales suelen provocar marcas o microrrebabas en piezas de acero inoxidable o titanio. La rigidez de la máquina, la estabilidad de los accesorios y la secuencia de mecanizado también son factores clave.
Analizamos los registros de mecanizado con el cliente, verificando el estado de la herramienta, la carga del husillo y los parámetros de corte. El ajuste preciso de la velocidad de avance, la velocidad del husillo y las trayectorias de corte garantiza un acabado superficial uniforme. Mejorar la rugosidad superficial no es una solución puntual; requiere observación continua y optimización de la estrategia.
Condiciones comunes de rotura de herramientas
Las herramientas de diámetro pequeño, ranuras profundas o voladizo largo son las más propensas a romperse, generalmente debido a parámetros de corte elevados, trayectorias de herramienta deficientes o rigidez insuficiente de la máquina. Las herramientas pueden romperse al entrar en la herramienta o durante el fresado lateral a alta velocidad, lo que afecta la eficiencia y aumenta el riesgo de desperdicio.
Recomendamos reducir la profundidad de corte y la velocidad de avance para ranuras profundas o con voladizo largo, utilizar fresas de carburo de alta resistencia o aumentar el número de filos de corte para mejorar la estabilidad. A lo largo de los años, hemos desarrollado tablas empíricas que relacionan el diámetro de la herramienta, el voladizo y la dureza del material para evaluar rápidamente el riesgo de rotura in situ.
Estudios de casos reales de vibración y ruido anormal
Al mecanizar aluminio o acero inoxidable a altas velocidades, es frecuente que se produzcan vibraciones o ruidos anormales, especialmente con voladizos largos o avance irregular. La monitorización de la carga del husillo, la vibración de la herramienta y las fuerzas de corte revela que la causa suele ser una adaptación incorrecta de la herramienta a la máquina o parámetros de corte incorrectos.
Recomendamos acortar el voladizo, ajustar las trayectorias de corte, optimizar las estrategias de avance y seleccionar los diámetros de herramienta y los tipos de flauta adecuados. Los problemas de oscilación rara vez se solucionan con un solo ajuste; se requiere un análisis combinado de la herramienta, los parámetros y el estado de la máquina.
Cómo elegimos las fresas de extremo adecuadas
Según nuestra experiencia con múltiples clientes europeos y americanos, la selección de herramientas va más allá del material y la forma del filo. Requiere considerar el material de la pieza, la geometría y la rigidez de la máquina herramienta. Para cada selección, revisamos los registros de mecanizado anteriores, incluyendo la vida útil de la herramienta, el acabado superficial y la carga de corte. Al utilizar fresas de carburo para materiales de alta dureza o piezas complejas, incluso pequeñas diferencias en la geometría de la herramienta pueden afectar significativamente los resultados.
También consideramos la relación entre eficiencia y coste de la herramienta. Para una mejor evacuación de la viruta, a veces elegimos herramientas con menos flautas, pero más estables. Para materiales de alta resistencia, podemos reducir ligeramente la velocidad de corte para evitar el astillado. Nuestra experiencia in situ demuestra constantemente que seleccionar herramientas según las condiciones reales de trabajo produce resultados de producción más estables que basarse únicamente en manuales o datos teóricos.
Selección de herramientas según el material (aluminio, acero inoxidable, aleación de titanio)
Aluminio: Para piezas de aluminio, solemos elegir fresas con filos afilados, ángulos de hélice amplios y canales de evacuación de virutas suaves. El aluminio tiende a generar rebabas en el filo, por lo que las herramientas recubiertas o con tratamiento superficial ayudan a reducir la rugosidad. Incluso las herramientas nuevas pueden producir ligeras irregularidades superficiales si la evacuación de virutas es deficiente. Ajustar con precisión la velocidad de avance y el ángulo de hélice in situ suele ser más eficaz que cambiar de herramienta.
Acero inoxidable y aleaciones de titanio: Para estos materiales más duros, priorizamos las fresas de carburo con recubrimientos de alta resistencia y resistentes al desgaste. El diámetro de la herramienta y el número de ranuras se seleccionan en función de la dureza del material, la profundidad de corte y la rigidez de la máquina. La evacuación de virutas y la resistencia a las vibraciones son fundamentales; ignorarlas suele provocar un desgaste prematuro o roturas.
Experiencia en la selección del número de flautas (2 flautas/3 flautas/4 flautas)
Ajustamos el número de flautas según el material y el diámetro de la herramienta. Para aluminio o materiales blandos, las herramientas de dos flautas garantizan una evacuación suave de la viruta, pero pueden carecer de rigidez en ranuras profundas. Las herramientas de tres o cuatro flautas mejoran la estabilidad, pero pueden dificultar la evacuación de la viruta. Seleccionamos en planta el número de flautas que equilibra la vida útil de la herramienta, la calidad superficial y la eficiencia del mecanizado.
Para ranuras profundas o materiales duros, equilibramos la evacuación de viruta con la resistencia de corte. Las herramientas de diámetro pequeño suelen tener menos flautas para mayor estabilidad, mientras que las herramientas multiflauta se utilizan para el desbaste de caras anchas. Las decisiones se basan en el desgaste observado de la herramienta, las fluctuaciones de carga y la información sobre la calidad de la superficie.
Importancia del control de la longitud y el voladizo de la herramienta
El voladizo de la herramienta afecta directamente la estabilidad y el riesgo de rotura. Los voladizos largos en ranuras profundas o herramientas de diámetro pequeño suelen causar vibración o astillado, incluso con fresas de metal duro de alta resistencia. Seleccionamos el voladizo más corto que cumpla con los requisitos de corte y ajustamos el avance y la profundidad para reducir la carga.
Recordamos a nuestros clientes que no prioricen el ahorro de costes utilizando herramientas excesivamente largas. Las pruebas in situ de diferentes voladizos, combinadas con la calidad de la superficie y la información sobre la carga, nos ayudan a seleccionar una solución estable y productiva.
Impacto real de la selección del recubrimiento en la vida útil de la herramienta
La elección del recubrimiento afecta considerablemente la vida útil de la herramienta, especialmente en materiales de alta dureza o abrasivos. Las herramientas con recubrimiento de TiAlN resisten el desgaste a altas temperaturas, lo que resulta ideal para acero inoxidable y titanio. Las herramientas con recubrimiento de AlTiN ofrecen un mejor rendimiento en el fresado de aluminio a alta velocidad, reduciendo la acumulación de viruta y las rebabas. La selección en obra siempre depende del material y la condición.
El recubrimiento también afecta los patrones de desgaste. Las herramientas con diferentes recubrimientos se desgastan de forma distinta en las mismas condiciones, lo que afecta la durabilidad y el acabado superficial. Seleccionar recubrimientos según la geometría, el material y los parámetros de la herramienta garantiza un mecanizado más fiable que simplemente usar recubrimientos "resistentes al desgaste".
Optimización de parámetros de corte: cómo ayudamos a nuestros clientes a mejorar la eficiencia en más del 30 %
Según nuestra experiencia in situ, incluso con herramientas y máquinas idénticas, la eficiencia del mecanizado puede variar en más de un 30 %, a menudo debido a la configuración de los parámetros de corte. Muchos clientes, al utilizar por primera vez fresas de carburo o mecanizar nuevos materiales, aplican las recomendaciones manuales sin tener en cuenta la rigidez de la máquina, el diámetro de la herramienta, la dureza del material ni la evacuación de viruta. Esto puede provocar un desgaste prematuro de la herramienta, fluctuaciones en la rugosidad superficial y un aumento de la vibración.
Normalmente analizamos la velocidad del husillo, el avance por diente, la profundidad y el ancho de corte in situ. Al garantizar que la herramienta funcione con cargas estables, podemos mejorar la eficiencia de la producción y mantener la calidad del mecanizado. También desarrollamos métodos de ajuste de parámetros repetibles y verificados en campo que consideran la forma del filo, el recubrimiento y la longitud de la herramienta de la fresa. El ajuste fino basado en las tendencias de desgaste de la herramienta y la evacuación de viruta suele permitir un aumento del 20-30 % en la velocidad de mecanizado sin aumentar los costes de las herramientas, a la vez que prolonga la vida útil de la herramienta y reduce las tareas de retrabajo.
Errores comunes en la configuración de la velocidad de avance y del husillo
Con frecuencia, observamos que nuestros clientes utilizan velocidades de avance excesivamente altas para aluminio o velocidades de husillo demasiado altas para materiales duros. Por ejemplo, una fresa de carburo de 6 mm utilizada para fresar una ranura profunda de acero inoxidable con un avance ligeramente alto se desportilla en 30 minutos. Estos errores suelen deberse a que no se tiene en cuenta la relación entre el diámetro de la herramienta, el número de flautas y la dureza del material.
Recomendamos un método de prueba paso a paso: ajuste el avance por diente y la velocidad del husillo en un lote pequeño, observe la carga del husillo y la formación de viruta, y luego proceda a la producción en masa. Esta verificación de campo identifica rápidamente un rango de parámetros seguro sin exceder los límites de la herramienta ni comprometer la eficiencia.
Lógica de ajuste de parámetros recomendada para diferentes materiales
Casi nunca utilizamos valores fijos para diferentes materiales. El aluminio tiende a generar acumulación de viruta, por lo que utilizamos velocidades de husillo ligeramente superiores con un avance moderado, prestando atención al ángulo de hélice y a la evacuación de viruta. El acero inoxidable y el titanio requieren controlar la carga por diente y reducir la profundidad de corte para minimizar el desgaste y la vibración.
Los parámetros se ajustan mediante la observación del desgaste de la herramienta y las fuerzas de corte. Por ejemplo, si el mecanizado de aleaciones de titanio presenta desgaste de flanco o fluctuaciones de carga, ajustamos la velocidad de avance o la profundidad de corte. Este enfoque dinámico mantiene un rendimiento estable en todos los lotes, a la vez que garantiza el acabado superficial y la precisión del mecanizado.
Cómo determinar la idoneidad de los parámetros mediante el monitoreo de carga
Los parámetros de corte de la herramienta deben validarse no solo por el acabado superficial, sino también mediante la monitorización de la carga. La observación de las fluctuaciones de carga del husillo, el ruido de la máquina y la consistencia de la viruta ayuda a determinar su idoneidad. Por ejemplo, durante el mecanizado de ranuras profundas de acero inoxidable con un voladizo largo, un pico repentino de carga del husillo indicó un avance excesivo, lo que provocó una reducción inmediata del avance por diente y la profundidad de corte.
La monitorización constante también predice las tendencias de desgaste de la herramienta. Las cargas estables y la uniformidad de la viruta suelen indicar una mayor vida útil de la herramienta, mientras que las cargas irregulares o la formación de viruta sugieren la necesidad de ajustes. La combinación de esto con nuestra lógica de optimización de parámetros proporciona una guía práctica para los ajustes in situ.
Diferencias de parámetros entre el mecanizado de alta velocidad y el convencional
El mecanizado de alta velocidad no se logra simplemente aumentando la velocidad del husillo. Hemos visto programas de aluminio marcados como "alta velocidad" en los que la velocidad del husillo aumentaba sin ajustar el avance, lo que provocaba un rápido desgaste de la herramienta y rebabas superficiales. El fresado de alta velocidad requiere una consideración integral del espesor de la viruta, el diámetro de la herramienta, el avance por diente y la evacuación de la viruta.
El mecanizado convencional mantiene una menor carga del husillo y un avance por diente estable, lo que garantiza un desgaste uniforme y una calidad superficial constante. Recomendamos a nuestros clientes cambiar de modo de mecanizado con flexibilidad según el material y el estado de la herramienta, en lugar de buscar ciegamente la velocidad o el avance.
Cómo prolongar eficazmente la vida útil de las fresas de carburo
Según nuestra experiencia in situ, la vida útil de la herramienta depende no solo del material y el recubrimiento, sino también de las estrategias de corte, el estado de la máquina y los hábitos de operación. Muchos clientes, incluso al utilizar fresas de carburo por primera vez, experimentan un desgaste o astillamiento rápido a pesar de seleccionar herramientas de alta resistencia al desgaste.
Comenzamos analizando los patrones de desgaste de las herramientas en planta, incluyendo el desgaste de flanco, el astillado del filo y la deformación plástica. A continuación, evaluamos los parámetros de corte, la evacuación de viruta y las estrategias de enfriamiento para identificar las causas principales de la reducción de la vida útil de la herramienta.
La gestión de la vida útil de las herramientas no solo consiste en prolongar su vida útil, sino que también es crucial para garantizar la calidad del mecanizado y reducir los desperdicios. En las instalaciones de nuestros clientes, integramos los registros de desgaste de las herramientas con la carga de corte, el avance, la velocidad del husillo y la evacuación de viruta para crear un método de gestión de herramientas práctico. Este enfoque suele prolongar la vida útil de las herramientas en más de un 30 %, manteniendo la eficiencia de la producción y reduciendo el mecanizado secundario y los desperdicios.
Evaluación del patrón de desgaste de las herramientas
Al evaluar el desgaste de la herramienta in situ, observamos detalladamente el desgaste del flanco, el astillado del filo y la deformación plástica. Por ejemplo, durante el mecanizado de ranuras profundas de acero inoxidable, el ennegrecimiento local del flanco indica una fuerza de corte excesiva o una carga desigual, mientras que un astillado leve del filo suele deberse a una evacuación deficiente de la viruta o a parámetros agresivos.
También registramos las tendencias de desgaste considerando el número de filos, el recubrimiento y la profundidad de corte. La identificación temprana de patrones de desgaste es más importante que simplemente prolongar la vida útil de la herramienta, ya que afecta directamente el acabado superficial y la precisión de la pieza. Capacitamos a nuestros clientes para evaluar rápidamente las herramientas mediante inspección visual y herramientas de micromedición para tomar medidas correctivas antes de que se produzca un desgaste severo.
Métodos prácticos para evitar la acumulación de calor
La acumulación de calor es una de las principales causas de la disminución de la vida útil de la herramienta y de las fluctuaciones en la rugosidad superficial. Incluso las fresas de carburo de alta resistencia pueden sobrecalentarse durante el mecanizado continuo de acero inoxidable o titanio si la refrigeración es insuficiente o las estrategias de corte son inadecuadas.
Para mitigar esto, combinamos la aplicación de fluido de corte, la pulverización localizada y el corte intermitente. Para el mecanizado de aluminio a alta velocidad, prestamos especial atención a la formación y evacuación de viruta. La optimización del avance por diente y el ancho de corte garantiza una evacuación continua de la viruta, reduciendo la temperatura superficial y prolongando significativamente la vida útil de la herramienta, a la vez que se mantiene el acabado superficial.
¿Cuándo se deben reemplazar las brocas de fresado?
Los clientes suelen continuar mecanizando con herramientas desgastadas, lo que provoca rebabas, marcas o desviaciones dimensionales. Recomendamos el reemplazo inmediato cuando el desgaste del flanco supera un nivel crítico, los filos de corte se astillan o persisten texturas superficiales anormales.
Las normas de referencia para el reemplazo consideran el diámetro de la herramienta, el número de filos, el material y la carga de corte. Por ejemplo, durante el mecanizado de acero inoxidable, reemplazamos las herramientas de forma proactiva al 70-80 % de su vida útil recomendada si se producen fluctuaciones de carga. El reemplazo oportuno reduce los desechos y previene daños en la máquina o los accesorios.
Detalles de mantenimiento de herramientas que los clientes a menudo pasan por alto
Muchos problemas de mecanizado se deben a los hábitos de operación. Una sujeción inestable, portaherramientas sucios y el descentramiento del husillo aceleran el desgaste y las roturas. Revisar regularmente el ajuste del portaherramientas, limpiar las virutas de las ranuras helicoidales y asegurar el buen estado del husillo son fundamentales para prolongar la vida útil de las fresas de carburo.
También recomendamos archivar los registros de uso y mantenimiento de las herramientas para monitorear las tendencias de desgaste. Centrarse en los hábitos de mantenimiento suele garantizar la estabilidad a largo plazo y la calidad de la pieza de trabajo de forma más eficaz que simplemente usar herramientas con mayor resistencia al desgaste. Con estas prácticas, los clientes suelen prolongar la vida útil de las herramientas en un 30 % o más in situ.

Solución de problemas de vibración: nuestros métodos efectivos más utilizados
La vibración es uno de los problemas más comunes en el mecanizado de alta precisión o en herramientas de gran voladizo. Incluso con herramientas nuevas y programas adecuados, las máquinas pueden vibrar o producir ruidos anormales al mecanizar ranuras profundas en aluminio o acero inoxidable a altas velocidades.
La vibración suele deberse a una rigidez insuficiente de la herramienta, una rigidez deficiente de la máquina o parámetros de corte incompatibles. Investigamos sistemáticamente estos factores para identificar la causa real y tomar medidas específicas. La observación simultánea del desgaste de la herramienta, la carga del husillo y el estado de la viruta proporciona información directa para la toma de decisiones.
Resolver la vibración no se trata solo de aumentar la rigidez o reducir la velocidad. Se requieren ajustes exhaustivos del voladizo, la trayectoria de corte, la velocidad de avance y la velocidad del husillo. Estos ajustes suelen reducir la vibración, mejorar el acabado superficial y prolongar la vida útil de la herramienta, manteniendo la precisión.
Cómo determinar la fuente de vibración de la herramienta
Cuando los clientes no pueden identificar el origen de la vibración, observar la carga del husillo, la morfología de la viruta y el movimiento de la herramienta ayuda a determinar la causa. Un desgaste severo o marcas superficiales irregulares suelen indicar una rigidez o un diámetro inadecuados de la herramienta; la vibración en todas las herramientas suele indicar problemas de rigidez de la máquina o de fijación; los problemas de programación se manifiestan en trayectorias o direcciones específicas.
Recomendamos realizar pruebas con cortes cortos o lotes pequeños para identificar gradualmente la causa. Comparar los diámetros de las herramientas, el número de flautas, la profundidad de corte y los parámetros de avance revela la causa raíz con mayor fiabilidad que los ajustes ciegos, lo que previene el desgaste o los desechos adicionales.
Mejora de la estabilidad mediante la reducción del voladizo
La longitud del voladizo de la herramienta afecta significativamente la vibración. Las herramientas con voladizo largo son propensas a la vibración durante ranuras profundas o mecanizado de diámetros pequeños. Recomendamos minimizar el voladizo y optimizar la rigidez del utillaje y de la máquina para un soporte estable de la herramienta.
Para ranuras profundas, sopesamos la longitud del voladizo frente a la profundidad de corte. El uso de corte segmentado o de descenso helicoidal reduce la concentración de tensiones. Un control adecuado del voladizo reduce la vibración y prolonga la vida útil de la herramienta, manteniendo el acabado superficial.
Efectos de cambiar la trayectoria de corte (avance circular, descenso helicoidal)
Optimizar la trayectoria de corte suele reducir la vibración. El descenso circular o helicoidal distribuye la tensión de la herramienta de forma más uniforme, evitando impactos repentinos. Las pruebas de descenso recto frente a helicoidal en lotes pequeños muestran que este último produce un desgaste más uniforme de la herramienta y una carga de husillo estable al mecanizar ranuras profundas o contornos complejos.
Los ajustes de la estrategia de trayectoria, combinados con el número de flautas, el espesor de viruta y la velocidad de avance, suelen ser más efectivos que simplemente reducir la velocidad del husillo. La verificación en campo garantiza un rendimiento estable de las fresas en condiciones complejas.
Técnicas de ajuste de parámetros de reducción de vibraciones
Reducimos la vibración ajustando con precisión la profundidad de corte, el avance por diente y la velocidad del husillo. Pequeños ajustes pueden mejorar significativamente la estabilidad sin reducir la velocidad de mecanizado.
La geometría de la herramienta, incluyendo el ángulo de hélice, el número de flautas y la relación de diámetro, también es crucial. Para el mecanizado de alta carga, seleccionamos fresas de metal duro de alta rigidez con evacuación de viruta suave y ajustamos con precisión las estrategias de avance y corte in situ. Este enfoque integral reduce la vibración y el riesgo de rotura, a la vez que mantiene la eficiencia.
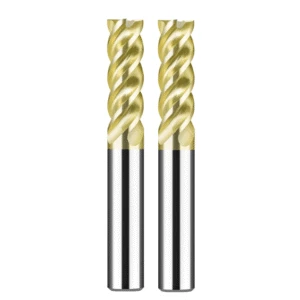
Mejora de la calidad del mecanizado: métodos validados en el campo
Basándonos en años de experiencia in situ, hemos comprobado que la calidad final de la superficie depende no solo del material y el recubrimiento de la herramienta, sino también de la estrategia de corte, el estado de desgaste de la herramienta y la secuencia de mecanizado. Incluso las fresas de carburo de alta calidad pueden producir superficies deficientes si la velocidad de avance, la velocidad del husillo y la profundidad de corte no se ajustan al material de la pieza. El desgaste irregular de la herramienta, la mala evacuación de la viruta o las microvibraciones de la máquina pueden causar marcas, rebabas y astillado en los bordes. Analizamos sistemáticamente estos factores para desarrollar soluciones de corte específicas que mejoren la calidad de la superficie, manteniendo la eficiencia del mecanizado.
En las instalaciones de nuestros clientes, solemos combinar herramientas de desbaste y acabado, optimizar los parámetros de corte y controlar el voladizo de la herramienta para mejorar los resultados. La selección de herramientas, incluyendo el número de filos, el diámetro y el ángulo de hélice, debe adaptarse al material de la pieza y al proceso de mecanizado. Los cortes de prueba en lotes pequeños verifican la viabilidad de cada solución, lo que reduce los defectos superficiales y la necesidad de mecanizado secundario.
Cómo lograr un mejor acabado superficial
Mejoramos el acabado superficial ajustando el avance por diente y la profundidad de corte. Por ejemplo, en el mecanizado de aluminio, la acumulación de viruta o velocidades de avance excesivamente altas pueden generar rugosidad en las superficies o dejar marcas de herramienta. Reducir moderadamente la profundidad de corte, garantizando al mismo tiempo una eliminación continua de viruta, mejora significativamente el acabado.
El desgaste de las herramientas también afecta la calidad. Un ligero desgaste en el flanco suele indicar un deterioro prematuro de la superficie. Ajustamos los parámetros o reemplazamos las herramientas con prontitud para mantener una calidad superficial constante. La experiencia demuestra que lograr un acabado superior depende tanto de la herramienta como de los ajustes de la estrategia de corte en tiempo real.
Cómo combinar herramientas de acabado y desbaste
La correcta combinación de herramientas de desbaste y acabado mejora significativamente la calidad de la superficie sin comprometer la velocidad. Durante el desbaste, seleccionamos fresas de extremo con alta rigidez, pocas estrías y buena capacidad de arranque de viruta para eliminar material voluminoso de forma eficiente. Para el acabado, las herramientas con más estrías y puntas más afiladas crean superficies más lisas.
Monitoreamos la carga de la herramienta y la morfología superficial después del desbaste. Si el desbaste deja marcas gruesas, se ajusta el avance de acabado por diente o la dirección de corte para evitar el desbaste secundario. Con el paso de los años, este enfoque ha dado como resultado combinaciones estables de desbaste y acabado para diversos materiales y geometrías.
Técnicas para evitar rebabas y astillas en los bordes
Las rebabas y el astillado se producen principalmente en piezas de paredes delgadas o con bordes afilados. Un diámetro de herramienta óptimo, el número de flautas, el ángulo de hélice y el control de la profundidad de corte y el avance por diente son fundamentales. Un voladizo excesivo o fijaciones inestables también pueden causar vibraciones localizadas, que mitigamos mediante el ajuste fino de las estrategias de corte y la optimización del soporte de la herramienta.
El ajuste de las trayectorias de corte, como la entrada circular o helicoidal, reduce el impacto y garantiza una evacuación suave de la viruta. Estos ajustes in situ suelen mejorar la calidad del filo sin aumentar los costes de las herramientas.
Cómo reducir el mecanizado secundario
En muchos casos, se requiere un posprocesamiento exhaustivo debido a estrategias de desbaste o selección de herramientas deficientes. En obra, optimizamos la profundidad de corte, el avance por diente y la disposición de las herramientas para que la pasada inicial se aproxime lo más posible a las dimensiones finales, minimizando así el mecanizado secundario.
Al monitorear el desgaste de la herramienta y la carga del husillo, ajustamos las transiciones de desbaste a acabado para mantener la calidad de la superficie y reducir el desgaste adicional de la herramienta. Estas estrategias mejoran la eficiencia y están validadas en diversos materiales y condiciones de máquina.
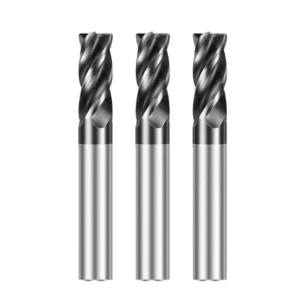
Fresa de extremo vs. broca: Diferencias reales en el uso en el sitio del cliente
Algunos clientes intentan realizar operaciones de fresado con brocas, especialmente en fresado lateral o ranurado. Esto suele reducir la vida útil de la herramienta y generar superficies inestables. Pruebas comparativas in situ demuestran que las fresas de carburo ofrecen un rendimiento mucho mejor en corte transversal, ranurado y contorneado, con un desgaste más uniforme.
Las brocas concentran las fuerzas de corte en la punta, lo que provoca rotura de la herramienta, astillado superficial y vibración de la máquina. Las fresas de extremo dispersan las fuerzas mediante filos helicoidales y multicanal, reduciendo la tensión y la acumulación de calor. Esta comparación basada en datos nos permite orientar a nuestros clientes en la selección de herramientas y parámetros de corte para un mecanizado más eficiente y estable.
¿Por qué el fresado de brocas es propenso a tener problemas?
Las brocas están diseñadas para corte axial. En el fresado transversal o ranurado, la fuerza concentrada en la punta puede superar los límites de la herramienta, provocando un rápido desgaste o rotura. En piezas de aluminio con ranuras profundas, las puntas de las brocas suelen fallar, mientras que las fresas mantienen un desgaste uniforme y un mejor acabado superficial.
Las brocas también presentan una baja capacidad de evacuación de viruta en agujeros o ranuras profundas, lo que provoca acumulación de calor y un desgaste acelerado. Recomendamos seleccionar fresas de múltiples filos para fresado no axial a fin de distribuir eficazmente la carga de corte.
Ventajas de las fresas de extremo en el fresado lateral y ranurado
Las fresas de carburo superan consistentemente a las brocas en fresado lateral y ranurado. Las fresas de múltiples filos distribuyen las fuerzas de corte, mantienen la estabilidad del husillo y garantizan una evacuación suave de la viruta, reduciendo el calor y la rotura de la herramienta.
Para ranuras profundas de titanio, las fresas de cuatro filos produjeron un acabado superficial superior y un desgaste uniforme, mientras que las brocas fallaron en 30 minutos. La selección adecuada del número de filos y el diámetro, en función de la dureza del material y la profundidad de la ranura, garantiza un mecanizado estable y preciso, y minimiza las operaciones secundarias.
Riesgos de mecanizado causados por el uso incorrecto de herramientas
La selección incorrecta de una broca o fresa puede provocar astillado en la punta de la herramienta, vibración, rebabas o tiempo de inactividad de la máquina. Para elegir la herramienta adecuada, es necesario considerar la dirección de la fuerza de corte, la evacuación de la viruta y la rigidez de la herramienta, no solo el diámetro o el material.
Incluso las fresas de extremo pueden producir una calidad superficial deficiente si los parámetros no coinciden o el voladizo es excesivo. Combinamos datos de corte, deflexión de la herramienta y carga de viruta para ajustar las estrategias, reduciendo los riesgos de mecanizado y garantizando la precisión.
Experiencia práctica resumida de sitios de clientes europeos y estadounidenses
Tras años de apoyo a clientes europeos y estadounidenses, hemos constatado que los datos teóricos o manuales no siempre se pueden aplicar directamente. Cada pieza y máquina herramienta es única. Combinamos el número de flautas, la longitud de la herramienta, el recubrimiento y el material de la pieza con cortes de prueba y monitorización de datos para encontrar soluciones que mejoren la eficiencia y prolonguen la vida útil de la herramienta.
También mantenemos una base de datos con resultados de optimización y desgaste de herramientas. Ya sea en aluminio de alta velocidad o en ranuras profundas de acero inoxidable, esta información validada en campo reduce las conjeturas, mejora la eficiencia de la producción y disminuye el desperdicio de herramientas y piezas.
Caso típico de optimización para el mecanizado de alta velocidad de piezas de aluminio
En un cliente europeo del sector automotriz, el fresado de aluminio a alta velocidad solía causar un rápido desgaste de la herramienta y rugosidad superficial. Al ajustar el avance por diente, la velocidad del husillo, la profundidad de corte y seleccionar un ángulo de hélice y un número de flautas adecuados, se redujeron significativamente la acumulación de viruta y la vibración. La vida útil de la herramienta aumentó aproximadamente un 40%, mientras que el acabado superficial cumplió con los estándares del cliente.
La penetración circular y las trayectorias de corte helicoidales minimizaron aún más las cargas de impacto. La fluidez en la evacuación de la viruta y la estabilidad de la herramienta resultaron ser más cruciales que la velocidad del husillo por sí sola, lo que redujo el mecanizado secundario y mejoró la eficiencia.
Estudio de caso sobre la mejora de la vida útil de las herramientas en el mecanizado de acero inoxidable
Un cliente se enfrentaba a un desgaste rápido de la herramienta al mecanizar ranuras profundas de acero inoxidable con fresas de 6 mm. Al reducir el avance por diente, controlar la profundidad de corte, optimizar la refrigeración y utilizar recubrimientos de TiAlN, se prolongó la vida útil de la herramienta, manteniendo el acabado superficial.
El monitoreo de la carga del husillo y de la viruta permitió realizar ajustes proactivos antes de un desgaste severo, lo que demuestra la importancia de la gestión activa de herramientas en lugar de confiar en recubrimientos resistentes al desgaste.
Solución de mecanizado de ranuras profundas para herramientas de diámetro pequeño
Las ranuras profundas con fresas de 3 mm causaban vibraciones significativas debido a los largos voladizos. La reducción del voladizo, el ajuste de la profundidad de corte y el avance, y el uso de corte helicoidal minimizaron la vibración, garantizando así la precisión y la calidad de la superficie.
La optimización del número de flautas y del ángulo de hélice mejoró la distribución de las fuerzas y la evacuación de viruta. La verificación en campo mostró una rotura de herramienta prácticamente nula y una mejora de la eficiencia superior al 15 %.
Cómo ayudar a los clientes a reducir los costes de herramientas en más del 20%
Los costos de las herramientas se pueden reducir sin comprometer la calidad. Al optimizar los parámetros de corte, seleccionar el número de flautas y los recubrimientos adecuados, controlar el voladizo y combinar estrategias de desbaste y acabado, los costos de las herramientas se redujeron en más de un 20 %.
Se guía a los clientes para registrar el uso, monitorear las tendencias de desgaste y ajustar los parámetros en tiempo real para evitar un desgaste excesivo. La optimización basada en datos de campo garantiza la reducción de costos, manteniendo la eficiencia y la calidad de la superficie.
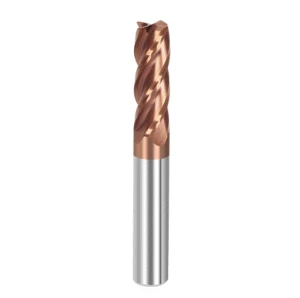
Cómo comunicarse eficazmente con los fabricantes de fresas de carburo
Según nuestra experiencia, los retrasos en la selección de herramientas y los resultados de mecanizado inestables a menudo no se deben a la herramienta en sí, sino a una comunicación incompleta o imprecisa. Cuanto más completa sea la información de mecanizado que proporcione, más rápido podrá el fabricante de fresas recomendarle una solución viable. En la práctica, solemos pedir a los clientes que preparen con antelación los detalles clave, como el material de la pieza, su geometría, la profundidad de corte, el tipo de máquina y la capacidad del husillo. Cuando esta información se define claramente desde el principio, se reduce significativamente el método de ensayo y error y se evita el consumo innecesario de herramientas.
También hemos visto muchos casos en los que los clientes solo proporcionan información parcial, como indicar que el material es aluminio sin especificar la profundidad de la ranura, los requisitos de tolerancia ni la estrategia de mecanizado. En estas situaciones, incluso una herramienta bien diseñada puede tener un rendimiento deficiente en condiciones reales. Normalmente recomendamos utilizar planos, fotos o breves descripciones del mecanizado para explicar el proceso. Esto permite al fabricante de fresas comprender mejor las condiciones de corte reales y proponer una solución que equilibre la vida útil de la herramienta, la calidad de la superficie y la eficiencia del mecanizado.
Información clave de mecanizado requerida por los clientes
En aplicaciones de campo, solicitamos constantemente un conjunto completo de condiciones de mecanizado antes de recomendar cualquier herramienta. Esto incluye el tipo de material, la dureza, la geometría de la pieza, la profundidad y el ancho de corte, la rigidez de la máquina, el rango de velocidad del husillo y el tipo de refrigerante. Cuando esta información se proporciona con claridad, se puede seleccionar la geometría de la herramienta (como el número de flautas, el diámetro, el recubrimiento y la longitud total) para que se ajuste al entorno de corte real, lo que resulta en un desgaste más predecible y resultados de mecanizado estables.
Además de los parámetros básicos, también prestamos especial atención a la carga de corte, los requisitos de evacuación de viruta y el volumen de producción. Por ejemplo, si el trabajo implica mecanizado de alta velocidad, ciclos largos o acabados con tolerancias ajustadas, esto influirá directamente en el diseño de la herramienta. En nuestra experiencia, cuanto más precisa sea la definición de las expectativas de vida útil de la herramienta y los requisitos de acabado superficial, más eficazmente podrá un fabricante adaptar una solución que ofrezca un rendimiento consistente en diferentes lotes.
Conceptos erróneos comunes sobre la comunicación
Uno de los problemas más comunes que encontramos es la selección de herramientas basándonos únicamente en el diámetro o el número de flautas, sin considerar el comportamiento del material ni la rigidez de la máquina. En el mecanizado real, esto suele provocar vibraciones, cargas de corte inestables o desgaste prematuro de la herramienta. Hemos visto casos en los que una herramienta que parece correcta en teoría falla rápidamente porque la máquina no puede soportar las fuerzas de corte requeridas. La selección de herramientas siempre debe evaluarse junto con la capacidad de la máquina y la estrategia de corte.
Otro error frecuente es pasar por alto los parámetros de corte durante la comunicación. Muchos usuarios asumen que basta con proporcionar el material y el tamaño de la herramienta, pero sin la velocidad de avance, la velocidad del husillo ni la profundidad de corte, resulta difícil recomendar una solución fiable. En nuestro trabajo in situ, solemos solicitar el programa de mecanizado existente o el rango de parámetros. Esto nos permite ajustar la geometría de la herramienta (como el ángulo de hélice, el recubrimiento y el diseño de la flauta) en función de las condiciones de corte reales, en lugar de suposiciones teóricas.
Cómo obtener rápidamente la solución de herramientas correcta
En nuestra experiencia, la manera más rápida de obtener una solución de herramientas fiable es combinar información estructurada con una validación de corte real. Normalmente, guiamos a los clientes para que preparen una lista de verificación sencilla que incluya el material, el tipo de máquina, el tamaño del lote, la vida útil requerida de la herramienta y los objetivos de acabado superficial. Con esta información, el fabricante puede seleccionar rápidamente los diseños de herramientas adecuados y recomendar parámetros de corte iniciales sin necesidad de revisiones repetidas.
Sin embargo, rara vez nos basamos únicamente en recomendaciones teóricas. Recomendamos encarecidamente realizar cortes de prueba en lotes pequeños en condiciones reales de mecanizado. Durante estas pruebas, observamos la formación de viruta, la carga del husillo y los patrones de desgaste de la herramienta, para luego ajustar el avance por diente, la profundidad de corte y la velocidad de corte según corresponda. Este enfoque permite validar el rendimiento de la herramienta rápidamente, minimizando el riesgo de desperdicio y costos innecesarios de herramientas.
Parámetros que deben confirmarse al personalizar las herramientas
En el caso de las herramientas personalizadas, la confirmación incompleta de los parámetros es una de las principales causas de fallo. En nuestros proyectos, siempre confirmamos especificaciones fundamentales como el diámetro de la herramienta, la tolerancia, el número de flautas, el ángulo de hélice, el recubrimiento, la longitud total y el método de sujeción. Si alguna de estas especificaciones no está clara, la herramienta resultante podría no ajustarse a las condiciones reales de mecanizado, lo que provocaría vibraciones, un acabado superficial deficiente o una vida útil reducida.
Además, el diseño del canal de viruta y la geometría de la punta de la herramienta son igualmente importantes. Hemos visto situaciones en las que una evacuación insuficiente de la viruta provocó acumulación de calor y astillado del filo, o en las que una punta de herramienta inadecuada aumentó la formación de rebabas. Antes de finalizar una herramienta personalizada, recomendamos revisar la profundidad de mecanizado, el tipo de material y el volumen de producción previsto. Una vez definidos estos factores, la herramienta personalizada puede aplicarse directamente en producción con un ajuste mínimo.

Resumen de nuestras principales experiencias en mecanizado real
A lo largo de años de práctica con clientes en sitio, hemos resumido experiencias clave que impactan directamente en la vida útil de la herramienta, el acabado de la superficie y la eficiencia del mecanizado:
-
Estabilidad frente a velocidad: Las altas velocidades de la máquina solo son efectivas si las cargas de corte son uniformes y la rigidez de la herramienta es suficiente. Las condiciones inestables provocan astillamiento, desgaste y defectos superficiales. Asegúrese de que la carga del husillo sea estable, las trayectorias de corte estén optimizadas y el voladizo esté controlado antes de aumentar la velocidad.
-
La selección de herramientas determina los resultados: usar una broca incorrecta en lugar de una fresa, o seleccionar herramientas con un número de filos y ángulos de hélice inadecuados, provoca vibraciones, rebabas y desperdicio. Para herramientas de ranura profunda de diámetro pequeño o con voladizo largo, seleccione el número de filos y la configuración de la herramienta según el material, la profundidad de mecanizado, el recubrimiento y la evacuación de virutas.
-
Optimización de parámetros basada en la carga real: Ajustar la velocidad y el avance según los manuales suele provocar desgaste prematuro o vibraciones. Monitorear la carga del husillo, el patrón de viruta y las tendencias de desgaste de la herramienta permite ajustar con precisión el avance por diente, la profundidad de corte y la velocidad del husillo, reduciendo así el mecanizado secundario y el desperdicio.
-
Estrategias específicas para cada material: Cada material requiere estrategias distintas. Para el fresado de aluminio a alta velocidad, elija fresas con evacuación de virutas eficiente y ángulos de hélice optimizados. Para el acero inoxidable, seleccione herramientas con recubrimiento resistente a altas temperaturas y controle la profundidad de corte. Para las aleaciones de titanio, utilice velocidades de avance moderadas y corte intermitente. Estas estrategias específicas mejoran la vida útil de la herramienta, el acabado superficial y la eficiencia del mecanizado.
Estas prácticas se han validado repetidamente en las instalaciones de nuestros clientes en Europa y Estados Unidos. Al comparar sus condiciones de mecanizado, los planos de las piezas y las especificaciones del material, podemos ofrecer soluciones optimizadas que hacen que las fresas de carburo sean más estables, duraderas y eficientes.






