


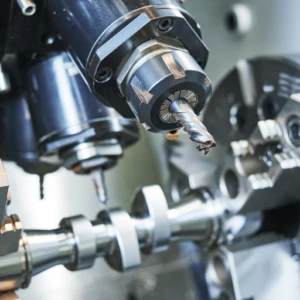
Al elegir el ángulo de la herramienta de fresado, es necesario considerar la influencia de diversos factores, como el material de la pieza de trabajo, el material de la herramienta, las propiedades de procesamiento (procesamiento de desbaste y de acabado), etc., y debe seleccionarse de forma razonable según la situación específica. El ángulo de la herramienta suele referirse al ángulo marcado utilizado para la fabricación y la medición. En condiciones reales de trabajo, debido a las diferentes posiciones de instalación de la herramienta y al cambio de dirección del movimiento de corte, el ángulo de trabajo real difiere del ángulo marcado, pero la diferencia suele ser muy pequeña.
El material utilizado para fabricar la herramienta debe tener alta dureza a altas temperaturas y resistencia al desgaste, resistencia a la flexión necesaria, tenacidad al impacto e inercia química, buena procesabilidad (corte, forjado y tratamiento térmico, etc.) y no debe ser fácil de deformar.
Generalmente, cuando la dureza del material es alta, la resistencia al desgaste también lo es. Cuando la resistencia a la flexión es alta, la tenacidad al impacto también lo es. Sin embargo, a mayor dureza del material, menor resistencia a la flexión y tenacidad al impacto. El acero de alta velocidad posee alta resistencia a la flexión y tenacidad al impacto, además de buena maquinabilidad. El acero moderno sigue siendo el material para herramientas más utilizado, seguido de las herramientas de carburo cementado.
El nitruro de boro cúbico policristalino es adecuado para cortar acero templado de alta dureza y fundición dura. El diamante policristalino es adecuado para cortar metales no ferrosos, aleaciones, plásticos y fibra de vidrio. El acero al carbono y el acero aleado para herramientas se utilizan actualmente solo como herramientas, como limas, matrices y machos de roscar.
Las plaquitas indexables de carburo cementado ahora se recubren con carburo de titanio, nitruro de titanio, óxido de aluminio o una capa dura compuesta mediante deposición química de vapor. Este método de deposición física de vapor, en constante desarrollo, puede utilizarse no solo para herramientas de carburo cementado, sino también para herramientas de acero de alta velocidad, como brocas, fresas de tallado, machos de roscar y fresas de corte . El recubrimiento duro actúa como barrera para impedir la difusión química y la conducción de calor, reduciendo así el desgaste de la herramienta durante el corte. La vida útil de la hoja recubierta es aproximadamente de 1 a 3 veces mayor que la de la hoja sin recubrimiento.
Debido a que las piezas que trabajan a alta temperatura, alta presión, alta velocidad y en fluidos corrosivos utilizan materiales cada vez más difíciles de procesar, el nivel de automatización del proceso de corte y los requisitos de precisión son cada vez mayores. Para adaptarse a esta situación, el desarrollo de herramientas se orientará al desarrollo y la aplicación de nuevos materiales. Se debe seguir desarrollando la tecnología de recubrimiento por deposición de vapor de las herramientas, depositar un recubrimiento de mayor dureza sobre un sustrato de alta tenacidad y alta resistencia, y resolver mejor la contradicción entre la dureza y la resistencia del material de la herramienta. Se debe seguir desarrollando la estructura de las herramientas indexables. Se debe mejorar la precisión de fabricación de las herramientas, reducir las diferencias en la calidad del producto y optimizar su uso.
Según el modo de corte y la forma de la hoja, las herramientas se dividen en tres categorías: herramientas generales, como torneado, cepillado, fresa (excluyendo torneado, cepillado y fresa), mandrinadora, taladro, escariador y sierra. Herramientas de conformación: las hojas de este tipo tienen la misma forma o casi la misma forma que la sección transversal de la pieza, como torneado, cepillado, fresa, brocha, escariador cónico y diversas herramientas de roscado. Las herramientas de generación se utilizan para procesar la superficie de los dientes de engranajes o piezas similares, como fresas madre, fresas de conformación, fresas de raspado, fresas de cepillado y discos de fresado.
La estructura de diversas herramientas consta de una pieza de sujeción y una pieza de trabajo. En las herramientas de estructura integral, ambas piezas están integradas en el cuerpo de la herramienta. En las herramientas de estructura dentada, la pieza de trabajo (dientes o cuchilla) está montada en el cuerpo de la herramienta.
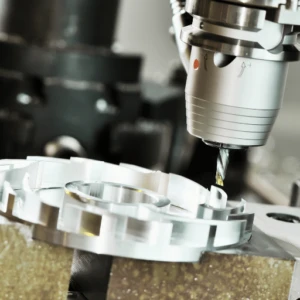
La parte de sujeción de la herramienta se divide en dos tipos: con orificio y con mango. La herramienta con orificio se monta en el husillo o mandril de la máquina herramienta mediante el orificio interior, y el par de torsión se transmite mediante la chaveta axial o la chaveta frontal, como por ejemplo una fresa cilíndrica , una fresa frontal de manguito, etc.
Las herramientas con mango suelen ser de tres tipos: rectangulares, cilíndricas y cónicas. Las herramientas de torneado, cepillado, etc., suelen tener mangos rectangulares. En el mango cónico, la conicidad soporta el empuje axial y transmite el par por fricción. Los mangos cilíndricos suelen ser adecuados para brocas helicoidales, fresas de mango y otras herramientas pequeñas. Al cortar, el par de torsión se transmite por la fricción generada durante la sujeción. El mango de muchas herramientas con mango está fabricado con acero de baja aleación, y la pieza de trabajo está fabricada con acero de alta velocidad mediante soldadura de ambas piezas.
La parte de trabajo de la herramienta es la parte que produce y procesa las virutas, incluyendo la cuchilla, la estructura que rompe o enrolla las virutas, el espacio para la extracción o almacenamiento de las virutas, el canal para el fluido de corte y otros elementos estructurales.
La parte funcional de algunas herramientas es la de corte, como las herramientas de torneado, cepilladoras, mandriladoras y fresas. La parte funcional de algunas herramientas incluye la de corte y la de calibración, como brocas, brocas escariadoras, escariadores, brochas de superficie interna y machos de roscar. La función de la parte de corte es retirar las virutas con la cuchilla, y la de calibración es pulir la superficie de corte y guiar la herramienta.
La estructura de la parte de trabajo de la herramienta está integrada, soldada y sujeta mecánicamente. La estructura integrada forma el filo en el cuerpo de la herramienta. La estructura soldada sujeta la hoja al cuerpo de acero de la herramienta con soldadura fuerte. Existen dos tipos de estructuras de sujeción mecánica: la que sujeta la hoja al cuerpo de la herramienta y la que sujeta el cabezal soldado a este. Las herramientas de carburo generalmente se fabrican con estructuras soldadas o sujetadas mecánicamente. Todas las herramientas de cerámica utilizan estructuras de sujeción mecánica.






