


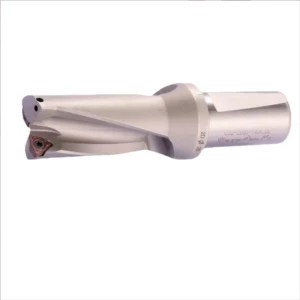
La broca en U , también conocida como fresa de extremo con inserto indexable, es una herramienta eficiente y universal para el mecanizado de agujeros. Consta de una cuchilla central y una periférica. La cuchilla no necesita afilarse tras el desgaste y se puede reemplazar directamente. Ofrece una buena relación calidad-precio y un mantenimiento sencillo. La broca en U se utiliza ampliamente en el mecanizado de agujeros en máquinas herramienta CNC , centros de mecanizado, mandrinadoras y otros equipos. Es adecuada para procesar diversos materiales, como acero, hierro fundido, aleación de aluminio, acero inoxidable, etc.
Ventajas de la broca en U
En primer lugar, la diferencia entre la broca en U y la broca convencional radica en que esta última utiliza una cuchilla periférica y una cuchilla central. Desde esta perspectiva, la relación entre la broca en U y la broca dura convencional es similar a la que existe entre la herramienta de torneado con abrazadera de máquina y la herramienta de torneado con soldadura. Una vez desgastada la herramienta, no es necesario reafilar la cuchilla ni reemplazarla directamente. Al fin y al cabo, el uso de cuchillas indexables ahorra más material que la broca dura integral, y la consistencia de la cuchilla facilita el control del tamaño de la pieza.
La broca en U ofrece mayor rigidez y permite una alta velocidad de avance. Además, su diámetro de procesamiento es mucho mayor que el de una broca convencional, alcanzando un diámetro máximo de 50 a 60 mm. Por supuesto, debido a las características de la instalación de la cuchilla, la broca en U no se puede fabricar demasiado pequeña.
La broca en U solo necesita reemplazar las hojas del mismo tipo y diferentes marcas cuando se enfrenta a diversos materiales, mientras que el taladro duro no es tan conveniente.
En comparación con la broca dura, la precisión de perforación con broca en U es aún mayor y el acabado es mejor, especialmente cuando la refrigeración y la lubricación no son uniformes, lo cual es más evidente. Además, la broca en U puede corregir la precisión de la posición del agujero, a diferencia de la broca dura. La broca en U puede considerarse un cortador de orificios.

Ventajas de la broca en U en el mecanizado CNC
La broca en U puede perforar agujeros en superficies con un ángulo de inclinación de menos de 30° sin reducir los parámetros de corte.
Una vez que los parámetros de corte de la broca en U se reducen en un 30%, se puede lograr un corte intermitente, como el procesamiento de orificios que se cruzan, orificios que se cruzan y orificios que se interpenetran.
La broca en U puede perforar agujeros de varios pasos, además de taladrar agujeros, biselar agujeros y hacer agujeros excéntricos.
Al perforar con brocas en U, las virutas son generalmente cortas, y su sistema de refrigeración interna permite una extracción segura de las mismas. No es necesario limpiar las virutas de la herramienta, lo que favorece la continuidad del procesamiento, reduce el tiempo de procesamiento y mejora la eficiencia.
En condiciones de relación de aspecto estándar, no es necesario quitar virutas al perforar con broca en U.
La broca en U es una herramienta indexable. No es necesario afilar la cuchilla después del desgaste. Es fácil de reemplazar y su costo es bajo.
El valor de rugosidad de la superficie del orificio procesado por la broca en U es pequeño, el rango de tolerancia es pequeño y puede reemplazar parte de la herramienta de perforación.
Al usar una broca en U, no es necesario perforar previamente el orificio central. La superficie inferior del orificio ciego procesado es relativamente recta, lo que elimina la necesidad de una broca de base plana.
El uso de la tecnología de broca en U no solo reduce el número de herramientas de perforación, sino que, gracias a su hoja de carburo incrustada en la cabeza, su vida útil es diez veces mayor que la de una broca convencional. Además, la hoja cuenta con cuatro filos de corte, que se pueden reemplazar en cualquier momento cuando se desgastan. El nuevo filo ahorra mucho tiempo en el afilado y reemplazo de herramientas, y puede mejorar la eficiencia del trabajo en un promedio de 6 a 7 veces.
Consejos para usar brocas en U en máquinas herramienta CNC
Las brocas en U exigen altos requisitos de rigidez en las máquinas herramienta y el centrado de herramientas y piezas durante su uso. Por lo tanto, son adecuadas para máquinas herramienta CNC de alta potencia, alta rigidez y alta velocidad.
Al utilizar brocas en forma de U, la hoja central debe ser una hoja con buena tenacidad y las hojas periféricas deben ser más afiladas.
Al procesar diferentes materiales, se deben seleccionar cuchillas con diferentes ranuras. Generalmente, cuando el avance es pequeño, la tolerancia es baja y la relación de aspecto de la broca en U es grande, se debe seleccionar una cuchilla ranuradora con menor fuerza de corte. Por el contrario, para el procesamiento de desbaste, la tolerancia es grande y la relación de aspecto de la broca en U es pequeña, se debe seleccionar una cuchilla ranuradora con mayor fuerza de corte.
Al utilizar brocas en U, es necesario considerar la potencia del husillo de la máquina herramienta, la estabilidad de sujeción de la broca en U, así como la presión y el caudal del fluido de corte. Asimismo, es importante controlar bien la capacidad de arranque de viruta de la broca en U; de lo contrario, la rugosidad superficial y la precisión dimensional del agujero se verán considerablemente afectadas.
Al sujetar la broca en U, es necesario hacer que el centro de la broca en U coincida con el centro de la pieza de trabajo y quede perpendicular a la superficie de la pieza de trabajo.
Al utilizar brocas en U, es necesario seleccionar parámetros de corte adecuados según los diferentes materiales de las piezas.
Al utilizar una broca en U para realizar un corte de prueba, asegúrese de no reducir la velocidad o la velocidad de alimentación arbitrariamente por temor a que la hoja de la broca en U se rompa o dañe la broca en U.
Al utilizar una broca en U para procesar, si la hoja está desgastada o rota, analice cuidadosamente la causa y reemplácela con una hoja con mejor tenacidad o más resistencia al desgaste.
Al utilizar una broca en U para procesar agujeros escalonados, asegúrese de comenzar primero con el agujero grande y luego con el agujero pequeño.
Al utilizar una broca en forma de U, preste atención a que el fluido de corte debe tener suficiente presión para expulsar las virutas.
Las hojas utilizadas para el centro y el borde de las brocas en U son diferentes. No las use incorrectamente, ya que dañará el vástago de la broca en U.
Al taladrar con una broca en U, se puede girar la pieza, la herramienta y ambas simultáneamente. Sin embargo, cuando la herramienta se mueve en modo de avance lineal, el método más común es usar el modo de rotación de la pieza.
Al procesar en un torno CNC, se debe considerar el rendimiento del torno y los parámetros de corte deben ajustarse adecuadamente, generalmente reduciendo la velocidad y el avance.

Problemas comunes de las brocas en U en el mecanizado CNC
La hoja se daña demasiado rápido y se rompe con facilidad, lo que aumenta el coste de procesamiento.
Durante el procesamiento, se emite un silbido áspero y el estado de corte es anormal.
La máquina herramienta vibra, lo que afecta la precisión de procesamiento de la máquina herramienta.
Puntos a tener en cuenta al utilizar la broca en U
Al instalar una broca en U, preste atención a las direcciones positivas y negativas: qué hoja está orientada hacia arriba, qué hoja está orientada hacia abajo, qué cara está orientada hacia adentro y qué cara está orientada hacia afuera.
La altura del centro de la broca en U debe corregirse, y el rango de control se requiere según su diámetro. Generalmente, se controla con una precisión de 0.1 mm. Cuanto menor sea el diámetro de la broca en U, mayor será la altura del centro requerida. Si la altura del centro no es la adecuada, los dos lados de la broca en U se desgastarán, la abertura será demasiado grande y la vida útil de la cuchilla se reducirá. Las brocas en U pequeñas son fáciles de romper.
Las brocas en U tienen altos requisitos de refrigerante. Es importante garantizar que el refrigerante se expulse desde el centro de la broca. Cuanto mayor sea la presión del refrigerante, mejor. La salida de exceso de agua de la torreta puede bloquearse para asegurar su presión.
Los parámetros de corte de la broca en U se ajustan estrictamente a las instrucciones del fabricante, pero también deben tenerse en cuenta las diferentes marcas de cuchillas y la potencia de la máquina herramienta. Durante el procesamiento, se puede consultar el valor de carga de la máquina herramienta para realizar los ajustes necesarios. Generalmente, se utilizan alta velocidad y bajo avance.
Las cuchillas del taladro en U deben revisarse con frecuencia y reemplazarse a tiempo. No se pueden instalar cuchillas diferentes al revés.
Ajuste la cantidad de avance según la dureza de la pieza y el voladizo de la herramienta. Cuanto más dura sea la pieza, mayor será el voladizo de la herramienta y menor será el avance.
No utilice cuchillas demasiado desgastadas. Durante la producción, se debe registrar la relación entre el desgaste de las cuchillas y la cantidad de piezas que se pueden procesar, y las cuchillas nuevas deben reemplazarse a tiempo.
Utilice suficiente refrigerante interno con la presión correcta. La función principal del refrigerante es la eliminación de virutas y la refrigeración.
Las brocas en U no se pueden utilizar para procesar materiales más blandos, como cobre, aluminio blando, etc.






