


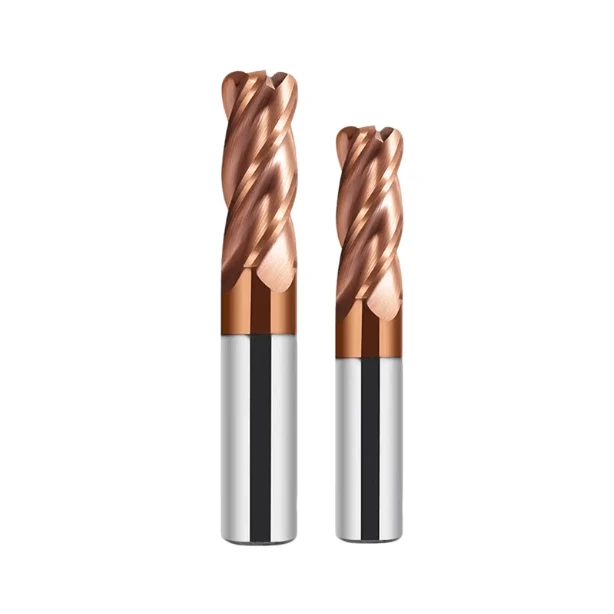
Como ingeniero con 16 años de experiencia perfeccionando mi oficio en el taller de herramientas, sé que las operaciones de acabado para los sectores de electrónica y semiconductores son mucho más que simple mecanizado: son una batalla psicológica. Luchamos contra tolerancias de nivel micrométrico y las intensas tensiones internas de los materiales endurecidos. Nuestros clientes suelen exigir un acabado de espejo en acero HRC65, manteniendo una consistencia absoluta en el radio de la esquina de la fresa de punta redondeada.
El año pasado, gestionamos un caso típico para un proveedor de primer nivel de componentes médicos y semiconductores. Tenían problemas con graves marcas de escalón y desviación dimensional en los moldes de encapsulado de semiconductores. Tras solo 12 horas de funcionamiento, el radio de las esquinas de sus herramientas se desgastaba, dañando el fondo de la cavidad. No se trataba solo de un problema de vida útil de la herramienta, sino de una falta de equilibrio entre la velocidad de corte efectiva en el radio y la resistencia a la oxidación del recubrimiento de la herramienta.
Durante nuestro soporte in situ, nos dimos cuenta de que muchos ingenieros pasan por alto la delicada interacción entre el margen de material y el avance radial al usar una fresa de tipo bull mill para acero endurecido. Para moldes electrónicos donde un acabado Ra 0.1 es indispensable, desarrollamos una solución específica: un refuerzo de borde optimizado en nuestra fresa de tipo bull mill HRC65, combinado con soportes de ajuste por contracción de alta estabilidad. Esta combinación eliminó definitivamente las vibraciones armónicas que suelen perjudicar el acabado a alta velocidad.
Como fabricantes de fresas de corte, no nos limitamos a seguir fórmulas. Hemos invertido cientos de herramientas en el laboratorio para dominar los detalles importantes, desde la tolerancia del ángulo R hasta la compensación térmica.
En tu búsqueda del acabado superficial perfecto, ¿alguna vez has pasado una noche en vela angustiado por una desviación de 0.005 mm en el radio de la esquina de tu herramienta?
La “ansiedad por la precisión” en los moldes de semiconductores: ¿por qué elegir una fresa de extremo de punta redondeada?
En la fabricación de moldes para semiconductores, la precisión no es un número en un plano, sino la esencia del husillo. A menudo vemos clientes con dificultades para trabajar con fresas de punta esférica estándar en esquinas o con fresas de extremo plano que vibran en ángulos cerrados sobre acero de 60 HRC. Esta falta de precisión suele deberse a una incompatibilidad entre la geometría de la herramienta y la resistencia del material. Para componentes electrónicos, donde la planitud de la base y las transiciones suaves de las paredes laterales son cruciales, la fresa de punta redondeada es casi siempre la opción óptima para equilibrar la eficiencia y la integridad de la superficie.
Recientemente, brindamos asistencia a un taller que fabricaba moldes de precisión para marcos de plomo. Insistían en usar fresas de punta cuadrada para obtener una superficie plana, pero las puntas de las herramientas se rompían constantemente debido a la vibración de alta frecuencia. Les recomendamos cambiar a una geometría de punta redondeada. La mejora no se limitó a la velocidad, sino que también aportó estabilidad . La transición del radio distribuye las fuerzas axiales y evita la acumulación de calor en la punta, algo inevitable con las herramientas de punta cuadrada en acero endurecido.
Dominando el acero HRC60+: rigidez y rendimiento de los cantos.
Al mecanizar acero HRC65, el proceso se centra menos en el cizallamiento y más en el raspado a alta presión. Esto genera una tensión inmensa en el sustrato de la herramienta. Mediante pruebas iterativas, descubrimos que un recubrimiento compuesto sobre un sustrato de grano ultrafino (menos de 0.4 μm) es la única forma de prevenir fracturas microscópicas del núcleo durante ciclos de acabado prolongados e ininterrumpidos.
La rigidez real no proviene únicamente del portaherramientas; comienza en el filo de corte. Para el fresado de materiales duros, sometemos nuestros filos a un proceso de afilado a nivel micrométrico. Si bien podría parecer que sacrificamos la nitidez, en realidad, esto evita el microdesprendimiento de material. Garantiza que el fondo de la cavidad tenga un acabado liso como un espejo, sin mostrar marcas de desgaste bajo el microscopio.
Estrategias prácticas para el control de existencias en las esquinas
Los moldes para encapsulados de semiconductores son muy exigentes. Si la esquina R tiene incluso 0.01 mm de exceso de material, posteriormente aparecerán rebabas de resina o defectos de moldeo. Siempre recomendamos un acabado parcial con una fresa de corte específica para acero endurecido, a fin de lograr una tolerancia perfectamente uniforme para el acabado final. Si el material es irregular, la herramienta de acabado se desviará al llegar a las esquinas, arruinando instantáneamente la precisión.
Preferimos una estrategia de trayectoria compuesta: combinar niveles de "Z constante" con movimientos en espiral. Al mantener constante la profundidad de corte radial (Ae), la herramienta permanece bajo una carga constante. Hemos comprobado que mantener el material residual entre el 5 % y el 8 % del radio de la esquina de la herramienta minimiza la excentricidad y maximiza la uniformidad de la superficie. Esta es una regla aprendida a base de experiencia con piezas desechadas.
Cómo evitar el astillado: La ventaja estructural del perfil de nariz de toro
¿Por qué las fresas de punta cuadrada siempre se astillan sin previo aviso al trabajar en las esquinas? Mecánicamente, una esquina afilada de 90 grados concentra una enorme tensión. En el momento en que impacta contra el acero duro, toda la carga se concentra en un punto microscópico. Como fabricantes de fresas de punta cuadrada, diseñamos nuestras herramientas para transformar esa carga puntual en una presión distribuida tangencialmente a lo largo de un arco.
En nuestras pruebas en esquinas de cavidades profundas, la resistencia lateral de una herramienta de punta redondeada fue aproximadamente un 30 % menor que la de una herramienta de punta cuadrada. Esta ventaja mecánica permite aumentar la velocidad de corte con confianza. Para talleres automatizados que operan las 24 horas del día, los 7 días de la semana, sacrificar una pequeña cantidad de nitidez teórica en las esquinas a cambio de la enorme fiabilidad de una herramienta de punta redondeada es, sencillamente, la forma más inteligente de gestionar la producción.
Parámetros prácticos para acero templado: Gestión de la vida útil de las fresas de laminación para acero templado.
Al mecanizar aceros para moldes con una dureza superior a 50 HRC, la gestión de la vida útil de la herramienta se basa en el equilibrio entre calor y fricción. Hemos visto a muchos talleres caer en el error de pensar que "mayor velocidad de rotación siempre es mejor" para una fresa de acero endurecido. En realidad, la falla en el fresado de acero duro rara vez se debe al desgaste abrasivo; se debe a que la temperatura de la zona de corte supera el umbral de oxidación del recubrimiento. Preferimos controlar el arco de corte ajustando con precisión la profundidad de corte radial (Ae). Esto proporciona al filo de corte suficiente tiempo de "enfriamiento por aire" entre rotaciones, lo que resulta mucho más eficaz para prolongar la vida útil de la herramienta que simplemente reducir la velocidad del husillo.
En un proyecto que involucraba matrices de estampado en frío tratadas térmicamente, observamos una gran variabilidad en la vida útil de la herramienta. Nuestro análisis de datos reveló que la causa era la sincronización inconsistente del refrigerante y las trayectorias de la herramienta irregulares. Para trabajos de alta dureza, priorizamos la estabilidad sobre la velocidad. Monitoreamos las mínimas fluctuaciones de torque para detectar el desgaste del filo antes de que cause una falla. Si bien este enfoque empírico no es tan sofisticado como los sensores de alta gama, es la forma más práctica de proteger una pieza costosa en un taller con mucho movimiento.
Cómo eliminamos las marcas de escalón optimizando la velocidad de avance de las fresas de molino HRC65
Las marcas de escalón —esas molestas crestas donde se encuentran las trayectorias de la herramienta— son la pesadilla del acabado de precisión. Esto es especialmente cierto al usar una fresa de punta HRC65, donde incluso una mínima variación en la resistencia al corte deja una marca. Estas marcas suelen aparecer durante la entrada o salida de la herramienta debido a una mínima desviación del filo. Para evitarlo, utilizamos una entrada helicoidal combinada con un control de avance variable. Reducimos manualmente el avance por diente en un 15 % a medida que la herramienta se acerca a la intersección de las trayectorias.
Nos centramos en la dirección de la fuerza de corte resultante, en lugar de solo en la velocidad bruta. Durante la pasada final, a menudo sacrificamos la eficiencia en aras de un acabado tipo pulido, utilizando una velocidad de avance mínima en relación con el radio del filo. El secreto para un acabado impecable no reside únicamente en una herramienta afilada, sino en la compensación de parámetros para contrarrestar el desplazamiento físico del husillo a altas velocidades.
Acabado superficial en componentes electrónicos: ¿Corte en seco frente a enfriamiento por atomización?
En la industria electrónica, el debate entre refrigeración húmeda y seca es constante. Para componentes de acero endurecido, casi siempre recomendamos la refrigeración atomizada: una combinación de aire frío a alta velocidad y MQL (Limpieza con Cantidad Mínima). ¿Por qué? Porque el choque térmico provocado por el refrigerante líquido suele causar microdesprendimientos. La atomización elimina las finas partículas que se adhieren a la fresa, manteniendo estable la temperatura del recubrimiento.
Por supuesto, existen excepciones. Si se mecaniza una cavidad profunda y confinada donde las virutas no pueden escapar, el mecanizado en seco puede provocar la formación de un borde recrecido (BUE, por sus siglas en inglés) que raya la superficie. En estos casos, recomendamos aumentar la presión del aire para expulsar los residuos con fuerza. Recuerde: la refrigeración no se trata solo de la temperatura; se trata de crear un microambiente limpio para el corte. Esa es la lógica que determina el valor de Ra.
Aumento de temperatura y compensación dimensional para herramientas de punta redonda
En el mecanizado de alta velocidad (HSM), la dilatación del husillo es un factor crítico. Al funcionar a más de 20 000 RPM, la dilatación térmica axial puede alcanzar los 0.02 mm, lo suficiente como para desechar un componente semiconductor. Como fabricantes de fresas de corte, diseñamos herramientas con geometrías de ranura específicas para minimizar la transferencia de calor, pero la compensación in situ sigue siendo obligatoria.
Siempre precalentamos la herramienta durante diez minutos sin carga antes del ciclo de acabado final. Además, utilizamos el ajustador de herramientas para comprobar la compensación térmica cada hora, especialmente con herramientas de punta redonda de pequeño diámetro. Este nivel de respeto por la física térmica es lo que distingue a un maestro maquinista de un operario básico.
Guía para el cliente: Cómo identificar un fabricante cualificado de fresas para molinos de bolas
Evaluar a un proveedor suele ser más difícil que seleccionar los parámetros de corte. Como fabricantes de fresas de molino , a menudo escuchamos a clientes occidentales decir: «Las herramientas de muestra funcionaron de maravilla, pero el lote de producción es inconsistente». Un fabricante verdaderamente cualificado se define por su respeto a las tolerancias microscópicas y su sistema de inspección de circuito cerrado, no solo por la cantidad de máquinas en su taller.
Durante una auditoría virtual o una visita, revise sus protocolos de equilibrado de muelas abrasivas y la trazabilidad de la materia prima. Un filo astillado suele decidirse en la fase de selección de la barra, mucho antes de que llegue a la máquina. Un fabricante que comprenda sus necesidades le preguntará sobre el tratamiento térmico de su material en lugar de limitarse a cotizar precios. Este diálogo técnico es la base de una verdadera colaboración B2B.
Nuestros estándares para la simetría de las esquinas R en fresas de tipo Bull Mill de HRC65
Al mecanizar acero HRC65, la simetría del ángulo R determina la vida útil de la herramienta. Muchas herramientas económicas presentan irregularidades o distorsiones en la unión del arco con el borde lateral. Si el ángulo R es asimétrico, un filo de corte soporta una carga excesiva, lo que provoca vibraciones y estrías visibles en la pieza.
Para evitar esto, sometemos nuestros lotes de fresas de núcleo HRC65 a inspecciones con aumento de 200x. Mantenemos una tolerancia de radio de ±0.005 mm. Esto no es por estética, sino para garantizar que las fuerzas de corte estén perfectamente equilibradas en todas las ranuras. Si las dimensiones varían, compruebe la consistencia de la esquina R de la herramienta antes de empezar a buscar fallos en los parámetros de la máquina.
Adhesión del recubrimiento: va más allá del AlTiN.
La mayoría de los clientes solo solicitan AlTiN, pero en el fresado de materiales duros, eso es solo lo básico. Para trabajos B2B de alta gama, nos centramos en estructuras nanolaminadas y adhesión interfacial. Si el recubrimiento se desprende, el sustrato se ablanda instantáneamente bajo el calor de la fresa. Utilizamos afilado de bordes previo al recubrimiento y limpieza con plasma para garantizar que el recubrimiento resista la fricción del acero duro.
Preferimos los recubrimientos compuestos PVD por su resistencia a la oxidación. Para exportaciones de precisión, invertimos un 20 % más en la calidad del recubrimiento para evitar la delaminación repentina de la herramienta. Un recubrimiento de alta calidad tiene una textura mate profunda bajo la luz; si parece un juguete metálico barato y brillante, probablemente se trate de una herramienta de baja calidad o reacondicionada.
Consistencia del lote: por qué debe ceñirse a una sola marca para el acabado.
Nuestro consejo para la fase de acabado es sencillo: «Si una herramienta funciona, no cambie de proveedor». Incluso dos excelentes fabricantes de fresas de extremo de punta redondeada tendrán ligeras diferencias en el grano de la muela abrasiva o en la lógica de programación. Esto puede no ser relevante para el desbaste, pero para un molde de semiconductores con una tolerancia de ±0.002 mm, es suficiente para obligar a reajustar completamente las compensaciones.
La consistencia equivale a productividad. Hemos visto clientes intentar ahorrar unos pocos dólares a mitad de un proyecto, solo para terminar con acabados inconsistentes y fallas de ensamblaje. Nuestro objetivo como proveedor es la "sustitución sin problemas": cuando se instala una herramienta nueva, debe funcionar exactamente igual que la anterior sin necesidad de modificar el programa. Esa es la prueba definitiva del flujo de trabajo de un fabricante.
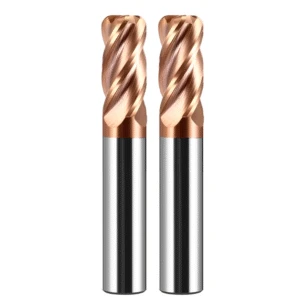
En el taller: Tres secretos para mejorar la calidad superficial de los componentes semiconductores.
En el mecanizado de semiconductores, el principal obstáculo para la calidad de la superficie rara vez es la propia máquina herramienta. Generalmente, se trata de cómo el ingeniero aprovecha la microgeometría de la herramienta de corte. Las piezas de semiconductores suelen tener paredes delgadas, cavidades profundas y esquinas estrechas, características que hacen que las fresas planas o de punta esférica estándar sean propensas a la concentración de tensiones. Hemos comprobado que el uso estratégico de una fresa de punta redondeada no solo evita el astillado, sino que también modifica físicamente la distribución de la fuerza de corte para obtener un acabado suave y uniforme.
Si tiene problemas con la desviación de la herramienta en piezas de aluminio o acero inoxidable, analice el problema desde la perspectiva de la dinámica de fuerzas. En concreto, evalúe el rendimiento de su fresa de punta redondeada durante la transición del fresado lateral al fresado inferior. Si observa marcas de vibración sutiles en las esquinas, habrá encontrado la clave para resolver sus problemas de uniformidad superficial.
Secreto n.° 1: Aprovechar la geometría de las esquinas R para lograr transiciones perfectas.
En moldes de semiconductores o cámaras de vacío, la unión entre la pared y el fondo es una zona de alto riesgo de marcas de retención o sobrecorte. El uso de la esquina R de una fresa de punta redondeada para realizar entradas y salidas en arco reduce la carga de impacto cuando la herramienta cambia de trayectoria. Si utiliza trayectorias de acabado con Z constante, intente ajustar con precisión el "Suavizado de esquinas" en su software CAM. Esto garantiza que la herramienta mantenga un contacto constante al interactuar tangencialmente con la pared.
La lógica es simple: usar la curvatura de la esquina R para absorber las fuerzas radiales. La estabilidad es máxima cuando el material restante en la pared lateral es proporcional al radio de la esquina. Si aún observa marcas de escalón en la parte inferior, es posible que el valor R y la estrategia de trayectoria de la herramienta no coincidan. A menudo, una diferencia de tan solo 0.2 mm en el radio puede transformar la calidad de la superficie.
Secreto n.° 2: Cálculo del diámetro de corte efectivo para acero endurecido
Muchos profesionales cometen un grave error al mecanizar acero endurecido: utilizan el diámetro nominal de la herramienta para calcular la velocidad del husillo (Vc). Sin embargo, al usar una fresa de corte para acabados superficiales, el diámetro efectivo (la parte que realmente toca el metal) es mucho menor que el diámetro nominal. Si se trabaja con materiales duros (HRC50 o superior), es necesario aplicar el teorema de Pitágoras para determinar la velocidad superficial real en el punto de contacto.
Si el cálculo es erróneo, la velocidad superficial será demasiado baja. Esto provoca que la herramienta extruya el metal en lugar de cortarlo, lo que genera rebabas y ennegrecimiento de la superficie. Determine siempre primero la profundidad axial (Ap) y luego calcule el diámetro real. Si estos cálculos le resultan tediosos o no está seguro de los parámetros para materiales como NAK80 o S136, podemos proporcionarle una hoja de referencia basada en nuestros propios datos de taller.
Secreto nº 3: Equilibrar la velocidad del husillo y la supresión de vibraciones
En el mecanizado de alta velocidad (HSM), la vibración es el enemigo. Cada fresa tiene una "zona de exclusión de resonancia" que depende de su longitud de voladizo y la velocidad del husillo. Si utiliza una herramienta de largo alcance para cavidades profundas, intente interrumpir la frecuencia de resonancia ajustando ligeramente la velocidad de avance o empleando técnicas de frecuencia variable. A veces, reducir las RPM solo un 10 % puede resultar en un acabado más suave al evitar el punto crítico de resonancia.
La precisión de la sujeción también es fundamental. Si observa una rugosidad inestable por encima de las 10 000 RPM, compruebe la excentricidad de sus soportes hidráulicos o de ajuste por contracción. Para obtener el máximo rendimiento de una fresa de punta redonda de alta calidad, necesita un sistema de sujeción de alta rigidez. Si ha experimentado problemas de rendimiento con piezas de paredes delgadas, podemos colaborar. Podemos analizar cómo eliminar la vibración en su origen, ya sea ajustando los ángulos de ataque o implementando un diseño de paso variable.






