


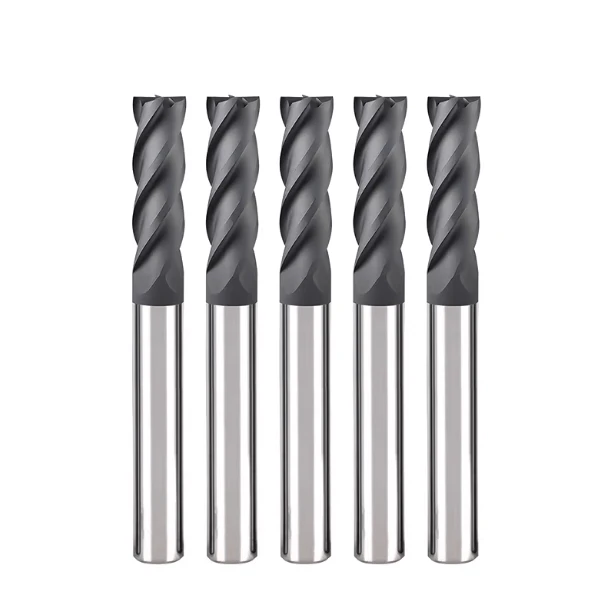
Al mecanizar electrodos de grafito para el mecanizado por descarga eléctrica (EDM), los operarios rara vez tienen problemas con la precisión de la máquina herramienta. En cambio, el principal obstáculo es la inestabilidad de la herramienta durante el proceso de fresado a alta velocidad. La naturaleza altamente abrasiva del grafito crea un entorno de corte único que pone a prueba severamente la integridad del filo de corte.
Experimentamos esto de primera mano durante un proyecto para un cliente europeo que requería electrodos de grafito isostáticos de alta densidad. Las especificaciones exigían detalles de cavidad intactos, ausencia de astillamiento en los bordes y superficies impecables sin marcas de rayado. Durante las primeras pruebas, las fresas estándar sufrieron un desgaste rápido y anormal, lo que provocó que el material se desmoronara y no cumpliera con las tolerancias dimensionales.
El fresado de grafito es esencialmente un proceso de trituración mecánica continua, en lugar de la formación de virutas metálicas tradicionales. Cuando un filo de corte estándar se desafila, aunque sea ligeramente, las fuerzas de corte aumentan bruscamente, transformando el proceso de un cizallamiento limpio a una microfractura agresiva. Esta tensión mecánica provoca directamente el astillamiento del filo en los intrincados detalles del electrodo.
Este problema recurrente en diversos proyectos de mecanizado de grafito nos obligó a reevaluar todo nuestro flujo de trabajo. Nos centramos en cuatro variables clave: la geometría de la herramienta, los sistemas de recubrimiento, los parámetros de mecanizado y las propiedades intrínsecas del material de grafito. El control real del proceso solo se logró tras sustituir las herramientas estándar por fresas de grafito de carburo sólido especializadas.
En el fresado de precisión por electroerosión, el desafío crucial no reside en si la herramienta puede cortar, sino en cuánto tiempo puede mantener un rendimiento constante. Esta durabilidad se pone a prueba al mecanizar cavidades profundas o microestructuras complejas. En estas zonas, el desgaste acelerado de la herramienta y la mala evacuación de las virutas amplifican los errores de mecanizado.
Las herramientas de corte estándar se desgastan prematuramente porque no soportan la abrasión continua del fino polvo de grafito. Sin embargo, las fresas especializadas de carburo sólido utilizan espesores de alma y espacios entre ranuras optimizados. Esta geometría específica garantiza una evacuación estable de las virutas y evita la deflexión catastrófica que compromete las tolerancias de las cavidades profundas.
Muchos ingenieros de fabricación pasan por alto el papel fundamental de los sistemas de recubrimiento especializados, optando a menudo por el carburo estándar sin recubrimiento. En nuestras pruebas de producción comparativas, analizamos el carburo sin recubrimiento, los recubrimientos de diamante estándar y los recubrimientos de diamante de ingeniería con diferentes espesores. Los resultados demostraron que la estabilidad de la adhesión del recubrimiento, y no solo la dureza del material base, determina la vida útil de la herramienta.
En entornos con alto contenido de polvo y grafito altamente abrasivo, los recubrimientos estándar se delaminan rápidamente bajo estrés térmico y mecánico. Las fresas de extremo con recubrimiento de diamante de alta calidad mantienen una barrera ultradura y de baja fricción que protege el sustrato de carburo. Esta estabilidad específica del recubrimiento garantiza ciclos de desgaste predecibles y evita desviaciones dimensionales inesperadas.
Para eliminar las fallas impredecibles de las herramientas, sistematizamos nuestra lógica de selección de fresas de grafito para mecanizado en una metodología reproducible. Mediante la calibración de la geometría de la herramienta, el diseño de la ranura, las características del filo de corte, las velocidades del husillo y las velocidades de avance, creamos un marco de mecanizado estandarizado. Este sistema garantiza una calidad constante del electrodo, independientemente del tamaño del lote o la complejidad geométrica.
Al analizar estas variables, surge una pregunta importante para la industria: ¿por qué herramientas de corte idénticas del mismo fabricante se comportan de manera tan diferente en distintos talleres? La respuesta reside en la armonización de las variables a nivel de taller, lo que demuestra que el éxito de una herramienta requiere combinar componentes de alta calidad con parámetros de aplicación precisos y adaptados a cada aplicación.
¿Qué son las fresas de grafito?
Al incursionar en el mecanizado con electrodos de grafito, muchos talleres cometen un error costoso: tratar el grafito abrasivo como si fuera acero para moldes convencional. Este error de cálculo provoca un desgaste severo de la herramienta, astillamiento de los bordes, pulverización rápida del material y una desviación dimensional incontrolable. La verdadera optimización requiere redefinir estas herramientas, no como fresas estándar, sino como sistemas de herramientas altamente especializados y diseñados para aplicaciones específicas.
En la fabricación de alta precisión, estas herramientas especializadas determinan la estabilidad general y la uniformidad del acabado superficial de los electrodos de mecanizado por descarga eléctrica (EDM). Las variaciones en el rendimiento se hacen especialmente evidentes al mecanizar materiales densos y de alta calidad, como el grafito isostático o los grados de grafito POCO. Por lo tanto, una evaluación exitosa del proyecto siempre prioriza el diseño estructural de la herramienta y la idoneidad del sustrato por encima de los ajustes básicos de los parámetros.
Definición de fresas de grafito y aplicaciones clave de mecanizado
En entornos de mecanizado CNC de precisión, las fresas de grafito se definen como herramientas especializadas de carburo sólido diseñadas específicamente para estructuras de carbono abrasivas. A diferencia de las fresas de uso general reutilizadas, su diseño prioriza una resistencia extrema a la abrasión, una máxima eficiencia en la evacuación de virutas y una gran estabilidad en el corte en seco a alta velocidad.
Estas fresas especializadas son indispensables para la producción de electrodos de grafito mediante electroerosión de alto volumen, el mecanizado de cavidades de moldes complejos y el acabado de contornos 3D intrincados. La experiencia práctica confirma que el uso de herramientas de metalurgia tradicionales provoca un rápido redondeo del filo de corte, lo que genera microfisuras y deja un acabado superficial opaco que no cumple con las especificaciones.
El papel fundamental de las herramientas de corte de grafito en el mecanizado por electroerosión
En la fabricación de electrodos para electroerosión de precisión, las herramientas de corte representan la variable principal en la exactitud dimensional y el control de calidad. Dado que la calidad del mecanizado del electrodo se refleja directamente en la cavidad final del molde durante la electroerosión, cualquier inestabilidad de la herramienta elimina por completo los márgenes de compensación posteriores.
Los ingenieros experimentados deben adaptar sus fresas de grafito a geometrías de electrodos específicas y complejas. Por ejemplo, los electrodos de cavidad profunda requieren configuraciones especializadas de cuello largo, mientras que los detalles microestructurales exigen herramientas de diámetro reducido con la máxima rigidez del núcleo. Seleccionar la arquitectura de herramienta correcta evita el rechazo catastrófico de piezas durante ciclos de mecanizado prolongados.
Diferencias fundamentales entre las fresas de grafito y las herramientas convencionales
Las pruebas de producción controladas revelan un marcado contraste: con parámetros de máquina y trayectorias de herramienta idénticos, las fresas de carburo estándar fallan prematuramente al cortar bloques abrasivos de grafito. Por el contrario, las fresas especializadas para grafito mantienen un filo excepcionalmente afilado, lo que garantiza una vida útil predecible y una uniformidad superficial superior en grandes lotes de producción.
La principal diferencia radica en su filosofía de diseño radical, optimizada para entornos de mecanizado en seco de alta velocidad. Las fresas de grafito presentan geometrías de ranura específicas, filos de corte reforzados y tolerancias personalizadas para contrarrestar la fricción abrasiva del polvo fino de carbono. Las herramientas convencionales carecen de estas características especializadas, lo que provoca la acumulación inmediata de virutas y una degradación térmica catastrófica.
Por qué las fresas de grafito específicas son esenciales para la estabilidad del proceso.
Al diagnosticar fallos en el flujo de trabajo de los clientes, observamos con frecuencia que las fresas de uso general pueden dar forma aproximada al grafito inicialmente, pero no logran mantener tolerancias precisas. Estos sutiles microerrores se acumulan rápidamente durante la producción continua de electrodos por lotes, lo que provoca variaciones dimensionales importantes en todo el lote.
La estructura inherentemente frágil del grafito requiere una acción de corte altamente especializada, en lugar del corte por deformación de metales tradicional. Sin el soporte rígido de las fresas de grafito específicas, el fresado de alta velocidad inevitablemente provoca microdesprendimientos, desmoronamiento del filo y fallos impredecibles de la herramienta. Invertir en sistemas de herramientas específicos equilibra el coste inicial con la rentabilidad a largo plazo de una fabricación sin defectos.
Guía completa de fresas de grafito: tipos de herramientas y clasificaciones estructurales
En nuestras décadas de experiencia gestionando proyectos de electrodos de grafito y moldes de precisión, hemos observado que la estructura de la herramienta influye considerablemente en el rendimiento del material. En el mecanizado de grafito de grado industrial, la elección de una herramienta va mucho más allá de simplemente coincidir con un número de catálogo funcional. La geometría específica determina directamente la estabilidad del mecanizado, la vida útil de la herramienta y la uniformidad del acabado superficial.
Tras analizar innumerables fallos de herramientas en diversos centros de clientes, descubrimos que el éxito depende de la perfecta integración de la geometría de la herramienta con la trayectoria programada. Antes de ajustar la velocidad del husillo o la velocidad de avance, debe clasificar sus fresas de grafito según su clasificación estructural. Esta clasificación previa garantiza la utilización de la arquitectura de herramienta óptima para cada característica específica.
Características de las fresas de grafito de carburo sólido
Las fresas de grafito de carburo sólido son nuestra opción principal para el fresado de alta velocidad, especialmente al procesar electrodos de grafito isostático de densidad media a alta. La principal ventaja de un sustrato de carburo sólido de primera calidad reside en su superior resistencia a la deflexión y rigidez estructural. Esta rigidez elimina las microvibraciones durante el corte en seco a alta velocidad, protegiendo así las tolerancias dimensionales críticas.
Priorizamos sistemáticamente estas fresas de carburo sólido para el fresado continuo por electroerosión, ya que ofrecen una consistencia excepcional entre lotes. Sin embargo, los operarios deben verificar que el diseño de la ranura de la herramienta permita una evacuación de polvo de alto volumen en cavidades profundas. Sin una correcta evacuación de las virutas, el polvo de grafito compactado provoca fricción abrasiva prematura y acumulación de calor, independientemente de la calidad del material de la herramienta.
Lógica de selección: Fresas de grafito de 2 filos, 3 filos y 4 filos
Elegir entre fresas de 2, 3 o 4 filos implica un equilibrio estratégico entre la capacidad de evacuación de virutas y la rigidez del núcleo. Para desbaste intenso, ranurado profundo o fresado con contorno abierto, recomendamos encarecidamente las fresas de grafito de 2 filos. Sus amplias cavidades para la evacuación de virutas minimizan las fuerzas de corte y garantizan una rápida y completa evacuación del polvo de la zona de corte.
Por el contrario, para el acabado de alta velocidad de cavidades de moldes complejas, las herramientas de corte de grafito de 3 o 4 filos proporcionan la consistencia superficial superior necesaria para la electroerosión. Cabe destacar que un mayor número de filos requiere una estabilidad dinámica y una alineación del husillo excepcionales. Si su centro CNC presenta un ligero juego en los ejes, las herramientas multifilares provocarán vibraciones armónicas y marcas en la superficie.
Fresa de grafito de punta esférica para mecanizado de electrodos 3D
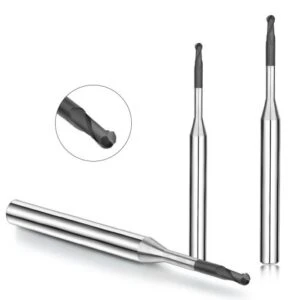
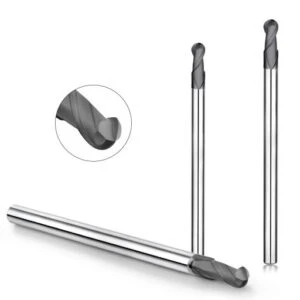
Para el contorneado 3D complejo, la fresa de grafito de punta esférica es una herramienta indispensable para cualquier programador CNC. Al mecanizar geometrías de electrodos de forma libre, estas fresas de punta esférica son fundamentales para un corte preciso de las esquinas y un acabado superficial continuo en múltiples ejes. Su geometría esférica mantiene un punto de contacto altamente predecible en superficies orgánicas complejas.
La experiencia práctica demuestra que estas fresas especializadas funcionan a la perfección con avances cortos y trayectorias de herramienta de contacto constante. Sin embargo, un control deficiente del avance o una desaceleración brusca provocan quemaduras localizadas en el material, dejando una decoloración superficial grisácea que no cumple con las especificaciones. Para evitarlo, siempre optimizamos las estrategias de desaceleración de la velocidad de avance CAM en las curvas, en lugar de culpar a la herramienta.
Fresa cuadrada de grafito para contorneado y ranurado.
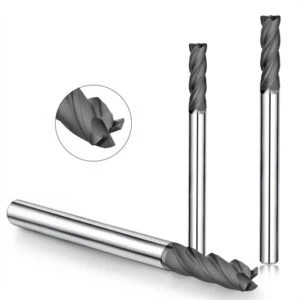
Las fresas de grafito planas o cuadradas son fundamentales para el perfilado lineal estándar, el ranurado y el mecanizado de cavidades perpendiculares. Ofrecen una estabilidad excepcional durante el desbaste en línea recta y un control preciso de los límites de la cavidad. Su robustez geométrica las hace altamente eficientes para las etapas de remoción de material a granel en el mecanizado abrasivo de grafito.
Si bien estas fresas de extremo plano destacan por su rápido agotamiento del material, los ingenieros deben controlar cuidadosamente la profundidad de corte axial durante las etapas de acabado de transición. Si la trayectoria de la herramienta en la transición de la esquina es demasiado agresiva, las elevadas fuerzas de impacto provocarán microdesprendimientos a lo largo de los bordes frágiles del electrodo. Mitigamos este riesgo mediante el uso de un radio de esquina especializado o una preparación de borde biselado.
Fresa de grafito de cuello largo para mecanizado de cavidades profundas
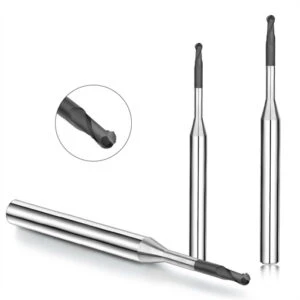
Las fresas de grafito de cuello largo son el estándar absoluto de la industria para el mecanizado de electrodos de electroerosión de cavidades profundas y estrechas. Al fabricar componentes de moldes con cavidades profundas, las herramientas de alcance estándar inevitablemente sufren interferencias con el portaherramientas o limitaciones de espacio severas. El diseño de cuello aliviado proporciona el alcance crucial necesario para acceder a estas zonas restringidas de forma segura.
Sin embargo, un voladizo de la herramienta prolongado aumenta drásticamente el riesgo de vibraciones armónicas y deflexión de la herramienta. Al utilizar configuraciones de cuello largo, limitamos estrictamente el contacto radial e implementamos una estrategia de avance descendente en el eje Z altamente controlada y por capas. Este control preciso de los parámetros compensa la menor rigidez inherente a las geometrías de herramientas de largo alcance.
Fresas de micrografito para mecanizado de precisión de electrodos
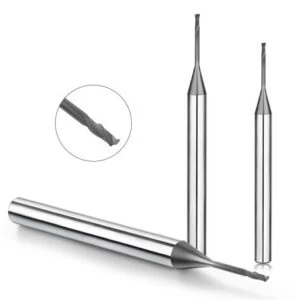
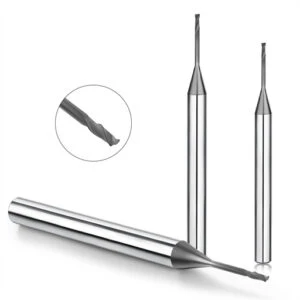
Las fresas de micrografito son esenciales para la producción de ranuras ultrafinas de alta precisión y detalles en miniatura en microelectrodos. Estas herramientas de corte submilimétricas exigen una rigidez absoluta de la máquina herramienta, una concentricidad perfecta del husillo y una desviación prácticamente nula. Cualquier vibración mínima del sistema o dilatación térmica en el husillo provocará la rotura instantánea de la herramienta o una desviación dimensional grave.
En nuestros procesos de producción, reservamos estas microherramientas de grafito exclusivamente para el acabado final de detalles con baja carga, en lugar de para la eliminación de material en grandes cantidades. Aplicamos velocidades de avance muy conservadoras y velocidades de husillo ultrarrápidas para mantener una presión de corte constante. Esta estrategia meticulosa garantiza la integridad estructural y la uniformidad entre las piezas durante todo el proceso de micromecanizado.
Herramientas de corte de grafito: materiales y sistemas de recubrimiento.
En nuestra dilatada experiencia en el mecanizado de electrodos de grafito, el material del sustrato y el sistema de recubrimiento de la herramienta a menudo solo se analizan detenidamente tras una falla catastrófica. Si bien muchos talleres atribuyen el desgaste prematuro a velocidades y avances inadecuados, el análisis retrospectivo suele revelar una grave incompatibilidad entre el sustrato de carburo y el recubrimiento de película delgada, especialmente al fresar grados de grafito de ultra alta densidad.
Los datos de producción demuestran que esta sinergia de materiales influye directamente en la estabilidad operativa de las fresas de grafito. Mediante pruebas comparativas con diversas combinaciones de sustratos y recubrimientos en trayectorias de herramienta idénticas, observamos una variación de hasta cinco veces en la vida útil de la herramienta con velocidades de avance idénticas. Por consiguiente, la selección de la combinación adecuada de materiales debe considerarse una decisión de ingeniería fundamental durante la fase de cotización.
Selección de materiales para fresas de grafito de carburo sólido
En las fresas de grafito de alto rendimiento, el tamaño del grano de carburo de tungsteno determina la resistencia de la herramienta al microdesprendimiento y a la deformación del filo. Al fresar grafito isostático abrasivo o electrodos de electroerosión de alta pureza, los sustratos de carburo de micrograno y submicrónicos proporcionan el equilibrio óptimo entre tenacidad a la fractura y rigidez del filo.
La selección del sustrato se ajusta según la fase de mecanizado específica: se maximiza la resistencia al impacto para el desbaste intenso y se prioriza la retención del filo durante el acabado. En el fresado de grafito de cavidad profunda, el uso de un sustrato de carburo de grano grueso acelera el redondeo del filo y el astillado macroscópico. Esta degradación provoca una desviación dimensional inmediata durante la producción continua por lotes.
Ventajas de las fresas de extremo recubiertas de diamante para grafito
Para la fabricación de alto rendimiento, las fresas con recubrimiento de diamante son el estándar absoluto de la industria para resistir entornos de carbono altamente abrasivos. Nuestros estudios de producción a largo plazo demuestran que un recubrimiento de diamante de primera calidad no solo prolonga la vida útil de la herramienta, sino que también preserva la geometría precisa del filo de corte necesaria para la uniformidad del electrodo de electroerosión.
En condiciones de mecanizado en seco, estas películas de diamante diseñadas actúan como barrera térmica y física, mitigando la acción abrasiva continua del polvo fino de grafito. Sin embargo, si el proceso de deposición química en fase vapor del proveedor del recubrimiento no ofrece una adhesión óptima, la película sufrirá deslaminación localizada a altas velocidades de avance. Este desprendimiento prematuro provoca la falla inmediata de la herramienta y el descarte de las piezas.
Comparación de diamantes PCD y CVD en fresas de grafito
En contratos de ultraprecisión o de gran volumen, evaluamos con frecuencia las ventajas y desventajas en el rendimiento de las herramientas de diamante PCD y CVD. Si bien el PCD ofrece una dureza de filo y una resistencia al desgaste inigualables en superficies planas, su proceso de fabricación limita su capacidad para crear geometrías complejas de múltiples filos.
Por el contrario, los recubrimientos de diamante CVD se pueden aplicar uniformemente sobre geometrías complejas de fresas helicoidales 3D , lo que los hace muy versátiles para trabajos de detalle intrincados. Para la producción de electrodos de grafito EDM de alto volumen con perfiles complejos, el carburo sólido con recubrimiento CVD es la solución más rentable, mientras que las herramientas con punta de PCD destacan en operaciones de perfilado plano de larga duración.
Relación entre el espesor del recubrimiento y el rendimiento del mecanizado del grafito
Al diagnosticar fallas prematuras en fresas de grafito, el espesor del recubrimiento es una variable crítica que los ingenieros suelen pasar por alto. Muchos programadores asumen erróneamente que cualquier recubrimiento de diamante se comporta de la misma manera; sin embargo, el espesor micrométrico preciso y la arquitectura de las capas controlan directamente la estabilidad térmica y los estados de tensión residual de la herramienta.
Nuestros ensayos demuestran que los recubrimientos de diamante excesivamente gruesos sufren una alta tensión interna, lo que los hace propensos a microfisuras y astillamientos ante impactos de alta frecuencia. Por el contrario, los recubrimientos demasiado delgados se desgastan rápidamente, exponiendo el sustrato de carburo a una erosión acelerada. Optimizamos este parámetro de espesor basándonos en un equilibrio integral entre la carga de viruta por diente y los armónicos del husillo.
Por qué las fresas de grafito requieren una alta resistencia al desgaste y al polvo.
En el fresado de grafito de alta velocidad, las herramientas de corte rara vez fallan por sobrecarga mecánica o rotura; en cambio, sucumben a una falla progresiva causada por la intensa abrasión del polvo. Durante el corte en seco de alta velocidad, millones de partículas de grafito de tamaño micrométrico erosionan continuamente las caras de ataque y de flanco de la herramienta como si fuera un chorro de arena de alta velocidad.
Por lo tanto, para la producción de electrodos de electroerosión, es fundamental utilizar fresas de grafito diseñadas con máxima resistencia a la abrasión y al polvo. Si una herramienta no soporta esta erosión abrasiva continua, se produce una rápida variación dimensional y un acabado superficial que no cumple con las especificaciones. Gestionar este desgaste inducido por el polvo desde el primer día es la única manera de garantizar una consistencia de lote con tolerancias estrictas.
Fresa de extremo para mecanizado de grafito: técnicas de procesamiento y escenarios de aplicación
En la fabricación de alta precisión, el proceso de fresado de grafito nunca es una variable aislada. Se trata de un desafío sistémico complejo donde la selección de herramientas, las estrategias de corte a alta velocidad y los acabados superficiales deseados operan como variables interdependientes. Optimizar los parámetros de forma aislada, sin analizar la aplicación final de electroerosión, inevitablemente conduce a la falla prematura de la herramienta.
Los datos de campo demuestran que fresas de grafito idénticas presentan ciclos de desgaste muy diferentes según la aplicación específica. Una herramienta que destaca en el perfilado superficial y abierto podría fallar estrepitosamente al pasar a electrodos de moldeo de cavidad profunda. Definir estas condiciones límite específicas de la aplicación durante la etapa inicial de programación CAM es fundamental para el control del proceso.
Aplicación de herramientas de fresado de electrodos de grafito en la fabricación de electrodos para electroerosión
Al ejecutar proyectos de fresado con electrodos de grafito mediante electroerosión, nuestro principal objetivo de ingeniería pasa de maximizar la tasa de remoción de material a garantizar una consistencia geométrica absoluta. Dado que cualquier error de mecanizado microscópico en el electrodo de grafito se reproduce directamente en la cavidad del molde de acero durante la electroerosión, la estabilidad de la herramienta es el factor determinante de la calidad del molde.
En producción, segmentamos nuestras estrategias de corte: el desbaste se centra en mantener tolerancias de mecanizado uniformes, mientras que el acabado prioriza los detalles de esquinas nítidas y la consistencia de la textura superficial. Si sus herramientas de corte de grafito sufren un desgaste irregular, resulta imposible calcular con precisión la compensación de la distancia de chispa en la electroerosión. Esta inestabilidad obliga a realizar ajustes manuales que comprometen la intercambiabilidad entre lotes.
Aplicación de fresas de grafito en la industria del moldeo.
En la industria de moldes de precisión, las fresas de grafito son las herramientas principales para refinar detalles intrincados de cavidades y mecanizar estructuras nervadas complejas. Tras cientos de ciclos de producción de cavidades de moldes, hemos comprobado que la integridad estructural de la fresa de grafito determina directamente la uniformidad de la textura superficial final del mecanizado por electroerosión.
Estas aplicaciones de fabricación de moldes exigen una estabilidad extrema de la herramienta, especialmente al perfilar superficies curvas 3D complejas y nervaduras delgadas de paredes finas. Incluso las vibraciones armónicas microscópicas en la fresa de grafito transfieren defectos superficiales visibles a la cavidad del molde quemado. Para mitigar este riesgo, optimizamos los ángulos de contacto de la trayectoria de la herramienta en lugar de confiar únicamente en su rigidez nominal.
Características del mecanizado en seco de alta velocidad en el mecanizado CNC de grafito
En el mecanizado CNC moderno de grafito, el mecanizado en seco de alta velocidad es el estándar absoluto de la industria. Debido a que el polvo de grafito es altamente conductor y abrasivo, mezclarlo con refrigerantes líquidos tradicionales crea una pasta espesa y destructiva que provoca cortocircuitos en la electrónica de la máquina y acelera el desgaste abrasivo. Por lo tanto, los sistemas de extracción por vacío de alta velocidad reemplazan por completo los refrigerantes líquidos.
Este entorno de corte en seco somete el filo a una enorme tensión térmica, lo que exige velocidades de husillo ultrarrápidas y sistemas de evacuación de virutas especializados. Si se acumula polvo de grafito en cavidades profundas, las partículas atrapadas se vuelven a desgastar contra la cara lateral, aumentando exponencialmente la temperatura de corte. Esta acumulación localizada de calor provoca una rápida degradación del recubrimiento y un fallo prematuro de la herramienta.
Aplicación de fresas de grafito en el mecanizado de cavidades de electrodos complejas.
Al programar cavidades de electrodos complejas, la función de la fresa de grafito pasa de ser un simple agotamiento del material a mantener una simetría geométrica perfecta. Al mecanizar electrodos con cavidades profundas, ranuras estrechas o escalones de varios niveles, el programador CAM debe controlar simultáneamente los descensos axiales, los avances radiales y las trayectorias de contacto constantes de la herramienta.
La experiencia práctica demuestra que estas operaciones complejas son extremadamente sensibles a la deflexión y vibración de la herramienta. Si no se controlan las vibraciones de corte, incluso las fresas de grafito con recubrimiento de diamante de alta calidad pueden provocar astillamiento localizado en los bordes o surcos en la superficie en las transiciones de esquinas pronunciadas. Controlar esta dinámica es fundamental para la producción de electrodos de electroerosión sin defectos.
Diferencias de mecanizado entre materiales de grafito
La microestructura del material de carbono elegido determina el mecanismo de desgaste de las fresas de grafito. El grafito isostático estándar presenta una distribución uniforme del grano, lo que se traduce en fuerzas de corte predecibles y patrones de desgaste estables. Por el contrario, el grafito POCO de alta calidad, diseñado con densidades de partículas y microestructuras de grano específicas, presenta características de abrasión muy complejas.
Las pruebas comparativas en taller revelan que parámetros de corte idénticos producen perfiles de desgaste del flanco radicalmente diferentes en estas dos clases de materiales. En lugar de aplicar velocidades y avances genéricos de manuales, los ingenieros experimentados deben ajustar los datos de corte en función de la densidad específica del material, el tamaño del grano y la geometría del electrodo para garantizar una estabilidad de mecanizado predecible.
Parámetros de mecanizado CNC para grafito (parámetros de corte y optimización)
En entornos CNC de alta velocidad, los parámetros de mecanizado nunca son valores teóricos estáticos que se encuentran en la tabla del fabricante. Representan variables altamente dinámicas que determinan directamente la vida útil de la herramienta, la remoción volumétrica de material y el acabado superficial. En la producción automatizada de electrodos, incluso pequeños ajustes en la velocidad de avance pueden alterar radicalmente el comportamiento del desgaste de la herramienta y comprometer las tolerancias dimensionales críticas.
Los datos de campo demuestran que el rango óptimo de parámetros para fresas de grafito varía según la cinemática de la máquina herramienta, la rigidez de la sujeción y la densidad del material. En lugar de utilizar fórmulas rígidas y predeterminadas, los programadores experimentados deben establecer rangos de corte flexibles. Estos valores de referencia se ajustan en tiempo real a partir de la retroalimentación acústica y la degradación real del filo en el taller.
Velocidad de husillo recomendada (rango de RPM) para fresas de extremo de mecanizado de grafito
Al programar fresas de grafito de alto rendimiento, operamos consistentemente en el rango superior de RPM de la capacidad del husillo de la máquina. Aumentar la velocidad del husillo, especialmente al usar herramientas de microdiámetro durante los ciclos de fresado de acabado, reduce drásticamente la carga de viruta por diente. Esta baja carga de viruta minimiza las fuerzas de corte y previene fracturas frágiles catastróficas en los bordes delicados de la pieza de trabajo.
Sin embargo, maximizar las RPM sin evaluar las vibraciones del husillo puede provocar fallos prematuros de la herramienta. En numerosos proyectos de mecanizado por electroerosión, observamos que las bajas RPM generan picos en las fuerzas de corte y provocan el astillamiento del filo, mientras que las velocidades excesivas aceleran la delaminación del recubrimiento de diamante. Una estrategia de velocidad del husillo en varias etapas, adaptada a los ciclos de desbaste y acabado, proporciona la vida útil más predecible de la herramienta.
Lógica de velocidad de avance para fresas de grafito
Para las fresas de grafito de alta velocidad, optimizar la velocidad de avance (avance por diente) es fundamental para la estabilidad del proceso. Este equilibrio de parámetros resulta especialmente crítico al mecanizar cavidades complejas o electrodos de paredes delgadas. Una velocidad de avance excesivamente agresiva genera fuerzas de deflexión elevadas, lo que amplifica la vibración de la herramienta e induce graves errores de precisión dimensional.
Nuestra lógica de programación exige que las velocidades de avance no se calculen únicamente en función del diámetro nominal de la herramienta. En cambio, el programador CAM debe equilibrar de forma integral el avance radial, la profundidad de corte axial y la rigidez estructural del conjunto de la herramienta. Para el fresado de electrodos de grafito de ultraprecisión, implementamos un control adaptativo de la velocidad de avance para regularla dinámicamente en las transiciones de esquinas pronunciadas.
Mecanizado en seco frente al uso de refrigerante con herramientas de corte de grafito
En el mecanizado CNC de grafito en producción, el mecanizado en seco de alta velocidad combinado con extracción por vacío es el estándar absoluto de la industria. Debido a que el grafito es altamente poroso y conductor de electricidad, la aplicación de fluidos de corte líquidos estándar crea una pasta abrasiva de carbono. Esta pasta obstruye los ejes de la máquina, dañando las guías lineales y provocando cortocircuitos en los componentes electrónicos sensibles integrados.
Si bien en ocasiones se modifican los sistemas húmedos para la disipación de calor en cavidades profundas, recomendamos encarecidamente la refrigeración asistida por gas. El uso de chorros de aire a alta presión o la inyección de nitrógeno limpian eficazmente la zona de corte sin contaminación líquida. En definitiva, la vida útil de las herramientas de corte de grafito con recubrimiento de diamante es mucho más controlable en un entorno completamente seco.
Optimización de la trayectoria de la herramienta (estrategias de desbaste y acabado)
Al realizar proyectos de fresado de precisión con grafito, la optimización personalizada de la trayectoria de la herramienta prolonga su vida útil más que el simple ajuste de parámetros. Al programar geometrías de electrodos complejas, aplicar una estrategia de corte uniforme tanto en el desbaste como en el acabado es un error crítico. Este enfoque no tiene en cuenta las tensiones residuales del material, lo que provoca graves irregularidades en la microsuperficie.
Nuestro procedimiento operativo estándar divide la arquitectura CAM en distintas fases: desbaste de alta eficiencia centrado en la eliminación uniforme de la viruta y acabado específico que prioriza la textura superficial y la nitidez geométrica. La implementación de una trayectoria trocoidal o de contacto constante durante el desbaste minimiza los impactos mecánicos repentinos en la fresa de grafito, lo que garantiza la consistencia del proceso.
El impacto del control del polvo en la estabilidad del mecanizado del grafito
Los diagnósticos de campo revelan que un control ineficiente del polvo de grafito es una causa importante, aunque frecuentemente ignorada, de fallas inesperadas en las herramientas. Las partículas de grafito en suspensión no solo comprometen la calidad del aire en el taller; si no se controlan, el fino polvo de carbono queda atrapado en la zona de corte. Los filos de corte de la herramienta vuelven a desgastar continuamente estas partículas, sufriendo una fuerte fricción abrasiva.
En la producción en serie de alto volumen, un sistema de extracción por vacío deficiente reduce drásticamente la vida útil de las fresas de grafito de alta calidad. Al poner en marcha una nueva celda CNC de grafito, evaluamos la velocidad de recolección de polvo con el mismo rigor de ingeniería que aplicamos a las velocidades del husillo y las velocidades de avance. Una evacuación de polvo superior es un requisito indispensable para mantener tolerancias de mecanizado predecibles.
Guía para seleccionar un fabricante de fresas de grafito
En la producción de electroerosión a gran escala, la evaluación exhaustiva de la cadena de suministro de herramientas de corte es un paso fundamental que muchos talleres solo priorizan tras sufrir costosos rechazos de piezas. Los fallos de mecanizado in situ rara vez se deben únicamente a errores de programación. En cambio, suelen ser causados por variaciones sutiles en la calidad del sustrato de carburo, la adhesión del recubrimiento o la concentricidad geométrica introducida por el fabricante de la fresa de grafito.
Nuestra estrategia de abastecimiento prioriza la repetibilidad entre lotes y la consistencia a largo plazo de la cadena de suministro por encima del rendimiento excepcional de una única muestra de referencia. En aplicaciones de fresado abrasivo de grafito, una sola prueba exitosa no demuestra nada. La consistencia estadística absoluta a lo largo de miles de ciclos es el único indicador que garantiza la producción automatizada y estable de electrodos de electroerosión de precisión.
Cómo seleccionar un fabricante confiable de fresas de grafito
Al auditar a un fabricante de fresas de grafito, el principal criterio de evaluación debe ser la estabilidad operativa de la herramienta, en lugar del precio unitario inicial. Implementamos protocolos de control rigurosos, realizando pruebas continuas de vida útil con lotes idénticos de fresas de grafito. Estas pruebas nos permiten monitorizar las curvas de degradación de la retención del filo y detectar anomalías de fabricación en sus primeras etapas.
Además, realizamos proactivamente pruebas comparativas de las herramientas candidatas en densidades de carbono muy diferentes, específicamente ensayos comparativos entre grafito isostático estándar y grados de grafito POCO ultradenso. Si la consistencia de vanguardia de un proveedor fluctúa drásticamente al cambiar entre estas estructuras de material, lo descartamos para proyectos de electrodos aeroespaciales y médicos de alta tolerancia.
Normas de fabricación para herramientas de corte de grafito de alta gama (precisión, excentricidad y recubrimiento)
En aplicaciones de moldeo y troquelado de alta gama, los estándares de fabricación precisos de sus herramientas de corte de grafito determinan la máxima calidad superficial que puede lograr. Por ejemplo, si un fabricante de herramientas permite tolerancias amplias en la precisión de la excentricidad del husillo, el conjunto resultante generará vibraciones cíclicas a altas revoluciones por minuto. Estas microvibraciones perjudican los acabados superficiales y aceleran el desgaste de la herramienta.
Nuestros análisis de laboratorio revelan que la distribución uniforme del recubrimiento de película delgada y la preparación precisa del filo de corte tienen un mayor impacto en la durabilidad de la herramienta que el propio sustrato de carburo en bruto. Por consiguiente, al adquirir fresas de alta gama para el mecanizado de grafito, revisamos los informes de inspección de microgeometría del proveedor, las certificaciones de equilibrado dinámico y las calificaciones de adhesión del recubrimiento de diamante.
Capacidades de personalización OEM/ODM para fresas de grafito
Las geometrías de electrodos complejas y multiaxiales suelen requerir fresas de grafito personalizadas (fabricantes de equipos originales o fabricantes de diseño propio) en lugar de herramientas estándar de catálogo. Las geometrías estándar a menudo no proporcionan la holgura necesaria en el vástago ni los alivios específicos en el cuello. Esta limitación se hace especialmente evidente al mecanizar cavidades profundas no estándar o al perfilar electrodos complejos con ángulos de desmoldeo negativos.
Al entrevistar a posibles proveedores de herramientas, priorizamos a los fabricantes con capacidad de integración vertical, desde la síntesis de geometría propia hasta la deposición interna de películas delgadas. Si un proveedor simplemente mecaniza carburo según un plano proporcionado, sin ofrecer retroalimentación de ingeniería ni optimización de la trayectoria de la herramienta, no puede brindar el soporte adecuado para proyectos de desarrollo de alto nivel.
Variaciones entre fresas de extremo recubiertas de diamante para grafito
Al realizar pruebas de campo con fresas de extremo recubiertas de diamante de la competencia para el mecanizado de grafito, los factores clave que diferencian a los fabricantes de primera línea de los de gama baja se manifiestan en tres áreas: densidad del recubrimiento nanocristalino, adhesión química y estabilidad uniforme al desgaste. Estos indicadores de calidad, a menudo ocultos, se hacen evidentes durante operaciones de fresado en seco prolongadas y continuas.
Con frecuencia observamos herramientas de baja calidad que cortan a la perfección durante los primeros treinta minutos, pero que sufren una delaminación repentina del diamante o un rápido redondeo del filo durante el acabado intermedio. Este fallo catastrófico compromete instantáneamente la consistencia del mecanizado. Para garantizar la seguridad del proceso, es necesario ir más allá del afilado inicial y analizar las tendencias de desgaste predecibles a lo largo de toda la vida útil de la herramienta.
Análisis de las ventajas de la cadena de suministro para las fresas de extremo de mecanizado de grafito chinas
Nuestras evaluaciones longitudinales de las redes globales de herramientas indican que el ecosistema de fabricación chino de fresas para mecanizado de grafito ofrece ventajas distintivas en cuanto a la rapidez en la creación de prototipos y una gran flexibilidad de personalización. Estas características de la cadena de suministro son excepcionalmente valiosas para proyectos de mecanizado de electrodos EDM de lotes pequeños y medianos que requieren una producción rápida.
Sin embargo, al adquirir herramientas de corte de grafito de grado industrial en esta región, los equipos de compras deben implementar rigurosos filtros de control de calidad para tener en cuenta las amplias variaciones en la madurez de la fabricación. Aún existen importantes diferencias entre las fábricas en cuanto al seguimiento de la materia prima, los controles de recubrimientos especializados y los estándares de inspección óptica final. Las alianzas deben validarse mediante pruebas de lotes rigurosas, en lugar de basarse en afirmaciones de marketing geográfico.
Problemas comunes y análisis de fallas en fresas de grafito.
En la producción automatizada de electrodos de grafito y en proyectos de moldes de precisión, las fallas en las herramientas rara vez son anomalías aleatorias. Si bien una fresa puede parecer que se rompe o se desafila repentinamente, un análisis exhaustivo posterior al fallo suele revelar los efectos acumulativos de variables no controladas. Estos factores ocultos abarcan desde una extracción de polvo deficiente hasta pequeñas discontinuidades en la trayectoria de la herramienta.
Si en su taller se enfrentan con frecuencia a problemas como la vida útil irregular de las herramientas, la desviación dimensional o un acabado superficial deficiente durante el fresado con acero al carbono, es necesaria una inspección integral. Los operarios deben ir más allá de la herramienta de corte en sí y auditar sistemáticamente toda la cadena de mecanizado. Este proceso permite identificar las causas técnicas de la degradación prematura.
Análisis del desgaste rápido en fresas de grafito
El principal factor que provoca el desgaste acelerado de las fresas de grafito rara vez es una mala calidad de fabricación. En cambio, suele deberse a una grave discrepancia entre los parámetros de mecanizado y la densidad microestructural del bloque de carbono. Por ejemplo, las bajas velocidades del husillo generan fuerzas de corte erráticas, mientras que las velocidades de avance excesivas sobrecargan el frágil filo de corte.
Si sus fresas de grafito de carburo sólido se desgastan prematuramente, debe revisar de inmediato la configuración de carga de viruta por diente. Al pasar a grafito isostático denso, una tabla de parámetros genérica no funcionará, lo que provocará una rápida fricción de la capa de diamante. Calibrar el rango de RPM para que coincida con el grado de carbono específico estabiliza la retención del filo y prolonga la vida útil de la herramienta.
Problemas de astillamiento y rotura en herramientas de corte de grafito
Durante los ciclos de fresado de precisión por electroerosión, el microdesprendimiento de material suele manifestarse en dos puntos críticos: la entrada inicial del material o las transiciones en curvas a alta velocidad. Estos fallos indican directamente deficiencias en la rigidez estructural, errores de excentricidad del husillo o cambios bruscos de ángulo en la trayectoria de la herramienta CAM. Rara vez se deben a una falta de resistencia del material de la herramienta.
Si sus herramientas de corte de grafito sufren astillamiento frecuente, verifique si hay pasos radiales excesivos y falta de suavizado en los arcos de las esquinas. Además, reducir el voladizo de la herramienta en el portaherramientas minimiza las altas fuerzas de deflexión que rompen las fresas de pequeño diámetro. Estos errores sistémicos deben eliminarse de su programa CAM para estabilizar la producción.
Reducción de la vida útil de la herramienta causada por el polvo de mecanizado de grafito
El seguimiento en campo de los centros de mecanizado CNC automatizados de grafito demuestra que el polvo de carbono ambiental es una variable de desgaste que a menudo se subestima. Si la succión por vacío disminuye, el polvo fino de grafito queda atrapado dentro de la zona de corte activa, actuando como un abrasivo secundario altamente destructivo. Este polvo atrapado roza continuamente contra el flanco de la herramienta.
Si sus fresas de grafito pierden el filo prematuramente a pesar de no haber modificado los parámetros, revise inmediatamente el caudal de aire de su sistema de aspiración (CFM). En la fabricación por lotes de alto volumen, optimizar la eficiencia de la evacuación de polvo ofrece beneficios inmediatos. Una limpieza eficiente del polvo estabiliza la temperatura de la zona de corte y prolonga instantáneamente la vida útil de la herramienta.
Soluciones para un acabado superficial deficiente
Los acabados superficiales que no cumplen con las especificaciones en los electrodos de grafito suelen presentar un aspecto gris mate irregular, marcas de herramienta pronunciadas o surcos localizados. Estos defectos visuales están directamente relacionados con vibraciones armónicas de alta frecuencia, un suministro de material inestable y el redondeo localizado del filo de corte. La detección temprana de estos indicadores evita la producción de componentes electromecánicos fuera de tolerancia.
Al solucionar problemas de rugosidad superficial deficiente, inspeccione tres áreas de ingeniería específicas: degradación de la vida útil de la herramienta, microparadas en la trayectoria CAM y concentricidad del husillo. En entornos de producción, estos factores mecánicos suelen tener un efecto negativo combinado. Corregir la excentricidad del husillo y aplicar trayectorias de fresado de contacto continuo permitirá restaurar rápidamente un acabado superficial impecable y reflectante.
Cómo prolongar la vida útil de las fresas de grafito de carburo sólido
Para prolongar la vida útil de las fresas de grafito de carburo sólido, es fundamental dominar la estabilidad general del proceso, en lugar de ajustar un solo parámetro. Equilibrar las cargas de corte mecánicas, maximizar la eficiencia del vacío en seco y separar estrictamente los ciclos de desbaste y acabado preserva directamente la integridad del filo. Estas prácticas estándar protegen su inversión en herramientas durante largas campañas de producción.
Para maximizar la vida útil de sus fresas de grafito, implemente trayectorias de desbaste trocoidales y optimice la relación avance/velocidad. Estos ajustes CAM minimizan la tensión de impacto localizada en el recubrimiento de diamante, lo que garantiza un desgaste predecible sin necesidad de reemplazar todo el sistema de herramientas. Mediante el análisis conjunto de los grados de material específicos y los planos de diseño, podemos diseñar la configuración ideal para su taller.






