


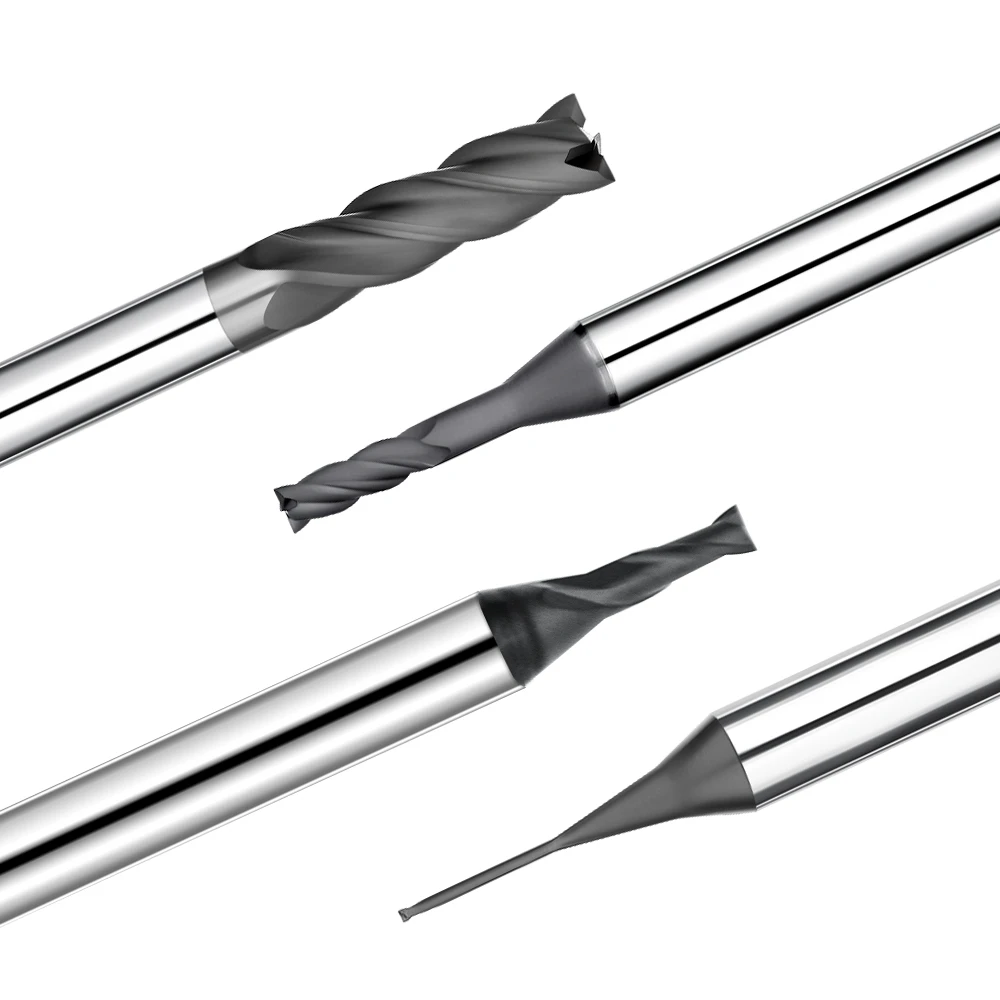
Durante una producción piloto de electrodos de electroerosión de grafito para un cliente europeo, nos topamos con un cuello de botella inesperado. El problema no radicaba en la precisión de nuestra máquina de cinco ejes ni en las trayectorias de herramienta programadas. En cambio, nos enfrentamos a un punto de fallo oculto: una drástica disminución no lineal de la vida útil de la herramienta, caracterizada por un astillamiento repentino del filo y una falla catastrófica.
El rendimiento varió enormemente entre los distintos lotes, incluso utilizando parámetros de proceso y estrategias de trayectoria de herramienta idénticos. Algunas herramientas sufrieron microdesprendimientos durante el desbaste, mientras que otras experimentaron una falla total del recubrimiento durante el acabado. Este rápido desgaste de la herramienta se debió a una combinación destructiva de abrasión por polvo de grafito, acumulación de calor de corte y condiciones de mecanizado en seco.
Nos topamos repetidamente con estos problemas al procesar grafito isotrópico de alta densidad. Las fresas de carburo tradicionales simplemente no pueden mantener una vida útil constante en estos entornos. Incluso después de optimizar la velocidad del husillo, la velocidad de avance y la profundidad de corte, solo logramos retrasar la falla de la herramienta en lugar de solucionarla.
El avance se produjo al comparar sistemáticamente las fresas con recubrimiento de diamante con las herramientas de carburo convencionales. Al redefinir los parámetros de aplicación para las herramientas con recubrimiento de diamante, establecimos un proceso de mecanizado CNC estable y repetible. Este enfoque sistémico reduce drásticamente el desgaste de las herramientas y mejora la uniformidad del acabado superficial en la fabricación de moldes y la producción de electrodos para electroerosión.
En definitiva, el éxito en el mecanizado de grafito no se limita a elegir la fresa más adecuada . Requiere un sistema integral y coherente que sincronice la geometría de la herramienta, la resistencia al desgaste del recubrimiento de diamante y la estrategia general de mecanizado.
Si tiene problemas con la vida útil inconsistente de la herramienta o con el fallo prematuro del recubrimiento de diamante, optimizar un solo parámetro no lo solucionará. Debe revisar todo su sistema de mecanizado. ¿Es la herramienta de corte realmente el único problema?
Análisis de los mecanismos fundamentales que provocan el desgaste de las herramientas en el mecanizado de grafito.
A lo largo de nuestra dilatada experiencia en proyectos de mecanizado con electrodos de grafito, los datos demuestran que las herramientas de corte rara vez fallan de forma abrupta. En cambio, sufren una degradación microscópica continua que compromete progresivamente su estabilidad dimensional. Esta erosión sutil es especialmente agresiva al procesar materiales de grafito isostático de alta densidad, donde incluso pequeños cambios geométricos alteran las tolerancias de la pieza.
Definimos este fenómeno como un proceso de inestabilidad acumulativa, más que como la falla de un solo parámetro. Representa una sinergia destructiva entre las propiedades de la materia prima, las partículas en suspensión y las condiciones de corte en seco. Esto explica por qué una misma herramienta puede presentar una vida útil muy variable en distintos talleres de mecanizado.
¿Por qué el mecanizado con grafito provoca un rápido desgaste de las herramientas?
Durante nuestras primeras series de producción a gran escala de electrodos para electroerosión, nuestro principal obstáculo fue el severo desgaste abrasivo en el filo de corte de la herramienta. Si bien el grafito a granel tiene baja dureza, su estructura microgranular actúa como una matriz abrasiva continua durante la formación de virutas. A altas velocidades del husillo, estas partículas desprendidas generan millones de microcortes en el filo de la herramienta, lo que constituye el principal obstáculo para la reducción del desgaste en el mecanizado de grafito.
Pronto aprendimos que no debíamos culpar a la calidad de las herramientas ni a las marcas específicas por esta rápida degradación. Cambiar de proveedor manteniendo la misma estrategia de corte tradicional produjo patrones de falla idénticos y predecibles. Nuestros datos de campo demuestran que el desgaste está determinado fundamentalmente por la interacción entre la física del material y el contacto de la herramienta, y no por una sola variable.
El impacto del polvo de grafito en el desgaste de las herramientas de corte
En la planta de producción, los operarios suelen subestimar el carácter destructivo del polvo de grafito en suspensión. Observamos habitualmente que incluso los sistemas de extracción de polvo de alta velocidad dejan millones de micropartículas suspendidas directamente en la zona de corte. Impulsadas por vórtices de alta velocidad alrededor del husillo, estas partículas se incrustan directamente en la interfaz de contacto entre la herramienta y la pieza de trabajo.
Este entorno hostil provoca un patrón de abrasión por polvo de grafito muy característico: una zona de desgaste uniforme en la cara lateral de la herramienta, en lugar de un astillamiento localizado. Cuando observamos esta banda de desgaste uniforme, nos indica que la acumulación de polvo ambiental —y no los parámetros de corte programados— se ha convertido en el principal factor limitante de la vida útil de la herramienta.
La relación entre el mecanizado en seco con grafito y la vida útil de la herramienta.
En la gran mayoría de nuestros proyectos, el mecanizado en seco de grafito es el proceso estándar obligatorio. Eliminar los refrigerantes líquidos es necesario para prevenir la formación de lodos, proteger la estructura porosa del grafito y mantener una extracción de vacío eficaz. Sin embargo, desde la perspectiva de la vida útil de la herramienta, la eliminación de fluidos supone un grave inconveniente para el sistema de corte.
Sin un medio líquido, el problema principal no es el choque térmico, sino la imposibilidad total de eliminar los residuos microscópicos de la zona de corte. En consecuencia, la herramienta vuelve a cortar y afilar continuamente las partículas abrasivas atrapadas en la ranura, acelerando la microabrasión en su superficie. Este perjudicial efecto de reciclaje se multiplica exponencialmente al mecanizar estructuras de cavidades profundas o nervaduras estrechas.
Modos comunes de fallo de las herramientas en el mecanizado CNC de grafito
Tras miles de horas de auditoría de líneas de mecanizado CNC de grafito, clasificamos las fallas de las herramientas en dos modos principales: desgaste gradual del filo (desgaste) y astillamiento catastrófico. El desgaste gradual del flanco se desarrolla de forma predecible durante ciclos de producción largos y estables, manifestándose como una variación lenta y controlable en las dimensiones de la pieza con el tiempo.
Por el contrario, el microdesprendimiento de virutas se produce instantáneamente debido a concentraciones de tensión localizadas durante aumentos repentinos de la velocidad de avance o cambios bruscos en la trayectoria de la herramienta. Esto es común al entrar en cavidades complejas o esquinas afiladas de 90 grados. Nuestra experiencia demuestra que estas fallas no ocurren de forma aislada; son el resultado de la combinación de la geometría de la herramienta, la evacuación de virutas y la estabilidad del proceso.
Lógica de selección de herramientas para sistemas de mecanizado de grafito
En nuestra dilatada experiencia en proyectos de mecanizado de electrodos de grafito, hemos comprobado que la configuración óptima de las herramientas rara vez se determina sobre el papel. En cambio, debe perfeccionarse mediante pruebas iterativas y un análisis riguroso de fallos. Para proyectos de electrodos de electroerosión de alta precisión, probamos sistemáticamente diversas estrategias de utillaje con las mismas especificaciones del plano para garantizar la estabilidad del proceso a largo plazo.
La aplicación práctica demuestra que la selección de herramientas va mucho más allá de la simple resistencia al desgaste. Se trata de un proceso integral de ingeniería de decisiones que debe equilibrar la microestructura del material, los sistemas de recubrimiento avanzados, la geometría del filo de corte y la cadencia de mecanizado. Durante ciclos de mecanizado prolongados y sin supervisión, una ligera desviación en cualquiera de estas variables provocará graves desviaciones dimensionales y acabados superficiales defectuosos.
Criterios de selección para las mejores fresas de extremo para grafito
Al buscar las mejores fresas para grafito , muchos programadores cometen el error de centrarse exclusivamente en el filo inicial. En un entorno de mecanizado de grafito altamente abrasivo, la verdadera durabilidad de la herramienta depende por completo del mecanismo de resistencia al desgaste del sustrato. En condiciones de corte en seco a alta velocidad, la capacidad del filo para resistir la microabrasión continua es mucho más importante que un filo extremadamente afilado.
Tras analizar diversos diseños estructurales en decenas de proyectos llave en mano para clientes, descubrimos que factores sutiles determinan la estabilidad de la vida útil de las herramientas en el mecanizado de grafito. En concreto, el afilado de filos con precisión micrométrica, los ángulos de ranura especializados y los métodos patentados de adhesión del recubrimiento son clave para el éxito. Por ello, nunca nos basamos en una única especificación de catálogo; validamos cada herramienta mediante ciclos de mecanizado reales.
Análisis comparativo: Fresas de carburo frente a herramientas con recubrimiento de diamante para grafito
En nuestras primeras series de producción, solíamos utilizar fresas de carburo estándar para ahorrar en costes iniciales de utillaje. Sin embargo, durante el mecanizado continuo de grafito, observamos grandes inconsistencias en la vida útil de las herramientas, con tasas de desgaste que se aceleraban exponencialmente al mecanizar grafito de alta densidad o cavidades profundas. Estos ciclos de desgaste erráticos se convierten en un gran problema durante la producción en serie de alto volumen.
En cambio, las herramientas con recubrimiento de diamante para grafito ofrecen una estabilidad inigualable frente al desgaste abrasivo. Retrasan significativamente el desgaste del filo y mantienen la integridad geométrica durante las exigentes operaciones de mecanizado en seco. Sin embargo, siempre recordamos a nuestros clientes que estas herramientas de alta gama son muy sensibles a la dinámica del proceso; velocidades de avance deficientes o trayectorias de herramienta erráticas pueden provocar la delaminación prematura del recubrimiento.
¿Por qué las fresas con recubrimiento de diamante son esenciales para el mecanizado de grafito?
Tras años de experiencia en proyectos complejos de mecanizado por electroerosión, hemos establecido una premisa clara: las fresas con recubrimiento de diamante son esenciales para un mecanizado estable del grafito. Son imprescindibles al procesar materiales de densidad media a alta y superficies curvas 3D complejas que requieren acabados de espejo.
Sin embargo, nunca consideramos los recubrimientos de diamante como la solución definitiva. En talleres reales, el rendimiento de estas herramientas depende en gran medida de la rigidez del sistema de mecanizado, incluyendo la vibración del husillo, la velocidad de extracción de polvo y el control de avance. Si la configuración carece de rigidez o permite la acumulación de polvo, incluso la herramienta de alto rendimiento más cara fallará prematuramente.
Fresas de extremo con recubrimiento de PCD frente a fresas con recubrimiento de diamante para el mecanizado de grafito
Para proyectos especializados de clientes de los sectores aeroespacial y automotriz con exigencias de tolerancia extremas, hemos comparado las soluciones de herramientas de PCD con fresas de extremo recubiertas de diamante mediante deposición química de vapor (CVD). Los datos revelan que, si bien las herramientas de PCD ofrecen una vida útil inigualable en condiciones de rigidez extrema, requieren parámetros de mecanizado increíblemente estrictos y precisos.
Nuestros datos de ingeniería indican que las herramientas de PCD son más adecuadas para líneas de producción de alto volumen y estandarizadas con configuraciones específicas, mientras que las fresas con recubrimiento de diamante ofrecen una versatilidad superior para talleres con alta variedad de productos. Generalmente, recomendamos las opciones con recubrimiento de diamante porque toleran mucho mejor las variaciones en las condiciones de operación reales.
El impacto de la densidad del grafito (grafito isotrópico) en la selección de herramientas
Al mecanizar grafito isotrópico y diversos materiales de grafito isostático suministrados por clientes internacionales, observamos que la densidad del material determina el comportamiento de la herramienta. Con parámetros de mecanizado idénticos, los grados de grafito de alta densidad aceleran el desgaste del flanco debido a la intensa fricción, mientras que los grados porosos de baja densidad provocan un astillamiento severo del filo y desgarros en la superficie.
Por consiguiente, nuestra estrategia de ingeniería de aplicaciones rechaza un enfoque estandarizado; adaptamos meticulosamente las geometrías de las herramientas y las especificaciones del recubrimiento a la densidad específica del grafito. En proyectos de electrodos de alta precisión, un simple cambio de lote de material o de proveedor puede alterar por completo el perfil de desgaste de la herramienta, lo que requiere una reevaluación inmediata de la fresa elegida.
Ventajas técnicas de las fresas con recubrimiento de diamante para el mecanizado de grafito
En nuestra experiencia práctica con pedidos de mecanizado de electrodos de grafito de alto volumen, las ventajas técnicas de los recubrimientos de diamante distan mucho de ser teóricas. Hemos validado estos parámetros de rendimiento mediante múltiples rondas de rigurosas pruebas de corte comparativas. El verdadero valor de estas herramientas se hace innegablemente evidente al mecanizar grafito isostático de alta densidad con plazos de producción ajustados.
Nuestro equipo de ingeniería prioriza la consistencia del proceso durante el mecanizado continuo sobre las métricas esporádicas de vida útil máxima de la herramienta. En proyectos de mecanizado por electroerosión de ciclo largo, la resistencia del recubrimiento de diamante frente a la naturaleza altamente abrasiva del grafito proporciona ciclos de desgaste predecibles. Esta previsibilidad permite a los talleres programar los cambios de herramienta con precisión, siempre que los parámetros del proceso se mantengan dentro de los límites establecidos.
Mecanismo de resistencia al desgaste de fresas de extremo recubiertas de diamante para grafito
Cuando realizamos las primeras pruebas comparativas de diversos recubrimientos avanzados, las diferencias más notables se hicieron evidentes en el filo de corte. Mientras que las herramientas estándar o sin recubrimiento sufren un desgaste rápido y progresivo durante el mecanizado de grafito, las fresas con recubrimiento de diamante presentan un desgaste abrasivo significativamente más lento y uniforme. Este perfil de desgaste distintivo se hace muy evidente durante ciclos de producción prolongados e ininterrumpidos.
Desde un punto de vista mecanístico, este recubrimiento antiabrasión especializado no detiene por completo el desgaste del material; más bien, protege el sustrato de carburo del impacto inmediato. Incluso en entornos con mucho polvo, la erosión del filo de corte se produce de forma muy gradual y lineal. Esta degradación controlada es un pilar fundamental de nuestras estrategias de ingeniería para controlar el desgaste de las herramientas en el mecanizado de grafito.
Estabilidad de las fresas con recubrimiento de diamante en el mecanizado de alta velocidad.
La mayoría de los proyectos modernos de mecanizado de grafito requieren velocidades de husillo elevadas para lograr acabados superficiales impecables y tiempos de ciclo competitivos. En estas exigentes condiciones de alta velocidad, las herramientas de carburo estándar suelen sufrir vibraciones armónicas y microdesprendimiento de material, mientras que las fresas con recubrimiento de diamante ofrecen un rendimiento altamente predecible y controlable.
Sin embargo, debemos reconocer una realidad común: las altas velocidades de husillo no garantizan automáticamente una mayor vida útil de la herramienta. Si la velocidad de avance y la trayectoria de la herramienta no coinciden, se producirá acumulación de calor localizada o microdesprendimiento de material, incluso con una herramienta de alta calidad. Por eso, siempre evaluamos estas herramientas como un componente más de una estrategia integral de mecanizado CNC de grafito.
El impacto del espesor del recubrimiento en la vida útil de las herramientas de mecanizado de grafito
Al realizar pruebas comparativas de vida útil de las herramientas, el espesor del recubrimiento es una variable sutil que los programadores suelen pasar por alto, pero que determina el éxito en condiciones reales. En varios proyectos llave en mano, descubrimos que los recubrimientos de diamante ultragruesos funcionaron de maravilla inicialmente, pero su estabilidad de adhesión durante el mecanizado continuo prolongado fue inferior a la de las opciones de espesor medio.
Según nuestros datos sobre la optimización de la vida útil de las herramientas para el mecanizado de grafito, un recubrimiento más grueso no siempre es mejor. En cambio, el espesor de la capa de diamante debe equilibrarse con precisión con la tenacidad del sustrato y las fuerzas de corte. En escenarios de mecanizado de alta velocidad, a menudo modificamos la macrogeometría de la herramienta para favorecer la estabilidad de la adhesión del recubrimiento, un ajuste fundamental en la producción de electrodos para electroerosión de alto volumen.
Por qué las herramientas con recubrimiento de diamante para grafito pueden prolongar significativamente la vida útil de la herramienta.
En cientos de aplicaciones de producción en masa para clientes, hemos documentado un patrón de datos claro y repetible. En condiciones de mecanizado altamente estables, las herramientas con recubrimiento de diamante para grafito pueden prolongar fácilmente su vida útil en varios cientos por ciento en comparación con las de carburo sin recubrimiento. Esta prolongación de la vida útil es especialmente notable al mecanizar grafito de alta densidad o cavidades complejas.
Siempre recalcamos a nuestros clientes que esta prolongación de la vida útil de la herramienta no es lineal. Actúa como un multiplicador de rendimiento considerable, pero solo dentro de un rango operativo estable. Si el proceso sufre una evacuación deficiente del polvo o cargas de choque excesivas debido a una mala trayectoria de la herramienta, esa ventaja de longevidad desaparece. La verdadera optimización requiere considerar la vida útil de la herramienta como el resultado del control general del proceso de mecanizado del grafito.
Control de riesgos relacionado con la delaminación del recubrimiento en el mecanizado de grafito
En las anomalías de mecanizado que analizamos para nuestros clientes, la delaminación del recubrimiento es un modo de fallo poco frecuente pero altamente destructivo. Generalmente se produce bajo cargas de impacto extremas y localizadas o picos repentinos en la velocidad de avance, manifestándose como un desprendimiento localizado de la capa de diamante. Una vez que el recubrimiento se desprende, el sustrato de carburo expuesto sufre una falla rápida de la herramienta en cuestión de segundos.
Según nuestro análisis forense de fallas de herramientas en el mecanizado de grafito, la delaminación generalmente se debe a fuertes impactos en el proceso, más que a una mala calidad del recubrimiento. Por consiguiente, al diagnosticar y solucionar problemas, evaluamos la suavidad de la trayectoria de la herramienta, las fluctuaciones de la carga de corte y la respuesta dinámica de la máquina herramienta. Simplemente cambiar la marca de la herramienta sin corregir la tensión mecánica subyacente no resolverá el problema de raíz.

Optimización de los parámetros de mecanizado CNC para grafito
Gracias a nuestra dilatada experiencia en diversos proyectos de mecanizado de electrodos de grafito, sabemos que la optimización de los parámetros de mecanizado CNC determina la estabilidad de la vida útil de la herramienta. Con frecuencia, la falla prematura no se debe a una herramienta de corte defectuosa, sino a un desequilibrio entre la velocidad del husillo, la velocidad de avance y la profundidad de corte, lo que provoca un desgaste rápido y prematuro de la herramienta.
Basándose en la realidad del taller, la optimización de parámetros es un proceso de equilibrio dinámico, en lugar de aplicar valores rígidos de catálogo. Las geometrías específicas, como los electrodos de cavidad profunda, las paredes ultrafinas o el contorneado de alta velocidad, requieren combinaciones de parámetros personalizadas. Sin este enfoque a medida, mantener un rendimiento constante es prácticamente imposible, incluso utilizando fresas de extremo con recubrimiento de diamante de alta gama.
Estrategias para optimizar la velocidad del husillo
En nuestros proyectos llave en mano, identificar la velocidad óptima del husillo requiere equilibrar la densidad exacta del grafito con el diámetro de corte de la herramienta. Durante los procesos complejos de mecanizado por electroerosión, observamos con frecuencia que las velocidades excesivamente bajas provocan un corte inestable y astillamiento. Por el contrario, las velocidades excesivamente altas aceleran el desgaste del filo de corte, un fenómeno destructivo que se intensifica si la evacuación del polvo no alcanza la velocidad adecuada.
Por consiguiente, al gestionar la vida útil de las herramientas en el mecanizado de grafito, nuestro equipo de ingeniería nunca se basa en una regla general de RPM. En su lugar, realizamos breves pruebas de corte para determinar el punto óptimo donde se estabilizan las vibraciones. Mantener una velocidad de rotación estable y sin vibraciones es mucho más importante que buscar las RPM máximas, especialmente cuando se trata de proteger herramientas costosas con recubrimiento de diamante.
Determinación de la velocidad de alimentación adecuada
Al programar lotes de alto volumen para el mecanizado de grafito, la velocidad de avance es un parámetro crucial que los ingenieros suelen calcular erróneamente. En un intento equivocado por reducir los tiempos de ciclo, muchos programadores aumentan inicialmente la velocidad de avance. Este enfoque agresivo provoca inevitablemente una aceleración drástica del desgaste de la herramienta y daña los perfiles de los filos.
Nuestros datos de aplicación demuestran que la velocidad de avance debe estar determinada por la rigidez de la herramienta y la estabilidad de su trayectoria, no por la velocidad bruta. Para el mecanizado de electrodos de alta precisión, solemos reducir la velocidad de avance intencionadamente durante las transiciones críticas. Esta reducción estratégica protege los detalles finos, garantiza una calidad de filo superior y proporciona una vida útil de la herramienta mucho más predecible.
Impacto de la profundidad de corte en la vida útil de las fresas con recubrimiento de diamante
Nuestras pruebas internas de evaluación comparativa demuestran consistentemente que la profundidad de corte (DoC) influye directamente en la vida útil total de las fresas con recubrimiento de diamante. Especialmente durante el mecanizado de cavidades profundas o el fresado de cavidades, las profundidades de corte axiales o radiales excesivas provocan una deflexión lateral de la herramienta. Esta tensión mecánica reduce la estabilidad del filo de corte y acelera el microdesprendimiento de material.
En producción, empleamos sistemáticamente un método de corte por capas para distribuir uniformemente las cargas mecánicas en las ranuras, en lugar de realizar ranuras de profundidad completa. Si bien el corte por capas de múltiples pasadas aumenta ligeramente el tiempo de mecanizado, la enorme mejora en la estabilidad del proceso y la vida útil de la herramienta compensa con creces los ciclos adicionales.
Lógica de decisión: Mecanizado en seco de grafito frente a refrigeración por chorro de aire.
En nuestras instalaciones de producción, el mecanizado en seco es el proceso estándar para el manejo de bloques de grafito. Sin embargo, para aplicaciones específicas de cavidades profundas, integramos refrigeración por aire comprimido a alta presión para facilitar la evacuación de virutas y polvo. La diferencia fundamental no radica en la reducción térmica, sino en la capacidad de control activo de polvo de su sistema.
Para optimizar la vida útil de la herramienta, la eliminación de polvo asistida por aire, aplicada estratégicamente, elimina las partículas abrasivas de la zona de corte, reduciendo el desgaste del flanco. Sin embargo, un flujo de aire descontrolado o mal dirigido puede generar resonancias y vibraciones en la herramienta. Su decisión debe basarse en una evaluación exhaustiva de la carcasa de la máquina y del sistema de vacío.
Prevención de daños en las herramientas causados por vibraciones en el mecanizado CNC de grafito
En los cientos de casos de resolución de problemas que analizamos, la vibración estructural se destaca como un factor clave para la falla catastrófica de las herramientas. Al trabajar con configuraciones que implican voladizos largos o trayectorias 3D complejas, las pequeñas vibraciones armónicas se amplifican rápidamente. Esta inestabilidad se manifiesta inevitablemente como un astillamiento prematuro del filo y un acabado superficial gravemente deteriorado.
Para dominar el control del proceso de mecanizado de grafito, nuestra estrategia de mitigación de vibraciones se centra en tres áreas clave: minimizar la longitud de la voladizo de la herramienta, optimizar la suavidad de la trayectoria y equilibrar las cargas de corte. Solo al estabilizar estas variables mecánicas, las herramientas de alta calidad con recubrimiento de diamante pueden ofrecer su vida útil completa, evitando el desgaste prematuro causado por las vibraciones.
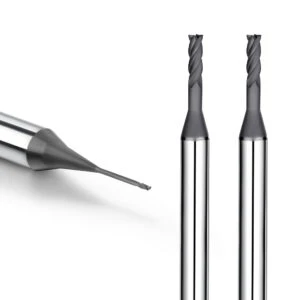
Control de trayectoria y proceso para herramientas con recubrimiento de diamante en el mecanizado de grafito.
A lo largo de nuestra dilatada trayectoria en proyectos de mecanizado de electrodos de grafito y moldes de precisión, la programación de la trayectoria de la herramienta y el control del proceso determinan la estabilidad final del mecanizado. Incluso con herramientas de corte de altísima calidad y rendimiento, una trayectoria mal diseñada provocará un desgaste anormal localizado. Además, genera variaciones impredecibles en la calidad del filo que pueden dañar componentes con tolerancias muy ajustadas.
En entornos de producción, consideramos el control de trayectoria CAM como el núcleo fundamental de todo el sistema de mecanizado de grafito . Este sistema rige directamente la distribución de las fuerzas de corte y determina las cargas de choque mecánicas generadas cuando el filo de corte entra en contacto con el material. Para el mecanizado complejo de cavidades de electrodos EDM, la estrategia de trayectoria de la herramienta suele ser más importante que la propia selección de la herramienta.
La importancia de la optimización de la trayectoria de la herramienta en los sistemas de mecanizado de grafito.
Durante las ejecuciones de producción en vivo, la optimización avanzada de la trayectoria de la herramienta constituye la principal variable de software para garantizar la estabilidad del mecanizado a largo plazo. Al procesar materiales de grafito de alta densidad y gran abrasión, los movimientos discontinuos o los cambios abruptos de vector provocan concentraciones de carga severas. Estos picos de fuerza localizados deterioran la geometría del filo y aceleran el desgaste de la herramienta.
El análisis comparativo de múltiples proyectos llave en mano para clientes demuestra que el uso de la misma fresa con recubrimiento de diamante bajo diferentes estrategias de trayectoria produce variaciones significativas en la vida útil de la herramienta. Por consiguiente, nuestros ingenieros de aplicaciones priorizan la optimización de la suavidad de la trayectoria, la programación de bucles de entrada y salida tangenciales y el equilibrio de las tasas de remoción de material localizadas en toda la zona de mecanizado, en lugar de simplemente ajustar las velocidades y avances brutos.
Estrategias de mecanizado para minimizar el impacto
Al desarrollar una hoja de ruta integral para la reducción del desgaste de las herramientas en el mecanizado de grafito, el fresado en concordancia se erige como nuestra estrategia predeterminada obligatoria. En comparación con el fresado ascendente convencional, el fresado en concordancia optimizado genera un impacto mecánico significativamente menor al entrar en el material. Esta reducción de las fuerzas de choque iniciales ayuda a mitigar el riesgo de microdesprendimiento del filo de corte.
Sin embargo, siempre adaptamos la cinemática de fresado a la rigidez estructural específica de la pieza. Por ejemplo, al mecanizar secciones de paredes delgadas o cavidades profundas, la falta de soporte estructural puede provocar vibraciones localizadas, incluso durante el fresado en contracción. Por lo tanto, la optimización del mecanizado CNC de grafito rechaza una estrategia universal y favorece el control específico de cada zona mediante la segmentación de la trayectoria de la herramienta CAM.
Aplicación de estrategias de corte multicapa en el mecanizado de grafito de cavidades profundas
Para proyectos complejos de mecanizado de grafito con cavidades profundas, la implementación de una estrategia de corte multicapa es absolutamente necesaria para garantizar la seguridad del proceso. Forzar a la herramienta de corte a mecanizar toda la profundidad axial en una sola pasada genera fuerzas de deflexión lateral elevadas. Este momento flector excesivo compromete rápidamente la estabilidad estructural de las herramientas de alta calidad con recubrimiento de diamante utilizadas para el mecanizado de grafito.
La experiencia práctica en el taller demuestra que el corte por capas reduce la carga mecánica por pasada y mejora significativamente la evacuación del polvo en suspensión. La limpieza de estas zonas evita la acumulación de partículas de alta densidad dentro de la zona de corte activa. En la producción de electrodos para electroerosión de alta precisión, solemos programar una estrategia de reducción gradual que disminuye progresivamente la profundidad de corte por capa para maximizar la vida útil de la herramienta.
Cómo prevenir el astillamiento de los bordes en herramientas de mecanizado de grafito recubiertas de diamante
Según cientos de inspecciones forenses de fallas en herramientas, el astillamiento de los bordes sigue siendo un modo de falla muy perjudicial, pero completamente evitable. Ocurre con mayor frecuencia en esquinas afiladas de 90 grados donde las trayectorias de la herramienta son discontinuas o donde las velocidades de avance cambian bruscamente. Nuestro análisis de fallas en herramientas de mecanizado de grafito vincula este astillamiento directamente con cargas de impacto repentinas y localizadas.
Para eliminar el riesgo de astillamiento, optimizamos las trayectorias de entrada y salida de la herramienta mediante movimientos espirales o trocoidales, eliminamos los cambios bruscos de dirección y suavizamos las variaciones de la velocidad de avance. Además, al utilizar herramientas con recubrimiento de diamante para el mecanizado de grafito, evaluamos la capacidad de aceleración dinámica de la máquina herramienta. Sin una alta capacidad de respuesta de la máquina, los beneficios de la optimización avanzada de la trayectoria se pierden por completo.
Mejores prácticas y aplicaciones industriales en sistemas de mecanizado de grafito
Gracias a nuestra amplia colaboración en proyectos globales de electrodos y moldes de grafito, sabemos que las mejores prácticas no surgen de la nada. Por el contrario, se desarrollan a partir de la experiencia acumulada durante miles de horas de producción in situ. Esto es especialmente cierto en la fabricación de electrodos para electroerosión y el mecanizado de moldes de alta precisión, donde el estado de la máquina herramienta, la velocidad de extracción de polvo y la gestión de las herramientas determinan directamente la estabilidad del proceso.
Nuestros datos demuestran que un proceso de mecanizado de grafito verdaderamente estable no depende de un único parámetro óptimo, sino de una lógica de sistema repetible. Esto requiere un equilibrio de bucle cerrado diseñado para la selección de herramientas, la estrategia de trayectoria, la cadencia de mecanizado y la inspección de calidad automatizada. En nuestra amplia cartera de clientes, la implementación de este sistema estructurado ha estabilizado drásticamente la consistencia de la vida útil de las herramientas.
Flujo de trabajo estándar para el mecanizado de grafito en la producción de electrodos para electroerosión.
En los proyectos de mecanizado por electroerosión que desarrollamos, el flujo de trabajo estándar para el mecanizado de grafito debe ser altamente adaptable. A medida que un bloque avanza por las etapas de desbaste, semiacabado y acabado final, los programadores deben ajustar dinámicamente los parámetros de corte en función de la complejidad estructural. Este ajuste preciso evita concentraciones de tensión localizadas que podrían provocar fracturas catastróficas de la pieza.
En el taller, priorizamos la estabilidad de las transiciones entre las etapas de desbaste y acabado por encima de la máxima eficiencia de cualquier paso individual. Por ejemplo, al mecanizar electrodos de cavidad profunda, una extracción deficiente del polvo durante el desbaste perjudicará la uniformidad de la superficie durante el acabado, incluso utilizando herramientas de alta calidad con recubrimiento de diamante diseñadas para grafito. Evaluamos el control del proceso y la optimización de la trayectoria de la herramienta de forma integral.
Casos prácticos de aplicación: Selección de las mejores fresas para grafito en la industria del moldeo.
En proyectos de alta gama para la industria de moldes, los clientes suelen preguntar a nuestro equipo cómo seleccionar las fresas más adecuadas para grafito. Nuestros datos de aplicación demuestran que los requisitos de las herramientas varían drásticamente según la estructura específica del molde. Estas diferencias de rendimiento se hacen evidentes cuando el husillo comienza a mecanizar cavidades complejas y nervaduras microfinas e intrincadas.
Las pruebas comparativas directas entre fresas de carburo económicas y herramientas premium con recubrimiento de diamante para grafito revelaron una clara diferencia. Si bien las opciones con recubrimiento de diamante ofrecen una estabilidad dimensional inigualable durante el mecanizado continuo prolongado, las fresas de carburo son ocasionalmente aceptables para la creación de prototipos de ciclo corto en geometrías abiertas. Siempre implementamos una estrategia de herramientas escalonada en lugar de una solución única para todos los casos.
Métodos de control de estabilidad para el mecanizado de grafito de alta precisión (±0.01 mm)
Al ejecutar contratos de mecanizado de electrodos EDM de alta precisión, mantener un perfil de tolerancia estricto de ± 0.01 mm exige un rendimiento extremo de todo el sistema de mecanizado. A este nivel micrométrico, cualquier vibración mínima del husillo, desgaste gradual de la herramienta o ligera desviación de la trayectoria desechará instantáneamente el electrodo. No hay margen de error mecánico.
La experiencia práctica demuestra que mantener una precisión constante depende del control total del sistema, en lugar de ajustar una sola velocidad de avance. Es necesario sincronizar activamente la rigidez de la máquina herramienta, la dilatación térmica del husillo, la monitorización del desgaste de la herramienta en tiempo real y el ritmo de mecanizado. Sin este enfoque integral, incluso las fresas de extremo con recubrimiento de diamante de la más alta calidad no pueden mantener la consistencia dimensional durante largos ciclos de mecanizado sin supervisión.
Requisitos de herramientas para el mecanizado de componentes de grafito aeroespaciales
Los proyectos de mecanizado de grafito en el sector aeroespacial suelen centrarse en componentes de grafito funcionales y listos para el vuelo, con geometrías muy complejas, en lugar de utilizar herramientas de electroerosión (EDM) desechables. Estos componentes críticos para la misión exigen una seguridad absoluta en el proceso y no admiten tolerancia alguna a defectos superficiales, microfisuras o delaminación estructural.
En nuestros proyectos llave en mano para la industria aeroespacial, observamos que las mejores fresas para grafito priorizan el desgaste predecible sobre la tasa de remoción de material. La linealidad del desgaste del flanco es mucho más crítica que el filo inicial durante ciclos de mecanizado continuo prolongados de varias horas. Para maximizar la confiabilidad, combinamos herramientas con recubrimiento de diamante con trayectorias de herramienta altamente segmentadas y conservadoras para mitigar el riesgo mecánico.
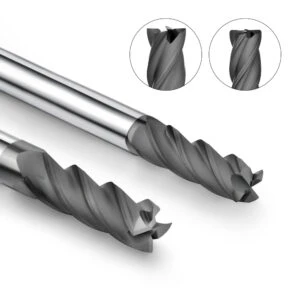
Cómo prolongar la vida útil de las fresas con recubrimiento de diamante en el mecanizado de grafito
Gracias a nuestra dilatada experiencia en proyectos de mecanizado de electrodos de grafito y moldes de precisión, sabemos que prolongar la vida útil de las fresas con recubrimiento de diamante en el mecanizado de grafito requiere un enfoque integral. Se trata de un reto de ingeniería sistémico que abarca todo el proceso de fabricación. En la producción continua por lotes, las fluctuaciones erráticas en la vida útil de las herramientas suelen requerir mucha más atención para la resolución de problemas que la que ofrece la vida útil promedio.
Según la experiencia práctica en taller, la gestión de la vida útil de las herramientas es resultado directo del control de procesos, y no solo una característica inherente del material. En diversos proyectos de mecanizado de grafito con fresas de extremo recubiertas de diamante idénticas, se observan grandes diferencias en la vida útil final de las herramientas. Estas discrepancias se deben exclusivamente a variaciones en los métodos de refrigeración, las estrategias de trayectoria de herramientas CAM y las velocidades de avance programadas.
Estrategias adecuadas de refrigeración y limpieza para fresas con recubrimiento de diamante.
En el taller, el rendimiento de las fresas con recubrimiento de diamante depende en gran medida de mantener una zona de corte limpia. En entornos de mecanizado de grafito seco, el polvo de grafito altamente abrasivo se acumula continuamente alrededor de la herramienta. Si no se eliminan estas partículas con prontitud, aceleran el desgaste del flanco y comprometen la estabilidad del filo de corte.
Por consiguiente, durante proyectos complejos de mecanizado por electroerosión, utilizamos chorros de aire a alta velocidad y sistemas de extracción por vacío localizados para limpiar la zona de corte activa. Sin embargo, controlamos minuciosamente la dirección del flujo de aire. Un flujo de aire mal dirigido puede generar resonancias en la herramienta, inducir vibraciones o proyectar partículas abrasivas hacia el interior del corte, lo que reduce la vida útil de la herramienta.
Optimización de la alimentación y la trayectoria de la herramienta para prevenir el desgaste de la herramienta.
Al desarrollar una estrategia para reducir el desgaste de las herramientas en el mecanizado de grafito, coordinar la velocidad de avance con la trayectoria de la herramienta es más importante que ajustar cualquier parámetro individual. Las velocidades de avance excesivas generan instantáneamente fuerzas de corte localizadas. Si la trayectoria de la herramienta presenta cambios direccionales bruscos y sin suavizar, estas cargas de choque mecánicas dañinas se multiplican exponencialmente.
En la práctica, mitigamos el riesgo de microdesgaste en los bordes eliminando las fluctuaciones bruscas de la velocidad de avance y programando entradas y salidas de arco tangencial. Al mecanizar una cavidad compleja, incluso las herramientas con recubrimiento de diamante de la más alta calidad fallarán prematuramente si la trayectoria de la herramienta está mal diseñada. Un código defectuoso genera patrones de desgaste anormales y altamente concentrados que inutilizan las herramientas en cuestión de minutos.
Viabilidad del reafilado de fresas con recubrimiento de diamante para el mecanizado de grafito
A lo largo de nuestra amplia experiencia con fresas de extremo recubiertas de diamante, la viabilidad económica del reafilado de herramientas ha dependido del tipo de recubrimiento específico y de la gravedad del desgaste. Para herramientas de corte con un desgaste uniforme y leve, el reafilado puede, en ocasiones, prolongar su vida útil. Sin embargo, en entornos de mecanizado con grafito abrasivo, la delicada estructura del recubrimiento de diamante sigue siendo el factor limitante principal.
En producción, solo consideramos el reciclaje de herramientas cuando el patrón de desgaste es perfectamente uniforme y el sustrato de carburo subyacente permanece intacto. Si el sustrato está comprometido, la estabilidad de la vida útil de la herramienta después del reafilado rara vez cumple con las expectativas de producción. Por consiguiente, dentro de nuestra estrategia de gestión de la vida útil de las herramientas, consideramos el reafilado como un experimento complementario para ahorrar costes, en lugar de una solución de ingeniería principal.
Aplicación del monitoreo de la vida útil de las herramientas y el mantenimiento predictivo en el mecanizado CNC de grafito.
En proyectos de producción en masa de electrodos para electroerosión, hemos transformado la monitorización de la vida útil de las herramientas, pasando de un método subjetivo y dependiente del operario a una gestión basada en datos. Al registrar activamente las métricas de carga del husillo, controlar el tiempo exacto de mecanizado y capturar las fluctuaciones de vibración, podemos trazar la curva de progresión del desgaste de la herramienta en una fase muy temprana.
Al optimizar las líneas de mecanizado CNC de grafito, el verdadero valor del mantenimiento predictivo reside en la eliminación de roturas catastróficas e imprevistas de herramientas. Especialmente en entornos automatizados sin supervisión directa, el monitoreo en tiempo real del estado de las herramientas con recubrimiento de diamante permite realizar ajustes de parámetros o cambios de herramientas programados de manera oportuna. Este enfoque proactivo previene costosas interrupciones del mecanizado y elimina errores dimensionales en los lotes.
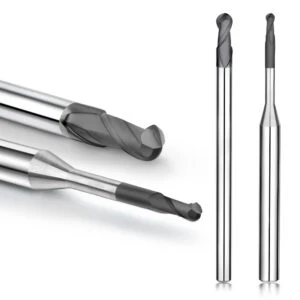
Resumen del sistema de mecanizado de grafito: Lograr un mecanizado con cero desgaste anormal de la herramienta
Tras reflexionar sobre nuestra dilatada experiencia en la gestión de proyectos de mecanizado de moldes y electrodos de grafito de precisión, hemos llegado a la conclusión de que la ausencia total de desgaste anormal de la herramienta es un indicador de estabilidad de ingeniería, más que una eliminación absoluta del desgaste del material. En un taller CNC real, la fricción de la herramienta es matemáticamente inevitable. El verdadero objetivo de ingeniería es garantizar que el desgaste sea 100 % predecible, uniforme y controlable durante ciclos prolongados.
Nuestra experiencia en las instalaciones de clientes de todo el mundo demuestra que un sistema de mecanizado de grafito estable nunca depende de una única variable de optimización aislada. Por el contrario, el éxito requiere una convergencia precisa de sustratos de herramientas especializados, parámetros calibrados, trayectorias de herramienta fluidas y un entorno de producción dinámico. En la producción en masa de electrodos para electroerosión, un fallo en cualquier eslabón provocará una inestabilidad total del sistema.
Resumen de la selección sistemática de las mejores fresas para grafito
En nuestros proyectos de consultoría, seleccionar las fresas más adecuadas para grafito nunca es una decisión de compra unidimensional. Debe basarse en una matriz integral que equilibre la densidad exacta del material, la complejidad geométrica de la pieza y la estabilidad estructural de la máquina herramienta. Al interpolar cavidades complejas o electrodos ultrafinos, las variaciones en la geometría de la herramienta influyen mucho más en el rendimiento que las pequeñas variaciones de velocidad.
Basándonos en los datos de la aplicación, implementamos sistemáticamente una estrategia de herramientas escalonada que utiliza una combinación calculada de fresas de carburo económicas y herramientas premium con recubrimiento de diamante. Para procesos de acabado de larga duración y alta precisión, priorizamos estrictamente la estabilidad estructural de la capa de diamante. Por el contrario, para desbaste de ciclo corto o geometrías abiertas y sencillas, programamos un equilibrio calculado entre la eficiencia del mecanizado y la vida útil general de la herramienta.
Revisión del valor fundamental de las herramientas con recubrimiento de diamante para el grafito
Tras analizar cientos de proyectos de mecanizado de grafito de alto volumen, nuestra conclusión de ingeniería es definitiva: el valor fundamental de las herramientas con recubrimiento de diamante para el grafito va mucho más allá de una resistencia al desgaste superior. Su verdadero valor reside en proporcionar una consistencia de rendimiento absoluta y una estabilidad dimensional durante los periodos de mecanizado de varias horas sin supervisión, donde la compensación manual es imposible.
Las pruebas comparativas confirman que estas herramientas de alta gama son excelentes para controlar el desgaste abrasivo, pero solo cuando el sistema de mecanizado principal mantiene una alta rigidez. Si su máquina introduce fluctuaciones erráticas en la velocidad de avance o impactos repentinos y bruscos a lo largo de la trayectoria de la herramienta, esta ventaja del recubrimiento de diamante desaparece. Nunca evaluamos el rendimiento de la herramienta de forma aislada; lo analizamos como parte de la estabilidad general de su proceso de mecanizado.
Tres puntos de control clave para la estabilidad en el mecanizado CNC de grafito
Al auditar configuraciones problemáticas de mecanizado CNC de grafito, la seguridad del proceso siempre se basa en tres pilares operativos fundamentales: selección de herramientas, parámetros de mecanizado y control avanzado de la trayectoria de la herramienta. Estos tres pilares no son variables aisladas, sino que forman un sistema mecánico interdependiente de circuito cerrado, donde una pequeña modificación en uno de ellos afecta directamente a los otros dos.
Los datos prácticos de taller revelan que, incluso utilizando la fresa de extremo con recubrimiento de diamante de más alta calidad, el desgaste anormal localizado se produce si la optimización de la trayectoria de la herramienta CAM presenta cambios vectoriales erráticos. Un desequilibrio entre las vibraciones del husillo y el avance por diente destruirá el filo de corte. Por lo tanto, nuestro protocolo de control del sistema prioriza la estabilización de las curvas de carga de la trayectoria de la herramienta antes de ajustar con precisión las velocidades o los ciclos de cambio de herramienta.
Tendencias futuras en los sistemas de mecanizado de grafito
En los últimos años, al analizar el panorama manufacturero, se observa un cambio definitivo en la industria: la demanda de materiales de grafito de alta densidad y el mecanizado a microescala se están acelerando simultáneamente. Esta evolución impone exigencias de tolerancia extremas a su sistema de mecanizado de grafito, especialmente al cortar estructuras de nervaduras frágiles y microcontornos complejos.
Predecimos que la rentabilidad futura dependerá en gran medida de las capacidades de control de sistemas inteligentes e integrados. Esto incluye la implementación de monitoreo acústico en tiempo real del desgaste de las herramientas, la generación algorítmica de trayectorias y el suministro de herramientas especializadas con recubrimiento de diamante optimizadas para grados específicos de grafito. En entornos de micromecanizado, la más mínima fluctuación mecánica se amplifica instantáneamente, una tendencia que documentamos sistemáticamente en nuestros proyectos llave en mano.






