


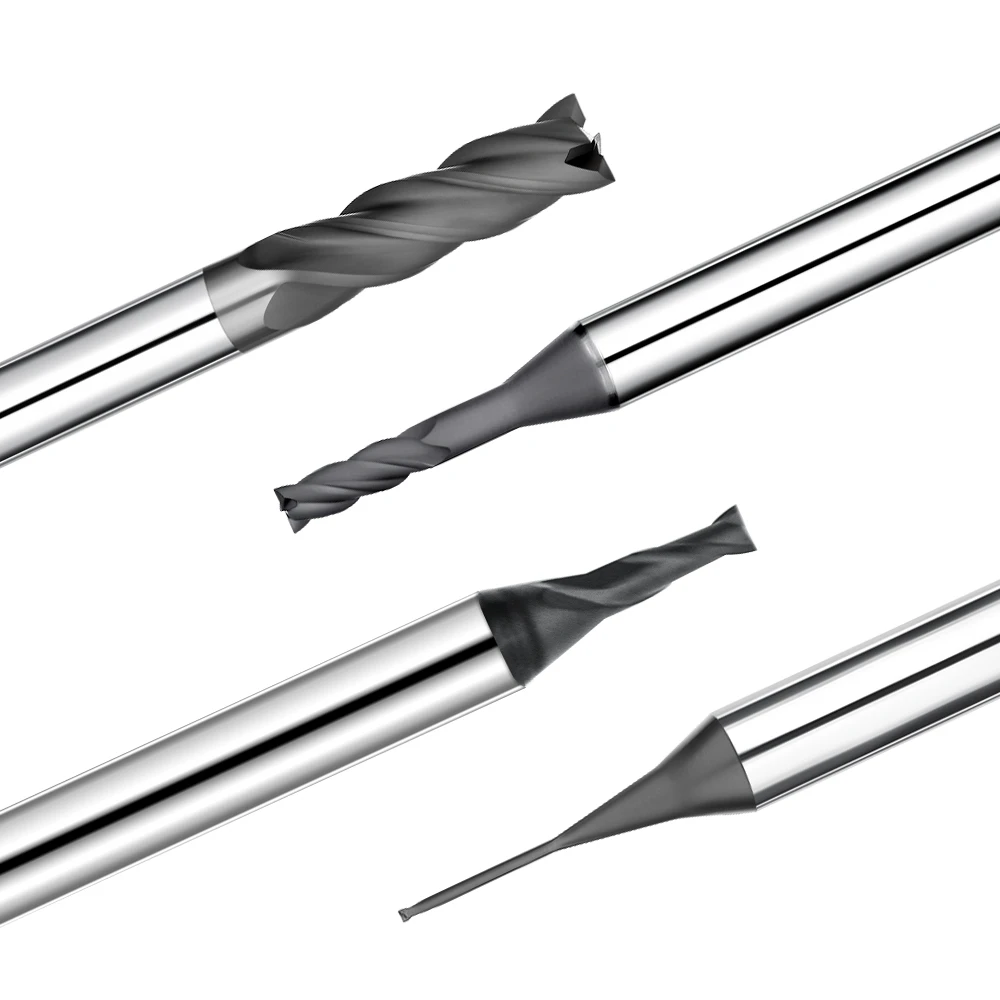
Recientemente gestionamos un proyecto de mecanizado de electrodos de grafito. El cliente utilizaba fresas de carburo estándar. Si bien las piezas iniciales eran aceptables, el desgaste de la herramienta se aceleró a medida que aumentaba el volumen de producción. Pronto aparecieron astillamientos en los bordes y pequeños defectos superficiales. El cliente probó diferentes especificaciones de herramientas, pero los problemas persistieron. Algunas herramientas ofrecían buena resistencia al desgaste pero baja eficiencia, mientras que otras lograban una excelente calidad superficial sin una vida útil constante.
Este es un desafío recurrente en el mecanizado práctico de grafito. A menudo, el problema radica en la incertidumbre respecto a los criterios de selección. Factores como la densidad del grafito, el tamaño del grano, las características de mecanizado y las operaciones modifican las condiciones de trabajo. Basarse únicamente en el diámetro de la herramienta, el número de filos o el precio suele resultar en herramientas inadecuadas.
Evaluamos una combinación de factores para las herramientas de corte de grafito. Estos incluyen las propiedades del material, las etapas de mecanizado, las cargas de corte y los requisitos de resistencia al desgaste. Las operaciones de desbaste priorizan la eficiencia de remoción y la estabilidad de la herramienta. Las operaciones de acabado se centran en la integridad del filo, la consistencia dimensional y la calidad de la superficie.
Para el grafito de alta densidad, las fresas con recubrimiento de diamante suelen ofrecer un rendimiento superior al de las herramientas de carburo estándar sin recubrimiento. Sin embargo, las herramientas con recubrimiento de diamante no son una solución universal para todas las aplicaciones. Las variaciones en el tamaño, el número de ranuras y la geometría de la herramienta influyen directamente en la rigidez del mecanizado y la evacuación de virutas.
La evaluación integral es esencial para una vida útil óptima de las fresas de grafito . La selección de las herramientas de corte de grafito adecuadas depende de la compatibilidad entre materiales, tareas y recubrimientos. Las fresas de desbaste y acabado ideales para grafito varían según los requisitos específicos de cada proyecto.
Basándonos en nuestra experiencia práctica, analizamos cómo seleccionar las herramientas de corte de grafito, fresas y herramientas con recubrimiento de diamante adecuadas. Examinamos los factores que influyen en el desgaste de la herramienta, la calidad del mecanizado y su vida útil. Elegir la herramienta más apropiada para las condiciones de operación específicas es más importante que simplemente comprar una herramienta más cara.
Selección de herramientas de corte de grafito: ¿Cómo elegir la herramienta adecuada para el mecanizado CNC de grafito?
Al realizar proyectos de mecanizado de grafito, rara vez consultamos con los clientes sobre el número de filos o el diámetro de las herramientas. En cambio, analizamos la pieza, la densidad del material de grafito, la estructura granular y los requisitos de acabado superficial. Dado que el grafito es frágil y genera polvo fino, el desgaste de la herramienta y el astillamiento del filo dependen tanto de las propiedades del material como de las condiciones de operación.
La selección eficaz de herramientas de corte de grafito requiere un enfoque integral, más allá de comparar únicamente precio o dureza. Evaluamos el material de la herramienta, la geometría del filo, el diseño de la ranura y las etapas de mecanizado según las necesidades específicas del proyecto. La elección de las herramientas de corte de grafito adecuadas para las condiciones de operación específicas garantiza una eficiencia óptima y una vida útil constante.
¿Por qué la selección de herramientas de corte para grafito es más importante que la selección de herramientas para materiales estándar?
Un cliente que mecanizaba electrodos de grafito inicialmente utilizaba fresas de carburo estándar para el desbaste. Si bien el control dimensional parecía aceptable, el desgaste del filo se aceleraba rápidamente a medida que aumentaba el volumen de producción. El cliente suponía que una herramienta más resistente al desgaste solucionaría el problema, pero el desgaste persistió sin ajustar las dimensiones de la herramienta ni los parámetros de mecanizado.
El polvo de grafito somete el filo de corte a un desgaste abrasivo continuo, lo que provoca astillamiento y fracturas localizadas. Para electrodos de grafito de alta densidad y de precisión, priorizamos la resistencia al desgaste y la estabilidad del filo por encima de las velocidades máximas de corte. El seguimiento de los patrones de desgaste específicos de la herramienta sigue siendo fundamental para el éxito del mecanizado a largo plazo.
¿Qué factores deben tenerse en cuenta al seleccionar herramientas de corte de grafito?
En primer lugar, aclaramos cuestiones fundamentales relativas a los grados de grafito, la densidad, el tamaño del grano y si la tarea implica desbaste o acabado. Detalles como la profundidad de mecanizado, las paredes delgadas y las ranuras estrechas determinan el diámetro ideal de la herramienta, el número de filos, el material del sustrato y los requisitos de recubrimiento.
La inspección del estado de la herramienta tras el mecanizado nos permite ajustar las herramientas de corte de grafito en el futuro. Si se produce astillamiento en la punta, modificamos la geometría del filo y las cargas de corte, mientras que el desgaste general apunta a la selección del recubrimiento y del material. El equilibrio entre la estabilidad en el desbaste y la retención del filo en el acabado garantiza un rendimiento fiable de la herramienta en todas las etapas de producción.
Relación entre el grado de grafito, el método de mecanizado y la selección de herramientas.
Los distintos grados de grafito presentan densidades, tamaños de grano y microestructuras únicas que modifican la dinámica de remoción de material y las tasas de desgaste de la herramienta. Si una herramienta falla al trabajar con un nuevo grado de grafito, analizamos las propiedades del material antes de concluir que la herramienta en sí es defectuosa.
Los métodos de mecanizado determinan si el desbaste prioriza la eficiencia de remoción de material o si el acabado se centra en la integridad de la superficie. Para proyectos con grafito de alta densidad, las fresas de extremo con recubrimiento de diamante para grafito ofrecen una durabilidad superior. La correcta selección del tipo de grafito, los métodos de mecanizado y la herramienta adecuada garantiza resultados óptimos para cada aplicación.

Guía completa para elegir las fresas de grafito adecuadas para el mecanizado CNC.
La selección de fresas de grafito va mucho más allá de simplemente ajustar las dimensiones básicas de un plano del cliente. En proyectos complejos con ranuras profundas y estrechas, la selección inicial de herramientas suele fallar debido a problemas inesperados de evacuación de virutas y al rápido desgaste del filo. Para garantizar la estabilidad del mecanizado, evalúe de forma integral el material de la herramienta, el número de ranuras, la geometría de las ranuras, el diseño del filo y las dimensiones de la herramienta, en lugar de ajustar los procesos posteriormente.
Debido a la excepcional abrasividad del grafito, las herramientas sufren un desgaste constante de los filos, microdesprendimientos y pérdida de precisión dimensional durante la producción continua. Evaluar primero la tarea de mecanizado específica permite a los ingenieros determinar la estructura ideal de la herramienta. Esta estrategia proactiva garantiza la fiabilidad a largo plazo, minimiza los tiempos de inactividad inesperados y asegura acabados superficiales superiores en diversas aplicaciones de electrodos de grafito.
Selección del material ideal para fresas de grafito
Las herramientas de carburo y las recubiertas de diamante son las dos opciones más comunes para el mecanizado de grafito. Las fresas de carburo siguen siendo prácticas para trabajos de bajo volumen y cargas de corte limitadas, donde es fundamental controlar cuidadosamente los costos iniciales de las herramientas. Sin embargo, los materiales de grafito de alta densidad requieren herramientas recubiertas de diamante para soportar un desgaste abrasivo severo durante ciclos de producción prolongados.
Equilibrar el rendimiento del recubrimiento con los requisitos reales del proyecto evita gastos innecesarios en herramientas. Las piezas pequeñas con ranuras poco profundas rara vez justifican recubrimientos de diamante de alta calidad, mientras que el procesamiento por lotes de electrodos de grafito de alta densidad depende en gran medida de recubrimientos avanzados para mantener los filos de corte. Evaluar los patrones de desgaste en condiciones reales ayuda a determinar la solución de material más rentable y duradera.
Optimización del número de ranuras y la geometría para el mecanizado de grafito
Aumentar el número de filos para mejorar la eficiencia suele ser contraproducente al mecanizar grafito debido a la dificultad para evacuar las partículas. Si bien las herramientas multifilares parecen ventajosas, el polvo fino de grafito requiere un amplio espacio para la evacuación de virutas y así evitar obstrucciones y roturas en cavidades profundas. La geometría de los filos y la evacuación de virutas deben priorizarse por igual, además del número de filos de corte.
Las operaciones de desbaste requieren diseños de ranuras robustos que faciliten la rápida remoción de material y la evacuación estable de las virutas. Por el contrario, las pasadas de acabado se benefician de un mayor número de ranuras para mejorar la continuidad del corte y lograr una calidad superficial superior. La verificación de las trayectorias de evacuación de virutas evita la fricción recurrente causada por los residuos de grafito atrapados durante las operaciones de fresado de ranuras profundas.
Dominando la geometría de vanguardia y la rigidez de las herramientas.
La forma del filo, los ángulos de hélice, el espesor del núcleo y los ángulos de ataque influyen directamente en la dinámica de corte en la interfaz herramienta-grafito. Una rigidez insuficiente o perfiles de filo inadecuados suelen provocar astillamiento al mecanizar electrodos de grafito de paredes delgadas. Incluso un desgaste mínimo del filo durante las operaciones de acabado puede comprometer rápidamente la precisión dimensional y la integridad de la superficie.
La evaluación de la geometría de la herramienta, específicamente para ranuras estrechas, cavidades profundas o estructuras de paredes delgadas, garantiza una rigidez y evacuación de virutas óptimas. Las herramientas con sustratos idénticos presentan patrones de desgaste muy diferentes al someterse a distintas configuraciones geométricas. La realización de cortes de prueba estratégicos sigue siendo fundamental para validar la geometría óptima del filo en aplicaciones exigentes del mundo real.
Determinación del tamaño correcto de la fresa de grafito
Seleccionar el diámetro más pequeño disponible para ranuras estrechas suele comprometer la rigidez de la herramienta y acortar su vida útil. Un enfoque equilibrado requiere partir de las características específicas del mecanizado, el ancho de las ranuras y las profundidades requeridas. Ajustar las trayectorias de la herramienta y las tolerancias de mecanizado junto con la selección del diámetro garantiza que la herramienta mantenga una rigidez óptima durante todo el proceso.
El equilibrio entre rigidez y accesibilidad previene la falla prematura de la herramienta al trabajar con geometrías complejas. Las fresas de pequeño diámetro permiten acceder a detalles intrincados, pero requieren un control estricto de las cargas de corte y las longitudes de voladizo. Elegir el diámetro máximo posible maximiza la estabilidad estructural y garantiza un rendimiento de mecanizado uniforme en todos los componentes de grafito.
Fresas con recubrimiento de diamante para grafito frente a fresas de carburo para grafito
La elección entre herramientas de carburo y con recubrimiento de diamante para proyectos de mecanizado de grafito requiere evaluar el rendimiento durante todo su ciclo de vida, en lugar de solo la capacidad de corte inicial. Las fresas de carburo sin recubrimiento suelen presentar un rápido desgaste del filo durante la producción continua de electrodos de grafito, lo que provoca frecuentes paradas de la máquina. Evaluar la capacidad de mecanizado acumulada, la consistencia dimensional y la degradación de la superficie a lo largo del tiempo garantiza la selección óptima de la herramienta para entornos de taller exigentes.
Centrarse exclusivamente en los costes iniciales de utillaje suele ocultar la eficiencia total de la producción y la calidad de las piezas. Los materiales de grafito de alta densidad, los ciclos de producción prolongados y los estrictos requisitos de tolerancia exigen fresas de extremo con recubrimiento de diamante robustas para aplicaciones con grafito. Equilibrar estas variables operativas ayuda a los equipos de ingeniería a establecer intervalos fiables de cambio de herramientas y a maximizar la productividad general del mecanizado.
¿Cuándo conviene elegir una fresa con recubrimiento de diamante para trabajar con grafito?
Priorizar las fresas con recubrimiento de diamante para el mecanizado de grafito es fundamental al procesar materiales de alta densidad, gestionar ciclos de mecanizado prolongados o manejar lotes de producción de gran volumen. El tiempo de inactividad acumulado y el reajuste frecuente asociados con las herramientas de carburo estándar incrementan rápidamente los costos operativos reales. Evaluar las cargas de corte reales y el volumen total de piezas garantiza que los recubrimientos ofrezcan un retorno de la inversión cuantificable.
Las series de producción pequeñas, los mecanizados de cavidades poco profundas o los tiempos de mecanizado cortos rara vez justifican el mayor coste de las herramientas con recubrimiento de diamante. La validación del rendimiento de la herramienta mediante cortes de prueba controlados confirma si los recubrimientos especializados proporcionan mejoras reales en la eficiencia. Adaptar las especificaciones de la herramienta a los requisitos específicos del proyecto evita gastos innecesarios en herramientas sin comprometer la calidad de la pieza final.
¿Cuáles son las ventajas de las fresas de grafito con recubrimiento de diamante?
Los recubrimientos de diamante protegen el filo de corte contra el desgaste abrasivo severo generado por las finas partículas de grafito durante las operaciones de fresado. Las fresas de carburo estándar suelen sufrir un rápido desgaste del filo, microdesprendimiento y fallas localizadas bajo cargas pesadas continuas. Los recubrimientos de alta calidad mejoran la resistencia al desgaste, preservando la integridad estructural y la estabilidad dimensional durante una vida útil prolongada.
La adherencia del recubrimiento, la retención del filo y la dureza del sustrato determinan el rendimiento general durante el mecanizado de grafito a alta velocidad. Sin embargo, los recubrimientos avanzados no pueden compensar un voladizo excesivo, dimensiones incorrectas de la herramienta ni parámetros de corte inadecuados. La evaluación de fresas de grafito con recubrimiento de diamante como parte de un sistema de mecanizado integrado garantiza resultados predecibles y de alta precisión.
¿Cuándo conviene elegir fresas de carburo para trabajar con grafito?
Las fresas de carburo siguen siendo una opción económica para proyectos de bajo volumen, ranurado superficial y operaciones con profundidades de corte limitadas. Cuando los tiempos de operación son cortos, el ahorro inicial en la adquisición compensa la mayor durabilidad que ofrecen los costosos recubrimientos de diamante. Gestionar eficazmente los gastos iniciales sin sacrificar la calidad de la pieza permite mantener los márgenes de beneficio en trabajos especializados.
La selección de fresas de carburo para grafito requiere analizar la dureza del sustrato, el estado del filo y las tasas de desgaste previstas. El cambio a alternativas recubiertas solo es necesario cuando el desgaste acelerado de la herramienta interrumpe los programas de producción o compromete las tolerancias dimensionales. El seguimiento de los parámetros reales de vida útil de la herramienta ayuda a los talleres a determinar el umbral preciso para cambiar de tecnología de herramientas.
¿Cómo elegir entre fresas de grafito con recubrimiento de diamante y sin recubrimiento?
Las pruebas comparativas con materiales, trayectorias de herramienta y parámetros de corte idénticos revelan las tendencias de rendimiento reales entre los distintos tipos de fresas. El seguimiento de la degradación del filo, la desviación dimensional y los parámetros de acabado superficial durante ciclos prolongados proporciona datos útiles para la optimización del proceso. Priorizar los datos empíricos de la planta de producción sobre las afirmaciones del fabricante elimina las conjeturas en la selección de herramientas.
La producción en series cortas prioriza la minimización de los costos iniciales de utillaje, mientras que la producción en series largas exige estabilidad y una vida útil predecible de las herramientas. La adopción de fresas de grafito con recubrimiento de diamante resuelve los cuellos de botella de productividad causados por los cambios frecuentes de herramientas y los ajustes de compensación dimensional. La selección de la herramienta adecuada para la escala operativa específica garantiza la máxima eficiencia y una calidad de mecanizado del grafito uniforme.
¿Cómo elegir una fresa de desbaste de grafito?
La selección de fresas de desbaste de grafito requiere un equilibrio entre altas tasas de remoción de material y estabilidad estructural durante tareas de remoción agresivas. Los amplios márgenes de mecanizado en las piezas de grafito suelen tentar a los operarios a maximizar los avances y las velocidades, lo que con frecuencia provoca astillamiento prematuro del filo o un desgaste abrasivo severo. La rigidez de la herramienta, las vías de evacuación de virutas y la acumulación de polvo de grafito determinan el éxito del desbaste mucho más que la velocidad de corte en sí misma.
Evaluar primero el volumen total de material permite a los ingenieros seleccionar una fresa de desbaste de grafito robusta, capaz de soportar cargas de corte elevadas. Las cavidades profundas, las paredes delgadas y las geometrías complejas requieren ajustes precisos para mantener la integridad del filo durante ciclos de producción prolongados. Establecer una estrategia de desbaste estable garantiza una remoción de material eficiente, preservando al mismo tiempo una vida útil óptima de la herramienta para las pasadas de acabado posteriores.
¿Para qué escenarios de mecanizado son adecuadas las fresas de desbaste de grafito?
Las fresas de desbaste de grafito destacan en operaciones de fresado de alta tolerancia, donde se requiere eliminar grandes volúmenes de material de forma eficiente a partir de piezas en bruto. El uso de herramientas de acabado para la eliminación inicial de material provoca una rápida degradación térmica y un desgaste extremo del filo bajo cargas de corte elevadas. La aplicación de una geometría de desbaste especializada permite establecer rápidamente el perfil principal y proteger los delicados filos de corte.
El fresado de cavidades profundas y la reducción extensiva de material en la producción de electrodos de grafito dependen en gran medida de fresas de desbaste específicas para mantener la estabilidad del proceso. Un espacio adecuado entre las ranuras evita que el polvo fino de grafito se compacte dentro de las cavidades profundas, eliminando la fricción secundaria y el choque térmico. Una gestión cuidadosa del voladizo de la herramienta durante el desbaste previene la rotura catastrófica de la herramienta en características estrechas.
¿Qué parámetros de herramienta deben priorizarse para las fresas de desbaste de grafito?
El espesor del núcleo, los ángulos de hélice, el número de ranuras y el diámetro total de la herramienta representan parámetros críticos para optimizar las fresas de desbaste de grafito en entornos abrasivos. Los diseños de múltiples ranuras pueden restringir la evacuación de virutas, por lo que las geometrías optimizadas de dos o tres ranuras son superiores para eliminar la acumulación densa de partículas de grafito. Priorizar un amplio espacio para la evacuación de virutas evita la acumulación de polvo y prolonga significativamente la vida útil.
Controlar las profundidades de corte axiales y radiales, junto con las velocidades de avance, evita una deflexión excesiva durante las operaciones de desbaste agresivo de grafito. Un voladizo excesivo compromete seriamente la rigidez, generando vibraciones armónicas que aceleran el microdesprendimiento a lo largo del filo de corte. Verificar la seguridad de la sujeción de la herramienta y la longitud de corte efectiva garantiza la máxima estabilidad estructural antes de aumentar la velocidad del husillo.
¿Cómo se equilibra la tasa de remoción de material (MRR) y la vida útil de las fresas de desbaste de grafito?
Maximizar la tasa de remoción de material sin monitorear la vida útil de la fresa de desbaste de grafito suele resultar en una menor productividad debido a los constantes cambios de herramienta. Superar los umbrales óptimos de velocidad de avance acelera el desgaste del flanco, anulando las ganancias de tiempo debido a la frecuente recalibración de la máquina y las paradas no planificadas. Un enfoque equilibrado optimiza la carga de viruta por diente para mantener una progresión de desgaste predecible y estable.
Evaluar el rendimiento de las herramientas en función del volumen total removido, en lugar del tiempo de mecanizado, proporciona una medida realista de la eficiencia general. Cuando la vida útil de la herramienta se degrada prematuramente, ajustar los sustratos, los recubrimientos y los parámetros de corte permite recuperar la rentabilidad en la fabricación de grafito de alto volumen. Lograr un equilibrio óptimo entre la tasa de remoción de material, el desgaste de la herramienta y el costo de la pieza garantiza un rendimiento sostenible en planta.
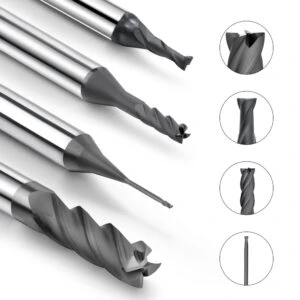
¿Cómo elegir una fresa de acabado de grafito?
El acabado de componentes de grafito exige priorizar la precisión dimensional final, la integridad del contorno y la calidad de la superficie por encima de la tasa de remoción de material. A diferencia de las operaciones de desbaste, los defectos de acabado, como el microdesconchado localizado, suelen deberse a un desgaste sutil de la herramienta, un voladizo inadecuado o trayectorias de herramienta defectuosas, en lugar de un exceso de material. Un equilibrio entre la rigidez de la herramienta y la conservación del filo garantiza acabados superficiales uniformes en aplicaciones exigentes de electrodos.
Evaluar primero las tolerancias finales requeridas y el acabado superficial permite a los ingenieros seleccionar la fresa de grafito óptima para tareas de precisión. Los componentes estructurales estándar permiten elegir herramientas rentables, mientras que las cavidades intrincadas y los contornos complejos exigen una retención de filo superior. Minimizar el error residual durante la pasada final garantiza una calidad predecible del componente y elimina costosos retrabajos.
¿Para qué escenarios de acabado son adecuadas las fresas de acabado de grafito?
Las fresas de acabado de grafito ofrecen su mejor rendimiento cuando se utilizan después de que el desbaste haya eliminado la mayor parte del material. Dejar un margen de material uniforme y constante garantiza que la herramienta de acabado soporte cargas de corte predecibles en lugar de absorber una presión volumétrica excesiva. Este enfoque gradual evita el desgaste prematuro del filo en paredes laterales delicadas, radios de curvatura pequeños y geometrías complejas.
Los electrodos de paredes delgadas y las ranuras estrechas exigen un control riguroso del diámetro de la herramienta y la longitud del voladizo para eliminar los defectos por vibración. Si bien las herramientas de diámetro reducido permiten acceder a detalles complejos, su rigidez limitada aumenta el riesgo de vibraciones superficiales y astillamiento de los bordes. Priorizar la estabilidad estructural sobre el tamaño mínimo de la herramienta garantiza una replicación impecable del contorno en el mecanizado de precisión del grafito.
¿Cómo seleccionar una fresa de acabado de grafito en función de los requisitos de acabado superficial?
La evaluación de la calidad superficial requiere monitorear el desgaste de la herramienta, las marcas de mecanizado y la integridad del filo durante series de producción prolongadas, en lugar de muestras de piezas individuales. Los acabados superficiales iniciales suelen degradarse a medida que el microdesgaste desgasta el filo durante la producción continua por lotes. Compensar el desgaste únicamente modificando las velocidades de avance rara vez resuelve los problemas de estabilidad subyacentes.
Lograr acabados superficiales superiores depende en gran medida de la geometría de la herramienta, la excentricidad radial y el mantenimiento de tolerancias residuales óptimas. Seleccionar una fresa de acabado de grafito con una retención de filo excepcional garantiza una calidad superficial uniforme desde la primera hasta la última pieza. Mantener un filo de corte afilado y estable ofrece resultados superiores en comparación con forzar los parámetros de corte más allá de los límites operativos seguros.
¿Son adecuadas las fresas de grafito con recubrimiento de diamante para el mecanizado de precisión del grafito?
Las herramientas con recubrimiento de diamante destacan en el mecanizado de precisión del grafito, ya que mantienen una excelente retención del filo y una gran estabilidad dimensional durante ciclos de producción prolongados. Las partículas finas de grafito desgastan rápidamente los sustratos sin recubrimiento, lo que provoca desviaciones dimensionales en las piezas posteriores, a pesar del éxito inicial. Los recubrimientos de diamante de alta calidad mitigan este desgaste abrasivo, lo que las hace ideales para la fabricación de electrodos de alta densidad.
Las ventajas del recubrimiento desaparecen rápidamente si un voladizo excesivo de la herramienta, tolerancias de corte inadecuadas o una excentricidad de la máquina comprometen la configuración. Evaluar las opciones con recubrimiento de diamante requiere analizar el sistema de mecanizado completo, incluyendo la rigidez de la máquina y la geometría de la herramienta. La validación del rendimiento mediante pruebas continuas en condiciones reales garantiza que estas herramientas avanzadas ofrezcan la máxima precisión y una buena relación costo-beneficio a largo plazo.
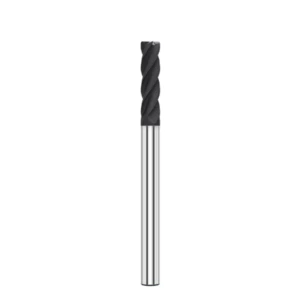
¿Cómo se evalúa el desgaste y la vida útil de las fresas de grafito?
La evaluación del desgaste de las fresas de grafito requiere monitorear los cambios a lo largo de todo el ciclo de servicio, en lugar de solo registrar las horas de uso. El desgaste del filo y el microdesprendimiento se desarrollan gradualmente, comprometiendo la estabilidad dimensional y el acabado superficial mucho antes de que ocurra una falla catastrófica. El seguimiento del rendimiento acumulado evita costosos reprocesamientos de piezas causados por el uso de herramientas más allá de su vida útil óptima.
La evaluación integral implica analizar simultáneamente el desgaste abrasivo, la degradación del recubrimiento, las cargas de corte y el voladizo de la herramienta. Una herramienta alcanza su límite funcional cuando no cumple con las estrictas tolerancias de las piezas o los requisitos de calidad superficial. Establecer criterios de reemplazo basados en datos garantiza una calidad de fabricación uniforme en la producción de electrodos de grafito de alto volumen.
¿Cuáles son las principales causas del desgaste de las fresas de grafito?
La fricción abrasiva continua producida por el polvo fino de grafito es el principal factor que provoca el desgaste de las herramientas durante las operaciones de mecanizado. A medida que las partículas abrasivas barren la zona de corte, los filos se redondean gradualmente y pierden su agudeza. Las altas cargas de corte, el voladizo excesivo de la herramienta y la evacuación restringida de las virutas aceleran aún más este proceso de degradación.
Más allá de la abrasividad del material, una geometría de herramienta subóptima y parámetros de corte agresivos generan tensiones destructivas en el filo. Seleccionar diámetros de herramienta incorrectos o aumentar la velocidad de avance más allá de los límites de seguridad provoca microdesprendimientos y fallos prematuros. Considerar la rigidez y la evacuación del polvo junto con la selección de la herramienta minimiza el desgaste general.
¿Cómo se identifica el desgaste de las fresas de grafito?
La inspección de las dimensiones de la pieza, la textura de la superficie y los tiempos del ciclo de mecanizado revelan el desgaste de la herramienta mucho antes de que la inspección visual sea efectiva. Las variaciones en las tolerancias, el aumento de la rugosidad o los retrasos inesperados en el procesamiento indican que el filo de corte se ha degradado. El seguimiento de estos indicadores sutiles evita la producción de componentes de grafito de precisión que no cumplen con las especificaciones.
El examen directo del filo de corte mediante microscopía en planta permite identificar mellas localizadas, desgaste y deterioro del recubrimiento. La correlación entre el desgaste visual de la herramienta y la calidad de la pieza terminada establece parámetros precisos para determinar el intervalo óptimo de reemplazo. El monitoreo continuo proporciona datos fiables para programar cambios de herramientas preventivos.
¿Cómo afecta el recubrimiento de diamante a la vida útil de las fresas de grafito?
Las fresas con recubrimiento de diamante mejoran significativamente la resistencia al desgaste al mecanizar materiales de grafito altamente abrasivos durante ciclos de producción prolongados. El recubrimiento duro protege el sustrato de carburo subyacente del impacto erosivo constante de las partículas finas de carbono. Sin embargo, la vida útil real de una fresa de grafito con recubrimiento de diamante depende en gran medida de la adherencia del recubrimiento, la calidad del sustrato y la rigidez general de la configuración.
Si bien los recubrimientos avanzados prolongan los intervalos de servicio, no pueden solucionar problemas fundamentales del proceso, como un voladizo excesivo o parámetros de corte incorrectos. La evaluación de herramientas con recubrimiento de diamante requiere verificar la estabilidad dimensional posterior al procesamiento y la retención del filo en lotes de prueba reales. Lograr un equilibrio entre el rendimiento del recubrimiento y las condiciones de mecanizado adecuadas maximiza el retorno de la inversión.
¿Cómo se puede prolongar la vida útil de las fresas de grafito?
La optimización de todo el sistema de mecanizado suele solucionar el desgaste prematuro de las herramientas sin necesidad de actualizar de inmediato a equipos costosos. Ajustar la sujeción de la herramienta para minimizar el voladizo, refinar las trayectorias de corte y garantizar una extracción de polvo eficiente mejoran drásticamente la estabilidad. Abordar las causas ambientales subyacentes protege los filos de corte de tensiones mecánicas innecesarias y choques térmicos.
Para prolongar la vida útil de las fresas de grafito, es fundamental adaptar las especificaciones del sustrato a los grados de grafito y mantener limpias las zonas de mecanizado. El registro detallado de datos que correlacionan el número de piezas con los patrones de desgaste ayuda a los ingenieros a establecer intervalos de cambio de herramienta adecuados. La optimización proactiva del sistema garantiza un rendimiento predecible y reduce los costes generales de fabricación.
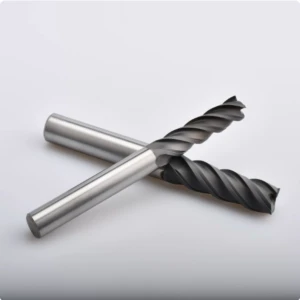
¿Cómo elegir el tamaño adecuado de las fresas de grafito?
Seleccionar el tamaño de una fresa de grafito basándose únicamente en el ancho mínimo de ranura que se muestra en un plano suele provocar errores de mecanizado. Aunque una herramienta pueda encajar físicamente en una ranura estrecha, problemas como la rigidez insuficiente y el voladizo excesivo causan un rápido desgaste de la punta y microdesprendimientos. Para una fabricación exitosa de electrodos, es necesario ir más allá del simple espacio libre y garantizar una verdadera estabilidad estructural.
Al evaluar el tamaño de las fresas de grafito, es fundamental considerar simultáneamente el ancho de la ranura, la profundidad de mecanizado, la longitud del voladizo y la geometría de la pieza. Recomendamos partir de las características específicas para determinar los diámetros óptimos para las operaciones de desbaste y acabado. Un dimensionamiento adecuado garantiza cargas de corte predecibles, reduce el desgaste abrasivo y asegura acabados superficiales superiores.
¿Cómo se selecciona el tamaño de una fresa de grafito en función de la profundidad de mecanizado?
El mecanizado de cavidades profundas en electrodos de grafito suele presentar dificultades cuando el ancho de la cavidad coincide con la herramienta, pero la longitud de corte efectiva es insuficiente. Simplemente aumentar el voladizo de la herramienta para obtener mayor alcance reduce la rigidez, lo que provoca marcas de vibración, desviaciones dimensionales y astillamiento de los bordes. Los ingenieros deben analizar cuidadosamente la relación entre el diámetro de la herramienta, la longitud de la ranura y las trayectorias de la herramienta.
Para tareas de fresado profundo, verifique la profundidad de corte real y minimice el voladizo de la herramienta mediante pasadas de mecanizado por capas. Siempre que la geometría de la pieza lo permita, utilice primero herramientas de desbaste de mayor diámetro antes de cambiar a herramientas más delgadas para el acabado fino. Este enfoque por fases mantiene la máxima rigidez y evita la rotura prematura de la herramienta durante ciclos prolongados.
¿Cómo se seleccionan los tamaños de las fresas de grafito en función del ancho de la ranura y las características de mecanizado?
La selección del diámetro de las herramientas para electrodos de grafito complejos exige prestar especial atención a las ranuras estrechas, los radios internos reducidos, las paredes delgadas y los contornos complejos. Basarse únicamente en el ancho de la ranura menos un pequeño margen de holgura ignora factores críticos como el volumen de material removido y las cargas laterales. Una evaluación exhaustiva tanto de la profundidad como del margen de material evita la rotura catastrófica de la herramienta.
Las cavidades de precisión se benefician enormemente de una estrategia de utillaje multietapa que combina la eliminación de material en masa con un mecanizado de precisión. Si bien las herramientas de pequeño diámetro proporcionan un acceso esencial a esquinas estrechas, son muy sensibles a la excentricidad del husillo y a las cargas de corte. Priorizar el rendimiento robusto de la herramienta sobre la comodidad de una sola herramienta garantiza una precisión dimensional constante en características complejas.
¿Cómo elegir entre fresas de grafito pequeñas y grandes?
El uso exclusivo de fresas de pequeño diámetro para un proyecto complejo de mecanizado de electrodos aumenta drásticamente el tiempo de mecanizado y acelera el desgaste de la herramienta en áreas extensas. Distribuir la carga de trabajo entre herramientas de desbaste robustas y fresas de detalle especializadas ofrece una eficiencia muy superior. Adaptar el tamaño de la herramienta a la zona de trabajo específica maximiza la productividad general del taller.
La evaluación de fresas de grafito de pequeño y gran tamaño requiere considerar la accesibilidad y la rigidez a la flexión como parámetros de rendimiento distintos. Las opciones de gran diámetro ofrecen tasas de remoción de material y estabilidad estructural excepcionales, mientras que las herramientas pequeñas permiten trabajar en radios reducidos y cavidades finas. Asignar tareas específicas en función de la geometría, en lugar de la conveniencia, garantiza una vida útil óptima de la herramienta.
¿Cómo afectan las dimensiones de las fresas de grafito a la rigidez, la precisión y la vida útil de la herramienta?
El diámetro de la herramienta determina directamente la rigidez a la flexión, y las fresas de diámetro pequeño son muy susceptibles a la deflexión y la vibración en voladizos largos. Estas deflexiones microscópicas degradan los acabados superficiales y provocan una variación dimensional gradual durante las pasadas de acabado críticas. Controlar las cargas de corte y la longitud de los voladizos es fundamental para mantener tolerancias estrictas en los componentes de grafito.
La selección del tamaño de las fresas de grafito implica equilibrar la accesibilidad, la rigidez estructural, la retención de precisión y las características de desgaste de la herramienta. Los diámetros mayores no siempre son óptimos si no permiten acceder a detalles complejos, del mismo modo que las herramientas diminutas no garantizan una precisión superior. El tamaño ideal logra un equilibrio práctico entre estabilidad y accesibilidad para una fiabilidad a largo plazo.
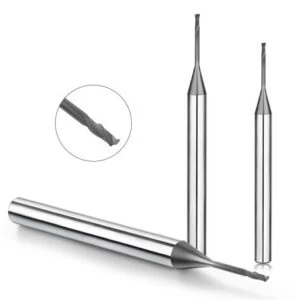
Guía de selección de herramientas de corte de grafito: ¿Cómo elegir la herramienta adecuada para diferentes necesidades de mecanizado?
Los proyectos CNC reales demuestran que una sola especificación de herramienta no puede resolver todos los desafíos del mecanizado de grafito. El uso de un enfoque universal suele provocar astillamiento de los bordes o estrías en la superficie al pasar del desbaste al acabado. Seguir una guía completa de selección de herramientas de corte de grafito garantiza que las tareas se clasifiquen correctamente según la densidad del material, el margen de material y las etapas de mecanizado.
Los ingenieros deben evaluar simultáneamente la geometría de la herramienta, el material del sustrato, la rigidez y la vida útil prevista, en lugar de basarse en conjeturas. Los componentes de grafito de alta densidad y los electrodos delicados requieren estrategias de utillaje específicas para mantener la precisión dimensional y la integridad de la superficie. Evaluar estas variables con antelación previene fallos inesperados en la herramienta y elimina costosos tiempos de inactividad en el taller.
¿Cómo elegir una herramienta de corte de grafito para grafito de alta densidad?
El procesamiento de grafito de alta densidad genera un desgaste abrasivo severo que degrada rápidamente los filos de carburo estándar durante la producción continua. El seguimiento de las tendencias de rendimiento en los cortes de prueba iniciales permite determinar si es estrictamente necesario actualizar a herramientas especializadas. La selección de la herramienta de corte ideal para grafito de alta densidad depende en gran medida de equilibrar los costos iniciales con la resistencia al desgaste a largo plazo.
Al forzar los parámetros de corte sin tener en cuenta la dureza del material, se producen frecuentemente microdesprendimientos prematuros y fallos catastróficos de la herramienta. Los operarios deben evaluar la integridad del recubrimiento, la retención del filo y las cargas de corte reales antes de definir los parámetros de mecanizado de alta densidad. Los datos empíricos reales siempre prevalecen sobre las afirmaciones del fabricante a la hora de seleccionar sustratos resistentes a la abrasión.
¿Cómo elegir una fresa de grafito para el mecanizado de electrodos de grafito?
La fabricación de electrodos de grafito requiere un estricto cumplimiento de tolerancias, esquinas afiladas y perfiles de cavidades profundas. Intentar realizar la remoción de material y el contorneado fino con una sola herramienta acelera el desgaste y compromete la estabilidad dimensional general. El uso de una fresa de grafito especializada para el mecanizado de electrodos de grafito resuelve eficazmente estos complejos desafíos geométricos.
Una estrategia de herramientas múltiples por fases separa la remoción de material pesado del acabado de perfiles delicados para proteger los filos de corte frágiles. Las herramientas de mayor diámetro eliminan rápidamente el material a granel, mientras que las fresas delgadas se encargan de ranuras estrechas y radios internos pequeños. Este enfoque estructurado preserva la integridad del filo y garantiza una precisión constante del perfil del electrodo en todas las series de producción.
¿Cómo se seleccionan las fresas de grafito para desbaste, semiacabado y acabado?
La transformación de piezas desde piezas en bruto de grafito hasta sus dimensiones finales requiere un flujo de trabajo multietapa cuidadosamente coordinado. Las operaciones de desbaste se centran en maximizar la tasa de remoción de material, lo que exige alta rigidez y canales de evacuación de virutas eficientes. La implementación de una solución confiable de fresas de grafito para desbaste, semiacabado y acabado previene choques térmicos y esfuerzos mecánicos excesivos.
El semiacabado estabiliza el material restante para crear condiciones predecibles para el perfilado final de la superficie. La etapa de acabado prioriza el afilado de los filos, el control dimensional preciso y una textura superficial superior sobre la velocidad de corte. Esta segmentación del proceso de mecanizado protege las herramientas de acabado del desgaste prematuro y garantiza una calidad óptima del componente.
¿Cómo se seleccionan las fresas con recubrimiento de diamante para el mecanizado de grafito de alta precisión?
Los componentes de grafito de alta precisión requieren una estabilidad dimensional excepcional durante ciclos de producción prolongados y continuos. Los resultados superficiales iniciales pueden ser engañosos si el desgaste abrasivo rápido provoca una desviación significativa del contorno durante los ciclos de mecanizado posteriores. Probar una fresa especializada con recubrimiento de diamante para grafito garantiza una retención del filo a largo plazo y un control de tolerancia fiable.
Los recubrimientos avanzados no pueden compensar errores de configuración fundamentales, como el voladizo excesivo de la herramienta o la excentricidad de la máquina. Los ingenieros deben evaluar la calidad del sustrato, la adherencia del recubrimiento y la rigidez del husillo como parte de un sistema de mecanizado unificado. La validación del rendimiento de la herramienta mediante ensayos controlados en planta garantiza una precisión óptima y la máxima eficiencia de producción.
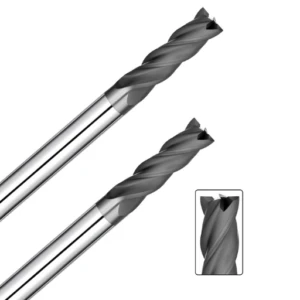
Fabricante de fresas de grafito con recubrimiento de diamante SAMHO
La selección de herramientas de corte requiere evaluar parámetros operativos específicos en lugar de basarse únicamente en los nombres de los productos. La densidad del grafito, las etapas de mecanizado, las dimensiones de la herramienta y la longitud de los voladizos determinan directamente el éxito del mecanizado final. Establecer parámetros claros para el proyecto previene fallas prematuras de la herramienta y garantiza un rendimiento óptimo en el taller.
Colaborar con un fabricante confiable de fresas de grafito con recubrimiento de diamante SAMHO comienza con el análisis de las especificaciones exactas de su pieza y los desafíos de mecanizado. Proporcionar información detallada sobre los grados de material y los requisitos de los planos permite a los ingenieros recomendar soluciones de herramientas a medida. Este enfoque estructurado elimina las conjeturas y garantiza una estabilidad dimensional superior para aplicaciones exigentes.
¿Por qué elegir las fresas de grafito con recubrimiento de diamante de SAMHO?
La evaluación de herramientas avanzadas requiere analizar el estado de los filos de corte y su resistencia al desgaste durante ciclos de producción prolongados. La fabricación de grafito de alta densidad exige una resistencia al desgaste excepcional para mantener tolerancias estrictas y minimizar el tiempo de inactividad de la máquina. La evaluación del rendimiento acumulado a lo largo de su ciclo de vida garantiza el máximo valor para la producción de electrodos en grandes volúmenes.
Las pruebas realizadas con fresas de grafito recubiertas de diamante SAMHO en condiciones reales de taller resuelven problemas persistentes de productividad, como el rápido desgaste de la herramienta. Para tareas de bajo volumen, pueden ser más adecuadas las opciones de carburo estándar, mientras que las producciones continuas se benefician enormemente de los recubrimientos de diamante de alta calidad. Las pruebas de corte empíricas siguen siendo el método más fiable para verificar el rendimiento de las herramientas.
¿Cómo determina SAMHO la solución de herramientas adecuada para el mecanizado de grafito?
La selección de herramientas implica una revisión sistemática de la densidad del material, las etapas de mecanizado y las características geométricas. El equilibrio entre el sustrato de la herramienta, el número de filos y los requisitos de recubrimiento previene el desgaste prematuro del filo durante el mecanizado agresivo. Esta evaluación integral permite identificar las causas principales del desgaste antes de finalizar cualquier modificación.
Compartir parámetros de corte detallados, especificaciones de herramientas actuales y problemas de rendimiento existentes acelera el proceso de resolución de problemas. El diagnóstico de factores como la excentricidad del husillo y la rigidez de la herramienta garantiza que las actualizaciones de las herramientas ofrezcan mejoras cuantificables. El soporte técnico especializado adapta la estructura de la herramienta directamente a su entorno operativo específico.
Tamaños y capacidades de personalización de las fresas de grafito SAMHO
Las dimensiones inadecuadas de las herramientas suelen provocar vibraciones excesivas, deflexión y microdesprendimiento prematuro durante el fresado de cavidades profundas. Los diámetros pequeños permiten acceder a detalles complejos, pero requieren una gestión cuidadosa del voladizo y las cargas de corte. Lograr un equilibrio entre accesibilidad y rigidez estructural es fundamental para un contorneado complejo exitoso.
La personalización de las fresas de grafito SAMHO para que se ajusten a anchos de ranura y profundidades de mecanizado precisos elimina los errores comunes en la fase de diseño. El ajuste de la longitud efectiva de las ranuras y los diámetros del vástago garantiza un rendimiento óptimo en ranuras estrechas y estructuras de paredes delgadas. La verificación de la geometría de la herramienta con respecto a los planos del proyecto asegura un funcionamiento fiable y sin vibraciones.
¿Cómo seleccionar la fresa de grafito SAMHO adecuada para el mecanizado CNC de grafito?
Para definir la estrategia de utillaje, es necesario revisar todo el proceso de mecanizado, desde el desbaste hasta el acabado final. Los proyectos con grafito de alta densidad requieren una resistencia al desgaste superior, mientras que los contornos complejos priorizan la rigidez del filo de corte. Seleccionar la herramienta adecuada para cada fase operativa garantiza una calidad superficial uniforme.
La evaluación de su aplicación según criterios de mecanizado CNC probados permite determinar si se requieren ajustes en la geometría de la herramienta o en las especificaciones del recubrimiento. Proporcionar detalles completos del proyecto posibilita recomendaciones precisas para la implementación de su próxima fresa de grafito con recubrimiento de diamante SAMHO. Las pruebas prácticas en piezas reales garantizan los resultados de fabricación más fiables a largo plazo.
Preguntas frecuentes: Selección de herramientas de corte de grafito
La selección de herramientas de corte de grafito óptimas requiere evaluar la compatibilidad del material, las etapas de mecanizado, la geometría de la herramienta y su vida útil prevista. No existe una especificación única que se adapte a todas las aplicaciones, por lo que una evaluación sistemática es esencial para obtener resultados de fabricación uniformes.
El análisis de planos específicos, la densidad del grafito y los patrones de desgaste reales garantiza una selección precisa de herramientas. El equilibrio entre estas variables operativas críticas elimina las conjeturas y maximiza la eficiencia en el taller.
¿Cuál es la mejor herramienta para cortar grafito?
Ningún diseño en particular constituye la mejor herramienta de corte de grafito para todos los escenarios de fabricación. Los materiales de alta densidad y las largas series de producción exigen opciones avanzadas con recubrimiento de diamante para una resistencia al desgaste superior.
Las alternativas de carburo siguen siendo prácticas para tareas de ciclo corto y baja carga, donde es fundamental minimizar los costos iniciales. Una evaluación exhaustiva de las propiedades del material, los márgenes de material y los requisitos de precisión permite determinar la opción ideal.
¿Cuál es la mejor fresa de grafito para mecanizado CNC?
Las operaciones de desbaste priorizan la rigidez de la herramienta, la evacuación eficiente de las virutas y las altas tasas de remoción de material. Las pasadas de acabado exigen una estricta retención del filo, estabilidad dimensional y una calidad superficial superior.
La fresa de grafito más adecuada para el mecanizado CNC depende del ancho de las ranuras, la profundidad de mecanizado, el voladizo de la herramienta y las tolerancias especificadas. Evaluar primero los requisitos de las características garantiza un rendimiento óptimo de la herramienta.
¿Es mejor una fresa con recubrimiento de diamante para el grafito?
Las fresas con recubrimiento de diamante destacan en la producción en serie y con grafito de alta densidad gracias a su excepcional resistencia al desgaste abrasivo. La exposición constante al polvo fino de carbono degrada rápidamente los filos de corte de carburo estándar durante ciclos de producción prolongados.
Los cortes ligeros y poco profundos rara vez justifican el gasto de los recubrimientos de diamante de alta gama. Las pruebas comparativas realizadas en condiciones idénticas de taller verifican si los recubrimientos especializados ofrecen una verdadera rentabilidad de la inversión.
¿Cuál es la mejor fresa de desbaste de grafito?
La remoción de material con alta tolerancia requiere la mejor fresa de desbaste de grafito para mantener tasas de remoción de material constantes durante una vida útil prolongada. La rigidez de la herramienta, la geometría optimizada de la ranura y el espesor robusto del núcleo evitan fallas catastróficas bajo cargas pesadas.
Controlar los parámetros de corte en función de la densidad del material evita el astillamiento prematuro de los bordes durante las pasadas de desbaste agresivas. Priorizar una separación estable del material garantiza un rendimiento predecible en piezas de grafito de gran tamaño.
¿Cuál es la mejor fresa de acabado de grafito?
Las operaciones de acabado se centran principalmente en la integridad del contorno, la precisión dimensional y la textura de la superficie. Elegir la fresa de acabado de grafito más adecuada requiere un análisis minucioso de la calidad del filo y la excentricidad.
El desgaste sutil de los bordes durante el funcionamiento continuo provoca una deriva dimensional gradual y una degradación de la superficie. El control de la retención de los bordes protege las estrictas tolerancias de los electrodos de grafito de precisión.
¿Cuánto dura una fresa de grafito?
La vida útil real de la herramienta varía según la densidad del grafito, el volumen de producción, el diámetro de la herramienta y los parámetros de corte. El seguimiento del volumen total de material removido proporciona una métrica confiable para evaluar la vida útil de la herramienta.
Una herramienta alcanza su límite de idoneidad para ser reemplazada en el momento en que compromete el acabado superficial o la estabilidad dimensional. El reemplazo preventivo evita costosos reprocesamientos en componentes de precisión.
¿Qué causa el desgaste de las fresas de grafito?
La fricción abrasiva continua producida por el polvo fino de grafito provoca la degradación primaria de la herramienta durante el mecanizado. Un voladizo excesivo, altas cargas de corte y una mala extracción de virutas aceleran el desgaste del flanco.
Abordar los errores de configuración del sistema junto con la abrasividad del material evita la rotura prematura de la herramienta. La correcta adaptación de los sustratos de la herramienta a las condiciones de funcionamiento garantiza un rendimiento fiable.
¿Cómo elijo el tamaño adecuado de fresa de grafito?
Para seleccionar el tamaño adecuado de la herramienta, es necesario partir de los anchos de las ranuras, los radios de las esquinas internas y las profundidades de mecanizado. Elegir el diámetro más pequeño disponible suele comprometer la rigidez y acortar la vida útil.
El equilibrio entre accesibilidad y estabilidad a la flexión garantiza un mecanizado sin vibraciones. El dimensionamiento óptimo asegura una alta precisión y una calidad superficial excepcional en geometrías complejas.






