


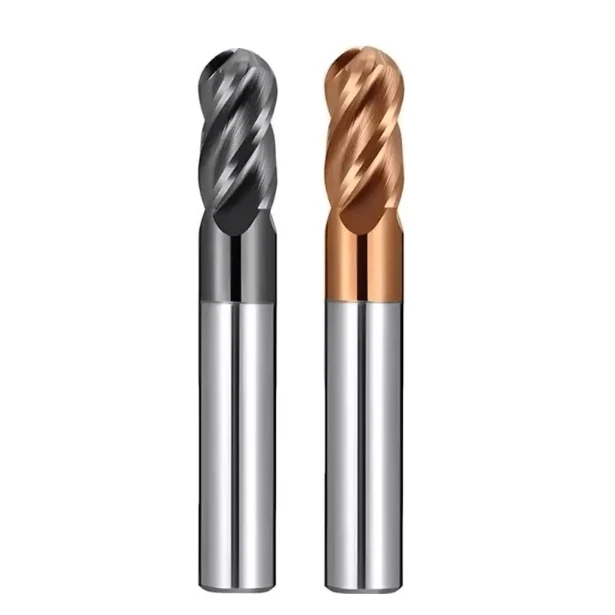
Cuando hablamos con clientes del sector de la fabricación de moldes en Norteamérica y Europa, escuchamos la misma frustración: "Sus fresas de bola de carburo se astillan en el radio menos de dos horas después de la configuración".
Como fabricantes con 15 años de experiencia en el sector, conocemos bien este problema. Rara vez se debe a la resistencia del sustrato de la herramienta. Al utilizar herramientas de cavidad profunda, como las fresas de punta esférica de cuello largo HRC60, los operarios suelen pasar por alto la enorme diferencia entre el diámetro nominal y la velocidad de corte efectiva.
El mes pasado, un cliente de Texas informó que su fresa de punta esférica para acero se desgastaba prematuramente en moldes endurecidos. Analizamos sus datos y encontramos la causa: cortes poco profundos. Debido a que la velocidad superficial en el ápice de la herramienta se reduce prácticamente a cero, la herramienta no cortaba, sino que extruía el metal. Esta fricción provocaba fatiga térmica, lo que inutilizaba sus fresas de punta esférica métricas después de 10 piezas en lugar de las 50 habituales.
Prolongar la vida útil de las herramientas en un 30 % no se trata solo de elegir los proveedores adecuados de fresas de punta esférica, sino de un sistema integral. Hay que gestionar todo, desde la excentricidad de la sujeción hasta la compensación del diámetro. Si sigues utilizando las herramientas a las velocidades de catálogo, independientemente de la profundidad de corte, no solo estás desperdiciando herramientas, sino también las horas más valiosas de tu máquina.
¿Te has preguntado alguna vez si esas cuchillas "muertas" que tienes en la caja de chatarra todavía tienen vida útil?
Del tratamiento térmico a la velocidad de corte: estrategias prácticas para el mecanizado del acero
Durante nuestros diagnósticos, observamos un error común: centrarse únicamente en el color del recubrimiento e ignorar el equilibrio entre el tratamiento térmico y el avance lateral. La vida útil de una fresa de punta esférica para acero depende de cómo se gestione la trayectoria del calor en el filo. En una ocasión, vimos cómo un cliente arruinaba un lote de herramientas de acero pretemplado P20 en cuestión de minutos por no haber tenido en cuenta las variaciones de dureza superficial.
Recomendamos ajustar dinámicamente la carga de viruta según la dureza real de la pieza. No se limite a seguir las instrucciones del manual. Observe las virutas. Si cambian de amarillo pálido a morado intenso, significa que el calor se está transfiriendo de la viruta al cuerpo de la herramienta. Utilizamos avances cortos y altas velocidades de avance para expulsar ese calor junto con la viruta. Preservar la tenacidad de las fresas de carburo es siempre más rentable que buscar la máxima velocidad sin criterio.
¿Por qué sus fresas de bola de carburo sufren un desgaste prematuro del flanco?
El desgaste del flanco suele ser el resultado de la interacción entre la abrasión y la difusión química. Si observa sus fresas de carburo bajo el microscopio y ve un astillamiento irregular en lugar de un desgaste uniforme, revise el hardware. Generalmente, la excentricidad del husillo es excesiva o la pinza está dañada. Recientemente, ayudamos a un taller que mecanizaba acero 45# con una excentricidad radial de 0.02 mm. Un filo se estaba desgastando mientras que el otro se deslizaba. Este desequilibrio reduce drásticamente la vida útil de la herramienta.
No se fíe de los parámetros universales. La rotura del flanco suele producirse cuando la unión entre el recubrimiento y el sustrato se rompe por efecto del calor. En nuestra fábrica, utilizamos pasivación de precisión para reforzar el borde. Para usted, el usuario, recomendamos aumentar ligeramente la profundidad de corte radial en materiales gomosos como el acero al carbono medio. Esto distribuye la fuerza sobre una superficie mayor del flanco, en lugar de aplastar la punta de radio reducido.
Ajuste de la velocidad superficial para lograr dureza: Solución a la acumulación de calor
En materiales duros, pequeñas variaciones en la velocidad superficial (Vc) determinan la vida útil de la herramienta. Esto es crucial para las herramientas de punta esférica, ya que el diámetro de corte efectivo varía con cada profundidad de corte. En el ápice (el punto central), la velocidad es cero. Se trata de un movimiento de raspado, no de corte. Si se trabaja a una velocidad constante en acero HRC50+, la fricción en ese punto central ablandará el carburo y provocará deformación plástica.
Nuestro consejo profesional para el acabado: utilice entradas RAMPO-IN o helicoidales para mantener el punto central lo más alejado posible del material. A medida que aumenta la dureza del material, disminuimos la velocidad de superficie. Si pasa de HRC40 a HRC55, reduzca su Vc entre un 20 % y un 30 %. Además, sustituya el refrigerante por niebla de aceite. Esto evita el "choque térmico", es decir, el agrietamiento que se produce cuando un borde al rojo vivo entra en contacto con líquido frío. Puede que tarde unos segundos más por pieza, pero la vida útil estable de la herramienta es lo que realmente importa.
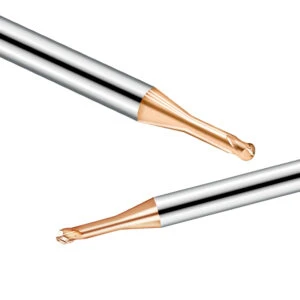
Cómo superar el dilema de las cavidades profundas: una guía para prevenir roturas en fresas de cuello largo con extremo esférico HRC60
En el taller de moldes, las cavidades profundas y las ranuras estrechas son una pesadilla, sobre todo cuando el material supera la dureza HRC60. Hemos observado que las fresas de punta esférica de cuello largo HRC60 presentan inherentemente problemas de resistencia a la flexión debido a su esbeltez y alcance extendido. Curiosamente, la rotura rara vez se produce durante los cortes más intensos. Suele ocurrir durante las fases de transición de entrada y salida de la herramienta. Según nuestra amplia experiencia, mantener la estabilidad de la fuerza axial es mucho más importante que intentar lograr un corte más profundo.
Al despejar esquinas o realizar trabajos de precisión, recomendamos el mecanizado "Z constante" (nivel por nivel) en lugar del contorneado tradicional "Perfil". Cuando una herramienta de cuello largo entra en contacto con una superficie inclinada, la fluctuación repentina de la fuerza radial puede provocar la flexión del vástago. En una ocasión, ayudamos a un fabricante de dispositivos médicos a ajustar con precisión un molde donde el voladizo de la herramienta era 10 veces su diámetro. Al trasladar la carga de las estrías laterales al punto de contacto en la punta esférica, mantuvimos la estabilidad del proceso. Este ajuste es la primera línea de defensa contra la rotura de herramientas costosas y de alta dureza.
Equilibrio entre voladizo y rigidez: uso de la amortiguación de vibraciones para prolongar la vida útil
Cada vez que se duplica la longitud de la herramienta, la desviación de la punta aumenta exponencialmente. A menudo vemos que los operarios eligen una herramienta excesivamente larga solo para llegar al fondo de una cavidad de una sola vez. En realidad, la vibración de alta frecuencia es un peligro invisible. Una vez que comienza la resonancia, el filo de corte microimpacta la pieza de trabajo, provocando que el recubrimiento protector se desprenda. Aconsejamos minimizar al máximo la longitud de la herramienta que sobresale del portaherramientas, incluso si esto requiere un cambio de herramienta adicional. Es mejor cambiar una herramienta que dejar que vibre hasta que se rompa.
Para suprimir las vibraciones, recomendamos encarecidamente sustituir las pinzas de resorte tradicionales por portaherramientas de ajuste por contracción de alta precisión. La fuerza de sujeción de 360 grados aumenta significativamente la frecuencia natural del sistema de herramientas. Al mecanizar aceros ultraduros, a veces incluso reducimos la velocidad del husillo para evitar zonas de resonancia. Puede parecer que se pierde eficiencia, pero al reducir el tiempo de inactividad por microdesprendimiento de material, hemos observado un aumento de la productividad general de más del 20 %.
Diseño con alivio en el cuello: Previene fallas prematuras por fricción.
A menudo, la herramienta falla en el cuello, no en el filo. Al personalizar fresas de punta esférica de cuello largo HRC60, prestamos especial atención a la excentricidad y al acabado superficial del alivio del cuello. Si la holgura es demasiado pequeña o el diseño es inadecuado, el cuello rozará contra las paredes laterales. Esta fricción genera un calor intenso y una presión lateral que puede romper instantáneamente un vástago de carburo frágil.
Al programar, verifique siempre el diámetro del cuello de su herramienta y asegúrese de que haya suficiente espacio libre para la retracción. En casos extremos, incluso aplicamos un recubrimiento resistente al desgaste al cuello o le damos un pulido espejo. Esto incrementa ligeramente el costo de fabricación, pero evita atascos y roturas durante la evacuación de virutas. Una herramienta de cuello largo excepcional se define tanto por sus secciones "no cortantes" como por sus bordes.
La ventaja de la precisión: Maximización de la tolerancia de excentricidad para fresas esféricas métricas
En nuestra colaboración con talleres de alta gama en Europa y Asia, hemos constatado que el estándar métrico va más allá de las unidades de medida: implica un sistema de tolerancias más estricto. En el caso de las fresas esféricas métricas, el ajuste entre el vástago y el portaherramientas suele corresponder a los grados h6 o h5. Hemos observado que la combinación de estas herramientas con husillos estándar métricos genera una cadena dimensional más estable. Esta precisión inherente es fundamental para una mayor vida útil de la herramienta.
En una ocasión, analizamos datos para un cliente de moldes para implantes médicos. Utilizando máquinas idénticas, las herramientas métricas mostraron una rigidez dinámica mucho mayor durante los cortes profundos. Esto se debe a que el área de contacto en la pinza estaba optimizada científicamente para el diámetro del vástago. No subestime la consistencia del sistema métrico en cuanto a la dilatación térmica y el ajuste. Si bien las ventajas pueden no ser inmediatas, notará la diferencia en la consistencia dimensional después de más de 50 horas de mecanizado continuo.
Por qué una desviación de 0.005 mm es crítica para la vida útil de la herramienta.
En nuestros registros técnicos existe una regla fundamental: si la excentricidad supera los 0.01 mm, la vida útil de la herramienta se reduce a la mitad. En el caso de las fresas de bola métricas, si la diferencia de carga entre los dos filos supera los 0.005 mm, uno de ellos inevitablemente se sobrecargará y se agrietará. Ayudamos a un cliente a solucionar un problema de rotura de electrodos y descubrimos que la causa era una pinza de sujeción ER fatigada, no la herramienta. Una vez que logramos reducir la excentricidad a 0.003 mm, la vida útil de la herramienta se triplicó, pasando de dos a seis piezas.
Nunca escatime en los costos de sujeción. En las fresas de punta esférica, la velocidad de corte en el eje central es extremadamente baja, lo que amplifica cualquier desviación radial convirtiéndola en una fuerza de impacto violenta. Si escucha un silbido en lugar de un corte limpio y preciso, es probable que la desviación sea excesiva. En ese caso, ni siquiera el carburo de la más alta calidad podrá evitar que la herramienta falle por carga desigual.
Sistema hidráulico frente a sistema de ajuste por contracción: minimizando la formación de microchips.
Al elegir portaherramientas para fresas esféricas métricas, consideramos el equilibrio entre rigidez y amortiguación. Los portaherramientas de ajuste por contracción ofrecen una rigidez excepcional y un perfil delgado, ideal para acabados ligeros a alta velocidad. Sin embargo, no amortiguan bien las vibraciones. Para acero inoxidable de alta dureza, preferimos los mandriles hidráulicos. Las cámaras de aceite internas absorben los armónicos de alta frecuencia, protegiendo el delicado radio (ángulo R) de la herramienta.
La elección depende de tu objetivo específico. Si vas a mecanizar cavidades profundas a más de 20 000 RPM, opta por el ajuste por contracción. Si trabajas con piezas de paredes delgadas propensas a vibraciones o realizas un semiacabado en acero, el funcionamiento suave de un mandril hidráulico te ahorrará una fortuna en costes de herramientas. Esta combinación del portaherramientas y la herramienta adecuados es la clave para reducir el coste por pieza en un mercado competitivo.
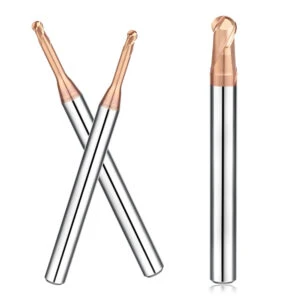
Evacuación y enfriamiento de virutas: Prevención de la formación de surcos en el fresado de superficies complejas.
En el acabado de superficies complejas, el corte es solo una parte del trabajo; la evacuación es la otra. Cuando una fresa de punta esférica se desplaza a través de cavidades profundas o trayectorias de herramienta de 5 ejes, la zona de corte se convierte en un entorno confinado y de alta temperatura. Recientemente vimos un caso en el que el molde de alto brillo de un cliente se arruinó debido a la obstrucción del conducto de virutas. Cuando materiales como el aluminio o el acero dulce se adhieren al filo (fenómeno conocido como BUE), destruyen el acabado superficial y provocan un aumento repentino de la fuerza que rompe la herramienta.
Recomendamos diseñar trayectorias de herramienta que tengan en cuenta la gravedad y el flujo de refrigerante. No espere a que surja un problema; utilice el fresado en concordancia durante la fase de planificación para desviar las virutas del corte hacia las zonas procesadas. En nuestra fábrica, a menudo realizamos un micropulido de las ranuras de la herramienta. Este acabado ultrafino reduce la fricción, permitiendo que las virutas se deslicen como si estuvieran sobre hielo. Este nivel de detalle es lo que distingue una herramienta estándar de una de alto rendimiento.
Solución al problema del “recorte” en el mecanizado de ranuras estrechas
El “recorte” —cuando una herramienta tritura sus propias virutas— es el principal causante de la pérdida de vida útil de las fresas de punta esférica en acero. En ranuras estrechas, si las virutas no salen inmediatamente, son arrastradas de nuevo y trituradas por los bordes giratorios. Bajo el microscopio, se observan como cráteres de impacto irregulares en el borde. Ayudamos a un cliente de moldes de engranajes a solucionar este problema modificando la trayectoria de la herramienta para minimizar el tiempo de permanencia en el fondo de la cavidad.
Para corregir el corte secundario, maximice el flujo de aire del husillo o aumente la penetración del refrigerante a alta presión. Si su software CAM lo permite, añada movimientos de "corte con aire" para dar a la ranura un poco de margen. Aunque parezca contradictorio, a veces sugerimos aumentar ligeramente el avance por diente. Una viruta más gruesa y quebradiza es más fácil de evacuar que una fina y fibrosa que se enreda en la herramienta. Recuerde: una viruta que queda en la ranura es una receta para el desastre.
¿Aire comprimido o niebla de aceite? La mejor estrategia para acero de alta dureza.
Para materiales con una dureza superior a HRC50, a menudo nos preguntan: "¿Debo usar aire comprimido o lubricación mínima (MQL)?". Al usar fresas de carburo en acero endurecido, generalmente evitamos los refrigerantes solubles en agua de alto volumen. La fatiga térmica es la principal causa de fractura del carburo. Inundar una herramienta al rojo vivo con líquido frío provoca un "choque térmico". En nuestras pruebas para clientes del sector automotriz, la lubricación mínima (MQL) prolongó la vida útil de la herramienta un 15 % en comparación con el aire comprimido solo y dejó un acabado metálico superior.
El chorro de aire es ideal para la eliminación física de residuos durante el desbaste. Sin embargo, durante el acabado, la niebla de aceite es mejor, ya que las microgotas de aceite reducen la adherencia de las virutas. Nuestra lógica es simple: usar un potente chorro de aire para grandes volúmenes de virutas durante el desbaste y luego cambiar a la niebla de aceite para el acabado, protegiendo así el nanorrevestimiento de la herramienta. Este enfoque por fases mantiene la herramienta fría sin riesgo de agrietamiento térmico.
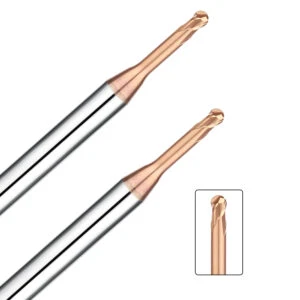
Selección de la cadena de suministro: Selección de proveedores de fresas de extremo de punta esférica técnicas
El precio de un presupuesto es solo la punta del iceberg; los costes reales se reflejan en los índices de desperdicio y el tiempo de inactividad. Elegir proveedores de fresas de punta esférica implica encontrar un socio técnico, no solo un vendedor. Si trabaja con fresas de punta esférica de cuello largo HRC60 o superficies de 5 ejes y su proveedor no puede ofrecerle un análisis físico de las fallas, es momento de reevaluar esa relación.
Priorizamos a los proveedores que comprenden las aplicaciones no estándar. Si tiene problemas con la adherencia de las herramientas en aleaciones aeroespaciales, un buen proveedor debería sugerir geometrías de filo específicas o pulido de ranuras, no solo un recubrimiento diferente. Este cambio de enfoque, de la venta a la resolución de problemas, es el sello distintivo de un fabricante de primer nivel. Le animamos a que comparta con nosotros la dureza específica de su material o sus planos; la evaluación comparativa técnica suele evitarle costosos desvíos.
Evaluación de la consistencia del recubrimiento y la resistencia del sustrato.
La uniformidad del recubrimiento es la clave para evaluar la calidad de un proveedor. Si la vida útil de la herramienta varía más del 20 % dentro del mismo lote, compruebe si hay gotas o una mala adherencia. El recubrimiento no solo aporta color; influye en la precisión del ángulo R y en la disipación del calor. Si se desprende prematuramente, el sustrato de las fresas de carburo expuestas fallará casi instantáneamente a altas temperaturas.
Además del recubrimiento, pregunte sobre el tamaño del grano. El carburo cementado de grano fino proporciona la resistencia a la flexión necesaria para evitar el astillado durante los cortes intermitentes. Podemos analizar sus planos y la rigidez de la máquina para ayudarle a determinar si su sustrato actual es adecuado para la tarea. Adaptar las propiedades del material a su carga de corte específica es la única manera de prolongar la vida útil de la herramienta en un 30 % o más.
Por qué los profesionales recomiendan modificar las rutas de corte originales
Un ingeniero profesional suele sugerir modificar la trayectoria programada. Si un proveedor sugiere cambiar del fresado raster al fresado helicoidal o al contorneado en el eje Z, es porque comprende la geometría de la herramienta. La punta de una fresa de punta esférica tiene una velocidad central de cero, que es la zona de corte menos eficiente. Queremos mantener el punto de contacto desplazado de esa zona de velocidad cero.
Si busca reducir el costo por pieza, comparta sus trayectorias de herramienta con nosotros. A menudo, un pequeño ajuste en la distancia de avance o en la estrategia de entrada/salida puede mejorar drásticamente la capacidad de la herramienta para soportar la tensión. Realizamos estos ajustes en función de la holgura del cuello de la herramienta y la longitud de corte efectiva. El objetivo no es solo ahorrar herramienta, sino aprovechar al máximo el potencial de producción. Si está listo para optimizar, analicemos juntos sus parámetros y logremos que su proceso sea más estable.






