


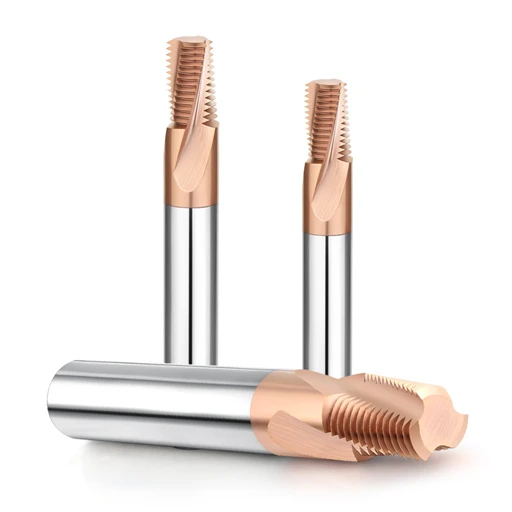
El mes pasado, un cliente de Stuttgart, Alemania, envió un correo electrónico urgente sobre un lote de fresas de roscar de carburo recién adquiridas, utilizadas en cuerpos de válvulas de alta presión fabricados con acero 42CrMo4. Los operarios de la máquina estaban frustrados porque el calibre de rosca "Go" se atascaba tras introducir solo dos roscas, a pesar de que el acabado superficial parecía impecable.
Como ingenieros con más de 15 años de experiencia en I+D de herramientas de corte y operaciones prácticas en talleres CNC, nos hemos topado con esta situación innumerables veces. Este es un caso clásico que vemos con frecuencia en proyectos reales de fresado de roscas de acero. Muchos colegas que pasan de los machos de roscar tradicionales caen en una trampa común: suponer que si el código de programación es correcto y la herramienta no muestra desgaste aparente, las roscas resultantes deben estar dentro de la tolerancia.
La realidad es mucho más compleja. Al mecanizar acero pretemplado de alta dureza (como en aplicaciones que requieren una fresa de roscar HRC55) o roscas cónicas americanas (con una fresa de roscar NPT), factores como la alta resistencia a la tracción, el calor de corte y la rigidez de sujeción del portaherramientas influyen directamente en la calidad microscópica. Tanto si se producen prototipos en lotes pequeños como si se gestionan líneas de producción de alto volumen con fresas de roscar al por mayor, un proceso riguroso de reinspección y diagnóstico de defectos es la mejor garantía.
Si simplemente descartamos piezas basándonos en los resultados de las mediciones sin investigar las causas de las desviaciones dimensionales —como errores de compensación del radio de la herramienta, deflexión de la herramienta y desgaste del recubrimiento—, seguiremos dependiendo de conjeturas. Cuando un calibre pasa/no pasa da la alarma en una pieza de acero, ¿puede determinar al instante si el problema se debe a la deflexión de la herramienta, a un error en el ángulo del flanco de la rosca o a roscas mal formadas en el fondo de un orificio ciego?
Inspección con calibre de rosca: Enseñando a los clientes occidentales a usar calibres para solucionar problemas de deflexión en fresas de rosca de carburo.
Al comunicarnos con supervisores técnicos en Europa y Estados Unidos, observamos que muchos maquinistas veteranos se frustran durante las inspecciones de calibre. Acostumbrados a la sencillez de los machos de roscar tradicionales, suelen suponer que una fresa de roscar de carburo es demasiado pequeña cuando el calibre se atasca. Sin embargo, nuestra experiencia demuestra que incluso la alta rigidez del carburo no puede eliminar por completo la mínima desviación causada por la resistencia al corte en acero de alta resistencia.
Para solucionar este problema, siempre recomendamos a los talleres que no consideren los calibres de rosca simplemente como herramientas para determinar si las piezas cumplen o no con los requisitos, sino como sensores para diagnosticar las condiciones de corte. Debido al módulo de elasticidad del material, las piezas de acero presentan características de resistencia específicas durante la interpolación helicoidal de 3 ejes. Nuestra tarea consiste en utilizar la inspección estandarizada con calibres para identificar las deformaciones causadas por una rigidez insuficiente del sistema y, posteriormente, aplicar una compensación precisa dentro del sistema CNC.
¿El calibre pasa/no pasa se ha atascado a medio camino? La verdad sobre la deflexión de la herramienta en el mecanizado de acero de carbono medio.
Mientras prestábamos asistencia a un cliente del medio oeste de EE. UU. que mecanizaba cuerpos de válvulas de acero 4140, el calibre pasa se atornilló tres vueltas y luego se atascó a la mitad. Sin embargo, el preajustador de herramientas no mostró ningún problema con el diámetro primitivo de la herramienta. Tras realizar la comprobación en la máquina, confirmamos que la causa era la clásica desviación radial de la herramienta, común en las fresas de roscar para aceros . A medida que la fresa avanza más profundamente en el orificio, el aumento del voladizo provoca que la punta de la herramienta experimente fuerzas de corte laterales, lo que hace que el diámetro primitivo inferior sea menor que la abertura.
Para solucionar este problema de conicidad, desaconsejamos encarecidamente modificar las coordenadas globales de la máquina, ya que esto provoca una apertura excesiva y deja el fondo fuera de tolerancia. Nuestra solución consiste en incorporar un comando de "Paso de resorte" en el programa macro o el software CAM para que la herramienta siga la misma trayectoria sin aumentar el avance. Este paso de limpieza elimina el material omitido debido a la recuperación elástica de la herramienta, permitiendo que el calibre se deslice suavemente hasta el fondo.
Información sobre el ajuste fino del diámetro primitivo para el fresado de roscas HRC55 en acero endurecido
El mecanizado de acero para moldes pretemplado con niveles de dureza entre HRC50 y HRC55 representa un desafío para cualquier taller. Un fabricante sueco de moldes se enfrentó a este problema al utilizar una fresa de roscar HRC55 en matrices de estampado para automóviles, donde la alta resistencia a la fluencia impedía la entrada del calibre pasa. En estas condiciones, el sustrato de carburo sufre un contacto intenso y de alta presión, lo que puede provocar la rotura del diámetro primitivo o el desprendimiento del recubrimiento de la herramienta debido al choque térmico.
Al trabajar con dimensiones de rosca fuera de tolerancia en aceros tan duros, utilizamos un método de compensación microincremental. Tras verificar el equilibrio dinámico del husillo y la fuerza de sujeción del portaherramientas, indicamos a los operarios que reduzcan gradualmente el valor de compensación del desgaste de la herramienta en el sistema CNC en incrementos de 0.005 mm. El perfeccionamiento del perfil de la rosca mediante múltiples cortes de prueba evita que los ajustes bruscos distorsionen el semiángulo de la rosca o dañen el filo de corte.
Por qué el “método de los tres hilos” es esencial para la inspección del primer artículo de fresas de roscar al por mayor
Como fabricantes de herramientas, realizamos inspecciones rigurosas al 100% mediante sistemas de medición óptica en todos los pedidos a granel antes del envío. Sin embargo, cuando los talleres mecánicos en el extranjero utilizan estas fresas de roscar al por mayor en líneas de producción de alta intensidad, insistimos en que sus departamentos de control de calidad utilicen el método de tres hilos durante la inspección de la primera pieza. Esto se debe a que los datos de la inspección de fábrica reflejan únicamente la geometría inherente de la herramienta, mientras que la inspección de la primera pieza revela las dimensiones del sistema integrado en condiciones reales de taller.
La principal ventaja del método de medición de tres hilos reside en su inmunidad a las interferencias causadas por pequeñas rebabas en la superficie de la rosca o distorsiones en el ángulo del perfil. Proporciona la medición más precisa de la profundidad de la ranura realmente mecanizada en la pieza de acero. La comparación de estos datos con parámetros estándar permite a los operarios predecir el rendimiento de corte de la herramienta en su equipo específico, estableciendo una base sólida para la compensación del desgaste antes del mecanizado de alto volumen.
Superficies de sellado y roscas especiales: Nuestras normas prácticas de prevención de fugas para la inspección de fresas de rosca NPT
En la producción de tuberías y válvulas hidráulicas, la inspección de roscas de sellado opera a un nivel completamente distinto al de las juntas mecánicas estándar. A menudo vemos clientes de control de fluidos cuyas piezas pasan sin problemas con un calibre estándar, pero experimentan fugas de aceite a lo largo de los flancos de la rosca en pruebas de presión de 20 MPa. Al utilizar una fresa de rosca NPT para mecanizar estas roscas cónicas 1:16, la inspección debe ir más allá de verificar el diámetro primitivo para garantizar un sellado perfecto entre metales.
Los métodos estándar de inspección de roscas solo muestran datos transversales localizados y no permiten evaluar la continuidad del perfil en toda la superficie cónica. Por lo tanto, recomendamos a nuestros clientes que utilicen múltiples estándares prácticos para la verificación cruzada durante el control de calidad. Este enfoque proactivo permite a los talleres eliminar por completo los posibles riesgos de fugas, como las causadas por pequeños retrasos en la interpolación de la máquina o irregularidades en la trayectoria de la herramienta, antes del ensamblaje.
Conicidad y perfil de la fresa para roscas NPT: Prevención de fugas en el montaje mediante calibres escalonados L1/L3
En una ocasión, ayudamos a un fabricante de equipos para yacimientos petrolíferos de Texas que utilizaba una fresa para roscas NPT en accesorios de tuberías de acero de paredes gruesas. En planta, informaron que, si bien las piezas superaban la inspección estándar con calibre de tapón L1 a simple vista, el ensamblaje final presentaba una tasa de fallos del 5 % durante las pruebas de estanqueidad a alta presión. Recomendamos un enfoque combinado utilizando el calibre de tapón L3, que alcanza tres roscas más, y descubrimos que la rigidez insuficiente del sistema provocaba que las roscas más profundas se deformaran, adquiriendo una forma de trompeta.
Confiar únicamente en el calibre L1 no es suficiente para roscas cónicas; es necesario comparar la variación de giro entre los calibres L1 y L3. Si la diferencia en la profundidad del paso se desvía de los valores estándar, indica una distorsión de la conicidad de la rosca que no se puede corregir posteriormente aplicando cinta de PTFE o sellador. Para corregir esto, realizamos ajustes de pendiente precisos en el radio de entrada y el punto de salida de la trayectoria de la herramienta en el eje Z mediante el programa CNC, asegurando que cada giro se ajuste perfectamente a la conicidad.
Observación de defectos en la primera y la última rosca de los accesorios de tubería de acero mediante un comparador óptico.
En la producción en masa, especialmente con accesorios de orificio ciego y espacio limitado para la herramienta, la primera y la última rosca son los puntos más débiles para la prevención de fugas. Al usar una fresa de acero en acero al carbono de alta tenacidad, las trayectorias de arco incorrectas suelen aplanar la punta de la primera rosca o dejar virutas residuales que aplastan el perfil de la rosca final durante la retracción. Estos defectos microscópicos son prácticamente indetectables con calibres estándar, pero crean vías de fácil acceso para fugas de fluidos a alta presión.
Nuestro procedimiento de diagnóstico estándar para fugas difíciles de detectar consiste en seccionar la pieza longitudinalmente mediante electroerosión por hilo y examinar el perfil con un comparador óptico a 20 aumentos. Esta proyección revela claramente el perfil real cortado en el acero; al compararlo con una plantilla estándar, se puede observar instantáneamente si la primera transición de la rosca es suave o si la rosca final presenta rebabas. La identificación de estas imperfecciones nos permite ajustar los ángulos de entrada de la herramienta en el programa o ajustar con precisión el ángulo de ataque del filo de corte para corregir los defectos de raíz.
Rugosidad superficial y defectos microscópicos: Diagnóstico de daños en fresas de acero mediante virutas y superficies de rosca.
Durante las inspecciones rutinarias en el taller, solemos bromear diciendo que las virutas y las superficies de las piezas son la "piel" y los "signos vitales" de la máquina herramienta. Muchos ingenieros se centran exclusivamente en si la rosca pasa la galga, pasando por alto por completo detalles sutiles como rebabas tenues o un brillo opaco en los flancos de la rosca. Al usar una fresa de acero en aleaciones resistentes o acero endurecido, cualquier desgaste menor del filo, microdesconchado o recocido térmico se manifiesta inmediatamente en la rugosidad de la superficie.
Basándonos en nuestra experiencia diagnosticando defectos en planta, el análisis de los patrones de los flancos de la rosca con una lupa de alta magnificación y la evaluación de la morfología de la viruta igualan la precisión de las costosas pruebas de laboratorio. El corte de acero genera un intenso calor por cizallamiento; cuando el filo se desafila, la deformación del material pasa de un cizallamiento limpio a una extrusión forzada. En este escenario, observamos defectos microscópicos para deducir si se altera el equilibrio termodinámico del sistema, lo que nos permite intervenir antes de la falla total de la herramienta.
Prevención del desgarro de la superficie de la rosca: Inferencia del desgaste del recubrimiento de la fresa de roscado de carburo a partir del acabado del flanco.
Recientemente, ayudamos a un fabricante británico de transmisiones a resolver un problema recurrente: las roscas internas de acero estructural de alta resistencia 30CrMnSiA presentaban aspereza al tacto a pesar de haber superado las pruebas de calibración. Retiramos la fresa de roscado de carburo y la examinamos con un microscopio de inspección, descubriendo que el recubrimiento de la cara lateral se había desprendido por completo, provocando una ligera deformación plástica en el sustrato. Este contacto directo metal con metal, debido al fallo del recubrimiento, fue la causa principal del desgarro de la superficie.
Cuando las fresas de carburo con filos de corte laterales mecanizan acero, el recubrimiento (como TiAlN o AlCrN) actúa como barrera térmica y reductor de fricción para garantizar una evacuación suave de las virutas. Si observa que el acabado de la pared lateral de la rosca se vuelve opaco o áspero, incluso si las dimensiones se mantienen dentro de la tolerancia, su herramienta está indicando que la vida útil de su recubrimiento ha expirado. Recomendamos reemplazar la herramienta antes de tiempo o reducir la velocidad de corte lineal entre un 10 % y un 15 %, en lugar de intentar fabricar las últimas piezas y arriesgarse a desechar un componente.
Riesgo de roturas en el fondo de agujeros ciegos en acero: detección y prevención de irregularidades en la rosca y astillamiento en las roscas finales.
El roscado de agujeros ciegos es notoriamente difícil, especialmente al mecanizar aceros de bajo carbono o aceros dulces, que son muy propensos a la adherencia. Un cliente italiano que procesaba bases de cilindros hidráulicos observó que la calidad de la rosca en la abertura era perfecta, pero las dos o tres roscas finales en el fondo presentaban perfiles incompletos y, ocasionalmente, astillamientos. Al observar la evacuación de virutas in situ, concluimos que se estaba formando una capa de material retenido en las puntas de las herramientas en el fondo del agujero.
Cuando las fresas para roscar acero alcanzan el fondo profundo de un orificio ciego, la zona de corte experimenta calor y presión extremos, mientras que el refrigerante interno no puede evacuar eficazmente el espacio restringido. Esto provoca que pequeñas virutas de acero se suelden en frío a la punta de la herramienta, formando un reborde acumulado que altera el ángulo de ataque original y deforma las roscas inferiores. Al retraerse rápidamente la herramienta, este reborde se desprende, a menudo arrancando un trozo de la punta de carburo; eliminamos este riesgo recomendando un avance escalonado o una pausa de 0.2 segundos para eliminar las virutas con aire comprimido.
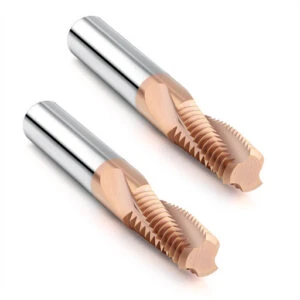
Práctica en planta: Nuestro método de tres pasos para el ajuste fino de los operarios de máquinas
Todos los resultados de diagnóstico de las inspecciones de calibre de rosca deben traducirse, en última instancia, en ajustes específicos en el panel de control CNC. Tras años de brindar soporte técnico in situ a talleres occidentales, observamos que incluso los ingenieros más experimentados se ven tentados a tomar atajos, como modificar los sistemas de coordenadas globales cuando las roscas se salen de tolerancia. Estos ajustes rudimentarios suelen introducir nuevos errores geométricos, alterando las relaciones dimensionales de otras características críticas de la pieza.
Para abordar este problema, desarrollamos un proceso estandarizado de ajuste fino para el fresado de roscas de acero, basado en la cinemática de la máquina y la mecánica de los materiales. Animamos a nuestros colegas a evaluar este enfoque comparándolo con la rigidez de la máquina y las condiciones de configuración de su propio taller, para integrarlo en sus procedimientos operativos estándar (POE) de inspección de calidad. Este método se basa en el control basado en datos para minimizar cualquier desviación a nivel micrométrico que se presente al utilizar una fresa de roscas de acero en materiales exigentes.
Paso 1: Ajuste correcto de la compensación del radio de la herramienta (desplazamiento del desgaste) en el sistema CNC en función de la retroalimentación del calibre.
Cuando la inspección revela que el calibre "Pasa" se atasca mientras que el calibre "No pasa" indica un diámetro de paso excesivo, el punto más seguro para el ajuste fino es la compensación de desgaste del radio de la herramienta. Si está procesando acero al carbono estándar y observa que las roscas están demasiado apretadas, puede introducir un valor de compensación de desgaste negativo, como -0.01 mm. Esto hace que la máquina desplace ligeramente la trayectoria de la fresa de roscas de carburo hacia afuera durante el comando de compensación de la fresa G41 sin modificar la geometría inicial.
Con frecuencia, recalcamos a los operarios que los ajustes de compensación de desgaste deben seguir el principio de cambios incrementales y mínimos, en lugar de ajustes bruscos. Tras cada ajuste del valor de compensación de desgaste, realice una prueba de corte con un solo bloque y vuelva a medir con sus calibres pasa/no pasa para asegurar que el diámetro primitivo varíe linealmente. Este enfoque racional para la configuración de la máquina le ayuda a evitar el descarte de piezas costosas debido a un sobrecorte accidental causado por conjeturas.
Paso 2: Utilización de la técnica de “Paso de resorte” en acero pretemplado HRC55 para eliminar la interferencia.
Modificar únicamente los desplazamientos no siempre resuelve el problema de la deflexión de la herramienta de carburo bajo fuerzas de corte radiales elevadas. Si utiliza una fresa de roscar HRC55 en acero para moldes endurecido o experimenta vibraciones en agujeros profundos, intente ordenar a la máquina que vuelva a trazar la trayectoria original sin alterar la compensación del radio. Al mecanizar acero de alta dureza, el límite elástico del material provoca que todo el sistema se deforme bajo carga, dejando una pequeña cantidad de material sin cortar.
La ventaja de la técnica de pasada de resorte radica en que no introduce profundidad de corte ni carga térmica adicionales. En cambio, aprovecha la recuperación elástica natural de la herramienta para eliminar limpiamente el material residual que queda tras la deflexión previa de la fresa. Los comentarios de los clientes indican que añadir una o dos pasadas de limpieza permite que incluso piezas de calibre ajustado pasen sin problemas, mejora el acabado de la superficie del flanco y elimina las capas endurecidas por el trabajo, prolongando así la vida útil de la herramienta.
Paso 3: Garantizar una consistencia absoluta con un ajustador de herramientas al reemplazar fresas de roscar en producción de alto volumen.
En la fabricación a gran escala, los cuellos de botella en la producción suelen producirse durante los cambios de herramienta debido a la variación entre piezas. Si gestiona un proyecto de alto volumen que requiere el reemplazo frecuente de fresas de roscado al por mayor, debe establecer un proceso de control riguroso para la desviación del punto cero mediante ajustadores de herramientas de precisión. Aunque nuestra fábrica mantiene tolerancias de perfil estrictas, el equilibrio dinámico puede verse afectado por la dilatación térmica del husillo durante el funcionamiento a alta velocidad o por mínimas variaciones en la sujeción manual.
Tras instalar una nueva herramienta, recomendamos medir la longitud axial estática y el radio radial, además de verificar la excentricidad radial dinámica con un indicador de prueba. Si las piezas iniciales difieren de las procesadas antes del cambio de herramienta, considere el par de apriete o la deformación térmica antes de cuestionar la calidad de la herramienta. Para proyectos complejos que involucren una fresa de rosca NPT con requisitos de sellado estrictos, le invitamos a compartir sus condiciones de operación, planos y grados de material para que podamos colaborar en la búsqueda de soluciones de proceso óptimas.






