


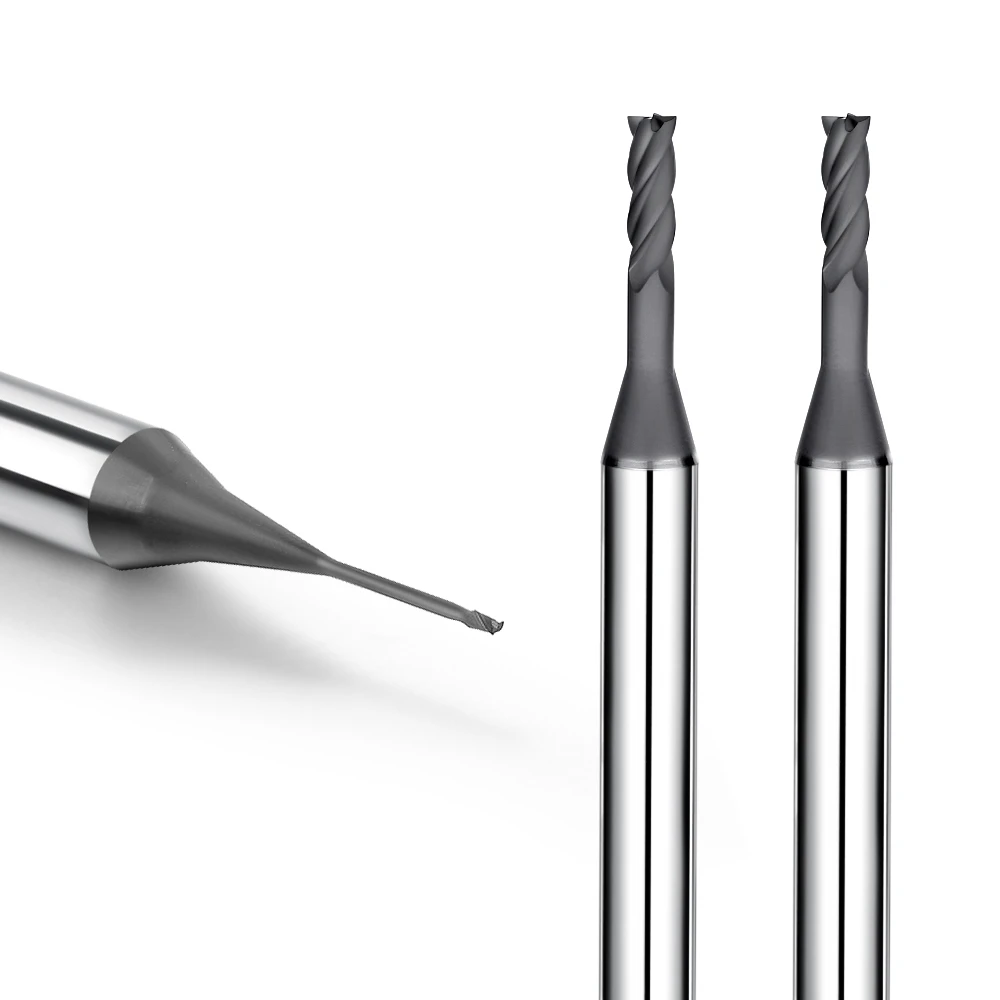
Durante nuestros 20 años de experiencia en el mecanizado de grafito, la optimización de la velocidad y el avance de las fresas de grafito ha sido un desafío constante en el taller. Con frecuencia, ayudamos a nuestros clientes a ajustar con precisión estos parámetros para solucionar problemas de rendimiento.
Recientemente, ayudamos a un fabricante de moldes de precisión que sufría un rápido desgaste de sus herramientas durante el mecanizado de grandes electrodos de grafito. Sus nuevas fresas funcionaban bien al principio, pero rápidamente perdieron precisión, lo que provocó astillamiento de los bordes y acabados superficiales deficientes. Si bien atribuyeron la culpa a la calidad de la herramienta, nuestro análisis reveló la verdadera causa: parámetros de mecanizado de grafito inadecuados, en particular una discrepancia entre la velocidad de corte, la velocidad de avance y la carga de viruta por diente.
Aunque el grafito se corta con facilidad, su naturaleza abrasiva, quebradiza y polvorienta plantea desafíos únicos en el mecanizado. Aplicar velocidades y avances estándar para aluminio o cobre suele acelerar el desgaste de las fresas de grafito y dañar los filos de corte. Para un mecanizado exitoso, se requiere una estrategia de parámetros adaptada específicamente a las características abrasivas del grafito.
Optimizar el proceso implica equilibrar el diámetro de la herramienta, el número de filos, la profundidad de corte, el tipo de material y la rigidez de la máquina. Durante el desbaste, la prioridad debe ser una alta tasa de remoción de material (MRR) y la durabilidad de la herramienta. Durante el acabado, la atención se centra en tolerancias dimensionales estrictas, acabados superficiales lisos e integridad del filo.
Mediante exhaustivas pruebas en planta, desarrollamos un marco práctico para la optimización de la velocidad y el avance en el fresado de grafito. Este sistema ajusta las especificaciones de la herramienta a los parámetros ideales para prolongar su vida útil, mantener la calidad y estabilizar la producción.
Cuando se produce un desgaste prematuro de la herramienta o una calidad de mecanizado inestable, el material de la herramienta rara vez es el único culpable. La verdadera solución reside en dominar el equilibrio entre la geometría de la herramienta y los parámetros del proceso.
Análisis de la velocidad y el avance de las fresas de grafito: ¿Por qué los parámetros de corte determinan la calidad del mecanizado del grafito?
Tras décadas de experiencia práctica en el mecanizado con electrodos de grafito y moldes de precisión, hemos aprendido que la mala calidad de la superficie rara vez se debe a un defecto de la herramienta. Casi siempre se debe a velocidades y avances incorrectos para cada tipo de material. Por ejemplo, cuando un fabricante de moldes utilizó ajustes idénticos para diferentes densidades de grafito, el aumento de la profundidad provocó acabados superficiales rugosos y fallos prematuros de la herramienta, ya que los parámetros no tuvieron en cuenta los cambios en la densidad del material ni las tensiones de corte.
Consideramos la velocidad de corte y la velocidad de avance como componentes interdependientes de un sistema de mecanizado estable, no como variables aisladas. La combinación correcta de parámetros mantiene un contacto constante de la herramienta, minimiza los picos de fuerza de corte y proporciona acabados superficiales superiores. Siempre optimizamos los parámetros de mecanizado del grafito paso a paso, teniendo en cuenta el diámetro de la herramienta, el número de filos, la profundidad de corte radial y la rigidez de la máquina, en lugar de basarnos en tablas genéricas de manuales.
¿Cómo afectan los parámetros de mecanizado del grafito al desgaste de las fresas de grafito?
Al investigar fallas en las herramientas en el taller, primero verificamos si la velocidad de avance coincide con las condiciones reales de corte. En una ocasión, solucionamos un grave problema de desgaste en el que un cliente experimentó una vida útil de la herramienta muy inferior a la esperada. Las pruebas in situ revelaron una velocidad de avance excesivamente conservadora, que obligaba al filo de corte a rozar contra los granos abrasivos de grafito en lugar de cortarlos, acelerando rápidamente el desgaste y atrapando polvo abrasivo en el corte.
La vida útil de la herramienta depende de más factores que la dureza del material: la velocidad, el avance por diente, la profundidad de corte y la geometría de la herramienta, que trabajan en conjunto, influyen en su funcionamiento. Al diagnosticar el desgaste acelerado de las fresas de grafito, los ingenieros deben considerar otros factores además de la calidad del sustrato. Es importante verificar si la alta fricción, la acumulación excesiva de calor o la carga inadecuada de virutas están dañando prematuramente los filos de corte.
El impacto de la velocidad de fresado y el avance del grafito en la estabilidad del corte.
Ajustar la velocidad y el avance del fresado de grafito influye directamente en las vibraciones, la deflexión de la herramienta y la precisión dimensional durante el mecanizado. Durante el mecanizado de cavidades profundas con electrodos, un giro excesivo del husillo con un avance bajo provoca microvibraciones. Esta acción de corte inestable desgasta el filo de la herramienta y genera polvo de grafito ultrafino que obstruye las ranuras y deteriora el entorno de corte.
Adaptamos los parámetros de velocidad y avance específicamente a cada etapa de mecanizado. El desbaste requiere tasas de remoción de material agresivas junto con un fuerte soporte de los bordes, mientras que el acabado exige menores cargas de viruta para tolerancias estrictas. Para piezas de alta precisión, equilibrar la velocidad de corte con trayectorias de herramienta suaves es mucho más efectivo que forzar las RPM máximas del husillo.
¿Cómo influyen los parámetros inadecuados de las fresas de grafito en el rápido desgaste de la herramienta?
Una idea errónea común en el taller es que los materiales blandos como el grafito permiten velocidades y avances ultra agresivos. En realidad, la extrema abrasividad del grafito castiga rápidamente los ajustes incorrectos, especialmente en herramientas de diámetro pequeño o en pasadas de ranurado profundas. Las ranuras sometidas a cargas de impacto repentinas sufren microdesprendimientos, que rápidamente provocan la falla total de la herramienta.
Cuando una fresa de grafito se rompe o se desgasta prematuramente, evalúe todo el sistema: geometría, velocidades, avances, excentricidad del portaherramientas y pasos laterales. En la mayoría de los casos, recalibrar la velocidad, el avance por diente y la profundidad axial restablece la estabilidad de corte y prolonga considerablemente la vida útil de la herramienta sin necesidad de adquirir fresas especiales costosas.
Optimización de parámetros de fresado de grafito: ¿Cómo establecer parámetros de corte óptimos?
En proyectos de moldes y electrodos de grafito de alta densidad, la optimización de parámetros suele ser el factor determinante entre la rentabilidad y el desperdicio de piezas. En una ocasión, ayudamos a un taller que tenía problemas con el desgaste irregular de las herramientas en lotes de mecanizado idénticos. Nuestro análisis en planta demostró que, si bien sus herramientas eran consistentes, su estrategia de programación no lograba adaptarse a las variaciones en la densidad del material ni a los cambios en los niveles de contacto de la herramienta en las diferentes etapas de mecanizado.
Seleccionar los parámetros óptimos para el fresado de grafito no se trata de buscar un número mágico en un manual. Las estrategias exitosas equilibran la geometría de la herramienta, la rigidez de la máquina, el tipo de grafito y los objetivos claros del proceso. Por ejemplo, el desbaste requiere una eliminación agresiva de material, mientras que el acabado exige una retención impecable del filo. Ajustando gradualmente las RPM del husillo, la velocidad de avance, la profundidad axial y el avance radial, creamos procesos de corte estables que maximizan la vida útil de la herramienta.
Selección de la velocidad de la fresa de grafito: ¿Cómo determinar la velocidad de husillo adecuada?
Al auditar los programas de nuestros clientes, siempre comenzamos verificando que las RPM del husillo coincidan con el diámetro de la fresa y el perfil de la ranura. En un proyecto de electrodos de precisión, un operario utilizó una fresa de pequeño diámetro a una velocidad excesivamente alta para aumentar la productividad. En lugar de una mayor velocidad de producción, la extrema velocidad superficial generó calor y fricción intensos, lo que provocó un rápido desgaste del filo de corte y una desviación dimensional.
Para determinar la velocidad ideal de una fresa de grafito, es necesario equilibrar el diámetro de la herramienta, el tamaño del grano de grafito, la profundidad de corte y la excentricidad del husillo. Para herramientas pequeñas o trabajos en cavidades profundas, priorizar la estabilidad dinámica sobre las RPM máximas produce resultados mucho mejores. Una velocidad de husillo equilibrada elimina las vibraciones de alta frecuencia, protege los recubrimientos sensibles de la herramienta y preserva la geometría precisa durante todo el corte.
Optimización de la velocidad de avance de las fresas de grafito: ¿Cómo controlar la velocidad de avance y la carga de viruta?
Con frecuencia, se descuidan los ajustes de velocidad de avance en favor de los ajustes de velocidad del husillo. Sin embargo, controlar la carga de viruta por diente es lo que realmente gestiona las fuerzas de corte mecánicas. Durante una auditoría de mecanizado de moldes, encontramos a un operario utilizando una velocidad de avance excesivamente conservadora. En lugar de proteger la herramienta, la carga microscópica de viruta obligaba a las ranuras a rozar continuamente, desgastando rápidamente el filo de carburo por fricción.
Para optimizar la velocidad y el avance de las fresas de grafito, es necesario equilibrar el número de filos, el diámetro de la herramienta y el tipo de contacto. En las pasadas de desbaste, una mayor velocidad de avance garantiza una correcta formación de virutas y una eficiente disipación del calor. En las pasadas de acabado, es fundamental controlar la velocidad de avance para evitar marcas visibles de la herramienta y desgarros en paredes delgadas.
¿Cómo afectan la profundidad de corte y el paso lateral al rendimiento del mecanizado del grafito?
Los defectos de mecanizado en grafito suelen deberse a una selección inadecuada de la profundidad de corte axial (Ap) y el avance radial (Ae), más que a velocidades de avance incorrectas. En el mecanizado de cavidades profundas, un corte axial excesivo aumenta drásticamente las fuerzas de deflexión lateral. Incluso las fresas de extremo con recubrimiento de diamante de alta calidad vibrarán, se astillarán o se romperán bajo estas cargas laterales excesivas.
Al ajustar los parámetros de mecanizado del grafito, dividimos la profundidad axial y el avance radial según la fase de mecanizado. Un avance radial pronunciado provoca una elevada remoción de material durante el desbaste, mientras que un avance radial ligero durante el acabado reduce la resistencia al corte y previene la formación de rebabas. Equilibrar la profundidad de corte con el avance radial proporciona una vida útil de la herramienta mucho mayor que llevar cualquier parámetro al límite.
Impacto de la velocidad de fresado del grafito y los parámetros de avance en el desgaste de las fresas de grafito.
En nuestra dilatada experiencia en taller con electrodos de grafito y mecanizado de moldes, la vida útil inesperadamente corta de las herramientas es un desafío constante. En una ocasión, trabajamos con un cliente que mecanizaba grafito de alta densidad y que observó grandes variaciones en la vida útil de las herramientas del mismo lote. Algunas fresas terminaban varias piezas sin problemas, mientras que otras se astillaban tras solo unas horas. La comparación de sus registros de proceso demostró que el lote no era defectuoso; el cliente simplemente no ajustaba las velocidades y los avances a las condiciones de corte cambiantes.
Para lograr una larga vida útil de la herramienta, es fundamental un equilibrio preciso entre la velocidad del husillo y la velocidad de avance. Estos parámetros influyen directamente en la carga de corte, la evacuación del polvo y la estabilidad del filo. Cuando los parámetros no se ajustan a las condiciones reales de mecanizado, la calidad de la superficie disminuye y el desgaste de la fresa de grafito se acelera rápidamente. Para evitar fallos prematuros, ajustamos constantemente los parámetros en función de la densidad del material, el diámetro de la fresa, la estrategia de trayectoria y la estabilidad de la máquina.
¿Cómo acelera la velocidad de corte excesiva el desgaste de las fresas de grafito?
Una idea errónea común en el taller es que maximizar las RPM del husillo siempre mejora el rendimiento del grafito. En realidad, trabajar a velocidades superficiales excesivas somete los filos de carburo a un fuerte impacto de alta frecuencia. Además, las altas RPM intensifican la acción abrasiva del polvo de micrografito atrapado en el corte, generando un calor intenso y desgastando rápidamente el filo.
Al optimizar los parámetros, nunca reducimos las RPM indiscriminadamente; recalibramos en función del diámetro de la herramienta, el espesor del recubrimiento, la dureza del material y la profundidad axial. Para herramientas de diámetro pequeño o cavidades de moldes con tolerancias ajustadas, la suavidad del corte es mucho más importante que la velocidad superficial máxima. Si observa un desgaste anormal en la fresa de grafito, verifique de inmediato si su velocidad de corte excede los límites físicos de su configuración.
¿Por qué una velocidad de avance insuficiente reduce la vida útil de las fresas de grafito?
Los ingenieros suelen reducir la velocidad de avance con la esperanza de proteger las fresas delicadas y disminuir la resistencia al corte. Sin embargo, una velocidad de avance demasiado baja impide que el filo entre en contacto con el material correctamente. En lugar de generar virutas limpias, la herramienta roza repetidamente contra la superficie abrasiva del grafito, generando una fricción extrema que desgasta el filo mucho más rápido que las fuerzas de corte normales.
Para prolongar la vida útil de las fresas de grafito, es fundamental mantener una carga de viruta adecuada por diente. Una velocidad de avance correcta garantiza un corte limpio, expulsando el polvo abrasivo de grafito de las ranuras. Dado que las velocidades de avance óptimas varían según el diámetro de la herramienta y el número de ranuras, aplicar velocidades genéricas de manuales a diferentes fresas reducirá sistemáticamente su vida útil.
¿Cómo reducen los parámetros adecuados el astillamiento de los bordes en las herramientas de corte de grafito?
El astillamiento de los filos en el mecanizado de grafito rara vez se debe a la baja calidad del carburo. En la mayoría de los casos, parámetros inadecuados someten los frágiles filos de corte a cargas de impacto severas. Al mecanizar ranuras profundas o electrodos de grafito de paredes delgadas, las variaciones repentinas del material generan picos de fuerza bruscos, lo que provoca microastillamiento que rápidamente conduce a una falla catastrófica de la herramienta.
Ajustando con precisión la velocidad de fresado del grafito y los parámetros de avance, junto con los ángulos de contacto, redistribuimos las fuerzas de corte para proteger las esquinas vulnerables. Para trabajos de precisión, priorizar una carga uniforme de la herramienta sobre una profundidad de pasada agresiva evita el desgaste del filo y mejora el acabado superficial. ¿Su problema actual de astillamiento del filo se debe realmente a un lote defectuoso de herramientas, o son los parámetros de corte inestables los que están dañando sus filos?
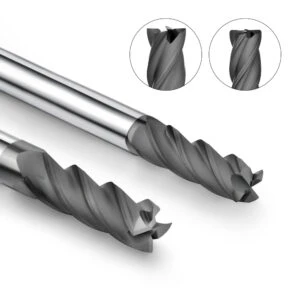
Métodos para optimizar parámetros clave en sistemas de mecanizado de grafito
En nuestros años de experiencia apoyando a talleres de electrodos de grafito y moldes, a menudo descubrimos que los resultados inconsistentes no se deben a herramientas de corte defectuosas ni a materiales de mala calidad. En cambio, se producen porque el sistema en su conjunto está desalineado. En una ocasión, trabajamos con un taller que utilizaba programas y herramientas idénticas en dos centros CNC diferentes. Una máquina funcionó sin problemas durante días, mientras que la otra sufrió fuertes vibraciones, acumulación de polvo y acabados superficiales irregulares.
Nuestra auditoría en planta demostró que el rendimiento de corte depende de la interacción entre la rigidez de la máquina, el estado del husillo, la sujeción de la pieza, las velocidades, los avances y la evacuación de polvo. Al optimizar los sistemas de mecanizado de grafito , evaluamos cada elemento en conjunto, en lugar de ajustar configuraciones aisladas. Establecer una lógica clara para la alineación de todo el sistema es mucho más eficaz que cambiar constantemente de proveedores de herramientas.
Cómo igualar la velocidad y el avance en los sistemas de mecanizado CNC de grafito.
Al ajustar los parámetros del proceso, primero verificamos si la máquina física puede soportar los valores programados. Los operarios suelen aplicar parámetros de trayectoria de alta velocidad directamente de los catálogos del fabricante sin evaluar la rigidez de la máquina, la respuesta del husillo ni la capacidad de anticipación del controlador. Esta discrepancia provoca rápidamente vibraciones excesivas y un desgaste severo de la herramienta en el taller.
El mecanizado CNC moderno de grafito exige ajustes dinámicos de parámetros en función del diámetro de la fresa, el grado del grafito y la geometría de la pieza. Por ejemplo, las fresas pequeñas en cavidades profundas de moldes requieren un contacto conservador para mantener la estabilidad, mientras que el desbaste con electrodos grandes permite mayores tasas de remoción de material. Siempre determinamos los parámetros ideales mediante pruebas de corte y el análisis de datos de carga del husillo en tiempo real.
Relación entre la rigidez de la máquina, el rendimiento del husillo y los parámetros de mecanizado del grafito.
Durante las auditorías in situ, observamos con frecuencia que parámetros idénticos producen resultados muy diferentes en distintas máquinas herramienta. Los clientes suelen atribuir la falla prematura de las herramientas a velocidades y avances excesivos, cuando el verdadero problema reside en la escasa rigidez de la máquina. Las microdeformaciones en las estructuras de las máquinas envejecidas generan fuertes impactos en el filo de corte que destruyen prematuramente las ranuras de carburo.
El mecanizado exitoso del grafito depende de cojinetes de husillo estables, piezas fundidas rígidas y portaherramientas de alta precisión. Al equilibrar los parámetros de mecanizado del grafito, siempre ajustamos la configuración a las condiciones reales de la máquina, en lugar de a los máximos teóricos del catálogo. Reducir ligeramente las cargas de corte suele aumentar la productividad general al disminuir los costosos tiempos de inactividad por cambios de herramienta y reprocesamiento de material.
El impacto de los métodos de enfriamiento en la calidad del mecanizado del grafito
Seleccionar el sistema adecuado de recolección de polvo y flujo de aire es crucial para lograr una calidad constante en el procesamiento del grafito. Dado que el grafito genera grandes volúmenes de polvo abrasivo fino, mantener la zona de corte despejada evita el doble corte de los residuos atrapados. En una ocasión, resolvimos un problema de tolerancia en electrodos de precisión donde la acumulación de calor y polvo perjudicaba la estabilidad dimensional durante largos periodos de funcionamiento.
Los métodos de refrigeración y extracción de polvo deben adaptarse a las exigencias específicas del proceso. El acabado de electrodos de alta precisión requiere sistemas de vacío de gran volumen para mantener limpias las nervaduras frágiles, mientras que el desbaste intenso necesita chorros de aire a alta presión dirigidos para eliminar las virutas y disipar el calor de fricción localizado. La optimización de la gestión del polvo mejora directamente la calidad del mecanizado del grafito y protege los filos de las herramientas. ¿Su problema de calidad actual se debe simplemente a un problema de parámetros o a un desequilibrio en todo el sistema?
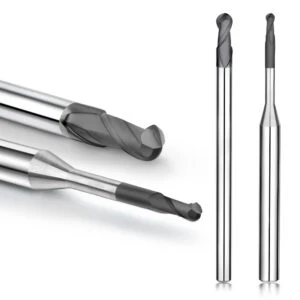
Selección de fresas de grafito: cómo la geometría de la herramienta afecta a las velocidades y avances.
En nuestra amplia experiencia en el mecanizado de electrodos de grafito, núcleos de moldes y componentes de alta precisión, observamos con frecuencia problemas que no se solucionan simplemente ajustando los parámetros. Los clientes suelen ajustar continuamente la velocidad y el avance del husillo, pero persisten el desgaste de la herramienta, las marcas de vibración y el astillado de los bordes. Nuestras auditorías en planta suelen revelar la causa raíz: una discrepancia fundamental entre la geometría de la herramienta y las condiciones de corte.
Al seleccionar fresas de grafito , evaluamos la configuración completa del mecanizado: densidad del material, geometría de la pieza, profundidad de corte y rigidez de la máquina. El número de ranuras, el ángulo de hélice, el espesor del núcleo y los ángulos de desprendimiento determinan directamente la evacuación de virutas, las cargas de corte y la estabilidad dinámica. Nunca ajustamos las velocidades y los avances de forma aislada; nos aseguramos de que la geometría física de la fresa pueda soportar las cargas programadas.
Cómo elegir entre fresas de grafito de 2 y 4 filos
Los clientes suelen preguntar cómo elegir entre fresas de 2 y 4 filos para grafito. En un proyecto de electrodos, un cliente utilizó una fresa de grafito de 4 filos a altas revoluciones en ranuras profundas. Las estrechas ranuras se llenaron rápidamente de polvo abrasivo, lo que obstruyó la evacuación y aceleró el desgaste. Al cambiar a una herramienta con un diseño de filos que se ajustaba a la profundidad de ranurado, se restableció instantáneamente la estabilidad del proceso.
En general, las fresas de grafito de dos filos ofrecen el máximo volumen de evacuación de virutas, lo que las hace ideales para desbaste intenso, ranurado profundo y evacuación rápida de polvo. Por el contrario, los diseños de cuatro filos ofrecen mayor rigidez del núcleo y más filos de corte, destacando en el acabado a alta velocidad donde se requieren acabados superficiales finos. Buscamos un equilibrio entre la carga de viruta, la profundidad de corte y los requisitos de acabado, en lugar de asumir que un mayor número de filos implica una mayor productividad.
Cómo las fresas de grafito con recubrimiento de diamante mejoran la estabilidad del mecanizado
Durante las series de producción prolongadas, las fresas de carburo estándar sin recubrimiento sufren un rápido desgaste abrasivo y una desviación dimensional al mecanizar grafito denso. A medida que el filo se desafila, las fuerzas de corte aumentan bruscamente, lo que perjudica la uniformidad de las piezas entre lotes. En estas aplicaciones de alto desgaste, el uso de una fresa de grafito con recubrimiento de diamante es fundamental para mantener tolerancias estrictas durante ciclos de mecanizado prolongados.
Los recubrimientos de diamante CVD proporcionan una dureza superficial extrema que resiste el polvo abrasivo, manteniendo los filos de corte afilados y evitando la acumulación de calor. Sin embargo, el recubrimiento de diamante no es una solución mágica para una configuración deficiente. Si la geometría del núcleo, la holgura radial o los parámetros de corte son incorrectos, incluso los recubrimientos de diamante de alta calidad se descascarillarán o astillarán. Siempre alineamos la selección del recubrimiento con la geometría optimizada de la herramienta y las velocidades de avance adecuadas.
¿Cómo se alinean las diferentes geometrías de fresas de grafito con los parámetros de mecanizado?
Al solucionar problemas en trabajos con grafito, siempre verificamos que la geometría de la herramienta se ajuste al entorno de corte. Incluso entre fresas de diámetro idéntico, variaciones sutiles en el ángulo de ataque, el alivio primario, el diámetro del núcleo y el radio de la esquina afectan drásticamente las fuerzas de corte. A menudo observamos mejoras significativas en el rendimiento simplemente adaptando las características estructurales de la herramienta a estrategias de trayectoria específicas.
La correcta combinación de la geometría de la fresa de grafito con los parámetros del proceso permite maximizar el potencial de corte. Para trabajos en cavidades profundas, priorizamos la resistencia del núcleo y la amortiguación de vibraciones; para electrodos de nervaduras finas, seleccionamos filos de corte afilados con mínima fuerza radial. ¿Sus problemas actuales con los parámetros se deben realmente a la velocidad y el avance, o a una geometría de herramienta inadecuada que limita su rendimiento?
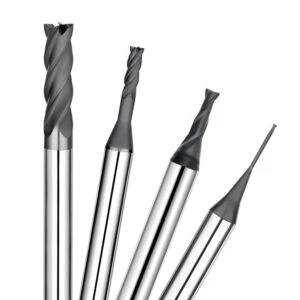
Mejora de la calidad del mecanizado del grafito: Optimización del acabado superficial mediante la optimización de parámetros.
En nuestro trabajo con electrodos de electroerosión, moldes de precisión y componentes de grafito, lograr un acabado superficial superior es una prioridad absoluta. En una ocasión, ayudamos a un taller donde los electrodos de grafito acabados cumplían con estrictas tolerancias dimensionales, pero presentaban líneas de alimentación pronunciadas, lo que obligaba a un costoso pulido manual. Nuestra inspección en planta confirmó que el problema no radicaba en la calidad de la materia prima, sino en el uso de parámetros de desbaste agresivos durante las pasadas de acabado final.
Para lograr una excelente calidad en el mecanizado de grafito, es necesario equilibrar la excentricidad de la herramienta, las estrategias de trayectoria, los márgenes de acabado y los parámetros de corte. El ajuste preciso de estos parámetros elimina las microvibraciones y estabiliza las cargas en el filo de corte, lo que da como resultado texturas superficiales suaves y uniformes. En lugar de ajustar los parámetros de forma aislada, optimizamos toda la secuencia de la trayectoria para maximizar la uniformidad de la superficie.
¿Cómo pueden los parámetros de fresado del grafito reducir las marcas de mecanizado?
Al solucionar problemas de líneas superficiales visibles en piezas de grafito, primero verificamos si los avances de acabado coinciden con los incrementos radiales. En un trabajo de electroerosión de alta precisión, un cliente observó marcas de avance periódicas y bien definidas en superficies planas. El análisis de sus registros de proceso reveló un avance excesivo por diente, junto con un incremento radial demasiado agresivo para su herramienta de pequeño diámetro.
La optimización de los parámetros de fresado de grafito suprime las fluctuaciones de la fuerza de corte que dejan marcas de vibración en las superficies de las piezas. Reducir el contacto radial, asignar una pasada de acabado ligero específica (0.002–0.005 pulgadas) y utilizar trayectorias de herramienta con arco mejoran drásticamente la calidad de la superficie final. Sin embargo, reducir los parámetros indiscriminadamente aumenta los tiempos de ciclo, por lo que siempre buscamos un equilibrio entre los requisitos de la superficie y la productividad real del taller.
¿Cómo afectan la velocidad y el avance al acabado superficial del grafito?
Las pruebas realizadas en las plantas de producción de los clientes demuestran que los ajustes de velocidad y avance determinan directamente la textura de la superficie. En un proyecto de electrodos para moldes, un operario aumentó la velocidad de avance para cumplir con los ajustados plazos de producción. Si bien los tiempos de ciclo disminuyeron, la gran cantidad de virutas provocó marcas de herramienta visibles y astillamiento de los bordes a lo largo de las finas nervaduras.
Para lograr un acabado superficial liso en grafito, es fundamental equilibrar la velocidad de corte y la velocidad de avance. Las velocidades de husillo excesivamente altas aceleran el desgaste abrasivo de la herramienta y provocan vibraciones, mientras que las velocidades de avance excesivas sobrecargan los filos de corte, que son frágiles. Durante las pasadas de acabado, priorizamos la estabilidad dinámica del corte y, posteriormente, aumentamos gradualmente la velocidad de avance en función de las mediciones del acabado superficial en tiempo real.
¿Cómo reduce la optimización de los parámetros de las fresas de grafito los defectos de mecanizado?
El análisis de los defectos comunes de mecanizado revela que la mayoría de los problemas se deben a una carga incorrecta de la herramienta, más que a defectos en la fresa. Al fresar electrodos de paredes delgadas, ranuras finas o cavidades profundas, las cargas de corte desequilibradas provocan astillamiento de los bordes, conicidad de las paredes y acabados superficiales irregulares, incluso al utilizar fresas de alta calidad con recubrimiento de diamante.
Ajustar los parámetros de la fresa de grafito optimiza la dinámica de corte entre el filo de carburo y la pieza de trabajo de grafito. Adaptar las RPM del husillo al diámetro de la fresa, ajustar los avances al número de filos y controlar la profundidad de contacto evita la deformación de la pieza y el desprendimiento del filo. ¿Sus problemas actuales de acabado superficial se deben realmente a un material defectuoso o a parámetros desalineados que perjudican la calidad de sus piezas?
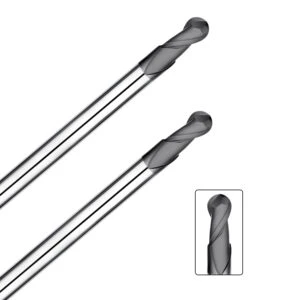
Análisis de aplicaciones prácticas para velocidades y avances de fresas de grafito.
En nuestros proyectos de mecanizado de grafito, la selección de parámetros nunca se limita a copiar una tabla estándar de un manual. El rendimiento en condiciones reales requiere ajustes personalizados basados en la geometría de la pieza, el tipo de material, el voladizo de la herramienta de corte y la rigidez de la máquina. Incluso al usar diámetros de herramienta idénticos en electrodos de electroerosión y plaquitas de molde, las estrategias de parámetros varían enormemente entre las etapas de desbaste, semiacabado y acabado.
Comprender la lógica fundamental del mecanizado es mucho más valioso que memorizar datos estáticos. El desbaste de electrodos de electroerosión exige la máxima tasa de remoción de material y un fuerte soporte del filo de corte, mientras que el mecanizado de moldes de precisión prioriza la textura superficial y las tolerancias estrictas. En el taller, ajustamos continuamente la velocidad y el avance de las fresas de grafito mediante información en tiempo real de la máquina para lograr el equilibrio ideal entre la vida útil de la herramienta y el tiempo de ciclo.
Experiencia con ajustes de velocidad y avance para el desbaste con electrodo de grafito
Al desbastar electrodos de grafito, nuestros objetivos principales son la eficiencia en la remoción de material y la estabilidad dinámica de la herramienta. En un proyecto con electrodos de electroerosión de gran tamaño, un operario aumentó drásticamente la velocidad de avance para acortar los tiempos de ciclo. Sin embargo, el gran volumen de material sobrecarga la fresa, provocando vibraciones intensas y reduciendo drásticamente la vida útil de la herramienta.
Al desbastar grafito de alta densidad, verifique el diámetro de la herramienta, la profundidad axial, el acoplamiento radial y la rigidez de la máquina antes de aumentar la velocidad de avance. En lugar de buscar la máxima velocidad superficial, equilibramos los parámetros para mantener fuerzas de corte constantes. El ajuste preciso de las combinaciones de parámetros en el sitio ayuda a gestionar las variaciones en la densidad del grafito y a prevenir la rotura prematura de la herramienta.
Métodos de optimización de parámetros para el acabado de moldes de grafito
Durante el acabado de precisión de moldes de grafito, la atención se centra en el acabado superficial, la estabilidad dimensional y la retención de bordes nítidos. En una ocasión, resolvimos un caso en el que un cliente sufrió graves problemas de alimentación durante el acabado del molde. El análisis de su configuración reveló que, si bien la fresa estaba afilada, sus parámetros seguían utilizando una lógica de desbaste intensivo en lugar de una estrategia de acabado específica.
Para lograr una calidad superficial impecable en moldes de grafito de alta densidad, es necesario optimizar la velocidad de avance por diente, el avance radial y el acoplamiento de la trayectoria de la herramienta. Generalmente, reducimos las cargas de corte durante las pasadas de acabado para minimizar la deflexión de la herramienta y eliminar las marcas de avance. El ajuste preciso de los parámetros de fresado del grafito garantiza acabados superficiales excepcionales sin sacrificar tiempo de máquina innecesario.
Consejos para ajustar los parámetros de mecanizado de fresas de grafito de pequeño diámetro.
El mecanizado de microelectrodos, nervaduras profundas y cavidades de moldes finas con herramientas de diámetro reducido genera riesgos de rotura únicos. Las fresas de menos de 3 mm (1/8 de pulgada) tienen menor resistencia interna y reaccionan severamente a la excentricidad del husillo, el voladizo excesivo de la herramienta y los picos repentinos de carga de viruta. Los parámetros estándar utilizados para fresas más grandes provocarán la rotura inmediata de estas frágiles fresas.
Al utilizar fresas de grafito de diámetro reducido, minimice siempre el voladizo de la herramienta y verifique la excentricidad del husillo antes de ajustar los avances. Ajustamos las RPM del husillo, el avance por diente y la profundidad de corte de forma incremental, utilizando cortes de prueba y la retroalimentación sonora del husillo para encontrar el punto óptimo. Proteger los filos de corte delicados garantiza la máxima vida útil de la herramienta y una reproducción precisa de los detalles.

Preguntas frecuentes: Velocidades y avances de las fresas de grafito
En nuestro servicio de asistencia a largo plazo para talleres que mecanizan electrodos de grafito, moldes y piezas de precisión, los ingenieros suelen preguntar sobre la selección de parámetros, la eficiencia del ciclo y la durabilidad de las herramientas. La mayoría de las instalaciones cuentan con excelentes máquinas y herramientas; lo que les falta es una estrategia clara para ajustar las velocidades y los avances al cambiar entre diferentes densidades de grafito, tamaños de herramientas y etapas de mecanizado.
Para ayudarle a solucionar problemas en su proceso, hemos recopilado respuestas prácticas a preguntas frecuentes en el taller sobre las RPM del husillo, el control de la velocidad de avance, la mitigación del desgaste de la herramienta y la selección de fresas. Para cualquier maquinista o programador, dominar la lógica de ingeniería detrás de las velocidades y avances de las fresas de grafito es mucho más valioso que buscar una fórmula genérica en un manual.
¿Cuál es la velocidad óptima para las fresas de grafito?
Los programadores suelen pedirnos una velocidad de rotación óptima, pero las velocidades de corte ideales en grafito son dinámicas. La determinación de la velocidad superficial correcta (SFM) depende del diámetro de la herramienta, el número de ranuras, la densidad del grano de grafito, la profundidad de corte y la excentricidad del husillo.
Al seleccionar la velocidad adecuada para las fresas de grafito, ajuste las RPM al diámetro de la herramienta y la etapa de mecanizado. Las microherramientas pequeñas requieren altas RPM con un control estricto de las vibraciones, mientras que las fresas grandes requieren un equilibrio entre la tasa de remoción de material y los límites de carga del husillo. En el taller, siempre comenzamos con una velocidad conservadora y ajustamos las RPM según el sonido de corte en tiempo real y el desgaste de la herramienta.
¿Qué velocidad de avance se debe utilizar para el mecanizado de grafito?
En nuestras auditorías de obra, la velocidad de avance incorrecta es la causa más común de fallas prematuras de las herramientas. Los operarios suelen reducir drásticamente la velocidad de avance para "proteger" los frágiles filos de carburo. Sin embargo, un avance excesivamente ligero obliga a la herramienta a rozar en lugar de cortar, lo que genera una fricción intensa que desgasta el filo mucho más rápido que las fuerzas de corte normales.
Para establecer los parámetros de avance correctos, es necesario calcular la carga de viruta adecuada por diente en función del número de filos, el tipo de material y la profundidad axial. Una velocidad de avance óptima garantiza un corte limpio y elimina el polvo abrasivo de la zona de corte. Adapte sus estrategias de avance según si se trata de pasadas de desbaste intenso o de acabado fino.
¿Cómo afectan los parámetros de mecanizado del grafito a la vida útil de la herramienta?
Al investigar el desgaste prematuro de la herramienta o el astillamiento del filo, la causa principal rara vez es una fresa defectuosa. En cambio, los parámetros de mecanizado del grafito mal alineados —como una velocidad superficial excesiva, una profundidad de corte agresiva o trayectorias de rampa deficientes— someten los frágiles filos de carburo a fuertes choques térmicos y mecánicos.
Para maximizar la vida útil de la herramienta, se requiere un enfoque integral que equilibre las RPM, el avance por diente, el paso lateral y la extracción de polvo. Antes de cambiar la marca de la fresa, verifique que los parámetros de corte se ajusten al tipo de grafito y a la configuración de la máquina. El ajuste preciso de estos parámetros suele duplicar la vida útil de la herramienta en los talleres de los clientes.
¿Qué fresa de grafito es la más adecuada para el mecanizado de grafito a alta velocidad?
La elección de la herramienta adecuada para procesos de alta velocidad depende de las características específicas de la pieza, y no solo de comprar la fresa más cara. El desbaste a alta velocidad y el acabado de precisión con electrodos requieren herramientas diseñadas con ranuras optimizadas, gran rigidez del núcleo y alta resistencia al desgaste.
Para el mecanizado continuo de alta velocidad, elija una fresa de grafito con una resistencia excepcional y ranuras pulidas para una rápida evacuación del polvo. En la producción en serie o en aplicaciones con grafito abrasivo, el uso de fresas con recubrimiento de diamante mantiene filos extremadamente afilados y tolerancias estrictas durante ciclos de mecanizado prolongados. Adapte la selección de herramientas a la capacidad del husillo de su máquina y al acabado superficial deseado.






