


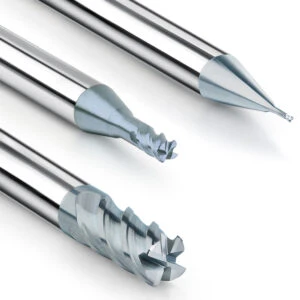
Las fresas de extremo se utilizan con frecuencia en el mecanizado diario de moldes. Se emplean a menudo para mecanizar superficies planas, curvas, ranuras y escalonadas. ¿Qué procesos y tecnologías de afilado se requieren para la fabricación de una fresa de extremo?
El filo de la superficie de la barra redonda de la fresa de extremo de acero de tungsteno es el filo principal, y el filo de la superficie final no pasa por el centro, sino que es el filo secundario. La pieza de trabajo no debe avanzar axialmente. Antes de afilar, es necesario revisar la muela. Si se detectan saltos, irregularidades en la superficie cilíndrica, filetes demasiado grandes, etc., es necesario rectificarla. Generalmente, la superficie cilíndrica de la muela se puede rectificar con un rectificador de muelas (diamante, dentado, etc.) o con una muela de desecho con una dureza abrasiva relativamente alta. Si el plano lateral de la muela no es plano, se puede reemplazar.
Tecnología de rectificado de extremos de fresas de acero de tungsteno
Independientemente del número de cuchillas de una fresa de acero de tungsteno, la cara del extremo de la cuchilla debe rectificarse primero perpendicularmente al eje. Esto es fundamental para garantizar que el punto más alto de la cuchilla se encuentre en el mismo plano. El método para rectificar la cara del extremo de la cuchilla y comprobar la verticalidad del eje de la fresa es el siguiente.
Inspección visual. Con una placa plana, coloque la fresa de acero de tungsteno con la hoja hacia abajo y observe los ángulos de inclinación. A continuación, gire la fresa 180° y observe sus ángulos. Si los ángulos de inclinación observados dos veces difieren en la misma dirección, es necesario rectificar hasta que coincidan. A continuación, gire la fresa 90° y repita los pasos anteriores para comprobar la otra dirección.
Calibrar con una escuadra. Calibrar con una escuadra de 90° sobre una placa plana. Después de colocar la fresa y la escuadra en posición horizontal, observar si hay una separación entre ambas o si esta es uniforme. A continuación, evaluar la verticalidad de la fresa basándose en la separación y rectificarla.
Autocalibración. Fije la fresa de acero de tungsteno al mandril del taladro o fresadora, coloque una muela abrasiva usada debajo, seleccione la velocidad adecuada, encienda la máquina herramienta, baje la fresa, afile la muela abrasiva y proceda según la situación del rectificado de la cara frontal.
Coloque la fresa de acero de tungsteno con un espacio importante en la máquina de corte, ajústela y corte la sección de la fresa de una sola vez.
Rectifique la fresa con un casquillo de tres garras o cónico, fíjela y ajústela. Rectifique la cara final de la fresa con una muela abrasiva hasta que cumpla los requisitos.
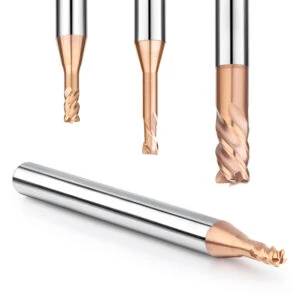
Tecnología de eliminación de viruta cruzada en fresas de extremo de acero al tungsteno
Si no hay una ranura circular en la parte frontal de la fresa de acero de tungsteno de cuatro hojas, utilice las esquinas redondeadas de la muela abrasiva o del propio cortador para reabrir la ranura transversal a lo largo de la dirección de la ranura espiral de la cruz de la fresa, con una profundidad de aproximadamente 1 a 2 mm (una profundidad demasiado profunda provocará grietas, y una profundidad demasiado baja dificultará el rectificado del ángulo posterior secundario). Al ranurar, tenga cuidado de que el lado de la muela abrasiva no toque el otro filo de corte inferior (Nota: Esta ranura transversal tiene una función de extracción de viruta. Si no se abre, se debe aumentar el ángulo de inclinación de la cuchilla cóncava hacia el centro).
Tecnología de rectificado de filo de corte de fresa de extremo de acero de tungsteno
Al afilar cada cara de la hoja por separado, tome la punta de cada hoja como referencia, mantenga la punta de la hoja como principio y luego afile el ángulo frontal (no se requiere afilar si no hay astillado), el ángulo posterior, el ángulo posterior secundario (si una gran cantidad de corte requiere una mejor resistencia, se recomienda aumentar el ángulo de cuña de la hoja frente a la cuchilla de afilar) y el ángulo de inclinación de la hoja.
Los ángulos a seleccionar son ángulo posterior 6°~8°, (ángulo posterior secundario 30°~45°) ángulo de inclinación de la cuchilla 1°~3°. La elección del ángulo posterior debe cambiarse de acuerdo con la dureza de la pieza de trabajo. Cuanto más duro sea el material, menor será el ángulo; el principio de selección del ángulo de inclinación de la cuchilla es que las cuatro cuchillas deben ser cóncavas hacia el centro, y la cuchilla no debe ser convexa en el centro, de lo contrario el plano fresado definitivamente será desigual. Además, cuanto más cóncavo sea el centro de la cuchilla, mejor será. De hecho, las cuatro cuchillas son cóncavas hacia el centro. Cuanto más plano sea este ángulo, mejor será la precisión de la rugosidad. En este momento, cuanto mayor sea la profundidad de procesamiento (como mayor de 2 mm pero dentro del rango permitido), mejor será la precisión de la rugosidad, porque todo el filo está involucrado en el corte y la calidad de la superficie formada es buena.
Una vez afilado, coloque la fresa de acero de tungsteno sobre una plataforma. Si el eje está en vertical, las puntas de las cuchillas estarán al mismo nivel y sus ángulos estarán alineados, cumpliendo así los requisitos. También puede usar una regla cuadrada de 90° sobre una superficie plana para calibrarla. Una vez colocada en posición horizontal, observe si hay espacio entre la fresa y la regla cuadrada o si este es uniforme. Por lo general, observe las dos patas relativamente altas (las que tocan primero el fondo). Si no están en vertical, afile las patas superiores hasta que las dos patas opuestas estén a la misma altura (es decir, en vertical). En ese momento, si hay una diferencia de altura entre estas dos patas y las otras dos opuestas, la fresa oscilará. En ese momento, afile las dos patas superiores hacia abajo simultáneamente. De igual forma, gire la fresa 90° para observar la verticalidad de las otras dos patas opuestas y, finalmente, haga que las cuatro patas toquen el fondo simultáneamente para que la fresa esté en vertical. Fresa después del afilado.

En el afilado manual, la altura y los ángulos de la hoja no son fáciles de comprender. Esto varía según la persona durante el entrenamiento. Solo preste atención a afilar un poco el ángulo posterior, pero debe ser cóncavo en el centro, de modo que, incluso si el filo es irregular, la punta esté en su punto más alto para garantizar un fresado normal de la herramienta afilada. Además, si no se procesa la cavidad interna, también se puede afilar un chaflán de más de 0.2 mm en la punta para aumentar su resistencia.
Tecnología de rectificado del borde principal (borde lateral) de tungsteno
Si el filo principal de la fresa de acero de tungsteno está desgastado, es necesario rectificarlo siguiendo la espiral de la muela (es mejor usar una muela de menor diámetro). Resulta difícil para los principiantes rectificarla bien. Sin embargo, generalmente se observa una conicidad después del rectificado, y cuanto menor sea esta, mayor será el rendimiento.






