


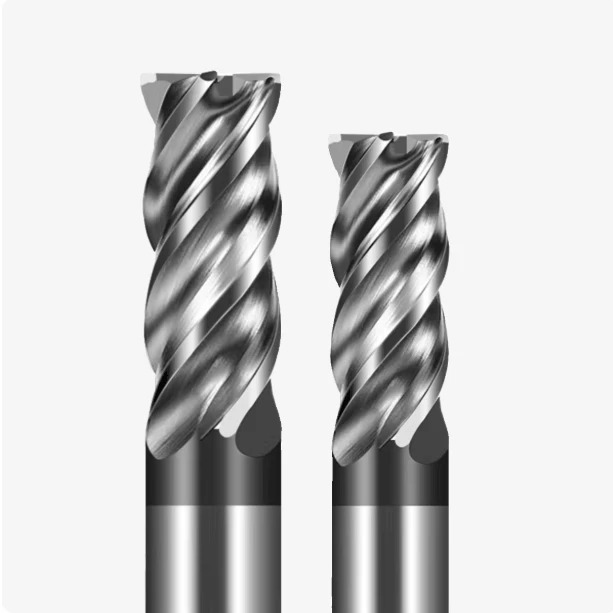
El mes pasado, un cliente de larga data —un taller de mecanizado de precisión en Texas especializado en componentes hidráulicos aeroespaciales— nos envió un correo electrónico con una queja grave. Informaron que la vida útil de nuestro último lote de fresas de carburo HRC60 se había reducido exactamente a la mitad. Estaban procesando un lote de acero para moldes 4140 tratado térmicamente. Normalmente, cada herramienta de carburo sólido podía procesar 15 piezas. Esta vez, los filos de corte desarrollaron microdesconchones severos después de solo cinco piezas. El supervisor del taller estaba furioso. Nos preguntó sin rodeos si habíamos cometido algún error con el tamaño de grano de las varillas de carburo o con la composición del recubrimiento PVD.
Como fabricantes de fresas de carburo con larga trayectoria, estamos muy familiarizados con estas fallas repentinas e inexplicables en el campo. En lugar de enfrascarnos en trámites burocráticos desde nuestra oficina, nos conectamos de inmediato a una videollamada con su ingeniero de procesos. Le indiqué que dejara la fresa dañada en el husillo. Luego, le pedí que instalara un comparador de cuadrante de alta precisión (con una exactitud de 0.001 mm) para medir la excentricidad radial en la punta de la herramienta.
El resultado fue exactamente el que esperaba: la aguja indicadora osciló 12 micras (0.012 mm).
Esta lectura de 12 micras representa un punto ciego crítico que encontramos repetidamente en el soporte técnico B2B. Muchos supervisores de taller asumen que comprar las herramientas más caras y calcular velocidades y avances precisos garantiza un proceso infalible. Sin embargo, pasan por alto un hecho mecánico crucial. Para herramientas de alta dureza y rigidez, el margen de tenacidad se lleva al límite absoluto. Esto deja prácticamente una tolerancia cero para la excentricidad radial.
Analicemos las matemáticas que hay detrás de una desviación de 12 micras. A medida que la herramienta gira a altas revoluciones por minuto, la carga de viruta real, o pulgadas por diente (IPT), que soporta una ranura específica se duplica instantáneamente. Mientras tanto, la ranura del lado opuesto no corta absolutamente nada. Este choque mecánico desigual y la tensión térmica destruirán una herramienta de precisión en cuestión de minutos. Ya sea una fresa CNC de punta esférica para el acabado de cavidades de moldes complejas o una fresa estándar para un desbaste agresivo, una desviación excesiva siempre termina en bordes astillados.
Peor aún, los operarios de primera línea pasan días solucionando problemas de programación, materiales o recubrimientos. Sin embargo, pasan por alto sistemáticamente un portaherramientas de alta resistencia que ha sido maltratado durante dos años, o una capa microscópica de suciedad que se esconde en el interior del cono del husillo.
A mis compañeros ingenieros que trabajan en el taller: tómense un momento para reflexionar. Respecto a las fresas de alta dureza que se rompieron o astillaron inexplicablemente en su taller el mes pasado, ¿están realmente seguros de que el problema radicaba en la calidad de la herramienta, o se trataba de esas pocas micras de desviación que pasaron desapercibidas?
El coste de descuidar la excentricidad al utilizar una fresa de carburo HRC60
La excentricidad radial representa un enorme costo oculto para el taller. Al evaluar la eficiencia, los talleres se centran en la potencia de la máquina, los tiempos de ciclo o los costos de materia prima. Pocos calculan cuántas ganancias se pierden por unas pocas micras de excentricidad. Actualizar a una fresa HRC60 manteniendo prácticas de configuración deficientes alterará por completo su flujo de trabajo.
La excentricidad rompe el delicado equilibrio de fuerzas en los filos de corte de la herramienta. Esto provoca sobrecalentamiento localizado, fatiga mecánica rápida y frecuentes tiempos de inactividad para el cambio de herramientas. Reduce la productividad de la máquina CNC y arruina los acabados superficiales. Los talleres que carecen de capacidades de medición de precisión suelen atribuir erróneamente estas pérdidas a la escasa resistencia al desgaste de la herramienta o a una programación defectuosa.
Por qué una desviación de 0.01 mm puede dañar instantáneamente una fresa de extremo de alta dureza.
Antes de ajustar su próxima fresa de cuatro filos, tenga en cuenta esta cifra: 0.01 mm. Si bien 10 micras parecen insignificantes (aproximadamente una octava parte del grosor de un cabello humano), representan un riesgo fatal durante el acabado a alta velocidad. Una desviación de 0.01 mm obliga a un solo filo a soportar el doble o el triple de la carga de viruta prevista, concentrando una tensión extrema en un filo y superando el límite de resistencia a la flexión del material.
El carburo cementado HRC60 de grano ultrafino presenta una dureza excepcional en caliente, pero una fragilidad severa. No puede ceder ni deformarse plásticamente para absorber cargas desiguales. Cuando una herramienta excéntrica golpea repetidamente una pieza endurecida a alta velocidad, el filo de ataque recibe impactos violentos e intermitentes. Bajo el microscopio, estas herramientas dañadas muestran fracturas por fatiga de alta frecuencia bien definidas, en lugar del desgaste abrasivo estándar.
De nuestros archivos de soporte técnico: Cómo un cliente de la industria aeroespacial estadounidense perdió 5,000 dólares en herramientas inservibles.
El otoño pasado, personalizamos un lote de fresas CNC de punta esférica de alta calidad para un taller estadounidense que mecanizaba componentes de actuadores aeroespaciales. Debido a las estrictas especificaciones de rugosidad superficial ( $R_a$ ), realizaron el trabajo en un centro de mecanizado de 5 ejes de alta gama con poca profundidad de corte. El primer día, el supervisor informó que las herramientas perdieron su geometría en menos de dos horas debido a un astillamiento severo cerca del ápice de la punta esférica, dañando tres costosas piezas de trabajo de material compuesto.
Nuestro equipo de soporte técnico descartó errores de programación y solicitó al operario que verificara la excentricidad dinámica en la punta del husillo. El problema radicaba en una capa de polvo metálico fino acumulada en el interior de un portaherramientas hidráulico aparentemente nuevo. Esta contaminación provocaba una excentricidad de 14 micras al sujetar la herramienta. Este pequeño error convirtió una herramienta de mil dólares en chatarra en cuestión de horas, lo que le costó al taller 5,000 dólares en la primera semana. Una vez que se estableció un protocolo estandarizado de limpieza del portaherramientas, la vida útil de la herramienta alcanzó inmediatamente el objetivo previsto.
Por qué las fresas de metal tradicionales toleran la excentricidad, pero las herramientas HRC60 no.
Los operarios que pasan de talleres más antiguos a menudo se preguntan por qué una pinza desgastada o una herramienta inestable funciona bien en acero o aluminio de calibre 45, pero falla en materiales más duros. Una fresa tradicional de menor dureza para metal (como el acero rápido) muestra una alta tolerancia a pequeñas desviaciones. El sustrato de la herramienta tiene la suficiente tenacidad estructural para deformarse elásticamente y absorber cargas desiguales, y los materiales blandos no ejercen fuerzas reactivas intensas contra el filo.
Al mecanizar piezas de trabajo con dureza HRC60 y endurecimiento integral, este enfoque empírico resulta ineficaz. La dureza de la pieza lleva la capacidad de carga del sustrato de carburo al límite absoluto, mientras que las temperaturas en la zona de corte se disparan. En estas condiciones extremas, la herramienta carece de la tenacidad necesaria para tolerar la excentricidad del husillo o el desgaste de la pinza. Cada micrón de sobrecarga lateral se transforma instantáneamente en una fuerza destructiva, provocando un astillamiento catastrófico.
3 fuentes ocultas de desviación en la configuración de su máquina CNC
La resolución de problemas de desgaste prematuro de herramientas en talleres mecánicos de toda Norteamérica revela un patrón claro. Cuando surgen problemas de mecanizado, los operarios suelen revisar el programa, reducir la velocidad de avance o quejarse al proveedor de la herramienta. Sin embargo, nuestros diagnósticos in situ muestran que el 70 % de estos problemas se originan en la sujeción de la pieza y la configuración del hardware de la máquina. Estos errores mínimos parecen inofensivos al mecanizar materiales blandos, pero amplifican la excentricidad durante operaciones de alta carga y precisión.
Un sistema de mecanizado completo es una cadena rígida y única: husillo, portaherramientas, pinza y herramienta de corte. La resistencia del sistema depende de su eslabón más débil. Muchos talleres invierten en costosos centros de mecanizado, pero compran componentes auxiliares baratos para ahorrar dinero. Basándonos en nuestros 16 años de experiencia en fabricación y resolución de problemas, tres errores de configuración ocultos suelen perjudicar el trabajo de alta precisión y disminuir la eficiencia del taller.
El fallo de la pinza: por qué las herramientas de alta gama se arruinan con mandriles baratos.
Como fabricantes especializados en fresas de carburo, utilizamos equipos de inspección de alta precisión para garantizar que la concentricidad del vástago cumpla con tolerancias estrictas. Sin embargo, con frecuencia, los ingenieros insertan estas herramientas meticulosamente elaboradas en pinzas ER desgastadas o componentes de proveedores de bajo costo. Esta práctica impide que las láminas de sujeción elásticas y los ángulos de conicidad de la pinza se ajusten perfectamente al vástago de la herramienta, lo que provoca una excentricidad geométrica en el filo de corte.
Los mandriles baratos o desgastados presentan defectos de conicidad y hendiduras internas. Al apretarlos, esta fuerza de sujeción desigual provoca que la herramienta de corte se incline lateralmente dentro del portaherramientas. En el diagnóstico en campo, un husillo con una excelente excentricidad estática suele experimentar un aumento drástico de su excentricidad total al instalar un mandril barato. Esta práctica supone un desperdicio de equipos de alta calidad y compromete la microprecisión lograda durante la fabricación de la herramienta.
Contaminación y desgaste del husillo: el enemigo del rendimiento de precisión de las brocas de punta esférica.
El acabado de cavidades de moldes complejas con una fresa CNC de punta esférica no admite concesiones en cuanto al acabado superficial. En trabajos de perfilado 3D de precisión que duran decenas de horas, el desgaste microscópico o los residuos de aceite en el interior del cono del husillo actúan como un peligro invisible. Los operarios suelen cambiar las herramientas rápidamente sin limpiar el interior del husillo con una varilla de limpieza especializada para conos, lo que permite que la niebla de aceite y las virutas microscópicas se acumulen en el interior del cono.
Una capa aceitosa de suciedad de tan solo 5 micras de espesor induce una excentricidad asimétrica en el sistema de sujeción bajo la presión de la barra de tracción. Esta excentricidad, que se proyecta hasta la punta de una fresa de punta esférica de largo alcance, se traduce en vibraciones de alta frecuencia y desequilibrios en el corte, dejando marcas visibles en la pieza de trabajo. Si el desgaste mecánico dentro del alojamiento del husillo no se corrige mediante rectificado y calibración, esta desviación limita permanentemente el rendimiento de sus herramientas de precisión de punta esférica.
Par de apriete incorrecto de los pernos de tracción: una causa a menudo ignorada de la deflexión repentina de la fresa.
El control del par de apriete de los pernos de tracción es un detalle de montaje que a menudo se subestima. Muchos operarios instalan los pernos de tracción con una llave estándar y fuerza bruta, o utilizan una llave de impacto neumática para apretarlos al máximo. Creen erróneamente que cuanto más apretados estén, más seguros estarán. Sin embargo, un par excesivo transmite una enorme fuerza de tracción a través de las roscas hasta la sección de pared delgada del cono 7:24 del portaherramientas, lo que provoca una mínima expansión hacia afuera en el extremo posterior del mismo.
Esta deformación del metal impide que el portaherramientas alcance un contacto uniforme y completo al insertarse en el alojamiento del husillo, lo que provoca un atasco localizado. A altas velocidades de operación, esta distorsión causa una fuerte desviación lateral y vibración en la fresa. En una ocasión, colaboramos con un taller subcontratado donde simplemente introdujimos una llave dinamométrica calibrada para estandarizar el apriete de los pernos de tracción. Este pequeño ajuste logró duplicar la vida útil de sus fresas.

Síntomas reales de mecanizado: Diagnóstico de la excentricidad antes de que falle su fresa de carburo HRC60
Nada es más frustrante que una herramienta valiosa sufra una falla repentina y catastrófica sin previo aviso. Es mucho mejor que una herramienta alcance el final de su vida útil de forma natural mediante un desgaste abrasivo progresivo. Al utilizar fresas de carburo HRC60 de alto valor en aceros tratados térmicamente, el margen de error es mínimo. Si en su taller no se tiene la disciplina de comprobar periódicamente la excentricidad del husillo y la fijación con un comparador, deberá aprender a interpretar la máquina como un técnico de diagnóstico para detectar a tiempo cualquier excentricidad excesiva.
Si bien los husillos de las máquinas y las fresas de carburo sólido no pueden comunicarse verbalmente, sus anomalías operativas sirven como señales de advertencia directas. Cuando escuche un tono de corte inusual o vea cambios extraños en la superficie de la pieza, no modifique el código G ni cambie la marca del refrigerante sin antes revisar el código. Basándonos en nuestros 16 años de experiencia en el sector del mecanizado y en talleres de reafilado de herramientas, tres síntomas claros indican que la excentricidad de su sistema ha superado el límite.
Microdesconchones inexplicables en una ranura específica de su fresa para metal.
Una fresa nueva para metal, utilizada para fresado lateral o desbaste, puede presentar microdesconchones severos en una sola ranura tras menos de diez minutos de funcionamiento, mientras que los demás filos permanecen intactos. Los supervisores de taller suelen suponer que esta ranura en particular sufrió un defecto de fabricación y presentan una reclamación. Sin embargo, la probabilidad de que una rectificadora CNC moderna de cinco ejes produzca un defecto en una sola ranura aislada de una pieza sólida de carburo es extremadamente baja.
El microdesgaste de una sola ranura se debe casi por completo a la excentricidad del sistema de sujeción de la herramienta. Cuando la fresa gira a alta velocidad, esta excentricidad convierte esa ranura en el punto más agresivo del cuerpo de la herramienta. El avance real por diente y la fuerza de impacto que soporta en cada entrada al metal superan con creces los de las demás ranuras. Este impacto mecánico desigual provoca el desprendimiento del recubrimiento PVD de ese filo, lo que da lugar al microdesgaste y, finalmente, a una falla en cascada en las demás ranuras.
Vibraciones de alta frecuencia y un acabado superficial deficiente con su fresa CNC de punta esférica.
Cuando un taller utiliza una fresa CNC de punta esférica para el acabado de moldes 3D de alta precisión, la calidad de la superficie ( valor Ra ) se mide estrictamente en micras. Si escucha un chirrido agudo, penetrante y de alta frecuencia durante una pasada de perfilado y observa que la superficie mecanizada parece escamas de pez en lugar de un acabado liso como un espejo, active la alarma de inmediato. Este fenómeno indica que su sistema de corte ha perdido su equilibrio dinámico.
Durante las operaciones de contorneado, la velocidad lineal de la punta esférica disminuye hasta casi cero a medida que se aproxima al eje central, lo que hace que la herramienta sea altamente sensible a las fluctuaciones en las fuerzas de corte. Si además se produce una desviación estática o dinámica de tan solo unas pocas micras, esta excentricidad asimétrica se convierte en una potente fuente de armónicos de alta frecuencia a altas revoluciones por minuto. Esta excitación interrumpe el contacto estable entre la herramienta y la pieza de trabajo, provocando que la punta de corte salte y rebote rápidamente sobre el metal, inutilizando la pieza.
Patrones de desgaste desiguales de las herramientas: por qué una sola ranura realiza el 80% del trabajo pesado.
Nuestros archivos de atención al cliente contienen numerosas consultas técnicas sobre la vida útil de las herramientas, que no cumple con las expectativas. Al analizar estas herramientas devueltas con un microscopio de alta magnificación, observamos con frecuencia una imagen impactante: en una herramienta de cuatro filos, la cara lateral de uno de los filos de corte principales presenta un desgaste mecánico severo, un recubrimiento completamente desgastado y grietas incipientes por fatiga térmica. Mientras tanto, el desgaste en los tres filos restantes es mínimo.
Este escenario representa una sola ranura realizando todo el trabajo pesado mientras las otras tres simplemente observan. Debido a una marcada excentricidad radial, el centro de rotación de todo el conjunto de sujeción se desplaza hacia ese único borde de ataque. En consecuencia, durante el proceso real de corte de metal, esta única ranura soporta hasta el 80 % de la carga total de trabajo. Este desequilibrio extremo de carga reduce la vida útil teórica de la herramienta a una fracción de su potencial, creando un círculo vicioso donde la excentricidad acelera el desgaste, y ese desgaste acelerado empeora la excentricidad.
Soluciones prácticas: Cómo ayudamos a nuestros clientes a eliminar la excentricidad y duplicar la vida útil de las herramientas.
Muchos supervisores de taller que se enfrentan a cuellos de botella con materiales de alta dureza buscan soluciones drásticas y costosas. Compran centros de mecanizado nuevos o prueban sin cesar fluidos de corte de diferentes grados. Sin embargo, 16 años de experiencia en el taller demuestran que centrarse en los detalles de sujeción de la pieza y en el mantenimiento básico resuelve la mayoría de las fallas causadas por la excentricidad a una fracción del costo. Optimizar la cadena de sujeción de la herramienta duplica sistemáticamente la vida útil de la herramienta sin modificar la programación ni las trayectorias.
Eliminar la excentricidad no es un misterio; requiere estandarizar los protocolos de taller para prevenirla. Cuando la precisión se estanca, no reduzca indiscriminadamente la velocidad de avance ni sacrifique la productividad. En su lugar, inspeccione sistemáticamente la cadena de sujeción de la herramienta desde el husillo hacia abajo para interrumpir la propagación del error. Las siguientes estrategias prácticas han demostrado ser eficaces para eliminar el astillado y el desgaste prematuro de la herramienta.
El protocolo de limpieza de husillos y portaherramientas en 4 pasos que recomendamos a todos los talleres CNC.
Cuando los clientes reportan un desgaste anormal de las herramientas, nuestro personal de soporte técnico rara vez revisa primero los parámetros de corte. En su lugar, utilizan una varilla de limpieza para el cono del husillo. En talleres que operan las 24 horas, la interfaz entre el cono interno del husillo y la superficie de contacto del portaherramientas acumula rápidamente una fina capa de neblina de aceite, polvo microscópico de carburo y virutas metálicas. Bajo una fuerza de tracción de toneladas, esta diminuta capa de suciedad induce una inclinación lateral en el conjunto, lo que amplifica la excentricidad geométrica en el filo de corte.
Exigimos este estricto protocolo de limpieza de cuatro pasos en todas las instalaciones B2B a las que prestamos servicio:
-
Pulverización con disolvente: Rocíe a fondo el orificio cónico del husillo con un disolvente no corrosivo durante cada cambio de turno para disolver los residuos.
-
Limpieza del cono: Utilice una varilla de limpieza de fibra compatible con su modelo de husillo para realizar una limpieza completa mediante rotación, eliminando todos los residuos.
-
Inspección de componentes: Limpie e inspeccione meticulosamente todos los conos del portaherramientas y los pernos de tracción para detectar rebabas de manipulación antes de la instalación.
-
Prevención de la oxidación: Una vez secas, aplique una capa fina y ligera de aceite protector antioxidante sobre las superficies de contacto.
La estandarización de este procedimiento diario reduce los incidentes de astillamiento repentino de herramientas en casi un 30 %.
Cambio a soportes hidráulicos o termorretráctiles para su fresa de precisión
Si utiliza fresas de alta calidad con altas tasas de remoción de material en materiales duros, revise sus sistemas de sujeción de herramientas. Las pinzas ER tradicionales son excelentes para el mecanizado de uso general, pero su diseño con múltiples ranuras limita la rigidez de sujeción y la concentricidad natural. A velocidades superiores a 10 000 RPM, las pinzas ER no logran suprimir la resonancia armónica, lo que provoca una desviación lateral en la fresa.
La actualización a mandriles hidráulicos o portaherramientas termorretráctiles proporciona un aumento inmediato del rendimiento. Los portaherramientas termorretráctiles utilizan la dilatación y contracción térmica para lograr una sujeción de 360 grados sin holguras en el vástago de carburo, manteniendo la excentricidad estática por debajo de 0.003 mm. Los mandriles hidráulicos emplean una cámara de aceite interna para ofrecer una coaxialidad excepcional, junto con una amortiguación de vibraciones superior. Esta mejora del sistema de sujeción incrementa considerablemente la vida útil de la herramienta durante el mecanizado a alta velocidad.
Cómo medir correctamente la excentricidad dinámica en una fresa CNC de punta esférica bajo carga.
Un error común es basarse exclusivamente en mediciones estáticas. Una herramienta que muestra una desviación de 3 micras en un comparador de cuadrante mientras está inmóvil puede desalinearse por completo bajo cargas dinámicas. Cuando una fresa CNC de punta esférica gira a decenas de miles de RPM mientras soporta fuertes fuerzas de corte laterales, las holguras de los cojinetes del husillo y la dilatación térmica desigual amplifican esos pequeños errores estáticos.
Para resolver este problema oculto, utilice métodos de medición dinámicos como los ajustadores de herramientas láser sin contacto o los sensores de corrientes parásitas de alta frecuencia. Haga girar la fresa de punta esférica a su velocidad de operación real sin tocar la pieza de trabajo («mecanizado en el aire») para observar cómo la trayectoria de rotación se deforma formando una elipse en el monitor. Pruebe y ajuste con precisión la fase de alineación del portaherramientas dentro del cono del husillo (compensación de fase) para encontrar el punto de equilibrio exacto que minimice la excentricidad dinámica. Controlar la trayectoria real de la herramienta bajo carga garantiza el éxito en el mecanizado de superficies 3D complejas.
La perspectiva del fabricante: Cómo minimizamos la desviación de las herramientas en la fábrica.
Eliminar la excentricidad es una responsabilidad compartida. Si las herramientas que entregamos presentan defectos inherentes de excentricidad o redondez, ningún portaherramientas de alta gama ni husillo limpio podrá salvar el corte. Al evaluar a un fabricante de fresas de carburo , no se fije solo en el precio y las muestras; observe las inversiones que realizan en los aspectos invisibles del control de calidad.
En nuestro taller de rectificado, controlar la excentricidad es un desafío constante. Desde la selección de la varilla de carburo en bruto y la compensación de temperatura de la rectificadora de herramientas de 5 ejes hasta el micropulido de precisión del eje final, cada paso tiene un efecto acumulativo en el filo de corte. La verdadera madurez en la fabricación implica garantizar que miles de herramientas de alta dureza que salen de la línea de producción cumplan consistentemente con los mismos estándares de tolerancia.
Por qué un fabricante confiable de fresas de carburo debe controlar la cilindricidad del vástago con una precisión de 0.002 mm.
Mientras usted lucha contra la excentricidad en el taller, nosotros aplicamos una estricta norma de producción en origen: la cilindricidad del vástago debe mantenerse dentro de 0.002 mm. El vástago de la herramienta no es un simple cilindro. Si se producen errores de cilindricidad en el vástago, la herramienta no puede lograr un contacto circunferencial del 100 % al insertarse en un portaherramientas hidráulico o de ajuste por contracción, lo que crea espacios asimétricos dentro del mandril.
Las fuerzas de sujeción amplifican estas irregularidades superficiales microscópicas, proyectándolas sobre el filo de corte como una desviación dinámica. Si la vida útil de sus fresas de alta dureza sigue siendo irregular a pesar de tener husillos limpios y portaherramientas nuevos, mida los vástagos de sus herramientas. Los proveedores fiables mantienen tolerancias de cilindricidad extremas, ya que esas dos micras en el origen representan la diferencia entre una producción de alta eficiencia y paradas frecuentes y costosas.
Cómo nuestros procesos de rectificado de precisión garantizan una concentricidad perfecta para cada fresa para metal.
Para garantizar una concentricidad impecable en cada fresa para metal, realizamos el rectificado de ranuras, el rectificado de ángulos de alivio y el rectificado de acabado del diámetro exterior automáticamente en una sola configuración de sujeción en nuestras rectificadoras CNC de 5 ejes. Prohibimos estrictamente la sujeción secundaria o el reposicionamiento durante la fabricación. Si una pieza de carburo se voltea o se reposiciona, incluso un error de alineación de un micrón en la fijación destruye la concentricidad de las ranuras múltiples.
Debido a que el rectificado de carburo genera un calor intenso, el sistema de control de temperatura del fluido de corte de nuestra fábrica limita las fluctuaciones a ± 0.2 °C para evitar la dilatación térmica microscópica dentro del husillo de la rectificadora. Este entorno riguroso garantiza la consistencia geométrica desde la primera hasta la última herramienta.
Si actualmente tiene problemas con marcas de vibración en cavidades complejas o con la vida útil de sus herramientas al trabajar con materiales de alta dureza, evalúe la rigidez de sus fijaciones y los parámetros de su proceso. Estudiamos materiales y deformaciones geométricas a diario y nos interesa conocer su experiencia real en planta. Intercambiemos detalles sobre sus condiciones de operación, planos de piezas o materiales difíciles para optimizar su configuración.






