



Uno de los escenarios más frustrantes en cualquier taller de mecanizado se presenta en la etapa final de la fabricación de un inserto de molde de alto valor. La pieza ya ha sido templada a HRC65, tras decenas de horas de mecanizado. Un operario intenta introducir un macho de roscar, pero este se rompe en el fondo del orificio. Otro intenta con una fresa de carburo estándar, pero los dientes se astillan después de dos rotaciones. Este no es un caso aislado; es un problema recurrente que resolvemos para talleres de moldeo de precisión en Norteamérica y Europa.
Los materiales extremos como el acero S136, D2 o SKD11 totalmente endurecidos ofrecen un margen de error prácticamente nulo. El roscado tradicional genera una alta tasa de desperdicio, y la eliminación de herramientas rotas mediante electroerosión reduce drásticamente los plazos de entrega. En estas configuraciones, una fresa de roscar de carburo HRC65 específica, con un sustrato submicrónico ultrafino y un recubrimiento de alta temperatura, es la única opción fiable.
Ya sea para mecanizar agujeros ciegos profundos o para mantener tolerancias estrictas de Clase 3B en fresas de roscado UNC/UNF, cada detalle cuenta. El voladizo de la herramienta, la carga real de viruta por diente y los límites de par del husillo determinan directamente la vida útil de la herramienta y la precisión del paso de rosca.
Cuando se trata de una pieza de trabajo endurecida y costosa con tolerancias estrictas, ¿su taller ha ajustado correctamente la trayectoria de la herramienta y la geometría de la fresa, o sigue arriesgándose con un filo de corte frágil?
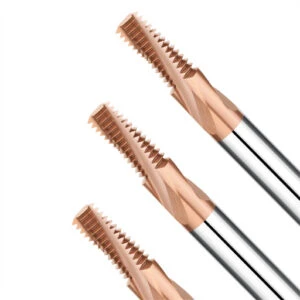
Dominando los componentes endurecidos: El sustrato central y la rigidez de las fresas de roscar para acero tratado térmicamente.
Cuando la dureza de la pieza supera los 60 HRC, el metal pierde casi toda su capacidad de deformación plástica. La resistencia al corte y los picos térmicos aumentan drásticamente en la zona de corte. Muchos talleres mecánicos intentan mecanizar acero para herramientas endurecido con parámetros diseñados para material pretemplado. El resultado es una desviación instantánea de la herramienta, vibraciones o una rotura catastrófica del filo. La elección de una fresa de roscar específica para acero tratado térmicamente requiere equilibrar la densidad del grano de carburo con la resistencia del núcleo de la herramienta en su sección transversal.
Si su husillo presenta una excentricidad elevada o un voladizo prolongado, los diseños de ranuras estándar se flexionarán. Diseñamos nuestras fresas con un diámetro de núcleo grueso para maximizar la rigidez estática y dinámica. Utilizamos ángulos de hélice desiguales para reducir la vibración armónica durante la entrada. En materiales HRC65, la deflexión microscópica de la herramienta provoca errores de conicidad y fallos en el paso. La rigidez del núcleo de la herramienta siempre debe tener prioridad sobre las ranuras anchas de evacuación de virutas.
Herramientas de fresado de roscas de carburo sólido en aceros para moldes HRC65: sustratos de grano ultrafino.
El mecanizado de aceros para herramientas de metalurgia de polvos HRC65 o de trabajo en frío genera una intensa tensión de corte a lo largo del filo. Los grados estándar de carburo de 0.6 micras desarrollan microfisuras en los límites de grano tras solo unas pocas pasadas. Nuestras pruebas de taller demuestran que las herramientas de fresado de roscas de carburo sólido, fabricadas con sustratos submicrométricos de 0.2 a 0.4 micras, soportan mejor esta carga. Combinadas con un aglutinante de cobalto optimizado, proporcionan la resistencia a la rotura transversal (TRS) necesaria para evitar el astillamiento.
Incluso el carburo submicrónico no resiste una preparación inadecuada del filo. Cuando los operarios informan de un desprendimiento prematuro del filo, la inspección con aumento suele revelar rebabas o filos extremadamente afilados. Aplicamos un microacabado controlado o un ligero biselado negativo en forma de T al filo. Esta micropreparación aumenta la fuerza de corte radial entre un 3 % y un 5 %, pero evita el microdesprendimiento. Además, mantiene la estabilidad de los perfiles de rosca en grandes series de producción.
Mecanizado en seco a alta temperatura y refrigeración por aire para prolongar la vida útil de las fresas de roscar de carburo.
Inundar la zona de corte con refrigerante soluble en agua es un error común al mecanizar aceros duros. El contacto del líquido frío con una zona de corte a 900 °C provoca un choque térmico severo. Este ciclo térmico genera rápidamente microfisuras en forma de telaraña a lo largo del filo de corte. Para maximizar la vida útil de la fresa de carburo, utilice aire a alta presión y trabaje en seco. Combine esta configuración con un recubrimiento de AlTiN o nanocompuesto resistente al calor, con una clasificación superior a 1100 °C, para que las virutas disipen el calor.
La geometría de la ranura controla la evacuación de las virutas. El acero endurecido produce virutas cortas y quebradizas que deben salir del orificio inmediatamente. Pulimos las superficies de la ranura hasta obtener un acabado de espejo, lo que reduce la fricción a medida que las virutas se deslizan por la herramienta. El aire a alta presión expulsa las virutas pulverizadas sin que se acumulen. Si las virutas se acumulan dentro del orificio, el re-corte eliminará el recubrimiento y acelerará el desgaste abrasivo del flanco.
Control de la deflexión radial con una fresa de roscar de carburo para acero S136 y D2/SKD11
Los aceros inoxidables endurecidos para moldes, como el S136, combinan una alta resistencia a la tracción con una gran dureza abrasiva, mientras que el D2 y el SKD11 contienen grandes carburos de cromo. Ambos generan fuerzas laterales intensas durante el fresado de roscas. El fallo más frecuente en las fresas de carburo para acero S136 es la excesiva desviación radial en los cortes de una sola pasada. Esto produce un orificio cónico —ancho en la parte superior y estrecho en la inferior—, lo que provoca que el calibre pasa se atasque a la mitad.
Recomendamos realizar múltiples pasadas radiales con un método de remoción de material de área uniforme. Mantenga el voladizo de la herramienta (relación L/D) por debajo de 2.5× siempre que sea posible. Para agujeros profundos, cambie de fresas de perfil completo a herramientas de un solo punto para reducir el arco de contacto radial. Realizar tres o cuatro pasadas más ligeras aumenta ligeramente el tiempo de ciclo, pero garantiza el diámetro primitivo correcto y evita el desperdicio de piezas.
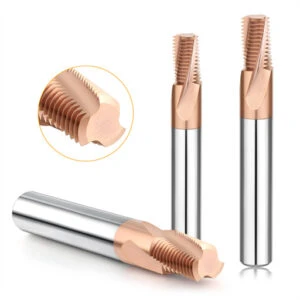
Selección práctica de herramientas: una comparación en taller entre fresas de roscar de un solo diente y de dientes completos.
En el taller se desarrolla una disputa clásica: los programadores presionan para que se utilicen herramientas multicanal de forma completa para reducir drásticamente los tiempos de ciclo, mientras que los operarios que trabajan con bloques endurecidos reportan vibraciones y deformaciones severas. En nuestro servicio de asistencia técnica, presente en decenas de talleres, ninguno de los dos diseños resulta ser el ganador absoluto. La elección se reduce a equilibrar el área de contacto radial con la presión de corte lateral. Al trabajar con materiales de extrema dureza, la geometría de la herramienta determina si las roscas cumplen con la tolerancia o si la pieza se desecha.
Siempre verifique la profundidad del orificio y el límite elástico del material antes de comenzar. Una herramienta de rosca completa corta toda la profundidad de la rosca en una sola pasada helicoidal de 360 grados. Una herramienta de corte de un solo punto avanza el orificio paso a paso. A HRC65, incluso pequeñas diferencias en el contacto del arco de corte provocan picos enormes en la resistencia al corte. Comprender la cinemática de la herramienta es la mejor defensa contra los calibres pasa atascados.
Fresas de roscar de un solo diente: soluciones para relaciones L/D elevadas, agujeros profundos endurecidos y versatilidad de paso.
Al mecanizar agujeros ciegos con una relación L/D superior a 3:1 en plaquitas endurecidas, siempre recomendamos una fresa de roscar de un solo diente. Su reducido punto de contacto de corte disminuye las fuerzas de corte laterales a una fracción de las de una fresa de perfil completo. Este contacto de baja carga elimina la vibración autoexcitada de la herramienta, incluso al usar portaherramientas extendidos. El resultado es un perfil de rosca limpio e impecable hasta el fondo del agujero.
Además de prevenir vibraciones, las herramientas de un solo punto ofrecen una flexibilidad inigualable en el taller. Dado que el perfil de la herramienta no está vinculado a un paso fijo, una sola fresa cubre pasos métricos gruesos, finos o personalizados si el ángulo del flanco coincide. En talleres de moldeo de alta variedad y bajo volumen, estas fresas constituyen la mejor garantía. Si bien requieren más tiempo para interpolar hacia arriba, prácticamente eliminan las piezas defectuosas en cavidades profundas.
Fresas de roscado de dientes completos: producción en serie, tolerancias de alto rendimiento y límites de par del husillo.
Para la producción en grandes volúmenes con profundidades de rosca inferiores a 2×D, la fresa de roscar de dientes completos sigue siendo la mejor opción en cuanto a tiempo de ciclo. Sus dientes apilados axialmente completan toda la profundidad de rosca en un solo giro de 360 grados, con un breve arco de entrada y salida. En componentes de matrices para la industria automotriz o en series de producción con cientos de orificios roscados, esta rápida trayectoria de la herramienta reduce drásticamente los costos de mecanizado por orificio.
Sin embargo, las herramientas de forma completa requieren un alto rendimiento del husillo. Los múltiples dientes que engranan simultáneamente con el acero endurecido generan intensas cargas de torsión tangenciales. Si su máquina utiliza un husillo más ligero o carece de par motor a bajas revoluciones, el impacto inicial provoca un retardo inmediato del husillo y una distorsión del paso. En lotes endurecidos, reducimos la velocidad superficial en un 10 % para preservar el par motor del husillo y evitar diámetros de paso ovalados.
Resistencia al corte y compensación de la excentricidad: Selección de fresas de roscar de carburo según la rigidez de la máquina.
El hardware de su máquina determina los límites de sus herramientas. Al seleccionar fresas de roscar de carburo para los trabajos de nuestros clientes, primero analizamos el cono del husillo y el equilibrio dinámico. Los conos ligeros como el BT30 tienen dificultades con las cargas radiales de las fresas de múltiples dientes, lo que provoca una desviación excesiva de la punta de la herramienta. Los husillos de doble contacto como el BBT40 o el HSK-A63 proporcionan la sujeción rígida necesaria para soportar fresas de múltiples dientes sin vibraciones.
La desviación radial de la herramienta también se puede corregir dentro del programa CNC. Si su configuración muestra una ligera desviación de la herramienta, programe una rutina de múltiples pasadas con avances radiales progresivos. Elimine primero el material a granel, deje 0.02 mm para una pasada de acabado y agregue un desplazamiento de microconicidad a lo largo del eje Z. La combinación de estos trucos de programación con la rigidez de su máquina garantiza un ajuste fiable del calibre de rosca.
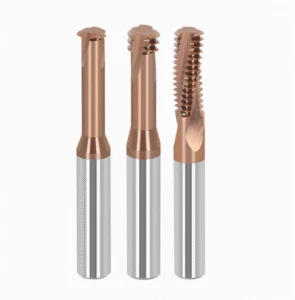
Control de alta precisión para el fresado de roscas UNC/UNF
Al exportar piezas de precisión a clientes norteamericanos de los sectores aeroespacial, energético o médico, las roscas Unified National predominan en los planos. Con frecuencia, observamos que los talleres tratan los ajustes de clase 2B o 3B como si fueran roscas métricas estándar de 60 grados. El resultado es predecible: el calibre de no paso se detiene, pero el calibre de paso se atasca a mitad de camino. El mecanizado de roscas UN internas en acero HRC65 no deja margen para la deflexión de la herramienta ni para errores en el perfil de la raíz.
Las roscas imperiales gruesas y finas difieren considerablemente en la altura del paso y el número de dientes por pulgada (TPI). Esto exige una alta resolución de interpolación por parte del control CNC durante el movimiento en tres ejes. En nuestras pruebas de campo, mantener las tolerancias 3B con una fresa de roscar de carburo UNC UNF depende de la planificación espacial de la trayectoria de la herramienta. El equilibrio entre la holgura de la raíz y la presión de corte del flanco determina si las piezas superan la inspección de la máquina de medición por coordenadas (CMM) en la primera muestra.
Mecanizado de roscas imperiales: tolerancias de diámetro primitivo y de cresta/raíz con fresas de roscar de carburo UNC UNF
Las roscas finas (UNF) tienen perfiles menos profundos, lo que concentra la tensión de corte en una zona de contacto más pequeña. Las roscas gruesas (UNC) requieren cortes de un solo punto más profundos, lo que genera un mayor retroceso de la herramienta. Para mantener tolerancias estrictas de Clase 3B, nunca sustituya una fresa métrica de 60 grados. Una fresa de carburo específica para roscas UNC UNF cuenta con crestas planas rectificadas con precisión y raíces redondeadas, lo que evita que el calibre pasa se atasque debido a superficies planas incorrectas en la raíz de la rosca.
La recuperación elástica del flanco es otro factor crítico en materiales endurecidos. En lugar de programar el diámetro primitivo nominal exacto, compensamos el radio de la herramienta con un desplazamiento de 0.01 mm hacia el extremo superior. La resistencia al corte empuja la herramienta hacia atrás lo suficiente como para que la rosca quede justo en el punto óptimo. Esto evita que los calibres pasa se atasquen, manteniendo el diámetro primitivo a una distancia segura de los límites del calibre no pasa.
Roscado de fondo en agujeros ciegos: diseño de holgura y prevención de astillamiento
Los planos para bloques colectores y placas de moldeo suelen requerir una profundidad de rosca completa hasta la punta de la broca. Los operarios a menudo introducen la fresa directamente hacia abajo, golpeando el diente inferior contra las virutas o el cono de la broca. Para agujeros ciegos estrechos, el diseño de la herramienta debe presentar una cara inferior socavada y un chaflán mínimo en el extremo. Este ajuste preciso mantiene el espacio sin roscar en la parte inferior por debajo de 0.5 pasos.
La trayectoria de la herramienta debe evitar penetrar directamente en el fondo del orificio. Deje siempre un espacio libre de 0.3 mm a 0.5 mm entre la punta de la herramienta y el fondo previamente perforado. Nunca permita que la cara de la herramienta roce las virutas o el cono perforado. Si el plano requiere roscas completamente planas, utilice primero una broca de carburo de fondo plano para limpiar el asiento antes de enviar la fresa de roscar.
Interpolación helicoidal por capas: acoplamiento suave y retracción sin marcas
El acero endurecido se astilla instantáneamente si la herramienta penetra directamente en la pared lateral. Programe siempre una entrada de arco tangencial suave de 90 o 180 grados mediante interpolación helicoidal. Esto aumenta gradualmente el espesor de la viruta desde cero hasta la carga de viruta deseada. Para aceros con una dureza superior a HRC60, divida el corte radial en tres o cuatro pasadas: desbaste, semiacabado y una pasada final de resorte para distribuir uniformemente las fuerzas de corte.
Las trayectorias de retracción de la herramienta requieren la misma atención. Los programadores novatos suelen retraer la herramienta directamente al centro a lo largo del eje X/Y justo después del corte. Cualquier desviación de la herramienta que no se haya liberado arrastra la fresa por el flanco acabado, dañando el diámetro primitivo. Siempre se debe despegar la herramienta de la pared con un arco de salida tangencial, volver al centro y luego avanzar rápidamente a lo largo del eje Z.
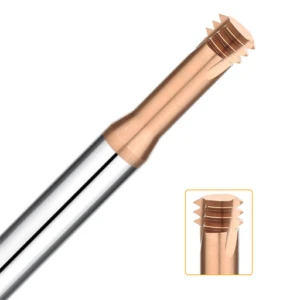
Bibliotecas de parámetros de corte y optimización en planta: aplicación práctica de velocidades, avances y trayectorias de herramienta para fresas de roscar de carburo.
Muchos operarios, por instinto, utilizan las velocidades del catálogo en materiales endurecidos, solo para observar cómo se resecan las puntas de las herramientas o escuchar chirridos en los husillos. En nuestra optimización de fresas de roscar de carburo , el error más frecuente es ignorar la conversión de avance circular interno. Los controles CNC calculan el avance en el centro de la herramienta, no en el filo. Descuidar la compensación de la trayectoria en orificios pequeños aumenta la carga de corte real hasta tres veces por encima de los valores programados.
El mecanizado de materiales endurecidos requiere un ajuste dinámico y gradual de los parámetros. El equilibrio del husillo, la rigidez de las guías y la presión de sujeción de la pieza influyen considerablemente en la durabilidad de la herramienta. Recomendamos velocidades de corte conservadoras combinadas con una carga de viruta controlada. Nunca permita que un filo de carburo roce o pula una superficie HRC65. La fricción sin corte provoca una rápida fatiga del filo y microdesprendimientos en cuestión de minutos.
Estrategia radial de pasadas múltiples: Avance por diente (fz) y ajustes de pasadas múltiples para materiales de alta dureza.
Formar la rosca completa en una sola pasada, superando la dureza HRC60, garantiza la falla de la herramienta. Para aceros para herramientas endurecidos, utilizamos una estrategia de múltiples pasadas con 3 a 4 pasos radiales. Se elimina el 50 % del material en la primera pasada, el 30 % en la segunda, el 15 % en la tercera y el 5 % (aproximadamente de 0.015 a 0.02 mm) en la pasada final de resorte. Este patrón de carga escalonada reduce la deflexión de la herramienta al mínimo.
El avance por diente ( fz ) es fundamental para el éxito en piezas de alta dureza. Siempre advertimos a los operarios: nunca reduzcan demasiado el fz . Si el avance cae por debajo de 0.005 mm por diente en capas endurecidas, el filo roza en lugar de cortar. La fricción aumenta inmediatamente, quemando el recubrimiento. Mantener una carga de viruta sólida y precisa garantiza una acción de corte limpia y disipa el calor dentro de la viruta.
| Pasada de mecanizado | Extracción radial (ae) | Velocidad de corte Vc (m/min) | Avance por diente fz (mm/z) | Objetivo del proceso |
| Pase 1: Desbaste | 50% de profundidad de rosca completa | 35 – 45 | 0.015 – 0.025 |
Entrada en arco suave, elimina el núcleo grueso
|
| Paso 2: Semifinalización | 30% de profundidad de rosca completa | 40 – 50 | 0.015 – 0.020 |
Uniformiza el material de la pared, estabiliza la carga de corte.
|
| Fase 3: Elaboración de perfiles | 15% de profundidad de rosca completa | 40 – 50 | 0.010 – 0.015 |
Establece el diámetro de paso real y elimina la conicidad de la pared.
|
| Pase 4: Pase de primavera | 5% (aprox. 0.02 mm) | 45 – 55 | 0.005 – 0.008 |
Limpia rebabas microscópicas, asegura el ajuste del calibre.
|
Evaluación práctica de sistemas de sujeción de herramientas: El impacto de los mandriles hidráulicos y de ajuste por contracción en la rugosidad de la superficie de la rosca.
Si utiliza portapinzas ER estándar para fresas de roscar pequeñas en acero endurecido, cámbielos inmediatamente. Los portapinzas estándar suelen presentar una excentricidad dinámica superior a 0,01 mm a altas revoluciones. En acero HRC65, esta excentricidad obliga a un solo diente a soportar toda la carga de corte. Es frecuente observar que las herramientas se rompen en segundos simplemente porque un diente se sobrecarga debido a la excentricidad.
Los portaherramientas hidráulicos de alta precisión y ajuste por contracción son imprescindibles. Los portaherramientas de ajuste por contracción ofrecen una rigidez extrema y perfiles delgados para acceder a cavidades reducidas. Los portaherramientas hidráulicos amortiguan los armónicos de alta frecuencia, creando flancos de rosca con un acabado impecable. Ajuste con precisión el conjunto de la herramienta y mantenga la excentricidad en la punta por debajo de 0.003 mm. Este sencillo paso evita marcas de vibración y crestas de rosca irregulares.
¿Fallo en la inspección del calibre de rosca? Solución de problemas de deformaciones del perfil y defectos de conicidad.
Cuando el calibre de no paso se detiene, pero el calibre de paso se atasca después de dos vueltas, no modifique el paso programado. El paso de rosca rara vez es incorrecto; la deflexión del vástago de la herramienta provoca una conicidad en el fondo del orificio. La solución es sencilla: programe una compensación de conicidad inversa en su subprograma o ejecute un paso de resorte de profundidad cero a lo largo de la misma trayectoria para eliminar el material desviado.
Si el calibre pasa entra pero el calibre no pasa gira más allá de tres cuartos, la pasada de acabado empujó o rasgó la cresta. Los bordes desafilados generan alta presión que dispersa el metal formando rebabas, distorsionando el diámetro primitivo. Si la inspección de no pasa falla, confirme que el chorro de aire elimina las virutas compactadas del orificio y, a continuación, verifique el juego del eje de la máquina durante la interpolación circular.
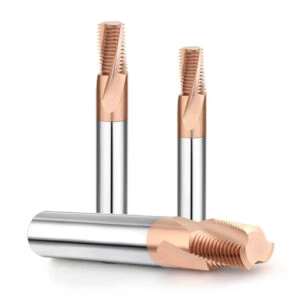
Adquisiciones B2B y evaluación técnica: una lista de verificación para obtener cotizaciones precisas de fresas de roscar de carburo.
En nuestro servicio de asistencia técnica al cliente, la consulta más compleja es una solicitud de presupuesto vaga que dice: «Cotización de fresa de rosca M6 para acero endurecido». Sin datos sobre la dureza del material, la relación profundidad-diámetro del orificio y las especificaciones del husillo de la máquina, cualquier presupuesto apresurado solo resultará en herramientas rotas en su taller. Para obtener un presupuesto preciso de fresa de rosca de carburo, es fundamental una coordinación técnica previa entre sus ingenieros y nuestro equipo de utillaje.
Una revisión técnica estructurada evita los costos de prueba y error antes de mecanizar metal. Si va a trabajar con aceros para moldes templados, superaleaciones aeroespaciales o acero inoxidable endurecido, revise su configuración sistemáticamente. Verifique la certificación del tratamiento térmico de la pieza, los límites de excentricidad del husillo y las necesidades de holgura del cuello. Una verificación exhaustiva de los parámetros desde el principio garantiza que su fresa personalizada funcione correctamente desde la primera prueba de corte.
Cómo evitar errores de selección: Tolerancias clave y parámetros de dureza que debe verificar antes de solicitar un presupuesto para una fresa de roscar de carburo.
Los errores de utillaje suelen comenzar con especificaciones de dureza genéricas. Una pieza con dureza HRC58 se mecaniza de forma completamente diferente a una con dureza HRC65 en cuanto a retroceso lateral y abrasión del carburo. Del mismo modo, una banda de holgura métrica estándar 6H difiere enormemente de un ajuste aeroespacial de Clase 3B. Antes de solicitar un presupuesto para una fresa de roscar de carburo, verifique las especificaciones exactas de sus planos: ¿se trata de una holgura estándar o de un ajuste preciso del diámetro primitivo bajo fatiga cíclica?
Si va a mecanizar aceros S136, D2 o de trabajo en frío con una dureza superior a HRC60, especifique la profundidad de rosca requerida y el límite inferior del orificio piloto. Esto nos indica si debemos diseñar un núcleo de alma gruesa para mayor rigidez de la viga o ajustar la geometría del diente del flanco para contrarrestar la recuperación elástica del material. Proporcionar rangos de dureza exactos, valores de profundidad a diámetro y estándares de inspección de calibre elimina el desperdicio de producción antes de que comience el mecanizado por lotes.
Personalización de fresas de roscar de carburo para los mercados occidentales: consideraciones clave para pasos no estándar y holgura de cuello extendida
En los troqueles de estampado y bloques de colectores para la industria automotriz, los operarios suelen encontrarse con cavidades escalonadas, entradas angulares o ranuras de alivio estrechas. Los cuellos de las herramientas estándar a menudo rozan los hombros de las cavidades. Cuando las herramientas estándar no cumplen con estos requisitos, el diseño de fresas de roscar de carburo a medida exige equilibrar el alcance del cuello con la rigidez dinámica de la herramienta. Aumentar el alcance del cuello de la herramienta incluso en 5 mm incrementa exponencialmente los momentos de flexión en la punta, lo que hace que los ángulos de transición sean cruciales.
Si se enfrenta a agujeros profundos con una relación L/D superior a 3:1 o a roscas complejas de múltiples entradas, comparta con nosotros su sección CAD 3D o los planos de detalle del agujero. Podemos calcular la holgura de la herramienta, añadir alivios cóncavos en los extremos para nivelar roscas ciegas o ajustar los ángulos de hélice de la ranura para suprimir las vibraciones en agujeros profundos. Un verdadero soporte de ingeniería no se limita a cotizar números de pieza; consiste en que dos especialistas en mecanizado adapten una configuración de fresa rígida a su husillo de máquina y a la pieza de trabajo endurecida.





