



Un gerente de producción de una fundición a presión alemana nos envió una foto: un núcleo de molde de 62 HRC, valorado en más de 40 000 €, quedó completamente destruido. Un macho de roscar M10 se rompió a ras en un orificio ciego, y al eliminarlo mediante electroerosión se dañó la precisión de la pared del orificio. Tras más de 16 años prestando servicios a talleres mecánicos en Norteamérica y Europa, vemos este costoso fallo casi todos los meses.
Cuando la dureza del acero supera los 58 HRC, el par de roscado aumenta exponencialmente. Con prácticamente nulo espacio para la evacuación de virutas, la rotura del macho se convierte en una cuestión de "cuándo", no de "si". Por eso, tras exhaustivas pruebas en planta, recomendamos a nuestros clientes que utilicen una fresa de roscar de dientes completos HRC65 para acero endurecido.
A diferencia del roscado, la fresa de carburo para roscar utiliza interpolación helicoidal para realizar cortes ligeros e intermitentes. El aire a alta presión o el refrigerante interno eliminan instantáneamente las virutas finas, evitando que se atasquen. Además, su diseño de dientes completos en varias filas completas termina toda la rosca en solo 1.5 pasadas, manteniendo diámetros de paso pasa/no pasa precisos en H13, D2 o S7 sin el rápido desgaste del flanco que producen las herramientas de un solo punto.
Sin embargo, tener la herramienta de corte adecuada es solo la mitad del trabajo. En nuestras pruebas con clientes, un taller logra más de 350 agujeros por herramienta, mientras que otro daña la punta en menos de 40 agujeros debido a tolerancias de los agujeros piloto, excentricidad del husillo o errores de paso radial. Si usted lucha contra las tasas de desperdicio en acero endurecido, ¿alguna vez se le ha dañado inesperadamente la punta de una herramienta, incluso utilizando las velocidades y avances exactos del catálogo?
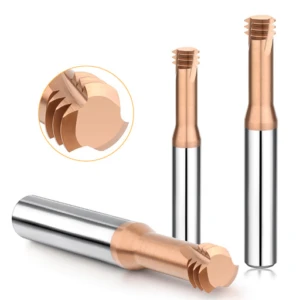
Por qué sustituimos los machos de roscar por fresas de roscar personalizadas HRC65 de dientes completos para aceros de molde endurecidos
En los talleres de moldeo de Europa y Norteamérica, observamos un problema recurrente: las piezas tratadas térmicamente a 55-65 HRC aún requieren roscas de precisión. Roscar a esta dureza es una tarea arriesgada. Cuando una broca de carburo se rompe en el fondo de un orificio ciego, la eliminación mediante electroerosión consume horas de trabajo y, a menudo, daña los canales de refrigeración cercanos, lo que inutiliza por completo el inserto del molde.
Tras rigurosas pruebas en nuestras propias máquinas y en las líneas de producción de nuestros clientes, eliminamos por completo los machos de roscar con una dureza superior a 58 HRC. En su lugar, utilizamos fresas de roscar personalizadas de dientes completos con una dureza de 65 HRC. Si bien una fresa de roscar tiene un coste inicial mayor que un macho de roscar, eliminar tan solo un bloque de molde desechado reduce drásticamente el coste por orificio.
El coste real de la rotura de machos de roscar por encima de 60 HRC: Pruebas de corte de nuestro taller.
Para demostrar los tiempos de ciclo a un taller de precisión suizo escéptico, realizamos pruebas de agujeros ciegos M8×1.25 en acero endurecido H13 (60 HRC) y D2 (62 HRC). Los machos de roscar de carburo recubiertos experimentaron un pico de carga en el husillo al llegar a la cuarta rosca, compactando virutas frágiles en las ranuras hasta que el macho se rompió a 12 mm de profundidad. Al usar nuestra fresa de roscar para acero para herramientas endurecido , el diámetro menor de la fresa dejó suficiente espacio para que el refrigerante circulara y eliminara las virutas finas, manteniendo la carga del husillo por debajo del 18 %.
¿El fresado de roscas ralentiza el tiempo de ciclo? Las fresas de perfil único requieren varias pasadas, lo que aumenta el tiempo. Sin embargo, nuestra fresa de perfil completo termina la rosca en 1.5 revoluciones helicoidales, lo que tarda aproximadamente 9 segundos por orificio, solo dos segundos más que el roscado manual. Incluso si la herramienta se desgasta o se rompe, simplemente extraiga el vástago con pinzas y guarde la pieza.
Especificaciones de la herramienta de fresado de roscas de carburo: Cómo eliminamos el microdesprendimiento.
Al principio, el microdesprendimiento en la punta de la herramienta era nuestro mayor problema en el acero endurecido. Las piezas estándar de carburo de 0.4 micras desarrollaban descamación irregular en el borde tras menos de 25 perforaciones en acero para herramientas M2 de 64 HRC. En colaboración con nuestro proveedor de metalurgia de polvos, cambiamos a un sustrato submicrométrico de 0.2 micras con un 10 % de cobalto, lo que proporcionó al filo de corte la resistencia a la rotura transversal necesaria para soportar cortes interrumpidos.
Un sustrato resistente por sí solo no puede soportar el calor de 900 °C de la zona de corte en acero de 65 HRC. Tras el afilado de cada fresa de roscado de carburo, aplicamos un proceso especializado de microcepillado para obtener un radio de filo uniforme de 0.008–0.012 mm. Combinada con un recubrimiento nanocompuesto de AlTiSiN con alto contenido de silicio, esta geometría permite obtener de forma consistente más de 300 orificios roscados por fresa en acero de 62–65 HRC.
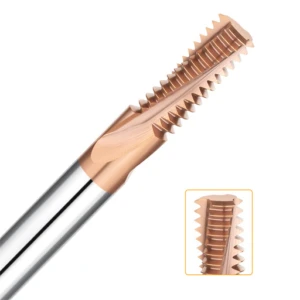
Fresa de roscar de dientes completos frente a fresa de roscar de perfil único: Selección práctica basada en el tiempo de ciclo y la precisión del perfil.
Al brindar soporte técnico a talleres en Norteamérica y Europa, un debate común es la elección entre fresas de roscar de perfil completo y de perfil simple. Muchos operarios se aferran a las fresas de perfil simple para cada paso, o fuerzan el uso de herramientas de perfil completo en máquinas de baja rigidez. El resultado son tiempos de ciclo excesivos o fuerzas de corte radiales excesivas que reducen el diámetro del paso hasta dejarlo fuera de tolerancia.
Ninguna geometría reemplaza a la otra; la elección correcta depende de las necesidades específicas del taller. Al planificar el proceso, simplemente considere el volumen del lote, la profundidad efectiva de la rosca y la rigidez del cono del husillo para tomar la decisión.
¿Cuándo es esencial una fresa de roscar de dientes completos?
Mientras optimizábamos los tiempos de ciclo para un fabricante norteamericano de colectores y transmisiones hidráulicas, observamos que utilizaban una fresa de perfil único para roscar M12×1.5 en acero aleado HRC60. Con un tiempo de 45 segundos por orificio, esto generaba un cuello de botella en toda la célula de producción. Tras comprobar su volumen mensual de 1.5 000 piezas y la rigidez del husillo HSK-A63, les sugerimos utilizar una fresa de roscar de dientes completos, que mecanizaba el perfil completo en 1,5 pasadas helicoidales y reducía el tiempo de ciclo a menos de 8 segundos.
Más allá de la velocidad bruta, las fresas multifila ofrecen una consistencia de perfil inigualable en producciones de alto volumen. Gracias a que una rectificadora de herramientas de 5 ejes forma todo el paso y el radio de la raíz en una sola configuración, rara vez es necesario corregir desviaciones de la herramienta una vez que el orificio piloto está ajustado. Los talleres logran sistemáticamente un rendimiento superior al 99.5 % en la primera pasada con calibres de rosca pasa/no pasa.
¿Por qué las herramientas de perfil único son la mejor opción en perforaciones profundas, pendientes pronunciadas y configuraciones de baja rigidez?
Sin embargo, nunca recomendamos herramientas de perfil completo cuando las leyes de la física las desfavorecen. El mes pasado, un taller de moldes alemán necesitaba roscas M16×2.0 con una profundidad de 3.5×D en un inserto de molde de 62 HRC. Tras revisar su plano, les desaconsejamos el uso de una fresa de perfil completo y les recomendamos una fresa de roscado de carburo de perfil único con un paso radial multipaso.
Las fresas de dientes completos engranan con toda la hilera de dientes a la vez, generando altas fuerzas de corte radiales. Cuando el voladizo supera 3×D (o si se utiliza un husillo BT30 más ligero), esta carga radial provoca la deflexión y vibración de la herramienta, dejando una rosca cónica. Una fresa de perfil único engrana con una sola hilera de dientes a la vez, lo que permite un control de tolerancia preciso y la flexibilidad de cortar múltiples diámetros del mismo paso, aunque esto suponga unos segundos adicionales.
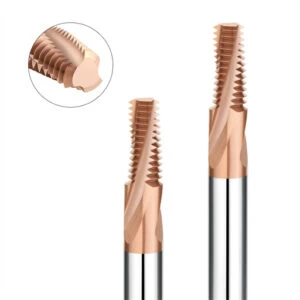
Casos prácticos de alta dureza: Solución de problemas en acero para herramientas H13 y roscas cónicas NPT para tuberías.
En nuestros análisis de fallos de clientes, más del 70 % de las roscas endurecidas desechadas provienen de dos configuraciones: aceros para herramientas de trabajo en caliente templados y resistentes, y roscas cónicas de tubería de sellado 1:16. Los programadores suelen aplicar avances predeterminados para acero dulce o ignorar los cambios en el acoplamiento radial a lo largo del cono, desechando la primera pieza.
Para ayudarte a lograr resultados óptimos en tus primeras pruebas, hemos recopilado dos parámetros de referencia probados en talleres de fundición a presión europeos y plantas de potencia fluida norteamericanas. Utiliza estos parámetros para aplicaciones de fresado de roscas de perfil completo H13 templado y NPT como punto de partida y luego ajústalos según las condiciones de tu máquina.
Herramienta de fresado de roscas para acero endurecido H13 (58–62 HRC): Prevención de la acumulación de material en los bordes y las grietas térmicas.
Templado y revenido a 58–62 HRC, el acero H13 conserva una alta dureza en caliente y una extrema adherencia del metal, soldando rápidamente las virutas a las ranuras o provocando grietas por fatiga térmica. Al ajustar una fresa de roscar para acero endurecido H13 en un taller de fundición a presión italiano, fijamos la velocidad de corte (Vc) entre 35 y 48 m/min y el avance por diente (fz) entre 0.02 y 0.035 mm/z. Nunca reduzca demasiado el avance, ya que el roce contra el acero endurecido por deformación desgasta rápidamente el recubrimiento.
La elección del refrigerante también es crucial para el éxito del proceso. Nunca utilice refrigerante de emulsión líquida en acero H13 endurecido, ya que el calentamiento y enfriamiento rápidos generan microfisuras por choque térmico en los bordes del carburo. En su lugar, utilice aceite puro a través de la herramienta a más de 20 bares o aire frío con lubricación mínima (MQL) para expulsar las virutas al rojo vivo de los agujeros ciegos, manteniendo la temperatura de corte estable.
Eliminación de marcas de transición y errores de conicidad con una fresa de roscado de perfil completo NPT
Las roscas cónicas de las tuberías se enroscan progresivamente más profundamente a lo largo de un cono, lo que genera una fuerte presión radial que deja marcas visibles y vías de fuga. Al ayudar a un taller de bloques de válvulas norteamericano a reparar fugas en roscas NPT de 1/2-14 en acero HRC60, descubrimos que el fresado de una sola pasada desviaba la fresa en la parte inferior, reduciendo el diámetro del paso L1. Al cambiar a un fresado radial de tres pasadas (60 % de desbaste, 30 % de semiacabado, 10 % de acabado) con nuestra fresa de roscas de perfil completo NPT, la desviación de la pasada final se redujo prácticamente a cero.
La entrada de la trayectoria de la herramienta es igualmente importante en la interpolación helicoidal NPT. Muchos programadores introducen la herramienta directamente desde el centro del orificio hacia la pared cónica, creando un pico de impacto que daña los bordes de carburo en el acero endurecido. Programe siempre un arco tangencial de entrada y salida con un radio de entrada de al menos 1,2 veces el radio de la herramienta y active la compensación de la herramienta G41/G42 para una transición suave.
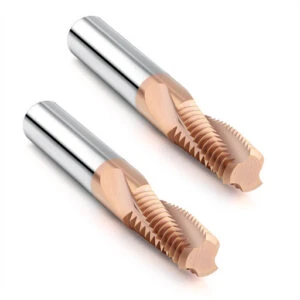
Lista de verificación para la configuración in situ con el fin de prolongar la vida útil de las fresas de roscado HRC65 en un 40 %.
Durante los diagnósticos in situ en talleres de Norteamérica y Europa, observamos con frecuencia un marcado contraste. El mismo lote de fresas de roscar HRC65 puede producir más de 400 agujeros ciegos en un taller de moldes, pero astillarse en menos de 50 agujeros en otro. Los operarios suelen atribuir la falla a la dureza de la herramienta, pero nuestros comparadores de cuadrante y microscopios demuestran que más del 90 % de las fallas se deben a la excentricidad de la sujeción, la dirección de la trayectoria de la herramienta o el desgaste de las brocas piloto.
El acero endurecido prácticamente no deja margen de error: cualquier excentricidad en la sujeción o variación en el material se amplifica directamente en la punta de la herramienta. Siga nuestra lista de verificación de configuración, probada en campo, para controlar estas variables y aumentar la vida útil de su herramienta en más de un 40 %.
Cuatro factores que reducen la vida útil de las fresas de roscar: la excentricidad, el fresado en ascenso y los agujeros piloto.
Para proteger la vida útil de la fresa de roscar , comience midiendo la lectura total del indicador (TIR) en la punta de la herramienta. Reemplace las pinzas ER estándar por portaherramientas de ajuste por contracción o hidráulicos para mantener la excentricidad por debajo de 0.005 mm; cualquier valor superior a 0.01 mm obliga a uno o dos dientes "altos" a absorber toda la carga de impacto y a desprender la viruta prematuramente. Además, programe siempre las roscas a la derecha utilizando el fresado ascendente de abajo hacia arriba para que el filo entre con el espesor máximo de viruta en lugar de rozar contra el acero endurecido por deformación.
Nunca olvides que la broca de carburo está cortando el orificio guía. Muchos talleres pasan la broca hasta que queda casi plana, reduciendo el diámetro del orificio en 0.05 mm. Esa pequeña pérdida duplica instantáneamente la carga radial sobre las raíces de los dientes de la fresa y puede romper la punta; por lo tanto, comprueba los orificios guía con un calibre de pasador cada 50 piezas.
Límites de desgaste y reafilado: ¿Cuándo retirar una herramienta antes de que se astille?
Nunca espere a que un calibre de no paso se atasque o una herramienta se rompa antes de detener el husillo. Para entonces, las grietas internas por fatiga ya habrán dañado el sustrato de carburo, impidiendo su reafilado. Enseñe a sus operarios a observar el color de las virutas y a escuchar el corte: las virutas normales de 60 HRC tienen un color gris plateado o pajizo claro, mientras que las virutas de color azul violeta intenso acompañadas de un chirrido agudo indican que el recubrimiento se ha desgastado y que debe detenerse inmediatamente.
Si dispone de un microscopio digital portátil, establezca una línea roja de reemplazo firme con un ancho de desgaste del flanco (VB) de 0.08–0.12 mm. Retirar la fresa antes de que se produzca un astillamiento catastrófico protege las roscas de la pieza y conserva el núcleo de carburo. Una vez devuelta a nuestro taller de rectificado, la fresa se puede reafilar y recubrir para recuperar más del 85 % de su rendimiento original.
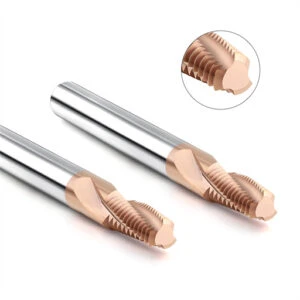
Suministro directo de fábrica: Fábrica mayorista de fresas de roscar de carburo con control de calidad y estándares OEM.
Tras solucionar problemas como roturas de machos, acumulación de material en el borde de roscas H13, fugas en roscas NPT y fallos de excentricidad en planta, descubrimos que el último obstáculo suele estar en la cadena de suministro. Muchas líneas automatizadas funcionan perfectamente en cortes de prueba, pero luego se observa una desviación del diámetro primitivo o astillamiento prematuro en los lotes de reposición. Al rastrear el problema, generalmente se descubre que un intermediario comercial subcontrata los pedidos a diferentes talleres pequeños con grados de carburo y tolerancias de rectificado inconsistentes.
Como fábrica mayorista directa de fresas de roscar de carburo con 16 años de experiencia en rectificado, sabemos que la producción continua exige una estricta consistencia entre lotes. Las fresas estándar del catálogo cubren aproximadamente el 70 % de los trabajos diarios, mientras que el 30 % restante —que incluye cavidades profundas, perfiles personalizados o dureza extrema— requiere la colaboración directa de ingeniería para una solución integral.
Desde el rectificado de 5 ejes hasta la inspección láser: manteniendo una precisión de perfil de ±0.005 mm.
En acero endurecido, los errores acumulativos de paso o semiángulo superiores a 0.01 mm desequilibran gravemente la carga de corte entre la primera y la última fila de dientes. En nuestras rectificadoras de herramientas CNC de 5 ejes Walter y ANCA, aplicamos un ciclo obligatorio de rectificado de muelas de diamante cada 15 herramientas. Esto evita que el desgaste sutil de la muela reduzca el radio de la esquina o modifique el diámetro primitivo durante el proceso de mecanizado.
Tras el recubrimiento con AlTiSiN, cada fresa se traslada a nuestro laboratorio con temperatura controlada para una inspección completa mediante perfilómetros láser sin contacto y proyectores ópticos de 100 aumentos. Solo las herramientas que mantienen una desviación de ±0.005 mm en el diámetro exterior, el paso acumulado y la precisión del perfil reciben un código de lote láser trazable, lo que garantiza que sus pedidos posteriores, seis meses después, se realicen con las mismas especificaciones de máquina.
Personalización de fresas de roscado de dientes completos OEM: planos en 48 horas y muestras en 7 días.
Las cavidades profundas de los moldes suelen provocar que los vástagos de las herramientas estándar choquen con las paredes de la pieza, mientras que las aleaciones resistentes requieren hélices o ángulos de salida de refrigerante a medida. Nuestro servicio OEM de fresado de roscas de dientes completos le conecta directamente con nuestros ingenieros de aplicaciones: envíenos el plano de su pieza o el modelo 3D, y le enviaremos una comprobación de interferencias 3D y un plano formal de la herramienta en 48 horas, seguidos de muestras de prueba en 7 días hábiles.
En el roscado de acero endurecido, desde el descarte de machos de roscar y el cálculo de la relación L/D hasta el control de la excentricidad de 0.005 mm y el fresado en contracción, todo se reduce a adaptar la geometría de la herramienta a la rigidez de la máquina. Si mecaniza aceros de 55 a 65 HRC o si tiene fugas en los puertos NPT y experimenta una vida útil irregular de la herramienta, utilice nuestra lista de verificación para evaluar primero la excentricidad del husillo y el refrigerante, o envíenos los planos de sus piezas y los datos de corte para que podamos realizar una revisión del proceso específica en conjunto.





