


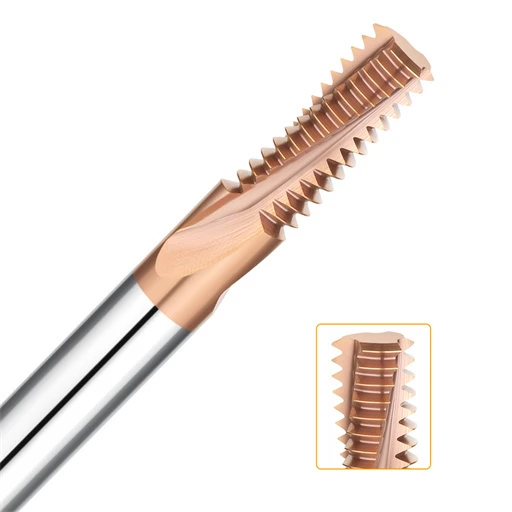
El invierno pasado, un cliente habitual de Stuttgart nos contactó con un problema urgente. Necesitaban añadir cuatro orificios roscados internos M6 a un inserto de matriz de estampado D2. El bloque ya estaba endurecido al vacío a HRC64–65. El operario intentó roscar los orificios con un macho de carburo estándar, pero este se rompió tras enroscar solo dos vueltas. La rotura del macho puso en riesgo una pieza valorada en miles de dólares y amenazó con un retraso de dos días en el mecanizado por electroerosión.
Durante los últimos dieciséis años, hemos visto esta situación repetirse mes tras mes en talleres mecánicos europeos y estadounidenses. Una vez que una pieza supera la dureza HRC60, los métodos de corte tradicionales resultan ineficaces. El tratamiento térmico posterior al roscado suele deformar las tolerancias de precisión de la rosca, mientras que el mecanizado por electroerosión consume un valioso tiempo de ciclo. Según nuestra experiencia, el fresado de roscas internas en acero endurecido es la única forma fiable de obtener roscas precisas sin desechar componentes costosos.
Sin embargo, este proceso nunca es tan simple como colocar una fresa genérica. Si el tamaño del grano de carburo es incorrecto o el ángulo de desprendimiento no tiene el soporte adecuado, el filo de corte se astilla instantáneamente. Si la excentricidad dinámica del portaherramientas supera los 0.003 mm, una de las ranuras absorbe toda la carga y se fractura. Una variación de tan solo 0.003 mm en la trayectoria de avance, el método de refrigeración o la carga de viruta provocará roscas cónicas o calibres atascados.
Entonces, ¿debería configurar una fresa de roscar de perfil único o una de varias filas? En los cortes HRC65, ¿es el refrigerante o el aire comprimido el verdadero culpable del astillamiento de los bordes? ¿Y cómo se programa la trayectoria de la herramienta para compensar la deflexión de la misma? Imagine un bloque de matriz HRC65 sobre su VMC ahora mismo. ¿Está seguro de que su primera trayectoria de herramienta pasará el calibre pasa al primer intento?
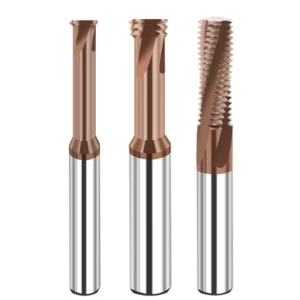
Superación de los cuellos de botella en el fresado de roscas internas de acero endurecido
En los talleres de moldeo y utillaje occidentales, las piezas endurecidas por encima de HRC60 suelen generar los mayores cuellos de botella en la planta. Regularmente solucionamos problemas en trabajos donde los ingenieros aumentaron la dureza del núcleo para maximizar la resistencia al desgaste, solo para encontrarse con dificultades en la pasada final de roscado. La extrema resistencia a la fluencia de estos materiales reduce el margen de error prácticamente a cero.
Para mecanizar roscas de forma fiable con esta dureza, es fundamental eliminar la fricción continua que retiene el calor en el orificio. Guiamos a los equipos en el mecanizado de roscas internas en acero endurecido mediante interpolación helicoidal, que divide la resistencia de corte continua en cortes intermitentes y manejables. Si bien requiere una configuración precisa, sigue siendo el método más fiable para evitar el descarte de matrices y el daño de las roscas.
¿Por qué se rompen con frecuencia los machos de roscar en piezas endurecidas?: Análisis de un caso de Western Scrap
Analizamos un costoso incidente de desperdicio en un taller de estampado automotriz en Detroit. El equipo estaba mecanizando agujeros M5 en insertos de matriz de trabajo en frío HRC63 utilizando machos de roscar de carburo de micrograno ultrafino. Incluso con machos de roscar de alta calidad, se produjeron fracturas frágiles en el tercer agujero. Los machos se atascaban firmemente en agujeros ciegos, y el proceso de electroerosión recoció las delgadas paredes adyacentes, convirtiendo los costosos insertos en chatarra.
El fallo se debe a la física: los machos de roscar realizan un corte completamente cerrado donde las estrías se obstruyen con virutas abrasivas y pulverulentas. Al roscar materiales con una dureza superior a HRC60, los pequeños desfases de sincronización del husillo provocan picos de torsión masivos que rompen instantáneamente el carburo frágil. Forzar el roscado a través de acero ultraduro es, sencillamente, una apuesta arriesgada en los talleres modernos.
Fresado de roscas en acero para herramientas D2 después del endurecimiento: Transición de la electroerosión al roscado CNC
Muchos operarios que sufren quemaduras por machos de roscar rotos se van al otro extremo: mecanizan cada orificio roscado con una máquina de electroerosión por penetración. En talleres europeos, a menudo vemos equipos que dedican medio día a tornear electrodos de grafito o cobre solo para grabar roscas en bloques de acero D2 endurecido. Si bien la electroerosión elimina las fuerzas de corte, sus costes de producción ocultos son considerables.
En primer lugar, los electrodos de desbaste y acabado en varias etapas hacen que los tiempos de ciclo se prolonguen durante horas por cada orificio. Más importante aún, la electroerosión deja una capa blanca frágil de 0.01 a 0.03 mm y microfisuras en el acero D2, que se desprenden y se descascarillan durante los ciclos de estampado intensos. Al cambiar al fresado de roscas de acero para herramientas D2 en una fresadora CNC rígida, se termina cada orificio en minutos sin sufrir daños térmicos.
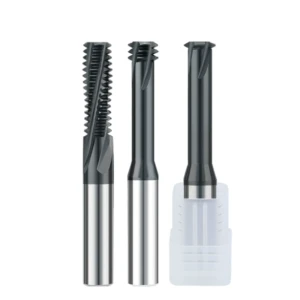
Selección de una fresa para roscas internas en piezas endurecidas
El mecanizado de acero HRC 60-65 revoluciona la selección de herramientas convencionales. La verdadera amenaza no es el desgaste progresivo del flanco, sino el microdesprendimiento catastrófico. En los talleres de matrices de Norteamérica, a menudo vemos a operarios probar fresas de acero estándar, solo para observar cómo los filos se rompen al contacto inicial. La extrema dureza genera cargas de cizallamiento brutales que destruyen instantáneamente las geometrías de herramientas inadecuadas.
Seleccionar la fresa adecuada para roscar internamente requiere equilibrar el contacto instantáneo entre los dientes y la rigidez general de la herramienta. El alivio del cuello, el paso de los dientes y el voladizo determinan si la configuración vibra dentro del orificio. No existe una sola fresa que ofrezca máxima velocidad y seguridad absoluta. En aceros ultraduros, cada elección implica sacrificar tiempo de ciclo a cambio de una mayor durabilidad del filo.
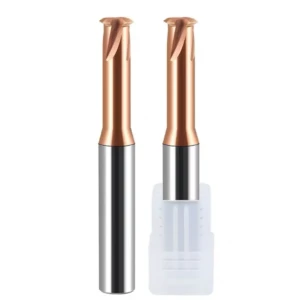
Fresas de roscar de perfil único: La mejor opción para agujeros profundos y dureza extrema.
Para materiales con una dureza superior a HRC 62, especialmente con relaciones profundidad/diámetro mayores de 2.5 o orificios pequeños como M3 a M6, una fresa de roscar de perfil simple es nuestra primera opción para el mecanizado automático. Su ventaja física es simple: solo un diente entra en contacto con el material en cada punto del ciclo. Esta reducción drástica de la presión de corte radial protege tanto el husillo como el portaherramientas de deformaciones violentas.
Un cliente del sector médico suizo necesitaba roscas M4×0.7 en plaquitas ciegas HRC64 con tolerancia de conicidad cero. Las fresas convencionales chirriaban bajo la carga y dejaban marcas de vibración severas en el flanco. Las reemplazamos por una fresa de un solo diente que seguía la hélice. El ruido disminuyó, las vibraciones desaparecieron y la vida útil de la herramienta se estabilizó. Sacrificar unos segundos de tiempo de ciclo para eliminar el desperdicio siempre es la decisión correcta.
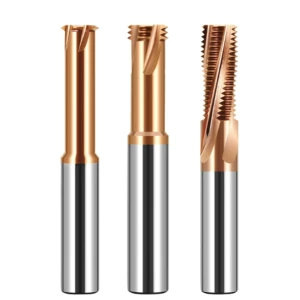
Fresas de roscar multihilera: Equilibrio entre velocidad, presión de corte y fallo de la herramienta
No descartamos por completo las herramientas multidentadas. Una fresa de roscar multifila sigue siendo imbatible en velocidad, ya que corta el perfil completo de la rosca en una sola órbita de 360 grados con un único avance axial. En configuraciones de estampado de alto volumen que cortan agujeros poco profundos con durezas entre HRC 60 y 62, este diseño multiplica la producción diaria manteniendo el voladizo de la herramienta por debajo de 1.5 × D.
Sin embargo, debe respetar su límite mecánico. El corte simultáneo de múltiples dientes sobre acero endurecido crea una larga línea de contacto, lo que genera fuerzas de empuje radiales muy elevadas. En nuestras pruebas en taller en el Reino Unido, con bloques HRC65 a una profundidad de 2×D, la deflexión de la herramienta produjo una conicidad de casi 0.02 mm y la rotura de los dientes al entrar en contacto con el material. A menos que su centro de mecanizado vertical (VMC) tenga una rigidez de husillo excepcional y una amplia evacuación de virutas, el uso de herramientas multicanal a HRC65 supone un riesgo innecesario.
Tamaño de grano del sustrato y nanorrevestimientos resistentes al calor para HRC60–65
La macrogeometría controla las fuerzas de corte, pero la microestructura del carburo determina la resistencia a altas temperaturas. Al rectificar nuestras herramientas de fresado de roscas internas personalizadas, descartamos los grados de carburo estándar de 0.6 a 0.8 μm. En su lugar, utilizamos sustratos de carburo de tungsteno ultrafinos de 0.2 a 0.4 μm con un contenido reducido de cobalto. Esta matriz densa resiste el ablandamiento térmico y evita el microdesprendimiento antes de que comience.
Los recubrimientos estándar de TiN o TiAlN se oxidan y se queman en tres orificios bajo condiciones de corte en seco HRC65. Especificamos un recubrimiento nanocompuesto de AlTiSiN con una microdureza superior a HV 3600 y estabilidad térmica de hasta 1100 °C. Durante el corte, el contenido de silicio forma una capa barrera amorfa que impide que el calor de fricción llegue al sustrato de carburo.
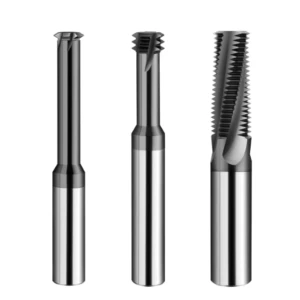
Planificación de trayectorias de herramientas y estrategias de fresado de roscas internas para HRC65
Incluso una fresa de micrograno de alta gama fallará en su primera revolución si se programa con movimientos de entrada agresivos y lineales, adecuados para aceros blandos. En piezas de trabajo con dureza HRC65, la herramienta opera al límite mecánico absoluto. Dado que la pieza no puede deformarse plásticamente, los cambios bruscos en la trayectoria de la herramienta impactan contra las ranuras como cargas de choque destructivas.
Las estrategias probadas para el fresado de roscas internas se centran en mantener un espesor de viruta constante y un contacto estable de la herramienta. Su programa CAM debe tener en cuenta la dinámica de tres ejes, la deflexión de la herramienta y la acumulación de calor en el orificio. Las trayectorias de herramienta bien diseñadas transforman los impactos fuertes en ciclos de corte predecibles y fluidos.
Eliminación del error de conicidad con fresado ascendente y avance radial de múltiples pasadas.
Si se mecanizan roscas en agujeros profundos y endurecidos, es probable que se haya observado que los calibres de paso se atascan en la boca o se sueltan en el fondo. Este error de conicidad de la rosca se debe directamente a la deflexión del vástago de la herramienta. En una planta de metalurgia de polvos de Norteamérica, los operarios intentaron mecanizar roscas M8 en una sola pasada. Una presión radial extrema obligó a la delgada herramienta a retroceder, dejando roscas inferiores 0.03 mm más pequeñas.
Solucionamos este problema combinando el fresado en ascenso con tres pasadas radiales progresivas (normalmente del 60 %, 30 % y 10 % de la profundidad total de la rosca), seguidas de una pasada de resorte de profundidad cero. El fresado en ascenso produce una viruta que se adelgaza al finalizar, minimizando la fricción. Al dividir la profundidad en pasos controlados, la presión lateral se mantiene dentro de los límites elásticos de la herramienta.
Entrada y salida de 1/4 de arco: Prevención de astillamiento en la punta de la herramienta
Las inmersiones rectas de 90 grados en paredes laterales de acero HRC65 actúan como si se golpeara carburo contra una pared de ladrillos. Las inspecciones microscópicas en taller revelan que las entradas lineales generan fuertes impactos mecánicos, provocando microfisuras a lo largo de los límites de grano del carburo. Si bien las ranuras pueden no romperse de inmediato, los granos dañados se desprenden rápidamente, arruinando las superficies de paso de rosca.
Exigimos una entrada y salida suaves de 1/4 de arco en cada trabajo. La herramienta desciende hasta la profundidad deseada en el centro del orificio, se introduce en el corte siguiendo un arco circular tangencial y alcanza la profundidad de corte completa de forma fluida. Sale siguiendo el mismo arco suave antes de retraerse. Este sencillo cambio de trayectoria elimina las cargas de impacto repentinas y mantiene intactos los filos de corte.
Selección de refrigerantes: Por qué prohibimos los refrigerantes a base de agua para los sistemas de soplado de aire.
Los maquinistas suelen preguntar: «Con todo este calor en el acero HRC65, ¿por qué se apaga el refrigerante?». En el fresado de roscas internas de alta dureza, las emulsiones a base de agua provocan fallos prematuros. El corte interrumpido hace que las ranuras se calienten y se enfríen varias veces por revolución. Este choque térmico genera microfisuras en forma de peine en la superficie de la herramienta, destruyendo el filo en cuestión de minutos.
Aplicamos un corte en seco con una presión de aire comprimido limpio de 6 a 8 bares, dirigido directamente al corte. La incorporación de una pistola de aire frío tipo vórtice, que reduce la temperatura a 0 °C, proporciona una mayor durabilidad del filo. El corte de materiales ultraduros genera virutas finas y pulverulentas; si se dejan en el orificio, la herramienta las tritura, provocando el astillamiento de las estrías. El aire a alta velocidad evacua las virutas instantáneamente, de modo que las estrías solo cortan material nuevo.
Sistemas de sujeción de herramientas y control de la excentricidad de las fresas de roscar
Cuando se produce el astillamiento del filo, los operarios suelen culpar primero al recubrimiento de la herramienta o a la velocidad de corte, ignorando el portaherramientas. En aceros estructurales, una desviación de la punta de la herramienta de 0.010 mm o 0.015 mm podría pasar desapercibida debido a la ductilidad del material. Sin embargo, a HRC65, la pieza de trabajo no presenta deformación plástica; cualquier desviación se amplifica directamente en impactos violentos y cíclicos.
Para un control fiable de la excentricidad en la fresa de roscas, es imprescindible contar con un sistema de sujeción rígido y de alta precisión. El portaherramientas no solo debe transmitir el par del husillo, sino también absorber las vibraciones de alta frecuencia y distribuir uniformemente la carga de virutas en cada diente. Si no se controla la limpieza del cono, el equilibrio dinámico y la tolerancia del orificio, el fallo prematuro del filo está garantizado.
Por qué la excentricidad de la fresa de roscas debe mantenerse por debajo de 0.003 mm.
Un fabricante belga de sistemas hidráulicos que mecanizaba roscas M6 en acero inoxidable 440C HRC63 desgastaba sus herramientas cada 4 a 6 agujeros. La medición láser reveló que la excentricidad dinámica de la punta de la herramienta era de 0.008 mm. Con una carga de viruta programada de tan solo 0.010 mm por diente, esta excentricidad obligaba a un diente a soportar casi el 200 % de la carga de corte, mientras que la ranura opuesta apenas tocaba el corte.
Rectificamos la interfaz del husillo, mejoramos el portaherramientas y controlamos estrictamente la excentricidad total de la fresa de roscar por debajo de 0.003 mm. El chirrido cesó al instante y la vida útil de la herramienta superó los 28 agujeros con un desgaste uniforme y suave del flanco en lugar de astillamiento. En el mecanizado HRC62–65, 0.003 mm no es una cifra teórica; es el umbral físico entre la vida útil de la herramienta y la fractura frágil.
Portaherramientas de ajuste por contracción frente a portaherramientas hidráulicos: Cómo evitar la excentricidad del mandril de pinza
Si en su taller todavía se mecanizan roscas ultrarresistentes con portaherramientas de pinza ER estándar, detenga el husillo y cámbielos inmediatamente. Un sistema ER acumula tolerancias de fabricación en el cuerpo del portaherramientas, la pinza dividida y la tuerca de sujeción, lo que suele provocar una excentricidad superior a 0.010 mm. Bajo una fuerte resistencia al corte, las pinzas se flexionan radialmente y generan microvibraciones que dañan los frágiles dientes de carburo.
Elegimos exclusivamente entre portaherramientas de ajuste por contracción y portaherramientas hidráulicos de alta precisión. Las herramientas de ajuste por contracción ofrecen un perfil de punta delgado, una alta fuerza de sujeción y una concentricidad superior para perforaciones profundas con voladizos largos, aunque su cuerpo de acero macizo ofrece una amortiguación mínima. Los portaherramientas hidráulicos utilizan una membrana interna de aceite a presión que absorbe los impactos de corte intermitentes; si el husillo está ligeramente desgastado, la amortiguación hidráulica prolongará significativamente la vida útil del filo.
Parámetros de corte de referencia y optimización para herramientas de fresado de roscas internas
Cada medida de seguridad mecánica, desde la selección de un solo diente hasta los límites de desviación de 0.003 mm, se resume en los avances y velocidades configurados en el control CNC. A menudo vemos a los operarios oscilar entre extremos: reducir las RPM por temor (lo que provoca fricción y endurecimiento del corte) o aplicar avances agresivos que sobrecargan los límites estructurales de la fresa.
El ajuste de parámetros consiste en adaptar la resistencia térmica del recubrimiento a las cargas mecánicas de la viruta. El uso de herramientas de fresado de roscas internas dentro de rangos de tolerancia equilibrados activa la capa de óxido autolubricante de los nanorecubrimientos modernos, a la vez que bloquea la transferencia de calor al núcleo de carburo. Unos límites de parámetros adecuados convierten el roscado de alto riesgo en un paso de producción estándar y repetible.
Velocidad de corte recomendada (Vc) y Alimentación por diente (fz) para HRC 62–65
Para aceros para herramientas de metalurgia de polvos D2, DC53 y endurecidos, mantenga la velocidad de corte ( Vc ) entre 35 y 55 m/min. Con un husillo equilibrado y fresas con recubrimiento nanocompuesto, puede aumentar la velocidad hasta 60 m/min con precaución, pero manténgase por debajo de 70 m/min para evitar el ablandamiento térmico del aglutinante de carburo. Por debajo de 30 m/min, se pierden los beneficios de adelgazamiento de viruta que se obtienen con cortes interrumpidos, lo que acelera la fricción y el desgaste del flanco.
Procure una carga de viruta ( fz ) entre 0.006 y 0.012 mm/diente. Si utiliza una fresa de diámetro pequeño con voladizo largo, inicie las pruebas de mecanizado a 0.008 mm/diente con indexación radial multipaso. Si su configuración incluye un husillo de alta rigidez y sujeción hidráulica, puede reducir la pasada de acabado final a 0.005 mm/diente para obtener acabados de flanco de rosca de aspecto espejo.
Compensación del desgaste de la herramienta de fresado de roscas mediante desplazamientos de radio CNC (G41/G42)
En el mecanizado de materiales ultraduros, el desgaste del flanco a nivel micrométrico se produce mucho antes de que la herramienta se astille visiblemente, afectando directamente al diámetro primitivo. Al configurar una nueva fresa para roscar, programe un desplazamiento radial de +0.020 a +0.030 mm (usando G41/G42). Si el calibre pasa se atasca al entrar, reduzca el radio de la herramienta en incrementos de 0.005 mm hasta que el calibre pasa y el calibre no pasa se bloquee en dos vueltas.
A medida que aumenta la cantidad de piezas, el desgaste natural de la herramienta hace que el calibre pasa se ajuste con mayor precisión. Si produce lotes de matrices costosas, inspeccione las roscas con un calibre pasa cada 8 a 10 agujeros. Cuando note fricción en el calibre, ajuste el radio de la herramienta en -0.003 mm para corregir el desgaste antes de que las piezas se salgan de tolerancia.






