



Las microfresas desempeñan un papel fundamental en el mecanizado CNC de alta precisión, especialmente en industrias como la fabricación de moldes, dispositivos médicos, microelectrónica y aeroespacial. Estas herramientas están diseñadas para trabajar con estructuras extremadamente finas y ofrecer resultados de corte de alta resolución. Sin embargo, para aprovechar al máximo las capacidades de las microherramientas, es crucial seleccionar el tamaño adecuado de la fresa.
A diferencia de las fresas estándar , las fresas de microfresado tienen diámetros mucho menores y están diseñadas para el mecanizado de alta precisión. Esto exige mayor rigidez de la herramienta, parámetros de mecanizado óptimos y sistemas de sujeción más precisos. Incluso pequeños errores en la selección del tamaño, especialmente al usar fresas métricas, pueden afectar significativamente el acabado superficial y la tolerancia dimensional.
En aplicaciones con cavidades profundas o características de alta relación de aspecto, la elección de microfresas de largo alcance y el control del voladizo de la herramienta son cruciales. Una mala adaptación del tamaño de la herramienta puede provocar vibraciones, deformación, rotura de la herramienta e inestabilidad dimensional.
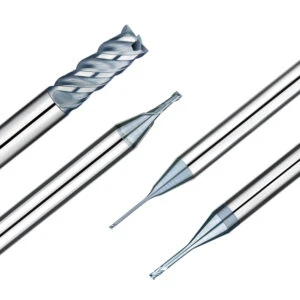
¿Qué son las microfresas y por qué son ideales para el mecanizado de precisión?
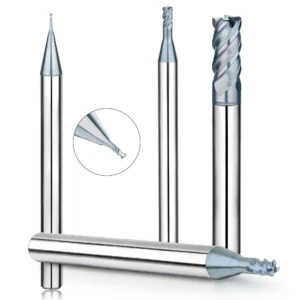
Las microfresas están diseñadas específicamente para la fabricación de componentes de precisión y geometrías complejas. Con diámetros que suelen oscilar entre 0.1 mm y 3 mm, son excelentes para la creación de microestructuras y el mecanizado en espacios reducidos. Su superior precisión dimensional y control de corte las hacen indispensables en aplicaciones aeroespaciales, médicas y de moldes de precisión.
Seleccionar el tamaño adecuado de la fresa es clave para lograr precisión en el micromecanizado. Un dimensionamiento correcto afecta directamente la carga de corte, la estabilidad de la herramienta y la calidad de la superficie. Especialmente en programas CNC que utilizan fresas métricas, una correspondencia dimensional precisa puede aumentar drásticamente el rendimiento de las piezas de precisión.
Definición y clasificación de las microfresas
Las microfresas suelen ser fresas con un diámetro inferior a 3 mm. Según el número de cuchillas, su longitud, el diámetro del vástago y el recubrimiento, se pueden subdividir en fresas de diámetro ultrapequeño, microfresas de filo largo, microfresas de cuchilla con forma especial, etc. En cuanto al sistema de tamaños, se pueden fabricar según las normas métricas o imperiales, y el tamaño específico se ajustará a las especificaciones de tamaño de fresa estándar de ISO o ANSI.
Con el desarrollo de la tecnología de micromecanizado, también han surgido en el mercado microherramientas con recubrimientos especiales, como los recubrimientos de diamante CVD, que se utilizan para procesar materiales duros y frágiles o con altos requisitos de acabado. Los diferentes tipos de microfresas tienen diferentes estrategias de uso en la selección de herramientas y la adaptación de tamaños, especialmente en el procesamiento de piezas pequeñas.
Áreas de aplicación clave: fabricación de moldes, piezas médicas y microestructuras
Las microfresas se utilizan en campos que requieren tolerancias extremadamente estrictas y acabados superficiales de alta calidad:
-
Fabricación de moldes: Las microherramientas limpian las esquinas de la cavidad y los detalles finos después de las operaciones de electroerosión, mejorando la precisión de la superficie.
-
Fabricación de dispositivos médicos: Se utilizan herramientas extremadamente precisas para dar forma a los stents, los implantes ortopédicos y los componentes microfluídicos.
-
Fabricación de microestructuras: Las aplicaciones como las piezas MEMS o los microconectores a menudo requieren herramientas con un diámetro inferior a 0.2 mm.
Estos escenarios a menudo exigen herramientas con alta resistencia y estabilidad de forma, y a menudo requieren microfresas de largo alcance para llegar a áreas profundas o estrechas sin comprometer la precisión.
Por qué la selección del tamaño de la microfresa es importante para la precisión
El tamaño de la herramienta afecta directamente la precisión del mecanizado, el control de vibraciones y el acabado superficial. Las herramientas más pequeñas ofrecen mayor detalle, pero son más propensas a vibraciones, roturas y deflexiones. Los ingenieros deben encontrar un equilibrio preciso entre lo siguiente:
-
Diámetro de la herramienta
-
Compatibilidad de vástagos
-
Profundidad de corte y voladizo
En el mecanizado de cavidades profundas, las relaciones longitud-diámetro (L/D) más altas reducen la rigidez. Por lo tanto, la selección del tamaño adecuado se vuelve aún más crucial. Consultar las tablas de fresas métricas estandarizadas durante la programación CNC ayuda a controlar las trayectorias de corte y la acumulación de tolerancias.

Tamaños comunes de microfresas y estándares de la industria
En el mecanizado CNC de precisión, las microfresas suelen tener un diámetro de entre 0.05 mm y 3.0 mm, con algunas herramientas disponibles en dimensiones aún más pequeñas. Estas herramientas son esenciales para tareas complejas en electrónica, componentes médicos y piezas aeroespaciales.
El tamaño de la herramienta no solo afecta la capacidad de mecanizado, sino que también determina su estabilidad y vida útil. Al diseñar un flujo de proceso, es crucial elegir el tamaño de la fresa de forma razonable. Especialmente al trabajar con cavidades profundas o contornos de ranuras estrechas, es necesario combinar fresas de extremo de largo alcance para lograr una correspondencia estratégica del tamaño y evitar el sobremecanizado o la rotura de la herramienta.
Tamaños de fresas de extremo micro y estándar
Las fresas estándar siguen las normas internacionales de tamaño (p. ej., ISO, DIN, ANSI), y suelen tener un rango de 3 mm a 20 mm o superior. Se utilizan típicamente para desbaste y contorneado general.
Las microfresas se centran en la ultraprecisión, el tamaño mínimo de las características y las bajas fuerzas de corte. Requieren un control de tolerancia más estricto (a menudo de ±0.005 mm o superior) y difieren en geometría, tamaño de mango y longitud total.
Para materiales ultraduros como la cerámica o el carburo de silicio, las microherramientas deben exhibir alta dureza y resistencia al desgaste para mantener la precisión dimensional.
Tamaños de microfresas métricas e imperiales
Las microfresas están disponibles en sistemas métricos (p. ej., 0.1 mm, 0.2 mm, 1.0 mm) e imperiales (p. ej., 1/64″, 1/32″, 1/16″). Los sistemas de unidades de mezcla pueden provocar discrepancias en los tamaños y afectar la precisión del CNC.
Para evitar errores de conversión, es recomendable estandarizar un sistema de medición durante la planificación del proceso. En campos donde predomina el sistema métrico, como la fabricación de moldes de precisión o la microelectrónica, se prefiere el uso de fresas de extremo métricas.
Errores comunes en la selección del tamaño de microherramientas
Incluso los ingenieros experimentados pueden caer en estos errores comunes:
-
Elegir el diámetro más pequeño por defecto: lo más pequeño no siempre es mejor. Las herramientas ultracompactas tienen menor rigidez y son propensas a vibrar y romperse.
-
Ignorar la relación de voladizo de la herramienta: Las fresas de extremo micro de largo alcance deben tener un soporte de vástago suficiente para evitar la deflexión y la pérdida de precisión.
-
Descuidar la compatibilidad del material de recubrimiento: Por ejemplo, el mecanizado de aleaciones de titanio con herramientas sin recubrimiento puede provocar un desgaste rápido. Es más apropiado utilizar herramientas con recubrimiento de carburo ultrafino o diamante.
Mejor práctica: base el tamaño de su herramienta en las propiedades del material, la trayectoria de mecanizado, el espesor de la pared de la pieza y los tamaños estándar disponibles para garantizar un micromaquinado eficiente, estable y seguro.
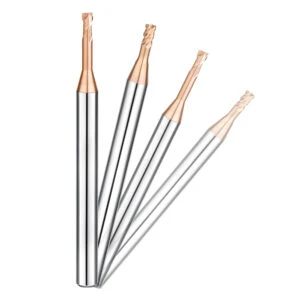
Cómo elegir el tamaño correcto de la microfresa
En el micromecanizado, la selección adecuada del tamaño de la microfresa no solo afecta la eficiencia del procesamiento, sino que también determina directamente la precisión dimensional y la calidad superficial del producto terminado. Ante la diversidad de materiales, las diferentes profundidades estructurales y las limitaciones del sistema de husillo del equipo, la estrategia de selección del tamaño de la herramienta debe considerar exhaustivamente múltiples factores. A continuación, se analizará sistemáticamente cómo seleccionar científicamente los tamaños de fresa adecuados a partir de tres aspectos: propiedades del material, profundidad de procesamiento y adaptación del equipo.
Selección de tamaño según el tipo de material
Cada material requiere un enfoque de corte personalizado:
-
Cobre y aluminio (metales blandos): Para aplicaciones de alta velocidad y acabado fino, utilice herramientas de filo afilado con ranuras profundas y diámetros de corte de entre 0.2 mm y 1.5 mm.
-
Aleaciones de titanio y acero inoxidable (metales duros): Debido a la alta dureza y la baja conductividad térmica del material, se recomienda utilizar una fresa de microfresado con un diámetro no inferior a 0.5 mm y utilizar un sustrato de carburo o una herramienta recubierta (como AlTiN, TiSiN) para reducir el desgaste de la herramienta.
-
Cerámica y vidrio (materiales frágiles): Se prefieren las microfresas con recubrimiento de diamante o PCD, generalmente de ≥ 0.3 mm de diámetro, por su resistencia al astillamiento y su mayor vida útil.
Considere también la velocidad de corte, la velocidad de avance y los métodos de enfriamiento para maximizar la efectividad y confiabilidad de las microherramientas.
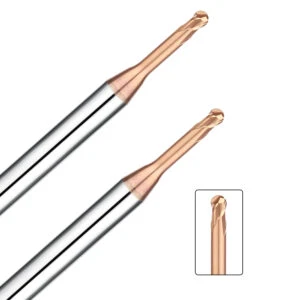
Selección de tamaño según la profundidad de mecanizado y el voladizo de la herramienta
Cuando se requiere mecanizado en cavidades profundas, ranuras estrechas, ángulos internos complejos y otras áreas, la longitud del voladizo y la rigidez de la herramienta se convierten en factores clave. En estos casos, se suelen necesitar fresas de extremo de largo alcance para evitar problemas estructurales.
Sin embargo, a medida que aumenta la longitud de la herramienta, su rigidez disminuye rápidamente. Si el tamaño no se selecciona correctamente, es muy fácil causar vibraciones, rotura de la herramienta, sobrecorte o reducción de la precisión superficial. Se recomiendan los siguientes principios de adaptación:
- Profundidad de corte ≤ 2D (D es el diámetro de la herramienta): se pueden seleccionar microfresas con longitud de vástago regular para garantizar la estabilidad del procesamiento.
- Profundidad de corte ≥ 3D: Se recomienda utilizar fresas de extremo largo y herramientas de mayor diámetro para mejorar la resistencia a la flexión. Por ejemplo, al procesar ranuras profundas, se puede utilizar una herramienta de mango delgado con una longitud total de Ø1.0 mm × 12 mm.
- El rendimiento de procesamiento de herramientas largas se puede mejorar aún más mediante el uso de un portaherramientas con amortiguación de vibraciones (como un portaherramientas termorretráctil o un portaherramientas hidráulico).
Compatibilidad del equipo: Adapte el tamaño de la herramienta a los límites del husillo y del soporte
Además del objeto a procesar, el sistema de husillo del equipo también impone ciertas restricciones en la selección del tamaño de la herramienta. Especialmente en husillos de alta velocidad o microcentros de mecanizado, el diámetro del portaherramientas, la longitud de sujeción, la interfaz cónica, etc., deben coincidir estrictamente.
- Cono del husillo (BT30, HSK-E40, etc.): determina el rango de diámetros de portaherramientas que se pueden utilizar. Los microportaherramientas más comunes son de Ø4 mm, Ø6 mm y Ø8 mm. Es necesario asegurar que el portaherramientas coincida con el mandril del husillo para evitar una desviación excesiva debido a una sujeción floja.
- Sistema de mandriles (ER11, ER16, termorretráctil, etc.): Los distintos mandriles permiten sujetar herramientas con diferentes diámetros mínimos. Es necesario confirmar que el diámetro del portaherramientas se ajuste al límite inferior del mandril. Por ejemplo, el ER11 admite un máximo de portaherramientas de Ø7 mm, pero se requiere un reductor de precisión para sujetar una microherramienta de Ø1 mm.
- Límite de longitud total de la herramienta: Algunas máquinas de cinco ejes o máquinas herramienta de husillo de alta velocidad limitan la longitud total de la herramienta a 60 mm, por lo que es necesario tener en cuenta que la "longitud de procesamiento efectiva + longitud de sujeción segura" de la herramienta no exceda este rango al seleccionar.
Por lo tanto, al seleccionar una micro fresa, se recomienda verificar simultáneamente la hoja de datos del portaherramientas, el manual del husillo y las especificaciones de tolerancia del mandril para evitar errores de selección o fallas de procesamiento debido a limitaciones del equipo.
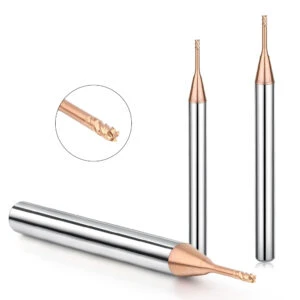
Estrategia de estabilidad y tamaño en el microfresado
Debido a los diámetros de herramienta extremadamente pequeños, las microfresas son muy susceptibles a vibraciones, deformación térmica y problemas de evacuación de viruta durante el mecanizado. Obtener resultados de alta precisión depende de mantener la estabilidad del sistema. Esto es especialmente crítico al mecanizar materiales superduros, microestructuras complejas o cavidades profundas. En estos casos, el dimensionamiento de la herramienta, los métodos de refrigeración y las estrategias de trayectoria deben diseñarse cuidadosamente.
Este artículo explora sistemáticamente cómo mejorar la estabilidad del microfresado desde tres perspectivas clave: control de rigidez, enfriamiento y evacuación de viruta, y parámetros de mecanizado.
¿Un diámetro de herramienta menor implica menor rigidez? Cómo controlar la vibración
En el microfresado, un diámetro de herramienta menor inevitablemente resulta en una menor rigidez. Incluso fuerzas de corte mínimas pueden causar deflexión de la herramienta o inducir vibraciones de alta frecuencia. Una vez que se producen vibraciones, la rugosidad superficial se deteriora rápidamente y aumenta la probabilidad de rotura de la herramienta.
Para suprimir la vibración en el microfresado, considere las siguientes estrategias:
-
Minimizar el voladizo de la herramienta: Reducir la longitud de extensión de la herramienta es fundamental para mejorar la rigidez y minimizar la deflexión.
-
Utilice parámetros de corte poco profundos: aplique estrategias de corte conservadoras, como una profundidad axial baja (ap < 0.1D) y un acoplamiento radial mínimo (ae < 0.05D), para mejorar la estabilidad del mecanizado.
-
Utilice husillos de alta velocidad: aumentar la velocidad del husillo (por ejemplo, de 40,000 a 60,000 RPM) reduce la carga de viruta por diente y mejora el acabado superficial al aumentar la velocidad de corte.
-
Seleccione portaherramientas antivibración: Los portaherramientas termorretráctiles y los portaherramientas cerámicos ofrecen una mayor rigidez dinámica, lo que ayuda a amortiguar las vibraciones durante el corte a alta velocidad.
Desafíos de enfriamiento y eliminación de virutas a microescala
Las microfresas presentan geometrías ultrafinas y filos de corte delicados. Los sistemas convencionales de refrigeración por alta presión o por inundación a menudo no alcanzan eficazmente la zona de corte e incluso pueden inducir un calentamiento localizado o daños por golpe de ariete en los filos de la herramienta. Por lo tanto, es esencial contar con sistemas de refrigeración y evacuación de viruta personalizados.
Los métodos recomendados incluyen:
-
Refrigeración por aire atomizado o con lubricación mínima (MQL): Utilice lubricación mínima (MQL) o corrientes de aire seco a alta velocidad para reducir el calor sin inundar la zona de corte. Esto ayuda a prevenir la acumulación de virutas y el daño a la herramienta.
-
Mantenga una evacuación eficiente de las virutas: Con solo 2 o 3 filos y un espacio mínimo para las virutas, las microherramientas son propensas a la acumulación de virutas. Considere trayectorias de herramienta inversas o estrategias de desbaste por capas para facilitar la eliminación eficaz de las virutas.
-
Utilice herramientas recubiertas: Los recubrimientos como el DLC (carbono tipo diamante) y el TiAlN mejoran la resistencia al desgaste, reducen la fricción y mejoran la disipación del calor, lo que indirectamente contribuye a una mejor evacuación de las virutas y a una mayor vida útil de la herramienta.
Diseño de trayectorias de herramientas y parámetros de corte para microfresado
Las estrategias de trayectorias de herramienta y la selección de parámetros en el microfresado deben divergir de los enfoques tradicionales de desbaste. En su lugar, es necesario centrarse en el corte ligero de alta frecuencia con un agarre optimizado de la herramienta para lograr precisión y eficiencia.
Las sugerencias clave incluyen:
-
Utilice trayectorias de carga constante: Las trayectorias de la herramienta que mantienen un contacto constante, como las estrategias de paso constante o de Z constante, reducen el riesgo de sobrecarga localizada de la herramienta.
-
Optimice el avance por diente y las relaciones profundidad-anchura: En la mayoría de las operaciones de micromecanizado, mantenga fz entre 0.001 y 0.005 mm/diente. La relación ae/ap idealmente debe mantenerse ≤ 1 para un mejor equilibrio y control.
-
Adopte un proceso de desbaste y acabado en varias etapas: comience con microherramientas de tamaño mediano para el desbaste y luego cambie a herramientas más pequeñas para el acabado o la limpieza de esquinas, con el fin de prolongar la vida útil de la herramienta y mejorar la precisión.
-
Seleccione geometrías de hélice baja o de paso variable: las herramientas con ángulos de hélice bajos o espaciado desigual entre ranuras reducen la vibración de corte y mejoran la uniformidad del acabado superficial.

Rangos de tamaño de microfresas recomendados y consejos de selección
En el mecanizado CNC de precisión, seleccionar el tamaño correcto de microfresa es crucial, no solo para la eficiencia, sino también para lograr la precisión dimensional, el acabado superficial y la durabilidad de la herramienta deseados. Dado el estrecho rango de tolerancia y el limitado margen de procesamiento de las microherramientas, los ingenieros deben desarrollar una estrategia de selección de tamaño basada en la geometría de la pieza, la capacidad de la máquina y el tipo de material.
Rangos de tamaño sugeridos según la precisión del mecanizado
La selección del diámetro de la herramienta debe ajustarse estrechamente a la tolerancia de mecanizado requerida. En aplicaciones como microcanales, moldes de alta precisión o piezas diminutas, el diámetro de la herramienta debe ajustarse con precisión a la geometría.
Rangos de tamaño recomendados:
-
0.1 mm – 0.3 mm: Ideal para microcanales y componentes microelectrónicos. Requiere husillos de ultra alta velocidad (≥ 50 000 RPM).
-
0.4 mm – 0.6 mm: Adecuado para el acabado de esquinas internas y detalles finos en piezas de precisión. Equilibra rigidez y precisión.
-
0.8 mm – 1.0 mm: Rango de tamaño versátil para micromecanizado general, como componentes médicos y trabajos en cavidades pequeñas que requieren tanto desbaste como acabado.
Tenga siempre en cuenta la tolerancia de la herramienta y el diámetro de corte real al planificar la trayectoria de la herramienta para evitar desviaciones en las dimensiones finales.
Tabla de referencia rápida: tamaños de microfresas por aplicación
| Aplicación de mecanizado | Diámetro de herramienta recomendado | Tipo de herramienta | Recomendaciones especiales |
|---|---|---|---|
| Microcanales / Microestructuras | 0.1mm ~ 0.3mm | Fresa de extremo de radio de esquina de 2 flautas | Utilice herramientas recubiertas con husillos de alta velocidad |
| Ranuras para implantes médicos | 0.4mm ~ 0.6mm | Fresa de extremo de 2 o 3 flautas | Elija herramientas de largo alcance y controle las vibraciones |
| Limpieza de esquinas de moldes de precisión | 0.5mm ~ 0.8mm | Fresa de punta esférica o de radio de esquina | Asegúrese de que la superposición de rutas sea adecuada para evitar cortes excesivos |
| Ranurado en materiales duros y frágiles | 0.6mm ~ 1.0mm | Herramienta recubierta de diamante | Prefiera el corte en seco con lubricación mínima. |
Consejos para resumir: Cómo equilibrar la practicidad y la precisión
En la práctica, los diámetros de herramienta más pequeños mejoran la resolución de las características, pero reducen la rigidez y la vida útil. Los ingenieros deben procurar utilizar el diámetro de herramienta más grande que cumpla con la tolerancia de la pieza, lo que mejora la estabilidad y el rendimiento del sistema.
Pautas prácticas:
-
Comience con herramientas de mayor tamaño durante las pruebas: luego, si es necesario, redúzcalas progresivamente, disminuyendo así el desgaste de las herramientas y el riesgo de configuración en las primeras etapas.
-
Asegúrese de que el diámetro del vástago de la herramienta coincida con la interfaz del husillo: Esto garantiza una sujeción adecuada y evita interferencias o vibraciones causadas por una sujeción inestable de la herramienta.
-
Supervise las relaciones profundidad/anchura (ap/ae) y L/D de corte: Mantenga la deflexión de la herramienta bajo control durante el mecanizado, especialmente en geometrías profundas o estrechas.
-
Utilice estratégicamente las herramientas de cuello largo o de alcance extendido: para cavidades profundas o espacios reducidos, asegúrese de que haya suficiente espacio libre manteniendo la rigidez de la herramienta.

Cómo aprovechar al máximo el potencial de las microfresas
El dimensionamiento adecuado de las microfresas es fundamental para un mecanizado de alta precisión exitoso. Este artículo examinó el papel fundamental de la estrategia de tamaño en el microfresado, exploró la rigidez de la herramienta, la refrigeración, la evacuación de viruta y los parámetros de mecanizado, y ofreció recomendaciones de dimensionamiento basadas en los requisitos de precisión y los escenarios de aplicación.
Los ingenieros deben adoptar un enfoque integral para la selección de herramientas, considerando las características del material, la profundidad de corte, el voladizo de la herramienta y las capacidades del husillo. Para materiales difíciles de mecanizar, como aleaciones de cobre, aleaciones de titanio o cerámica , la selección del diámetro adecuado de la herramienta es fundamental para optimizar el rendimiento.
Al comprender los principios básicos del dimensionamiento de herramientas y aplicarlos sistemáticamente, los ingenieros de CNC pueden aprovechar al máximo las ventajas del microfresado y lograr un equilibrio entre precisión y productividad.






