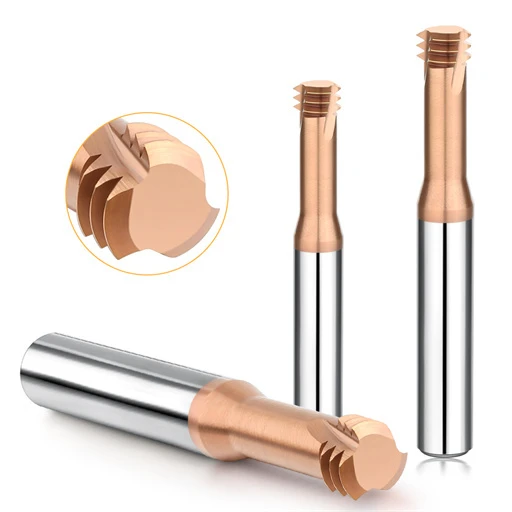
El mecanizado de acero es una operación crucial en la fabricación actual, fundamental para la elaboración de piezas y estructuras precisas para las industrias automotriz y aeroespacial. Los profesionales de la ingeniería, como ingenieros y maquinistas, encontrarán en este artículo herramientas para profundizar sus conocimientos sobre los fundamentos del fresado de acero . Esta guía incluye los métodos y consideraciones necesarios para un mecanizado exitoso, de modo que los profesionales estén bien preparados. Este artículo le resultará útil si busca consejos para mejorar sus habilidades de fresado, ya sea para aumentar la eficiencia de la producción o para obtener acabados perfectos.
¿Cómo funciona el proceso de fresado del acero?

El fresado de acero es un proceso de fabricación sustractivo que utiliza una herramienta de corte rotativa, generalmente una fresa frontal . Comienza con el montaje de la pieza de trabajo de acero en la fresadora para evitar cualquier movimiento durante el proceso. La máquina hace girar la herramienta de corte mientras desplaza la pieza de trabajo a lo largo de un eje predeterminado. Este método cumple con los estándares requeridos, ya sea para dar forma, taladrar o contornear el material con lubricante y una fresa frontal. Aspectos importantes incluyen la selección adecuada de herramientas y la relación entre la velocidad de corte y el avance, así como la incorporación de sistemas de refrigeración para regular la temperatura y mejorar la calidad.
Entendiendo la operación de fresado
El proceso de mecanizado abarca varios componentes que se interrelacionan para realizar un mecanizado preciso. Estos son el instrumento de corte, la pieza de trabajo y el aparato de fresado. El aparato es el más importante, ya que proporciona el movimiento y el soporte necesarios. El instrumento de corte trabaja con material removible, a menudo acero rápido o carburo. La pieza de trabajo debe estar correctamente alineada y sujeta firmemente para evitar desajustes o defectos. Idealmente, un mejor control de operaciones como la velocidad de avance, la velocidad del husillo y la trayectoria de la herramienta da como resultado superficies no compuestas precisas y de alta calidad. Combinado con el uso adecuado de estos componentes, se logra una ejecución puntual y precisa de las operaciones de fresado.
El papel de las fresadoras en el fresado de acero
Las fresadoras son cruciales en el proceso de fresado de acero, ya que proporcionan un corte preciso del material para lograr la forma y el tamaño necesarios de la pieza. Utilizan herramientas de corte rotativas, lo que garantiza la precisión en producciones de gran volumen. Algunas de sus principales ventajas son las formas mínimamente diseñadas, las tolerancias mínimas requeridas y los acabados superficiales lisos. Su flexibilidad también permite diversas operaciones, como ranurado, conformado y taladrado, lo que las hace esenciales en la industria de la fabricación y los servicios de ingeniería mecánica.
Cómo elegir la herramienta de corte adecuada para el acero
Al elegir una herramienta de corte para metales como el acero, recuerde considerar la dureza del material, la precisión requerida y los requisitos de la aplicación. Estas herramientas se fabrican preferentemente con carburo, que es resistente y termoinelástico, características necesarias para el mecanizado de acero duro. Las herramientas de acero rápido (HSS) también son adecuadas para herramientas de corte general cuando sus velocidades de corte no son muy altas. Entre otras cosas, el recubrimiento de nitruro de titanio puede aumentar la vida útil de la herramienta y reducir la fricción. Elija siempre el tipo de herramienta adecuado para la operación que se va a realizar, ya sea taladrado, fresado o ranurado, en términos de geometría, como el ángulo del filo o el diseño de la ranura.
¿Cuáles son los diferentes tipos de acero utilizados en el fresado?

Tipos de acero en aplicaciones de fresado
La guía de fresado de acero describe varias categorías de acero utilizadas para tornear aleaciones de acero, incluidos acero al carbono, de aleación, para herramientas, inoxidable y de alta velocidad.
- Acero al carbono: económico y fácil de mecanizar, debido a su uso como herramienta de propósito general o aplicaciones de bajo estrés.
- Acero aleado: si se incorporan otros elementos, como cromo, níquel o molibdeno, para aumentar la resistencia, la tenacidad y la resistencia al desgaste, el acero aleado se implementa mejor en ciertas tareas de fresado exigentes.
- Acero para herramientas: Con su dureza definida y resistencia al desgaste, este acero se puede utilizar tanto para herramientas de corte como para herramientas duraderas, proporcionando bordes afilados adecuados para máquinas de alto impacto.
- Acero inoxidable: utilizado en aplicaciones donde la higiene, la oxidación de los núcleos o la corrosión son un problema, el acero inoxidable es muy duradero.
- Acero de alta velocidad (HSS): El HSS ha sido diseñado para sobrevivir a temperaturas extremas y altas velocidades, lo que hace que este acero sea muy útil a la hora de crear fresas onduladas para fresado.
Los materiales mencionados anteriormente se deciden en función de la elasticidad y de cómo se utilizará el metal en una operación.
Impacto del contenido de carbono en la molienda
El contenido de carbono tiene una influencia significativa en los metales diseñados para los procedimientos de fresado. El porcentaje de carbono presente influye en la dureza, la resistencia a la tracción y la resistencia al desgaste, y determina el material final al ser sometido al proceso de fresado. Generalmente, una mayor proporción de carbono en el material tiende a resultar en una mayor dureza y resistencia a la tracción de la matriz metálica debido a las estructuras de carburo de hierro fabricadas en el material. Sin embargo, también puede reducir la ductilidad y hacer que el material sea más propenso a agrietarse bajo tensión, si el contenido de carbono es mayor.
Por ejemplo, los aceros bajos en carbono suelen tener un contenido máximo de carbono del 0.3 %, lo que los hace blandos, pero más débiles y, por lo tanto, más fáciles de mecanizar. Esto puede exponerlos a un posible desgaste rápido de la herramienta durante fresados alargados. En cuanto a la resistencia, los aceros con contenido medio de carbono, que contienen entre el 0.3 % y el 0.6 % de carbono, ofrecen un equilibrio, haciéndolos más mecanizables y aumentando la resistencia del componente, lo que los hace adecuados para piezas de ensamblaje que requieren una mayor exposición a la fuerza mecánica. Para una resistencia a la tracción aún mayor, los aceros con alto contenido de carbono contienen más del 0.6 % de carbono. Estos suelen endurecerse como medida preventiva, pero el fresado de precisión es clave para una cohesión adecuada y una menor eficiencia de la herramienta.
Los nuevos avances en la ciencia de los materiales han demostrado la necesidad de optimizar la cantidad de carbono para usos específicos de fresado. En trabajos de precisión, se aplican tratamientos de aleación con un rango controlado de porcentajes de carbono para lograr una dureza sin quebradizos. La información sugiere que reducir el porcentaje de carbono y añadir cromo o molibdeno mejora el rendimiento del material sin afectar la maquinabilidad. Esta estrategia es más evidente en los procesos de fresado actuales, donde la maquinabilidad y la resistencia son los dos factores más importantes.
Por qué es importante la dureza en el fresado de acero
La dureza de los materiales utilizados determina principalmente la eficacia y durabilidad de las herramientas y equipos empleados para el fresado de acero. Se sabe que las herramientas con mayor dureza resisten el desgaste y la deformación durante aplicaciones de alta presión, lo cual es necesario para el mecanizado de aceros de alta resistencia. Diversas investigaciones han demostrado que los aceros con una dureza de entre 40 y 55 en la escala C de Rockwell poseen buenas cualidades que los hacen eficientes para las máquinas, ya que son resistentes al desgaste, pero no lo suficientemente frágiles como para fracturarse durante el fresado.
El uso de fresas con punta de carburo facilita el desarrollo de herramientas, en cuyo caso la dureza correcta es la adecuada para el material de la pieza. Las herramientas tenaces fabricadas con aceros se desgastan rápidamente o se agrietan térmicamente si se fresan materiales blandos, con calor abrasivo o tratados inadecuadamente. Además, se ha demostrado que la introducción de procesos de tratamiento térmico, como el temple y el endurecimiento, mejora la uniformidad de la dureza en todas las capas de acero, lo que aumenta la maquinabilidad y reduce el desgaste de la herramienta hasta en un 30 %. Al aplicar todas estas técnicas, modificar la dureza mediante la composición de la aleación y los procedimientos de tratamiento es la mejor manera de controlar las operaciones de fresado de acero de forma económica y eficiente.
¿Qué fresadoras son mejores para el acero?

Ventajas de las fresadoras CNC
Las máquinas CNC se han moldeado para garantizar una mayor precisión mediante procesos automatizados, lo que permite minimizar los errores manuales hasta el punto de que son intercambiables con tolerancias de hasta ±0.001 pulgadas. Las máquinas CNC manejan manipuladores geométricos multifacéticos y diseños complejos y aerodinámicos gracias a su programabilidad con una facilidad sin precedentes, lo que permite una mejora significativa en las tasas de producción.
Una de sus características destacadas es su modularización para abordar diversas clases de acero, lo que permite su uso en las industrias automotriz, aeroespacial y de la construcción, por ejemplo, con la flexibilidad para trabajar con acero al carbono y aleado. Las herramientas CNC modernas incorporan mecanismos de control y retroalimentación en tiempo real que modifican las velocidades de corte y avance en función de las características del material, lo que reduce el desgaste de la herramienta en casi un 25 %. Además, esta automatización avanzada sin precedentes evita la interferencia manual, que podría provocar situaciones potencialmente peligrosas, garantizando así mayores niveles de seguridad.
Otro beneficio indirecto de integrar software robusto con herramientas CNC, como el ajuste previo a las tareas de fresado CNC, es que permite obtener resultados optimizados una vez que comienza el proceso. Esto reduce la generación de residuos y, además, ofrece un enfoque más económico, con estimaciones que indican una reducción del 15 % en el desperdicio de material. En conjunto, con estas definiciones, es fácil comprender cómo las máquinas integradas de acero BX permiten una alta precisión con medidas rentables y una mayor eficiencia.
Comparación de fresadoras verticales y horizontales
Las fresadoras verticales y horizontales son parte integral del mecanizado moderno, cada una con ventajas específicas según la aplicación deseada y los objetivos de producción. Las fresadoras verticales cuentan con un husillo posicionado verticalmente para taladrar, ranurar o cortar superficies planas. Su diseño compacto ocupa menos espacio, lo que facilita su instalación en talleres, especialmente cuando el espacio es limitado. Las fresadoras horizontales, en cambio, cuentan con un husillo orientado horizontalmente, lo que las hace más adecuadas para operaciones que requieren cortes pesados, como la manipulación de materiales voluminosos.
Las diferencias clave también se manifiestan en las herramientas y la versatilidad. Las máquinas verticales siempre emplean herramientas más pequeñas y económicas, más fáciles de intercambiar y cambiar cuando sea necesario, lo que facilita estos trabajos. En las máquinas horizontales, se pueden insertar fresas más robustas y varias ranuras para herramientas, lo que permite absorber un mayor par durante las operaciones de fresado. Los dispositivos horizontales reducen el tiempo de arranque de material hasta en un 30 % al operar a gran escala, lo que mejora la productividad en las industrias aeroespacial y automotriz.
Además, muchos dispositivos móviles horizontales contemporáneos incorporan palés para mecanizar la pieza sin girarla manualmente, lo que mejora la precisión y minimiza el tiempo de inactividad. Sin embargo, las fresadoras verticales siguen siendo las preferidas para el desarrollo, una configuración más sencilla y la creación de prototipos o series de producción pequeñas. Por lo tanto, la elección de una fresadora vertical u horizontal depende del tipo de material a utilizar, la precisión y la complejidad de las piezas, así como del volumen de producción.
La importancia del mantenimiento de las herramientas de fresado
Las herramientas de fresado deben recibir un mantenimiento adecuado para mejorar su calidad, longevidad y rendimiento. Además, el desgaste, el astillado o la deformación de los filos de corte detectados durante las inspecciones rutinarias determinan la precisión temporal de las máquinas, lo que evita tiempos de inactividad innecesarios. Se ha informado que las herramientas con un mantenimiento inadecuado pueden reducir la eficiencia hasta en un veinte por ciento, además de aumentar los costos de reemplazo y los desechos. Las mejores prácticas también incluyen el afilado, la limpieza y la lubricación regulares para minimizar la fricción y el calor durante el uso, prolongando así la vida útil de las herramientas. Asimismo, la evaluación en tiempo real del desgaste de las máquinas herramienta se puede realizar de forma remota mediante sistemas como el monitoreo del estado de las herramientas, maximizando la productividad y minimizando los fallos de las herramientas. La rentabilidad y la fiabilidad operativa en un entorno de fabricación se pueden mejorar mediante un enfoque más proactivo en el mantenimiento de las herramientas.
¿Cómo elegir la fresa adecuada para acero?

Factores que afectan la selección de la fresa de extremo
- Compatibilidad del material: La fresa debe estar correctamente rectificada para cortar acero. Esta herramienta debe tener la dureza y la resistencia al desgaste necesarias para soportar la tenacidad del material.
- Tipo de recubrimiento: elija una fresa recubierta con nitruro de aluminio y titanio (TiAlN) porque aumenta la resistencia al calor y reduce la fricción durante el mecanizado de alta velocidad.
- Diseño de flautas: Elija una fresa con un número adecuado de flautas para operaciones de fresado de acero. Las fresas de cuatro flautas suelen ser ideales, ya que ofrecen la resistencia adecuada y permiten una evacuación adecuada de la viruta.
- Geometría de vanguardia: Fresas de extremo con corte afilado Los bordes son preferibles porque causan menos desgaste de la herramienta y producen acabados más prolijos.
- Diámetro y longitud de la herramienta: Por último, el diámetro y la longitud de la fresa deben ser apropiados para el trabajo de mecanizado en cuestión, pero lo suficientemente fuertes para minimizar la desviación.
- Compatibilidad de velocidad del husillo y velocidad de avance: la fresa seleccionada debe funcionar bien con la velocidad disponible en la máquina y la velocidad de avance requerida para maximizar la productividad.
Influencia del recubrimiento en la vida útil de la herramienta
Los recubrimientos avanzados utilizados en las fresas garantizan un funcionamiento más prolongado y aumentan la productividad general de las máquinas. Los recubrimientos de nitruro de titanio y aluminio, AlCrN y carbono tipo diamante se utilizan ampliamente en herramientas de alta gama. Esto resulta útil, ya que estos recubrimientos mejoran la resistencia al desgaste, reducen la fricción y mantienen la estabilidad térmica actuando como amortiguador entre la herramienta de corte y la pieza de trabajo.
Por ejemplo, las herramientas de alta velocidad con recubrimiento de TiAlN pueden soportar altas temperaturas al mecanizar acero gracias a su excepcional resistencia a la oxidación. Las investigaciones sugieren que, cuando se realiza un mecanizado excesivo, los recubrimientos de TiAlN pueden ser beneficiosos, ya que pueden prolongar la vida útil de las herramientas entre un 20 % y un 50 %. Por otro lado, se ha observado que los recubrimientos de AlCrN presentan una mayor resistencia al microastillado y una mayor tenacidad en cortes interrumpidos, lo que permite un rendimiento constante incluso en tareas complejas.
Además de los recubrimientos convencionales, que han sido tema de conversación desde hace tiempo, las capas nanorrevestidas están causando un gran impacto en la tecnología de herramientas. En este caso, se alternan capas de material resistente al desgaste, lo que fomenta un mayor aislamiento y una menor conductividad térmica. Este desarrollo reduce significativamente el tiempo de cambio de herramientas, ya que se puede garantizar que los filos de corte de las máquinas herramienta se mantengan afilados durante más tiempo.
Los datos estadísticos de informes de la industria muestran la importancia de elegir recubrimientos adecuados en función de las propiedades del material y la velocidad de mecanizado. Por ejemplo, los recubrimientos DLC ofrecen un rendimiento excepcional en aplicaciones ferrosas, ya que ofrecen una vida útil de la herramienta hasta tres veces superior a la de las herramientas sin recubrimiento al mecanizar aleaciones de aluminio.
En general, los recubrimientos promueven la productividad, la calidad del acabado de la superficie y la rentabilidad, este es el aspecto más importante de las soluciones de herramientas modernas.
Importancia de la geometría de vanguardia
La calidad de las herramientas de corte influye directamente en la eficiencia del mecanizado y la calidad de la producción, por lo que la geometría desempeña un papel crucial en este proceso. La geometría de las herramientas de corte es responsable de la formación de virutas, su disolución térmica y la velocidad de desgaste de las herramientas. El ángulo de ataque, el ángulo de destalonado y el radio del filo están diseñados para que las herramientas puedan cortar un material con el acabado deseado.
Se dice que los ángulos de ataque positivos son cortadores eficientes, ya que reducen la fuerza y la energía requeridas, lo que los hace ideales para materiales más blandos como las aleaciones de aluminio. Las herramientas que interactúan con materiales duros o abrasivos son más eficaces cuando poseen ángulos de ataque negativos, ya que mejoran su capacidad de resistencia a la deformación en límites de tensión más altos. Un radio de filo menor facilita cortes más precisos y acabados suaves, aunque aumenta el desgaste, mientras que los radios de filo más grandes contribuyen a la longevidad de las herramientas.
Experimentos y simulaciones por computadora han demostrado que, con el mecanizado de alta velocidad, la optimización de los ángulos de corte puede aumentar la velocidad de eliminación de material en un 30 %. Las herramientas con diseño de hélice variable reducen eficazmente la vibración al utilizar fresas de ranura en acero, lo que mejora la integridad superficial y prolonga la vida útil de la herramienta. Estos avances también demuestran la importancia de la modificación de la geometría de los filos de corte para aumentar la productividad y la precisión, adaptándola a la aplicación correspondiente.
¿Cuáles son los desafíos comunes en el fresado de acero?

Abordar los problemas de acabado de la superficie
Los problemas en el pulido de superficies de acero pueden deberse al desgaste de la herramienta, las propiedades del material y los parámetros de la máquina. Sin embargo, para lograr un pulido óptimo, es necesario controlar diversos parámetros, como la velocidad de corte, la velocidad de avance y la profundidad de corte. Según esta investigación, la rugosidad superficial puede reducirse significativamente si se utiliza una velocidad de corte adecuada de 150 a 300 metros por minuto en aceros de carbono medio. Además, la aplicación de recubrimientos como TiAlN en las fresas mejora la calidad del acabado superficial al minimizar el desgaste de la herramienta y generar menos calor durante el mecanizado a alta velocidad.
Otro factor importante que afecta el acabado superficial es la vibración o traqueteo de la herramienta. La geometría variable de flauta o los dispositivos de amortiguación dinámica de vibraciones reducen el traqueteo en un 50 %, lo que permite un mejor acabado de las superficies. Además, trabajar con refrigerante por inundación o métodos MQL modificados reduce la producción de calor y permite una mejor integridad superficial y una mayor vida útil de la herramienta, lo que prolonga su usabilidad.
Finalmente, se podría afirmar que la geometría de la plaquita elegida es fundamental. Se ha reportado que las plaquitas con un ángulo de ataque positivo y filo afilado presentan una rugosidad superficial menor, ya que promueven un corte más limpio del material. Estas técnicas y los sistemas de monitoreo en tiempo real permitirán a los fabricantes abordar con mayor eficacia los problemas de acabado superficial y aumentar la precisión en el fresado de acero.
Manejo de la eficiencia de remoción de material
Mejorar parámetros como la velocidad de avance óptima, la selección de la herramienta de corte y las estrategias de trayectoria de la herramienta puede aumentar la eficiencia de arranque de material en un proceso de mecanizado determinado. En mi opinión, comenzaría por evaluar los parámetros de mecanizado para lograr una relación adecuada entre la tasa de arranque de material (TAM) y la vida útil de la herramienta. Suele ser económico utilizar métodos de mecanizado de alta velocidad y trayectorias de herramienta adaptativas en el proceso de corte de acero, ya que pueden mejorar la eficiencia manteniendo la precisión. Además, consideraría el uso de herramientas de corte de alto rendimiento con recubrimientos que limitan la fricción y el calor en la herramienta, lo que a la larga resulta en una mayor durabilidad y resultados uniformes. Esto se puede lograr en acero con una mayor eficiencia de arranque de material y una supervisión y mejora adecuadas de procesos como el fresado.
Garantizar la durabilidad del acero para herramientas
Para aumentar aún más la durabilidad del acero para herramientas, me centraría más en la optimización del tratamiento térmico, ya que es fundamental para lograr la tenacidad y dureza necesarias. Los programas regulares de mantenimiento e inspección son fundamentales para determinar la prevención del desgaste y las fallas. Además, consideraría prioritaria la selección del grado de acero y los recubrimientos adecuados, que aumentan aún más la resistencia al desgaste y reducen la fricción. La combinación de estas estrategias ayudaría a mantener la durabilidad del acero para herramientas durante períodos más prolongados.
Preguntas Frecuentes (FAQ)
P: Describa el proceso de fresado de acero y su relevancia.
R: El fresado de acero es un tipo de mecanizado en el que se emplean herramientas rotativas para dar forma a la pieza de acero. Como resultado, los profesionales del acero pueden fabricar componentes y conjuntos que requieren una forma o acabado específico con precisión. Sin duda, el fresado es uno de los métodos de mecanizado más multifuncionales, ya que permite lograr formas geométricas elaboradas y superficies lisas en componentes de acero.
P: ¿Qué procesos de fresado recomendaría para el acero?
R: El acero se puede fresar mediante diversos métodos, como el planeado, el fresado periférico y el fresado de extremos. El planeado se utiliza para superficies planas, el fresado periférico para cortar los bordes exteriores de una pieza de trabajo y el fresado de extremos para crear ranuras, cavidades y contornos. En el caso de las piezas de acero, cada tipo se utiliza junto con las herramientas y técnicas de corte adecuadas para lograr el objetivo.
P: ¿Es posible fresar todo tipo de acero?
R: Es posible fresar cualquier acero, aunque algunos son más sencillos. Fresar aceros de bajo y medio carbono es más sencillo que cortar aceros de alto carbono y aleados, ya que estos últimos tienen una dureza significativamente mayor. Dicho esto, con las herramientas de corte adecuadas y los lubricantes de alta calidad disponibles, incluso los aceros de alta dureza se pueden fresar con eficiencia y facilidad. Las características del acero en cuestión siempre influyen en la elección del método de fresado.
P: ¿Qué es exactamente el fresado de metal CNC y en qué se diferencia del proceso manual de fresado de acero?
R: El fresado CNC utiliza tecnología para cortar piezas de acero. Está programado para estas tareas, lo que lo distingue del fresado manual. Este último depende exclusivamente de las habilidades y capacidades del operador, ya que no hay especificaciones fijas que seguir. Los programas para el fresado CNC de acero están basados en computadora y predefinidos, lo que permite transiciones fluidas de la herramienta de corte y su movimiento, aumentando la eficiencia y la precisión. No es de extrañar que las máquinas CNC se hayan convertido en un elemento básico en los talleres mecánicos para el mecanizado de acero.
P: ¿Qué son las fresas de cara y de extremo, y por qué se utilizan comúnmente al fresar acero?
R: Las herramientas más comunes utilizadas en el fresado de acero son las fresas de plaquita, las fresas de planear y las fresas de extremo. El acero rápido (HSS) y el carburo son dos de los materiales más utilizados en estas herramientas. Las fresas de plaquita tienen dos configuraciones: de dos, cuatro y esféricas, que se utilizan para diferentes propósitos en el fresado. De esta manera, es evidente que el tipo de acero influye en el tipo de fresa utilizada, el acabado deseado y el tipo de fresado que se realiza.
P: Explique la construcción de una fresadora vertical y su principio de funcionamiento para el fresado de acero.
R: Las fresadoras verticales se diferencian de las horizontales en que los husillos verticales están orientados verticalmente y sujetan y giran la herramienta de corte. La pieza de trabajo está fijada a la mesa, capaz de moverse en tres ejes. Por ejemplo, la fresa giratoria se sumerge en la pieza de trabajo durante el fresado de acero, y la fuerza de corte generada elimina el material sobrante para lograr la forma deseada. El fresado vertical es mucho más versátil y también se utiliza para el fresado frontal, el taladrado y el mecanizado de superficies verticales en piezas metálicas.
P: ¿Qué factores hay que tener en cuenta antes de elegir la fresa adecuada para el acero?
R: Además de la dureza, el acabado superficial y el tipo de fresado, al elegir la fresa, se debe considerar el número de flautas, el recubrimiento y el material de fresado. Por ejemplo, se suelen utilizar fresas de dos y cuatro flautas con recubrimiento, ya que su acero fresado es más resistente al desgaste que las herramientas de pulido. Independientemente del tipo de acero, siga las recomendaciones del fabricante.
P: ¿Qué tan esencial es la lubricación en el fresado de acero?
R: En el fresado de acero, la lubricación actúa como un agente protector que reduce la fricción entre el filo de contacto y la pieza de trabajo, y ayuda a generar calor y eliminar virutas. Esto permite obtener un mejor acabado superficial, lo que a su vez maximiza la vida útil de la herramienta y la velocidad de corte, además de obtener una mayor lubricación. Dependiendo del acero específico a fresar y del tipo de operación, podría necesitar técnicas MQL, refrigerante por inundación o cualquier método intermedio.
P: ¿Hay algún paso necesario para el fresado de acero?
A: Se espera que el trabajador cuente con toda la indumentaria de protección necesaria, que incluye gafas de seguridad, protección auditiva y calzado cerrado. También se debe garantizar una pieza de trabajo segura y una máquina sujeta correctamente con las protecciones adecuadas. Durante el fresado, se debe tener cuidado con las virutas proyectadas y evitar retirarlas mientras la máquina esté en funcionamiento y en contacto directo con la pieza de trabajo. Es fundamental seguir los procedimientos operativos para paradas de emergencia y cumplir con todas las normas de seguridad establecidas por el fabricante del lugar de trabajo o de la máquina.
P: ¿Cómo se han adaptado los procesos de mecanizado de acero con la introducción de las fresadoras?
R: La primera muestra de la fresadora perfeccionada mostró una ligera diferencia con respecto a lo que se ha convertido en común, como sistemas manuales y CNC, e incluso se dominaron nuevos métodos de mecanizado de acero y sus componentes. Históricamente, las máquinas manuales eran fundamentales en su diseño y solo podían ser operadas por un operador cualificado en un campo. Por otro lado, las fresadoras de control numérico computarizado cuentan con sistemas más consolidados que ofrecen una fabricación compleja, velocidad y precisión en el acero ilimitadas como nunca antes. Esta innovación ha permitido acelerar la producción, aumentar la durabilidad de los productos terminados y reproducir piezas que parecían irreales o poco razonables.
Fuentes de referencia
1. Comparación del acabado superficial del acero para moldes JIS SDK61 después del fresado en seco de alta velocidad y después del fresado de alta velocidad con refrigerante.
- Autores: T. Le et al.
- Fecha de publicación: 2022-02-12
- Resumen: En este artículo, examinamos los resultados del fresado en seco de alta velocidad y del fresado de alta velocidad con refrigerante en acero para moldes JIS SDK61 y evaluamos las diferencias en el acabado superficial. Los resultados muestran que el método de fresado elegido influye en la calidad superficial de la pieza terminada.
- Metodología: La investigación utilizó un homogeneizador genético de superficie de alta precisión equipado con un cabezal de corte de 1 mm de ancho que gira a 600 R/M y operado en un modo de alta velocidad para establecer el tiempo de corte en la textura de elasticidad de la superficie de las piezas (Le et al., 2022).
2. Efecto de los detalles de corte en la precisión de la superficie durante el proceso de fresado de acero AISI 1045
- Autores: D. Trung
- Fecha de publicación: 2020-12-15
- Resumen: El estudio investiga el efecto de la velocidad de corte, la velocidad de avance y la profundidad de corte como parámetros de corte en la rugosidad de la superficie del acero AISI 1045 durante las operaciones de fresado.
- Metodología: Se empleó el diseño Box-Behnken para planificar los experimentos y se crearon modelos predictivos para los índices de rugosidad superficial empleando técnicas de modelado de superficie de respuesta y transformación de Johnson (Trung, 2020).
3. Selección de parámetros para garantizar la optimización multicriterio de Taguchi combinada con el método de clasificación de análisis envolvente de datos durante el fresado de acero SCM440
- Autores: NL Khanh
- Fecha de publicación: 2021
- Resumen: La investigación aborda los objetivos bilaterales de optimizar el acabado superficial y maximizar la tasa de remoción de material (MRR) en el proceso de fresado de acero SCM440. También destaca la utilidad de aplicar el método Taguchi junto con el análisis envolvente de datos para la optimización multicriterio.
- Metodología: Los autores construyeron una matriz experimental utilizando el enfoque Taguchi y luego interpretaron los resultados para llegar a los mejores parámetros de molienda que produzcan un mejor rendimiento.Acero. & Khanh, 2021).
4. Fresas de acero de primera calidad de la fábrica SAMHO de China.