



La semana pasada, un cliente alemán especializado en componentes para chasis de vehículos pesados se puso en contacto con nosotros. Su unidad de mecanizado CNC estaba procesando un lote de placas de acero Q355B de 12 mm de espesor utilizando brocas HSS de 14 mm. Si bien la perforación se realizó sin problemas, las rebabas de extrusión gruesas y endurecidas que se formaron en las salidas de los orificios los obligaron a agregar un costoso paso de desbarbado manual, lo que eliminó casi el 30 % de la ganancia del proyecto.
Este no es un caso aislado. Durante los últimos 15 años, como ingenieros de herramientas de corte, hemos colaborado con innumerables talleres de fabricación de precisión en Estados Unidos y Europa. Hemos comprobado que casi todos se topan con este "agujero negro de costes" oculto al mecanizar placas de acero de alta resistencia.
La primera reacción de muchos supervisores de taller es: "¿Por qué no simplemente cambiar la broca de acero rápido por una broca de carburo?"
Como fabricantes profesionales de brocas, sabemos que actualizar a brocas de carburo para acero es el primer paso crucial hacia la solución. La alta dureza y la rigidez superior del carburo reducen significativamente las rebabas de salida causadas por la flexión de la herramienta.
Sin embargo, sería ingenuo pensar que simplemente comprar una broca de carburo de alta gama y usar la máquina sin más eliminará por completo las rebabas. El control de las rebabas es un sistema complejo que involucra la geometría de la herramienta, los parámetros de corte, la presión del refrigerante y la deformación termoplástica del propio acero.
Si el ángulo de la punta es incorrecto, o si la velocidad de avance no se reduce en el momento de la perforación, incluso la herramienta más cara expulsará el acero del orificio. Como maquinista que trabaja constantemente con diferentes tipos de brocas, ¿se enfrenta a menudo a esa situación frustrante en la que limpiar las rebabas resultantes le lleva al borde de la desesperación?
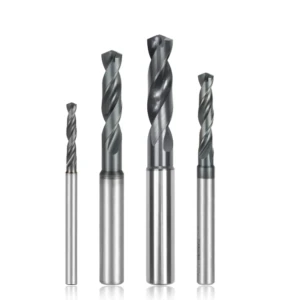
¿Por qué las brocas HSS tradicionales tienen dificultades para controlar las rebabas en las placas de acero?
Durante las visitas a los talleres, a menudo observamos a técnicos intentando corregir agujeros de mala calidad reduciendo la velocidad del husillo o reafilando con frecuencia brocas estándar de acero rápido (HSS). Desde la perspectiva de la mecánica de materiales y la realidad del taller, estos esfuerzos resultan poco eficaces. Al mecanizar placas de acero de resistencia media a alta, las limitaciones físicas inherentes a las herramientas HSS tradicionales dificultan el control adecuado de las rebabas.
Como ingenieros dedicados a la I+D de herramientas de corte, sabemos que la calidad de un orificio perforado depende en gran medida de la dinámica de corte en el momento preciso de la perforación. Una broca de acero rápido (HSS) carece de dureza en rojo y es propensa a la deformación elástica a altas temperaturas, lo que dificulta mantener un filo afilado durante el funcionamiento continuo. A medida que la herramienta se desafila, su interacción con el acero pasa de cortar a extruir, causa principal de esas rebabas de salida grandes y duras.
Rigidez del material y efecto de recocido: “Deflexión de la herramienta” y extrusión en el punto de salida
En un proyecto reciente de chasis automotriz, un cliente que utilizaba brocas HSS estándar para la producción en masa se encontró con rebabas de salida extremadamente difíciles de eliminar. Esto se debió a que el HSS tiene un módulo de elasticidad relativamente bajo en comparación con otros tipos de brocas . Bajo fuerzas de corte axiales inmensas, la broca sufre una mínima deformación elástica —o "deflexión de la herramienta"— justo antes de perforar la placa de acero.
Cuando la punta desafilada no logra cortar limpiamente las últimas fibras metálicas, utiliza su filo romo y caliente para empujar con fuerza el acero restante fuera del orificio. Sometido a una intensa fricción a altas temperaturas, el metal sufre deformación termoplástica y se adhiere al borde del orificio al enfriarse. Intentamos ajustar varios parámetros de corte, pero modificar la configuración de la máquina no elimina la causa fundamental de estas rebabas.
Análisis de costes reales para clientes occidentales: comparación de eficiencia y costes de desbarbado: brocas de acero rápido (HSS) frente a brocas de carburo de alto rendimiento.
Los responsables de compras en los talleres occidentales suelen verse disuadidos por el elevado precio inicial de las brocas de carburo sólido. Sin embargo, analizamos datos reales de un cliente estadounidense que mecanizaba placas de acero estructural: su línea de producción procesaba miles de agujeros al día. Si bien las herramientas de acero rápido eran económicas, el constante tiempo de inactividad para cambiarlas o reafilarlas cada pocas docenas de agujeros, sumado a la necesidad de desbarbar manualmente, provocaba un ciclo de producción excesivamente largo.
Siguiendo nuestra recomendación, el taller cambió toda su línea de producción a brocas de carburo de alto rendimiento. Si bien el costo por herramienta fue mayor, la capacidad del carburo para soportar velocidades de corte y avances más elevados redujo el tiempo de mecanizado por orificio en más del 60 %. Y lo que es más importante, al eliminarse prácticamente las rebabas de salida, se suprimió por completo el desbarbado manual, lo que le ahorró al cliente decenas de miles de dólares en gastos de mano de obra en tan solo tres meses.
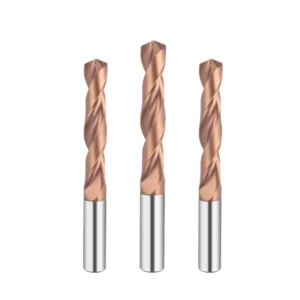
Selección de las brocas adecuadas para diferentes materiales de chapa de acero
A lo largo de los años desarrollando herramientas de corte personalizadas, hemos recordado con frecuencia a nuestros colegas que la chapa de acero no es un material uniforme. Los materiales varían desde el acero estructural común con bajo contenido de carbono hasta el acero aleado de alta resistencia, presentando grandes diferencias en ductilidad, dureza y tendencia al endurecimiento por deformación. Esperar que una sola geometría de herramienta sirva para todas las tareas de perforación de chapa de acero probablemente resultará en astillamiento frecuente de la broca o rebabas gruesas de metal en la salida del orificio.
Como ingenieros de procesos, debemos aprender a seleccionar los diferentes tipos de brocas adecuados según la microestructura del material. Al trabajar con aceros blandos, dúctiles y gomosos, la capacidad de corte por cizallamiento es la consideración principal. Por el contrario, para aceros duros y resistentes al desgaste con baja conductividad térmica, mantener la resistencia al calor del filo y la estabilidad del recubrimiento es crucial para determinar la gravedad de las rebabas de salida.
¿Por qué la geometría de las brocas difiere drásticamente entre láminas delgadas y placas de grosor medio a grueso?
En el taller, mecanizar una lámina delgada de 2 mm es completamente diferente a mecanizar una placa de 30 mm de espesor medio a grueso. En una ocasión, trabajamos en un proyecto para un cliente occidental donde la perforación de láminas delgadas de acero provocaba sistemáticamente desgarros severos y acampanados —similares a la campana de una trompeta— en el punto de salida. Esto ocurre porque la fuerza de corte axial de las brocas estándar empuja la lámina hacia abajo y la deforma justo antes de perforarla.
Para mitigar esta deformación elástica en láminas delgadas, recomendamos aumentar el ángulo de la punta o emplear una geometría especializada con un filo tipo brochado. Para placas de espesor medio a grueso, las largas trayectorias de corte y el espacio limitado para la evacuación de virutas nos llevan a preferir diseños de herramientas rígidas con ranuras de evacuación más anchas. Esto evita que las virutas vuelvan a marcar las paredes del orificio y demuestra que el espesor de la placa determina la lógica subyacente del diseño geométrico de la herramienta.
Diferencias de rendimiento entre brocas de carburo con refrigerante interno y externo para minimizar las rebabas de salida.
Al taladrar placas de acero, las altas temperaturas en la zona de corte son la principal causa de deformación termoplástica y formación de rebabas. Pruebas comparativas de laboratorio demuestran que, al usar una broca de carburo estándar con refrigeración externa en acero con alto contenido de carbono, el refrigerante tiene dificultades para llegar a la punta de corte. La contrapresión de las virutas bloquea el fluido a medida que la broca penetra más profundamente, lo que provoca un aumento brusco de la temperatura en el fondo del orificio.
En cambio, las brocas de carburo con canales internos de refrigeración ofrecen un rendimiento mucho mejor en el control de las rebabas de salida. El refrigerante a alta presión se suministra directamente a la punta, disipando instantáneamente el calor de corte y evitando el reblandecimiento localizado del metal. Si el equipo de su taller no puede mantener una presión constante de al menos 20 bar, una combinación de refrigeración externa y un proceso de desaceleración escalonada especializado constituye una alternativa viable.
Ayudamos a nuestros clientes europeos a lograr perforaciones y desbarbados en una sola pasada con brocas escalonadas personalizadas no estándar.
En ocasiones, ajustar los parámetros de las herramientas estándar resulta insuficiente para satisfacer las exigentes demandas de los clientes occidentales en cuanto a la ausencia de rebabas. El año pasado, un fabricante italiano de componentes hidráulicos se puso en contacto con nosotros porque el desbarbado manual tras la perforación estaba ralentizando su línea de producción automatizada. Tras analizar los planos de sus piezas, rompimos con lo convencional y diseñamos a medida una broca multietapa no estándar.
Estas brocas escalonadas especializadas cuentan con un filo de acabado situado detrás del filo de corte principal, diseñado específicamente para biselar y eliminar las fibras del lado de salida. En el momento en que el filo principal penetra la placa de acero, el filo secundario posterior elimina con precisión la rebaba, dejando un bisel perfecto de 45°. Esta geometría compuesta permite a los clientes combinar el taladrado y el desbarbado en una sola operación, eliminando la necesidad de preparaciones secundarias que consumen mucho tiempo.
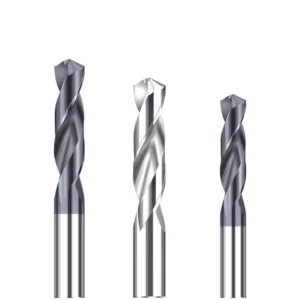
Ajuste de parámetros CNC: ¿Cómo taladrar agujeros sin rebabas con una broca de carburo?
En nuestros años ofreciendo servicios de planificación de producción, nos encontramos frecuentemente con clientes que adquieren brocas de carburo sólido de alta gama, pero utilizan parámetros de mecanizado obsoletos. Como profesional del sector, usted sabe que un hardware de alta calidad es solo una parte del trabajo. Sin saber cómo ajustar los parámetros de la máquina CNC a las condiciones de operación específicas, ni siquiera las mejores herramientas pueden ofrecer su máximo rendimiento en la supresión de rebabas.
En la producción real, ajustar los parámetros de corte implica más que simplemente modificar la velocidad del husillo o la velocidad de avance en el panel de control. Debemos lograr un equilibrio preciso entre la rigidez de la máquina, la vida útil de la herramienta y la calidad de la superficie de la pieza. Al controlar científicamente las fuerzas dinámicas que actúan sobre el filo del cincel durante la penetración de la placa, podemos obtener resultados prácticamente sin rebabas utilizando una broca de carburo de alta calidad.
Superando el punto crítico: Optimización de las velocidades de alimentación a la salida para minimizar las rebabas.
La estrategia más eficaz para controlar las rebabas de salida suele radicar en cómo se gestiona el proceso justo antes de que la broca atraviese el material. Ayudamos a un cliente occidental a optimizar el programa de mecanizado de su gran centro de mecanizado de pórtico. Si bien la broca avanza normalmente hacia abajo, se mantiene una velocidad de avance alta estándar para garantizar la eficiencia; sin embargo, ajustamos los parámetros justo antes del punto de penetración.
Cuando solo quedan entre 1 y 1.5 mm de material por encima de la superficie inferior, utilizamos un programa macro para reducir instantáneamente la velocidad de avance entre un 50 % y un 70 %. Con velocidades de avance altas estándar, el material residual, al adelgazarse, carece de soporte estructural suficiente y se desplaza hacia afuera, generando rebabas irregulares. Al reducir la velocidad de avance a la salida, el filo exterior de la broca de carburo para acero dispone del tiempo suficiente para realizar un corte preciso y limpio.
Impacto directo de la velocidad de corte (SFM) y la velocidad superficial en las rebabas de extrusión con brocas de carburo.
Más allá de la velocidad de avance, el flujo de material tiene un impacto físico significativo en el rendimiento de una broca de carburo al mecanizar placas de acero. Durante la puesta en marcha in situ para un fabricante de maquinaria agrícola, observamos a los técnicos forzando las velocidades del husillo al máximo para cumplir con plazos ajustados. Esto dio como resultado salidas de orificios con rebabas enormes y bordes severamente azulados y endurecidos por el trabajo.
Una velocidad superficial excesiva genera un calor de fricción intenso que supera los límites térmicos del recubrimiento, provocando que el acero local entre instantáneamente en un estado de alta plasticidad. Bajo la presión del filo romo de la broca, este metal ablandado se acumula hacia arriba a lo largo de las estrías de la viruta, solidificándose en rebabas de extrusión difíciles de quitar. En la práctica, preferimos una velocidad de corte moderada para aprovechar la alta dureza del carburo sin generar una acumulación excesiva de calor.
Información clave para el ajuste preciso de la presión y la concentración del refrigerante en el mecanizado de aceros de alta dureza para brocas.
Al mecanizar brocas de acero de alta dureza, como los aceros templados y revenidos, las propiedades físicas del fluido de corte suelen determinar el éxito o el fracaso en la salida del orificio. Si bien muchos talleres suelen mantener concentraciones de emulsión cercanas al 5 %, esta configuración estándar a menudo resulta insuficiente para aceros duros y quebradizos propensos al agrietamiento térmico. Hemos resuelto con éxito los problemas de rebabas en la salida aumentando la concentración del fluido de corte soluble en agua al rango del 10 % al 12 %.
El aumento de la concentración mejora la lubricación a presión extrema en la interfaz, reduciendo la probabilidad de que las partículas metálicas se adhieran a la punta de la broca. Además, si sus máquinas herramienta cuentan con refrigeración a través del husillo, recomendamos encarecidamente ajustar la presión del refrigerante a 30 bar o más. Esta potente fuerza de impacto suprime el calor de corte y utiliza el flujo a alta presión para eliminar las microrebabas incipientes en el momento en que la herramienta perfora el material.

Desgaste de la broca y geometría del filo de corte: una causa fundamental de las rebabas que los ingenieros suelen pasar por alto.
Al solucionar problemas de mecanizado en el taller, a menudo vemos que los compañeros se centran únicamente en la velocidad del husillo o en los fluidos de corte, pasando por alto el desgaste real de la herramienta. En realidad, los cambios sutiles en el filo de corte determinan directamente cómo se fractura y fluye el metal. Si la geometría inicial del filo no se elige correctamente, o si no se tiene en cuenta el desgaste del filo, lograr un corte limpio en una placa de acero se vuelve difícil, independientemente de la rigidez de la máquina.
Como profesionales que trabajamos a diario con el mecanizado de metales, sabemos que el desgaste de las herramientas no es uniforme. Especialmente en el taladrado de placas de acero de alto volumen y carga pesada, cualquier desviación en la microgeometría del filo principal dificulta la evacuación de las virutas. El consiguiente aumento de la fuerza axial suele manifestarse como una rebaba alargada en la parte inferior de la pieza mucho antes de que a simple vista se detecte una herramienta desafilada.
Ángulo de doble punta de 135° frente a ángulo de punta estándar de 140°: ¿Qué estructura de broca de carburo suprime mejor las rebabas en placas de acero?
Al seleccionar una broca de carburo de alto rendimiento, el diseño del ángulo de la punta determina la distribución de las fuerzas de corte a medida que la broca perfora el acero. Las brocas convencionales de un solo ángulo de punta de 140° funcionan de manera confiable en acero estructural estándar, pero todo el filo de corte perfora la superficie inferior casi simultáneamente. Esto provoca que el empuje axial se concentre instantáneamente en el borde de salida del orificio, lo que frecuentemente genera una rebaba gruesa y extruida.
Para mitigar esta concentración de fuerza, recomendamos una estructura de doble ángulo de 135° al mecanizar placas de acero de alta tenacidad. Este diseño presenta un ángulo secundario de transición cerca de la periferia exterior que realiza un acabado similar al de un escariador en la pared del orificio justo antes de la perforación. Al segmentar el proceso de corte, el diseño reduce significativamente la fuerza de desgarro axial, lo que lo convierte en nuestra opción preferida para equilibrar la durabilidad de la herramienta y el control de rebabas.
Identificación de microdesprendimientos: ¿Cómo determinar cuándo es necesario reafilar una broca basándose en la morfología de las rebabas?
En las líneas de producción totalmente automatizadas, detener las operaciones para inspeccionar las herramientas con un microscopio resulta poco práctico, pero la morfología de las rebabas de salida sirve como un indicador intuitivo. Durante las inspecciones de la línea, si observamos que las rebabas, normalmente uniformes, finas y quebradizas, se agrandan repentinamente, se vuelven fibrosas o dentadas, es probable que el filo de corte principal haya sufrido microdesconchones.
Este microdesgaste compromete el filo y la integridad del recubrimiento, provocando un aumento exponencial de la resistencia al corte en ese punto específico. Si no se toman medidas decisivas, como retirar inmediatamente la broca de carburo para reafilarla, la zona dañada intensifica la fricción y puede provocar una falla catastrófica de la herramienta. Dominar la capacidad de diagnosticar la degradación del filo observando cambios sutiles en las características de las rebabas es una habilidad fundamental en el taller.
Perspectiva de un fabricante de brocas: ¿Cómo evaluar la capacidad de un proveedor en el diseño de herramientas anti-rebabas?
Tras analizar los ajustes de parámetros y la selección de la geometría del borde, debemos centrarnos finalmente en la cadena de suministro. Como profesionales del sector con años de experiencia práctica, sabemos que existe un gran número de fabricantes de brocas en el mercado actual. Sin embargo, existe una enorme brecha técnica entre la correcta ejecución de operaciones estándar de perforación y el diseño de herramientas personalizadas para suprimir las rebabas en grados específicos de acero.
Al suministrar herramientas a clientes B2B, solemos aconsejar a los compradores técnicos y a los responsables de procesos que no se centren únicamente en el precio unitario. La principal fortaleza de un proveedor de herramientas competente reside en su capacidad para integrar los principios de la mecánica de corte en el tratamiento microscópico de los filos. Para evaluar a un fabricante, observe su capacidad para optimizar la geometría de la ranura y el volumen de evacuación de virutas en función de la rigidez de la máquina y la potencia del husillo de su taller.
¿Por qué los fabricantes competentes de brocas deben poseer tecnologías de recubrimiento de precisión y afilado de bordes para aplicaciones en acero?
Si trabaja con placas de acero de alta tenacidad propensas al endurecimiento por deformación, preste especial atención a la preparación del filo y a los nanorrevestimientos del proveedor. Muchos creen erróneamente que las brocas más afiladas son siempre mejores; en realidad, los filos de carburo sin afilar, aunque sean extremadamente afilados, son muy susceptibles a las microfracturas al entrar en contacto con acero resistente. Los fabricantes de brocas de primera línea aplican un afilado a nivel micrométrico al filo antes del recubrimiento, creando un radio liso y uniforme.
Este refuerzo microscópico del borde, combinado con recubrimientos de precisión como el AlCrN que ofrecen una dureza excepcional en caliente, permite que la broca de carburo para acero mantenga su geometría bajo calor intenso. Si las brocas de un proveedor presentan una delaminación extensa del recubrimiento después de perforar solo unas pocas docenas de agujeros, generalmente indica que su proceso de afilado y la adherencia del recubrimiento son deficientes.
Cómo evitar problemas en las compras B2B: ¿Cómo solicitar informes auténticos de pruebas de prevención de rebabas a los fabricantes de brocas?
Si busca un socio estratégico a largo plazo para sus líneas de producción principales, considere solicitar a los posibles fabricantes de brocas informes de pruebas de corte adaptados a materiales específicos. Un informe de prueba anti-rebabas realmente valioso va mucho más allá de una simple lista de parámetros o afirmaciones vagas sobre la excelente vida útil de la herramienta. En cambio, debe documentar claramente la evolución de la altura de la rebaba bajo diferentes fuerzas axiales y proporcionar datos sobre la consistencia geométrica tras múltiples reafilados.
Cada taller tiene un entorno operativo único, lo que dificulta replicar a la perfección los parámetros exitosos utilizados por otros en sus propias máquinas. Si tiene problemas con rebabas de salida, tiempos de ciclo o rotura de virutas en acero de alta resistencia, le invitamos a compartir las condiciones específicas de su taller, los planos de mecanizado y los tipos de acero para que podamos analizar una solución.






