


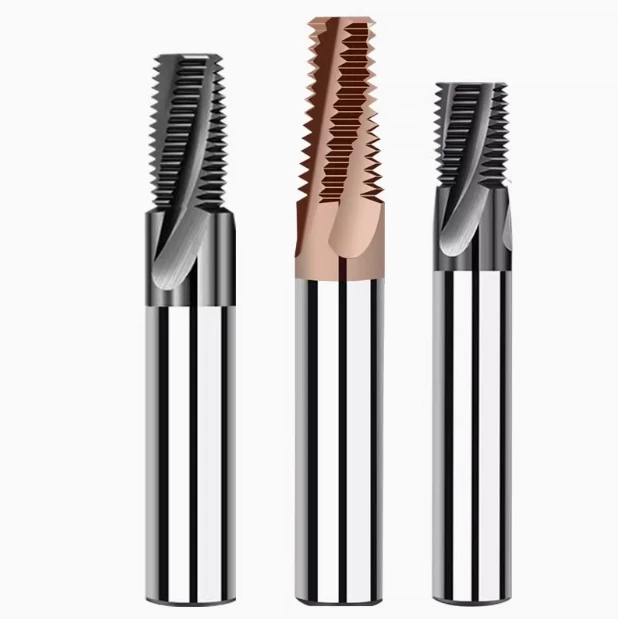
En el mecanizado CNC moderno, las roscas NPT se utilizan ampliamente para conexiones de tuberías en sistemas hidráulicos, dispositivos neumáticos, control de fluidos y equipos petroquímicos. Debido a su diseño cónico único y a los requisitos de sellado de las roscas NPT, el método de mecanizado afecta directamente la estanqueidad de la unión y la fiabilidad del producto. Actualmente, los dos métodos más comunes para el mecanizado de roscas NPT son el roscado tradicional y el fresado de roscas.
A medida que aumenta la demanda de materiales complejos y componentes de alta precisión, cada vez más fabricantes reconocen las ventajas de las fresas de rosca NPT y las fresas de roscado. En comparación con las herramientas de roscado convencionales, el fresado de roscas ofrece mayor flexibilidad de procesamiento, menor riesgo de rotura de la herramienta y un control de precisión de rosca mejorado. Especialmente al mecanizar materiales difíciles de trabajar, como acero inoxidable y aleaciones de titanio, o al producir roscas internas de alta calidad en agujeros profundos o ciegos, seleccionar las fresas de roscado adecuadas es fundamental para mejorar la eficiencia y reducir el desperdicio.

¿Qué es una rosca NPT? Estándares y descripción general de aplicaciones
En las conexiones de tuberías industriales, las roscas NPT son un estándar estadounidense con un ángulo de rosca de 60° y un diseño cónico. Gracias a su excelente rendimiento de autobloqueo y sellado, se utilizan ampliamente en el transporte de fluidos, el sellado de gases, equipos de petróleo y gas, y sistemas de presión. A diferencia de las roscas rectas, las roscas NPT se basan en un ajuste por interferencia entre los flancos de la rosca para formar un sello metal-metal durante el apriete, lo que exige una alta precisión de mecanizado y la integridad de la rosca.
Definición y características cónicas de las roscas NPT
Las roscas NPT tienen una conicidad de 1:16, lo que significa que el diámetro disminuye 1/16 de pulgada por cada pulgada de longitud. Esta conicidad garantiza una interferencia gradual durante el apriete, creando un cierre y sellado mecánicos fiables, ideal para sistemas que no requieren juntas adicionales.
En el proceso de mecanizado de roscas NPT, ya sea con una fresa de roscas NPT o con una herramienta de roscado tradicional, el ángulo, el paso, la profundidad y la conicidad de la rosca deben mantenerse con precisión y consistencia. De lo contrario, el ajuste y el sellado pueden verse gravemente afectados.
Aplicaciones comunes de las roscas NPT en conexiones de tuberías
Las roscas NPT se utilizan ampliamente en accesorios hidráulicos, componentes neumáticos, equipos de petróleo y gas, tuberías para productos químicos y sistemas de alta presión. Son la forma de rosca estándar en Norteamérica y muchas otras regiones del mundo. Las roscas NPT pueden ser externas (p. ej., accesorios para tuberías) o internas (p. ej., cuerpos de válvulas y carcasas), generalmente mecanizadas con herramientas de corte de roscas o fresas de roscas.
Cuando se requieren dimensiones personalizadas no estándar o roscas internas en materiales difíciles de mecanizar, como acero inoxidable o aleaciones de titanio, los fabricantes adoptan cada vez más herramientas de fresado de roscas. Esta tecnología mejora la consistencia y la adaptabilidad del proceso, especialmente en centros de mecanizado CNC y máquinas de cinco ejes.
¿Por qué los procesos de mecanizado de roscas NPT son tan exigentes?
A diferencia de las roscas rectas convencionales, las roscas NPT se basan en el ajuste por interferencia entre las crestas y las raíces de la rosca para su sellado. Por lo tanto, los errores de mecanizado afectan directamente la eficacia del sellado. Las desviaciones en la conicidad, la deformación del perfil o un engrane deficiente pueden causar fácilmente fugas, agarrotamiento de la rosca o fallos en las piezas.
Especialmente en producciones de gran volumen o automatizadas, la selección de herramientas de fresado de roscas adecuadas para la producción de roscas NPT, combinadas con una programación CNC precisa, es fundamental para lograr una precisión constante en las roscas de las tuberías y una confiabilidad del sello.
Por lo tanto, el mecanizado de roscas NPT requiere no solo el control del paso y la profundidad, sino también una atención integral a la forma geométrica, la consistencia del cono y la calidad superficial. Esto convierte a la tecnología de fresado de roscas en una solución vital para la fabricación de precisión moderna.

Introducción a los métodos comunes de mecanizado de roscas NPT
En el mecanizado CNC, las roscas NPT se suelen producir mediante dos métodos: roscado tradicional y fresado de roscas. Cada método difiere en el mecanismo de formación, el diseño de la herramienta, el ámbito de aplicación y el control de precisión. La selección debe considerar la estructura de la pieza, el tamaño de la rosca, el material y la configuración de la máquina.
Método de golpeteo tradicional
Mecanismo de roscado: El roscado utiliza una herramienta de corte de roscas para cortar la superficie interna de un orificio previamente perforado, formando el perfil de la rosca en una sola pasada. Este método sigue siendo común en piezas pequeñas y medianas debido a su simplicidad y alta productividad.
Los machos de roscar cónicos para tubos, diseñados para roscas NPT, siguen el perfil estándar de 60° y una conicidad de 1:16. El roscado puede ser manual, en una máquina de roscar o mediante un ciclo de roscado CNC.
Herramientas comunes para cortar roscas
- Machos de roscar de flauta recta: adecuados para materiales blandos como aluminio y acero al carbono.
- Machos de roscar con estrías helicoidales: ideales para agujeros ciegos con mejor evacuación de viruta.
- Grifos para tubos cónicos: Cumplen con las especificaciones ASME B1.20.1 NPT.
- Machos de roscar PM-HSS o de carburo revestido: ideales para acero inoxidable y otros materiales resistentes.
A pesar de estas opciones, el roscado presenta riesgos como rotura de la herramienta, profundidad de rosca inconsistente y problemas de sellado, especialmente en orificios profundos o ciegos, materiales duros o componentes de paredes delgadas.
Fresado de rosca
Principio básico: El fresado de roscas implica una interpolación helicoidal controlada por CNC, donde la herramienta de corte forma gradualmente la rosca siguiendo una trayectoria en espiral. Admite roscas internas, externas, ciegas y de agujeros profundos.
Ventajas sobre el roscado
- Menor riesgo de rotura; ideal para aleaciones de alta resistencia.
- Una herramienta puede cortar distintos tamaños y pasos de rosca.
- Limpiar bases de roscas en agujeros profundos.
- Control mejorado de la geometría de la rosca y del acabado de la superficie.
Tipos de herramientas
- Fresas de roscar específicas para NPT: siguen los perfiles NPT estándar.
- Fresas de un solo diente: buenas para roscas de paso variable o de múltiples tamaños.
- Fresas de dientes múltiples: mejoran la velocidad en tiradas de gran volumen.
- Carburo sólido con recubrimiento TiAlN/TiCN: prolonga la vida útil al cortar materiales duros.
La programación precisa de la trayectoria de la herramienta garantiza la concentricidad, la conicidad correcta y una calidad constante. Esto hace que el fresado de roscas sea ideal para piezas de alta gama, como carcasas de válvulas y accesorios de presión.

Análisis comparativo del roscado y fresado de roscas NPT
Comparación de materiales aplicables y condiciones de procesamiento
Materiales de alta dureza frente a aceros dulces: El roscado es eficaz en materiales dulces y aplicaciones estándar. Sin embargo, con materiales duros como el acero inoxidable o el titanio, las herramientas de roscado se desgastan rápidamente y son propensas a fallar. El fresado de roscas distribuye la carga de corte de manera uniforme, reduciendo el calor y el desgaste de la herramienta, lo que lo convierte en la mejor opción para materiales resistentes.
El roscado de agujeros cerrados frente al roscado de agujeros pasantes presenta dificultades para la evacuación de virutas en agujeros ciegos. El fresado de roscas, con un control preciso de la profundidad y una mínima carga de virutas, resulta excelente en aplicaciones de agujeros profundos o cerrados.
Comparación de la precisión del mecanizado y la calidad de la rosca
El roscado superficial puede dejar rebabas o acabados rugosos, especialmente en materiales duros o con herramientas desgastadas. El fresado de roscas produce acabados más suaves gracias al corte incremental y a un mejor control.
El control de la conicidad y la concentricidad del roscado dependen de la rigidez de la máquina y la alineación de la herramienta. El fresado de roscas, controlado por trayectorias CNC, garantiza una conicidad y concentricidad uniformes, mejorando la estanqueidad.
Comparación del costo y la vida útil de las herramientas
Machos desechables frente a fresas reutilizables: Las herramientas de roscado son económicas, pero se desgastan rápidamente, sobre todo en materiales duros. Cada tamaño requiere una herramienta específica. Las fresas, especialmente las de carburo recubierto, duran más y ofrecen compatibilidad con múltiples tamaños, lo que reduce el inventario y el tiempo de cambio de herramientas.
Comparación de flexibilidad de procesamiento y control de programas
Las herramientas de roscado CNC tienen un paso y perfil fijos, lo que limita su flexibilidad. Las fresas de roscar permiten ajustar el paso, la profundidad y la conicidad mediante cambios en el programa, lo que resulta ideal para la creación de prototipos o trabajos de bajo volumen.
Capacidad de roscado de múltiples tamaños: Una sola fresa de roscar puede cortar roscas de múltiples tamaños NPT utilizando diferentes parámetros de código G. Esto reduce los costos de herramientas y aumenta la eficiencia de la configuración, especialmente en talleres que manejan especificaciones de piezas variadas.
El fresado de roscas es una solución preparada para el futuro para la producción de roscas NPT modernas en todos los materiales, tamaños y volúmenes de producción.

¿Cuándo es preferible el fresado de roscas?
En el mecanizado de roscas NPT, el fresado de roscas ofrece mayor flexibilidad y ventajas de proceso que el roscado tradicional en condiciones específicas. La adaptabilidad y estabilidad de las herramientas de fresado de roscas, especialmente al trabajar con materiales de alta dureza, requerir conexiones de alta precisión o gestionar la personalización de lotes pequeños, abre nuevas posibilidades de producción. A continuación, se presentan escenarios de aplicación típicos donde el fresado de roscas es la solución recomendada.
Ventajas en el mecanizado de materiales de alta resistencia o endurecidos
Al mecanizar metales de alta resistencia o dureza, como acero endurecido, aleaciones de titanio o acero inoxidable, las herramientas de roscado tradicionales suelen presentar problemas como rotura, desgaste acelerado y obstrucción de virutas. El fresado de roscas, en cambio, utiliza fresas de carburo para un corte ligero y controlado, lo que reduce las fuerzas de corte y mejora la seguridad operativa.
Las herramientas de fresado de roscas utilizan un enfoque de avance en lugar de prensado, lo que reduce significativamente el riesgo de rotura y prolonga su vida útil. Estas herramientas son especialmente adecuadas para el fresado de roscas NPT en materiales de alta resistencia. Mediante un ajuste adecuado de los parámetros de mecanizado, el fresado de roscas también mejora la eficiencia general sin comprometer la precisión.
Mecanizado de accesorios de tubería que requieren alta precisión y cero interferencias de rosca
Industrias como la hidráulica, las conexiones herméticas a gas y la instrumentación requieren roscas NPT con un rendimiento de sellado y una precisión dimensional extremadamente altos. El fresado de roscas permite un control preciso del paso, los puntos de inicio y fin, y la profundidad de la rosca mediante trayectorias CNC, lo que permite roscas NPT de alta precisión con mínima interferencia.
Para roscas internas NPT de precisión o aplicaciones de agujeros profundos, el fresado de roscas reduce la dependencia de la precisión del diámetro previo al agujero y minimiza el riesgo de fallos de sellado causados por desalineación del roscado o residuos en el fondo del agujero. Además, una sola fresa de roscar admite múltiples tamaños de agujero, lo que ofrece mucha mayor flexibilidad que los machos de roscar de tamaño fijo.
Mecanizado de roscas NPT personalizadas de varios tamaños y lotes pequeños
En pedidos de roscas de bajo volumen, multitamaño o no estándar, incluyendo formatos mixtos métricos/pulgadas, el roscado tradicional requiere cambios frecuentes de herramienta, lo que incrementa el costo y reduce la eficiencia. Las herramientas de fresado de roscas compatibles con múltiples tamaños permiten mecanizar roscas de varios tamaños con una sola fresa, lo que las hace ideales para soluciones de roscas NPT personalizadas o de lotes pequeños.
El fresado de roscas también permite ajustes flexibles en un solo programa CNC, lo que permite transiciones rápidas entre diferentes tamaños de rosca y reduce significativamente los tiempos de configuración. Esto lo convierte en una solución óptima para talleres o entornos de producción que manejan piezas variadas o no estándar.

Caso práctico: Uso de fresas de rosca NPT para procesar roscas de tubos de acero inoxidable
Con la creciente popularidad de los materiales de alto rendimiento, especialmente en industrias como la del petróleo y el gas, el procesamiento químico y la hidráulica, el mecanizado de roscas NPT en accesorios de tuberías de acero inoxidable exige herramientas avanzadas y procesos de precisión. Este caso práctico demuestra cómo usar fresas de roscar de forma eficiente y fiable para roscas NPT en acero inoxidable, abarcando la selección de herramientas, la programación CNC y la estabilidad del proceso.
Parámetros clave para seleccionar fresas de roscar adecuadas
La selección de herramientas es crucial para el éxito del mecanizado de roscas NPT de acero inoxidable. Las consideraciones clave incluyen:
- Material de herramienta y revestimiento: Elija herramientas de carburo con recubrimientos de alto rendimiento como TiAlN o AlTiN para mejorar la resistencia al desgaste, la tolerancia al calor y la longevidad de la herramienta.
- Geometría de la herramienta: Asegúrese de que el cortador se ajuste al perfil de 60° estándar NPT para ofrecer una forma de rosca precisa y una coincidencia perfecta entre cresta y raíz.
- Diámetro de la herramienta y número de dientes: Adapte el diámetro de la herramienta al tamaño de la rosca (p. ej., 1/4″, 1/2″). Elija entre fresas de uno o varios dientes según el equilibrio deseado entre la calidad de la superficie y la eficiencia del mecanizado.
- Coincidencia de ángulo de paso y hélice: Las especificaciones de la herramienta deben alinearse con precisión con el paso de rosca y la conicidad programados para evitar errores de mecanizado.
La selección adecuada de herramientas no solo mejora la eficiencia, sino que también garantiza la integridad del sellado de la rosca y la resistencia mecánica.
Recomendaciones para la configuración del programa y la optimización de la trayectoria de la herramienta
Una programación CNC eficaz es esencial para un fresado de roscas NPT de alta calidad. Las prácticas clave incluyen:
- Planificación de trayectoria de interpolación helicoidal: Utilice los comandos G02/G03 para trayectorias en espiral que sigan con precisión la conicidad 1:16 del NPT.
- Optimización de parámetros de corte: Ajuste la velocidad, el avance y la profundidad de corte según la dureza del acero inoxidable para evitar la sobrecarga y la vibración.
- Fresado en capas de varios pasos: Divida las roscas profundas en múltiples pasadas para reducir el estrés de corte y mejorar el acabado de la superficie.
- Compensación de herramientas y calibración en proceso: Utilice sondas de herramientas o mediciones en la máquina para mantener la consistencia dimensional.
- Evacuación de refrigerante y virutas: Aplique líquido de corte para reducir el calor, limpiar las virutas y evitar que el acero inoxidable se ablande o se atasque la herramienta.
Un programa racional y un diseño de trayectoria aprovechan al máximo las ventajas de las herramientas de fresado de roscas y mejoran la consistencia.
Evaluación del desgaste de la herramienta y la estabilidad del mecanizado
El desgaste de la herramienta afecta directamente la calidad de la rosca NPT en el mecanizado de acero inoxidable. Las principales conclusiones incluyen:
- Desgaste del revestimiento: El deterioro de los recubrimientos de las herramientas es un factor de desgaste principal: controle periódicamente la integridad del recubrimiento.
- Inestabilidad de la fuerza de corte: Las fuerzas fluctuantes pueden causar vibraciones y desviaciones dimensionales. Ajuste los parámetros para estabilizar el corte.
- Monitoreo en línea: El seguimiento en tiempo real del estado de la herramienta evita fallos inesperados de la misma y desperdicios de piezas de trabajo.
Al optimizar las trayectorias de las herramientas y las condiciones de mecanizado, la vida útil de la herramienta puede aumentar en más del 30% manteniendo el rendimiento del sellado y la integridad dimensional.

¿Qué método es adecuado para sus necesidades de mecanizado de roscas NPT?
Una comparación exhaustiva entre el roscado tradicional y el fresado de roscas revela cómo elegir el método correcto en función de factores como el tipo de material, el volumen de producción, la precisión requerida y la flexibilidad del proceso.
- Para materiales de dureza baja a media y producción de alto volumen, El roscado sigue siendo rentable debido a menores gastos en herramientas y tiempos de ciclo más rápidos.
- Para materiales de alta dureza, agujeros profundos, agujeros ciegos o roscas de sellado de alta precisión, El roscado a menudo provoca roturas de herramientas y roscas de mala calidad.
El fresado de roscas proporciona cargas de herramienta uniformes, control de precisión y flexibilidad en todos los tamaños de rosca, lo que lo hace ideal para aplicaciones de rosca NPT modernas de alta precisión. Con las fresas y la estrategia CNC adecuadas, el fresado de roscas mejora el acabado superficial, optimiza el control de la conicidad, reduce el riesgo de rotura de la herramienta y prolonga su vida útil.
Recomendación:
- Usar tocando Para una producción sencilla y de grandes lotes con materiales convencionales.
- Elija fresado de rosca para producciones complejas, de alta precisión o de lotes pequeños que involucran materiales difíciles.
El uso adecuado de herramientas y la planificación del proceso mejoran tanto el rendimiento mecánico como la confiabilidad del sellado de las roscas NPT, al tiempo que optimizan los costos de producción y los plazos de entrega.
Preguntas Frecuentes
¿Es el fresado de roscas NPT adecuado para la producción de gran volumen?
Sí, el fresado de roscas NPT es adecuado para la producción a gran escala en ciertas condiciones. Sus ventajas incluyen alta precisión, menor riesgo de rotura de la herramienta y mejor repetibilidad del proceso. Con herramientas de carburo y programas CNC optimizados, el fresado de roscas logra una calidad de rosca consistente.
Sin embargo, el fresado suele ser más lento y requiere una mayor inversión en herramientas que el roscado. En trabajos de un solo tamaño y gran volumen, el roscado puede ser más rentable. Aun así, para materiales de alta dureza o piezas geométricamente complejas, el fresado de roscas sigue siendo superior en estabilidad y precisión.
¿Cómo seleccionar herramientas para fresar roscas?
Para seleccionar la herramienta de fresado de roscas adecuada :
- Material y revestimiento: Utilice fresas de carburo con recubrimientos TiAlN o AlTiN para resistencia al desgaste.
- Coincidencia de especificaciones de subprocesos: Asegúrese de que el perfil de rosca sea de 60° y que la conicidad sea de 1:16, alineándose con los estándares NPT.
- Diámetro de la herramienta/Número de dientes: Adapte el diámetro al tamaño de la rosca y a la capacidad de la máquina; seleccione entre dientes simples o múltiples.
- Compatibilidad de la máquina: Verificar la compatibilidad de la herramienta con los controles CNC para la interpolación helicoidal.
La selección adecuada garantiza una mayor eficiencia, un menor desgaste y una mejor forma de la rosca.
¿Cómo reducir el riesgo de rotura de la herramienta de roscado?
Las roturas son comunes durante el roscado, especialmente en agujeros profundos o de materiales duros. Para reducir el riesgo:
- Utilice machos de roscar de acero rápido en polvo o revestidos para una mayor tenacidad.
- Optimice las velocidades de avance y las profundidades de corte.
- Perfore previamente agujeros del tamaño preciso.
- Asegúrese de que haya una buena evacuación y refrigeración de las virutas.
- Utilice estrategias de roscado progresivo para roscas profundas.
- Inspeccione y reemplace periódicamente los grifos desgastados.
Para trabajos desafiantes, se recomienda el fresado de roscas para reducir las roturas y mejorar la calidad de la rosca.






