


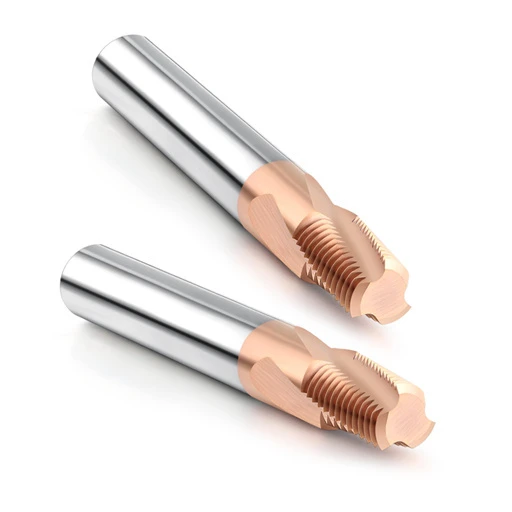
El mes pasado, un cliente europeo de moldes para la industria automotriz, con quien mantenían una relación comercial de larga data, se puso en contacto con nosotros debido a un problema urgente. Estaban mecanizando roscas gruesas UNC en cuerpos de moldes con una dureza superior a HRC 60. A pesar de utilizar herramientas de alta calidad, experimentaron astillamiento inesperado en los bordes y rotura de las herramientas tras mecanizar tan solo tres o cinco orificios. El gerente técnico estaba frustrado, ya que esto ponía en riesgo la vida útil de un valioso bloque de acero endurecido para moldes.
Durante los últimos 16 años, nos hemos encontrado con esta misma situación innumerables veces al brindar soporte técnico a talleres en Europa y Estados Unidos. Muchos programadores experimentados suelen ajustar la velocidad del husillo ( Vc ) o el avance por diente ( Fz ), o cambian con frecuencia de proveedor de fresas de roscar de carburo. Sin embargo, nuestra experiencia in situ demuestra que la causa principal a menudo reside en un aspecto crítico de la programación que se pasa por alto: las estrategias de acoplamiento radial.
Al mecanizar perfiles grandes, como las fresas para roscas UNC, la extrema resistencia al corte del acero endurecido se amplifica exponencialmente. El mecanizado estándar de una sola pasada provoca una mínima deflexión instantánea de la herramienta. Esto da lugar a roscas cónicas que no superan las inspecciones de calibre, lo que provoca que las costosas fresas para roscas HRC65 se rompan debido a la tensión térmica localizada.
Tras años de experiencia en la fabricación de herramientas y la optimización de procesos, sabemos que las trayectorias de múltiples pasadas bien planificadas son la única forma de prolongar la vida útil de la herramienta. Entonces, ¿en su taller utilizan un enfoque de avance constante, forzando a la herramienta a rectificar directamente contra el material duro? ¿O emplean un método incremental basado en porcentajes para proteger esa fresa de roscar frágil pero crucial?
¿Por qué el fresado de profundidad completa en una sola pasada destruye sus fresas de roscar HRC65?
A menudo vemos a maquinistas experimentados tener dificultades al trabajar con piezas de alta dureza. Están acostumbrados a introducir una herramienta de gran diámetro directamente hasta la profundidad máxima, intentando maximizar la eficiencia mediante una estrategia de una sola pasada. Sin embargo, al trabajar con aceros para moldes endurecidos con una dureza de HRC 60 a HRC 65, este contacto radial extenso obliga al filo de corte a rozar directamente contra un material similar al granito. El calor extremo generado por la fricción y la resistencia al corte superan instantáneamente los límites de los recubrimientos estándar, lo que provoca la fractura frágil de la herramienta en tan solo unos pocos orificios.
En nuestras instalaciones de ensayo para la fabricación de herramientas, hemos realizado repetidas pruebas comparativas sobre los límites de vida útil de las herramientas utilizando diversos bloques de prueba de alta dureza. Los resultados son inequívocos: al mecanizar acero duro, la falla de la herramienta rara vez se debe al desgaste normal del flanco, sino más bien a la fisuración térmica repentina provocada por sobrecargas instantáneas de la fuerza de corte. El mecanizado de profundidad completa en una sola pasada no proporciona suficiente espacio libre para la evacuación de virutas y la disipación del calor. Precisamente por eso, las fresas de roscar de alto rendimiento HRC65 suelen fallar prematuramente cuando se someten a trayectorias de herramienta inadecuadas.
El escollo de la “mentalidad de golpeteo” en los talleres occidentales y el alto costo de las herramientas rotas en el mecanizado de acero endurecido.
Muchos ingenieros están acostumbrados a los procesos de roscado tradicionales, y esta mentalidad arraigada se aplica a menudo de forma incorrecta a las operaciones de fresado de roscas. El roscado tradicional se basa en un proceso de conformado de una sola pasada que depende de la rigidez estructural y la capacidad de torsión inherentes del macho. Sin embargo, esperar cortar un perfil de rosca completo en una sola pasada ignora las diferencias estructurales fundamentales entre estos dos métodos de mecanizado. Tratar una fresa de roscar como si fuera un macho es la forma más costosa de negligencia en la trayectoria de la herramienta en un entorno de alta dureza.
La consecuencia directa de esta mentalidad es el costo exorbitante de la reelaboración de piezas y el tiempo de inactividad de la máquina. Romper una herramienta en acero endurecido crea una situación de pesadilla donde la eliminación de los fragmentos mediante mecanizado por descarga eléctrica (EDM) es increíblemente lenta. Gestionamos un caso desastroso en el que un cliente intentó realizar un roscado en una sola pasada en un componente endurecido, lo que resultó en el descarte de una pieza de grado aeroespacial valorada en decenas de miles de dólares. Al utilizar fresas de roscar para acero endurecido , abandonar la obsesión por el mecanizado en una sola pasada es el primer paso hacia la seguridad del proceso.
Fuerza de corte radial, deflexión de la herramienta de carburo y problemas con agujeros cónicos.
Desde la perspectiva de la mecánica de sólidos, cuando una herramienta de carburo corta acero con una dureza superior a HRC 60, la fuerza de corte radial hacia afuera aumenta exponencialmente. Si bien el carburo sólido ofrece una dureza y resistencia al desgaste excepcionales, existen límites físicos estrictos para su rigidez a la flexión. Si la profundidad de corte por pasada es excesiva, la inmensa fuerza radial empuja la herramienta alejándola de la pared del orificio, lo que provoca una mínima deflexión elástica en el cuerpo de la herramienta.
Esta desviación es particularmente pronunciada en aplicaciones de agujeros profundos, creando un perfil de rosca cónico donde las roscas en el fondo del agujero son demasiado superficiales. En consecuencia, el calibre de rosca estándar del inspector de calidad no logrará enroscar completamente hasta el fondo de la pieza. Muchos talleres asumen erróneamente que la herramienta es demasiado pequeña y ajustan la compensación de la herramienta a ciegas, lo que en realidad agrava el error, aumenta la vibración y arruina por completo la fresa de roscar de carburo.
Nuestra lógica central recomendada: mecanizado multipaso para acero endurecido.
Para resolver por completo los problemas de procesamiento causados por fuerzas radiales excesivas, recomendamos encarecidamente una estrategia de mecanizado de múltiples pasadas. Esto implica dividir sistemáticamente la remoción total de metal —originalmente prevista para una sola pasada— en dos, tres o incluso cuatro pasadas radiales independientes. Al controlar la profundidad de corte radial en cada pasada, mantenemos la fuerza de corte radial por debajo del umbral de deflexión, creando así un entorno de corte suave.
En la práctica, preferimos un enfoque por etapas que comprende fresado de desbaste, fresado de semiacabado y fresado de acabado. El primer paso elimina la mayor parte del material, mientras que cualquier ligera desviación de la herramienta se corrige perfectamente durante los pasos de semiacabado y acabado posteriores. Si bien esta trayectoria de herramienta implica más ciclos de máquina, la precisión del perfil de rosca resultante y la vida útil altamente estable de la herramienta compensan con creces los costos de los frecuentes tiempos de inactividad. Esta sigue siendo la estrategia de programación más fiable y científicamente sólida para cualquier fresa de roscado de alta calidad que trabaje con materiales duros.

Estrategias de avance radial para el fresado de roscas en acero endurecido: validadas en producción real.
El roscado de materiales de alta dureza en el taller requiere más que macroprogramas precisos; es necesario traducir la lógica en trayectorias de herramienta exactas. Muchos operarios realizan cortes de múltiples pasadas e introducen valores arbitrarios en el software CAM sin un plan. Esta falta de estrategia conlleva una vida útil de la herramienta muy irregular. La causa principal es la incapacidad de adaptar la estrategia de trayectoria radial a la dureza específica del material y a la rigidez de la pieza.
No existe una fórmula universal para el mecanizado de acero endurecido. Dependiendo del tipo de acero del molde, la dureza tras el tratamiento térmico y la rigidez del husillo, es necesario tomar decisiones estratégicas respecto a la trayectoria radial. Las siguientes estrategias de avance son soluciones prácticas que hemos perfeccionado y validado in situ. Hemos utilizado estos mismos métodos para ayudar a clientes de todo el mundo a mecanizar con éxito componentes endurecidos de alto valor.
Método de profundidad de corte radial constante: Mecanizado estable para aceros estructurales de dureza media.
Si su taller procesa materiales de dureza media, de 45 HRC a 50 HRC (como aceros para moldes pretemplados), este método es el más fácil de implementar. La lógica de programación es sencilla: la profundidad total de la rosca se divide en partes iguales. Por ejemplo, una profundidad total de 0.6 mm se divide en tres pasadas con una profundidad de corte radial fija ( Ae ) de 0.2 mm por pasada. Los operarios pueden configurar fácilmente estos parámetros de ciclo directamente en los sistemas de control FANUC o Siemens.
Sin embargo, nuestra experiencia en mecanizado pone de manifiesto una importante limitación física: a medida que la herramienta penetra más profundamente, el área de contacto se expande. Incluso con un incremento radial constante, la resistencia al corte durante la pasada final es significativamente mayor que en la primera. Por lo tanto, recomendamos limitar esta estrategia de avance constante a piezas de trabajo más duras y de menor dureza. Una vez que la dureza del material supera los 55 HRC, un avance fijo puede provocar vibraciones y el astillado de la fresa de roscar.
Estrategia de carga de viruta constante (paso descendente): un enfoque avanzado para prevenir el astillamiento de los bordes en materiales endurecidos.
Al trabajar con materiales difíciles como aceros para matrices de trabajo en frío con una dureza superior a 60 HRC, recomendamos encarecidamente una estrategia de avance gradual. Este método avanzado reduce progresivamente el contacto radial ( Ae ) en cada pasada a medida que aumenta la profundidad de corte. La primera pasada puede ser más profunda, ya que solo una pequeña porción del filo de la herramienta entra en contacto. En la pasada final, la profundidad radial se reduce al mínimo.
Este enfoque garantiza que la carga de viruta promedio se mantenga dentro de un rango constante y científicamente óptimo durante todo el proceso de mecanizado. Utilizamos esta lógica decremental para ayudar a los fabricantes de dispositivos médicos de alta gama a optimizar la vida útil de las herramientas en materiales de 65 HRC. Este control preciso previene eficazmente el estrés térmico agudo causado por picos repentinos en la fuerza de corte. Si bien la programación CAM inicial requiere cálculos complejos, ofrece una predictibilidad notable y evita la rotura de la herramienta.
La necesidad del “Paso de Resorte”: Eliminación de la Deformación Elástica para Superar Inspecciones de Calibradores de Rosca de Alta Precisión
Independientemente de la estrategia de trayectoria radial, nunca se debe omitir una pasada de limpieza con avance radial cero al mecanizar acero duro. Este paso final es conocido entre los ingenieros de CNC como "Pasada de Rebote". Debido a la elevada fuerza de recuperación elástica del acero endurecido, el cuerpo de la herramienta y el husillo experimentan inevitablemente una deflexión elástica a nivel micrométrico. Sin una pasada de rebote, la mínima cantidad de material residual resultante de esta deflexión permanece en el perfil de la rosca.
En nuestro historial de soporte técnico, más de la mitad de los problemas en los que fallaron los calibres "Pasable" se debieron directamente a omitir esta pasada final. Realizar una pasada adicional en la misma posición radial elimina por completo el material residual causado por la deflexión de la herramienta. Este pequeño ajuste de programación perfecciona la tolerancia del perfil de rosca y del diámetro primitivo. Para los profesionales que utilizan fresas para roscas UNC, esta pasada de acabado es fundamental para superar las inspecciones de calibre.
Optimización de la trayectoria radial para fresas de rosca UNC de paso grande
Las roscas UNC (Unified National Coarse) son estándar en la industria manufacturera occidental, pero su mecanizado en acero endurecido presenta desafíos exponencialmente mayores. Un paso grande implica un volumen geométrico considerable para cada diente de la rosca. El volumen de metal removido en una sola pasada supera con creces el de las roscas estándar de paso fino. Sin optimizar la trayectoria de avance radial, las herramientas de carburo estándar son altamente susceptibles a fallas catastróficas del filo debido a cortes intermitentes intensos.
Tras realizar numerosas pruebas de campo en orificios para sujetadores de gran diámetro, comprendemos la necesidad de flexibilidad en el proceso. El mecanizado de roscas de paso grande en maquinaria pesada o componentes de moldes requiere más que maximizar la rigidez de la herramienta. Exige una programación inteligente que aproveche las fuerzas de corte mediante el ajuste preciso de la trayectoria. A continuación, explicamos cómo optimizamos las trayectorias radiales para fresas de roscas UNC de paso grande utilizando estrategias específicas de control de trayectoria.
Desafíos de las zonas de corte extremas y la vibración en perfiles de rosca UNC
El ángulo de perfil y las paredes laterales profundas de las roscas UNC provocan un contacto prolongado de la herramienta durante la interpolación en 3 ejes. Esta amplia área de corte obliga a la punta de la herramienta a soportar intensas fuerzas de resistencia multidireccionales con cada rotación. Al mecanizar roscas UNC de 1/2-13 o mayores en acero endurecido, esta gran área de contacto inevitablemente genera resonancia armónica. Esta vibración daña el acabado superficial de la rosca y acelera la fatiga del sustrato de carburo.
En el taller, un silbido agudo proveniente del husillo indica que la rigidez del sistema no puede contrarrestar la resistencia al corte. Reducir la velocidad del husillo indiscriminadamente en esta situación provoca la rotura inmediata de la herramienta, ya que la carga de viruta por diente se vuelve excesiva. La vibración es la principal causa de la pérdida de vida útil de la herramienta al mecanizar roscas de paso grande en materiales duros. La solución consiste en modificar el ángulo de contacto del filo de corte con la pieza.
Reducción de la resistencia al corte en el roscado UNC de acero duro mediante el método de "avance de flanco modificado".
Para superar los problemas de vibración causados por grandes áreas de contacto, implementamos frecuentemente el método de "Avance de Flanco Modificado" en la programación CAM. Si bien es común en el torneado de alta resistencia, esta técnica suele pasarse por alto en las aplicaciones de fresado de roscas. Su lógica principal consiste en aplicar un ligero desplazamiento axial (eje Z) junto con el avance radial. Esto garantiza que la herramienta elimine material principalmente con un lado del filo de corte, en lugar de someter ambos lados a una fuerza simultánea.
Empleamos esta estrategia modificada de avance lateral alterno para dirigir el flujo de viruta hacia un solo lado. Esto reduce drásticamente la resistencia a la compresión en la punta de la herramienta y disminuye las fuerzas de corte radiales totales en más del 30 %. Si bien este enfoque exige un procesamiento de microsegmentos superior por parte del sistema de control CNC, ofrece oportunidades cruciales para la disipación del calor. Para materiales endurecidos propensos al astillamiento de los bordes, esta compensación prolonga considerablemente la vida útil de la herramienta.
Lograr una entrada de arco externo más suave mediante el ajuste fino de la programación CNC.
Al mecanizar roscas de paso grande en acero endurecido, la trayectoria de entrada de la herramienta es tan crucial como la estrategia de avance radial. Muchos talleres utilizan la entrada en línea recta o la entrada estándar en arco de 90 grados. Si bien estos métodos funcionan bien con materiales más blandos, en acero endurecido exponen la herramienta a una carga de corte máxima inmediata. Este impacto repentino suele provocar microdesprendimientos en el punto de entrada debido al choque térmico y mecánico.
Preferimos usar macroprogramación o configuraciones CAM avanzadas para lograr una entrada de arco externo suave de 180 grados con una trayectoria helicoidal progresiva. Este ajuste permite que la fresa de roscar entre en contacto con la superficie de acero endurecido con un movimiento suave y continuo. La carga de corte aumenta linealmente desde cero, en lugar de producirse por un impacto instantáneo. Al aumentar el radio del arco de entrada y cambiar a una transición tangencial, se elimina por completo el astillamiento de los dientes.
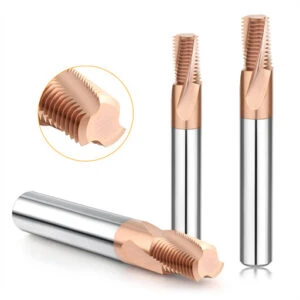
Parámetros de corte y experiencia de ajuste in situ para acero endurecido: perspectivas de proveedores de fresas de roscado de carburo
Como fabricantes de herramientas de carburo, dedicamos mucho tiempo, junto con nuestros equipos de soporte técnico, a resolver problemas reales en talleres llenos de aceite y niebla. Al evaluar proveedores de fresas de roscar de carburo, muchos compradores se centran únicamente en las especificaciones del catálogo o los precios unitarios. Sin embargo, las velocidades de corte y los avances recomendados en los catálogos son valores ideales obtenidos en configuraciones de laboratorio perfectas. Copiar estos ajustes a un centro de mecanizado con siete años de antigüedad rara vez da buenos resultados.
Mediante un exhaustivo ajuste in situ, hemos comprobado que, al mecanizar acero endurecido con una dureza superior a 55 HRC, el éxito depende en un 80 % de ajustes dinámicos en tiempo real. Como proveedor de primera calidad, ofrecemos las herramientas de corte junto con nuestra experiencia en aplicaciones relacionadas con la rigidez de la máquina, la excentricidad del husillo y la selección de la trayectoria de la herramienta. Basándonos en nuestra amplia experiencia técnica, le mostramos cómo optimizar sus parámetros de corte en sincronía con su estrategia de mecanizado radial.
Un estudio de caso real sobre el ajuste de la alimentación por diente (Fz) Basado en pasos radiales
Al utilizar un método de pasadas múltiples en acero endurecido, los operarios suelen cometer el error de mantener la fuerza Fz constante en cada pasada. El trimestre pasado, resolvimos un caso típico en un importante fabricante estadounidense de autopartes que mecanizaba componentes de cajas de cambios endurecidas. Si bien la pasada de desbaste se realizó sin problemas, la herramienta emitió un fuerte chirrido durante la pasada de acabado, dejando marcas en los perfiles de la rosca.
Debido a que la profundidad de corte radial ( Ae ) en la pasada final es mínima, una velocidad de avance constante provoca que la herramienta roce en lugar de cortar. Esta fricción a alta temperatura causa un endurecimiento por deformación localizado severo. Recomendamos usar un corte radial más profundo con un avance moderado para el desbaste, y luego aumentar la velocidad de avance entre un 20 % y un 30 % en la pasada final superficial para forzar el filo a penetrar. Este ajuste dinámico duplicó la vida útil de la herramienta de nuestro cliente.
Por qué se debe desactivar por completo el refrigerante de alta presión en favor del chorro de aire o MQL.
Al mecanizar acero estándar, el uso de refrigerante a alta presión o emulsión para la eliminación de virutas es habitual. Sin embargo, al trabajar con materiales de alta dureza, este método actúa como catalizador de la rotura catastrófica de la herramienta. Durante el corte interrumpido, la temperatura en la punta de corte de carburo se dispara instantáneamente por encima de los 800 °C. La proyección de refrigerante líquido sobre la punta incandescente genera un choque térmico inmenso, que provoca rápidamente microfisuras térmicas.
Por lo tanto, al utilizar fresas de roscar con clasificación HRC65 en piezas ultraduras, nuestra regla principal es cambiar completamente a aire comprimido a alta presión o lubricación mínima (MQL). El aire comprimido expulsa instantáneamente las virutas finas y duras del orificio para evitar el re-mecanizado. Al permitir que la herramienta funcione en seco a una temperatura alta y estable, se aprovecha la dureza en caliente de los recubrimientos nanocompuestos modernos, lo que prolonga significativamente la vida útil de la herramienta.
Evaluación de la sobrecarga radial en fresas de roscado mediante la observación del color y el sonido de las virutas.
Los ingenieros de campo experimentados utilizan la vista y el oído como sensores principales para supervisar el proceso de mecanizado. No es necesario esperar a que termine el ciclo para evaluar la calidad del corte; las virutas que salen disparadas y los sonidos de corte lo dicen todo. Al usar fresas de roscar de alta calidad para acero endurecido, un corte radial ideal de múltiples pasadas produce un silbido continuo, rítmico y de tono bajo.
Si el sonido se vuelve agudo y penetrante, la carga radial está provocando vibraciones intensas en el husillo o el cuerpo de la herramienta, lo que requiere una reducción inmediata de la profundidad radial. A continuación, observe las virutas: con refrigeración por aire, las virutas normales deben ser gránulos finos, uniformes, de color amarillo oscuro o ligeramente azulados. Si las virutas se vuelven negras, humean o se desintegran en polvo, el acoplamiento radial es demasiado agresivo, lo que requiere una menor velocidad del husillo o una menor distancia entre apoyos.
Solución de problemas en planta: Fallo prematuro de la fresa de roscado debido a estrategias radiales inadecuadas.
Durante la producción en masa de piezas de alta dureza, siempre recalcamos que incluso el mejor sustrato de carburo no puede soportar una trayectoria de herramienta incorrecta. A menudo, los informes de fallos en la fresa tras roscar solo unos pocos agujeros parecen indicar problemas de calidad de la herramienta. Sin embargo, si detenemos la máquina y analizamos el programa macro junto con la profundidad de corte radial ( Ae ), la causa principal casi siempre se debe a una estrategia de trayectoria defectuosa.
La resolución de problemas consiste en aprender a interpretar el filo de corte defectuoso. Al trabajar en condiciones extremas con acero endurecido, es fundamental tener en cuenta las condiciones del taller, el desgaste del husillo y el número total de pasadas de la herramienta. Solo correlacionando con precisión los modos de fallo específicos con las fuerzas radiales, un taller mecánico puede eliminar el desgaste prematuro de la herramienta y aprovechar al máximo el rendimiento de sus fresas.
Desgaste rápido del flanco: Avance radial excesivamente superficial que provoca fricción en la superficie.
Si la cara lateral de la herramienta se desgasta y se vuelve blanca en poco tiempo sin astillarse, compruebe si la profundidad de corte radial es demasiado superficial. Los operarios que temen la rotura de la herramienta suelen minimizar la profundidad de corte radial ( Ae ) por pasada, intentando un enfoque más seguro con más pasadas. Esto conlleva un grave problema: el filo de corte no penetra en el material y roza repetidamente contra la superficie dura y templada.
El calor extremo generado por la fricción destruye instantáneamente el recubrimiento protector de la herramienta. Si observa una vida útil anormalmente corta en moldes endurecidos, intente reducir el número de pasadas y aumentar la profundidad de corte radial por pasada. Esto permite que la punta de la herramienta penetre más allá de la capa superficial endurecida, reemplazando la fricción destructiva con una acción de corte efectiva. Las trayectorias suaves aceleran el desgaste de la herramienta.
Microdesgaste: Acoplamiento radial excesivo en la primera pasada o una trayectoria de entrada demasiado agresiva.
El microdesgaste agudo a lo largo del filo de corte es un problema sumamente frustrante para los operarios de máquinas CNC. Si observa pequeñas muescas o fragmentación visible a lo largo del filo, es probable que el contacto radial de la primera pasada haya sido demasiado profundo. El ángulo de contacto y la resistencia mecánica alcanzan su máximo durante la entrada inicial, y un exceso de material puede superar instantáneamente la resistencia a la rotura transversal del carburo.
Si experimenta astillamiento inesperado en el filo, revise la trayectoria de la herramienta en su software CAM. Recomendamos encarecidamente reducir la profundidad de corte radial en la primera pasada y cambiar de una penetración recta a una entrada en arco externo de 180 grados. Al proporcionar al filo una transición suave y lineal para adaptarse a la carga, se preserva la integridad de las fresas de roscar HRC65.
Fractura/deformación de la cresta de la rosca: vibración causada por la discrepancia entre la profundidad de corte radial y la rigidez del husillo.
En ocasiones, nos encontramos con un fenómeno en el que el diámetro del paso de la rosca está dentro de la tolerancia, pero las crestas de la rosca están fracturadas o deformadas. Esta falla específica rara vez se debe al desgaste normal de la herramienta; generalmente es causada por resonancia armónica. Al mecanizar pasos grandes, si la profundidad de corte radial excede la rigidez combinada del husillo y la fijación, la herramienta experimenta una violenta oscilación radial.
Esta fuerte vibración literalmente destroza las delicadas crestas de la rosca durante la interpolación helicoidal de 3 ejes. Si utiliza fresas de roscar UNC en piezas de paredes delgadas con voladizos largos, interrumpa esta frecuencia de vibración reduciendo la profundidad radial por pasada y añadiendo pasadas de resorte. Para piezas de alta dureza, reducir la carga radial es la única manera de garantizar un perfil de rosca impecable.






