


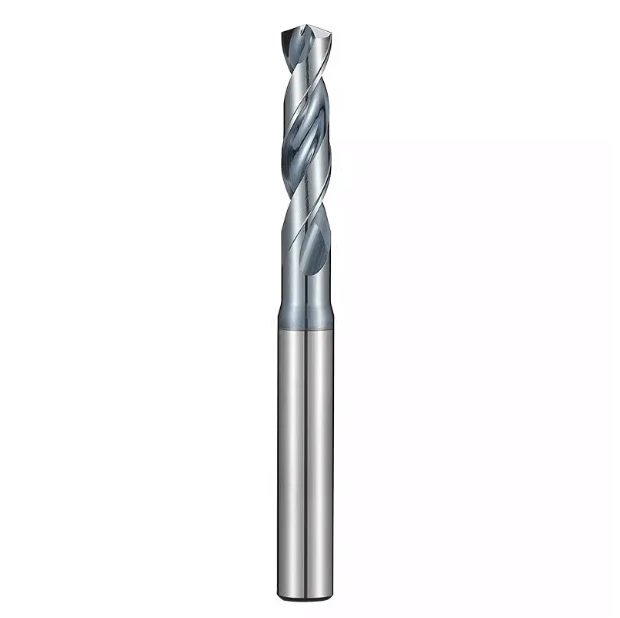
Al realizar cortes laterales con brocas de corte lateral en el mecanizado de metales, suelen aparecer rebabas en los bordes, lo que afecta la precisión dimensional, el acabado superficial y el ensamblaje posterior. Esto es especialmente cierto durante el taladrado y fresado combinados de materiales como acero, acero inoxidable y aleaciones de aluminio. La distribución de la fuerza de corte y la trayectoria de evacuación de virutas de las brocas de corte lateral suelen ser complejas. Sin un control adecuado, pueden producirse desgarros importantes en los bordes y microdeformaciones, por lo que la reducción de rebabas se convierte en un objetivo fundamental para muchos fabricantes.
Con el creciente uso de herramientas precisas de corte lateral para metal, los fabricantes exigen más en cuanto a la estructura geométrica, el tipo de recubrimiento y el diseño de las ranuras de las brocas de corte lateral para metal. Las brocas de fresado lateral ofrecen una excelente estabilidad y un control superior del filo en operaciones como fresado lateral, ensanchamiento de agujeros y mecanizado de ranuras. Para obtener resultados óptimos, es necesario un ajuste adecuado de los parámetros, la selección de la herramienta y la planificación del proceso. Los diferentes materiales metálicos presentan diferentes características de generación de calor, deformación plástica y flujo de viruta. Si la velocidad de rotación, la velocidad de avance y la profundidad de corte no se ajustan adecuadamente, la formación de rebabas es casi inevitable.
Las herramientas personalizadas de fabricantes de brocas de corte lateral OEM también se están convirtiendo en una opción crucial para la reducción de rebabas. Al optimizar los ángulos de corte, mejorar la rigidez de la herramienta y adaptar su diseño a materiales específicos, los fabricantes pueden mejorar significativamente la estabilidad y la consistencia en la producción en masa. La elección de brocas de corte con recubrimientos de alta calidad reduce aún más la resistencia al corte y el desgarro del filo, suprimiendo la formación de rebabas en su origen.
Análisis de las principales causas de la formación de rebabas en el procesamiento de metales
Las rebabas han sido durante mucho tiempo un factor crítico que afecta la calidad del mecanizado y la eficiencia del procesamiento posterior. Especialmente al utilizar herramientas de corte de alta precisión para operaciones laterales, la manipulación inadecuada o ignorar las características del material puede fácilmente provocar rebabas irregulares. Estas rebabas comprometen la precisión del ensamblaje y el acabado superficial. El análisis de la concentración de tensiones, la distribución del calor y la evacuación de viruta durante el mecanizado de metal ayuda a identificar las causas principales de la formación de rebabas, lo que permite implementar estrategias de proceso específicas para mejorar la calidad del mecanizado y prolongar la vida útil de la herramienta.
Problemas de tensión y deformación durante el corte lateral
Durante el corte lateral, el metal experimenta tensiones laterales y verticales combinadas. Una distribución desigual de la fuerza de corte o una rigidez insuficiente de la herramienta pueden causar microdeformaciones localizadas, lo que provoca desgarros en el filo. Esto es especialmente común en el corte a alta velocidad o en el mecanizado de aleaciones duras. Optimizando los parámetros de corte, seleccionando las herramientas adecuadas para el corte lateral del metal y empleando estrategias de avance adecuadas, se puede reducir la concentración de tensiones, minimizando así la formación de rebabas.
Desgarro del borde causado por la acumulación de calor de corte
El mecanizado genera una cantidad considerable de calor en la interfaz entre la herramienta y la pieza. Si este calor no se disipa eficientemente, la superficie metálica se ablanda y sufre un flujo plástico, lo que provoca desgarros en los bordes y la formación de rebabas. Este efecto es más pronunciado al trabajar con acero de alta resistencia o componentes de paredes gruesas. Controlar la velocidad de corte, aplicar un refrigerante eficaz y elegir una estrategia de enfriamiento adecuada para las brocas de corte lateral de metal ayuda a reducir la acumulación de calor, garantizando un filo de corte limpio y liso.
Acumulación de material debido a una evacuación insuficiente de viruta
La evacuación ineficiente de la viruta es otra fuente importante de rebabas. En el fresado lateral o el corte lateral, las virutas que no se eliminan rápidamente pueden acumularse entre la herramienta y la pieza, lo que interfiere con el proceso de corte y genera rebabas. Ajustar los ángulos de corte, optimizar el diseño de las ranuras y utilizar brocas de corte lateral OEM para metal ayudan a garantizar un flujo de viruta uniforme y a mejorar el acabado superficial.

Optimización de los parámetros de mecanizado de brocas de corte lateral para reducir las rebabas
Para lograr superficies de alta calidad y minimizar la formación de rebabas, es fundamental optimizar cuidadosamente los parámetros de mecanizado. La velocidad del husillo, el avance y la profundidad de corte afectan directamente las fuerzas de corte, la generación de calor y la evacuación de viruta. Al equilibrar estos factores, se puede controlar la deformación del material y el flujo de plástico, reduciendo significativamente las rebabas en los bordes. La adaptación de los parámetros a diferentes tipos y espesores de metal mejora la eficiencia del mecanizado y prolonga la vida útil de las herramientas de corte lateral. Integrar el diseño del proceso con la optimización de parámetros es especialmente importante al utilizar brocas de corte lateral OEM para obtener resultados estables y consistentes.
Combinación racional de velocidad del husillo, velocidad de avance y profundidad de corte
Las velocidades de husillo excesivamente altas pueden aumentar rápidamente la temperatura de la zona de corte, ablandando el metal y provocando rebabas. Las velocidades demasiado bajas aumentan las fuerzas de corte y favorecen el desgarro. El avance y la profundidad de corte son igualmente críticos; valores demasiado altos aumentan la carga de la herramienta y la rugosidad superficial, mientras que valores demasiado bajos reducen la eficiencia. Ajustar la velocidad y el avance de la broca de fresado lateral para equilibrar la fuerza de corte y el calor garantiza bordes limpios y lisos.
Estrategias de ajuste de parámetros para diferentes materiales metálicos
La dureza, tenacidad y conductividad térmica del metal varían considerablemente. El aluminio, con baja resistencia al calor, ofrece un mejor rendimiento con velocidades de husillo más altas y velocidades de avance más bajas. El acero inoxidable y las aleaciones de titanio requieren un corte más lento, mayor rigidez de la herramienta y refrigeración y lubricación adecuadas. Optimizar los parámetros según las características del material reduce las rebabas y prolonga la vida útil de las herramientas de corte lateral de metal.
La importancia de mantener una trayectoria de herramienta estable durante el corte lateral
La estabilidad de la trayectoria de la herramienta afecta directamente la calidad de la superficie. La vibración o la desviación de la trayectoria de la herramienta provocan profundidades de corte desiguales y rebabas en los bordes. Planificar las secuencias de corte, asegurar la pieza y utilizar brocas de corte lateral de alta precisión mantiene trayectorias uniformes. La combinación de la optimización de parámetros con un rendimiento superior de la herramienta reduce eficazmente la formación de rebabas, manteniendo un mecanizado eficiente.
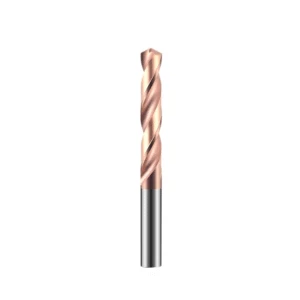
Cómo elegir la broca de corte lateral adecuada para metal
Seleccionar la broca de corte lateral adecuada es fundamental para lograr superficies lisas y reducir las rebabas. El material, la estructura y el recubrimiento de la herramienta afectan las fuerzas de corte, la evacuación de viruta y la resistencia al desgaste, determinando tanto la calidad de la superficie como la vida útil de la herramienta. Las herramientas de corte lateral para metal de alto rendimiento soportan cargas de corte elevadas y mantienen la estabilidad durante operaciones de fresado lateral complejas y de alta velocidad. El uso de herramientas de fabricantes de brocas de corte lateral OEM, junto con parámetros optimizados, permite un acabado de filo de alta precisión en diversos materiales metálicos.
Influencia del sustrato y la estructura de la herramienta en el control de rebabas
La dureza y tenacidad del sustrato de la herramienta determinan la resistencia al desgaste y el control de la deformación. Las herramientas de carburo mantienen los filos afilados y reducen la fluencia plástica del material, lo que disminuye la probabilidad de rebabas. Las herramientas de acero rápido son adecuadas para metales dúctiles como el aluminio o el cobre. Características geométricas como los ángulos de ataque, las ranuras helicoidales y la forma de la punta afectan la fuerza de corte y la evacuación de la viruta, cruciales para un filo liso.
Diferencias en el rendimiento de los tipos de recubrimiento en el mecanizado de metales
Los tipos de recubrimiento varían en cuanto a resistencia al desgaste, antiadherencia y estabilidad térmica. El TiAlN reduce la temperatura durante el corte a alta velocidad de metales duros, minimizando el desgarro del filo. El TiN y el TiCN ofrecen un buen rendimiento en aluminio y aceros más blandos, reduciendo la adhesión y las rebabas. La selección de recubrimientos según el material de la pieza mejora el acabado superficial y prolonga la vida útil de la herramienta.
Ventajas de las brocas de fresado lateral en el fresado lateral y el acabado de cantos
Las brocas para fresado lateral proporcionan una distribución estable de la fuerza de corte y una evacuación eficiente de la viruta durante el fresado lateral y el acabado de cantos. Reducen la acumulación de material y el desgarro de cantos, especialmente en piezas de precisión o de paredes delgadas. Con parámetros adecuados y herramientas de alto rendimiento, las rebabas se controlan eficazmente, logrando un mecanizado de metal consistente y eficiente.
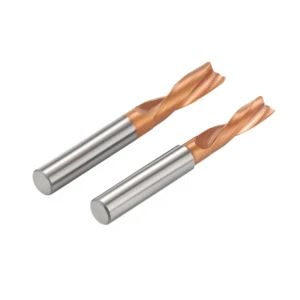
Métodos para mejorar el rendimiento de evacuación de virutas de las herramientas de corte lateral de metal
Una evacuación eficiente de la viruta afecta directamente la calidad superficial y la formación de rebabas en el mecanizado de metales. Las virutas que permanecen en la pieza o refluyen pueden causar desgarros en los bordes y rebabas localizadas. Mejorar la evacuación de la viruta es esencial para un procesamiento estable y superficies lisas. Optimizar el diseño de las ranuras, guiar el flujo de la viruta y usar fluidos de corte o aceite reduce las obstrucciones y la fricción. Esto garantiza una eliminación suave del material y prolonga la vida útil de las brocas de corte lateral para metal y de fresado lateral, lo que resulta en un acabado eficiente de los bordes.
Diseño de flautas y optimización de la dirección de evacuación de virutas
El diseño de la flauta desempeña un papel crucial en la evacuación de viruta. Un ángulo de hélice, ancho y profundidad de flauta adecuados reducen las fluctuaciones de la fuerza de corte y previenen la acumulación de material. Optimizar la dirección de evacuación de la viruta mejora la eficiencia del procesamiento y minimiza las rebabas. Al seleccionar herramientas de fabricantes de brocas de corte lateral OEM, considere la estructura de evacuación de viruta para obtener los mejores resultados con diferentes metales y espesores de pieza.
Uso completo de refrigerante o aceite de corte durante el procesamiento
El fluido o aceite de corte elimina el calor eficientemente, reduciendo la deformación plástica causada por el aumento de temperatura y minimizando la formación de rebabas. La lubricación también reduce la fricción entre la herramienta y la pieza de trabajo, facilitando un flujo de viruta uniforme. Para cortes laterales de alta velocidad o metales duros, el uso adecuado del refrigerante es fundamental para maximizar el rendimiento de las herramientas de corte lateral de metal.
Cómo evitar el rayado secundario de la superficie mecanizada
Las virutas acumuladas o que retornan pueden rayar las superficies ya mecanizadas, creando nuevas rebabas. Optimizar las trayectorias de las herramientas, controlar la velocidad de avance y la profundidad de corte, y usar herramientas de evacuación de viruta de alta eficiencia garantiza una rápida eliminación de la viruta. Las brocas de fresado lateral, diseñadas para corte lateral, contribuyen a la limpieza y suavidad de los bordes, logrando acabados de alta precisión.
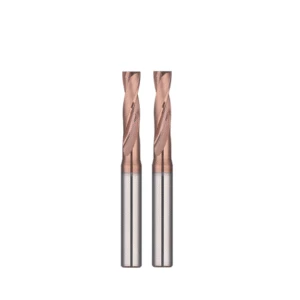
Estrategias de mejora de procesos para reducir las rebabas de corte
Para mejorar la calidad superficial y minimizar las rebabas durante el mecanizado de metales, es necesario optimizar el proceso. Métodos como el corte incremental, las operaciones de pretratamiento, el mecanizado inverso y el biselado pueden reducir eficazmente la concentración de tensiones y el desgarro del filo. Mantener una trayectoria de herramienta estable y minimizar la vibración también son clave para un mecanizado de alta precisión y prolongar la vida útil de las brocas de corte lateral. Un flujo de proceso y una estrategia de herramientas adecuados mejoran la eficiencia y reducen el riesgo de formación de rebabas, garantizando resultados fiables en el mecanizado de piezas de precisión.
Aplicación de procesos de corte incremental y pretratamiento
El corte incremental elimina gradualmente el material, reduciendo las cargas de corte en una sola pasada y minimizando la deformación plástica. Para piezas de alta dureza o de paredes gruesas, las operaciones de pretratamiento, como el fresado de desbaste o el semiacabado, eliminan las zonas de concentración de tensiones, preparando así las condiciones ideales para el acabado. Este enfoque no solo reduce las rebabas, sino que también mejora la eficiencia y prolonga la vida útil de las brocas de fresado lateral.
Uso combinado de mecanizado inverso y chaflanado
El mecanizado inverso controla eficazmente las rebabas al cambiar la dirección de corte, lo que reduce el desgarro del material en los bordes. El biselado elimina las rebabas pequeñas y mejora la planitud de la superficie. La combinación del mecanizado inverso con el biselado mejora la calidad de la superficie a la vez que mantiene un procesamiento eficiente, aprovechando las ventajas de las herramientas de los fabricantes de brocas de corte lateral OEM.
Reducción de la vibración de la herramienta para mejorar la estabilidad de la trayectoria de corte
La vibración de la herramienta provoca una profundidad de corte desigual, acumulación de rebabas y superficies rugosas. Mantener la rigidez de la herramienta, optimizar la sujeción del utillaje y ajustar los parámetros de corte reduce la vibración y mejora la estabilidad de la trayectoria de la herramienta. El uso de herramientas de corte lateral de metal de precisión con una trayectoria estable minimiza las rebabas y mejora la precisión del mecanizado, garantizando acabados de alta calidad para piezas de precisión.
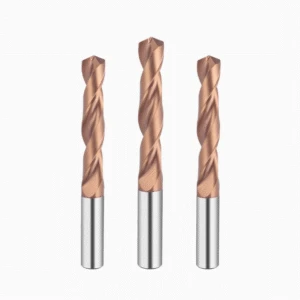
La importancia de la estabilidad de los equipos y accesorios en el control de rebabas
La estabilidad del equipo y los accesorios es fundamental para un corte lateral preciso. Incluso con brocas de corte lateral de alto rendimiento para metal, la precisión insuficiente del husillo, una sujeción inestable o herramientas auxiliares inadecuadas pueden causar vibraciones y pequeñas deformaciones del material, lo que aumenta la formación de rebabas. Garantizar la rigidez de la máquina, una sujeción adecuada y configuraciones de amortiguación de vibraciones mejora la estabilidad, la calidad superficial y la vida útil de la herramienta.
El papel fundamental de la precisión del husillo de la máquina en el corte lateral
La desviación o inestabilidad del husillo puede generar una profundidad de corte desigual y rebabas localizadas. El mecanizado de alta velocidad o de metales duros amplifica las fluctuaciones de la fuerza de corte, lo que intensifica el desgarro del filo. Mantener la precisión del husillo es esencial para reducir las rebabas y obtener resultados de alta calidad.
El impacto del método de sujeción de la pieza de trabajo en la deformación del borde y las rebabas
Una sujeción inestable puede provocar pequeños movimientos de la pieza o deformaciones elásticas, creando rebabas o arañazos. La selección de los tipos y posiciones de fijación adecuados distribuye eficazmente las fuerzas de corte. En combinación con herramientas OEM, esto reduce la formación de rebabas y garantiza la precisión y eficiencia del mecanizado.
Configuración de herramientas auxiliares para la reducción de vibraciones
La vibración contribuye significativamente a la inestabilidad del corte y a la formación de rebabas. La configuración de bases amortiguadoras, soportes o dispositivos de absorción de vibraciones reduce la resonancia, garantizando una trayectoria estable para las brocas de corte lateral en metal. Además de optimizar los parámetros y la selección de herramientas, las herramientas auxiliares mejoran la calidad de la superficie y prolongan su vida útil.
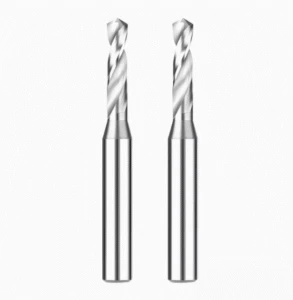
Consejos de compra de un fabricante de brocas de corte lateral OEM
Elegir un fabricante de herramientas OEM fiable es fundamental para el mecanizado de metales de alta precisión. Los fabricantes de calidad ofrecen brocas de corte lateral y herramientas de corte lateral de alto rendimiento, además de soluciones personalizadas para diferentes metales y requisitos. La evaluación de las capacidades de procesamiento, los estándares de prueba y la estabilidad de la producción en masa reduce las rebabas, prolonga la vida útil de la herramienta y garantiza un rendimiento de mecanizado uniforme.
Cómo evaluar las capacidades de procesamiento y prueba de un fabricante de herramientas OEM
Nos centramos en la selección de materiales para herramientas, el tratamiento térmico, la precisión del mecanizado y los procedimientos de control de calidad. El mecanizado de alta precisión y las rigurosas pruebas garantizan que las brocas de fresado lateral mantengan los bordes afilados y minimicen las rebabas. La experiencia de los fabricantes y la optimización de procesos ofrecen soluciones eficaces para diversas aplicaciones metálicas.
Ventajas de las herramientas personalizadas para reducir rebabas en aplicaciones metálicas específicas
Las herramientas personalizadas optimizan la geometría, el diseño del filo y los recubrimientos para equilibrar las fuerzas de corte y mejorar la evacuación de viruta, reduciendo así las rebabas. Las herramientas personalizadas OEM permiten un corte de precisión en carburo cementado, acero inoxidable o aleaciones de titanio, mejorando el acabado superficial y la calidad del mecanizado.
Consideraciones sobre la estabilidad y la vida útil de las herramientas en el procesamiento por lotes
En la producción en masa, la estabilidad y la vida útil de las herramientas influyen en la eficiencia y la consistencia. El uso de herramientas de corte lateral de metal rigurosamente probadas con parámetros optimizados garantiza un rendimiento de corte sostenido, reduciendo las rebabas y el procesamiento secundario. La evaluación de la capacidad de suministro de los fabricantes de equipos originales (OEM), la consistencia y la durabilidad de las herramientas contribuyen a un mecanizado eficiente y de alta calidad.
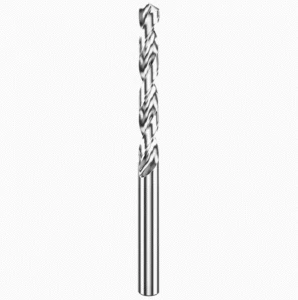
Casos prácticos y resultados de reducción de rebabas con brocas de corte lateral
Optimizar la selección de herramientas, los parámetros de corte y los procesos puede reducir significativamente las rebabas, mejorar la calidad de la superficie y aumentar la eficiencia de la producción. El uso de herramientas de corte lateral de precisión para metal o brocas de corte lateral personalizadas para metal permite obtener resultados óptimos en cortes laterales complejos y mecanizado de piezas de precisión.
Estudio de caso sobre el control de rebabas en el mecanizado de aluminio
El uso de una broca de fresado lateral con geometría optimizada, velocidad de husillo y avance adecuados reduce el desgarro del filo. El corte incremental y el uso adecuado del fluido de corte evacuan las virutas con suavidad, lo que resulta en superficies planas y lisas. La generación de rebabas se redujo significativamente, mientras que la eficiencia del mecanizado mejoró aproximadamente un 15 %.
Experiencia en optimización en mecanizado de acero inoxidable o acero de alta dureza
El acero de alta dureza suele generar rebabas y microfisuras. Las brocas de corte lateral recubiertas y resistentes al desgaste, junto con una menor velocidad de corte, mayor rigidez de la herramienta y una sujeción optimizada del utillaje, controlan eficazmente las fuerzas de corte y el calor. Las rebabas se redujeron en más del 50%, se mejoró la estabilidad de corte y la calidad de la superficie.
Ejemplos de reducción de las tasas de reproceso mediante el ajuste de herramientas y parámetros
En la producción en masa, las herramientas de alta precisión optimizadas y los parámetros ajustados (velocidad de avance, profundidad de corte y trayectoria de la herramienta) reducen las rebabas y los arañazos secundarios. La tasa de retrabajo se redujo aproximadamente un 30 %, aumentó la vida útil de la herramienta y mejoró la eficiencia general de la producción, optimizando así la calidad y los costos.






