


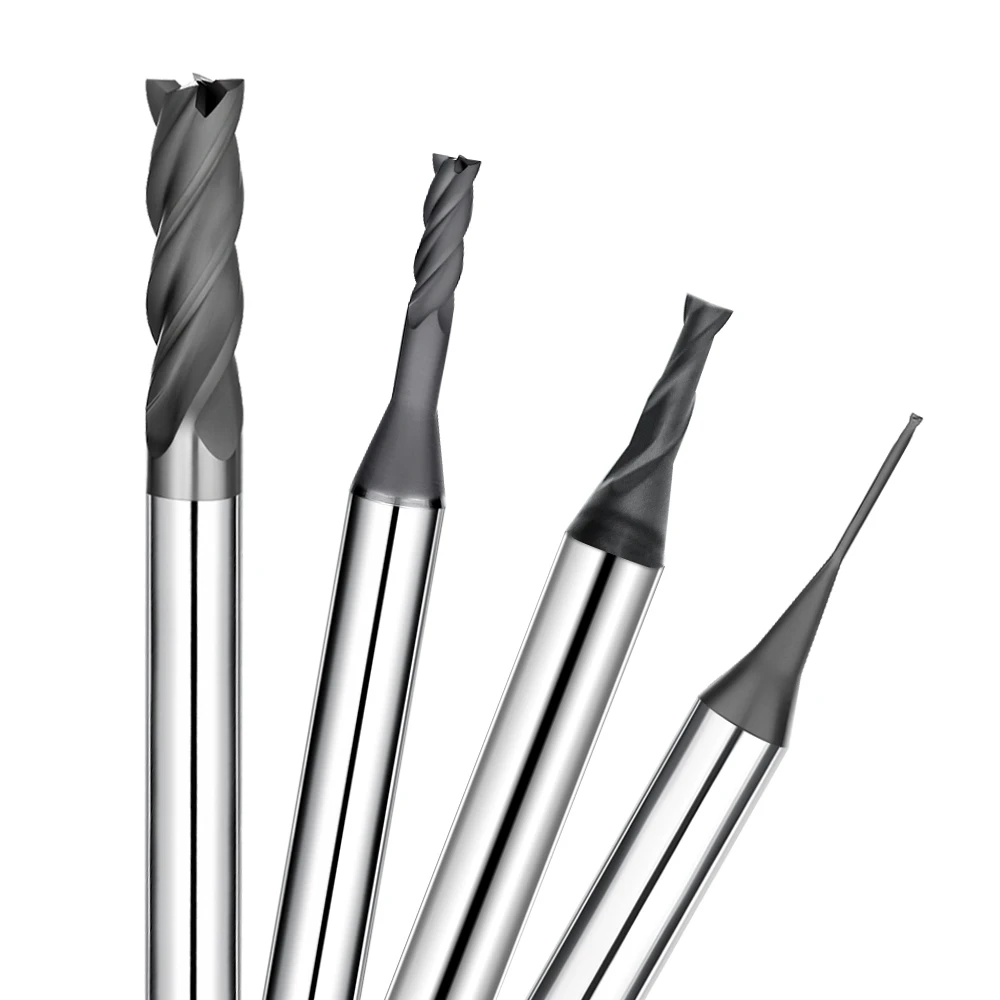
En nuestra dilatada trayectoria al servicio de clientes en el mecanizado de electrodos por electroerosión y la fabricación de moldes, nos enfrentamos con frecuencia a un desafío crucial. Los clientes suelen presentar planos de electrodos de grafito de alta precisión que exigen un acabado superficial impecable, ausencia total de astillamiento en los bordes y tiempos de ciclo estrictos. Sin embargo, en el taller de mecanizado CNC, la verdadera batalla no se limita a dar forma a la pieza, sino que consiste en garantizar la estabilidad del mecanizado a largo plazo.
Observamos constantemente un cuello de botella frustrante en múltiples proyectos de fabricación de precisión. Dentro del mismo sistema de mecanizado de grafito, el cambio a un lote diferente de fresas de grafito provoca fluctuaciones importantes en la calidad de la superficie. Algunos lotes sufren un desgaste prematuro de la herramienta, mientras que otros generan microfisuras, lo que obliga a realizar costosos retrabajos en el proceso de mecanizado de electrodos.
Nuestra experiencia práctica demuestra que la causa principal rara vez reside en el propio equipo CNC. En cambio, se debe a vulnerabilidades en la cadena de suministro de fresas de grafito y a una selección de herramientas deficiente. Al mecanizar grafito de grano fino y alta dureza, las fresas de carburo estándar fallan rápidamente en condiciones de corte en seco a alta velocidad.
Además, una tecnología de recubrimiento inadecuada acelera este fallo. Sin fresas de extremo con recubrimiento de diamante de alta calidad, el filo se degrada casi instantáneamente durante el mecanizado continuo a alta velocidad. Este rápido desgaste desestabiliza directamente todo el proceso de fresado de grafito de precisión, lo que repercute en la calidad final del molde.
Las pruebas comparativas realizadas en diversas instalaciones de clientes revelan una verdad fundamental: un sistema de mecanizado de grafito verdaderamente estable no puede depender de una sola herramienta ni de una configuración aislada. La estabilidad real requiere una sinergia precisa entre la geometría de la herramienta, la tecnología de recubrimiento avanzada, los parámetros de corte personalizados y un control de polvo eficaz.
En el mecanizado por electroerosión de alta tolerancia con electrodos de grafito, cualquier desequilibrio mínimo se agrava rápidamente. Una ligera discrepancia puede provocar una rugosidad superficial severa o una desviación dimensional, arruinando la pieza. Esta variación recurrente entre las herramientas específicas para grafito de diferentes proveedores pone de manifiesto un problema sistémico más profundo que pocos fabricantes abordan.
Si el problema principal no reside únicamente en la herramienta, sino en una desalineación de todo el sistema, ¿por dónde empezamos? Para restablecer la estabilidad del mecanizado, debemos ir más allá de la etiqueta de la herramienta y optimizar la lógica de compatibilidad entre la máquina, el material y la fresa.
Analizando la microgeometría de la herramienta y la adhesión del recubrimiento de diamante, podemos eliminar la vida útil impredecible de la herramienta y el astillamiento del filo. Analicemos cómo optimizar sus herramientas de corte para aprovechar al máximo el potencial de sus soluciones de mecanizado de grafito para moldes.
El papel fundamental de los sistemas de mecanizado de grafito en las industrias de electroerosión y moldeo.
En nuestra experiencia práctica con el mecanizado de electrodos por electroerosión, un sistema de mecanizado de grafito nunca es un proceso aislado. Actúa como el nexo fundamental que conecta todo el flujo de trabajo, desde el diseño inicial del electrodo hasta la electroerosión final. Incluso con una geometría de electrodo optimizada, lograr una calidad superficial y una estabilidad dimensional uniformes durante el fresado CNC sigue siendo un reto importante en el taller.
Desde una perspectiva de ingeniería, priorizamos la compatibilidad total del sistema sobre los parámetros de corte aislados. En el fresado de grafito de alta precisión, las microdesviaciones en las herramientas, las trayectorias de la herramienta CAM o la evacuación de virutas reducen directamente las tasas de remoción de material por electroerosión y aceleran el desgaste del electrodo. La sinergia total del sistema es lo que evita costosos desperdicios.
El valor de los sistemas de mecanizado de grafito en el mecanizado de electrodos por electroerosión
Un obstáculo frecuente en los proyectos de mecanizado por electroerosión es la discrepancia entre la estética de la superficie mecanizada y el rendimiento real de la electroerosión. Un electrodo puede cumplir con las especificaciones del plano según un perfilómetro, pero causar una distribución de energía irregular o un desgaste volumétrico rápido durante la descarga. Estos problemas suelen atribuirse erróneamente a la configuración de potencia de la electroerosión en lugar de a la fase de fresado.
Nuestros datos de campo demuestran que la fabricación estable de electrodos depende de una lógica de mecanizado altamente repetible. Esto incluye una selección rigurosa de herramientas, trayectorias optimizadas y un control preciso del entorno de vacío para el mecanizado en seco. Las inconsistencias entre lotes de fresas de grafito, incluso con controles CNC idénticos, alterarán la microtextura del electrodo y perjudicarán la eficiencia del mecanizado por electroerosión.
Contexto industrial para soluciones de mecanizado de grafito de moldes
Las soluciones modernas para el mecanizado de grafito en moldes deben abordar cavidades cada vez más complejas y tolerancias más estrictas. Durante la transición del desbaste agresivo al microacabado, cualquier inestabilidad en el sistema de herramientas interrumpe todo el ciclo de producción. Los fabricantes de moldes exigen constantemente tiempos de ciclo reducidos sin comprometer la integridad impecable de los bordes, esencial para las líneas de separación.
Sin embargo, durante el acabado de herramientas de pequeño diámetro, la variación entre lotes de un proveedor de fresas de grafito suele provocar desviaciones dimensionales catastróficas. Para mantener una ventaja competitiva, los fabricantes de moldes requieren una vida útil de la herramienta altamente predecible. Esta previsibilidad garantiza que el núcleo del molde terminado coincida perfectamente con el modelo CAD en series de múltiples cavidades.
Por qué un sistema de mecanizado de grafito de alta precisión determina la calidad del electrodo y la eficiencia del mecanizado por descarga eléctrica (EDM).
Los datos de nuestros proyectos de fabricación a largo plazo indican que la calidad del electrodo y la eficiencia del mecanizado por descarga eléctrica (EDM) presentan una relación no lineal. Un sistema de mecanizado de grafito de alta precisión es fundamental, ya que determina la uniformidad de la microestructura superficial del electrodo. Esta microtopografía precisa controla directamente la consistencia del canal de plasma y del espacio de chispa durante la descarga por EDM.
Las pruebas comparativas demuestran que el uso de fresas de extremo con recubrimiento de diamante de alta calidad produce significativamente menos microfisuras superficiales que las fresas de extremo de carburo estándar. Mientras que las herramientas de carburo estándar sufren una abrasión rápida e incontrolable durante ciclos prolongados sin supervisión, los recubrimientos de diamante mantienen los filos afilados. Evaluar todo el sistema de mecanizado, incluyendo el tamaño del grano del material y la adherencia del recubrimiento, es la única manera de garantizar el éxito del mecanizado por electroerosión.
Análisis exhaustivo del proceso de fresado de grafito de precisión
En los proyectos de producción en masa de electrodos de grafito, el fresado de precisión funciona como un sistema de estabilidad integrado, en lugar de una secuencia de pasos aislados. Muchos talleres mecánicos utilizan centros CNC de alta gama con una excelente precisión estática, pero se enfrentan a serios problemas durante los procesos de larga duración. Estos fallos típicos incluyen la acumulación repentina de polvo, la rugosidad superficial irregular y la vida útil impredecible de la herramienta.
Nuestra experiencia en ingeniería demuestra que el factor que con mayor frecuencia se pasa por alto es la compatibilidad sistémica. En concreto, el entorno de corte en seco, la selección del recubrimiento de la herramienta y las vías de evacuación de virutas deben funcionar en perfecta armonía. Cualquier inestabilidad en estos tres aspectos se magnifica durante la producción continua de electrodos de grafito para electroerosión, lo que provoca tiempos de inactividad inesperados.
Características clave del proceso de fresado de grafito de precisión (baja emisión de polvo, alta estabilidad)
En las operaciones prácticas de un taller CNC, el control del polvo en suspensión es el desafío técnico más inmediato. Si bien muchos clientes se centran únicamente en el desgaste de la herramienta, pronto se dan cuenta de que la adhesión del polvo de grafito aumenta la carga térmica en la zona de corte. Esta acumulación localizada de calor degrada la uniformidad del acabado superficial, por lo que una extracción eficaz del polvo es un requisito fundamental para un mecanizado estable.
Durante las fases de diseño CAM y de procesos, hacemos hincapié en la gestión estratégica del flujo de aire para el mecanizado en seco. Esto implica optimizar la dirección del aire comprimido, la posición de la campana de extracción de polvo y la presión negativa de vacío dentro del recinto. En el mecanizado de electrodos de alta precisión, una evacuación deficiente del polvo provoca una abrasión secundaria severa y la falla prematura de las costosas fresas de grafito.
Implementación del fresado en seco de grafito de alta velocidad en el mecanizado CNC
Para el mecanizado en seco de alta velocidad, el objetivo principal es la rigidez del sistema y la estabilidad térmica, más que la velocidad bruta del husillo ( RPM ). Muchos programadores experimentan una drástica disminución en la vida útil de la herramienta al aumentar la velocidad sin control, un problema común al fresar grafito de grano ultrafino. La alta fricción del grafito de alta dureza requiere una dinámica de corte equilibrada.
Nuestra estrategia probada en planta se centra en gestionar las cargas de corte mediante trayectorias trocoidales o estratificadas avanzadas, en lugar de aumentar la velocidad de forma agresiva. Además, la sincronización entre los chorros de refrigeración por aire y la dirección de evacuación de virutas es fundamental para evitar el re-corte. Esto previene el micro-desconchado prematuro a lo largo de los filos de corte de las fresas especializadas con recubrimiento de diamante.
Estrategias de control de calidad de superficie y optimización de trayectorias de herramientas
En proyectos de electrodos para moldes de precisión, el control del acabado superficial determina el tiempo de ciclo y la calidad del proceso de electroerosión posterior. Observamos consistentemente que, incluso utilizando herramientas de corte idénticas, la precisión dimensional final del electrodo varía drásticamente según la estrategia de trayectoria de herramienta CAM. Las trayectorias de herramienta optimizadas minimizan la deflexión estructural y la presión de la herramienta.
Seleccionamos estrategias de fresado especializadas en función de las características geométricas del molde. Por ejemplo, implementamos una estrategia de Z constante por capas para cavidades verticales profundas, priorizando un ángulo de contacto de corte constante en superficies 3D complejas. En el fresado de precisión de grafito , los cambios de dirección bruscos o erráticos provocan microdesconchones localizados, arruinando los perfiles de esquina afilados.
Problemas comunes y soluciones en el fresado de precisión con grafito (desprendimiento de virutas, polvo, desgaste de la herramienta)
Tras años de seguimiento de proyectos de moldeo a largo plazo, hemos identificado tres fallos recurrentes: astillamiento de los bordes, abrasión por polvo y vida útil irregular de las herramientas. Estos problemas rara vez se deben a un único factor aislado, sino que representan un desequilibrio de ingeniería en toda la cadena de suministro y el proceso de fabricación de las fresas de grafito.
Durante el desbaste intenso con fresas de carburo estándar, las velocidades de avance excesivas, junto con una evacuación de virutas insuficiente, provocan la propagación de microfisuras a lo largo de la ranura. Del mismo modo, no utilizar un recubrimiento de diamante ultraduro durante el acabado compromete directamente la geometría del electrodo. Para solucionar estos problemas, es necesario reevaluar por completo las soluciones de mecanizado de grafito, equilibrando el control del polvo, la geometría de la herramienta y las velocidades de avance.
El papel fundamental de las fresas de grafito en los sistemas de mecanizado de grafito.
En la producción de electrodos de grafito de alto volumen y el acabado de moldes de precisión, la fresa de grafito es fundamental para la estabilidad general del mecanizado. Si bien muchos talleres se centran en ajustar los parámetros de avance de la CNC, nuestras revisiones in situ demuestran que la estabilidad del acabado superficial depende en gran medida de la geometría de la herramienta. La velocidad del husillo y las velocidades de avance no sirven de nada si la estructura interna de la herramienta no puede soportar la abrasión del material.
Durante el fresado prolongado en seco de grafito, factores como la capacidad de la ranura de viruta, la tenacidad del filo de corte y la adherencia del recubrimiento determinan el rendimiento de todo el sistema de mecanizado de grafito. Nunca consideramos la fresa como un consumible; en cambio, la analizamos como una variable crítica del sistema. Seleccionar la microgeometría correcta evita daños catastróficos en la pieza de trabajo durante los turnos nocturnos sin supervisión.
Características de diseño estructural de las fresas de grafito (optimización de la ranura de viruta y del filo de corte)
En proyectos complejos de mecanizado por electroerosión, la geometría de la ranura de corte es un detalle crítico que los ingenieros suelen pasar por alto. El grafito no produce virutas metálicas convencionales; se pulveriza hasta convertirse en un polvo fino y abrasivo. Si el perfil de la ranura carece de un volumen abierto y pulido, este polvo se compacta dentro de la zona de corte, provocando un rápido pico de temperatura a lo largo del filo.
Especificamos topologías de ranuras distintas según la profundidad de mecanizado y las características estructurales del electrodo. Para la remoción de material pesado, utilizamos diseños especializados de ranuras abiertas, mientras que para el acabado pasamos a filos de corte reforzados con un ángulo de ataque negativo. En el fresado de grafito de alta precisión, modificar esta microgeometría es la forma más eficaz de eliminar los problemas de astillamiento de los filos frágiles.
Aplicación de fresas de grafito de 2 y 4 filos en las distintas etapas del mecanizado.
En el taller, aplicamos una estricta separación entre herramientas de dos y cuatro filos, basándonos en la carga de viruta localizada por diente. El diseño de dos filos es nuestra opción predeterminada para operaciones de desbaste agresivas. Proporciona una gran capacidad de entrada de viruta, lo que garantiza una estabilidad superior y evita la acumulación de material al limpiar cavidades profundas o eliminar grandes volúmenes de materia prima.
Por el contrario, las herramientas de cuatro filos están diseñadas exclusivamente para el semiacabado y el acabado superficial a alta velocidad. El uso de una fresa de cuatro filos demasiado pronto en el ciclo de desbaste provoca una acumulación instantánea de calor debido a la evacuación restringida del polvo, lo que daña la fresa. Por otro lado, el uso de una herramienta de dos filos para el acabado produce líneas de corte irregulares, lo que compromete las soluciones de mecanizado del grafito del molde.
Análisis de los mecanismos de desgaste de las fresas de grafito en el mecanizado de alta velocidad.
En condiciones de mecanizado CNC de alta velocidad, el desgaste de las fresas de grafito es altamente no lineal, presentando una aceleración repentina en umbrales de fallo específicos. En aplicaciones de altas revoluciones por minuto , en el momento en que se produce el microdesprendimiento en el filo de corte, la zona de desgaste adyacente se expande exponencialmente. Esta rápida degradación es un fenómeno que hemos verificado mediante el seguimiento continuo de herramientas con láser.
Los principales mecanismos de desgaste incluyen la propagación de microfisuras en la punta de la herramienta, la delaminación localizada del recubrimiento y la microfricción abrasiva severa. Esta falla mecánica ocurre casi de inmediato al usar fresas de carburo sin recubrimiento para grafito con velocidades de avance agresivas. Incluso las fresas de alta calidad con recubrimiento de diamante fallarán prematuramente si una evacuación deficiente del polvo obliga a la herramienta a volver a cortar el polvo abrasivo atrapado.
Selección de las especificaciones adecuadas de la fresa para el fresado de precisión del grafito
Al seleccionar las herramientas de corte para aplicaciones específicas de moldes, la elección de las especificaciones debe ir mucho más allá de los diámetros nominales básicos. Los programadores deben tener en cuenta la relación de aspecto de la cavidad y la rigidez estructural del sistema. En el acabado fino de electrodos, si bien las herramientas de pequeño diámetro permiten trabajar con detalles complejos, requieren un control de excentricidad más estricto para evitar deformaciones.
Nuestra matriz de selección evalúa la relación diámetro-alcance de la herramienta, la estabilidad de la longitud de la ranura y el grado específico de recubrimiento de diamante requerido. Para el fresado de grafito de alta precisión, recomendamos utilizar un conjunto de herramientas de varias etapas en lugar de una sola herramienta. Este enfoque de ingeniería equilibrado mantiene las tolerancias más estrictas a la vez que maximiza la vida útil de su inventario de fresas de grafito.
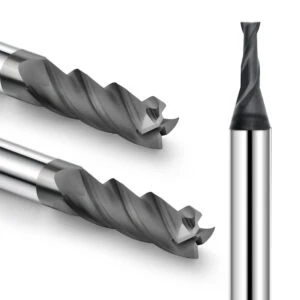
Fresas de extremo con recubrimiento de diamante para grafito
En el mecanizado por electroerosión de alta precisión y el mecanizado de grafito de grano fino, las fresas con recubrimiento de diamante ya no son una opción, sino un requisito indispensable para una producción en masa estable. Durante el fresado en seco de grafito de ciclo largo, el desgaste de la herramienta determina directamente la estabilidad dimensional de todo el sistema de mecanizado. Las herramientas sin recubrimiento simplemente no pueden soportar la alta abrasión de las partículas densas de grafito durante ciclos prolongados.
Observamos constantemente este cuello de botella en diversos talleres: al comprimir los tiempos de ciclo, las herramientas de carburo estándar sufren un rápido microdesprendimiento a lo largo del filo de corte. Este desprendimiento perjudica de inmediato la uniformidad del acabado superficial y provoca una geometría de pieza impredecible. En cambio, si bien las opciones con recubrimiento de diamante requieren una mayor inversión inicial, su vida útil superior garantiza un mecanizado de precisión por electrodo ininterrumpido y sin supervisión.
Mecanismos de resistencia al desgaste y ventajas de las fresas con recubrimiento de diamante.
En el taller de mecanizado CNC, el valor fundamental de las fresas con recubrimiento de diamante va mucho más allá de su dureza bruta. Su verdadera ventaja de ingeniería reside en su capacidad para mantener un filo de corte óptimo incluso bajo ciclos de impacto de alta frecuencia. Durante el fresado de grafito a alta velocidad, un recubrimiento de diamante de alta calidad actúa como barrera térmica y física, mitigando la degradación del filo causada por la fricción abrasiva.
Evaluamos dos parámetros críticos de rendimiento al calificar las herramientas: la resistencia al cizallamiento de la adhesión del recubrimiento y la disipación de calor localizada. En configuraciones de fresado continuo con avances y velocidades idénticas, las fresas con recubrimiento de diamante presentan fluctuaciones mínimas en su vida útil. Esta alta predictibilidad es el factor más importante para garantizar una calidad constante de los electrodos de electroerosión en lotes grandes.
Aplicación comparativa de recubrimientos de DLC frente a recubrimientos de nanodiamante
Durante la selección de herramientas, los fabricantes de moldes suelen cuestionar las diferencias operativas entre los recubrimientos DLC y de nanodiamante. Según nuestra experiencia en ingeniería, no se trata de qué recubrimiento es superior, sino de cuál se adapta mejor a la aplicación. Los recubrimientos DLC destacan en operaciones de acabado con cargas ligeras, donde un bajo coeficiente de fricción y un acabado superficial Ra superior son fundamentales.
Por el contrario, los recubrimientos multicapa de nanodiamante están diseñados para la eliminación prolongada de material con cargas pesadas. En nuestras soluciones de mecanizado de grafito para moldes, las herramientas de nanodiamante demuestran una enorme ventaja en la vida útil de la herramienta durante el desbaste de cavidades profundas. Sin embargo, los sistemas DLC resultan superiores para mantener tolerancias estrictas durante el detallado intrincado con fresas de microdiámetro, lo que justifica una estrategia CAM escalonada con múltiples herramientas.
Estrategias para prolongar la vida útil de las herramientas al mecanizar grafito de alta dureza
Al fresar grafito de alta densidad y grano fino, el desgaste acelerado de la herramienta rara vez se debe a una sola variable. En cambio, se trata de una falla compuesta provocada por la interacción de las fuerzas de corte, la eficiencia de evacuación de virutas y la estabilidad del recubrimiento. Incluso las microvibraciones en el husillo pueden amplificar significativamente la delaminación del recubrimiento durante operaciones de ciclo largo.
Nuestra estrategia de optimización estándar se centra en reducir la carga de impacto por diente, maximizando al mismo tiempo la velocidad de evacuación de la viruta. En varios casos de clientes, simplemente ajustando la posición y la presión del chorro de aire comprimido —utilizando la misma fresa de grafito— se prolongó la vida útil de la herramienta entre un 20 % y un 40 %. El ajuste preciso de la evacuación de virutas suele generar un mejor retorno de la inversión que cambiar de proveedor.
¿Por qué los sistemas de mecanizado de grafito de alta gama requieren herramientas con recubrimiento de diamante?
Nuestra amplia trayectoria demuestra que para lograr un mecanizado de grafito estable y de alta precisión se requiere una herramienta de corte totalmente sincronizada con el ecosistema CNC. El rendimiento de la herramienta nunca debe evaluarse de forma aislada de la rigidez de la máquina o la potencia de extracción de polvo. La estabilidad del sistema en su conjunto es lo que, en última instancia, protege sus márgenes de beneficio en entornos de producción automatizada y continua.
Sin herramientas recubiertas de diamante, un sistema de mecanizado de grafito puede funcionar dentro de las tolerancias inicialmente, pero la variación en el acabado superficial aumenta exponencialmente a medida que se incrementa el tamaño de los lotes. Esta degradación se acumula sigilosamente a lo largo de varios turnos, pasando a menudo desapercibida hasta que provoca chispas erráticas y un desgaste severo del electrodo durante la descarga por electroerosión. Las soluciones de mecanizado de moldes de grafito auténticas eliminan este riesgo en el husillo.

Escenarios de aplicación para fresas de carburo para grafito
En los proyectos de desbaste y pre-mecanizado con electrodos de grafito, las fresas de carburo para grafito suelen soportar la fase inicial de alta carga. Cuando los talleres implementan por primera vez sistemas de mecanizado de grafito, a menudo se centran exclusivamente en la estabilidad del acabado. Sin embargo, nuestras auditorías de campo demuestran que la mayoría de las fallas —como cargas de corte erráticas, ranuras obstruidas por virutas y destrucción prematura de la herramienta— se originan durante las operaciones de desbaste inicial.
Las herramientas de carburo sin recubrimiento no pretenden sustituir a las variantes recubiertas de alta gama; su función es optimizar las operaciones con alta tasa de remoción de material (MRR). En el fresado de grafito de gran espesor, elegir la herramienta de desbaste incorrecta sobrecarga la etapa de acabado posterior. Esta mala planificación desestabiliza todo el flujo de trabajo de mecanizado por electrodo y acelera la falla de la herramienta de acabado.
Características materiales y estructurales de las fresas de carburo para grafito
Las principales ventajas de ingeniería de las fresas de carburo sin recubrimiento para grafito residen en la tenacidad de su sustrato y su resistencia al impacto. Durante el desbaste agresivo a alta velocidad, estas herramientas soportan intensos impactos cíclicos sin el riesgo de delaminación prematura del recubrimiento, un problema común en herramientas con recubrimientos de baja calidad. Esta integridad estructural es fundamental para romper la dura capa exterior de los bloques de grafito en bruto.
Optimizamos dos parámetros estructurales críticos para estas fresas: el tamaño del sustrato de micrograno y las geometrías especializadas de la ranura. En el mecanizado de grafito de cavidad profunda, por ejemplo, un diseño de ranura estrecha provoca una rápida acumulación de calor debido a la compactación del polvo. Seleccionar una herramienta de carburo con una ranura ancha y pulida garantiza un flujo de viruta uniforme y evita el agrietamiento localizado de la pieza.
Posicionamiento de la aplicación en desbaste y semiacabado
En los procesos de mecanizado de electrodos para moldes de alto rendimiento, las herramientas de carburo se utilizan con precisión durante la transición entre el desbaste y el semiacabado. Dado que el objetivo principal del desbaste es la máxima remoción de material, en lugar de una calidad superficial impecable, se equilibran las velocidades de avance agresivas con el control de la deflexión de la herramienta. Esta estrategia de remoción de material protege el husillo CNC de vibraciones prolongadas.
Durante el semiacabado, estas herramientas de carburo preparan la geometría de la pieza estableciendo un margen de material muy uniforme para el acabado final. Esta preparación minuciosa crea una base estable para que las costosas herramientas de acabado con recubrimiento de diamante funcionen en condiciones ideales. Una gestión inadecuada de esta etapa intermedia aumenta la presión total de la herramienta durante los proyectos de fresado de grafito de alta precisión, lo que provoca desviaciones dimensionales.
Comparación de rendimiento con fresas de extremo recubiertas de diamante
Nuestras pruebas comparativas a largo plazo demuestran que la diferencia de rendimiento entre las herramientas de carburo estándar y las fresas de extremo con recubrimiento de diamante para grafito se manifiesta en el desgaste volumétrico de la herramienta y la durabilidad del filo. Si bien las herramientas de carburo de alta calidad funcionan de manera confiable durante la entrada inicial, su área de desgaste se expande exponencialmente durante el mecanizado continuo prolongado en seco. Esta abrasión rápida altera rápidamente el diámetro de corte efectivo de la herramienta.
Las observaciones realizadas en miles de casos de mecanizado por electroerosión indican que depender exclusivamente de herramientas de carburo sin recubrimiento para ciclos completos de mecanizado introduce una gran incertidumbre durante los ajustes finales de tolerancia. En lugar de considerar el carburo y el diamante como sustitutos directos, aplicamos una estricta división del trabajo. Reservamos el carburo para el desbaste y el diamante para el mantenimiento de tolerancias estrictas.
Equilibrar el control de costes y la eficiencia del mecanizado.
Equilibrar los gastos iniciales de utillaje con la eficiencia total de la planta de producción es un tema frecuente de consultoría para clientes del sector manufacturero. Las fresas de carburo sin recubrimiento ofrecen costes unitarios significativamente menores. Esto las convierte en una herramienta muy eficaz para la reducción de costes por pieza al procesar grandes volúmenes de materia prima abrasiva durante las fases de desbaste.
Sin embargo, centrarse exclusivamente en el precio de compra de una fresa individual e ignorar los riesgos de la etapa de acabado conlleva un aumento de los costes generales de producción. Recomendamos un enfoque escalonado: utilizar fresas de carburo económicas para el desbaste del grafito y, posteriormente, pasar a un sistema de herramientas estable con recubrimiento de diamante para el acabado. Esta metodología garantiza una previsibilidad total en todas sus soluciones de mecanizado de grafito para moldes.
Criterios de selección para proveedores de fresas de grafito
En proyectos de electrodos de grafito de alto volumen y en la adquisición de componentes para talleres de moldeo, la diferencia entre los proveedores de fresas de grafito rara vez se refleja en los catálogos de productos. En cambio, el verdadero factor diferenciador reside en la estabilidad del lote y la consistencia del rendimiento en condiciones operativas exigentes y reales. Con frecuencia resolvemos crisis en planta donde un cliente cambia de proveedor para el mismo sistema de mecanizado de grafito y sufre un caos dimensional inmediato, a pesar de que las especificaciones nominales de la herramienta sean idénticas.
Nuestras auditorías de ingeniería demuestran que estas fluctuaciones volátiles rara vez se detectan durante la fase inicial de adquisición, a corto plazo. En cambio, surgen sigilosamente una vez que comienza la producción en masa continua de electrodos para electroerosión. Por consiguiente, al evaluar a un nuevo proveedor de herramientas, priorizamos el control estadístico de procesos (CEP) y la estabilidad del mecanizado a largo plazo por encima del rendimiento de una única muestra de referencia.
Indicadores clave de evaluación para proveedores de fresas de grafito (precisión, recubrimiento, vida útil de la herramienta)
Al comparar fresas de diversos proveedores internacionales, analizamos tres parámetros clave innegociables: consistencia del perfil geométrico, estabilidad de la adhesión del recubrimiento y variación de la vida útil de la herramienta. En el fresado de grafito de alta precisión, incluso una desviación microscópica en las tolerancias de excentricidad radial o en el afilado del filo de corte perjudica la uniformidad del acabado superficial. Esta desviación geométrica provoca directamente un desgaste impredecible del electrodo durante la electroerosión.
Evaluamos la estabilidad de la vida útil de las herramientas mediante ensayos de corte continuos y en múltiples lotes, en lugar de basarnos en la vida útil de una sola herramienta de corte. En nuestras pruebas de campo, incluso cuando las especificaciones nominales del recubrimiento químico son idénticas, la durabilidad real varía enormemente entre proveedores. Esta diferencia de rendimiento se vuelve muy perjudicial al mecanizar grafito abrasivo de grano ultrafino.
Requisitos de la cadena de suministro para sistemas de mecanizado de grafito de grado industrial
Al gestionar las cadenas de utillaje para clientes industriales, la fiabilidad de un sistema de mecanizado de grafito depende tanto de la logística de aprovisionamiento como de la programación CNC. En la fabricación masiva de electrodos, las fluctuaciones entre lotes en los envíos de fresas interrumpen los programas automatizados e incrementan el coste total de propiedad (CTP). Las cadenas de suministro consistentes eliminan los tiempos de inactividad inesperados de la máquina.
Recomendamos a los directivos de fabricación que establezcan una cadena de suministro de herramientas altamente estandarizada con sus proveedores. Esto requiere formulaciones de recubrimiento de diamante definidas, microgeometrías de filo de corte fijas y un seguimiento riguroso de los lotes de inventario. Para soluciones avanzadas de mecanizado de grafito para moldes, este nivel de control de la cadena de suministro inicial suele ser mucho más importante que ajustar parámetros individuales en el controlador.
La importancia de las capacidades de personalización OEM/ODM para fresas de grafito
En nuestras colaboraciones de ingeniería a medida, la sólida capacidad de fabricación OEM/ODM de un proveedor suele determinar si puede mantener una asociación rentable a largo plazo. Si bien las cortadoras estándar de catálogo funcionan adecuadamente en pruebas básicas de cavidades poco profundas, fallan al abordar geometrías de electrodos complejas. Los moldes especializados de cavidades profundas requieren geometrías no estándar que las herramientas de catálogo no pueden proporcionar.
Tras miles de horas de producción, hemos comprobado que, a menos que las fresas de grafito se puedan personalizar —adaptando específicamente sus relaciones de alcance a diámetro, volúmenes de ranura de viruta y espesores de recubrimiento específicos—, la estabilidad a largo plazo es imposible. Por ello, priorizamos a los proveedores ágiles capaces de personalizar la microgeometría estructural frente a aquellos que solo ofrecen inventarios estáticos y estándar.
Análisis del panorama competitivo de los proveedores mundiales de fresas de grafito
Según nuestra experiencia en consultoría internacional, la competencia global entre los proveedores de fresas de grafito se divide en fortalezas regionales bien definidas. Los proveedores europeos suelen centrarse en la estabilidad del proceso y la geometría de herramientas de alta gama; los proveedores japoneses hacen hincapié en la precisión extrema y la consistencia; mientras que los fabricantes chinos ofrecen ventajas inigualables en cuanto a rentabilidad, creación rápida de prototipos y flexibilidad de entrega.
Nuestras pruebas interregionales revelan que no existe un proveedor universal que se adapte a todas las necesidades. La elección ideal depende por completo de su entorno de fabricación específico. Las operaciones de electrodos de alto volumen requieren una gran estabilidad en la cadena de suministro, mientras que la fabricación de electrodos de alta precisión depende en gran medida de tecnologías de recubrimiento a medida y diseños estructurales personalizados. Seleccionamos al proveedor que mejor se ajusta a las necesidades exactas de su sistema de mecanizado de grafito.
Solución de mecanizado de grafito para moldes
En la fabricación de electrodos para moldes de alto volumen y en la producción de cavidades complejas, una solución eficaz para el mecanizado de grafito de moldes va mucho más allá del simple ajuste de parámetros. Requiere un proceso de ingeniería integral y continuo que integre el diseño inicial CAD/CAM, el desbaste intensivo, el microacabado y la validación final mediante electroerosión. Muchos talleres optimizan los avances de corte de forma aislada, pero no logran una consistencia predecible del electrodo en procesos de producción con múltiples cavidades.
Nuestra experiencia revela que la calidad irregular de las piezas se debe a la falta de continuidad en todo el sistema de mecanizado de grafito, más que a un único error de mecanizado. Este cuello de botella se vuelve catastrófico durante la producción en masa de electrodos de alta precisión. Sin una transición estable y matemáticamente correcta entre el desbaste y el acabado, las microdesviaciones se acumulan rápidamente, lo que da como resultado productos finales fuera de tolerancia.
Flujo de trabajo de aplicación de soluciones para el mecanizado de grafito de moldes
Un flujo de trabajo estándar y de alto rendimiento para la producción de electrodos de moldeo comienza con la extracción y división automatizada de electrodos mediante CAM 3D. Esta configuración de ingeniería va seguida inmediatamente del desbaste de grafito en masa, el semiacabado intermedio y el acabado final de alta velocidad. Si bien cada fase requiere geometrías de herramientas y cálculos de carga de viruta independientes, los datos geométricos globales deben mantenerse perfectamente alineados durante todo el proceso.
Con frecuencia, detectamos un cuello de botella crítico en los talleres de nuestros clientes: el uso de fresas de grafito incompatibles en las distintas etapas del proceso CAM. Esta incompatibilidad de herramientas provoca que, si bien el desbaste inicial parece sencillo, la fresa de acabado presente irregularidades en la tolerancia del material y se desvíe. Este error oculto genera un gran volumen de trabajo correctivo manual durante el posterior proceso de mecanizado por electroerosión.
Flujo de trabajo integral para el mecanizado de grafito: desde el desbaste hasta el acabado.
Al diseñar un flujo de trabajo de fresado de alta eficiencia, dividimos el sistema de mecanizado de grafito en umbrales operativos específicos en lugar de utilizar configuraciones genéricas. El ciclo de desbaste se programa exclusivamente para maximizar la tasa de remoción de material (MRR) y eliminar el material sobrante. Por otro lado, el ciclo de acabado de alta velocidad se optimiza matemáticamente para preservar la integridad del filo de corte y controlar la rugosidad de la superficie.
Para conectar estas fases, implementamos una matriz de herramientas estratégica y escalonada en nuestros planes de proceso. Utilizamos fresas de carburo económicas para el desbaste de grafito, que absorben los impactos fuertes, y luego pasamos a fresas de diamante de alta calidad para el acabado. Esta estricta división del trabajo minimiza la variabilidad acumulativa del proceso, asegurando que la pieza final coincida perfectamente con el modelo CAD.
La relación entre el mecanizado por electroerosión y la precisión del molde
Tras décadas asesorando a fabricantes de moldes a nivel mundial, hemos comprobado una verdad fundamental en la fabricación: la microtopografía del electrodo mecanizado determina la textura superficial y la precisión dimensional del acero electroerosionado. Si bien los talleres suelen centrarse en la configuración del generador de electroerosión, nuestros análisis forenses demuestran que la mayoría de los fallos de acabado se originan directamente durante la fase de mecanizado del electrodo.
Incluso una pequeña imperfección o relieve superficial generado durante el fresado de grafito de alta precisión se amplifica por el canal de plasma eléctrico durante la electroerosión. Esta distorsión geométrica se manifiesta como texturas superficiales irregulares o marcas de quemaduras localizadas por descarga de arco en el acero duro del molde. Por lo tanto, el fresado de precisión con electrodos debe considerarse el eslabón fundamental en la cadena de calidad de la fabricación de moldes.
Construcción de una línea de producción de mecanizado de grafito para moldes de alta eficiencia
Al diseñar la disposición de celdas automatizadas para clientes de fabricación, definimos la alta eficiencia como la capacidad continua para una producción predecible y estable, en lugar de la velocidad bruta del ciclo. Una línea de producción de mecanizado de grafito para moldes de primera clase requiere una plataforma de máquina herramienta rígida, paquetes de herramientas estandarizados y un sistema de gestión de polvo de alto vacío diseñado específicamente.
Estructuramos estas líneas de alto rendimiento en tres módulos operativos interconectados: un módulo de eficiencia de desbaste, un módulo de estabilidad de acabado y un sistema automatizado de inspección y retroalimentación. En proyectos de mecanizado de grafito de alta precisión, un fallo de ingeniería en cualquiera de los módulos desestabiliza todo el ciclo de producción. Aplicamos un enfoque sistémico integral para eliminar estos puntos únicos de fallo.
Estrategias de optimización de procesos para sistemas de mecanizado de grafito de alta precisión
En el mecanizado de electrodos de alta precisión y la fabricación de moldes, un sistema de mecanizado de grafito estable depende de una combinación de factores de proceso rigurosamente controlados. Muchos talleres invierten grandes sumas en centros CNC de ultraprecisión y alta gama, pero aun así sufren desviaciones dimensionales incontrolables durante la producción en masa. Confiar excesivamente en las especificaciones de la máquina e ignorar la sinergia del sistema siempre resulta en tolerancias de piezas variables y una calidad superficial irregular.
Estas fallas crónicas en el taller rara vez se deben a un ajuste de parámetros aislado; en cambio, reflejan una falta de optimización integral en todo el ciclo de mecanizado en seco de alta velocidad. En el fresado de precisión de grafito, la intensa fricción y el micropolvo generados por el proceso actúan como un amplificador ambiental. Una pequeña discrepancia en las velocidades de avance o de extracción puede provocar rápidamente la falla de la herramienta.
Optimización de la velocidad del husillo y las velocidades de avance (parámetros de fresado de grafito de alta velocidad)
En nuestros proyectos de ingeniería a medida, el equilibrio preciso entre la velocidad del husillo ( RPM ) y la velocidad de avance ( IPM ) es fundamental para la estabilidad del mecanizado. Un error común entre los programadores es aumentar indiscriminadamente la velocidad del husillo para maximizar la producción volumétrica. Nuestras auditorías de máquinas de grabado láser revelan que este ajuste aislado acelera la fricción térmica, dañando los filos de la herramienta al cortar grafito de grano fino.
En lugar de tratar la velocidad y el avance como variables aisladas, nos centramos en mantener una carga de viruta constante por diente ( IPT ). Una discrepancia entre la velocidad de corte y la zona de contacto real con el material provoca fricción localizada, un acabado superficial irregular o un sobrecorte catastrófico. Recomendamos utilizar rangos de parámetros dinámicos optimizados para ángulos de contacto específicos de la herramienta, en lugar de valores estáticos de los manuales.
Técnicas de optimización de trayectorias de herramientas y control de vibraciones
Al procesar electrodos de electroerosión complejos, el impacto de la optimización de la trayectoria de la herramienta CAM en la rugosidad superficial final suele subestimarse. Hemos comprobado en múltiples celdas de automatización que el uso de fresas de grafito idénticas con diferentes estrategias de trayectoria produce acabados superficiales completamente distintos. Las transiciones mal programadas generan vibraciones armónicas que dañan las frágiles nervaduras del electrodo.
Nuestras estrategias de estabilización eliminan las vibraciones localizadas mediante la gestión de las relaciones de voladizo de la herramienta, la deflexión radial y los ángulos de contacto de corte. Para geometrías complejas, utilizamos trayectorias trocoidales suaves y contornos de Z constante para evitar picos de carga repentinos en la punta de la herramienta. Ajustamos los segmentos de la trayectoria en función de la rigidez localizada de la pieza, en lugar de aplicar una plantilla maestra genérica.
Diseño de entornos para el control del polvo y el mecanizado en seco
En una planta de producción de alta velocidad, el control del polvo es un factor clave para la capacidad del proceso, más que una simple cuestión de limpieza. El fresado de precisión con grafito genera millones de micropartículas abrasivas que, de no controlarse, se acumulan en la zona de corte. Una vez atrapadas, estas partículas provocan un desgaste secundario agresivo, desgastando instantáneamente las estrías afiladas de las herramientas.
Optimizamos el rendimiento del sistema modelando la dirección del flujo de aire y colocando las tomas de vacío de alta velocidad más cerca de la zona de corte. Simplemente aumentar la potencia de succión sin una asistencia de aire estratégica crea zonas muertas donde se acumula polvo de todos modos. Un correcto confinamiento durante el corte en seco preserva las propiedades de resistencia al desgaste de las fresas con recubrimiento de diamante, evitando rayaduras superficiales irregulares.
Aplicación de la gestión de la vida útil de las herramientas en el mecanizado de grafito
En la fabricación de alto volumen, la gestión predictiva de la vida útil de las herramientas va mucho más allá de configurar simples alertas de temporizador fijo en el panel de control CNC. Requiere la monitorización dinámica y en tiempo real de la integridad del borde de la pieza y la uniformidad de la superficie. El problema fundamental que afecta a la mayoría de los talleres de moldeo no es la duración de la herramienta, sino la extrema variabilidad en su vida útil entre lotes.
Establecemos intervalos de cambio de herramienta basándonos en la remoción volumétrica de material y umbrales de desgaste predecibles, en lugar de depender de las horas de funcionamiento estándar. Sin una matriz de seguimiento estadísticamente estable, las herramientas individuales presentan picos de desgaste erráticos que dificultan la programación automatizada. Implementar una gestión estructurada de la vida útil de la herramienta es la única manera de lograr un mecanizado de electrodos EDM fiable y sin supervisión.
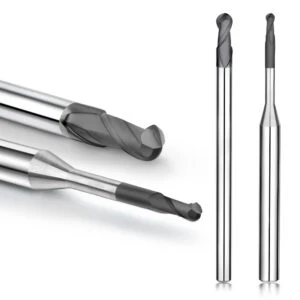
Ventajas del sistema de mecanizado de grafito SAMHO como solución integral
En el mecanizado automatizado de electrodos por electroerosión y la fabricación de moldes de alto rendimiento, los fabricantes globales adoptan el sistema de mecanizado de grafito SAMHO como un marco predecible, en lugar de un conjunto de herramientas independientes. Muchos talleres optimizan parámetros CNC avanzados, pero sufren fluctuaciones erráticas en la producción de lotes con configuraciones idénticas. Nuestras auditorías de campo demuestran que estos fallos se deben a una metodología de selección de herramientas deficiente y a una integración de procesos inadecuada.
El verdadero indicador de rentabilidad de un taller de mecanizado no es el rendimiento máximo de un ciclo aislado, sino la repetibilidad total del sistema de fabricación. En el fresado de grafito de alta precisión, cualquier mínima variación en los filos de corte o en los patrones de desgaste del recubrimiento desestabilizará los electrodos de electroerosión. Abordamos estas variables críticas mediante la integración de la geometría de la herramienta, recubrimientos avanzados y estrategias de desbaste equilibradas en un único ecosistema.
Ventajas de estabilidad de las fresas de grafito SAMHO en el mecanizado de alta precisión
En células de fabricación complejas, las fresas de grafito SAMHO están diseñadas específicamente para acabados de alta precisión y producción continua en lotes sin supervisión. Nos centramos en minimizar las fluctuaciones microgeométricas durante ciclos de corte prolongados, en lugar de perseguir límites de remoción de material breves e insostenibles. Este enfoque en la rigidez estructural evita deformaciones dimensionales catastróficas al trabajar con geometrías de electrodos complejas.
Nuestros datos de campo confirman que la falta de consistencia geométrica en lotes multicavidad genera variaciones impredecibles en el acabado superficial, según se observa en el perfilómetro. Por el contrario, mantener un control estricto de las tolerancias de las herramientas elimina estas variables de producción, lo que permite una alta previsibilidad en los procesos posteriores de mecanizado por electroerosión. Las herramientas SAMHO proporcionan la retención de filo microscópica necesaria para lograr líneas de separación impecables.
Rendimiento de grado industrial de fresas de extremo recubiertas de diamante para grafito
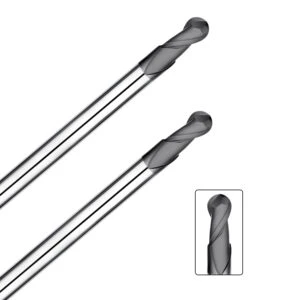
Al mecanizar grafito de grano grueso y altamente abrasivo o geometrías complejas de nervaduras finas, nuestras fresas especializadas con recubrimiento de diamante para grafito ofrecen una fiabilidad excepcional en entornos de alta carga continua. Priorizamos una curva de desgaste de la herramienta altamente predecible en condiciones reales de producción, en lugar de datos idealizados y estériles generados en laboratorios de ensayo. Esta durabilidad en condiciones reales es lo que permite que las células de producción automatizadas funcionen durante turnos nocturnos.
Los análisis comparativos realizados en proyectos exigentes de mecanizado de grafito para moldes revelan que la resistencia al cizallamiento de la adhesión del recubrimiento determina directamente la consistencia total del proceso. En condiciones de funcionamiento continuo, nuestra formulación de diamante multicapa presenta un desprendimiento mínimo, protegiendo el sustrato de la herramienta del choque térmico. Esta barrera de ingeniería mantiene la precisión geométrica del sistema de mecanizado de grafito, evitando cambios inesperados de herramienta.
Equilibrio entre coste y eficiencia con fresas de carburo para grafito
En la planificación de procesos equilibrada, las fresas de carburo sin recubrimiento para grafito se utilizan exclusivamente para manejar altas tasas de remoción de material durante la fase inicial de excavación. En lugar de usar estas herramientas durante todo el ciclo, las limitamos a la fase de desbaste de grafito para eliminar el material rápidamente sin sobreinvertir capital. Esta configuración estratégica protege sus costosas fresas de acabado de los fuertes impactos cíclicos.
Los datos de planta demuestran que, para operaciones de desbaste de alto volumen, las fresas de carburo especializadas ofrecen un excelente equilibrio entre un bajo costo inicial de la herramienta y una gran estabilidad de corte. Sin embargo, el uso de estas herramientas sin recubrimiento en el ciclo de acabado final conlleva riesgos inmediatos para la uniformidad dimensional debido al desgaste abrasivo acelerado. Implementamos una estricta división del trabajo en toda la matriz CAM para maximizar la eficiencia.
Capacidades de suministro y soporte OEM de SAMHO como proveedor de fresas de grafito.
En las colaboraciones de fabricación de alto volumen, la agilidad técnica del proveedor de fresas de grafito determina directamente el ritmo de producción a largo plazo y los índices de utilización de la maquinaria. Al evaluar a un proveedor de herramientas para líneas automatizadas, los responsables de compras priorizan la uniformidad de los lotes, los plazos de entrega garantizados y la asistencia técnica rápida por encima de una única factura con descuento. Una cadena de suministro fiable estabiliza el coste total de propiedad.
Para proyectos especializados de fresado de grafito OEM/ODM, las herramientas personalizadas deben optimizarse para contornos de electrodos 3D únicos, alcances profundos y configuraciones específicas del husillo de la máquina. Hemos comprobado que cuando un proveedor cuenta con sólidas capacidades internas de personalización de microgeometría, la consistencia general de los componentes aumenta drásticamente. SAMHO ofrece la flexibilidad de ingeniería avanzada necesaria para respaldar soluciones de mecanizado de grafito para moldes de alta capacidad.
Tendencias futuras en los sistemas de mecanizado de grafito
Gracias a nuestro seguimiento a largo plazo del mecanizado de electrodos por electroerosión y las aplicaciones de grafito para moldes, hemos observado que el sistema de mecanizado de grafito ha pasado de ser un simple problema de proceso a un desafío integral de ingeniería de sistemas. Los factores clave mencionados anteriormente —geometría de la herramienta, selección del recubrimiento, separación entre desbaste y acabado, y consistencia en la cadena de suministro— convergen en un mismo objetivo: la repetibilidad del mecanizado.
Según nuestra experiencia, las mejoras futuras no provendrán únicamente de la actualización de las máquinas herramienta, sino que dependerán en mayor medida de la coordinación a nivel de sistema. Esto es especialmente cierto en el mecanizado de grafito de alta precisión, donde la optimización aislada no basta para garantizar la estabilidad. Lo hemos comprobado en diversos entornos de producción y con distintos clientes.
Direcciones de desarrollo para el mecanizado de electrodos EDM de alta precisión
En los proyectos de mecanizado por electroerosión que apoyamos, observamos un cambio constante en las prioridades. Los clientes se centran menos en la precisión de piezas individuales y más en la consistencia a largo plazo en la producción en serie. En la práctica, la tolerancia del plano es solo el punto de partida. El verdadero desafío reside en mantener una producción estable durante series prolongadas.
Generalmente, recomendamos revisar el proceso de fabricación de electrodos como una cadena completa, en lugar de ajustar parámetros aislados. Por ejemplo, si la descarga de EDM se vuelve inestable, la causa principal suele estar relacionada con variaciones en la integridad de la superficie durante la etapa de desbaste del grafito. En muchos casos, este enfoque es más eficaz que ajustar únicamente la configuración de EDM.
El papel dominante de las herramientas recubiertas de diamante en el mecanizado de grafito
Según nuestras pruebas comparativas en diversos sistemas de herramientas, las fresas de extremo con recubrimiento de diamante para grafito muestran claras ventajas de estabilidad en la producción industrial. Esto se evidencia especialmente en entornos de fresado de grafito de alto volumen con ciclos de producción prolongados. Sin embargo, no las consideramos una solución universal, sino un elemento estabilizador clave dentro del sistema.
Si trabaja con fresado de grafito de alto volumen, le recomendamos centrarse en la uniformidad de la vida útil de la herramienta en lugar de en su vida útil máxima. En nuestros proyectos, el principal problema no suele ser la falla prematura, sino el rendimiento inconsistente entre lotes. Esta variación afecta directamente la estabilidad de la descarga de electroerosión y la predictibilidad general del proceso.
Tendencias de desarrollo en sistemas inteligentes de mecanizado CNC de grafito
En nuestras colaboraciones con plantas de fabricación, observamos claramente una transición hacia la digitalización y la monitorización de procesos en los sistemas de mecanizado de grafito. La industria está dejando atrás la configuración de parámetros basada exclusivamente en la experiencia para adoptar un control de procesos basado en datos. Esta tendencia es especialmente visible en entornos de fresado de grafito de alta precisión.
Si realiza producción continua de electrodos, le sugerimos monitorizar el desgaste de las herramientas junto con la variación del acabado superficial, en lugar de basarse únicamente en intervalos fijos de cambio de herramientas. Según nuestra experiencia, este método reduce la incertidumbre del proceso y mejora el control general del mecanizado de forma medible y práctica.






