


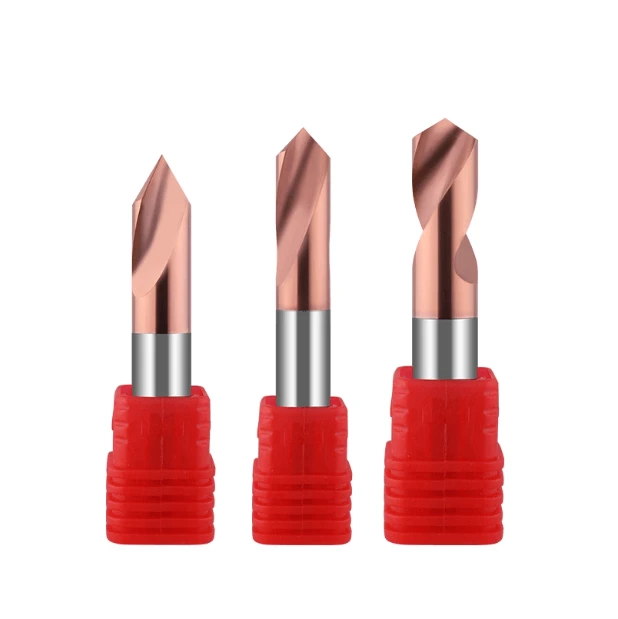
En el mecanizado de precisión, controlar la profundidad de taladrado es fundamental para garantizar la calidad de las piezas. El control de la profundidad de taladrado puntual influye directamente en la precisión de posicionamiento y la estabilidad de las operaciones de taladrado o fresado posteriores. El uso de herramientas de taladrado puntuales adecuadas, junto con parámetros de mecanizado precisos, reduce eficazmente las desviaciones de la posición del agujero y la deformación del material, mejorando así la eficiencia de la producción.
Para piezas complejas o mecanizado de múltiples agujeros, el taladrado de punto central se utiliza a menudo para el preposicionamiento, garantizando una profundidad y alineación centrada constantes en cada agujero. El desgaste de la herramienta, las variaciones en la dureza del material y la rigidez de la máquina herramienta pueden afectar la profundidad del taladrado de punto. Por lo tanto, la selección adecuada de la herramienta y las estrategias de compensación de profundidad son esenciales.
Trabajar con un proveedor confiable de herramientas de perforación puntual proporciona acceso a herramientas de alta precisión y soporte técnico, lo que permite un control de profundidad repetible y estable. Al combinar la geometría de la herramienta, la tecnología de recubrimiento y los parámetros de corte optimizados, la perforación puntual garantiza un posicionamiento preciso del orificio, prolonga la vida útil de la herramienta y reduce los costos de producción.

La importancia de la profundidad de perforación puntual en el mecanizado
El control preciso de la profundidad de taladrado es fundamental para la calidad general del mecanizado y la precisión del ensamblaje. Las desviaciones de profundidad pueden afectar el taladrado o fresado posterior, lo que puede provocar una morfología superficial irregular o holguras de ensamblaje que no cumplen las especificaciones de diseño. En el mecanizado de múltiples agujeros o piezas de alta precisión, el control de la profundidad influye directamente en la repetibilidad y la eficiencia de la producción. La selección de herramientas adecuadas, la optimización de los parámetros de corte y el ajuste adecuado de los avances mejoran significativamente la estabilidad del taladrado, a la vez que reducen la tensión del material y los riesgos de deformación.
Relación entre la precisión del mecanizado y la perforación posterior
El posicionamiento inicial y la profundidad de un orificio perforado determinan la base de precisión para operaciones posteriores. Las desviaciones en la profundidad inicial de perforación no se pueden corregir completamente posteriormente, ni siquiera con herramientas de alta precisión, lo que podría afectar la coaxialidad y la planitud del orificio. El uso de una geometría de herramienta y velocidades de corte adecuadas reduce la excentricidad y la vibración del orificio, garantizando que cada orificio cumpla con los requisitos de diseño. En el taladrado de varias etapas, la compensación de profundidad y la medición continua ayudan a mantener cada operación dentro de la tolerancia, mejorando la consistencia y la precisión de la pieza final.
Diferencias en los requisitos de profundidad de perforación puntual para distintos materiales
La dureza, tenacidad y conductividad térmica del material influyen significativamente en el control de profundidad. Las aleaciones duras o el acero inoxidable son propensas al rebote y desgaste de la herramienta, mientras que los materiales blandos como el aluminio y el cobre pueden experimentar desviaciones de profundidad debido a fuerzas de corte excesivas. Ajustar la velocidad de corte, el avance y el tipo de herramienta para cada material específico controla eficazmente la profundidad y reduce las rebabas y los daños en los bordes. El pretaladrado o el taladrado central para el preposicionamiento es especialmente beneficioso para piezas de paredes delgadas o moldes de alta precisión, ya que garantiza una profundidad de agujero constante.
Impacto de los errores de profundidad en la calidad de las piezas en el mecanizado CNC
Los errores de profundidad afectan directamente la precisión del ensamblaje, la funcionalidad y la vida útil de la pieza. Los agujeros poco profundos pueden resultar en roscas o pasadores inseguros, mientras que los agujeros demasiado profundos desperdician material y debilitan la integridad estructural. Las causas comunes incluyen la rigidez insuficiente de la máquina, la inestabilidad de los accesorios y el desgaste de las herramientas. La monitorización en tiempo real de las fuerzas de corte, los ajustes de compensación de herramientas y los equipos de medición de alta precisión pueden reducir eficazmente las desviaciones de profundidad, garantizando que cada agujero cumpla con los requisitos del proceso y mejorando la calidad general de la pieza y la fiabilidad del mecanizado.

Factores clave que afectan la profundidad de la perforación puntual
La estabilidad de la profundidad de taladrado se ve afectada por diversos factores. Incluso pequeñas desviaciones pueden provocar errores en la posición de los agujeros, lo que afecta la precisión del mecanizado posterior y la calidad del ensamblaje de la pieza. Optimizando el diseño de la herramienta, ajustando los parámetros de corte, mejorando la rigidez de la máquina y adoptando estrategias de procesamiento específicas para cada material, se pueden reducir significativamente las desviaciones de profundidad. Esto garantiza un taladrado de alta precisión y alta repetibilidad. Para piezas de alta precisión o mecanizado de múltiples agujeros, comprender estos factores e implementar medidas de control específicas es esencial para un procesamiento fiable y una producción eficiente.
Tipos de herramientas de perforación puntual y geometría de la punta de la herramienta
El tipo y el diseño geométrico de una herramienta determinan directamente su capacidad de control de profundidad. Herramientas con diferentes diámetros, longitudes de filo y ángulos de punta presentan distintos niveles de estabilidad de corte. Un ángulo de punta adecuado reduce el desplazamiento inicial de la perforación y minimiza las vibraciones. Para agujeros profundos o materiales duros, la selección de herramientas con recubrimiento resistente al desgaste mejora la precisión de la profundidad, prolonga la vida útil de la herramienta y reduce los errores causados por el desgaste. Además, una correcta disposición de la herramienta y el uso de técnicas de taladrado de varios pasos ayudan a mantener la estabilidad durante el mecanizado continuo de agujeros.
Parámetros de corte óptimos
La velocidad de corte, el avance y la profundidad de una sola pasada son cruciales para controlar la profundidad del agujero. Un avance o una velocidad excesivos pueden causar vibraciones y provocar que la profundidad del agujero supere las especificaciones de diseño, mientras que una profundidad insuficiente aumenta el tiempo de procesamiento y el desgaste de la herramienta. Ajustar los parámetros de corte para que se adapten a las características de la herramienta para diferentes materiales y diámetros de agujero reduce las fluctuaciones de la fuerza de corte, garantizando que cada operación de taladrado alcance la profundidad deseada. Además, la compensación de profundidad y las estrategias de avance multietapa mejoran aún más la estabilidad y la repetibilidad.
Rigidez de la máquina CNC y estabilidad de los accesorios
La rigidez de la máquina herramienta y la estabilidad de los accesorios son fundamentales para mantener una profundidad de agujero constante. Una rigidez baja puede causar microvibraciones bajo las fuerzas de corte, lo que resulta en desviaciones de profundidad. Los accesorios inestables o vibratorios afectan la precisión del contacto herramienta-pieza, lo que resulta en posiciones de agujero inconsistentes. El uso de máquinas de alta rigidez, la optimización del diseño de los accesorios y la distribución estratégica de los puntos de sujeción reducen los errores de profundidad, a la vez que mejoran la eficiencia del procesamiento y la calidad superficial.
Influencia de la dureza del material y el tratamiento de la superficie
La dureza, tenacidad y el tratamiento superficial del material afectan significativamente la profundidad de perforación. Los materiales duros pueden provocar rebote y vibración de la herramienta, lo que resulta en profundidades de agujero desiguales, mientras que los materiales blandos pueden colapsar o sobreperforar debido a fuerzas de corte excesivas. Seleccionar el tipo de herramienta adecuado, ajustar los parámetros de corte y usar una broca de centrar para el preposicionamiento controlan eficazmente la profundidad. Los tratamientos superficiales, como el enchapado o el tratamiento térmico, alteran la resistencia al corte, por lo que la selección adecuada de la herramienta y la estrategia de procesamiento son cruciales para lograr profundidades de agujero precisas y estables.

El papel de la perforación de punto central en el control de profundidad
El posicionamiento inicial preciso del orificio es esencial para lograr una profundidad y un diámetro uniformes durante el taladrado posterior. El uso de una broca de centrado (para el preposicionamiento) proporciona un punto de referencia fiable para el taladrado puntual y las operaciones subsiguientes, reduciendo significativamente las desviaciones de profundidad y los errores de mecanizado. El uso adecuado de una broca de centrado garantiza la uniformidad en el mecanizado de múltiples orificios, reduce la vibración de la herramienta y estabiliza las fuerzas de corte. La combinación de la geometría de la herramienta, los parámetros de corte optimizados y las estrategias de pretaladrado permite un control preciso de la profundidad del orificio en la producción.
Técnicas para combinar la perforación centrada y la perforación puntual
En el taladrado multipaso, una broca de centrar crea una pequeña hendidura de posicionamiento, lo que proporciona un punto de inicio preciso para el taladrado puntual. Seleccionar el diámetro correcto de la broca de centrar para la broca de centrar evita el desplazamiento inicial y mejora la precisión de la posición del agujero. Ajustar la velocidad de corte y el avance garantiza una hendidura de preposicionamiento estable. La correcta alineación de la herramienta y el control de la vibración reducen los errores de profundidad durante los taladrados puntuales posteriores. Las brocas de centrar revestidas o resistentes al desgaste mantienen una profundidad de agujero constante al mecanizar materiales duros.
Reducción de la desviación de profundidad mediante el preposicionamiento de la broca central
El preposicionamiento establece un orificio guía estable en la superficie de la pieza, lo que ayuda a la broca de punto a mantener el ángulo y la profundidad correctos durante la perforación inicial. Esto reduce el desplazamiento inicial y controla las fluctuaciones de la fuerza de corte, minimizando las variaciones de profundidad del orificio. El uso de la compensación de la máquina herramienta y la monitorización de la profundidad garantiza que cada orificio cumpla con los requisitos de diseño, mejorando la consistencia y la fiabilidad en el mecanizado de múltiples orificios.
Estrategias de control de profundidad para la perforación central en perforaciones de varias etapas
El taladrado multipaso suele utilizar un método de profundización gradual, que combina el taladrado centrado y puntual para un control preciso de la profundidad. La comprobación de la profundidad y la compensación tras cada paso evitan errores acumulativos que podrían provocar desviaciones. La planificación del diámetro de la herramienta, el ángulo de la punta y la secuencia de corte, junto con el preposicionamiento de la broca centradora, reduce la vibración de corte y la deformación del material. Este enfoque garantiza una precisión repetible y la calidad general de la pieza, especialmente en materiales duros y componentes de paredes delgadas, lo que mejora la estabilidad del mecanizado y prolonga la vida útil de la herramienta.

El impacto de la selección de herramientas de perforación puntual en el control de profundidad
La estabilidad de la profundidad de taladrado depende en gran medida de la selección de la herramienta de corte adecuada. Las herramientas varían en materiales, diámetros y longitudes de flauta. Estas diferencias afectan significativamente la estabilidad de corte durante el procesamiento. La herramienta adecuada mantiene una profundidad de taladrado constante, reduce la vibración y las fluctuaciones de la fuerza de corte, y mejora la repetibilidad en el mecanizado de piezas multiagujero. Además, la resistencia al desgaste y los recubrimientos superficiales influyen directamente en la estabilidad del control de profundidad. La combinación de la compensación de la máquina herramienta con parámetros de procesamiento optimizados minimiza los errores y mejora la calidad de la pieza y la eficiencia de la producción.
El impacto de diferentes diámetros de herramientas y longitudes de flauta en la estabilidad de la profundidad
El diámetro de la herramienta y la longitud de la flauta afectan directamente la precisión de la profundidad de taladrado. Las puntas de herramienta más largas son propensas a doblarse y vibrar, lo que puede provocar desviaciones de profundidad, mientras que las puntas más cortas ofrecen mayor rigidez y estabilidad, pero pueden limitar el mecanizado de agujeros profundos. Adaptar el diámetro de la herramienta al agujero de la pieza de trabajo y utilizar estrategias de taladrado gradual o de varios pasos mejora la eficiencia y la consistencia de la posición del agujero. Optimizar la geometría de la herramienta reduce aún más el impacto del desplazamiento inicial y las vibraciones de corte.
Ventajas de las herramientas recubiertas en el mecanizado de agujeros profundos
Las herramientas recubiertas, como TiN y TiAlN, mejoran la estabilidad del control de profundidad en el mecanizado de agujeros profundos. Estos recubrimientos proporcionan una excelente resistencia al desgaste y dureza a alta temperatura, reduciendo la fricción y el desgaste de la herramienta, a la vez que mantienen una profundidad de agujero constante. Para materiales de alta dureza o mecanizado a alta velocidad, las herramientas recubiertas también reducen las fluctuaciones de la fuerza de corte y mejoran la repetibilidad de la posición del agujero. Al combinarse con una velocidad de corte y un avance optimizados, las herramientas recubiertas prolongan eficazmente la vida útil de la herramienta y reducen los errores de profundidad causados por el desgaste.
Análisis del impacto del desgaste de la herramienta en la desviación de la profundidad de procesamiento
El desgaste de la herramienta, especialmente en la punta, aumenta con el tiempo de procesamiento y afecta directamente la estabilidad de la profundidad. El desgaste puede causar desviaciones en la posición del agujero y rebabas. La inspección regular de la herramienta, la implementación de la gestión de la vida útil de la herramienta y el ajuste de los parámetros de compensación de profundidad controlan eficazmente estos errores. El uso de recubrimientos resistentes al desgaste y la optimización de los parámetros de corte reducen aún más el desgaste de la herramienta, mejorando la consistencia y la repetibilidad en el mecanizado de agujeros profundos, garantizando así que las piezas cumplan con las especificaciones de diseño.

Métodos de detección y ajuste de la profundidad de perforación puntual
El control preciso de la profundidad de taladrado requiere detección y ajuste sistemáticos. Incluso con herramientas de alta precisión y parámetros optimizados, pueden producirse pequeñas desviaciones debido a la vibración de la máquina, el desgaste de la herramienta o las variaciones del material. Las técnicas avanzadas de medición, la compensación de herramientas y la retroalimentación de datos de procesamiento ayudan a controlar los errores de profundidad, mejorando la repetibilidad y la calidad de las piezas. Para el mecanizado de alta precisión o de múltiples agujeros, estos métodos garantizan que cada agujero cumpla con los requisitos de diseño, a la vez que reducen la repetición del trabajo y el desperdicio de material.
Uso de la tecnología de medición activada y medición automática de máquinas herramienta
La medición por disparo utiliza una herramienta o sonda para contactar con la pieza, lo que permite la detección de profundidad en tiempo real. Captura rápidamente las desviaciones iniciales. En combinación con la medición automática de la máquina herramienta, monitoriza la profundidad de cada agujero durante el mecanizado, lo que permite ajustar oportunamente los parámetros de corte o la posición de la herramienta. Esto mejora la precisión y la consistencia de múltiples agujeros, especialmente en materiales de alta dureza o agujeros profundos. El registro y análisis de los datos de medición optimiza aún más las estrategias de procesamiento posteriores.
Método de corrección de profundidad basado en la compensación de la longitud de la herramienta
Pequeñas variaciones en la longitud de la herramienta afectan directamente la estabilidad de la profundidad. La compensación de profundidad basada en la longitud de la herramienta permite corregir los parámetros de la máquina antes del mecanizado, garantizando así una posición inicial y una profundidad constantes. La monitorización del desgaste de la herramienta y la retroalimentación de la fuerza de corte permiten un ajuste dinámico, reduciendo los errores acumulativos. En taladrados multipaso o de alta precisión, la compensación previa al mecanizado mejora la consistencia y la repetibilidad de la profundidad, garantizando que las piezas cumplan con tolerancias ajustadas.
Detección de profundidad de piezas y retroalimentación de datos antes y después del mecanizado
La inspección previa al mecanizado determina la superficie inicial de la pieza y la posición de los agujeros, proporcionando una línea base de referencia. La remedición posterior al mecanizado verifica la precisión y registra los datos. El establecimiento de un mecanismo de retroalimentación permite ajustar los parámetros de la herramienta, la velocidad de corte o el avance, logrando un control de bucle cerrado. Los datos acumulados ayudan a analizar las causas de la desviación de profundidad, optimizar el uso de las herramientas y mejorar la eficiencia general de la producción y la estabilidad de la calidad de la pieza.

Optimización del control de profundidad con un proveedor de herramientas de perforación puntual
En operaciones de perforación de alta precisión, el control estable de la profundidad depende no solo de la capacidad de la máquina y la estrategia de mecanizado, sino también de la calidad de la herramienta y el soporte del proveedor. Establecer una colaboración a largo plazo con un proveedor fiable de herramientas de perforación por puntos garantiza el acceso a herramientas de alta precisión y resistentes al desgaste, a la vez que permite la optimización del proceso mediante asistencia técnica profesional. Esta colaboración ayuda a minimizar la variación de la profundidad del orificio causada por inconsistencias en la herramienta y mejora significativamente la repetibilidad del mecanizado y la calidad general de la pieza. En aplicaciones con múltiples orificios o al mecanizar materiales de alta dureza, la experiencia del proveedor y los servicios personalizados suelen ser decisivos para lograr un control de profundidad consistente y fiable.
Cómo elegir un proveedor confiable para garantizar la precisión de las herramientas
Al seleccionar un proveedor de herramientas, se deben considerar aspectos clave como la precisión en la fabricación, la consistencia de la producción y la solidez de su sistema de gestión de calidad. Las herramientas de alta precisión ayudan a mantener una profundidad de taladrado constante en todas las operaciones, lo que reduce la variación y el desperdicio de material. Además, evaluar la fiabilidad de la entrega y la capacidad de respuesta del servicio técnico garantiza un soporte oportuno durante los cambios de herramientas o los ajustes del proceso. Un proveedor con una cadena de suministro estable y un estricto control de calidad garantiza un rendimiento constante de las herramientas en entornos de mecanizado de alta precisión, garantizando que la profundidad de taladrado cumpla siempre con las especificaciones de diseño.
El papel de los taladros puntuales personalizados o los servicios de depuración de herramientas en el control de profundidad
Se pueden diseñar herramientas personalizadas para adaptarse a diámetros de agujero específicos, profundidades objetivo y características del material, lo que mejora directamente la precisión del control de profundidad. Los servicios de depuración de herramientas, como la optimización de la geometría de la punta, el ajuste de la longitud del filo y la selección de recubrimientos adecuados, abordan posibles desviaciones antes de comenzar la producción. Mediante la personalización y la optimización previa al proceso, se mejoran la estabilidad de corte y la resistencia al desgaste. Esto reduce la variación de profundidad durante el mecanizado y minimiza los efectos del desgaste de la herramienta y la vibración de la máquina, mejorando la consistencia y la eficiencia en aplicaciones de mecanizado de múltiples agujeros.
El impacto del soporte técnico del proveedor en la estabilidad del procesamiento
El soporte técnico del proveedor ofrece una valiosa orientación sobre la selección de herramientas, la optimización de parámetros de corte y las estrategias de compensación de profundidad. Los servicios de soporte pueden incluir datos de corte recomendados, programas de gestión de la vida útil de las herramientas y resolución de problemas de proceso in situ o a distancia. Al combinarse con sistemas de monitorización y medición de la máquina, las recomendaciones del proveedor ayudan a lograr resultados de taladrado altamente repetibles y precisos. Este enfoque integrado no solo mejora la eficiencia y el rendimiento de la producción, sino que también proporciona una estabilidad fiable del proceso al mecanizar componentes complejos o materiales de alta dureza.

Estudios de casos prácticos de control de profundidad de perforación puntual
En entornos de mecanizado reales, la estabilidad de la profundidad de taladrado afecta directamente la precisión dimensional, el rendimiento del ensamblaje y la eficiencia general de la producción. Al integrar la selección adecuada de herramientas, la optimización de los parámetros de corte, el preposicionamiento de la broca central y el soporte técnico del proveedor, se puede lograr un control de profundidad uniforme en una amplia gama de materiales y condiciones de mecanizado. Casos prácticos demuestran que los métodos sistemáticos de control de profundidad reducen eficazmente los errores de mecanizado, mejoran la calidad de las piezas y optimizan la productividad, tanto para componentes de acero inoxidable de alta dureza como de aleaciones ligeras de aluminio.
Perforación de múltiples orificios en piezas de acero inoxidable: un estudio de caso
Al mecanizar componentes de acero inoxidable con múltiples agujeros, la alta dureza del material y las elevadas fuerzas de corte suelen provocar variaciones de profundidad y errores en la posición de los agujeros. Mediante el uso de herramientas con recubrimiento resistente al desgaste y el preposicionamiento de la broca central, junto con una estrategia de taladrado gradual en varios pasos, se puede controlar eficazmente la profundidad de taladrado, reduciendo al mismo tiempo la vibración. Las velocidades de corte y los avances optimizados garantizan un rendimiento constante en cada agujero. La monitorización continua del desgaste de la herramienta y la compensación de profundidad garantizan que todos los agujeros taladrados cumplan con los requisitos de diseño, mejorando significativamente la precisión general de la pieza.
Optimización de la profundidad de perforación puntual de alta velocidad para piezas de aleación de aluminio
En el mecanizado de alta velocidad de aleaciones de aluminio, un control de profundidad eficaz se centra en minimizar las fluctuaciones de la fuerza de corte y prevenir la deformación del orificio. La selección del diámetro de herramienta y la longitud del filo de corte adecuados, junto con una velocidad de corte y un avance optimizados, facilita un control de profundidad estable a altas velocidades de husillo. El preposicionamiento de la broca central permite un enganche preciso de la herramienta, mientras que las herramientas recubiertas y la compensación de longitud de herramienta mejoran la repetibilidad. Estas medidas garantizan que las piezas de aleación de aluminio con múltiples orificios mantengan una alta precisión y una profundidad constante, incluso en condiciones de mecanizado de alta velocidad.
Compartir experiencias en la solución de problemas comunes de desviación de profundidad en el mecanizado
Los problemas comunes de desviación de profundidad en el mecanizado diario suelen deberse al desgaste de las herramientas, la vibración de la máquina, la inestabilidad de los utillajes y la variación de las propiedades del material. Entre las soluciones eficaces se incluyen la selección de herramientas de alta precisión y resistentes al desgaste y el aprovechamiento de los servicios de personalización o depuración de los proveedores; el uso de brocas de centrar para un preposicionamiento preciso, combinado con estrategias de taladrado multipaso; y la implementación de un control de bucle cerrado mediante la compensación de la longitud de la herramienta, la monitorización de la profundidad y la retroalimentación de la inspección previa y posterior al mecanizado. La aplicación sistemática de estas prácticas mejora la consistencia de la profundidad de taladrado, optimiza la estabilidad del mecanizado, garantiza el cumplimiento de los requisitos de diseño y aumenta la eficiencia general de la producción.






