


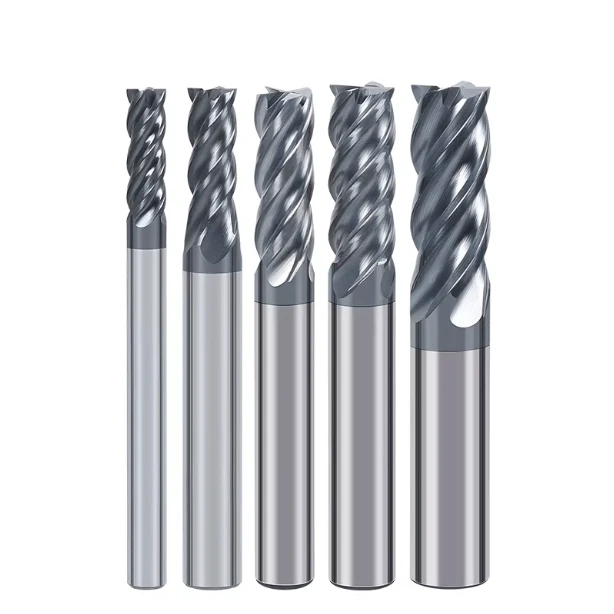
La semana pasada, un taller de moldes de tamaño mediano en Alemania nos envió una solicitud de ayuda urgente. Estaban utilizando fresas de extremo cuadrado HRC55 para mecanizar moldes de acero S136 de precisión, pero no lograban el acabado superficial requerido. Peor aún, observaban microdesconchones constantes en los filos de corte. Su primera reacción fue culpar a los proveedores de las fresas por la calidad inconsistente del recubrimiento.
Sin embargo, tras analizar los datos de la máquina y las grabaciones in situ, se reveló la verdad. Las herramientas estaban en buen estado. El problema radicaba en la rigidez del sistema, un factor que suele subestimarse en talleres de alta precisión.
En mis 16 años en este sector, he visto esta misma situación repetirse cientos de veces. Cuando los talleres compran fresas para acero, se obsesionan con la dureza, los recubrimientos, los avances y las velocidades. Pero olvidan que a 20 000 RPM, incluso una desviación de 0.01 mm convierte un trabajo de "alta precisión" en un desastre total.
Para nosotros, como fabricantes, afilar una fresa de carburo de alta calidad es solo la mitad del trabajo. La verdadera prueba consiste en garantizar que la herramienta se mantenga estable bajo cargas elevadas. Esta estabilidad no depende únicamente del grosor del núcleo de la herramienta; también depende de la fuerza de sujeción del husillo, el agarre del portaherramientas y el control del voladizo. Al mecanizar materiales duros, cualquier pérdida de rigidez se amplifica exponencialmente. Si no se corrige la rigidez, incluso la fresa más cara se convierte en un consumible sobrevalorado.
En el mundo del mecanizado de acero duro, la rigidez equivale a eficiencia y vida útil de la herramienta. Como ingenieros que trabajamos en primera línea, no solo luchamos contra la dureza del metal, sino también contra deformaciones invisibles y minúsculas.
¿Hay en su taller cortadoras de alta gama que no estén funcionando correctamente debido a vibraciones sutiles e indetectables?
Lecciones aprendidas de las escenas de “fallas catastróficas”: Tres defectos fatales en fresas de acero causados por una rigidez insuficiente.
Cuando tratamos con proveedores de primer nivel en Norteamérica y Europa, la peor noticia no es una disputa de precios, sino un video de una "falla catastrófica" grabado en planta. Cuando una máquina de cinco ejes emite un chirrido y desecha una pieza de gran valor, detiene toda la línea de producción. Mi experiencia demuestra que la gran mayoría de las quejas sobre fresas para acero se deben a una sola cosa: su escasa rigidez.
Muchos operarios dan por sentado que una máquina herramienta estable garantiza un proceso infalible. En realidad, cada componente, desde el cabezal del husillo hasta el filo de corte, transmite tensión. En una ocasión, ayudamos a un cliente estadounidense que rompía herramientas de acero aleado. Utilizaban nuestra línea de fresas de carburo de alta gama, pero ignoraban la rigidez del sistema. Bajo carga, esas costosas herramientas se comportaban como frágiles varillas de plástico. Debemos prevenir esto desde el principio, incluso antes de que el husillo comience a girar.
La resonancia (o vibración) es más que un simple sonido desagradable: cómo destruye instantáneamente una fresa de extremo cuadrado HRC55.
Al mecanizar acero endurecido con una fresa de extremo cuadrado HRC55 , la resonancia produce un sonido que haría estremecer a cualquier ingeniero. Esta vibración somete la herramienta a miles de microimpactos por segundo. Debido a que el carburo es duro pero frágil, esta carga irregular desprende el recubrimiento y astilla el filo. El acabado pulido se convierte instantáneamente en una superficie rugosa y ondulada.
Si escucha vibraciones, no reduzca automáticamente las RPM. A menudo, lo mejor es ajustar el avance por diente o modificar la profundidad de corte para encontrar un punto óptimo alejado de la frecuencia de resonancia de la máquina. Proteger el filo no se trata de evitar la fuerza, sino de estabilizarla y mantenerla constante. Si la punta de la herramienta vibra sobre la pieza, incluso la mejor fresa de carburo fallará.
Errores acumulativos por excentricidad radial: ¿Por qué su fresa se desgasta de forma desigual?
Si su fresa de carburo muestra un desgaste considerable en solo una o dos ranuras, mientras que las demás parecen nuevas, tiene un problema de excentricidad radial. En la fabricación de moldes de precisión, a menudo encontramos sistemas de portaherramientas con mínimas excentricidades. Una desviación de unas pocas micras puede parecer insignificante, pero a altas velocidades, la fuerza centrífuga empuja ese filo específico mucho más allá de sus límites de diseño.
Nuestras pruebas de laboratorio demuestran que por cada aumento de 0.01 mm en la excentricidad, la vida útil de la herramienta disminuye en un 50 % o más. Si bien nos enorgullecemos de la precisión de la fabricación de nuestras fresas, la concentricidad de su sistema de sujeción es fundamental para el éxito. Si observa estrías regulares en el acabado superficial, no culpe aún a la herramienta. Revise la pinza o el portaherramientas de ajuste por contracción para detectar fatiga.
Cómo evitar el mecanizado "tipo fideos": el impacto exponencial de la relación L/D
En trabajos de mecanizado de cavidades profundas, es frecuente ver a operarios utilizar herramientas de largo alcance para cortes profundos. A esto lo llamamos mecanizado "estilo fideos". Es importante comprender que la deflexión de la herramienta es proporcional al cubo de la longitud del voladizo. Extender una fresa de carburo tan solo unos milímetros provoca una caída exponencial de su rigidez.
Si es inevitable un voladizo largo, debe reducir drásticamente la profundidad de corte radial (Ae) para evitarlo. Hemos resuelto innumerables problemas de rotura recomendando diseños de cuello cónico o estrategias de mecanizado por capas. No intente desafiar las leyes de la física. Mantener la herramienta dentro de su rango de voladizo estable es la única manera de lograr un mecanizado aceptable.
Mejora de la rigidez de las fresas de carburo en el mecanizado de acero duro mediante la optimización del proceso.
Una cosa es probar la vida útil de una herramienta en un laboratorio estéril; otra muy distinta es resolver problemas reales en medio de la niebla de aceite y el ruido de un taller ajetreado. Sabemos que incluso una fresa de carburo de alto rendimiento no puede alcanzar más del 30 % de su potencial sin un proceso de mecanizado lógico. Tras visitar cientos de instalaciones, hemos descubierto que la clave para lograr rigidez no suele estar en comprar máquinas más caras, sino en ajustar con precisión los detalles del proceso que a menudo se pasan por alto.
Consideramos el mecanizado como un sistema mecánico integral. Cada cambio, desde las estrategias de sujeción hasta las trayectorias de corte, repercute directamente en la carga del husillo y el acabado superficial. Al mecanizar materiales de alta dureza, evitamos la fuerza bruta. En su lugar, optimizamos los vectores de fuerza para minimizar la deformación. Las ideas que se presentan a continuación representan la lógica aplicada en el taller que hemos desarrollado a lo largo de años de trabajo en los proyectos más exigentes.
Control de voladizos para fresas de extremo cuadrado HRC55: La regla de “1 mm” para la estabilidad
Al mecanizar acero para moldes endurecido, siempre les decimos a nuestros clientes: «Si pueden reducir el voladizo en 1 mm, háganlo». Para una fresa de extremo cuadrado HRC55, el sustrato es increíblemente duro, pero inherentemente frágil. En una ocasión, realizamos una prueba en un proyecto de precisión: reducir el voladizo de la herramienta en menos de 2 mm eliminó por completo las marcas de vibración y aumentó la vida útil de la herramienta en casi un 30 %.
Esto no es magia; es física básica. Una herramienta de corte actúa como una viga en voladizo. Cuanto menor sea el voladizo, mejor resistirá las fuerzas laterales. Esto evita que el filo se doble contra el acero duro. Recomendamos priorizar un voladizo mínimo durante la programación, incluso si esto implica más tiempo ajustando las fijaciones. Si se compara ese tiempo con el riesgo de una herramienta rota o una pieza desechada, la inversión resulta obvia.
El arte de seleccionar portaherramientas: por qué el ajuste por contracción es nuestro estándar para el acero.
En los talleres de alta gama de Norteamérica, los portaherramientas de ajuste por contracción son el estándar de oro para las fresas de acero. Si bien los mandriles de pinza de alta fuerza son adecuados para el desbaste, no pueden igualar la sujeción uniforme de 360 grados ni la excentricidad prácticamente nula de la tecnología de ajuste por contracción. Este método fusiona eficazmente la herramienta con el husillo, maximizando la rigidez tanto estática como dinámica.
Al solucionar problemas en el fresado de agujeros profundos, a menudo observamos que al cambiar a portaherramientas de ajuste por contracción, un golpe sordo y apagado se convierte en un sonido nítido y uniforme. Este sonido indica que cada filo de corte distribuye la carga por igual. Los portaherramientas de ajuste por contracción requieren una mayor inversión inicial y tolerancias de vástago estrictas, pero si se busca un acabado superficial perfecto y una vida útil predecible de la herramienta, esta conexión rígida es esencial.
La sinergia entre el fresado en ascenso y la rigidez: el uso de la física para proteger la fresa frontal.
Somos firmes defensores del fresado en concordancia, especialmente cuando se utiliza una fresa de carburo en acero de alta resistencia. Mecánicamente, el fresado en concordancia comienza con una viruta gruesa que se va estrechando. Esto crea un vector de fuerza que empuja la herramienta contra la pieza de trabajo en lugar de levantarla.
Esta diferencia direccional reduce significativamente la deflexión elástica cuando la herramienta entra en contacto con el material. Hemos comprobado que el fresado en concordancia también suprime el endurecimiento por deformación. Sin embargo, su máquina debe tener juego cero en el husillo para evitar que la herramienta se atasque. Al reducir el empuje lateral, simplemente está utilizando la física para aliviar la carga sobre la herramienta. Sabrá que está funcionando cuando vea que las virutas se curvan como comas perfectas en lugar de pulverizarse.
El papel fundamental de la fabricación: qué buscar en los proveedores de fresas.
Como especialista con 16 años de experiencia, creo que la rigidez de una herramienta se define en el momento en que sale de la rectificadora. Muchos compradores se dejan deslumbrar por folletos llamativos o recubrimientos coloridos. Pero el verdadero rendimiento de una fresa de carburo reside en detalles de fabricación invisibles a simple vista. La rigidez comienza con la selección de la materia prima y la geometría microscópica del filo.
Los talleres de primer nivel se centran en la consistencia del proveedor. Si la desviación supera las tolerancias en tan solo el 1 % de un lote, puede arruinar una línea automatizada. Al evaluar a los proveedores de fresas , analizamos la presión de rectificado, la filtración del refrigerante y la frecuencia de rectificado de la muela. Estos factores, a menudo considerados "ocultos", determinan si la herramienta ofrecerá un rendimiento estable o si fallará a mitad de un trabajo exigente.
Los secretos de los materiales de sustrato: por qué insistimos en el carburo de micrograno ultrafino.
En el mundo de los carburos, el tamaño del grano lo es todo. Al mecanizar acero endurecido, los sustratos estándar a menudo no logran un equilibrio entre dureza y tenacidad. Nosotros insistimos en un sustrato de grano ultrafino (de 0.4 μm a 0.6 μm). Un grano más fino implica una estructura molecular más densa con menos defectos internos. Esto proporciona a la herramienta un módulo elástico mucho mayor ante cargas laterales intensas.
¿Por qué las herramientas "económicas" parecen idénticas pero se rompen al instante? Generalmente se debe a la distribución del aglutinante de cobalto. Si los granos no son lo suficientemente finos, el cobalto se acumula en los puntos débiles. Pagamos un 20 % más por sustratos de alta densidad porque esa rigidez microscópica es la última línea de defensa contra la rotura catastrófica de la herramienta.
Equilibrio entre el espesor del núcleo y el espacio de la ranura: la esencia del diseño de herramientas.
Diseñar una fresa de carburo de alto rendimiento es un ejercicio de suma y resta. El grosor del núcleo determina la rigidez a la flexión de la herramienta. Si se agrandan demasiado las ranuras para la evacuación de virutas, el núcleo se vuelve delgado y flexible como una rama de sauce. Por el contrario, un núcleo sobredimensionado no deja espacio para las virutas, lo que provoca atascos y roturas.
Preferimos un diseño de núcleo cónico. Esto refuerza la zona del vástago para mayor rigidez, manteniendo la capacidad de evacuación de virutas en la punta. Este equilibrio absorbe las vibraciones, logrando un corte suave tanto visual como auditivamente. Al inspeccionar una herramienta, compruebe que la relación entre la profundidad de la ranura y el grosor del núcleo esté científicamente equilibrada. Un diseño excepcional siempre implica un equilibrio entre resistencia y fluidez.
Refinamiento de filos de corte: Prevención de fractura frágil en la entrada
¿Por qué las fresas nuevas para acero a veces se astillan en el primer corte? A menudo, están demasiado afiladas. Bajo el microscopio, un filo recién afilado se ve como una hilera de diminutas estrías. Al impactar contra acero duro, estos puntos débiles se desmoronan al instante. Resolvemos este problema con una pasivación precisa (afilado) antes del recubrimiento. Pulimos el filo hasta obtener un radio redondeado microscópico (borde R).
El afilado aumenta significativamente la rigidez microscópica del filo. Si bien puede parecer menos afilado, un filo redondeado distribuye de manera óptima el calor y la tensión mecánica, evitando que el recubrimiento se desprenda. Al elegir herramientas para acero duro, utilice una lupa para comprobar el patrón de desgaste. Las herramientas con una pasivación adecuada presentan una banda de desgaste lisa y uniforme, característica de un proceso de mecanizado estable.
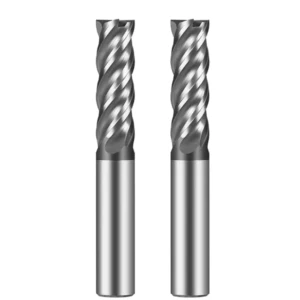
Notas de diagnóstico de un maestro maquinista: Cómo verificar la rigidez en tiempo real.
En el taller, decimos que los mejores sensores son los ojos y los oídos del ingeniero. Las máquinas modernas cuentan con monitores de carga y sensores, pero al mecanizar metales duros, nos basamos en señales sutiles para detectar riesgos a tiempo. No es necesario esperar a la inspección final para saber si la rigidez es la adecuada. En los primeros minutos, la "vitalidad" del sistema lo revela todo. Estos métodos de diagnóstico son el resultado de 16 años de experiencia en fabricación y ajuste: una visión intuitiva del equilibrio mecánico.
Cuando entramos en un taller desconocido, lo primero que observamos es la retroalimentación dinámica de la máquina. Si una fresa de carburo funciona correctamente, la trayectoria de la viruta y la frecuencia de vibración crean un ritmo armonioso. Incluso el cristal de seguridad de la máquina vibrará de forma constante y predecible. Si hay un cuello de botella en la rigidez, el sistema se siente desequilibrado. Como responsable de la toma de decisiones, debe interpretar estas señales: ¿continúa o se detiene para optimizar la configuración? Aquí le presentamos tres claves para un diagnóstico rápido.
H3: Morfología de lectura de chips: lo que te dicen los informantes
Al procesar aceros duros para moldes, las virutas son la principal fuente de información. Para una fresa de extremo cuadrado HRC55 que realiza desbaste o fresado lateral, la viruta ideal es de color uniforme, compacta y elástica. Debe curvarse naturalmente al absorber calor. Esto indica que la herramienta está cortando el material eficazmente, en lugar de deslizarse o abrirse paso a la fuerza. Si las virutas parecen polvo fino o presentan colores inconsistentes, es probable que el filo de corte esté microvibrando debido a una rigidez deficiente.
En una ocasión analizamos un proyecto de acero H13 donde las virutas se fragmentaron repentinamente con rebabas densas. Con gran aumento, observamos que la herramienta sufría una deflexión radial. Esto significaba que cada ranura soportaba una carga de viruta diferente, lo que provocaba picos de calor intensos. Recuerde: las virutas deben disipar el calor, no los fragmentos del filo de corte. Si la morfología parece anómala, revise inmediatamente el voladizo de la herramienta. Es probable que el soporte estructural haya llegado a su límite.
H3: Escuchando el corte: Identificando los “gritos” de rigidez insuficiente
Si pasas suficiente tiempo en un taller, aprendes a reconocer el "estado de ánimo" de la máquina. Una fresa de carburo rígido emite un zumbido o silbido constante y de baja frecuencia. Esto indica que el sistema opera dentro de un rango de resonancia estable. Sin embargo, si el sistema carece de rigidez, especialmente en ranuras profundas, oirás un chirrido agudo y penetrante. Eso es vibración. Es el sonido de la herramienta rebotando contra la pieza de trabajo a alta frecuencia. Cada chirrido es el sonido de la vida útil de tu herramienta desvaneciéndose.
Cuando asesoramos a talleres norteamericanos, les recomendamos que presten atención a los cambios de frecuencia durante los ajustes de velocidad de avance. Si ese chirrido metálico persiste independientemente de cómo se ajuste la velocidad del husillo, es probable que la rigidez dinámica del portaherramientas sea la causa. En estos casos, cambiar a una fresa de otra marca no solucionará el problema. Es necesario comprobar la fuerza de sujeción o la limpieza del cono del husillo. Un mecanizado estable debe ser silencioso; la pureza del sonido refleja la fiabilidad del proceso.
H3: Análisis de la textura superficial: Identificación de la desviación radial mediante las marcas de la trayectoria de la herramienta
La superficie de la pieza de trabajo es la última línea de defensa. Incluso con una fresa de carburo nueva, la falta de rigidez deja una marca. Busque escalones o crestas donde la herramienta pasa, o marcas de vibración irregulares en los laterales. Esto es deformación por flexión. Cuando la herramienta no soporta las fuerzas de corte radiales, se desvía hacia afuera, apartándose de su trayectoria programada.
A menudo detectamos estas ondulaciones simplemente pasando un dedo por la pieza. En trabajos de alta precisión, incluso una desviación de 0.005 mm puede arruinar la asignación de material para el acabado. Si observa un patrón de "escamas de pez" o líneas de textura que cambian de dirección abruptamente, su herramienta está experimentando una deformación elástica inestable. No se limite a reducir la velocidad de avance; retroceda y refuerce la rigidez de todo el sistema. Los defectos superficiales suelen ser solo la punta del iceberg.
La rigidez no se compra, se construye.
Tras 16 años fabricando herramientas, nuestra conclusión más importante es esta: ninguna fresa de alta gama puede obrar milagros en un sistema débil. La rigidez es el resultado acumulativo de miles de pequeñas decisiones. Es el sustrato de grano ultrafino que seleccionamos como proveedores de fresas, y es el voladizo de 1 mm que usted decide reducir en la máquina. Estos detalles son la base de su producción. Actualizar a una fresa de carburo de mayor calidad para disimular una configuración inestable es una receta para obtener resultados decrecientes.
La verdadera estabilidad proviene del respeto por la mecánica y la observación minuciosa. Comprendemos la importancia de equilibrar velocidad y precisión. La rigidez es un proceso continuo: comienza con el ajuste preciso del grosor del núcleo y finaliza con sus selecciones en el panel de control CNC.
-
¿Sus fresas de extremo cuadrado HRC55 presentan microdesprendimientos? Reevalúe el voladizo; probablemente haya margen para ajustar la configuración.
-
¿El acabado superficial de sus fresas de acero de alta velocidad es deficiente? Pruebe con soportes de ajuste por contracción o recalcule la carga radial en sus trayectorias de fresado ascendente.
-
¿Te abruman las especificaciones de los proveedores? No te fijes solo en los catálogos. Céntrate en el microrefuerzo de los bordes y la uniformidad del sustrato.
Cada máquina, plano y material es único. No existe una fórmula mágica. Le invitamos a que nos contacte para compartir sus condiciones de trabajo, planos o materiales problemáticos. A menudo, la solución reside en un ajuste sutil del análisis de fuerzas. Analicemos los detalles técnicos y encontremos la estabilidad que define la excelencia en ingeniería.






