


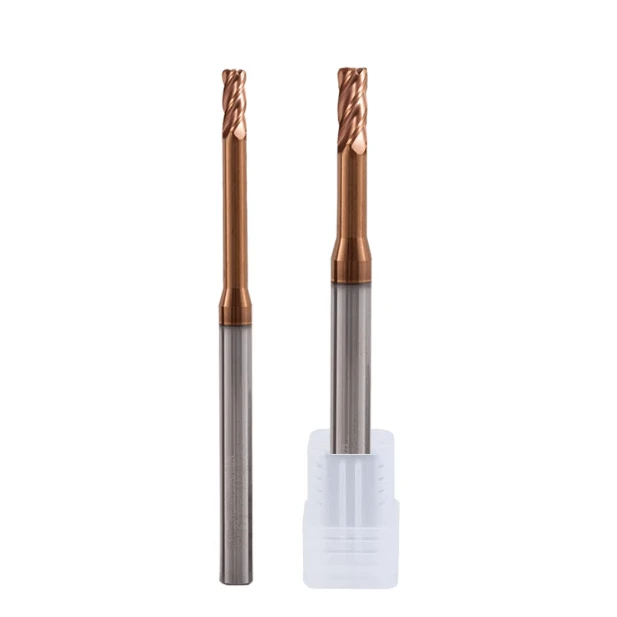
Al entregar piezas de alta precisión a clientes en Europa y América, nos topamos repetidamente con un problema común: incluso con las mini fresas de extremo más comunes, una pequeña selección incorrecta o un control inadecuado de los parámetros puede provocar superficies mecanizadas rugosas, una reducción significativa de la vida útil de la herramienta e incluso su rotura. Probamos más de 50 mini fresas de extremo diferentes en proyectos reales, desde microfresas de diámetro estándar hasta mini fresas de extremo revestidas de carburo. Cada operación de mecanizado nos ha demostrado que lo que realmente afecta la precisión y la eficiencia no es solo el material de la herramienta, sino también su geometría, el número de filos de corte y su adaptación a la rigidez de la máquina herramienta.
Especialmente en el mecanizado de moldes de precisión, componentes electrónicos y piezas personalizadas de lotes pequeños, observamos que la experiencia convencional a menudo falla: las mini-microfresas con diámetros inferiores a 0.3 mm son extremadamente propensas a astillarse durante ranuras profundas o cortes a alta velocidad, mientras que las mini-microfresas compradas al por mayor pueden presentar diferencias significativas en la consistencia y uniformidad del recubrimiento. Estas son experiencias reales verificadas repetidamente en las instalaciones de los clientes, no teorías de libros de texto.
En este artículo, compartiremos nuestras 10 mejores experiencias con fresas de extremo mini , incluyendo estrategias de mecanizado para diferentes materiales, técnicas de optimización de la vida útil de la herramienta y métodos de selección para compras al por mayor. Esperamos que, gracias a estos consejos prácticos, nuestros colegas puedan evitar errores comunes y mejorar la eficiencia del mecanizado.
¿Alguna vez se ha encontrado con problemas similares de rotura de herramientas o de vida útil insuficiente de la herramienta en el microfresado?
Cómo seleccionamos mini fresas para nuestros clientes
En proyectos reales, a menudo nos enfrentamos a altas exigencias por parte de los clientes en cuanto al mecanizado de piezas de precisión. Cuando un cliente proporciona los materiales y los planos de las piezas, primero analizamos la dureza de mecanizado, la complejidad de la forma y los objetivos de rugosidad superficial. Luego, seleccionamos las microfresas adecuadas en función de estas condiciones. Nuestra experiencia demuestra que, incluso con el mismo lote de materiales, las diferentes profundidades de mecanizado y diámetros de herramienta afectan significativamente la vida útil de la herramienta, especialmente en el caso de las microfresas. A altas velocidades y en el mecanizado de ranuras profundas, incluso la más mínima negligencia puede provocar fácilmente astillamiento o vibraciones.
También consideramos la rigidez de la máquina herramienta y los métodos de sujeción para determinar su idoneidad. En algunas máquinas CNC pequeñas, el rendimiento de las mismas minifresas puede ser muy diferente al de las máquinas grandes de cinco ejes. Nuestra práctica habitual consiste en realizar cortes de prueba en lotes pequeños en piezas reales, registrando las fuerzas de corte y el comportamiento de arranque de viruta antes de decidir su uso. Este método de selección, basado en información real sobre mecanizados, ayuda a reducir las tasas de rotura y retrabajo de herramientas, a la vez que equilibra la eficiencia del mecanizado con la calidad de la superficie.
Requisitos reales de carburos para mini fresas de extremo para aluminio, acero inoxidable y aleaciones de titanio
Al mecanizar piezas de aluminio, solemos elegir minifresas de carburo con recubrimientos finos y filos afilados para garantizar un corte suave y una eficiente evacuación de la viruta. El mecanizado de aluminio implica temperaturas de corte relativamente bajas, pero es propenso al atascamiento de la herramienta; sin una adecuada consideración de la geometría del filo y la velocidad de avance, la viruta se adhiere rápidamente a la superficie de la herramienta. Al ajustar los tipos de recubrimiento y los ángulos de hélice de la herramienta, hemos logrado prolongar significativamente su vida útil y mantener el acabado superficial.
Por el contrario, el mecanizado de acero inoxidable y aleaciones de titanio exige mayores exigencias en cuanto a la resistencia al desgaste y la rigidez de las herramientas. Hemos observado repetidamente en piezas de clientes que las mini fresas de extremo con diámetros inferiores a 2 mm son muy susceptibles al astillamiento en materiales de alta dureza, especialmente durante el mecanizado de agujeros profundos o de gran longitud. Para solucionar esto, priorizamos las mini fresas de extremo de carburo con tratamiento térmico o recubrimiento, junto con parámetros de corte adecuados y suficiente refrigeración. Esto garantiza la precisión del mecanizado y reduce el riesgo de rotura de la herramienta.
Causas comunes de fallas en las mini fresas de extremo (diámetro inferior a 3 mm)
En nuestros proyectos a largo plazo, las microfresas con diámetros inferiores a 3 mm son más propensas a romperse durante el ranurado profundo, el corte continuo o el mecanizado a alta velocidad. Observamos numerosos casos de fallo, principalmente debido a la extensión excesiva de la herramienta, la rigidez insuficiente de la máquina herramienta y las fluctuaciones en las fuerzas de corte. Durante el mecanizado de piezas de alta precisión, los avances convencionales causaban rápidamente astillado o desgaste irregular, que solo mejoraban tras ajustar las estrategias de corte.
La evacuación de viruta también es un factor crítico en el fallo de las herramientas de microdiámetro. En el mecanizado de aluminio y cobre, las herramientas de diámetro pequeño con grandes profundidades de corte suelen acumular viruta en la punta, lo que a veces provoca su atascamiento. Nuestra experiencia demuestra que la vida útil de las microfresas depende no solo del material y el recubrimiento, sino también de la estrategia de corte, los parámetros de avance y la rigidez de la máquina herramienta; de lo contrario, pueden producirse fácilmente roturas incontrolables.
Problemas de rigidez que los clientes pasan por alto con mayor facilidad (husillo, sujeción, extensión)
En las instalaciones de nuestros clientes, nos encontramos con frecuencia con situaciones en las que incluso las herramientas más adecuadas fallan debido a la vibración del husillo o a una sujeción insegura, lo que resulta en una calidad superficial inestable. Muchos clientes se centran demasiado en el material de la herramienta y la geometría del filo, descuidando la rigidez adecuada entre la máquina herramienta y el mandril. Especialmente con las minifresas de extremo micro con extensiones largas o altas velocidades, pequeñas desviaciones pueden amplificar las vibraciones y afectar la precisión dimensional.
Orientamos a nuestros clientes para ajustar los métodos de sujeción, seleccionar portaherramientas de alta precisión y controlar la extensión de la herramienta dentro de límites seguros. En el mecanizado de ranuras profundas o agujeros pequeños, recomendamos operaciones paso a paso (primero desbaste y luego acabado) para garantizar que las herramientas de microdiámetro funcionen óptimamente con rigidez limitada. Estas valoraciones y compensaciones se basan en la experiencia práctica de mecanizado, no en fórmulas absolutas.
¿Por qué las mismas mini fresas tienen un rendimiento tan bueno en diferentes máquinas herramienta?
Nuestra amplia experiencia en servicio demuestra que el mismo lote de minifresas puede tener un rendimiento muy diferente según la marca y el modelo de máquina herramienta. Una razón común son las diferencias en la rigidez del husillo, la precisión del control de avance y las características de vibración. Por ejemplo, en una ocasión probamos una herramienta de microdiámetro en una pequeña máquina de tres ejes; la punta de la herramienta se astilló rápidamente, mientras que la misma herramienta procesaba varias piezas de forma estable en una máquina de cinco ejes de alta rigidez.
Los sistemas de sujeción y los métodos de refrigeración también afectan significativamente el rendimiento. Recomendamos a nuestros clientes ajustar los parámetros de corte y las estrategias de avance según las características de la máquina herramienta, ajustando en ocasiones la longitud del portaherramientas o las trayectorias de corte para obtener resultados óptimos. La optimización basada en la experiencia ayuda a minimizar la rotura de las minifresas, a la vez que mejora la consistencia y la eficiencia del mecanizado.

Las 10 mejores recomendaciones de mini fresas
En nuestros años de experiencia práctica, hemos observado que el rendimiento de las microfresas varía significativamente según el material y las condiciones de mecanizado. Incluso el mismo lote de minifresas puede comportarse de forma diferente al cortar aluminio, acero de alta dureza o aleaciones de titanio. Realizamos regularmente cortes de prueba en lotes pequeños en piezas reales para supervisar el desgaste de la herramienta, la evacuación de viruta y el acabado superficial antes de comenzar la producción en serie.
Mediante estas pruebas, hemos identificado diez categorías de microfresas con un rendimiento relativamente consistente en diferentes escenarios. El rendimiento de la herramienta depende no solo del material y el recubrimiento, sino también de los parámetros de corte, la protrusión de la herramienta y la rigidez de la máquina herramienta. En muchos casos, necesitamos equilibrar la velocidad, el avance y la selección de la herramienta para mantener la estabilidad y la precisión. Los siguientes diez casos representan experiencias validadas repetidamente en proyectos de clientes y pueden servir como referencias prácticas para colegas.
Minifresas de alta velocidad para procesamiento de aluminio (estuche antiadherente)
El mecanizado de aluminio suele provocar que las virutas se adhieran a la herramienta y rayen la superficie de la pieza. Nuestra experiencia demuestra que el uso de minifresas de carburo con un recubrimiento fino y filos de corte afilados, combinado con un procesamiento de alta velocidad, mejora significativamente la evacuación de la viruta y el acabado superficial. El ángulo de hélice y el número de filos de corte son fundamentales para el rendimiento antiadherente. Dependiendo de la geometría de la pieza, a veces alternamos entre herramientas de 2 y 3 filos.
En las instalaciones de nuestros clientes, simulamos condiciones de producción continua para observar el rendimiento de las herramientas. Este método empírico, "primero el corte de prueba, luego la producción en lote", garantiza que las microfresas mantengan una estabilidad a alta velocidad sin un desgaste rápido ni una acumulación excesiva de viruta, lo cual es crucial para obtener resultados consistentes en el procesamiento del aluminio.
Minifresa de carburo de alta resistencia al desgaste para acero inoxidable (comparación de vida útil)
El mecanizado de acero inoxidable suele provocar un desgaste rápido en las puntas de las microfresas convencionales y dificulta el control de la rugosidad superficial. En la práctica, utilizamos minifresas de carburo con recubrimientos de alta resistencia al desgaste, junto con una menor velocidad de corte y una mayor intensidad de enfriamiento, para prolongar la vida útil de la herramienta. También comparamos herramientas de diferentes proveedores, y nuestras observaciones muestran que la uniformidad del recubrimiento y la geometría del filo tienen un mayor impacto en el desgaste que el propio material.
Monitoreamos la vida útil de las herramientas durante el mecanizado de ranuras profundas o agujeros y observamos que las herramientas con alta resistencia al desgaste mantienen la estabilidad dimensional durante operaciones continuas. Aunque son ligeramente más caras, reducen los cambios de herramientas y la frecuencia de retrabajo, lo cual es fundamental para la producción de lotes pequeños y medianos. Esta comparación práctica proporciona una guía más fiable que las tablas de parámetros por sí solas.
Mini fresas de extremo micro para aleación de titanio (control de rotura de la herramienta)
La rotura de herramientas es el problema más común en el mecanizado de aleaciones de titanio, especialmente con fresas de microdiámetro. Nuestra experiencia demuestra que controlar la protrusión de la herramienta y limitar la extracción de material por pasada son clave para reducir el riesgo de rotura. Incluso las mismas minifresas de extremo micro tienen un rendimiento diferente en distintas máquinas, por lo que ajustamos los parámetros de corte en función de la rigidez de la máquina y la precisión de sujeción.
La evacuación de viruta también es un factor crítico para las herramientas de microdiámetro. Optimizamos las trayectorias de evacuación de viruta combinando el ángulo de hélice y la dirección de corte, y seleccionamos carburo para minifresas con recubrimientos resistentes para mejorar la durabilidad de la punta de la herramienta. Estas prácticas, basadas en años de verificación in situ, no pueden predecirse completamente con datos teóricos únicamente.
Minifresas de punta esférica para acabado de moldes (caso de rugosidad superficial)
En el acabado de moldes, la calidad de la superficie afecta directamente el pulido y el ensamblaje. Utilizamos minifresas de cabeza esférica para el acabado de curvas de radio pequeño y contornos complejos. Ajustar la velocidad de corte y el número de filos de la herramienta influye significativamente en el acabado superficial. Los cortes de prueba in situ nos ayudan a encontrar la mejor combinación para satisfacer los requisitos de rugosidad del cliente.
Se registran el desgaste de las herramientas y las desviaciones superficiales, y observamos que las mismas herramientas pueden comportarse de forma diferente con distintas estrategias de corte. Creamos planes de ajuste específicos para cada pieza en lugar de basarnos únicamente en especificaciones, lo que garantiza resultados consistentes en el acabado del molde.
Minifresa de cuello largo para mecanizado de cavidades profundas (solución al problema de la vibración)
El mecanizado de cavidades profundas es donde las microfresas son más propensas a la vibración. En proyectos de clientes, probamos minifresas de filo largo de diferentes longitudes y observamos que una extensión excesiva de la herramienta aumenta significativamente la vibración y las ondulaciones superficiales. Al reducir la profundidad de corte, ajustar las velocidades de avance y optimizar las trayectorias de la herramienta, podemos minimizar la vibración y mantener la eficiencia.
También utilizamos portaherramientas de alta rigidez y mandriles de precisión para mejorar la rigidez del sistema. Nuestra experiencia demuestra que esta combinación es más eficaz que simplemente cambiar el material de la herramienta. El control de la vibración es fundamental para un rendimiento estable de las microherramientas en cavidades profundas.
Recubrimiento de carburo para mini fresas de extremo para materiales de alta dureza (control de viruta)
El acero de alta dureza suele causar astillado en la punta de la herramienta. Utilizamos carburo de tungsteno reforzado con recubrimiento para minifresas y reducimos la extracción de material por diente para controlar el astillado en el filo. Las pruebas de corte continuo in situ nos permiten observar el desgaste de la punta de la herramienta y confirmar su fiabilidad antes del procesamiento por lotes.
Un recubrimiento uniforme y filos afilados son los factores clave para el control de virutas. Inspeccionamos visualmente las herramientas y realizamos pruebas de corte sencillas antes de su uso, garantizando una fiabilidad práctica que supera las especificaciones.
Minifresas de extremo ultrafino para el procesamiento de microranuras (<0.2 mm)
Las ranuras y agujeros pasantes pequeños de menos de 0.2 mm son propensos a la rotura o vibración de la herramienta. Acortar la extensión de la herramienta y reducir la velocidad y profundidad de avance son métodos eficaces para prolongar su vida útil. Recomendamos el mecanizado escalonado (primero el desbaste y luego el acabado) para reducir el riesgo de rotura.
Ajustamos la estrategia de corte en función de la rigidez del husillo y el método de refrigeración. La evacuación de virutas es fundamental; incluso un bloqueo mínimo puede causar astillas en la punta de la herramienta. Estas medidas nos permiten desarrollar el plan de mecanizado más seguro para cada pieza, basándonos en las condiciones reales.
Minifresa de dos flautas para mecanizado de alta velocidad (optimización de la extracción de viruta)
Para aluminio y cobre, las minifresas de dos filos eliminan las virutas con mayor eficiencia que las herramientas de varios filos, lo que reduce el atascamiento. El ajuste de la profundidad de corte y la velocidad mantiene la estabilidad a altas RPM sin formación de hilos ni acumulación de punta.
En las instalaciones de nuestros clientes, también optimizamos la trayectoria de la herramienta según la dirección de corte para garantizar una evacuación fluida de la viruta. La experiencia demuestra que el número de filos y el diseño de la trayectoria de la herramienta pueden ser más críticos que el material en operaciones de alta velocidad.
Minifresas de 4 flautas para corte fino de bordes (estabilidad dimensional)
Para biselar o recortar bordes finos, las minifresas de 4 filos ayudan a mantener la consistencia dimensional. El mayor número de filos reduce la vibración, pero requiere velocidades de avance más bajas para evitar sobrecargas.
Ajustamos las estrategias de corte según los contornos de la pieza, utilizando cortes ligeros y múltiples pasadas para garantizar la vida útil y la precisión de la herramienta. Este enfoque empírico produce resultados fiables para tareas de acabado complejas.
Mini fresadora duradera para producción en masa (caso de costos completo)
En la producción en masa, tanto la vida útil de la herramienta como el coste total del mecanizado son cruciales. Seleccionamos el carburo de las mini fresas de extremo en función de la resistencia al desgaste, el coste y la frecuencia de cambio de herramienta. Aumentar ligeramente el coste de la herramienta, pero reducir los cambios, suele reducir el coste total.
Las pruebas de lotes pequeños antes de la producción en masa nos permiten registrar las curvas de desgaste y la consistencia de la superficie, lo que garantiza que no haya necesidad de retrabajo. Este enfoque mantiene la eficiencia y minimiza el riesgo de tiempo de inactividad.
Experiencia en la selección de mini fresas para diferentes escenarios de aplicación
En nuestra larga colaboración con clientes europeos y estadounidenses, hemos observado que el material de la pieza y las condiciones de mecanizado influyen significativamente en la selección de herramientas. Seleccionar una mini fresa implica más que simplemente elegir el diámetro o el material correctos; la profundidad de mecanizado, la complejidad de la superficie y la rigidez de la máquina herramienta también son cruciales. Por ejemplo, en el mecanizado de piezas de precisión con minifresas, una protrusión excesiva de la herramienta o parámetros de corte inadecuados pueden provocar roturas de la herramienta u ondulaciones superficiales. Estas conclusiones se verifican sistemáticamente en proyectos reales.
Las necesidades específicas de cada industria varían considerablemente. Los moldes, dispositivos médicos y componentes electrónicos requieren una precisión extremadamente alta. Durante las pruebas in situ, seleccionamos combinaciones de herramientas con diferentes números de filos, ángulos de hélice y recubrimientos según la geometría de la pieza. Múltiples cortes de prueba y el registro de datos nos permiten evaluar el rendimiento de la herramienta en mecanizado continuo y corte a alta velocidad, lo que proporciona soluciones de mecanizado repetibles y estables que van más allá de las directrices teóricas o las tablas de parámetros.
Lógica de selección para minifresas en el procesamiento de piezas de precisión
Las piezas de precisión suelen requerir herramientas de microdiámetro de entre 0.3 mm y 2 mm. La selección de la herramienta debe equilibrar la rigidez y la tenacidad. Para agujeros profundos o contornos complejos, seleccionamos minifresas con recubrimientos mejorados, minimizamos la protrusión de la herramienta y reducimos el material extraído por diente para minimizar el riesgo de rotura. La observación in situ de la formación de viruta y el desgaste de la punta de la herramienta permite realizar ajustes en las herramientas o las estrategias de corte.
También se consideran las características de las máquinas herramienta y los sistemas de sujeción. La misma herramienta puede tolerar cortes más profundos en una máquina rígida de cinco ejes que en una máquina más pequeña de tres ejes. Los cortes de prueba en lotes pequeños nos permiten optimizar los parámetros en tiempo real, garantizando precisión y estabilidad.
Cómo la industria del molde elige las mini fresas para mejorar la calidad de la superficie
El acabado superficial en el procesamiento de moldes afecta directamente el pulido y el ensamblaje. Observamos que la selección de minifresas con el número de filos y ángulos de hélice adecuados reduce la vibración y mantiene un corte uniforme. Las pruebas iniciales de corte en materiales de muestra guían los ajustes de la velocidad de avance y la profundidad, garantizando así que la calidad de la superficie cumpla con las especificaciones del cliente.
También monitoreamos los patrones de desgaste de las herramientas. Al registrar la vida útil de las herramientas en diferentes piezas, determinamos cuándo reemplazarlas o ajustar la estrategia de corte. Recomendamos un desbaste seguido de un mecanizado fino y un mecanizado escalonado para minimizar el astillado de los bordes y mantener una precisión superficial constante, experiencia adquirida durante años en el procesamiento de moldes.
Requisitos especiales para mini fresas de carburo en las industrias médica y electrónica
Las piezas médicas y electrónicas exigen una precisión dimensional y un acabado superficial extremos. Incluso pequeños errores pueden afectar el ensamblaje o la funcionalidad. Seleccionamos minifresas de carburo con recubrimientos uniformes y alta tenacidad en la punta de la herramienta, combinadas con estrategias de bajo avance y alta velocidad para garantizar la estabilidad en el microcorte.
La evacuación y el enfriamiento de la viruta se controlan cuidadosamente in situ. En materiales densos o en el mecanizado de microagujeros, cualquier bloqueo de viruta puede provocar la rotura de la herramienta o arañazos superficiales. El ajuste constante de las trayectorias de la herramienta y los parámetros de corte minimiza el riesgo y mantiene la estabilidad dimensional. Este conocimiento se basa en una amplia experiencia con componentes médicos y electrónicos de alta precisión.
El impacto de los husillos de alta velocidad (más de 30 000 RPM) en la estructura de la herramienta
A más de 30,000 RPM, la vibración de la herramienta y el desgaste de la punta se convierten en problemas críticos. Nuestra verificación in situ demuestra que si la geometría de la herramienta no se ajusta a la rigidez del husillo, puede producirse desgaste excéntrico o rotura. Seleccionamos recubrimientos de alta tenacidad y optimizamos la longitud del vástago y el método de sujeción para reducir la resonancia.
Los parámetros de corte se ajustan según las condiciones reales de procesamiento. Reducir el material por diente, optimizar el ángulo de la hélice o ajustar la dirección de corte puede reducir la vibración y el desgaste de la punta. Los cortes de prueba in situ y el registro de datos nos permiten desarrollar planes repetibles para diversas máquinas y materiales, evitando la dependencia ciega de parámetros estándar.
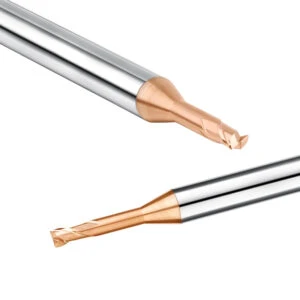
Factores clave que afectan la vida útil de las mini fresas
En nuestra amplia experiencia en el mecanizado de piezas de alta precisión, la vida útil de la herramienta sigue siendo el factor más directo que afecta la eficiencia y el coste de la producción. Hemos observado que la vida útil de las minifresas varía considerablemente durante el mecanizado. A menudo, esto no se debe únicamente al material, sino a una combinación de factores como los parámetros de corte, la rigidez de la máquina herramienta, los métodos de refrigeración y los sistemas de sujeción. Las pruebas de campo y el registro de datos nos permiten optimizar estas variables para cada pieza y material, prolongando así la vida útil de las minifresas.
La gestión de la vida útil de la herramienta afecta no solo el coste, sino también la precisión del mecanizado y la calidad de las piezas. Recomendamos a nuestros clientes realizar cortes de prueba, supervisar el desgaste de las herramientas y ajustar las estrategias de corte según la información recibida. La experiencia demuestra que basarse únicamente en las tablas de parámetros no garantiza un rendimiento estable de la herramienta para el mecanizado de lotes o de piezas de pequeña precisión.
Cómo evitar la rotura de las microfresas debido a parámetros de corte incorrectos
Una velocidad de corte, avance o profundidad excesivos suelen provocar que las microfresas se rompan rápidamente. En el mecanizado de aluminio o cobre, los cortes profundos a alta velocidad pueden provocar la rotura rápida de la punta. En aceros de alta dureza, un avance o una profundidad de corte excesivos pueden sobrecargar la herramienta instantáneamente, provocando una falla.
Recomendamos reducir primero la profundidad y el material por diente, y luego optimizar gradualmente la velocidad de avance. La obstrucción de virutas en la punta de la herramienta suele acompañar la rotura; optimizar las trayectorias y la evacuación de virutas, junto con parámetros de corte adecuados, reduce significativamente la tasa de rotura. Las observaciones de campo confirman sistemáticamente que los parámetros de corte inadecuados son una de las principales causas de la inestabilidad en la vida útil de las mini fresas.
Selección de recubrimientos adecuados para carburos de mini fresas
En el mecanizado de materiales de alta dureza, una discrepancia en el recubrimiento puede reducir drásticamente la vida útil de la herramienta y el acabado superficial. En el caso de las aleaciones de titanio o el acero inoxidable, los recubrimientos demasiado duros pueden astillarse por vibración o sobrecarga; los recubrimientos demasiado blandos se desgastan rápidamente, acelerando la degradación de la herramienta.
Seleccionamos recubrimientos según el tipo de material, la velocidad y la profundidad, y realizamos cortes de prueba para verificar los resultados. Las pruebas comparativas en las instalaciones del cliente, que registran las curvas de vida útil de las herramientas durante el mecanizado continuo, ayudan a identificar recubrimientos que mantienen la estabilidad en condiciones específicas. La experiencia demuestra que un recubrimiento óptimo se basa en un equilibrio entre el material, la velocidad de avance y la rigidez de la máquina, no simplemente en el recubrimiento más duro.
Impactos del método de enfriamiento en las mini fresas micro
El enfriamiento afecta significativamente la vida útil de la herramienta. El corte en seco eleva rápidamente la temperatura de la punta de la herramienta, acelerando su desgaste. La neblina de aceite o el refrigerante soluble en agua reducen la temperatura de la punta y mejoran la evacuación de la viruta, prolongando así la vida útil de la herramienta.
Seleccionamos los métodos de enfriamiento según el material, la profundidad de mecanizado y las características de la máquina. Para el mecanizado de alta velocidad, la neblina de aceite reduce el astillado de la punta por vibración, mientras que la refrigeración por agua en el mecanizado de aluminio o cobre minimiza el atascamiento de la herramienta. Los ajustes in situ permiten un equilibrado eficiente y una mayor durabilidad de la herramienta.
Cómo la precisión del portaherramientas y del mandril afecta la vida útil de las mini fresas de extremo micro
Incluso las herramientas de alta calidad sufren si los portaherramientas o mandriles son excéntricos, lo que provoca vibraciones, astillado y desviación dimensional. Medimos la concentricidad y utilizamos mandriles de alta precisión para estabilizar las herramientas en el husillo.
En la producción en masa, una sujeción inconsistente, incluso dentro del mismo lote, puede causar diferencias en la vida útil. Implementamos protocolos de inspección y mantenimiento para garantizar la precisión de la sujeción después de cada cambio de herramienta. La experiencia demuestra que las pequeñas desviaciones se acumulan, lo que afecta significativamente la vida útil de la herramienta y la consistencia de la pieza, un factor que a menudo se pasa por alto.
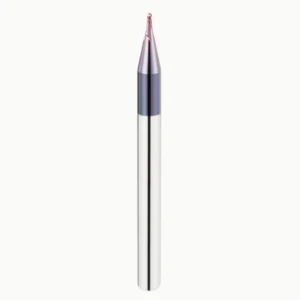
Consejos para el uso de mini fresas de extremo resumidos en las instalaciones de los clientes
Los problemas con las microfresas suelen surgir de una combinación de factores relacionados con el material, la herramienta, la máquina y el operador. Mediante la verificación in situ, desarrollamos métodos operativos que mejoran la vida útil de la herramienta y la estabilidad del mecanizado. Controlar la extensión de la herramienta, ajustar los parámetros de corte y optimizar las trayectorias de la herramienta reduce las roturas y mejora la eficiencia y el acabado superficial.
La gestión y la monitorización de herramientas son igualmente importantes. Durante el mecanizado continuo o por lotes, ajustamos las estrategias de corte en función del desgaste observado, evitando errores causados por la variación del material o la vibración de la máquina. Este enfoque ofrece a los clientes soluciones de mecanizado repetibles y estables, así como un conocimiento profundo del rendimiento de las herramientas, más allá de las fichas técnicas.
Reducción de la tasa de rotura de las microfresas
Las fuerzas de corte excesivas y la vibración son las principales causas de rotura de herramientas. Ajustamos el material por diente, la profundidad de corte y acortamos las extensiones de las herramientas para reducir la tensión en la punta. Para agujeros o ranuras profundas, empleamos un mecanizado escalonado: primero desbaste y luego acabado para lograr precisión dimensional y superficial.
La evacuación de viruta es fundamental; la monitorización del flujo de viruta en las ranuras espirales permite ajustar la trayectoria de la herramienta o la dirección de corte para una evacuación oportuna. Esta estrategia reduce las roturas, especialmente en el mecanizado de materiales de alta velocidad o alta dureza.
Mejorar la eficiencia manteniendo la precisión
Para equilibrar la eficiencia y la precisión es necesario seleccionar filos de corte óptimos, la geometría de la herramienta y ajustar el avance y la velocidad. Para piezas en serie, cortamos prototipos, registramos el desgaste de la herramienta y las desviaciones superficiales, y luego optimizamos los parámetros.
También supervisamos la rigidez de la máquina y la estabilidad de la sujeción. Incluso el mejor diseño de herramienta falla en condiciones inestables. La calibración de la sujeción in situ garantiza la estabilidad para un mecanizado de alta eficiencia, más fiable que el simple ajuste de parámetros.
Identificación de problemas de desgaste de herramientas y materiales
Los defectos superficiales o las desviaciones dimensionales suelen atribuirse a la dureza del material o a una rigidez insuficiente de la máquina. La experiencia práctica demuestra que el desgaste de la herramienta suele ser el verdadero culpable. Inspeccionamos los filos de las puntas, el redondeo y el desgaste del recubrimiento, junto con el sonido de corte y la formación de virutas, para determinar la causa raíz.
Comparar el rendimiento del mismo lote de herramientas con diferentes materiales ayuda a identificar patrones de desgaste. Ajustar los parámetros de la herramienta o reemplazarla primero reduce el tiempo de inactividad y la repetición del trabajo.
Prolongación de la vida útil de las mini fresas mediante la optimización de la trayectoria de la herramienta
El diseño de la trayectoria de la herramienta afecta la vida útil de la mini fresa. Las trayectorias deficientes generan cargas desiguales, lo que provoca astillado. Ajustamos la dirección de corte, el ángulo de entrada y las secuencias de segmentos en función del diámetro de la herramienta, el número de filos y el material.
Optimizar la evacuación de viruta y la distribución del calor no solo mejora la eficiencia, sino que también reduce la temperatura de la punta, prolongando así la vida útil de la herramienta. Las pruebas de campo confirman que una planificación adecuada de la trayectoria de la herramienta es más eficaz que las mejoras del recubrimiento o del material por sí solas.
Cómo elegir un proveedor confiable de mini fresas para compras a granel
En nuestra dilatada experiencia en proyectos de mecanizado de alta precisión, la selección de proveedores de microfresas influye directamente en la estabilidad de la producción y el control de costes. Al adquirir microfresas al por mayor, hemos observado repetidamente cómo las fluctuaciones de calidad pueden provocar roturas de herramientas, inconsistencias dimensionales y paradas inesperadas. En la práctica, evaluamos no solo el material y el recubrimiento de la herramienta, sino también la consistencia de la producción, los procesos de control de calidad y los resultados de la validación de lotes pequeños. Estos factores son mucho más fiables que la simple comparación de listas de precios.
Antes de iniciar la producción a gran escala, solemos realizar cortes de prueba en lotes pequeños según los materiales y las condiciones de mecanizado del cliente. Al registrar la vida útil de la herramienta, el acabado superficial y los patrones de desgaste, podemos evaluar el rendimiento de las herramientas de un proveedor en el mecanizado continuo. Este enfoque nos ayuda a reducir el riesgo y optimizar las decisiones de compra. Según nuestra experiencia, la selección de proveedores no es solo una decisión de compra, sino un factor crucial para mantener la estabilidad del mecanizado y controlar el coste total de producción.
¿Por qué las mini fresas micro de extremo al por mayor son más propensas a fluctuaciones de calidad?
En la adquisición a granel, nos encontramos con frecuencia con situaciones en las que algunas herramientas tienen un rendimiento constante, mientras que otras del mismo lote presentan roturas, desgaste desigual o un acabado superficial inestable. Mediante repetidos análisis in situ, observamos que pequeñas variaciones en el tratamiento térmico, el espesor del recubrimiento y la geometría del filo se acentúan considerablemente en las herramientas de microdiámetro. Esto es especialmente crítico para herramientas de menos de 0.3 mm, donde incluso una desviación mínima puede afectar la precisión del mecanizado.
Para gestionar esto, nos basamos en muestreos aleatorios, cortes de prueba y seguimiento del desgaste de las herramientas para evaluar la consistencia del lote. Con base en estos resultados, podemos ajustar los parámetros de corte o separar las herramientas en diferentes grupos de uso. Si bien esto aumenta la carga de trabajo inicial, reduce significativamente el tiempo de inactividad y las tasas de desperdicio en la producción en masa. Con el tiempo, este enfoque ha demostrado ser esencial para mantener un rendimiento de mecanizado estable.
Cómo controlamos la consistencia del carburo de las mini fresas
Garantizamos la consistencia del carburo de las mini fresas antes de la adquisición. Nos comunicamos con los proveedores sobre la calidad del carburo, la estructura del grano, los procesos de tratamiento térmico y la tecnología de recubrimiento. Tras la entrega, realizamos inspecciones dimensionales, comprobaciones de concentricidad y una evaluación visual de los filos de corte antes de liberar las herramientas para producción.
Además, realizamos mecanizados de prueba en lotes pequeños para evaluar la vida útil de las herramientas y la calidad superficial. Cualquier herramienta que presente desgaste o inestabilidad anormal se retira de forma temprana. También mantenemos registros de uso de las herramientas, incluyendo el tiempo de mecanizado, el tipo de material y el estado de desgaste, lo que nos permite gestionar dinámicamente los lotes de herramientas. En nuestra experiencia, la consistencia no depende solo de los proveedores, sino también de la verificación y la gestión sistemáticas en el taller.
Errores comunes en las adquisiciones a gran escala
En una ocasión, dimos soporte a un cliente que mecanizaba componentes electrónicos de alta precisión y que experimentaba frecuentes roturas de herramientas tras adquirir microfresas en grandes cantidades. Los cortes de prueba iniciales mostraron un rendimiento aceptable, pero durante la producción continua, las fallas de las herramientas aumentaron significativamente, lo que provocó tiempos de inactividad y retrabajo.
Tras un análisis in situ, determinamos que el problema no estaba relacionado con la rigidez de la máquina ni con la dureza del material, sino con una inconsistencia en la preparación de los bordes y la uniformidad del recubrimiento en todo el lote. Este caso reforzó una lección importante: aprobar las pruebas iniciales no garantiza la estabilidad del lote. Ahora recomendamos encarecidamente implementar la inspección por muestreo, el corte de prueba estandarizado y la validación del lote antes de la producción completa para evitar riesgos a gran escala.
Cómo evaluar el costo real entre el precio y la vida útil de la herramienta
En la producción en masa, las herramientas de bajo costo con una vida útil corta suelen generar un mayor costo total. Los cambios frecuentes de herramientas, las paradas de la máquina y el aumento de los desechos pueden superar rápidamente cualquier ahorro inicial. Los datos de nuestros proyectos demuestran consistentemente que las herramientas con una resistencia al desgaste estable y una vida útil predecible reducen el costo total de mecanizado, incluso si el precio unitario es mayor.
Evaluamos el costo en función del número de piezas por herramienta, el tiempo de inactividad durante los cambios de herramienta y la estabilidad de la calidad superficial. Al comparar diferentes proveedores en condiciones de mecanizado idénticas y registrar la progresión del desgaste de las herramientas, ayudamos a los clientes a identificar la solución más rentable. En la producción real, centrarse únicamente en el precio de la herramienta rara vez conduce al mejor resultado.
Preguntas frecuentes sobre las mini fresas (FAQ)
En nuestro trabajo diario de soporte técnico, recibimos con frecuencia preguntas sobre roturas de herramientas, selección de materiales y estrategias de mecanizado para minifresas. Muchos problemas surgen durante la producción, como una vida útil inestable de la herramienta, un acabado superficial deficiente o resultados de lotes inconsistentes. Estos no son problemas teóricos, sino desafíos que encontramos constantemente en las instalaciones de nuestros clientes.
Tras años de soporte in situ y recopilación de datos, hemos resumido las preguntas más frecuentes y sus soluciones prácticas. Nuestro objetivo es ayudar a los ingenieros a identificar rápidamente las causas, optimizar las estrategias de mecanizado y mejorar la estabilidad de las minifresas en diferentes materiales y aplicaciones.
¿Por qué mi mini fresa se rompe tan fácilmente?
Según nuestra experiencia, la rotura de herramientas suele deberse a una fuerza de corte excesiva, un voladizo largo o una rigidez insuficiente de la máquina. En ranurado profundo o mecanizado de alta velocidad, si la carga de viruta por diente es demasiado alta o la extensión de la herramienta es demasiado larga, la punta de la herramienta se vuelve muy vulnerable a fallas.
La evacuación de viruta es otro factor crítico. Una evacuación deficiente de la viruta provoca su compactación, un aumento de la fuerza de corte y una rotura rápida. A menudo optimizamos las trayectorias de la herramienta y la dirección de corte para garantizar un flujo de viruta uniforme, especialmente al mecanizar aluminio, titanio o acero endurecido. En la mayoría de los casos, la rotura de la herramienta no se debe a un solo problema, sino a una combinación de parámetros, configuración y condiciones de mecanizado.
¿Es el carburo siempre mejor que el HSS para las mini fresas?
Las herramientas de carburo suelen ofrecer mayor resistencia al desgaste y estabilidad térmica, especialmente para materiales de alta dureza y mecanizado de alta velocidad. Sin embargo, no siempre son la mejor opción. En el mecanizado de aluminio o cobre, las herramientas HSS de alta tenacidad a veces pueden proporcionar un corte más suave y reducir el riesgo de recrecimiento del filo.
En micromecanizado profundo o delicado, las herramientas de acero rápido (HSS) también pueden ofrecer una mejor resistencia al astillado gracias a su mayor tenacidad. La selección de la herramienta debe considerar las propiedades del material, las condiciones de corte y la rigidez de la máquina. En nuestra experiencia, elegir entre carburo y HSS requiere un equilibrio entre la tenacidad, la resistencia al desgaste y los requisitos de la aplicación, en lugar de asumir que una es universalmente mejor.
¿Cómo se deben utilizar las mini fresas micro de menos de 0.5 mm?
Para herramientas de menos de 0.5 mm, controlar la fuerza de corte y la estabilidad de la herramienta es fundamental. Mantenemos el voladizo de la herramienta lo más corto posible y reducimos la carga de viruta por diente para minimizar la tensión en la punta de la herramienta. A menudo se utilizan estrategias de mecanizado paso a paso para evitar cambios repentinos de carga.
La refrigeración y la lubricación también son esenciales. Una refrigeración adecuada ayuda a controlar la temperatura y reduce el desgaste del filo. La optimización de la trayectoria de la herramienta es igualmente importante para garantizar una evacuación fluida de la viruta y minimizar la vibración. Estas prácticas son especialmente importantes para herramientas ultrapequeñas, en el rango de 0.2 a 0.3 mm, donde incluso una inestabilidad mínima puede provocar un fallo inmediato.
¿Cómo seleccionar mini fresas para producción en masa?
En la producción en masa, la consistencia de la herramienta y una vida útil predecible son más importantes que el costo inicial. Normalmente, seleccionamos minifresas de carburo basándonos en la estabilidad del recubrimiento, la precisión del filo y el rendimiento en el mecanizado de prueba. La validación de lotes pequeños nos permite confirmar la vida útil de la herramienta y la calidad de la superficie antes de aumentar la escala.
También consideramos la rigidez de la máquina, la precisión de sujeción y las condiciones de refrigeración para garantizar que las herramientas tengan un rendimiento constante durante la producción. Un enfoque equilibrado, que considera el coste, la vida útil de la herramienta y la estabilidad del mecanizado, suele ofrecer mejores resultados a largo plazo que simplemente elegir la opción más económica.






