


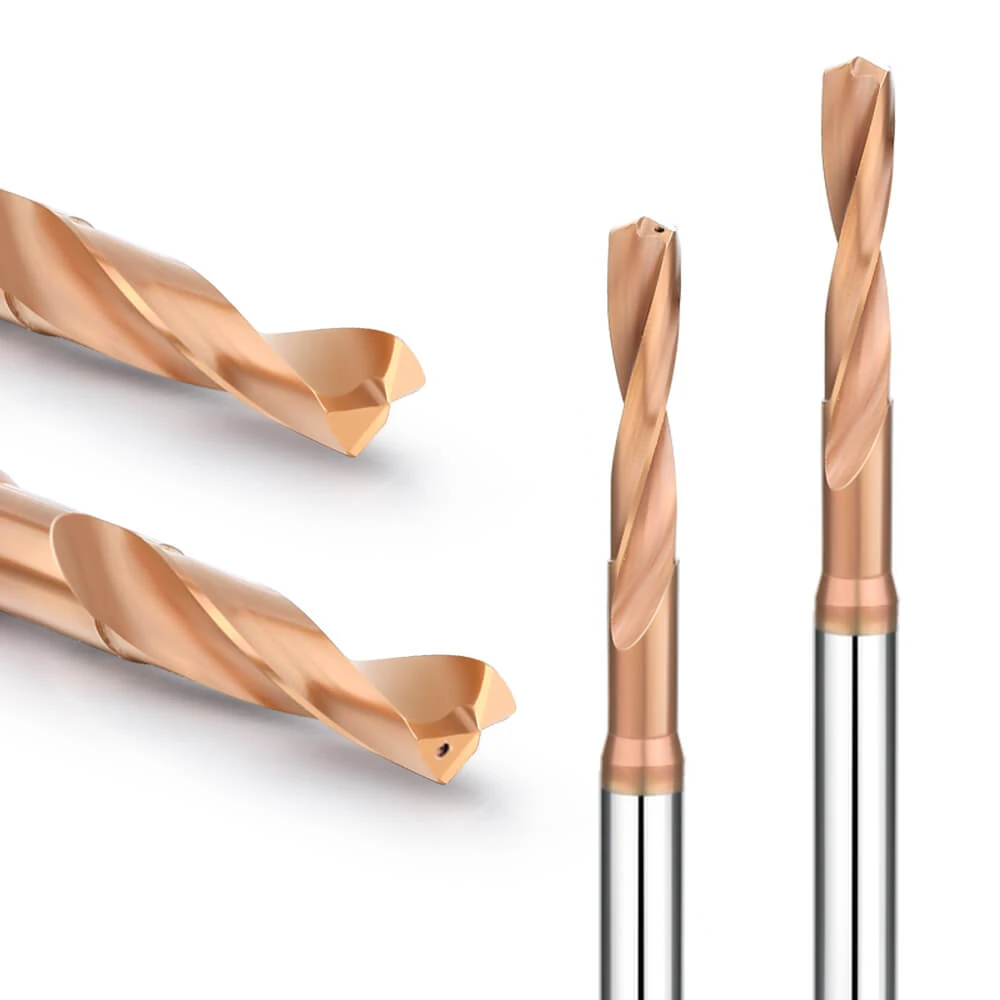
El mes pasado, un fabricante norteamericano de moldes de precisión con una larga trayectoria nos contactó en estado de pánico. Sus programadores CNC se topaban con un obstáculo al mecanizar un lote de acero para moldes Cr12MoV endurecido a HRC62. Debido a la extrema dureza, las brocas estándar emitían un chirrido penetrante y fallaban tras menos de dos perforaciones, sufriendo un astillamiento catastrófico en los bordes exteriores. Como ingenieros de herramientas de corte con más de 15 años de experiencia práctica en taller, hemos visto a innumerables clientes occidentales pagar un alto precio por elegir al proveedor equivocado e intentar mecanizar acero endurecido con herramientas de baja calidad.
Cuando se enfrentan a desafíos de mecanizado que implican una dureza tan extrema, los criterios convencionales de compra por catálogo siempre resultan insuficientes. No necesita un mayorista cualquiera; necesita una fábrica especializada en brocas de carburo para acero endurecido que comprenda a fondo la ciencia de los materiales y las geometrías de corte. Al fin y al cabo, una broca de carburo sólido de alta calidad para acero endurecido determina la carga del husillo y la eficiencia del ciclo en segundos, mientras que una herramienta barata puede arruinar instantáneamente horas de costoso trabajo de electroerosión o fresado.
Tras años de optimización de procesos, hemos llegado a una regla fundamental: para lograr un éxito constante en el taladrado de metales de alta dureza (HRC55 a HRC65), incluso una desviación de un micrón en el material base o el recubrimiento se magnificará exponencialmente en su VMC. Por lo tanto, al evaluar las verdaderas capacidades técnicas de un fabricante especializado en brocas de carburo para acero endurecido, ¿qué indicadores de fiabilidad debería buscar?
Selección del material base: ¿Posee el fabricante un material base de primera calidad para brocas de carburo HRC65?
En el taller solemos decir que el rendimiento máximo de una herramienta de corte está determinado por la naturaleza de su material base. Al taladrar acero endurecido con una dureza superior a HRC60, cualquier mínimo defecto interno provocará una falla estructural instantánea bajo una enorme tensión de corte. Al seleccionar a nuestros proveedores de varillas, vamos más allá de los valores básicos de dureza; priorizamos el polvo de carburo de tungsteno ultrapuro y la densidad sinterizada uniforme.
En la producción, preferimos materiales base con baja saturación magnética y alta resistencia a la rotura transversal (TRS). Esto exige una precisión absoluta en el control de la temperatura durante nuestro proceso de sinterización por sobrepresión a baja presión en vacío (HIP). Solo las varillas de carburo sólido producidas de esta manera pueden mantener la estabilidad ante choques térmicos y resistir la fatiga mecánica en la punta de corte bajo cargas pesadas.
Varillas de grano ultrafino/nano frente a carburo estándar: Resultados de nuestra prueba de resistencia a las virutas en el taladrado de acero endurecido HRC65
En nuestro laboratorio de corte, realizamos una prueba de durabilidad de herramientas en acero para matrices SKD11 HRC65 bajo condiciones rigurosas de corte en seco. Las brocas estándar de micrograno sufrieron microdesprendimientos en la esquina exterior del segundo orificio, fallando bajo las intensas fuerzas de compresión. En contraste, nuestras brocas especializadas de carburo HRC65, fabricadas con varillas a nanoescala ( tamaño de grano de $0.2\mu\text{m}–0.4\mu\text{m}$ ), mantuvieron una integridad de filo excepcional bajo el microscopio.
La física es sencilla: un tamaño de grano más fino implica una menor separación entre las partículas de carburo de tungsteno, lo que resulta en un equilibrio superior entre dureza y tenacidad. Al mecanizar acero templado, el filo de corte sufre un impacto intenso contra una microestructura martensítica dura con cada rotación. Nuestros datos de ensayo revelan que este sustrato de alta densidad garantiza un rendimiento de corte estable y reduce significativamente la rotura repentina de la herramienta.
Por qué los fabricantes genuinos de brocas de carburo sólido para acero endurecido deben mantener estrictamente el equilibrio de cobalto del 10 % al 12 %.
En muchos talleres occidentales, los ingenieros de procesos suelen caer en el error de creer que, para materiales con una dureza superior a HRC60, la broca debe ser lo más dura posible. Esto los lleva a exigir indiscriminadamente a sus proveedores un menor contenido de cobalto. Sin embargo, nuestra investigación y desarrollo demuestra que si el contenido de cobalto cae por debajo del 8 %, la fragilidad de la herramienta aumenta drásticamente, provocando una fractura frágil catastrófica dentro del orificio durante operaciones de alta velocidad de avance.
Por el contrario, si el contenido de cobalto supera el 12 %, la herramienta gana tenacidad, pero su dureza en caliente y su resistencia al desgaste se ven significativamente afectadas, lo que provoca una rápida deformación plástica a altas temperaturas. Por consiguiente, mantenemos de forma constante el contenido de cobalto de nuestras brocas de carburo sólido para acero endurecido dentro de un rango de equilibrio estricto del 10 % al 12 %. Esta proporción conserva una tenacidad al impacto suficiente a la vez que garantiza una alta resistencia a la compresión en el taller.
Diseño geométrico de filos: Cómo un fabricante líder de brocas de carburo para acero endurecido optimiza los filos de corte
Si la resistencia de una herramienta depende del material en bruto de la varilla, la geometría de su filo determina directamente su rendimiento de corte al contacto. Al mecanizar acero endurecido, las tensiones mecánicas y térmicas son varias veces mayores que en las operaciones estándar. Las brocas estándar afiladas fallan estrepitosamente al trabajar con piezas ultraduras, ya que un filo demasiado delgado es propenso a la deformación plástica instantánea o al microdesprendimiento de material.
Para lograr un equilibrio entre la resistencia a la viruta y un corte suave, aplicamos un chaflán negativo (K-Land) a nivel micrométrico o un afilado del filo principal. Estos ajustes microscópicos redirigen eficazmente las fuerzas de corte, alejándolas de la punta frágil y dirigiéndolas hacia el cuerpo rígido de la herramienta. Para nosotros, la optimización de la geometría se basa en la observación de la formación de virutas y el análisis de los sonidos de corte directamente en los talleres de nuestros clientes.
Ángulo de punto de 140° y punto de división especial: una solución geométrica para la deriva de centrado
El año pasado, un cliente alemán que mecanizaba ejes de transmisión templados experimentó frecuentes desviaciones de centrado causadas por el filo de cincel, lo que resultó en orificios fuera de tolerancia. El filo de cincel de las brocas estándar prácticamente no tiene capacidad de corte; simplemente aplasta el material, lo cual es desastroso por encima de HRC60. Resolvimos este problema introduciendo una punta dividida especial que reduce la longitud del filo de cincel e incorpora un ángulo de ataque positivo para un autocentrado genuino.
Al mismo tiempo, abandonamos decisivamente el ángulo de punta tradicional de 118° en favor de un ángulo fijo de 140°. Un ángulo de punta amplio reduce el tiempo de transición al entrar el filo en la pieza y concentra las fuerzas de corte axialmente. Combinadas con un borde de centrado rígido en forma de cruz, nuestras brocas de carburo para acero endurecido logran un centrado estable al instante sin necesidad de una broca piloto.
Control a nivel micrométrico del ángulo de alivio: Eliminación de la fricción severa y los ruidos chirriantes al taladrar acero duro.
Un chirrido penetrante dentro de un orificio casi siempre se debe a la fuerte fricción entre la cara de alivio y la superficie dura de la pieza de trabajo. Diseñar herramientas para acero ultraduro supone un gran desafío a la hora de elegir el ángulo de alivio. Si el ángulo de alivio es demasiado grande, el filo de corte carece de soporte posterior y se astilla bajo cargas pesadas; si es demasiado pequeño, la cara de alivio roza agresivamente contra las superficies endurecidas por deformación.
Para solucionar este problema, utilizamos un diseño de ángulo de alivio primario y secundario mediante rectificadoras CNC de 5 ejes. Limitamos el ángulo de alivio primario a 6°–8° para un soporte trasero rígido, mientras que aumentamos el ángulo de alivio secundario para una evacuación de virutas sin obstrucciones. Gracias a esta precisión, nuestras brocas de carburo de acero endurecido funcionan con un sonido suave y constante, y con una tensión mecánica significativamente reducida.

Procesos y equipos de recubrimiento: Evaluación de las capacidades técnicas básicas de una fábrica de brocas de carburo para acero endurecido.
En el mecanizado moderno de alta dureza, la tecnología de recubrimientos asume casi la mitad de la responsabilidad de resistir el desgaste de la superficie de la herramienta. Al perforar materiales endurecidos, las temperaturas localizadas en la zona de contacto suelen superar los 800 °C. Si una fábrica de brocas de carburo para acero endurecido depende exclusivamente de recubrimientos subcontratados o de equipos de baja gama, no podrá formar una película protectora de alta adherencia, lo que provocará que los recubrimientos se desprendan en láminas durante la perforación de agujeros profundos.
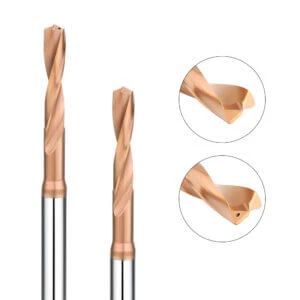
Para garantizar la estabilidad, utilizamos hornos de recubrimiento PVD de alta gama de fabricación propia en lugar de subcontratar. Evaluar a un fabricante requiere valorar su capacidad para ajustar con precisión la interfaz del recubrimiento, controlar la nanoestructura multicapa y minimizar los defectos de partículas en la superficie. Solo integrando el sustrato con la capa de película compuesta podemos crear una protección térmica impenetrable capaz de soportar un desgaste extremo durante la perforación.
De TiAlN a nanorrevestimientos nACo: datos reales sobre la protección de brocas de carburo sólido para acero endurecido en mecanizado a altas temperaturas.
Los recubrimientos estándar de nitruro de titanio y aluminio (TiAlN) fallan cuando los clientes estadounidenses mecanizan aceros para matrices de trabajo en frío con una dureza superior a HRC60 a altas velocidades de husillo, ya que alcanzan rápidamente sus límites de dureza al rojo vivo. Por consiguiente, integramos el recubrimiento nanocompuesto (nACo) en nuestro departamento de I+D. Compuesto de TiAlN nanocristalino y Si3N4 amorfo, este fino recubrimiento superduro aumenta la resistencia a la oxidación hasta 1,100 °C y alcanza una nanodureza de 45 GPa.
En pruebas de perforación en seco sobre acero HRC62, los recubrimientos convencionales mostraron un desgaste significativo del filo tras 15 perforaciones debido a la difusión química a alta temperatura. En contraste, nuestras brocas de carburo sólido para acero endurecido, con recubrimiento nanocompuesto optimizado, se mantuvieron intactas tras 40 perforaciones consecutivas, mostrando únicamente signos normales de fricción. Estos datos reales confirman que la película nanocompuesta previene el ablandamiento térmico en condiciones de calor extremo.
Preparación del filo (antes del recubrimiento): El proceso oculto que determina la vida útil de las brocas de carburo HRC65
Muchos supervisores de taller se centran únicamente en el grado y el color del recubrimiento, pasando por alto un proceso fundamental que afecta la vida útil de la herramienta: la preparación del filo. Cuando una broca sale de una rectificadora de 5 ejes, su filo está plagado de rebabas y microfisuras microscópicas. Si se aplica un recubrimiento directo, estos defectos quedan encapsulados; una vez que comienza el mecanizado, las rebabas que se desprenden arrancan el recubrimiento, lo que provoca un astillamiento inmediato del filo.
Por lo tanto, antes del recubrimiento, afilamos con precisión el filo mediante cepillado con nailon, pulido por arrastre o granallado abrasivo para crear un perfil ligeramente redondeado a escala micrométrica. Esto elimina la concentración de tensiones y crea una interfaz superior para la adhesión del recubrimiento. Esta preparación especializada es el verdadero secreto para prolongar la vida útil de nuestras brocas de carburo HRC65 y garantizar un rendimiento de corte estable.
Inspección y control de calidad: Cómo una fábrica de brocas de carburo de alta calidad realiza una "inspección al 100%" antes del envío.
En la industria de fabricación de herramientas, producir una sola muestra de alta precisión es sencillo; el verdadero desafío reside en garantizar que miles de herramientas tengan una durabilidad de corte idéntica durante la producción en masa. Cuando los operarios de máquinas CNC dejan las máquinas funcionando sin supervisión durante la noche, cualquier herramienta con un defecto microscópico se convierte en una bomba de relojería. Por lo tanto, una fábrica cualificada de brocas de carburo para acero endurecido nunca debe basarse únicamente en el muestreo aleatorio para el control de calidad.
En nuestro departamento de control de calidad, contamos con manómetros neumáticos, microscopios láser y sistemas de medición visual totalmente automatizados que operan las 24 horas. Inspeccionamos rigurosamente los parámetros de cada herramienta terminada, incluyendo las tolerancias del diámetro del vástago, la longitud de las ranuras y la simetría del filo. Entendemos que los clientes de alta gama exigen previsibilidad; por ello, nuestros exhaustivos protocolos de inspección al 100% están diseñados para eliminar cualquier variable de incertidumbre en su línea de producción.
Excentricidad a nivel micrométrico: una prioridad absoluta para los clientes occidentales: cómo la mantenemos por debajo de 0.002 mm utilizando equipos de inspección alemanes.
Los ingenieros de procesos occidentales son extremadamente sensibles a una métrica específica: la excentricidad radial. Al taladrar acero endurecido, si la excentricidad supera los 0.005 mm, la extrema dureza del material provoca fuerzas desiguales en los filos de corte, lo que conlleva un astillamiento prematuro en las esquinas. Para limitar estrictamente la excentricidad del filo de corte a 0.002 mm, utilizamos máquinas de preajuste y medición de herramientas Zoller de fabricación alemana para nuestras inspecciones al 100 %.
En la práctica, colocamos las brocas afiladas en mandriles hidráulicos de inspección de alta precisión para simular el funcionamiento real del husillo durante el escaneo láser sin contacto. Ajustando los parámetros de rectificado de la muela a nivel micrométrico, garantizamos que ambos filos de corte principales mantengan trayectorias altamente coincidentes durante la rotación. Esta excepcional simetría de fuerza en las brocas de carburo sólido para acero endurecido reduce significativamente la vibración del husillo de la máquina herramienta.
Inspección visual para detectar defectos microscópicos en el filo de corte: Prevención de fallos repentinos de herramientas en centros de mecanizado
Cuando una herramienta sufre una fractura repentina y frágil al perforar acero endurecido, la causa principal suele ser la presencia de microfisuras que quedan durante el proceso de afilado. Estos defectos microscópicos, ocultos bajo el recubrimiento, son invisibles a simple vista y pasan desapercibidos con lupas estándar de baja magnificación. Para solucionar este problema, integramos un sistema de imagen óptica industrial de alta resolución para examinar la topografía microscópica de nuestras brocas de carburo para acero endurecido.
Mediante el análisis de imágenes de ultra alta definición con un aumento superior a 100x, podemos detectar con claridad microfisuras por tensión térmica o pequeñas estrías en los bordes causadas por el desgaste de la rueda. Cualquier herramienta que no cumpla con nuestros estándares de calidad microscópica de los bordes se rechaza de inmediato y se le impide entrar en el horno de recubrimiento PVD. Esta rigurosa inspección visual minimiza eficazmente el riesgo de rotura repentina de la herramienta causada por concentraciones de tensión microscópicas en sus máquinas CNC multieje.
Capacidades de soporte técnico: Elija un fabricante de brocas de carburo que pueda entablar un diálogo profundo con sus ingenieros de CNC.
Al seleccionar brocas de carburo para una fábrica de acero endurecido , el factor diferenciador clave reside en el soporte técnico del fabricante. Un proveedor que simplemente adapta los pedidos a un catálogo estándar, sin comprender las condiciones de corte específicas, no puede brindar asistencia al trabajar con materiales extremadamente duros. En los talleres existen demasiadas variables: la rigidez de la máquina, la fuerza de sujeción del portaherramientas y los ajustes de la trayectoria influyen directamente en el rendimiento.
Si experimenta frecuentes desconchamientos en los bordes debido a la dureza desigual de la pieza de trabajo, o si tiene dificultades para programar un nuevo material, póngase en contacto con nuestro equipo de ingeniería de aplicaciones. Un fabricante competente debe colaborar estrechamente con sus programadores CNC, revisando los planos y analizando los detalles del mecanizado en un lenguaje práctico y comprensible para el taller. Ofrecemos asistencia técnica integral, desde la optimización de las soluciones de sujeción hasta el ajuste preciso de las rutas de evacuación de virutas.
Un caso práctico real: Personalización de brocas escalonadas no estándar para un comprador estadounidense/europeo: Ofreciendo soluciones de mecanizado, no solo herramientas.
El trimestre pasado, un fabricante aeroespacial nos contactó porque la coaxialidad de un orificio escalonado en acero endurecido no cumplía sistemáticamente con las especificaciones del plano utilizando herramientas estándar. Esto generaba altos índices de desperdicio y ciclos de producción excesivamente largos. Tras una evaluación detallada de sus planos, diseñamos a medida brocas de carburo sólido para aplicaciones en acero endurecido, con dos escalones y un afilado de filo optimizado.
Esta broca escalonada personalizada completó el mecanizado de orificios complejos —una tarea que antes requería tres operaciones separadas— en una sola pasada. Aseguró tolerancias de coaxialidad precisas para los orificios multietapa, reduciendo el tiempo de ciclo de mecanizado por pieza en casi un 40 %. Si tiene problemas con el mecanizado de cavidades especiales o ángulos de punta no estándar, simplemente envíenos los planos de su pieza y las especificaciones de los orificios.
Parámetros de corte optimizados (velocidades y avances) para acero endurecido HRC55–HRC65: Se acabaron las pruebas y errores a ciegas en el taller.
Al taladrar materiales ultraduros, el margen para la velocidad de corte óptima ( Vc ) y la velocidad de avance ( f ) es extremadamente estrecho, lo que lleva a muchos talleres a recurrir a cálculos a ciegas. En nuestro laboratorio de corte especializado, hemos realizado miles de pruebas de vida útil de herramientas en aceros martensíticos endurecidos de diversos niveles de dureza. Sabemos que una velocidad de avance demasiado baja produce un endurecimiento por deformación severo, mientras que una demasiado alta causa una sobrecarga mecánica instantánea.
Si actualmente se basa en conjeturas o nota un desgaste anormalmente rápido de las herramientas, proporciónenos el grado específico del material, los límites de RPM del husillo y la presión del refrigerante. Gracias a nuestra base de datos de corte, desarrollada durante más de 16 años, le proporcionaremos las velocidades y avances recomendados con precisión para sus brocas de carburo HRC65. Permítanos ayudarle a eliminar el ciclo frustrante y costoso de desperdiciar herramientas y material mediante prueba y error.






