


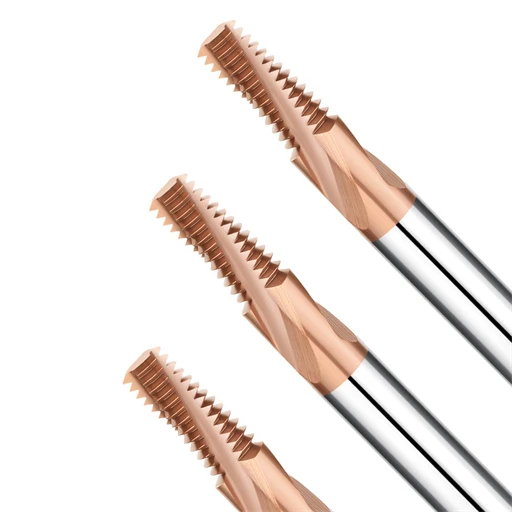
La semana pasada, mantuvimos una videollamada urgente a altas horas de la noche con un cliente del sector aeroespacial con el que llevamos mucho tiempo trabajando en Alemania. Estaban utilizando nuestras fresas de roscar HRC65 para mecanizar un lote de acero aleado de ultra alta resistencia con tratamiento térmico y especificaciones UNC. Los resultados en el taller fueron desastrosos. Si bien las herramientas no se rompieron, el calibre de rosca "Pasable" se atascó después de solo dos roscas, mientras que el calibre "No Pasable" se atascó sin problemas.
Este es un escenario de fallo clásico que encontramos repetidamente en proyectos de fresado de acero de alta dureza. Al usar fresas de carburo en acero endurecido con una dureza superior a HRC60, se produce una lucha a nivel micrométrico entre la deflexión de la herramienta y la compensación CNC. Bajo estas fuerzas de corte extremas, una fresa estándar para acero se desvía fácilmente, dejando una conicidad imperceptible en el interior del orificio.
Muchos talleres recurren por defecto a la programación estándar de entrada recta de una sola forma o pasan por alto la relación de conversión entre el avance del centro de la herramienta y el avance periférico al usar fresas de roscar UNC. Este descuido da como resultado perfiles de rosca incompletos, roscas rotas o diámetros de paso fuera de tolerancia. Para agujeros profundos o chaflanes integrados, las herramientas estándar fallan por completo, lo que nos obliga a diseñar fresas de roscar personalizadas con ángulos de hélice variables y núcleos reforzados para eliminar las vibraciones.
Las fallas en el calibre "Pasable", los dientes rotos y la delaminación anormal del recubrimiento no se pueden resolver con frías teorías de los libros de texto. En el mecanizado real, las fluctuaciones de enfriamiento, los ajustes radiales de la profundidad de corte ( ae ) o una entrada de arco "inclinada" determinan si una forja de $5,000 se convierte en un producto terminado o en chatarra. ¿Se enfrenta a menudo a esas frustrantes situaciones en el taller donde el calibre "Pasable" no encaja, pero ajustar el desplazamiento de la herramienta provoca que el calibre "No Pasable" falle instantáneamente?
Fallos en los calibres pasa/no pasa: El principal desafío al usar fresas de roscar HRC65 en acero endurecido.
En el mecanizado de acero endurecido, las fallas en los calibres pasa/no pasa son un problema constante y costoso. Cuando la dureza de la pieza alcanza HRC65, la resistencia al corte del material aumenta exponencialmente, amplificando cualquier desviación mínima del proceso. Con frecuencia vemos a operarios ajustando repetidamente la compensación del radio de la herramienta, solo para descubrir que el calibre pasa se atasca en la entrada del orificio, mientras que el calibre no pasa se introduce inesperadamente sin problemas.
Como fabricantes de herramientas, sabemos que estos fallos de inspección rara vez se deben a dimensiones incorrectas. En cambio, suelen indicar una falta crítica de rigidez bajo cargas de corte extremas. No existe una fórmula universal; para resolver este problema es necesario encontrar un equilibrio práctico entre la eficiencia de corte, la vida útil de la herramienta y la precisión micrométrica.
Problemas de deflexión y conicidad de la herramienta: Equilibrio entre rigidez y fuerzas de corte para fresas de roscar de carburo a alta dureza.
El mecanizado agresivo del acero HRC65 genera enormes fuerzas de repulsión entre la herramienta y la pieza. Si bien las fresas de roscar de carburo sólido ofrecen una dureza excepcional, su módulo elástico aún presenta límites físicos bajo cargas radiales elevadas. En consecuencia, los voladizos largos de la herramienta provocan una ligera desviación en la punta, creando una conicidad sutil donde la profundidad de la rosca en el fondo del orificio es insuficiente.
Minimizar el voladizo de la herramienta rara vez es una opción cuando se trabaja con geometrías de piezas fijas y complejas. Nuestra experiencia en taller demuestra que la mejor solución reside en optimizar la geometría de la herramienta reduciendo el margen y aumentando el ángulo de desprendimiento para disminuir la resistencia al corte. Además, su programa CNC debe utilizar una trayectoria de retracción helicoidal, empleando una estrategia de fresado por tracción para aprovechar la rigidez inherente del husillo de la máquina.
Diámetro primitivo fuera de tolerancia: Superando los cuellos de botella de precisión con fresas de rosca UNC mediante el ajuste fino del desplazamiento CNC.
Al mecanizar roscas gruesas unificadas (UNC), el amplio ángulo de perfil de 60 grados provoca que el área de contacto de corte se expanda rápidamente a medida que aumenta la profundidad. Muchos ingenieros acostumbrados al acero al carbono estándar aplican erróneamente grandes ajustes de compensación de radio en una sola pasada en sus controladores CNC. Sin embargo, al utilizar fresas para roscas UNC en acero HRC65, estos ajustes tan bruscos provocan fluctuaciones drásticas en la corriente del motor del husillo, lo que resulta en un diámetro de paso ondulado.
Recomendamos encarecidamente un enfoque incremental de múltiples pasadas al ajustar el diámetro medio de la rosca. Cada modificación de la compensación de desgaste de la herramienta (el valor D en G41) no debe exceder los 0.02 mm, controlando de cerca el porcentaje de carga del husillo. Si necesita aumentar excesivamente la compensación de la herramienta solo para que el calibre "Pase" sea correcto, deténgase e inspeccione la conicidad del orificio piloto en lugar de manipular a ciegas el panel de control.
Recuperación elástica: Fallo del calibre “Pasado” en acero endurecido de alta tenacidad y la estrategia de “Paso por resorte”.
Más allá de la deflexión de la herramienta, las propiedades físicas de los aceros especializados para matrices presentan una variable compleja e invisible. Ciertos aceros para herramientas conservan una alta tendencia a la deformación elástica incluso después de ser templados a una dureza extrema. Cuando la fresa para roscar acero completa su trayectoria programada, el metal experimenta una microrecuperación, recuperando su forma original en el instante en que el filo de corte se retira.
Este efecto de recuperación elástica implica que el espacio de rosca final es menor que la trayectoria recorrida por la herramienta, lo que provoca que el calibre pasa se atasque. Para solucionarlo, siempre añadimos un "Paso de Rebote" —un ciclo de acabado con avance radial cero— después del ciclo de mecanizado estándar. Este proceso se basa únicamente en la rigidez residual de la herramienta para eliminar el material elástico, asegurando que el calibre pasa sin problemas y sin aflojar el lado de "No Pasa".

Acabado superficial deficiente y daños en la rosca: ajustes prácticos para optimizar el mecanizado de roscas.
En metales extremadamente duros, el acabado superficial de la rosca determina la vida útil y la precisión del montaje. Si se observan flancos desgarrados, rebabas o perfiles irregulares en lugar de acabados pulidos, significa que el equilibrio termomecánico en la zona de corte se ha roto. Muchos talleres intentan solucionar esto aumentando indiscriminadamente la velocidad del husillo, pero en acero HRC65, esto resulta contraproducente, ya que genera calor por fricción localizado y acelera el daño térmico.
Basándonos en nuestra dilatada experiencia en la gestión de pedidos de exportación de precisión, la corrección del acabado superficial requiere evaluar las fuerzas que actúan sobre la morfología de las virutas. El acero endurecido produce virutas extremadamente frágiles y afiladas que, si quedan atrapadas y se vuelven a cortar en un orificio ciego, provocan un desgarro inmediato. Resolvemos este problema ajustando tres variables interconectadas: la dirección de corte, el control del choque térmico y la microgeometría del filo de corte.
Elección entre fresado ascendente y fresado en concordancia: Observaciones sobre la evacuación de virutas durante las pruebas de taller de fresas de roscar para acero.
Al programar roscas internas en aleaciones endurecidas, la dirección de corte determina el éxito de la evacuación de virutas. En nuestras pruebas de taller, el uso de una fresa de roscar convencional para acero en modo de fresado ascendente convencional provocó que el filo de corte pasara de delgado a grueso. Esta fricción genera un endurecimiento por deformación severo y proyecta virutas calientes hacia adelante, en la trayectoria de la herramienta, lo que conlleva un nuevo corte y microdesgarros.
Por lo tanto, recomendamos una estrategia de fresado en concordancia para casi todas las aplicaciones de alta dureza. El fresado en concordancia penetra en el metal de grueso a delgado, lo que produce una viruta más limpia y evacua los residuos hacia atrás, al espacio de rosca abierto y terminado. Asegúrese de que su máquina CNC tenga una holgura mínima en el husillo de bolas, ya que las guías antiguas pueden sufrir vibraciones intermitentes bajo las fuerzas del fresado en concordancia.
Cómo evitar errores comunes en las estrategias de refrigeración: por qué el uso indiscriminado de refrigerantes en emulsión provoca agrietamiento térmico en fresadoras de roscas HRC65.
Muchos operarios de máquinas ven humo en la zona de corte e instintivamente inundan el orificio con emulsión soluble en agua. Sin embargo, al usar fresas de roscar HRC65 , esta práctica tradicional resulta catastrófica para la vida útil de la herramienta. El calor extremo generado en el filo de corte, seguido del enfriamiento instantáneo durante la interpolación circular interrumpida, crea un intenso choque térmico que agrieta rápidamente el sustrato subyacente.
Nuestras sesiones de resolución de problemas en talleres de EE. UU. confirman que la microfisuración térmica destruye los filos de corte en apenas unos pocos pasos de rosca. Para estos niveles de dureza extremos, recomendamos encarecidamente el mecanizado en seco combinado con chorros de aire a alta presión (superiores a 6 bar) o lubricación mínima (MQL). Esto mantiene un entorno térmico estable y utiliza la velocidad para expulsar completamente las virutas calientes y endurecidas del orificio.
Microdesprendimiento de fragmentos en el filo de corte: análisis de la delaminación del recubrimiento en fresas de roscar de carburo de alta calidad bajo gran aumento.
Cuando el acabado de las roscas se deteriora sin previo aviso y la herramienta parece intacta, el problema se encuentra a escala microscópica. Con una magnificación de 100x en fresas de roscar de carburo usadas, observamos con frecuencia delaminación irregular del nanorrevestimiento o astillamiento a microescala a lo largo del borde del sustrato. Estas imperfecciones microscópicas y dentadas actúan como pequeñas sierras, raspando y destruyendo instantáneamente las crestas de la rosca de la pieza.
Este fallo prematuro del recubrimiento suele deberse a un desequilibrio entre el filo y la resistencia del mismo. Los filos excesivamente afilados se astillan instantáneamente con impactos HRC65, mientras que los filos sobrepasivados generan calor por fricción que provoca la separación del recubrimiento. Utilizamos un proceso patentado de pulido por suspensión para controlar el radio del filo con una precisión micrométrica, aunque es fundamental mantener la excentricidad de la herramienta por debajo de 0.005 mm para evitar una carga desigual en los dientes.
Roscas dañadas y perfiles incompletos: correcciones de programación para fresas de roscas de paso grande y UNC.
El mecanizado de roscas de paso grueso suele provocar una grave distorsión del perfil y desgarros en los flancos. Un paso de rosca mayor requiere una mayor profundidad de corte radial y un mayor contacto de la herramienta, lo que provoca un aumento exponencial del par de torsión del husillo. Cuando los talleres encuentran crestas aplanadas en roscas gruesas, a menudo atribuyen la falla a defectos de fabricación de la herramienta, pero las auditorías in situ de nuestro equipo demuestran que el problema casi siempre reside en la lógica de la trayectoria de la herramienta CNC.
Ante umbrales de dureza extremos, los antiguos hábitos de programación deben ceder ante las limitaciones de la fuerza física. No se puede perforar acero duro de paso grueso en una sola pasada de interpolación sin destruir la microestructura de carburo de la herramienta. Para eliminar los perfiles desgarrados, es necesario utilizar el código de programación para suavizar las fuerzas de impacto iniciales, reducir los acoplamientos radiales y compensar la cinemática de interpolación circular.
Mejora de la trayectoria de la herramienta: Abandono de la entrada radial recta en favor de la entrada en arco (entrada rodante).
Al introducir una herramienta en línea recta radialmente en acero endurecido, los dientes de avance sufren un impacto violento. Este repentino pico de carga es la principal causa de astillamiento en los bordes de avance de las fresas de rosca UNC de paso grande. La entrada radial recta perfora el material, provocando un pico instantáneo de corriente en el husillo y dejando una marca de vibración localizada en el punto de inicio que arruina el resto de la trayectoria circular.
Para eliminar este problema, recomendamos a nuestros clientes que modifiquen sus trayectorias de entrada utilizando un arco tangencial o método de "introducción gradual". Esta técnica permite que la herramienta se desplace hacia el corte siguiendo un radio suave, lo que permite que el espesor de la viruta aumente gradualmente desde cero hasta la velocidad de avance programada. Si bien la programación manual G02/G03 para esta entrada requiere algunos cálculos adicionales, garantiza una carga estable de la herramienta y roscas de entrada limpias.
Fresado multipaso: Profundidad de corte radial recomendada (ae) para acero de alta dureza
Intentar un desbaste de una sola pasada a profundidad completa en acero HRC60+ supone un riesgo enorme para su presupuesto de herramientas. Al utilizar una fresa de roscar estándar para acero, una profundidad de corte radial excesiva ( ae ) genera presiones laterales que deforman físicamente el cuerpo de la herramienta. Esta deformación se manifiesta como una rosca cónica fuera de especificación, apretada en la parte inferior y suelta en la superior, lo que solo puede corregirse mediante pasadas múltiples.
Nuestros dieciséis años de datos de pruebas en aceros duros para moldes indican que las roscas de paso grande requieren de tres a cuatro pasadas radiales. Normalmente, configuramos la primera pasada de desbaste para eliminar entre el 50 % y el 60 % de la profundidad total de la rosca, seguida de una segunda pasada del 30 %. A continuación, asignamos una pasada de acabado final estrictamente limitada a 0.05 mm, que elimina el exceso de material sin someter la herramienta a cargas laterales excesivas.
Cálculo incorrecto de la velocidad de avance periférico: Prevención de la sobrecarga del centro de la herramienta en sistemas CNC
Este es un error clásico de velocidad angular que afecta a más del 90 % de los programadores y operarios de máquinas. El controlador CNC calcula la interpolación circular interna basándose en la trayectoria del eje central de la herramienta, no en la periferia de su filo. Si introduce la velocidad de avance periférica directamente del manual de herramientas como valor F, el centro de la máquina herramienta se desplazará demasiado rápido, sobrecargando los dientes.
Cuando las fresas de roscar de carburo de alto rendimiento se rompen inmediatamente al entrar en un orificio, casi siempre se debe a un cálculo erróneo de la velocidad de avance del eje central. Debe reducir la velocidad de avance del programa en función de la relación entre el diámetro del orificio y el diámetro de la herramienta. La fórmula es sencilla: Avance central = Avance de contorno * (Diámetro del orificio – Diámetro de la herramienta) / Diámetro del orificio. Verifique la salida de su software CAM con este cálculo antes de iniciar el ciclo.
Rotura inesperada de herramientas y corta vida útil: estrategias de programación extremas para el mecanizado de agujeros profundos o aceros especiales.
En la producción de moldes de precisión y acero de grado militar, la rotura repentina de herramientas es una auténtica pesadilla. Esto es especialmente cierto cuando la profundidad de mecanizado supera el doble del diámetro de la rosca ( >2D ). En estos orificios profundos y confinados, las virutas se acumulan fácilmente, provocando un aumento repentino del calor por fricción. Muchos talleres, con plazos de entrega ajustados, aplican sin más ciclos de mecanizado estándar, ignorando el incremento gradual de la resistencia al corte.
Este descuido provoca que la vida útil de las herramientas sea inferior a la esperada, además de atascos frecuentes. Para prolongar la vida útil de las herramientas, no basta con reducir la velocidad del husillo; es necesario controlar las condiciones previas a la perforación y compensar las deficiencias de rigidez entre la longitud y el diámetro. Al distribuir la carga física entre las etapas previas del proceso, se puede lograr una producción en lotes estable incluso bajo plazos de entrega muy ajustados.
Llevando al límite las dimensiones de los orificios de preperforación: Reduciendo las cargas de corte iniciales para fresas de roscar HRC65
Al trabajar con metales ultraduros, los técnicos suelen respetar estrictamente los límites inferiores de las tablas de perforación previa. Sin embargo, perforar un orificio demasiado pequeño con fresas de roscar HRC65 obliga a la punta de la herramienta a eliminar un exceso de metal cerca de la raíz durante el desbaste. Esta sobrecarga inicial de corte actúa como un catalizador oculto de fatiga térmica prematura, lo que provoca una falla repentina e imprevista de la herramienta.
Siempre que se cumplan las tolerancias de rosca finales, recomendamos ajustar el diámetro del orificio piloto hacia su límite superior admisible. Un ligero aumento en el diámetro del orificio piloto puede reducir el volumen de metal removido durante la entrada radial en casi un 20 %. Esta optimización de fracciones de milímetro mejora la evacuación inicial de virutas y reduce la corriente del husillo, lo que permite que las herramientas de alta dureza entren en contacto con el material de manera fluida.
Vibraciones causadas por voladizos largos: Cambio a fresas de roscado personalizadas con espesor de núcleo ajustado y ángulos de hélice variables.
A medida que aumenta la profundidad de la rosca, los voladizos de las herramientas estándar superan una relación de rigidez crítica, lo que hace inevitable la vibración. Esta vibración periódica deja ondulaciones antiestéticas en los flancos de la rosca y provoca un desgaste rápido del filo debido a cargas de impacto desiguales. Muchos centros de mecanizado estadounidenses se enfrentan a este problema cuando la relación longitud-diámetro supera 3:1, ya que las estrategias estándar de reducción de velocidad sacrifican la eficiencia sin eliminar la resonancia.
Para superar estos cuellos de botella en agujeros profundos, nos alejamos de los catálogos estándar y diseñamos fresas de roscar personalizadas, adaptadas a la dinámica del husillo de la máquina. En estos diseños, aumentamos el diámetro del núcleo de la herramienta en la base para mejorar la rigidez a la flexión e incorporamos ángulos de hélice variables. Esta geometría interrumpe la resonancia armónica durante el corte, suprimiendo la vibración y permitiendo mantener velocidades de avance estándar.
Prevención de roturas sin desperdicio: Por qué las fresas para roscar acero superan a los machos de carburo en piezas de trabajo costosas.
Al mecanizar forjas aeroespaciales que valen miles de dólares, una sola herramienta rota puede arruinar la pieza por completo. Los departamentos de compras suelen preguntar por qué evitamos usar machos de roscar de carburo para lograr ciclos de mecanizado más rápidos. Desde la perspectiva de la mitigación de riesgos, si un macho de roscar se rompe dentro del acero endurecido debido a una sobrecarga de torque, sus roscas rígidas se atascan firmemente en el orificio, lo que hace que la extracción sea prácticamente imposible sin dañar la pieza semielaborada.
Por el contrario, elegir una fresa de roscar de alta calidad para acero es la mejor opción para lograr una tasa de desperdicio cero. Dado que el diámetro de la fresa es menor que el diámetro de la rosca, existe un amplio espacio libre geométrico para su retracción. Si un corte de energía o un error del operario provoca una rotura, el fragmento de carburo roto no se atascará en la rosca, lo que permite a los técnicos extraerlo fácilmente con pinzas.
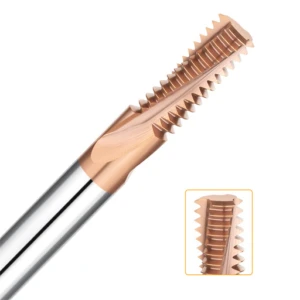
Soluciones para condiciones extremas y no estándar: ¿Cuándo cambiar de herramientas estándar a fresas de roscar personalizadas?
Tras abordar los fallos de calibración, el acabado superficial y la compensación de paso, debemos afrontar la dura realidad del taller. Por muy perfecto que parezca un catálogo de herramientas estándar, no puede abarcar todas las geometrías extremas ni las aleaciones especiales. Al trabajar con paredes delgadas, obstrucciones escalonadas o fijaciones débiles, modificar los parámetros estándar supone una pérdida de tiempo de preparación. Conformarse con las herramientas estándar suele conllevar una pérdida oculta del control de calidad del producto.
Si actualmente está evaluando pedidos de componentes de alta dureza y alto valor, le sugerimos que cambie su enfoque de los costos individuales de las herramientas a la eficiencia general del ciclo. Las fresas no estándar están diseñadas para adaptarse directamente a la rigidez máxima de su máquina, reconfigurando el cuerpo de la herramienta cuando las opciones estándar no son suficientes. Los siguientes dos casos de personalización muestran cómo resolvemos estos problemas específicos para nuestros clientes.
Agujeros profundos de grado aeroespacial y altas relaciones longitud-diámetro: un estudio de caso sobre fresas de roscado de carburo personalizadas
Un cliente del sector aeroespacial necesitaba mecanizar una rosca interna con una relación longitud-diámetro 4D en acero HRC62. Probaron con fresas de roscar de carburo estándar, pero la longitud de cuello que requerían estas herramientas provocó una drástica disminución de la rigidez en la sección central. Esto resultó en una desviación de 0.08 mm en el fondo del orificio, lo que imposibilitó superar la prueba de calibración a pesar de los extensos ajustes de programación.
Para superar este problema de rigidez, rediseñamos por completo las proporciones estructurales de la herramienta. Para este diseño personalizado, integramos la transición entre el vástago y el cuello en un perfil trapezoidal cónico y aplicamos un chaflán negativo asimétrico al ángulo de alivio. Si tiene problemas con la deflexión en agujeros profundos, le invitamos a compartir sus condiciones de operación y planos específicos para que podamos optimizar el espesor del núcleo de su herramienta.
Roscado y biselado integrados: solución a los problemas de rebabas y eficiencia para clientes europeos y estadounidenses en la producción en masa.
En las líneas de producción de alto volumen, los proveedores de primer nivel imponen estándares estrictos en cuanto a los tiempos totales de ciclo. Las secuencias estándar incluyen taladrado, biselado y roscado, pero los frecuentes cambios de herramienta consumen un costoso tiempo improductivo. Además, en el acero endurecido HRC65, las herramientas independientes suelen dejar rebabas microscópicas en la transición del biselado, lo que compromete el ajuste de la calibración. Con frecuencia resolvemos este problema específico al optimizar las líneas de producción para la industria automotriz.
Para estaciones de trabajo donde el tiempo de ciclo es crítico, utilizamos habitualmente fresas de roscar personalizadas, multifuncionales e integradas. Al combinar el biselado y el roscado de bordes en diferentes secciones escalonadas de una sola herramienta, se eliminan las rebabas de la entrada del orificio inmediatamente después de completar la pasada de interpolación final. Si experimenta cuellos de botella en la producción, comparta con nosotros las especificaciones de sus materiales y la lista de herramientas, y diseñaremos una solución integrada.






