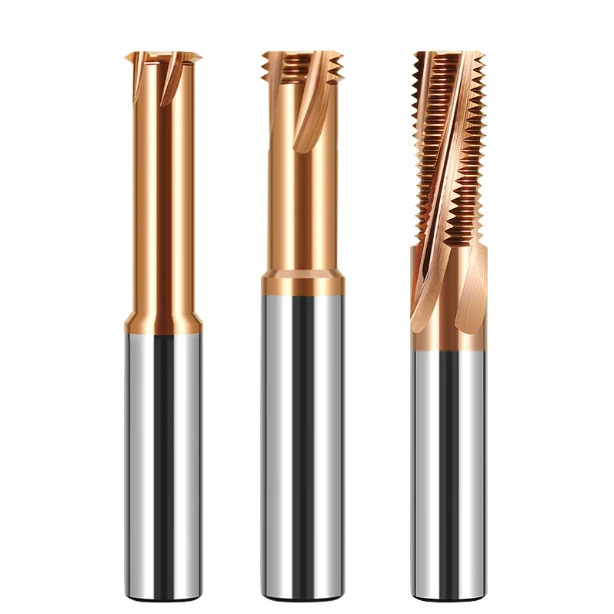
Un cliente nos contactó recientemente en relación con un proyecto de mecanizado con electrodos de grafito, donde las herramientas de carburo estándar fallaban prematuramente. Si bien las piezas iniciales superaron la inspección, los filos de corte se desafilaron rápidamente durante el mecanizado continuo. La generación de polvo aumentó considerablemente, la frecuencia de cambio de herramientas se disparó y la precisión del perfil disminuyó. El cliente supuso que el grafito era defectuoso, pero nuestro análisis in situ reveló la causa raíz: una incompatibilidad de diseño entre la estructura de la herramienta, los parámetros de corte y la configuración de la máquina.
El rápido desgaste de las fresas de grafito sigue siendo uno de los desafíos más costosos en la producción de electrodos para electroerosión y la fabricación de moldes de precisión. Muchos talleres se centran únicamente en los costos unitarios de las herramientas en lugar de en los mecanismos de desgaste subyacentes. El mecanizado de grafito no genera virutas dúctiles estándar; en cambio, produce partículas finas y abrasivas que actúan como un compuesto abrasivo contra el filo de corte.
En entornos de producción, esta degradación abrasiva se manifiesta como microdesprendimiento de material, rápida reducción del diámetro y acabados superficiales deficientes. Simplemente disminuir la velocidad de avance o cambiar las herramientas con frecuencia no resolverá el problema. Para prolongar la vida útil de la herramienta, se requiere un enfoque sistemático que equilibre la geometría de la herramienta, el diseño de las ranuras, la evacuación de virutas y la tecnología de recubrimiento.
Actualizar a fresas con recubrimiento de diamante aumenta significativamente la resistencia a la abrasión en grafito de alta densidad. Sin embargo, los recubrimientos de alta calidad por sí solos no compensan una profundidad de corte agresiva, una carga de viruta excesiva o una evacuación de polvo inadecuada. Para lograr una verdadera estabilidad de mecanizado, es necesario que el sustrato y el recubrimiento de la herramienta se ajusten directamente a la dinámica del husillo y la dureza del material.
En esta guía, explicamos por qué el grafito acelera el desgaste del filo de corte y cómo los diseños personalizados de fresas de grafito resuelven estos problemas. Analizamos los mecanismos de desgaste por polvo en el núcleo, las optimizaciones geométricas y el ajuste de parámetros basándonos en datos prácticos de planta.
Para los ingenieros de CNC que fabrican electrodos de grafito de precisión, la durabilidad de la herramienta no depende de comprar la fresa más cara, sino de alinear la geometría de la herramienta, el recubrimiento del sustrato y los parámetros de corte en una estrategia coherente. ¿Está una configuración de mecanizado no optimizada mermando silenciosamente su presupuesto de herramientas y la precisión de las piezas?
Análisis del desgaste de las fresas de grafito: ¿Por qué el mecanizado con grafito provoca un rápido desgaste de la herramienta?
En nuestra trayectoria en el mecanizado de moldes y electrodos, la durabilidad de las herramientas sigue siendo un cuello de botella fundamental en la producción. Recientemente, auditamos un taller de moldes donde programas de corte idénticos producían piezas limpias inicialmente, pero la degradación del filo de corte aumentaba drásticamente durante ciclos prolongados. Nuestra evaluación in situ demostró que la falla prematura no se debía a defectos en la materia prima, sino a una combinación inadecuada de acción de corte abrasiva, parámetros de la máquina y desajuste entre el sustrato de la herramienta y el proceso de mecanizado.
Una de las principales causas de esta inestabilidad es el desgaste crónico de la fresa de grafito . A diferencia de los metales dúctiles, que generan virutas continuas, el grafito, al ser frágil, se fragmenta en millones de gránulos microscópicos que golpean repetidamente el filo de corte. Sin una geometría de herramienta adecuada, velocidades y avances correctos, y una extracción de polvo sincronizada, la fricción abrasiva se acumula progresivamente. Este proceso da lugar a microdesprendimientos, desviaciones dimensionales y acabados superficiales inaceptables.
Mecanismo de desgaste de las herramientas de grafito: ¿Cómo provocan las partículas de grafito el desgaste abrasivo?
El análisis de las fresas defectuosas en las celdas de fresado de alta velocidad revela patrones abrasivos distintivos a lo largo del relieve primario. El filo de corte rara vez sufre una rotura catastrófica inmediata debido a fuerzas de corte excesivas. En cambio, la herramienta pierde gradualmente su geometría de corte debido a la fricción constante a microescala contra partículas abrasivas durante las pasadas de acabado prolongadas, lo que acelera el desgaste de la herramienta de grafito en los detalles finos del electrodo.
En el taller, la tasa de degradación depende del tamaño del grano de grafito, la densidad aparente, la tenacidad del sustrato de la herramienta y el radio de afilado del filo. El grafito de grano fino y alta densidad proporciona acabados superficiales superiores, pero su estructura granular compacta exige una mayor abrasión a la fresa. El uso de una fresa de uso general redondea rápidamente el filo, aumenta la presión de corte y reduce la estabilidad del mecanizado.
Desgaste por polvo de grafito: Cómo el polvo de grafito acelera el daño en los filos de corte
La gestión de partículas en suspensión dentro del recinto de la máquina CNC afecta directamente a la vida útil de la herramienta de corte. En una auditoría de campo, un taller de electroerosión experimentó graves fallos prematuros en la herramienta a pesar de utilizar velocidades de avance conservadoras. La causa fue una extracción deficiente: densas acumulaciones de polvo en suspensión recirculaban directamente a la zona de corte, provocando un desgaste severo del polvo de grafito.
En los procesos de mecanizado en seco, el polvo no evacuado actúa como una pasta abrasiva entre la ranura y la pieza de trabajo. Este polvo atrapado aumenta la fricción de corte, retiene el calor localizado en la zona de corte y acelera el desgaste del flanco. La optimización de las campanas de recolección de polvo, la dirección del chorro de aire y las estrategias de trayectoria de la herramienta minimiza la abrasión secundaria y protege la geometría final del electrodo.
El impacto de las propiedades del material de grafito en el desgaste de las fresas
En el taller, es un error común pensar que la baja dureza del grafito reduce el desgaste de las herramientas. En realidad, su mecanismo de fractura frágil y su microestructura granular someten la herramienta a microimpactos continuos. Esta dinámica acelera el desgaste de las fresas de grafito mucho más rápido que el de muchos metales no ferrosos abrasivos, por lo que la selección del grado adecuado es fundamental.
Los grados de electroerosión de alta densidad con granos submicrométricos requieren herramientas de diamante afiladas y resistentes a la abrasión para mantener tolerancias de nervadura estrictas. Por el contrario, las aplicaciones de desbaste en masa priorizan la tenacidad al impacto y una evacuación agresiva de la viruta. El fresado exitoso del grafito depende de adaptar la geometría de la herramienta, la dureza del sustrato y las estrategias de parámetros al grado exacto de grafito, en lugar de utilizar una fresa estándar que sirva para todos los casos.
Análisis de los factores clave que afectan la vida útil de las fresas de grafito.
La vida útil de las herramientas en la producción de electrodos de grafito rara vez depende únicamente de la herramienta de corte; depende en gran medida de la sinergia del proceso. Recientemente, auditamos un taller de moldeo por electroerosión que utilizaba bloques de grafito y herramientas de corte idénticos en varios turnos, pero la vida útil de las herramientas variaba considerablemente entre los operarios. Los registros de telemetría mostraron grandes diferencias en las velocidades del husillo, la carga de viruta, los pasos axiales y las estrategias de entrada entre las distintas series de producción.
Para maximizar la vida útil de sus fresas de grafito, es necesario evaluar todo el proceso de corte. Cuando los avances, las velocidades y las profundidades de corte se desvían de su punto óptimo, se producen picos de carga localizados en la herramienta, lo que acelera la degradación del flanco. En lugar de aferrarse a tablas rígidas de manuales, los operarios deben equilibrar dinámicamente la estructura granular de la pieza, la geometría de la fresa, la rigidez de la máquina y los objetivos del ciclo.
¿Cómo afectan los parámetros de mecanizado del grafito a la vida útil de la herramienta?
La optimización de los tiempos de ciclo comienza por alinear los parámetros de mecanizado con los límites mecánicos del filo de corte. Los operarios suelen aumentar las RPM del husillo y el avance de la mesa para acortar los tiempos de ciclo, pero estas acciones agresivas suelen ser contraproducentes. La sobrecarga de la herramienta de corte provoca fuerzas de corte erráticas, picos térmicos, microdesprendimiento de material y una importante desviación dimensional en las nervaduras críticas del electrodo.
Los datos de campo confirman que ajustar con precisión los parámetros de mecanizado del grafito es fundamental para prolongar la vida útil de la herramienta. Por ejemplo, aplicar demasiada profundidad axial a fresas de extremo en miniatura provoca deflexión y vibración. Por el contrario, una alimentación demasiado lenta durante el acabado causa fricción en lugar de cizallamiento, acelerando el desgaste abrasivo del flanco. Los ajustes dinámicos basados en el diámetro de la fresa, la densidad del grafito y los ángulos de contacto ofrecen los mejores resultados.
Impacto de la velocidad de corte, la velocidad de avance y la profundidad de corte en el desgaste de las herramientas de grafito
La inspección de herramientas de corte desgastadas bajo un microscopio de matricero revela patrones claros de desajustes en los parámetros. Un desgaste excesivo de la superficie provoca el redondeo del filo de corte debido a la fricción. Una carga de viruta insuficiente obliga a la herramienta a pulir el grafito, mientras que una profundidad de corte radial o axial excesiva aumenta las fuerzas de deflexión e induce vibraciones, acelerando drásticamente el desgaste de la herramienta de grafito.
En un proyecto de electrodos de nervadura profunda, un taller intentó reducir los tiempos de ciclo duplicando el avance axial por pasada. Esto provocó una fuerte deflexión de la herramienta y frecuentes astillamientos en el filo. Al cambiar a una trayectoria trocoidal de alta velocidad con menor contacto radial y mayores velocidades de avance, la vida útil de la herramienta se triplicó mientras que los tiempos de ciclo se mantuvieron estables. Gestionar el desgaste de la herramienta exige equilibrar las fuerzas de corte, la rigidez de la herramienta y la evacuación del polvo.
¿Cómo puede un sistema de mecanizado inestable acortar la vida útil de una fresa de grafito?
Más allá de la velocidad y el avance de corte, la dinámica de la configuración de la máquina determina directamente la vida útil de la herramienta. Una excentricidad excesiva del husillo, portaherramientas de baja rigidez, una sujeción inadecuada o la resonancia de la mesa someten el filo a microimpactos continuos. Si bien estas microvibraciones pueden no causar una rotura catastrófica inmediata, degradan el afilado del filo y aceleran el astillado.
En el fresado de grafito de alta precisión, la estabilidad del sistema abarca todos los eslabones, desde las pinzas de sujeción de la herramienta hasta la velocidad de extracción por vacío. Al solucionar problemas de corta vida útil de la herramienta, los ingenieros de CNC experimentados auditan toda la cadena de procesos en lugar de culpar a la fresa. Eliminar la vibración del husillo y el polvo no evacuado es fundamental para lograr la vida útil esperada de la fresa de grafito y mantener tolerancias de electrodo submicrométricas.

Optimización de los sistemas de mecanizado de grafito: métodos para reducir el desgaste rápido de las herramientas.
En la fabricación de electrodos, la falla prematura de las herramientas rara vez se debe simplemente a un defecto de la fresa; generalmente indica una falta de control completo del proceso. Recientemente, auditamos una planta de electroerosión donde fresas idénticas presentaban vidas útiles muy diferentes en distintas celdas de mecanizado. La investigación reveló que la resonancia de la máquina, la succión deficiente y los movimientos bruscos de la fresa estaban degradando silenciosamente el rendimiento de corte.
Establecer un sistema de mecanizado de grafito rígido y equilibrado es fundamental para una gestión uniforme del desgaste de las herramientas. Si bien las fuerzas de corte en el grafito son relativamente bajas, la fragilidad del material y el polvo abrasivo amplifican cualquier mínima inestabilidad mecánica. Una desviación del husillo superior a 0.0001 pulgadas, voladizos de herramienta excesivos o una sujeción débil de la pieza generan vibraciones armónicas que provocan el astillado rápido de los microbordes, lo que exige una optimización integral de la configuración.
Control de estabilidad en sistemas de mecanizado CNC de grafito
Las configuraciones de mecanizado inestables siguen siendo la principal causa de microdesconchones inesperados en electrodos de precisión. El uso de una herramienta con una longitud excesiva o de pinzas de baja rigidez provoca la deflexión del filo de corte bajo carga, incluso cuando las velocidades y avances programados parecen conservadores. Con el tiempo, estos microimpactos dinámicos deterioran el afilado del filo y provocan desviaciones dimensionales en las características críticas del mecanizado por electroerosión.
Para lograr una configuración CNC estable, es necesario auditar la excentricidad del husillo, utilizar portaherramientas hidráulicos o de ajuste por contracción equilibrados y reforzar la sujeción de las piezas. Mantener un acoplamiento suave y continuo de la herramienta es mucho más eficaz que simplemente aumentar la velocidad del husillo. La amortiguación de las vibraciones en el fresado de cavidades profundas protege los delicados filos de corte y garantiza una calidad de mecanizado del grafito uniforme en series de producción de alto volumen.
¿Cómo reducir el desgaste causado por el polvo de grafito en el mecanizado en seco?
Dado que el grafito se mecaniza en seco, la gestión de partículas influye directamente en la durabilidad del filo. En una ocasión, detectamos una caída repentina en la vida útil de la herramienta de corte en la que las herramientas y los avances permanecieron sin cambios, pero el conducto de recolección de polvo se había obstruido. El polvo atrapado en el aire recirculó dentro de la zona de corte, convirtiendo la interfaz de corte en una suspensión abrasiva de alta fricción.
Para mitigar el desgaste por polvo de grafito, es necesario combinar campanas de vacío de alta velocidad con trayectorias de herramienta optimizadas. Dirigir chorros de aire a presión para limpiar las cavidades, coordinando al mismo tiempo el flujo de aire de escape, evita el reafilado secundario de virutas contra el flanco de la herramienta. Una correcta evacuación del polvo reduce la fricción en la zona de corte, previene la acumulación de calor y protege el acabado superficial del electrodo.
¿Cómo contribuye la optimización de las estrategias de mecanizado a prolongar la vida útil de las fresas de grafito?
Para lograr la máxima durabilidad de la herramienta de corte, se requieren estrategias de programación segmentadas para las operaciones de desbaste, semiacabado y acabado. Si se fuerza la herramienta más allá de su carga radial durante el desbaste intenso, se producen microfracturas subsuperficiales, lo que deja el filo demasiado desafilado para el acabado de precisión mediante electroerosión. La asignación específica de herramientas para cada fase garantiza tasas de desgaste predecibles.
La aplicación de entradas de rampa helicoidales suaves, limpieza trocoidal adaptativa y radios de esquina constantes minimiza los picos repentinos de fuerza de corte. La coincidencia del número de ranuras y la geometría del núcleo directamente con la densidad del material estabiliza aún más el corte. La implementación de estas prácticas de programación optimizadas prolonga de forma fiable la vida útil de la fresa de grafito, al tiempo que protege las tolerancias del perfil y la integridad de la superficie.

¿Cómo afecta la geometría de la fresa de grafito a la tasa de desgaste de la herramienta?
En la producción de electrodos de precisión, la geometría de la herramienta de corte determina directamente su vida útil y la precisión dimensional. Recientemente, auditamos una planta de electroerosión donde el cambio a fresas con perfiles de ranura y preparaciones de filo alternativos duplicó la vida útil de la herramienta en máquinas idénticas. El análisis posterior al mecanizado demostró que el problema no radicaba en la dureza del grafito, sino en un desequilibrio entre la capacidad de la ranura, los ángulos de desprendimiento y la naturaleza abrasiva del grafito.
La optimización de la geometría de la fresa de grafito equilibra la distribución de la carga de corte, la evacuación del polvo y la resistencia del filo. Si bien el grafito corta con baja resistencia mecánica, su mecanismo de fractura frágil requiere una amplia evacuación de las virutas para evitar el roce de partículas secundarias. Una geometría de herramienta subóptima provoca una acumulación localizada de calor y un desgaste prematuro del filo, por lo que los perfiles de fresa especializados son esenciales para moldes de alta precisión.
El impacto del número de ranuras en el desgaste de las fresas de grafito
La selección del número adecuado de ranuras influye directamente en la evacuación de virutas y la durabilidad del filo. Con frecuencia, vemos talleres que utilizan herramientas de cuatro ranuras para desbaste, con la esperanza de aumentar la velocidad de avance, solo para experimentar una acumulación excesiva de polvo y una rápida degradación del filo. El grafito produce un gran volumen de polvo abrasivo que requiere ranuras profundas y abiertas para limpiar la zona de corte sin fricción secundaria.
Las geometrías de dos y tres filos proporcionan las gargantas abiertas necesarias para un desbaste de alta eficiencia y un mecanizado de cavidades profundas. Las configuraciones de cuatro filos funcionan mejor en pasadas de acabado ligero, donde la mayor rigidez del núcleo de la herramienta minimiza la deflexión en las nervaduras finas. Una cantidad de filos que no coincide con el volumen de la cavidad provoca un rápido desgaste de la fresa de grafito, lo que resulta en microdesprendimientos y pérdida de precisión del electrodo.
El impacto del ángulo de hélice y la evacuación de virutas en la vida útil de la herramienta.
El ángulo de hélice determina los vectores de fuerza de corte, la elevación axial y la velocidad de evacuación. En el mecanizado con electrodos de cavidad profunda, un ángulo de hélice inadecuado atrapa polvo de grafito abrasivo a lo largo de las paredes de la herramienta de corte. Este polvo atrapado actúa como un compuesto abrasivo, acelerando el desgaste de los flancos y erosionando los radios de las esquinas afiladas.
Un ángulo de hélice de 30° a 35° generalmente proporciona el mejor equilibrio entre resistencia del filo, acción de corte suave y evacuación axial del polvo. Para nervaduras profundas o configuraciones con voladizos largos, los ángulos de hélice optimizados minimizan la vibración armónica y evitan el desprendimiento de la pieza. Alinear el ángulo de hélice con la profundidad de la cavidad y la densidad del grafito maximiza la estabilidad y la vida útil de la herramienta.
Mejora de la estabilidad del mecanizado del grafito mediante la geometría del filo de corte.
La falla prematura de las herramientas suele deberse a la microgeometría del filo de corte, más que a la macroestructura general. Dado que el grafito se fractura frágilmente, un filo excesivamente afilado y sin pulir se astilla instantáneamente bajo microimpactos abrasivos. Por el contrario, un pulido excesivo del filo aumenta la presión de corte, lo que provoca un fuerte empuje sobre las delicadas nervaduras del electrodo.
La optimización de los ángulos de ataque positivos, el refuerzo de los filos y el generoso espesor del núcleo garantizan la estabilidad del filo bajo una fuerte fricción abrasiva. La preparación del filo, diseñada con precisión, amortigua la resonancia del corte, preserva las tolerancias dimensionales y mantiene una alta estabilidad en el mecanizado del grafito. El diseño de geometrías de filo específicas para el grafito genera patrones de desgaste predecibles y una calidad superficial excepcional.

Fresas de grafito sin recubrimiento frente a fresas de grafito con recubrimiento de diamante: ¿Cuál ofrece una mayor vida útil?
Elegir el recubrimiento adecuado para la herramienta sigue siendo una decisión crucial en la fabricación de electrodos de precisión. Recientemente, asesoramos a un taller de electroerosión que utilizaba herramientas de carburo estándar para núcleos de moldes de grafito de alta densidad. El desgaste constante de la herramienta obligaba a los operarios a detener la producción cada pocos ciclos para ajustar los radios de corte. La telemetría mostró que el polvo abrasivo estaba erosionando el sustrato de carburo, lo que provocaba una rápida pérdida de diámetro.
La elección entre fresas de grafito sin recubrimiento y con recubrimiento de diamante depende del volumen de producción, el grado del grafito y los requisitos de tolerancia. Si bien las herramientas de carburo sin recubrimiento pueden ser rentables para prototipos o configuraciones rápidas, las series de producción continuas de alto volumen requieren una mayor dureza superficial. Los recubrimientos de alta calidad proporcionan la extrema resistencia a la abrasión necesaria para mantener la estabilidad dimensional en geometrías complejas.
Ventajas y limitaciones de las fresas de grafito sin recubrimiento
Las herramientas de carburo de micrograno sin recubrimiento mantienen un filo extremadamente afilado, sin acumulación de material. Este afilado reduce las fuerzas de corte y minimiza el retroceso al fresar nervaduras de electrodos delicadas en trabajos de prototipado de bajo volumen. Para configuraciones rápidas, no abrasivas y de series cortas, las fresas sin recubrimiento ofrecen un precio de compra inicial económico.
Sin embargo, los ciclos de producción prolongados exponen rápidamente las limitaciones de las herramientas sin recubrimiento. El polvo abrasivo de grafito erosiona implacablemente el aglutinante de cobalto, redondeando el filo de corte y degradando el acabado superficial en cuestión de minutos. El uso de fresas de grafito sin recubrimiento para grados de electroerosión densos aumenta el tiempo de inactividad por cambio de herramienta, lo que eleva significativamente el costo total por pieza en comparación con el uso de recubrimientos especializados.
¿Cómo reducen el desgaste las fresas de grafito con recubrimiento de diamante?
Los recubrimientos de diamante CVD (deposición química de vapor) introducen una barrera de diamante cristalino con niveles de dureza superiores a 8,000-10 000 HV. En un proyecto de electrodos multicavidad, un taller de electroerosión tuvo problemas con el desgaste frecuente del filo y las constantes desalineaciones de la herramienta. La actualización a una fresa de grafito con recubrimiento de diamante estabilizó el desgaste del flanco, mantuvo las tolerancias del perfil y prolongó la vida útil de la herramienta en más del 800 %.
La capa de diamante ultrarresistente aísla el sustrato de carburo de los microgránulos abrasivos y reduce la fricción superficial. Este bajo coeficiente de fricción facilita la salida del polvo de grafito de las ranuras, evitando la acumulación de calor localizada. Los recubrimientos de diamante son ideales para entornos de fresado continuo de alta velocidad, donde mantener tolerancias de electrodos estrictas es fundamental.
El impacto del recubrimiento de diamante en la vida útil de las fresas de grafito
Para evaluar el valor de las herramientas, es necesario considerar el costo total de fabricación de las piezas, en lugar del precio inicial de compra. Si bien la tecnología de recubrimiento de diamante ofrece una resistencia al desgaste superior, su durabilidad depende de un equilibrio entre el avance, la velocidad y la rigidez de la máquina. La combinación de fresas de diamante con portaherramientas rígidos elimina el astillamiento de los bordes y maximiza el rendimiento de la fresa.
Una mayor vida útil de las fresas de grafito reduce las interrupciones por cambio de herramienta, el tiempo de inactividad de la máquina y el desperdicio de electrodos defectuosos. Para los talleres de mecanizado CNC que buscan escalar el fresado con electrodos de grafito, combinar herramientas con recubrimiento de diamante auténtico con estrategias de corte optimizadas ofrece un mecanizado fiable y sin supervisión, y un menor coste por pieza terminada.

¿Cómo prolongar la vida útil de las herramientas con fresas de grafito personalizadas?
No todos los problemas de desgaste de herramientas se solucionan ajustando la velocidad del husillo y la velocidad de avance. Recientemente, asesoramos a un fabricante de moldes por electroerosión que mecanizaba grafito de alta densidad con una geometría de nervaduras profundas y estrechas. Las fresas estándar de catálogo presentaban una vida útil irregular, astillamiento localizado y acabados superficiales deficientes, ya que las geometrías genéricas de las herramientas no podían soportar el alcance extremo ni las cargas abrasivas de viruta.
El uso de una fresa de grafito personalizada, adaptada a su aplicación específica, resuelve estos desafíos de ingeniería. El mecanizado de grafito de alta densidad exige una gran resistencia al desgaste y núcleos reforzados, mientras que los electrodos de nervadura delgada requieren bordes de corte afilados y una amplia holgura entre ranuras. Diseñar la herramienta en función de la geometría de la pieza, el tipo de grafito y la dinámica de la máquina elimina las fallas prematuras y estabiliza la producción.
Diseño de fresas de grafito personalizadas basadas en material de grafito.
La optimización de la herramienta comienza evaluando la estructura granular y la dureza específicas de la pieza de grafito. El grafito para electroerosión submicrométrico produce una intensa fricción abrasiva, mientras que los granulométricos más gruesos generan grandes volúmenes de polvo que pueden obstruir las ranuras de corte. El uso de fresas estándar de catálogo con diferentes granulometrías produce grandes variaciones en la vida útil de la herramienta y la precisión de la pieza.
Al diseñar fresas de grafito a medida para grafito denso, aumentamos el grosor del núcleo y aplicamos preparaciones de filo microafiladas para resistir las microfracturas abrasivas. Para grados de grafito ultrafino, ajustamos los ángulos de ataque y el pulido de las ranuras para lograr acabados superficiales de espejo. Adaptar la macro y microgeometría de la herramienta directamente al grado del material garantiza una vida útil predecible y un rendimiento máximo.
Optimización de herramientas para diversos escenarios de mecanizado de electrodos de grafito.
Las operaciones de fresado con electrodo requieren estrategias de utillaje específicas para cada etapa del mecanizado. El desbaste a alta velocidad exige un volumen máximo de evacuación de virutas y una gran resistencia al impacto, mientras que el acabado de nervaduras delicadas requiere una retención extrema del filo y una deflexión nula de la herramienta. Utilizar una única geometría de fresa tanto para el desbaste como para el acabado compromete tanto el tiempo de ciclo como la vida útil de la herramienta.
En un proyecto de electrodos para cavidades profundas, las herramientas estándar de largo alcance generaban fuertes vibraciones armónicas, lo que provocaba el astillamiento de los filos de corte en cuestión de minutos. Rediseñamos la herramienta con un alivio de cuello escalonado, un vástago cónico y una longitud de ranura optimizada para maximizar la rigidez estática. La adaptación del alcance y la geometría del cuello de la herramienta eliminó la deflexión, estabilizó la acción de corte y triplicó la vida útil de la herramienta durante el mecanizado de cavidades profundas.
Personalización de la geometría de la herramienta para mejorar la calidad del mecanizado del grafito.
La mayoría de los defectos en el acabado superficial y las roturas de nervaduras se deben a geometrías de fresa incompatibles, más que a errores de programación. La profundidad del valle de la ranura, el ángulo de hélice y el alivio radial determinan directamente la dirección de la fuerza de corte y la eficiencia de evacuación de virutas. Alinear estas variables geométricas con la cinemática de la máquina reduce significativamente las vibraciones de corte y el astillamiento de los bordes.
Para electrodos de electroerosión de precisión, el ajuste fino de la preparación del borde, el pulido de la ranura y la conicidad del núcleo garantizan una calidad de mecanizado de grafito superior. Un control geométrico adecuado minimiza el retroceso del borde, elimina el pulido manual secundario y prolonga la vida útil de la herramienta de corte. Invertir en herramientas diseñadas específicamente para este fin garantiza resultados de mecanizado fiables y de alta precisión en programas exigentes de moldeo de múltiples cavidades.

Relación entre la calidad del mecanizado del grafito y el desgaste de la herramienta
En la fabricación de electrodos para electroerosión de precisión, los defectos de calidad suelen atribuirse a la porosidad del material o a la calibración de la máquina. Sin embargo, la telemetría de mecanizado en tiempo real demuestra que el estado del filo de corte es el factor principal que determina la precisión de la pieza terminada. En una ocasión, auditamos una celda de electroerosión donde las nervaduras iniciales del electrodo eran afiladas y estaban dentro de la tolerancia, pero las operaciones prolongadas produjeron astillamiento del filo y una reflectividad superficial opaca debido a que las fresas desgastadas permanecían en el husillo.
El desgaste de la herramienta determina directamente la calidad final del mecanizado del grafito, al modificar el mecanismo de remoción de material, pasando de una fractura limpia y frágil a un roce y arado continuos. A medida que los filos de corte se degradan, se producen picos de fuerzas de corte localizadas, lo que induce microfracturas subsuperficiales en el grafito. Es fundamental integrar una gestión proactiva de las herramientas directamente en el sistema de control de calidad para prevenir el desperdicio dimensional antes de que ocurra.
Degradación de la calidad superficial causada por el desgaste de las fresas de grafito
Los defectos superficiales suelen aparecer antes de que la herramienta de corte falle por completo. Los operarios suelen reportar texturas opacas, rugosidad superficial (Ra) inconsistente o marcas de vibración sutiles, a pesar de mantener velocidades y avances idénticos. La inspección microscópica de la herramienta generalmente revela que el desgaste del flanco ha redondeado el filo, destruyendo su acción de corte limpia.
A medida que se produce el desgaste del flanco, la herramienta comienza a pulir y triturar la estructura granular del grafito en lugar de cortarla limpiamente. En las pasadas de acabado, este pulido abrasivo eleva las temperaturas de corte y degrada la integridad de la superficie. El control del desgaste gradual de la fresa de grafito mediante la carga del husillo y el preajuste óptico previene la degradación prematura de la superficie en electrodos de electroerosión complejos.
Desconchones en los bordes, rebabas y errores dimensionales causados por el desgaste de la herramienta.
Las esquinas de los electrodos astilladas y las anchuras de las nervaduras fuera de tolerancia son consecuencias directas del deterioro de las herramientas. En una auditoría reciente de la producción de electrodos, se observó que las nervaduras delgadas comenzaron a astillarse en las esquinas de salida después de varias piezas. Una inspección con gran aumento reveló mellas microscópicas a lo largo del radio de la esquina exterior de la herramienta, lo que provocó que la presión de corte superara la resistencia a la tracción del grafito.
A medida que el desgaste de la herramienta desafila el filo, la deflexión radial aumenta y provoca que el material frágil se rompa en fragmentos irregulares. Controlar el desgaste de las herramientas de grafito mediante una preparación óptima del filo, cargas de viruta correctas y trayectorias estables elimina la rotura en las esquinas. Proteger el filo de la herramienta garantiza perfiles de electrodo nítidos y mantiene tolerancias submicrométricas durante largas series de producción.
¿Cómo puede la gestión de la vida útil de las herramientas mejorar la calidad del mecanizado del grafito?
La calidad predecible de las piezas depende de una gestión sistemática de la vida útil de las herramientas, en lugar de utilizarlas hasta que fallen por completo. Esperar a que un electrodo falle en la inspección antes de cambiar la herramienta genera costosos retrabajos y tiempos de inactividad de la electroerosión. El seguimiento de las tendencias dimensionales, los datos de acabado superficial y la carga del husillo permite a los talleres establecer intervalos de cambio de herramientas proactivos basados en el desgaste.
Un programa integral de gestión de herramientas combina ciclos estructurados de cambio de herramientas con recubrimientos de diamante optimizados, geometrías de ranura coincidentes y trayectorias específicas de desbaste y acabado. Este enfoque holístico estabiliza la consistencia entre piezas y mejora la calidad general del mecanizado del grafito. Mantener condiciones de corte estables durante toda la vida útil de la herramienta garantiza una fabricación de electrodos fiable y de alta precisión.

Estrategias de optimización integral para prolongar la vida útil de las fresas de grafito.
Para maximizar la vida útil de las fresas en el fresado de precisión de grafito, se requiere un sistema sincronizado en lugar de soluciones aisladas. Con frecuencia, los talleres optan por fresas costosas o aumentan las velocidades de avance sin abordar los cuellos de botella subyacentes del proceso, lo que provoca una degradación prematura continua del filo. La verdadera estabilidad del proceso se logra alineando el sustrato de la herramienta, la geometría de la ranura, la dinámica del vacío y las velocidades de corte con el grado específico de grafito.
Si sus operaciones de electroerosión sufren de desgaste irregular de la herramienta o cambios frecuentes de herramienta, audite toda la cadena de mecanizado. Compruebe que los pasos axiales se ajusten a la densidad del material y verifique que la extracción de polvo elimine la fricción secundaria. Las mejoras a largo plazo en la vida útil de las fresas de grafito dependen de mantener el equilibrio entre las fuerzas de corte, la evacuación de virutas y la dinámica del husillo, en lugar de maximizar una sola variable.
Optimización de los parámetros de mecanizado del grafito
El uso agresivo de la superficie y la excesiva carga de virutas suelen generar mejoras en el ciclo a corto plazo a costa de un desgaste severo del flanco. Forzar la herramienta más allá de sus límites mecánicos provoca picos de fricción localizada e induce microdesprendimientos en el filo. Para lograr un rendimiento sostenible, es necesario ajustar los avances, las velocidades y los ángulos de contacto para mantener un corte continuo en lugar de una fricción abrasiva.
Al optimizar los flujos de trabajo de electrodos de alta precisión, ajuste la velocidad del husillo, la carga de viruta por diente y el avance radial en incrementos controlados. Priorice la rigidez del núcleo de la herramienta en microherramientas y mantenga un contacto constante con la herramienta mediante trayectorias trocoidales durante el desbaste. El ajuste dinámico de los parámetros de mecanizado de grafito en función de la carga del husillo en tiempo real establece un entorno de corte estable y repetible.
Selección de la geometría adecuada de la fresa de grafito
La macro y microgeometría de la herramienta de corte controlan directamente la distribución de la fuerza y la evacuación de las virutas. Las herramientas con el mismo grado de carburo y recubrimiento presentan un rendimiento completamente diferente cuando varían el número de ranuras, los ángulos de hélice o el afilado de los bordes. La fabricación de electrodos de alta precisión exige una geometría equilibrada que resista la deflexión armónica y elimine instantáneamente el polvo abrasivo.
Para nervaduras profundas y cavidades complejas, evalúe si su fresa ofrece la capacidad de ranuras y el soporte del núcleo adecuados. Las configuraciones de dos o tres ranuras proporcionan el espacio libre esencial para la evacuación de grandes cantidades de material, mientras que los núcleos reforzados evitan la deflexión en zonas de gran profundidad. Ajustar la geometría de la fresa de grafito directamente a la profundidad de la cavidad y al tamaño del grano de grafito previene el desgaste localizado y garantiza la precisión dimensional.
Prolongación de la vida útil de las herramientas con fresas de grafito recubiertas de diamante.
Las operaciones de producción continuas sobre grafito denso y de grano fino aceleran el desgaste abrasivo de los filos de carburo estándar. La fricción abrasiva generada durante el fresado en seco continuo desgasta rápidamente las herramientas sin recubrimiento, provocando desviaciones dimensionales en las características críticas del mecanizado por electroerosión. La aplicación de un recubrimiento de diamante especialmente diseñado crea una barrera ultradura que resiste drásticamente el desgaste abrasivo.
La evaluación de las herramientas en función del coste por pieza revela la clara ventaja económica de los recubrimientos de diamante avanzados. La combinación de una fresa de grafito con recubrimiento de diamante de alta adherencia con un sistema de sujeción rígido proporciona estabilidad en el mecanizado sin supervisión y una vida útil predecible de la herramienta. La combinación de recubrimientos de diamante de primera calidad con parámetros de corte optimizados elimina los desperdicios, reduce el tiempo de inactividad y maximiza el rendimiento del electrodo.