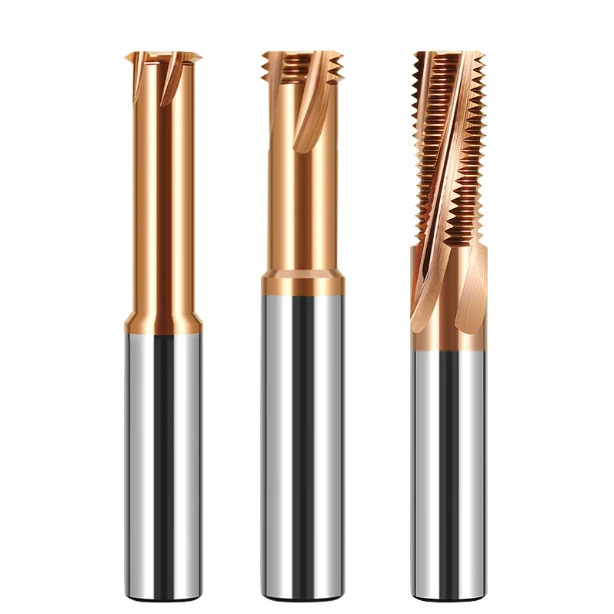
Un cliente europeo fabricante de moldes de inyección se puso en contacto con nosotros por un problema urgente. Durante el mecanizado de roscas internas M6 en plaquitas de 1.2379 (D2) endurecidas a 54 HRC, su taller dañó tres fresas de roscar de carburo consecutivas. Los operarios redujeron a la mitad la velocidad del husillo, duplicando los tiempos de ciclo. Sin embargo, todas las herramientas retiradas presentaban crestas astilladas o recubrimientos delaminados, y las piezas no superaban sistemáticamente la inspección con el calibrador de roscas.
Nos encontramos con esta situación constantemente al brindar soporte técnico en Norteamérica y Europa. Los operarios suelen tratar los aceros para herramientas endurecidos como si fueran aceros pretemplados o aleados estándar. Sin embargo, la extrema resistencia a la fluencia y la intensa fricción provocan un aumento repentino de la temperatura en la zona de corte. En este entorno, el desgaste de la fresa de roscar en acero endurecido rara vez se debe al desgaste normal del flanco; se trata de una falla prematura causada por choque térmico, holguras de viruta incorrectas o microgeometría inadecuada.
Cada patrón de desgaste en un diente de corte revela con precisión la fuerza de corte y la carga térmica. Comprar recubrimientos costosos sin criterio o reducir la velocidad del husillo solo oculta los problemas de fondo. De hecho, cortar demasiado lento suele acelerar el desgaste de la herramienta debido al endurecimiento por deformación y la fricción.
¿Sus fresas para cortar chatarra en agujeros profundos y endurecidos están fallando debido al ablandamiento térmico a altas velocidades superficiales? ¿O las cargas de virutas ultraligeras están desgastando el filo durante el corte?
Principales problemas en el fresado de roscas de acero para moldes: modos de fallo comunes
El fresado de roscas en aceros con una dureza superior a 50 HRC presenta dos grandes obstáculos: la segregación abrasiva de carburos y la baja conductividad térmica. El fresado de roscas es un proceso de corte intermitente. Cada diente entra en contacto con el material durante apenas milisegundos, cortando metal con una resistencia a la fluencia superior a 1800 MPa antes de enfriarse repentinamente al salir. Los operarios que cometen el error de esperar un desgaste gradual de la herramienta suelen ver cómo una fresa nueva se autodestruye tras perforar solo dos agujeros.
Nuestro laboratorio ha examinado cientos de fresas defectuosas con microscopios ópticos de alta potencia. Las fallas en el fresado de roscas de acero para moldes siguen una mecánica clara y repetible, en lugar de una pérdida de material uniforme y predecible. Las altas tensiones de contacto provocan microfisuras que se multiplican en segundos. Detectar estas señales tempranas de falla permite ajustar con precisión las trayectorias y velocidades de la herramienta antes de desechar las piezas defectuosas.
H3: Desconchado inicial del filo y descamación mecánica: Desgaste del filo de corte de la fresa de roscar
Si su calibre de rosca pasa se atasca repentinamente o las crestas de los dientes presentan muescas irregulares, se trata de microdesgaste. Recientemente, inspeccionamos una serie de matrices de estampado de alta dureza en un taller mecánico de Ohio, donde la vida útil de la herramienta fluctuaba drásticamente. La inspección microscópica no reveló las clásicas bandas de desgaste en el flanco, sino fracturas frágiles y onduladas a lo largo del alivio primario. Este severo desgaste del filo de corte de la fresa de roscar se debe directamente al fuerte impacto de entrada.
Para corregir este tipo de fractura, es fundamental revisar las estrategias de entrada de la herramienta y la microgeometría. Los operarios suelen asumir que los filos extremadamente afilados cortan con menos resistencia, pero los filos ultraafilados se rompen bajo alta dureza. Aplicar un afilado controlado de 0.010 mm a 0.015 mm y cambiar de inmersiones lineales a un arco de rotación de 180 grados distribuye las fuerzas de contacto y evita el desgarro mecánico del filo.
Desgaste abrasivo y agrietamiento por fatiga térmica: Mecanismo de desgaste de la fresadora de roscas en acero HRC 50+
Los aceros templados para trabajo en frío contienen carburos de aleación primaria de alta dureza que desgastan más rápido que la matriz de cobalto más blanda de la herramienta. A medida que la fresa avanza a miles de RPM, estos puntos duros microscópicos crean surcos longitudinales distintivos en el flanco de la herramienta. Al mismo tiempo, los ciclos rápidos de calentamiento y enfriamiento generan una intensa fatiga térmica. Este mecanismo de desgaste de doble roscado produce grietas en forma de peine a lo largo del filo de corte, lo que provoca una pérdida catastrófica de los dientes.
Gestionar este patrón de desgaste exige una decisión crucial sobre los refrigerantes. Inundar la zona de corte con emulsión soluble en agua provoca un choque térmico violento durante el fresado interrumpido, acelerando rápidamente las redes de fractura térmica. Nuestros datos de corte demuestran que el uso de aire comprimido seco o lubricación con cantidad mínima (MQL) elimina las virutas de forma fiable, modera el choque térmico y prolonga significativamente la vida útil de la herramienta.
Delaminación y oxidación del recubrimiento nanocompuesto: desgaste del recubrimiento de laminadoras de roscas
Los recubrimientos son la única defensa del sustrato contra la difusión a altas temperaturas. Cuando se retira una fresa de roscar del portaherramientas y se observa que el recubrimiento gris violáceo se ha vuelto gris opaco, o que queda expuesto el carburo en bruto, la barrera del recubrimiento se ha deteriorado. En agujeros ciegos profundos, el desgaste típico del recubrimiento de la fresa de roscar se produce cuando las temperaturas localizadas en la interfaz de cizallamiento superan el límite de oxidación del recubrimiento, que se sitúa entre 900 °C y 1100 °C.
Actualizar a un recubrimiento de mayor calidad no solucionará el problema del desprendimiento prematuro. Si la dureza del sustrato no coincide con la tensión interna del recubrimiento, o si se omite la preparación de los bordes, la película simplemente se desprenderá bajo cargas pesadas. Combine capas gruesas de AlTiN o nanocompuesto de AlTiSiN con una preparación adecuada de la superficie del sustrato y regule las velocidades de corte para evitar que el calor de la fricción derrita la barrera protectora.
Parámetros de corte incompatibles: Identificación de las causas principales del desgaste de las fresas de roscar
Al inspeccionar una fresa quemada, nunca culpe primero a la calidad del grano de carburo ni a los lotes de sinterización. En su lugar, revise el programa CNC y verifique los parámetros de corte iniciales. Los aceros para herramientas endurecidos ofrecen márgenes de error mínimos debido a su extrema resistencia al corte y su escasa elasticidad. Un simple ajuste del dial de anulación de avance en un 15 % puede alterar instantáneamente el equilibrio de la fuerza de corte.
Durante la resolución de problemas en campo, nuestro equipo realiza cálculos inversos sobre la carga del husillo, la velocidad de la superficie periférica y el avance programado del diente. Nuestros datos de diagnóstico confirman que las combinaciones incorrectas de parámetros son la causa de más del 60 % del desgaste prematuro de las fresas de roscar. La velocidad de la superficie, la carga de viruta por diente y el avance radial son factores interdependientes que determinan el calor y la tensión mecánica en la zona de corte.
Ablandamiento térmico por exceso de velocidad: Límites de velocidad de corte en el fresado de roscas
Los programadores suelen pasar por alto la diferencia de velocidad entre el avance de la trayectoria central y la velocidad periférica real de la punta de la herramienta en orificios pequeños. En un trabajo de cavidad de molde de 55 HRC, un taller aumentó la velocidad periférica a 90 m/min para reducir los segundos del ciclo. El desgaste de la herramienta fue severo en el tercer orificio. Dado que el acero endurecido no puede disipar el calor, la fricción localizada degradó rápidamente el aglutinante de cobalto, provocando deformación plástica en el filo de corte.
Las pruebas empíricas recomiendan un enfoque disciplinado y conservador para la velocidad de corte en el fresado de roscas en materiales endurecidos. Para aceros de 50 a 56 HRC, mantenga la velocidad periférica estrictamente entre 45 y 65 m/min; para aceros de 58 HRC, redúzcala a entre 35 y 45 m/min. Invertir dos segundos adicionales por orificio mantiene el calor en la interfaz por debajo del límite de oxidación del recubrimiento, evitando el colapso térmico y el astillamiento catastrófico rápido.
Pulido a partir de avances ligeros: El impacto directo del avance por diente en el desgaste de la rosca
Por temor a una rotura instantánea, los operarios suelen reducir la velocidad de avance a velocidades mínimas, creyendo erróneamente que una menor velocidad implica mayor seguridad. En piezas endurecidas, esto resulta desastroso. Bajo el microscopio del taller, observamos con frecuencia un pulido de flanco similar al de un espejo y microdesgarros causados por cargas de viruta inferiores a 0.005 mm por diente. Dado que las herramientas de afilado típicas para la preparación de filos tienen una carga de entre 0.008 y 0.012 mm, los avances ultraligeros no logran cortar el metal limpiamente.
En lugar de cortar, la punta de la herramienta roza, generando un endurecimiento por deformación severo en las paredes del orificio. Este endurecimiento secundario acelera la fricción y provoca un desgaste extremo de la rosca . Siempre es preferible aplicar una carga de cizallamiento mecánica moderada en lugar de rozar. Mantenga un avance efectivo por diente entre 0.015 y 0.035 mm para que el filo penetre más allá de la zona endurecida y extraiga microvirutas limpias.
Profundidad radial y trayectorias de múltiples pasadas: Prevención del desgaste de la fresa de roscar en acero endurecido
Forzar una fresa de roscar de perfil completo o de un solo punto a cortar toda la profundidad de la rosca en una sola pasada conlleva un fallo inmediato. Durante una auditoría a un proveedor europeo de autopartes con altos índices de desperdicio, descubrimos que su macrofresa cortaba todo el perfil en V de 60 grados de una sola vez. El enorme arco de contacto instantáneo producía picos radiales masivos, lo que provocaba la desviación de la herramienta y vibraciones en el interior del orificio.
La sobrecarga en una sola pasada sigue siendo una de las principales causas del desgaste de las fresas de roscar en acero endurecido. Eliminamos este problema dividiendo la profundidad de corte radial en 2 a 4 pasadas helicoidales: 60 % de remoción de material en la primera pasada, 30 % en la segunda y una pasada de resorte ligera de 0.02 a 0.04 mm. Esto distribuye la tensión en los dientes, elimina la conicidad de la rosca de medio ángulo y protege las puntas de cresta frágiles.
Portaherramientas, sujeción y control de rigidez: los factores que a menudo se pasan por alto en el desgaste de las herramientas de fresado de roscas.
Los operarios de taller suelen centrarse en la velocidad y el avance, ignorando la rígida cadena de sujeción que va desde el cono del husillo hasta la pinza y la pieza de trabajo. El fresado intermitente en materiales de alta dureza genera violentas ondas de impacto de alta frecuencia que se propagan hacia arriba a través del portaherramientas. Cualquier holgura o desviación mínima en el portaherramientas altera instantáneamente la distribución uniforme de la carga entre los dientes.
Suponer que los cortes superficiales en el fresado de roscas permiten el desgaste prematuro de las pinzas de sujeción o de los portaherramientas es un error costoso. Nuestras auditorías técnicas confirman que la vibración dinámica y la flexión del portaherramientas provocan un desgaste sutil pero destructivo en la herramienta de fresado de roscas. La deflexión induce microvibraciones que distorsionan el paso de la rosca y desgastan rápidamente los filos de corte, independientemente de la precisión de la programación de los parámetros.
Voladizo y excentricidad dinámica: cómo la TIR amplifica el desgaste de la rosca
Con frecuencia, instalamos indicadores de cuadrante en configuraciones de herramientas donde los operarios utilizan fresas de cuello largo con una extensión superior a 4xD y una excentricidad máxima de 0.008 mm. Con cargas de viruta de apenas unas pocas micras por diente, una excentricidad dinámica superior a 0.005 mm significa que un solo diente absorbe más del 70 % de la carga de corte total. Los dientes restantes apenas rozan la superficie de la pieza.
Este grave desequilibrio de carga somete al diente superior a impactos destructivos, provocando un rápido astillamiento y desprendimiento de los flancos. Recomendamos sustituir los portaherramientas de pinza ER extendidos por portaherramientas hidráulicos rígidos o portaherramientas de ajuste por contracción, manteniendo la extensión por debajo de 3xD. Mantener la excentricidad dinámica por debajo de 0.003 mm en la punta garantiza una distribución uniforme de la carga y evita el desgaste anormal de la rosca.
Fresado en ascenso y estrategia de entrada: Arcos de entrada para proteger el desgaste del filo de corte de la fresa de roscar
Las inmersiones lineales y rectilíneas en las paredes laterales generan un fuerte impacto al penetrar en aceros con una dureza superior a 50 HRC. Golpear paredes endurecidas en un ángulo de 90 grados se comporta como golpear acero para herramientas endurecido con un martillo. La vibración de la herramienta aumenta inmediatamente y los dientes de corte a menudo se astillan o se desgarran a lo largo de la cara de ataque antes de completar su primera revolución helicoidal.
Requerimos fresado ascendente combinado con una entrada helicoidal de 90 a 180 grados. La entrada suave permite una transición gradual del espesor de la viruta, eliminando picos de carga repentinos durante el contacto inicial con el diente. Esta trayectoria suave protege las crestas vulnerables, frena el desgaste prematuro del filo de la fresa y garantiza que la herramienta entre en el corte bajo una tensión mecánica estable y controlada.
Evacuación de virutas y choque térmico: Equilibrio de los métodos de refrigeración para la vida útil de las herramientas de fresado de roscas
En agujeros ciegos, las virutas no evacuadas son un desastre. Las microvirutas endurecidas que no se evacuan caen de nuevo en la trayectoria de las ranuras giratorias, donde sufren un aplastamiento secundario. Los filos de corte obligados a reafilar las virutas endurecidas se desgastan el doble de rápido de lo normal y corren un alto riesgo de rotura repentina de la herramienta.
La selección del refrigerante requiere un equilibrio preciso entre la evacuación de virutas y los ciclos térmicos. Inundar acero de más de 52 HRC con refrigerante a base de agua provoca un choque térmico severo durante los cortes interrumpidos, lo que desencadena grietas en el peine. Recomendamos aire comprimido seco a un mínimo de 6 bar, o lubricación con cantidad mínima (MQL) con chorro de aire a alta presión, para expulsar las virutas de forma segura y prolongar la vida útil de la fresa de roscar.
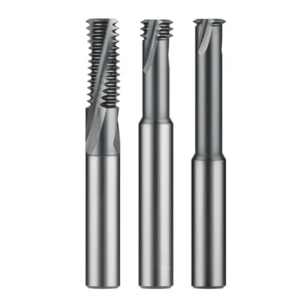
Solución de causa raíz para acero endurecido: fresas de roscar de carburo personalizadas y compensación de parámetros.
Si ya ha reducido la velocidad de corte, añadido pasadas de avance y eliminado la excentricidad del portaherramientas, pero las herramientas siguen astillando en acero de más de 55 HRC, las fresas estándar de catálogo no le están funcionando. Las herramientas estándar son soluciones de compromiso diseñadas para trabajar con todo tipo de acero, desde acero dulce hasta aluminio. Sus caras de ataque positivas y el espaciado uniforme de las ranuras simplemente carecen de la resistencia necesaria para soportar las altas fuerzas de deflexión lateral en aleaciones endurecidas.
Para solucionar problemas en orificios complejos para fabricantes europeos y estadounidenses, nuestra solución a largo plazo reside en herramientas diseñadas específicamente para cada aplicación. Una fresa de roscar de carburo personalizada de alto rendimiento no es simplemente una fresa de carburo estándar con un costoso recubrimiento morado. Rediseñamos la herramienta desde la matriz de grano y el espesor del núcleo hasta la preparación microscópica del borde, eliminando la deflexión y estabilizando el paso de rosca en la producción de alto volumen.
Sustratos de carburo submicrométrico y bruñido: Cómo detener el desgaste de las fresas de roscar en acero endurecido
El mecanizado de aceros para herramientas exige un delicado equilibrio entre la tenacidad del núcleo y la dureza del filo. Elegir un grado de carburo duro superior a 94 HRA suele ser contraproducente; un bajo contenido de cobalto provoca fragilidad en los dientes bajo cargas de impacto. Para matrices de 50 a 62 HRC, especificamos carburo submicrométrico con tamaños de grano de 0.4 a 0.6 μm y un contenido de cobalto del 10 % al 12 %. Esta matriz proporciona la resistencia a la flexión necesaria para absorber fuertes picos de cizallamiento.
La preparación del filo determina la durabilidad de la herramienta. Bajo un microscopio electrónico, los filos sin tratar muestran estrías y microfisuras que se rompen en milisegundos al contacto. Aplicamos microarenado o cepillado de precisión con nailon para lograr un radio de filo uniforme de 8 a 15 μm con una pequeña zona de contacto negativa. Esta geometría evita picos de tensión, deteniendo las fracturas frágiles que provocan el desgaste de la fresa de roscar en acero endurecido.
Ángulos de ataque negativos y paso de ranura desigual: mitigación del desgaste y las vibraciones en las fresadoras de roscas.
El mecanizado de acero para herramientas endurecido requiere sacrificar la nitidez para un corte libre en favor de un mayor soporte del filo. Rectificamos un ángulo de ataque radial negativo de 3 a 6 grados, reforzado con holguras secundarias. La geometría negativa desplaza las fuerzas de corte hacia el eje de la herramienta, sometiendo la cresta del diente a compresión en lugar de tracción. Si bien aumentan las exigencias de empuje, el astillado se detiene por completo.
El roscado de agujeros profundos también se ve afectado por vibraciones armónicas. Eliminamos la resonancia autoexcitada combinando ángulos de hélice variables con espaciado desigual entre ranuras. Los intervalos de acoplamiento de los dientes interrumpidos eliminan los picos armónicos antes de que se genere vibración. En cavidades de molde profundas, esta amortiguación asimétrica elimina la desviación lateral, suavizando las trayectorias de la herramienta para reducir el desgaste severo de la fresa y aumentar la vida útil de la herramienta.
Compensación radial in situ: predicción de la vida útil de la herramienta de fresado de roscas mediante retroalimentación de medición.
Las compensaciones dinámicas de desgaste de herramientas CNC constituyen la última línea de defensa para la calidad de la rosca. No espere a que un calibre pasa se atasque o un calibre no pasa vibre para reaccionar, ya que la herramienta ya habrá comenzado a dañar las crestas de la rosca. Establecemos compensaciones macro graduales basadas en el muestreo por lotes, compensando de 0.003 a 0.005 mm en el diámetro después de un número fijo de orificios para contrarrestar el desgaste abrasivo.
Más importante aún, vincule la vida útil de la herramienta directamente con la resistencia táctil del calibre. Capacite a los operarios para que retiren la fresa en el momento en que el calibre de paso requiera una presión firme con el dedo para asentarse, en lugar de esperar a que se atasque. Retirar la fresa en este punto de inflexión del desgaste evita la rotura de la herramienta en cavidades de moldes valiosas y proporciona datos predecibles para prolongar la vida útil general de la fresa de roscar.