



En el mecanizado CNC moderno, la fresa de punta plana es una de las herramientas de corte más comunes y versátiles. Gracias a su diseño de punta recta, se utiliza ampliamente para ranurar, contornear y fresar superficies tanto en materiales metálicos como no metálicos. En comparación con las fresas de punta esférica, las fresas de punta plana ofrecen un corte vertical más preciso, lo que las hace ideales para mecanizar ranuras de fondo plano, agujeros cuadrados y contornos 2D complejos.
Las fresas de extremo plano se presentan en diversos diseños, incluyendo opciones de dos y múltiples filos, para satisfacer diferentes requisitos de mecanizado y propiedades de materiales como acero, acero inoxidable, aleaciones de aluminio y materiales compuestos. Seleccionar la geometría y el recubrimiento superficial adecuados para la fresa de extremo plano es fundamental para prolongar la vida útil de la herramienta y mejorar la eficiencia del mecanizado.
En las máquinas CNC, la planificación de la trayectoria y los parámetros de avance de las fresas planas influyen directamente en la calidad del mecanizado y la durabilidad de la herramienta. Una correcta profundidad de corte, velocidad y ajustes de refrigerante/lubricación son fundamentales para garantizar operaciones de fresado eficientes y estables. Este artículo explora las características estructurales, los principios de funcionamiento y las aplicaciones específicas de las fresas planas en el mecanizado CNC para ayudar a ingenieros y operarios a elegir las herramientas adecuadas.
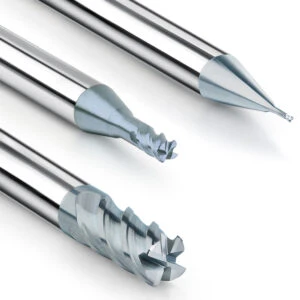
Definición y características estructurales de las fresas de extremo plano
¿Qué es una fresa de extremo plano?
Una fresa plana es una herramienta de corte de uso general con una punta que forma un ángulo de 90 grados o casi recto. Se utiliza comúnmente para operaciones de cajeado, ranurado y refrentado en el mecanizado CNC. A diferencia de las fresas de punta esférica o de radio de esquina, las fresas planas crean características con esquinas agudas y bases planas, lo que las hace ideales para aplicaciones que requieren precisión y claridad geométrica.
La punta de la fresa de fondo plano presenta un ángulo recto de 90° o una esquina ligeramente redondeada. Esta estructura facilita un control preciso de la herramienta en Z-down, lo cual resulta especialmente adecuado para ranuras rectangulares, cavidades cuadradas, estructuras escalonadas, etc. Asimismo, el uso de fresas de extremo plano en la etapa de desbaste puede mejorar eficazmente la tasa de arranque de viruta por unidad de tiempo y es una herramienta clave para el mecanizado de numerosas piezas, desde piezas brutas hasta productos semiacabados.
Componentes clave de las fresas de extremo plano
Una fresa de extremo plano estándar consta de varias características principales:
- Conde de flautaAfecta la evacuación de viruta y el rendimiento de corte. Se prefieren herramientas de dos o tres filos para el aluminio a fin de maximizar la evacuación de viruta, mientras que los diseños de cuatro filos ofrecen mayor rigidez para el mecanizado de acero.
- Diámetro de corte y longitud de flautaLa relación longitud-diámetro de la flauta influye en el comportamiento de la herramienta en cavidades profundas. Las flautas más largas son más propensas a la vibración y requieren estrategias de corte conservadoras.
- Compatibilidad de vástago y sujeción:La estabilidad de la herramienta depende de las dimensiones adecuadas del vástago y de una sujeción segura, lo que afecta directamente el control de la vibración y la precisión de la pieza.
- Ángulos de hélice, de inclinación y de alivioEstos ángulos influyen en el afilado de la herramienta, la carga de corte y el acabado superficial. Las herramientas de flauta ancha son ideales para el desbaste con alto avance, mientras que las herramientas con ángulos de ataque agudos y flautas pulidas son ideales para el acabado fino.
Estos elementos de diseño permiten que las fresas de extremo plano manejen una amplia gama de aplicaciones, desde desbaste hasta acabado, en distintos materiales.

Principio de funcionamiento y métodos de mecanizado para fresas de extremo plano
Estrategias de programación de trayectorias de herramientas
En la programación CNC, las trayectorias de las fresas de extremo plano deben aprovechar sus características geométricas y funciones previstas. Las fresas de extremo plano cortan utilizando tanto el filo inferior como los laterales, lo que las hace adecuadas para el fresado de perfiles, el mecanizado de cavidades y el ranurado.
Al cortar cavidades o ranuras, es mejor usar entradas en rampa o helicoidales en lugar de una penetración vertical. Esto reduce la tensión de la herramienta y aumenta su vida útil. Si se requiere una entrada vertical en Z, asegúrese de que la herramienta tenga capacidad de corte centrado y ajuste una profundidad de corte (ap) y velocidades de avance prudentes para evitar vibraciones o roturas.
Las estrategias eficaces incluyen la limpieza paralela al contorno o capa por capa para obtener acabados de fondo limpios. Para cavidades profundas, combine pasadas de desbaste y acabado para mantener un corte suave y reducir el desgaste.
Operaciones de mecanizado comunes para fresas planas
Las fresas de extremo plano son ideales para operaciones esenciales como ranurado, refrentado y desbaste. Su diseño de fondo plano produce características limpias y afiladas sin radio de esquina, lo cual es crucial para aplicaciones que requieren precisión geométrica, como moldes, componentes escalonados o piezas de paredes delgadas.
- Ranurado:Ofrece un excelente control de ranuras tanto abiertas como cerradas.
- Frente a:Las áreas de corte grandes mejoran el acabado de la superficie y la productividad.
- Desbaste:El amplio contacto de corte proporciona altas tasas de remoción de material manteniendo la rigidez de la herramienta.
En comparación con las fresas de punta esférica, las fresas planas minimizan el material residual en la base y evitan el efecto de "convexidad". Para el acabado, la selección de una fresa plana de flauta larga con un recubrimiento de alta calidad (p. ej., DLC o TiB₂) mejora la precisión de la superficie de la base y reduce la necesidad de acabados secundarios.
Tipos de fresas de extremo plano y sus aplicaciones
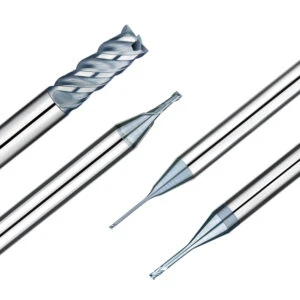
Fresas de extremo plano estándar, extendidas y de microdiámetro
Las fresas de extremo plano se clasifican por geometría y tamaño para adaptarse a diversas tareas:
- Fresa de extremo plano estándarIdeal para fresado frontal general, ranurado y cavidades poco profundas. Equilibra la rigidez y el rendimiento de corte para el trabajo CNC diario.
- Fresa de extremo plano extendidoDiseñado para cavidades profundas y geometrías escalonadas. Presenta flautas y vástagos más largos para alcanzar zonas difíciles. Se recomienda reducir la velocidad de avance para evitar la deflexión y la vibración de la herramienta.
- Fresa de extremo plano microSe utiliza para crear características de precisión en electrónica, micromoldes o dispositivos médicos. Los diámetros pueden ser de tan solo 1 mm o menos. Estas herramientas requieren husillos de alta velocidad y configuraciones rígidas para evitar roturas.
Elegir el tipo correcto en función del voladizo de la herramienta, la profundidad de la cavidad y el tamaño de la característica ayuda a evitar problemas como deformación de la pared, acabado superficial deficiente o fallas de la herramienta.
Uso recomendado por tipo de material
La geometría y el recubrimiento de la herramienta deben coincidir con el material que se está mecanizando para maximizar el rendimiento y la durabilidad:
- Aleaciones de aluminioUtilice herramientas de dos filos pulidos de alto ángulo de ataque con recubrimiento de ZrN. Esto mejora el flujo de viruta y evita la acumulación de filo (BUE), ideal para aluminio de grado aeroespacial y de moldeo.
- Acero inoxidable y acero al carbonoUtilice herramientas multicanal con sustratos de alta dureza y recubrimientos resistentes al calor como AlTiN o TiAlN. Estos mejoran la resistencia al desgaste y la estabilidad térmica para ciclos de mecanizado largos.
- Cobre y plásticosPara cobre, utilice herramientas afiladas, sin recubrimiento o con recubrimiento DLC para minimizar las rebabas. Para plásticos, utilice fresas de hélice alta y filo afilado con alta velocidad de husillo y baja velocidad de avance para evitar la fusión o la deformación.
La selección adecuada de herramientas y recubrimientos garantiza una mejor evacuación de la viruta, reduce la acumulación de calor y extiende la vida útil de la herramienta, lo que genera operaciones CNC más consistentes y eficientes.

¿Cómo seleccionar y utilizar correctamente las fresas de extremo plano?
Principios de selección de herramientas según las piezas de trabajo y el equipo
Seleccionar la fresa de extremo plano adecuada es fundamental, no solo para garantizar la calidad del producto, sino también para maximizar la vida útil de la herramienta y la eficiencia general de la producción. Al elegir una herramienta, se deben considerar detenidamente diversos factores, como el material de la pieza, las capacidades de la máquina, el método de mecanizado y la precisión deseada. Desarrollar una estrategia de herramientas específica basada en estos parámetros es esencial.
Para procesos de mecanizado de alta velocidad , como el corte rápido de aleaciones de aluminio o el acabado a gran escala con cargas ligeras, se deben priorizar las fresas planas de dos o tres filos, que ofrecen una excelente evacuación de virutas y baja resistencia al corte. La combinación de estas herramientas con filos pulidos a espejo y recubrimientos de ZrN puede reducir la temperatura de la herramienta y evitar la adhesión de virutas.
En el mecanizado de alta precisión , como el acabado de cavidades de moldes o el mecanizado de la superficie inferior de componentes de precisión, se recomienda el uso de fresas planas de múltiples filos con bordes de corte afilados para mejorar el control dimensional y la calidad del acabado superficial.
Al seleccionar el diámetro de la herramienta, este debe evaluarse junto con las trayectorias de mecanizado y las tolerancias. Por ejemplo, en ranurado o fresado de contornos de cavidades profundas, el diámetro de la herramienta debe ser ligeramente menor que el ancho del canal para garantizar una evacuación adecuada de la viruta a lo largo de las paredes laterales. Por el contrario, para el planeado de áreas grandes, una fresa plana de mayor diámetro puede mejorar la eficiencia y reducir el número de solapamientos de la trayectoria. Adaptar el tamaño de la herramienta a la trayectoria de mecanizado mejora la productividad y reduce los riesgos de carga y vibración de la herramienta.
Malentendidos comunes y análisis de fallos
Muchos resultados deficientes en el mecanizado con fresas de extremo plano se deben a ajustes incorrectos de parámetros, una selección inadecuada de herramientas o métodos de operación inadecuados. A continuación, se presentan casos típicos de mal uso que los programadores y operadores de CNC deben evitar:
Desgaste excesivo de herramientas
Esto suele deberse al uso de materiales o recubrimientos inadecuados en herramientas de alta dureza. Por ejemplo, mecanizar piezas de acero con una dureza superior a HRC 55 con fresas planas convencionales, con o sin recubrimiento, acelera el desgaste del filo y el astillado. Se recomienda utilizar herramientas de alta dureza con recubrimiento de AlTiN o TiSiN y reducir la velocidad de corte y el avance para prolongar la vida útil de la herramienta.
Formación de rebabas y límites poco claros en la parte inferior
Esto suele deberse a filos de corte desafilados o velocidades de corte excesivamente bajas, lo que provoca un corte incompleto. Los ángulos de avance vertical inadecuados o la falta de zonas de amortiguación en las trayectorias de la herramienta también pueden causar este problema. Para mejorar la claridad del contorno inferior, utilice fresas de extremo plano con filos de corte afilados e implemente estrategias de rampa y retracción en la programación de la trayectoria.
Evacuación deficiente de virutas y acumulación de virutas
Común en el mecanizado de materiales pegajosos como el cobre y el aluminio. Sin diseños de flautas con alta capacidad de evacuación de viruta ni refrigeración eficaz, las virutas tienden a obstruir la flauta, provocando el bloqueo o la rotura de la herramienta. Utilice fresas de extremo plano con ranuras de evacuación de viruta amplias y métodos auxiliares de extracción de viruta, como refrigeración por neblina de aceite, refrigeración por aire o corte en seco a alta velocidad.
Configuración de parámetros y métodos de enfriamiento no coincidentes
La refrigeración tradicional por agua o aceite en el corte a alta velocidad puede provocar choques térmicos en la herramienta, grietas superficiales o salpicaduras de viruta. Para herramientas con recubrimiento de baja fricción, como DLC o TiB₂, es preferible el corte en seco o la refrigeración por aire para conservar las ventajas del recubrimiento y evitar daños térmicos.
La clave para evitar estos problemas reside en un profundo conocimiento de las características de la herramienta, una adaptación razonable a las condiciones de procesamiento y ajustes de parámetros adaptados a los materiales específicos. La monitorización digital de la vida útil de la herramienta y de los parámetros de corte ayuda a mejorar la calidad y a reducir significativamente los costes generales.

El valor de las fresas de extremo plano en el mecanizado CNC moderno
En el entorno actual del mecanizado CNC, la fresa plana destaca como una herramienta de uso general con una estructura sencilla pero potente funcionalidad, presente en casi todos los talleres de mecanizado. Ya sea trabajando con aleaciones de aluminio, cobre, acero inoxidable o aceros de dureza media a alta, las fresas planas son indispensables gracias a sus precisos límites geométricos de corte, su excelente acabado superficial y su versátil adaptabilidad a las trayectorias de la herramienta.
Como se mencionó, los diferentes tipos de fresas de extremo plano (estándar, de alcance extendido y microherramientas) permiten una gestión flexible de diversas tareas, desde el contorneado de cavidades profundas y el ranurado hasta el fresado frontal y el acabado de precisión. Para una selección y un uso eficaces, es necesario considerar el material de la pieza, la capacidad de la máquina, la planificación de la trayectoria de la herramienta y las estrategias de refrigeración para maximizar el rendimiento.
Para mejorar aún más el rendimiento y la vida útil de la fresa de extremo plano, los usuarios deben centrarse en:
-
Seleccionar el tipo de herramienta y el número de flautas adecuados para adaptarse a las condiciones de operación específicas.
-
Elección de recubrimientos adecuados en función del material de la pieza de trabajo, como TiAlN, AlTiN y ZrN.
-
Optimización de trayectorias de herramientas CNC para evitar cortes excesivos o forzados.
-
Aplicar métodos de enfriamiento adecuados para reducir el choque térmico y la acumulación de virutas.
Si bien las fresas de extremo plano son muy versátiles, en algunas aplicaciones especializadas, como el mecanizado de superficies 3D complejas o contornos curvos finos, otros tipos de herramientas, como las fresas de punta esférica , las fresas de radio de esquina y las fresas cónicas, complementan eficazmente a las fresas de extremo plano. La combinación inteligente de herramientas y los cambios oportunos son esenciales para mejorar la eficiencia del mecanizado y la calidad de las piezas.
En resumen, las fresas de extremo plano no solo son la herramienta universal en los talleres CNC, sino también un elemento clave para el mecanizado de alta eficiencia, el control de precisión y la optimización de costos. Para las empresas centradas en la estabilidad de la producción y la calidad, establecer un sistema científico y bien estructurado de selección y uso de fresas de extremo plano les proporcionará ventajas competitivas a largo plazo.






