


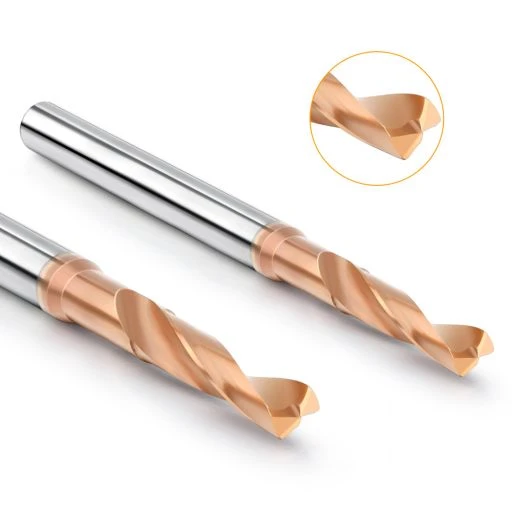
En el campo del mecanizado, el acero inoxidable es ampliamente reconocido como un metal de alta resistencia y difícil mecanizado. Debido a su excelente resistencia a la corrosión y alta tenacidad, el acero inoxidable exige estándares más exigentes en cuanto al material, la geometría, el recubrimiento y el diseño de evacuación de virutas de la broca durante el taladrado. Elegir la broca adecuada para taladrar acero inoxidable influye directamente en la eficiencia del mecanizado, la calidad del orificio, la vida útil de la herramienta y el control general de costes.
El mercado ofrece una variedad de brocas para acero inoxidable, desde las tradicionales de acero rápido (HSS) hasta brocas de aleación de cobalto y brocas de carburo de tungsteno de alta gama. Cada tipo tiene sus aplicaciones y limitaciones específicas. Los diferentes grados de acero inoxidable, como los aceros inoxidables austeníticos 304 y 316, también presentan características de mecanizado distintivas. Seleccionar la herramienta adecuada según el material y adaptarla al equipo de mecanizado es fundamental para cualquier ingeniero de procesos.
Este artículo explora las propiedades del acero inoxidable y ofrece un análisis exhaustivo de los principales tipos de brocas, diseños estructurales, tecnologías de recubrimiento y su rendimiento en el mecanizado de acero inoxidable. En combinación con las tendencias de la industria y los escenarios de aplicación para 2025, ayuda al lector a comprender qué constituye realmente la mejor broca para acero inoxidable, lo que permite tomar decisiones más informadas y eficientes para el taladrado CNC o manual.
¿Por qué la perforación de acero inoxidable requiere brocas especiales?
Muchos ingenieros subestiman la complejidad del acero inoxidable al taladrar. Los aceros inoxidables austeníticos, como el 304 y el 316, debido a su microestructura y propiedades mecánicas únicas, imponen cargas significativamente mayores a la herramienta en comparación con el acero al carbono o el aluminio. Elegir brocas diseñadas específicamente para acero inoxidable es fundamental para garantizar la calidad, prolongar la vida útil de la herramienta y reducir costos.
Características y desafíos del procesamiento del acero inoxidable
-
Endurecimiento por deformación severo: El acero inoxidable se endurece rápidamente tras el contacto con la broca, lo que aumenta la resistencia al corte y acelera el desgaste de la herramienta.
-
Concentración de calor: La baja conductividad térmica provoca que el calor se acumule en la zona de corte, lo que conlleva el sobrecalentamiento de la broca, el recocido y la pérdida de dureza.
-
Dificultad para evacuar las virutas: El acero inoxidable resistente genera virutas largas y fibrosas que, si no se evacuan correctamente, provocan atascos en la herramienta, daños en la superficie o rotura de la broca.
Debido a estos desafíos, las brocas convencionales (p. ej., las HSS estándar) suelen fallar en el mecanizado de acero inoxidable. Se debe priorizar el uso de brocas de aleación de cobalto o carburo recubierto, que resistan altas temperaturas, presiones y endurecimiento por acritud.
Por qué las brocas comunes suelen ser inadecuadas
Los problemas comunes al utilizar brocas estándar en acero inoxidable incluyen:
-
Degradación prematura de la herramienta: Una baja resistencia al calor provoca el recocido de los filos a temperaturas elevadas, lo que reduce la eficacia del corte.
-
Deslizamiento y posicionamiento incorrecto: Un ángulo de punta inadecuado o la falta de filo provocan que la broca se deslice sobre la superficie de acero inoxidable, lo que da lugar a agujeros descentrados.
-
Mala calidad del orificio: La eliminación ineficiente de las virutas y el uso continuado después del desgaste de la herramienta provocan paredes de orificio rugosas, un aumento de las rebabas y excentricidad.
Estos problemas reducen la eficiencia, aumentan el consumo de herramientas y elevan los costos de retrabajo. Por lo tanto, el uso de brocas específicas para acero inoxidable con resistencia térmica, alta dureza superficial y geometría optimizada (p. ej., brocas de cobalto con punta dividida de 135° o brocas de carburo con recubrimiento de TiAlN) mejora significativamente la estabilidad y la precisión.
¿Cuáles son los tipos comunes de brocas de acero inoxidable?
Para lograr resultados óptimos de perforación en acero inoxidable, es fundamental elegir brocas con alta resistencia al desgaste, excelente resistencia al calor y compatibilidad con diversos equipos. Las categorías más comunes incluyen:
Brocas de aleación de cobalto
Las brocas de aleación de cobalto, generalmente HSS-Co, son las más utilizadas para acero inoxidable. Ofrecen una excelente dureza en rojo y resistencia al desgaste, ideales para la perforación continua de metales de alta resistencia.
-
Broca de cobalto M35 (5% de cobalto): Económica y apta para acero inoxidable 304 y 321.
-
Broca de cobalto M42 (8 % de cobalto): Mayor dureza y resistencia al calor, ideal para materiales más duros como el acero inoxidable 316 y piezas tratadas térmicamente.
Las brocas de cobalto resisten el recocido a altas temperaturas, lo que prolonga la vida útil de la herramienta. Son comunes en taladros de banco, taladros verticales, máquinas semiautomáticas y algunos sistemas CNC.
Brocas de carburo de tungsteno
Las brocas de carburo sólido presentan una dureza y resistencia al desgaste extremadamente altas, ideales para el mecanizado de acero inoxidable de alta velocidad y alta precisión, especialmente en máquinas CNC.
Destacan en el corte automatizado de alta intensidad y el taladrado profundo, lo que aumenta significativamente la productividad de las piezas de 304 y 316L producidas en masa. Sin embargo, son frágiles y requieren máquinas rígidas y una refrigeración adecuada para evitar astillas y roturas.
Recomendaciones: Utilice brocas de carburo con refrigeración interna o con sistema externo de pulverización de aceite/niebla para maximizar la vida útil de la herramienta.
Brocas HSS recubiertas (TiN/TiAlN)
Para cargas livianas, lotes pequeños o perforación manual, las brocas HSS revestidas brindan una alternativa rentable.
-
Recubrimiento de TiN: Aumenta la dureza de la superficie y reduce la fricción.
-
Recubrimiento de TiAlN: Ofrece una resistencia superior al calor, adecuada para cortes intermitentes o entornos con lubricación mínima.
Las brocas HSS recubiertas superan a las versiones sin recubrimiento en cuanto a control de temperatura y evacuación de viruta, pero son menos adecuadas para taladrado de alta velocidad, de agujeros profundos o por lotes. Ideales para taladros manuales, taladros de banco y aplicaciones de bricolaje.
Resumen y recomendaciones
-
Para una mayor resistencia al calor y una mejor relación costo-beneficio: se recomienda el uso de brocas de aleación de cobalto (series M35 y M42).
-
Para perforaciones de alta velocidad, precisión y eficiencia: elija brocas de carburo de tungsteno.
-
Para cargas ligeras y taladrado manual: las brocas HSS recubiertas (TiN/TiAlN) funcionan bien.
¿Cómo elegir la mejor broca para perforar acero inoxidable?
Seleccionar la mejor broca para acero inoxidable requiere un enfoque sistemático basado en el método de procesamiento, el grado del material y el diseño de la broca.
Considere el método de procesamiento: manual vs. CNC
-
Perforación manual/de mano:
La rigidez limitada y la refrigeración más sencilla implican que debería elegir brocas resistentes y económicas, como las brocas de cobalto M35/M42 o las brocas HSS con recubrimiento de TiN. Estas toleran bien las variaciones de funcionamiento y son ideales para trabajos de bricolaje o de lotes pequeños. -
Mecanizado CNC:
Con una rigidez y refrigeración superiores, las máquinas CNC se benefician de las brocas de carburo para un taladrado eficiente y de alta velocidad, especialmente para agujeros profundos o en lotes. Las brocas de cobalto con refrigeración interna también ofrecen un buen rendimiento en configuraciones de avance estable y de velocidad media. Son óptimas para acero inoxidable 304/316, ya que ofrecen agujeros precisos y una mayor vida útil de la herramienta.
Considere el material de la pieza de trabajo: 304, 316 y otros grados
-
Acero inoxidable 304:
Alta ductilidad, pero propensa al endurecimiento por acritud. Las brocas M35 con recubrimiento de cobalto y TiAlN son eficaces para gestionar el calor y el desgaste. -
Acero inoxidable 316/316L:
Contiene más níquel y es más difícil de mecanizar. Las brocas M42 de cobalto o carburo sólido con ranuras de doble viruta optimizan la eliminación de viruta y reducen la acumulación de calor.
Considere el diseño de la broca
-
Ángulo de la punta del taladro:
El ángulo de punta de 135° con diseño de punta dividida mejora la penetración, reduce el deslizamiento y proporciona un posicionamiento preciso sin necesidad de taladrar previamente. -
Forma de la cuchilla:
El rectificado cruzado mejora la nitidez y evita el deslizamiento en superficies lisas de acero inoxidable, mejorando la calidad del orificio. -
Diseño de flauta de chip:
Las ranuras de doble flauta o en forma de U con revestimientos reducen la fricción y mejoran la evacuación de virutas, algo fundamental dadas las virutas largas y fibrosas del acero inoxidable.
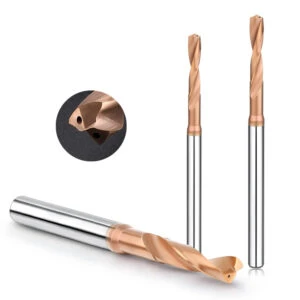
Marcas y modelos recomendados de las mejores brocas para acero inoxidable en 2025
El mecanizado de acero inoxidable exige un rendimiento de herramienta excepcionalmente alto. Elegir marcas reconocidas y los modelos adecuados es clave para garantizar el éxito del proceso, aumentar la eficiencia y prolongar la vida útil de la herramienta. A continuación, se presentan tres categorías principales de brocas específicas para acero inoxidable, recomendadas según el método de procesamiento y el escenario de aplicación. Estas son referencias útiles para ingenieros de CNC, gerentes de compras y operarios de taller.
Recomendaciones de nivel profesional (para uso CNC)
En centros de mecanizado CNC y automatización de alta precisión, las brocas deben soportar altas fuerzas de corte y altas temperaturas constantes, manteniendo la dureza en rojo, la evacuación de viruta y la estabilidad dimensional. Las siguientes marcas y modelos se utilizan ampliamente en talleres de gama media y alta, así como en la fabricación por lotes.
-
Broca de aleación de cobalto Samho M42
Tipo: HSS-Co (8% de cobalto)
Características: Excelente resistencia al calor, punta dividida de 135° con rectificado cruzado, ideal para perforaciones en acero inoxidable 304/316.
Aplicaciones: Máquinas rígidas de velocidad media; perforación de agujeros profundos e intermitentes.
Por qué recomendado: Conocido por su tratamiento de borde superior y resistencia al desgaste, Samho ofrece un rendimiento estable y rentable bajo cargas medias, lo que lo convierte en la broca de cobalto preferida para acero inoxidable. -
Brocas de carburo Walter & Guhring
Tipo: Carburo sólido, algunos con canales de refrigeración internos.
Características: Corte eficiente y de alta velocidad optimizado para el procesamiento por lotes de acero inoxidable.
Aplicaciones: Cambiadores de herramientas automáticos, taladrado de agujeros profundos, mecanizado en seco de alta velocidad.
Por qué recomendado: Estas marcas alemanas representan herramientas de alta gama con durabilidad y precisión superiores, especialmente adecuadas para entornos de producción continua de alta frecuencia.
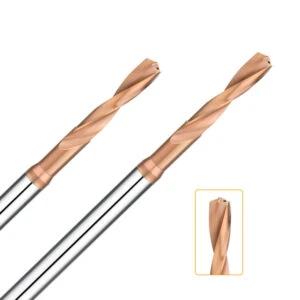
Recomendaciones de uso general (para taladros manuales)
Para talleres pequeños y medianos, usuarios de bricolaje o trabajos de mantenimiento que normalmente implican taladros eléctricos o de banco con menor rigidez, los taladros necesitan buena tenacidad, fácil posicionamiento y resistencia al astillado.
-
Juego de brocas de cobalto DEWALT (diseño de punta piloto)
Tipo: Cobalto M35, punta dividida de 135°.
Características: Perforación rápida con diseño antideslizante, adecuada para perforación manual de acero inoxidable.
Aplicaciones: Instalación de equipos, mantenimiento, procesamiento de metales ligeros.
Por qué recomendado: Ofrece un posicionamiento confiable y durabilidad, popular entre usuarios individuales y pequeños talleres. -
Taladro de acero de alta velocidad con revestimiento TiN de Bosch
Tipo: HSS con recubrimiento de TiN.
Características: Reduce la fricción, mejora la dureza, adecuado para perforaciones de acero inoxidable de resistencia media a corto plazo.
Aplicaciones: Perforación intermitente, mantenimiento, tareas de uso general.
Por qué recomendado: Conocidos por su relación calidad-precio, los taladros Bosch ofrecen un rendimiento estable para usuarios ocasionales y cargas de trabajo ligeras.
Soluciones dedicadas de alta gama (pozos profundos, alta velocidad, automatización)
Para aplicaciones exigentes como la producción en lotes a alta velocidad, agujeros profundos y piezas de grado aeroespacial, las brocas tradicionales resultan insuficientes. Se requieren herramientas especializadas con refrigeración interna, insertos reemplazables y diseños avanzados.
-
Broca de carburo con refrigeración interna Kennametal (serie KenDrill™)
Tipo: Carburo sólido con diseño de refrigeración interna.
Características: Perforación de alta velocidad, excelente evacuación de viruta y enfriamiento, compatible con MQL/refrigerante de alta presión.
Aplicaciones: Perforación de agujeros profundos CNC, agujeros de moldes de precisión, fabricación de dispositivos médicos.
Por qué recomendado: Ampliamente utilizado en los sectores aeroespacial y automotriz, KenDrill reduce significativamente la rotura de brocas y las desviaciones de los orificios. -
Broca indexable Sandvik (serie CoroDrill)
Tipo: Broca de inserción reemplazable con refrigeración interna.
Características: Adecuado para mecanizado de orificios estándar por lotes, bajo mantenimiento, versátil en todos los materiales.
Aplicaciones: Líneas CNC multiestación, taladrado automatizado, fabricación inteligente.
Por qué recomendado: Las brocas de Sandvik destacan por su control de viruta y flexibilidad, ideales para agujeros complejos y procesos de alta eficiencia.
Sugerencias prácticas para el procesamiento de acero inoxidable
Incluso con la broca adecuada, la calidad del mecanizado depende en gran medida de los parámetros de corte, los métodos de enfriamiento y las técnicas del operador. En aceros inoxidables difíciles de mecanizar, como el 304 y el 316, una manipulación inadecuada puede provocar fallos prematuros en la broca y una mala calidad del orificio. Algunos consejos prácticos clave son:
Parámetros de velocidad de perforación y avance
Una velocidad de husillo y un avance adecuados equilibran la vida útil de la herramienta y la estabilidad del proceso. Evite la idea errónea de que «a mayor velocidad, menor avance».
-
Ejemplo para brocas de cobalto (M35/M42):
-
Velocidad de superficie recomendada: 15–25 m/min.
-
Para un taladro de 6 mm, velocidad del husillo de ~800 a 1200 RPM.
-
Velocidad de avance: 0.05–0.15 mm/rev (dependiendo de la rigidez de la máquina).
-
Notas:
Una velocidad excesiva degrada la dureza al rojo, lo que provoca recocido y desgaste. Un avance demasiado bajo provoca acumulación de calor y astillado. Utilice el control de velocidad superficial constante (CSS) en las máquinas CNC para lograr consistencia.
Método de enfriamiento y selección del fluido de corte
La baja conductividad térmica del acero inoxidable provoca la concentración de calor, lo que provoca sobrecalentamiento y quemaduras. Un fluido de corte y un método de refrigeración adecuados prolongan la vida útil de la herramienta y mejoran la calidad del agujero.
-
Refrigerante soluble en agua: De uso general, con gran poder refrigerante y económico.
-
Refrigerante semisintético: Combina refrigeración y lubricación, adecuado para acero inoxidable de resistencia media/alta.
-
Totalmente sintético (microemulsión): Lubricidad superior a altas temperaturas, recomendado para brocas de carburo y perforación de alta velocidad.
Técnicas de enfriamiento:
-
Pulverizador/niebla de aceite externo para taladros manuales y de banco.
-
Refrigeración interna pasante para taladros CNC y de agujeros profundos.
-
Enfriamiento manual por goteo de aceite como método complementario si no hay ningún sistema disponible.
Problemas y soluciones habituales
-
Resbalones y malas posiciones:
-
Utilice un punzón central para lograr un punto de inicio estable.
-
Elija brocas de punta dividida de 135° con diseño de borde cruzado.
-
Reducir las RPM iniciales para evitar el deslizamiento (“pulido”).
-
-
Quemazón o decoloración:
-
Reducir la velocidad, aumentar el avance para evitar un corte dominado por la fricción.
-
Mejore la refrigeración y la lubricación, utilice brocas recubiertas de TiAlN.
-
-
Astillado o rotura:
-
Asegúrese de que la fijación sea rígida y la configuración sea estable para minimizar la vibración.
-
Acortar la longitud del voladizo de la broca.
-
Utilice brocas de carburo con rompevirutas para mejorar la evacuación de virutas y la tenacidad.
-
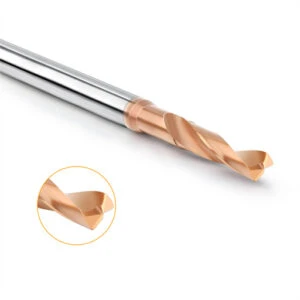
¿Cuál es la mejor broca para acero inoxidable?
En la perforación de acero inoxidable de alta carga y alta temperatura, no existe una broca universal. Por el contrario, la selección debe ajustarse a su equipo, las condiciones de trabajo y el tipo de material para optimizar la eficiencia, la vida útil de la herramienta y la precisión del orificio.
-
Por método de mecanizado:
-
CNC: Brocas de carburo sólido o cobalto refrigeradas internamente para alta dureza y control de viruta, ideales para agujeros profundos por lotes y acero inoxidable 316.
-
Taladros manuales/de banco: Brocas HSS con revestimiento de cobalto o TiN M35/M42 con tenacidad y resistencia anti-astillado, perfectas para talleres pequeños y mantenimiento.
-
-
Por materia:
-
Acero inoxidable 304: las brocas HSS con revestimiento de cobalto o TiAlN M35 equilibran eficiencia y costo.
-
Acero inoxidable 316/321 y grados con alto contenido de níquel: las brocas de carburo o cobalto M42 mejoran la resistencia al calor y la estabilidad.
-
-
Por geometría de perforación:
-
La punta dividida de 135° evita el deslizamiento y mejora el posicionamiento.
-
Los recubrimientos de alto rendimiento (TiAlN, TiCN) reducen la fricción y la temperatura.
-
Las ranuras espirales anchas/dobles optimizan la disipación del calor y la eliminación de viruta.
-
-
Parámetros operativos:
-
Utilice una velocidad baja y una alimentación de moderada a alta.
-
Seleccione el refrigerante adecuado y asegúrese de que haya suficiente refrigeración.
-
Ajuste la geometría de la broca y la estrategia de mecanizado si surgen problemas.
-
Buenas prácticas: La broca ideal es aquella que ha sido validada mediante pruebas y ajuste de parámetros con su equipo y piezas de trabajo reales. La combinación de una selección de marcas de alta calidad con estrategias de corte optimizadas permite una perforación de acero inoxidable segura, eficiente y sostenible.
Preguntas frecuentes: Lo que debe saber sobre las brocas de acero inoxidable
P: ¿Qué marca de brocas es mejor para perforar acero inoxidable?
A: Las marcas líderes incluyen samhoWalter, Guhring, Kennametal, Sandvik, DEWALT y Bosch. Ofrecen brocas de cobalto, carburo y HSS recubiertas, optimizadas para aceros inoxidables 304 y 316. Elija según el tipo de equipo y las necesidades de procesamiento.
P: ¿Es necesaria una broca de cobalto o carburo para el acero inoxidable?
R: Las brocas de cobalto (M35/M42) y carburo son populares debido a su superior resistencia al calor y durabilidad. Sin embargo, para taladrado manual ligero u ocasional, las brocas HSS recubiertas (TiN/TiAlN) pueden ser suficientes si se utilizan con los parámetros correctos.
P: ¿Por qué mi taladro se quema rápidamente?
R: Generalmente se debe a un calor excesivo debido a la alta velocidad, el bajo avance o una refrigeración deficiente. Las soluciones incluyen reducir la velocidad, aumentar el avance, usar el refrigerante adecuado y seleccionar las brocas adecuadas.
P: ¿Puedo utilizar un taladro manual para perforar acero inoxidable?
R: Sí, si se utilizan brocas adecuadas como las de cobalto M35 o HSS revestidas con TiN, con parámetros de avance moderados y de baja velocidad correctos, además de posicionamiento del punzón central y refrigeración adecuada.






