


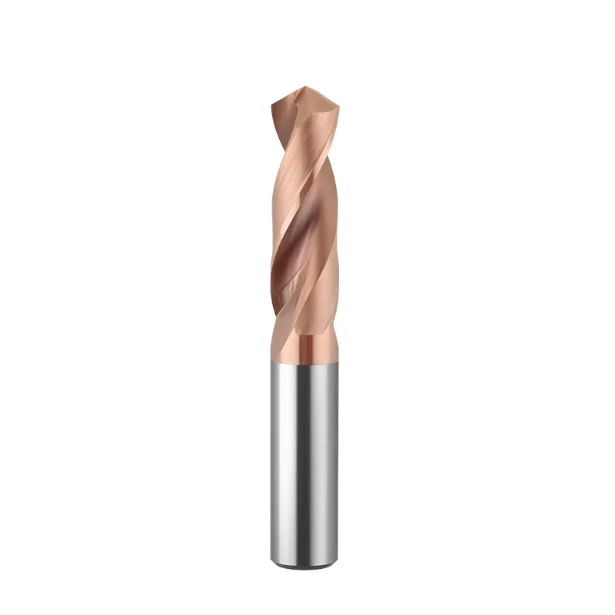
La semana pasada, nuestro equipo recibió un correo electrónico urgente de un cliente en Ohio. Su taller mecánico estaba fabricando con urgencia un lote de piezas de acero para herramientas H13 con tratamiento térmico y una dureza de hasta HRC54. El cliente fue directo: «Probamos tres brocas "ultraduras" del mercado. O bien se astillaban durante el centrado o se fundían antes de alcanzar una profundidad de 2 mm, lo que provocaba un aumento repentino de la carga del husillo. ¿Cuál es exactamente el mejor tipo de broca para metales duros?».
En nuestros 16 años de experiencia en la fabricación de herramientas y asistencia técnica in situ, hemos recibido cientos de mensajes de auxilio similares de talleres de todo el mundo. Una vez que una pieza supera el umbral de HRC50, la lógica de mecanizado estándar simplemente falla. Muchos talleres caen en la trampa de comprar las herramientas más caras del mercado. Desafortunadamente, esto suele resultar en costos de utillaje exorbitantes y fragmentos de carburo rotos atascados en los orificios.
Al taladrar metales con una dureza superior a HRC50, el verdadero desafío no reside simplemente en perforar un agujero. Se trata de mantener la integridad del filo de corte y garantizar una evacuación fluida de las virutas bajo calor extremo y resistencia axial. Si alguna vez ha tenido problemas con acero inoxidable endurecido por deformación, acero templado o aleaciones con alto contenido de níquel, sabe lo que está en juego. Elegir la herramienta incorrecta dispara la tasa de desperdicio y destruye el costoso husillo CNC.
Como fabricantes de brocas especializados en I+D de carburo de tungsteno, nuestra misión es ayudarle a evitar estos problemas. Para resolver los desafíos de mecanizado a este nivel de dureza, debemos considerar los aspectos fundamentales: estructuras de carburo de micrograno, límites térmicos del recubrimiento y geometrías de filo rígidas. Ante estas aplicaciones exigentes, ¿cómo elegir entre herramientas HRC55 y HRC65 para garantizar que su inversión se traduzca en una capacidad de producción estable?
¿Por qué falla el acero rápido tradicional en aplicaciones de brocas para metales duros?
Durante las visitas a las plantas de nuestros clientes estadounidenses y europeos, solemos presenciar un error costoso. Para ahorrar unos pocos dólares, los técnicos recurren habitualmente a brocas de acero rápido (HSS) de cobalto para mecanizar acero para herramientas D2 con tratamiento térmico HRC52. El resultado es siempre el mismo: un chirrido ensordecedor, seguido de la punta de la broca carbonizada en segundos. Los maquinistas veteranos suelen preguntarse por qué las brocas M42 o de cobalto, que funcionan de maravilla con acero inoxidable estándar, se convierten instantáneamente en chatarra inservible en este caso.
Esto sucede porque el acero rápido estándar no puede ejercer una "dominación de dureza" sobre piezas con una dureza superior a HRC50. Cuando la dureza de la pieza iguala o supera la de la herramienta, la acción de corte cambia de cizallamiento a extrusión y fricción brutales. Bajo una enorme resistencia axial al corte, la punta de la herramienta no logra entrar en contacto con el material, lo que provoca una deformación plástica instantánea en la interfaz de contacto. Si se utilizan herramientas HSS tradicionales para trabajos de alta dureza, sin duda no serán el tipo de broca más adecuado para la producción de metales duros.
El umbral térmico: ¿Qué sucede con las brocas de cobalto a más de 600 °C?
En nuestras pruebas de corte in situ, la termografía infrarroja revela una cruda realidad. Cuando una broca penetra en una pieza con una dureza superior a HRC50, la temperatura de contacto en el filo de corte se dispara por encima de los 600 °C en tan solo dos segundos. Esta temperatura alcanza el límite máximo de dureza en rojo del acero rápido con cobalto. Una vez superado este umbral térmico crítico, la matriz del acero sufre un recocido y ablandamiento irreversibles, lo que provoca que el filo de corte se aplane como mantequilla derretida.
La consecuencia inmediata de este ablandamiento a alta temperatura es un desgaste severo del flanco y una rápida deformación del filo. A medida que la broca con cobalto pierde rigidez, la fricción se intensifica, las temperaturas aumentan aún más y se desencadena un círculo vicioso de fallas. La rotura de la herramienta debido a esta ruptura termodinámica representa un costo irrecuperable considerable que eliminamos para nuestros clientes durante la optimización del proceso. Sin resolver este problema de ablandamiento térmico, las aleaciones estándar a base de hierro simplemente no pueden soportar perforaciones de alta intensidad como las brocas especializadas para metales duros.
Endurecimiento por deformación: cómo la penetración ineficiente arruina su pieza de trabajo.
Otro factor que provoca el fallo de las herramientas tradicionales durante el mecanizado de alta dureza es el endurecimiento por deformación. Cuando una broca de cobalto se desafila y no corta limpiamente las fibras metálicas, somete la superficie de la pieza a un bruñido a alta presión. En aleaciones con alto contenido de níquel o aceros para matrices, esta fricción ineficaz comprime la estructura granular del material. Esta compresión aumenta la dureza superficial local entre 5 y 10 puntos HRC, convirtiendo el orificio en una superficie extremadamente dura.
Una vez que se forma esta capa endurecida en el fondo del orificio, el mecanizado posterior se convierte en un desastre total. Incapaz de penetrar esta capa ultradura, cualquier filo de corte que entre en contacto con la pieza sufrirá microdesprendimientos casi instantáneamente. Como fabricante especializado en brocas de carburo sólido de alta tecnología para metales duros, siempre recordamos a nuestros colegas del sector: el error fundamental en el mecanizado de metales duros es permitir que la herramienta se deslice o roce. Cada caso de penetración ineficiente destruye tanto la pieza como la broca.
Comparativa de brocas para metales duros: HRC55 vs HRC65 para una dureza extrema.
En nuestras interacciones de soporte técnico con talleres estadounidenses y europeos, la selección de la dureza de la herramienta sigue siendo objeto de un intenso debate. Muchos supervisores asumen que si una pieza es dura, simplemente deben comprar la herramienta más dura disponible. Sin embargo, observamos con frecuencia en las instalaciones de nuestros clientes que las herramientas elegidas únicamente por su extrema dureza son las que fallan más rápidamente. Esto sucede porque los usuarios pasan por alto un factor crítico del CNC: el equilibrio entre la rigidez de la máquina herramienta y la configuración general del sistema.
Una alta dureza siempre implica una alta fragilidad. En condiciones de corte reales, la excentricidad del husillo, la estabilidad de la sujeción y la presión del refrigerante determinan la vida útil de la herramienta. Debemos encontrar un equilibrio racional entre la resistencia a la flexión y la resistencia al desgaste extremo, en función de su equipo específico. Lograr este equilibrio es la única manera de obtener el máximo rendimiento de las brocas de metal duro de alta calidad.
Cuándo utilizar brocas HRC55: Ideales para aceros pretemplados y configuraciones estables.
Si en su taller se mecanizan aceros para moldes pretemplados como el NAK80, aceros aleados templados o aceros inoxidables de alta resistencia, no busque más. Para estas aplicaciones, generalmente recomendamos brocas HRC55. Estas herramientas ofrecen un equilibrio óptimo de resistencia, lo que les permite soportar una alta resistencia al corte y, al mismo tiempo, absorber las vibraciones estructurales. Los mandriles hidráulicos estándar o los portabrocas de ajuste por contracción en un centro de mecanizado CNC estable son más que suficientes.
Las pruebas en planta demuestran que, dentro del rango HRC38 a HRC48, estas herramientas superan sistemáticamente a las de mayor dureza. Gracias a que el sustrato conserva una proporción óptima de aglutinante de cobalto, la punta de corte resiste la fractura durante los cortes interrumpidos. Si se equilibran correctamente las velocidades de corte y de avance, esta dureza ofrece el punto óptimo para un mecanizado rentable.
¿Necesitas perforar con una dureza de hasta HRC68? ¿Por qué las brocas HRC65 son tu única opción?
Al trabajar con piezas extremas como aceros para rodamientos templados por alta frecuencia o aceros para herramientas con alto contenido de vanadio, la dureza puede superar los 60 HRC. En estas situaciones, donde se exigen al máximo las capacidades de corte de los carburos, las herramientas de menor calidad se desgastan rápidamente, se pulen y se rompen al contacto. Para estos trabajos exigentes, las brocas especializadas de 65 HRC, con alto contenido de tungsteno y composición granular específica, se convierten en la opción indispensable.
Sin embargo, el uso de herramientas de tan alta dureza para estas aplicaciones exigentes conlleva un alto coste técnico. Son extremadamente frágiles y requieren una rigidez casi perfecta de la máquina CNC. Si el husillo presenta un mínimo desequilibrio dinámico o la pieza de trabajo se desplaza unos pocos micrómetros, la punta se romperá al instante. Recomendamos utilizar velocidades de corte bajas ( Vc ) junto con una velocidad de avance alta y continua para forzar el filo a través de la capa endurecida.
Estructura del grano del carburo: por qué el micrograno es importante para los filos de corte
Como fabricantes experimentados de brocas, sabemos que la estructura microscópica del material base determina el éxito de la herramienta mucho más que los recubrimientos superficiales. Independientemente del rango de dureza deseado, utilizamos partículas de carburo de tungsteno de grano submicrométrico o ultrafino. Los granos más finos crean una mayor densidad de límites de grano dentro del sustrato, lo que mejora significativamente la dureza estructural a la vez que mantiene una excelente resistencia a la tracción.
Esta matriz de grano fino es crucial para las brocas de metal duro, que deben mantener un filo microscópico bajo una fricción intensa. En cambio, los carburos cementados tradicionales de grano grueso sufren una pérdida considerable de grano bajo altas temperaturas y presiones, lo que provoca un desgaste inmediato. Nuestra matriz ultrafina fija la microestructura bajo fuertes fuerzas de cizallamiento, evitando las grietas por tensión térmica antes de que destruyan la herramienta.

Ingeniería de vanguardia: Anatomía del mejor tipo de broca para metales duros
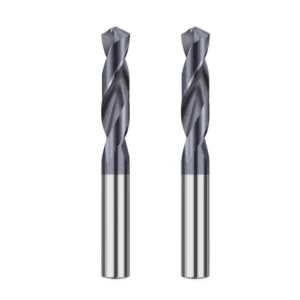
Cada día, innumerables varillas de carburo cementado se someten a un rectificado de precisión en nuestras máquinas CNC de 5 ejes. Como ingenieros en planta, sabemos que cuando una pieza supera la dureza HRC50, los pequeños errores geométricos se amplifican drásticamente bajo las cargas del husillo. Muchos colegas nos preguntan por qué sus herramientas, a pesar de tener las especificaciones correctas del catálogo, se fracturan inexplicablemente al mecanizar metales duros. El factor determinante es casi siempre el perfil geométrico y el diseño estructural de la punta de la broca.
El diseño de herramientas de corte especializadas para acero endurecido va mucho más allá de simplemente aumentar la dureza del material. Nuestro objetivo principal es optimizar la distribución de las fuerzas de corte mediante configuraciones geométricas precisas. Debemos reequilibrar el espesor del alma para evitar la deformación torsional y sopesar cuidadosamente la capacidad de evacuación de virutas frente a la rigidez de la ranura. Solo un producto que integre a la perfección estas geometrías de ingeniería puede considerarse la mejor broca para metales duros.
Punta dividida de 135 o 140 grados: Eliminando la desviación de la herramienta.
Al mecanizar superficies duras, planas o curvas, la frustración del operario suele deberse a la desviación de la herramienta al contacto inicial. Intentar mecanizar materiales duros con ángulos de punta convencionales de 118° provoca que el filo largo del cincel se deslice violentamente sobre la superficie. Este deslizamiento a alta presión induce instantáneamente microdesprendimientos al inicio del corte. Para eliminar este problema, diseñamos una geometría de punta dividida de 135° o 140°.
Esta combinación de un ángulo de punta más amplio y un afilado de punta dividida reduce drásticamente la longitud de contacto efectiva del filo del cincel. El resultado es un autocentrado potente e instantáneo en el momento en que la herramienta entra en contacto con la broca. El ángulo más amplio también distribuye uniformemente las fuerzas de corte axiales en toda la superficie. Al utilizar brocas para metales duros con esta geometría específica, se pueden eliminar por completo los pasos de centrado y, al mismo tiempo, mejorar la redondez del orificio.
Recubrimientos de AlTiN frente a recubrimientos de nanosilicio: Cómo combatir el calor en el corte en seco y en húmedo
En la zona crítica de fricción, donde las temperaturas superan los 600 °C, un sustrato de carburo de tungsteno expuesto no puede resistir por sí solo. Por eso, utilizamos la deposición física de vapor (PVD) para dotar a nuestras herramientas de una protección resistente a la oxidación. Durante años, los recubrimientos convencionales de AlTiN fueron el estándar en los talleres, con un rendimiento fiable hasta los 800 °C. Sin embargo, al taladrar metales superduros con una dureza superior a HRC55, el desprendimiento del recubrimiento a altas temperaturas se convirtió en un importante obstáculo.
Para contrarrestar la acumulación extrema de calor, hemos incorporado recubrimientos compuestos de nanosilicio a nuestras líneas de productos de alta gama. Bajo fricción a altas temperaturas, estos recubrimientos forman espontáneamente una capa protectora de dióxido de silicio ultradensa, elevando el umbral de oxidación a más de 1100 °C. Si sus operaciones requieren corte en seco a alta velocidad o lubricación con cantidad mínima (MQL), este nanorrevestimiento ofrece una clara ventaja. Para sistemas de emulsión húmeda convencionales, el AlTiN sigue siendo altamente competitivo, por lo que es fundamental seleccionar las brocas para metal duro según el método de refrigeración.
Refrigeración interna frente a inundación externa: el papel crucial de la refrigeración interna.
En las conversaciones técnicas con los gerentes de producción, solemos hacer hincapié en una regla fundamental: el fluido de corte sirve para evacuar las virutas, no solo para lubricar. Muchas fábricas utilizan boquillas de inundación externas, pero cuando la profundidad de perforación supera el doble de la profundidad (2*D) , las virutas que giran a alta velocidad impiden que el fluido externo llegue al fondo del orificio. Esto crea un punto ciego de refrigeración peligroso donde la temperatura aumenta rápidamente.
Esta acumulación localizada de calor provoca la soldadura secundaria de virutas, obstruyendo las ranuras y causando la rotura catastrófica de la broca por sobrecarga torsional. Como fabricantes profesionales de brocas, recomendamos encarecidamente los sistemas de refrigeración interna para el mecanizado CNC de alta dureza. El refrigerante a alta presión, suministrado a través de dos canales internos simétricos, disipa instantáneamente el calor y expulsa hidráulicamente las virutas cortas y duras del orificio, garantizando la estabilidad del proceso automatizado.
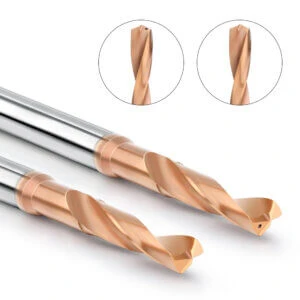
Abastecimiento inteligente: Cómo evaluar a los fabricantes de brocas para obtener brocas de carburo de primera calidad.
Como ingenieros que gestionamos líneas de producción, comprendemos la brecha entre las compras B2B y la realidad en planta. Los responsables de compras suelen centrarse exclusivamente en catálogos de herramientas, hojas de especificaciones y listas de precios. Sin embargo, las pruebas reales demuestran que las herramientas baratas con precios atractivos rara vez cumplen con la vida útil básica de un juego de brocas de metal duro de calidad. Esto no se trata solo de negociaciones comerciales; se trata del control de calidad previo a la producción del material base de carburo de tungsteno.
Para los ejecutivos de la cadena de suministro que gestionan proyectos CNC de alto volumen, identificar proveedores con fabricación propia es fundamental. En un mercado saturado de opciones económicas, no evaluar los indicadores clave de rendimiento conlleva a comprar a intermediarios que utilizan varillas baratas de proveedores externos. Para salvaguardar la productividad y los plazos de entrega, es imprescindible establecer un proceso de auditoría de proveedores riguroso desde el origen.
Prueba del material base: Exigente polvo de carburo de tungsteno virgen
Al brindar soporte técnico a la cadena de suministro, los clientes suelen preguntar por qué dos brocas de apariencia idéntica presentan una vida útil tres veces mayor. La respuesta reside en la estructura cristalina microscópica de las materias primas. Para reducir costos, los proveedores de bajo costo incorporan polvo de chatarra reciclada en el proceso de sinterización. Esta chatarra introduce poros e impurezas microscópicas impredecibles que se convierten en fracturas catastróficas cuando las brocas para metales duros se someten a cargas de corte elevadas.
En nuestra planta de fabricación, sometemos cada lote de varillas de carburo a rigurosas inspecciones metalográficas con microscopio. Esto garantiza que la distribución del tamaño de grano se mantenga dentro del rango submicrométrico. El polvo virgen puro crea una unión excepcionalmente fuerte entre los granos de carburo de tungsteno y el aglutinante de cobalto. Para perforaciones de alta precisión, exija siempre informes de composición del material a sus proveedores y nunca comprometa la calidad de la materia prima.
Consistencia en grandes lotes: ¿Qué diferencia a los principales fabricantes de brocas de los proveedores de bajo costo?
Las pruebas de prototipos a pequeña escala pueden ser engañosas, ya que las muestras de talleres de herramientas pequeños suelen tener un buen rendimiento. Sin embargo, al aumentar la producción a pedidos de miles de unidades, las fluctuaciones de calidad se convierten en una auténtica pesadilla para los técnicos de CNC. Un lote puede perforar 200 agujeros sin problemas, mientras que el siguiente sufre fallos en el filo tras solo diez. Esta falta de uniformidad entre lotes es precisamente lo que distingue a los fabricantes de brocas de primera categoría de los talleres comunes.
Para cumplir con los estrictos estándares de los clientes líderes en los sectores automotriz y aeroespacial, mantenemos un control casi obsesivo sobre el acondicionamiento de las muelas abrasivas y la estabilidad térmica de la máquina. Una desviación dimensional de tan solo unas pocas micras puede provocar fallas instantáneas en metales endurecidos. Los fabricantes de primer nivel complementan sus rectificadoras CNC de 5 ejes con sistemas de medición óptica sin contacto y ventanas de proceso de recubrimiento PVD muy precisas. Analice más allá de las muestras iniciales y audite sus capacidades de inspección en línea.
Cálculo del costo por agujero: ¿Por qué las herramientas baratas le cuestan más a su taller?
Observamos que muchos talleres mecánicos pierden dinero porque los departamentos de compras caen en la trampa de buscar el precio unitario más bajo. Como ingenieros responsables de la utilización de la maquinaria y la producción diaria, calculamos los gastos en herramientas de forma muy diferente. Utilizar herramientas baratas y mal diseñadas para cortar materiales duros obliga a reducir la velocidad de corte ( Vc ), prolonga los tiempos de ciclo y provoca frecuentes paradas. Lo peor de todo es que una broca rota atascada en un orificio puede inutilizar una pieza de trabajo de alto valor.
Siempre recomendamos a los compradores B2B que implementen un modelo de análisis de "Costo por Agujero" basado en datos. Al perforar metales con una dureza superior a HRC50, una herramienta de alta gama con un sustrato de calidad y una geometría optimizada podría costar el doble. Sin embargo, si ofrece una vida útil cuatro veces mayor y permite un aumento del 50 % en la velocidad de avance, el costo total por pieza se reduce significativamente. Centrarse en la eficiencia general de la producción es clave para identificar el tipo de broca más adecuado para metales duros.
Parámetros y solución de problemas de CNC: Evite que sus brocas se rompan al trabajar con metales duros.
Una vez optimizadas la cadena de suministro y la geometría de las herramientas, el éxito depende de los datos específicos introducidos en el panel de control CNC. Con frecuencia solucionamos problemas de rotura de herramientas de carburo causados por operarios que utilizan parámetros diseñados para aceros al carbono estándar. Configurar velocidades de corte ( Vc ) y avances ( Fn ) demasiado altos sin una refrigeración adecuada es fatal para las herramientas. Al trabajar con metales que superan HRC50, el margen de error es prácticamente nulo.
Una desviación de tan solo el 10 % en los parámetros puede arruinar instantáneamente un lote completo de brocas de alta calidad para metales duros. Tras años de pruebas en taller, hemos desarrollado una regla sencilla para metales duros: baja velocidad del husillo, avance elevado y contacto continuo. Si experimenta roturas de herramientas en el fondo del orificio o un desgaste prematuro del filo, es hora de reevaluar sus perfiles de avance. Le recomendamos analizar la rigidez actual de su máquina en comparación con las trayectorias de herramienta programadas.
Perfiles de perforación por impacto: G83 frente a G73 para materiales de alta dureza
Al programar agujeros profundos en piezas endurecidas, muchos operarios optan por el ciclo de retracción completa G83. Sin embargo, al mecanizar materiales con una dureza superior a HRC50, la retracción completa supone un riesgo considerable de microdesprendimiento de virutas. Al reingresar la herramienta en el agujero, una ligera desviación axial o el impacto con microvirutas residuales fracturará instantáneamente el filo del carburo. Si se mecanizan aceros propensos al endurecimiento por deformación y la profundidad se encuentra dentro de 3*D , cambiar al ciclo de avance rápido G73 resulta muy eficaz.
El ciclo G73 utiliza microretracciones diminutas y de alta frecuencia, de tan solo 0.2 mm a 0.5 mm, para romper las virutas. Esto mantiene la punta de la herramienta constantemente alineada con el eje de resistencia al corte, evitando impactos repetidos al entrar en el orificio. Si la profundidad del orificio supera 5*D , se requiere un sistema de refrigeración interna junto con un ciclo G83 cuidadosamente controlado para la evacuación de las virutas. Siempre equilibre la elección del ciclo con la relación profundidad-diámetro específica de la pieza.
El giro peligroso: ¿Por qué se produce el microdesprendimiento de material al salir de la herramienta?
La zona final de 0.5 mm donde la broca atraviesa la parte inferior de la pieza (la salida de la herramienta) es un punto ciego importante en la resolución de problemas. La mayoría de las guías de programación recomiendan una velocidad de avance constante de principio a fin. Sin embargo, a medida que la punta de la herramienta se acerca al punto de penetración, la rigidez del material en el borde disminuye bruscamente. Bajo una intensa presión axial, el metal deja de cortar limpiamente y, en cambio, es expulsado, lo que provoca rebabas gruesas y microdesconchones en las brocas para metales duros.
Esta pérdida repentina de resistencia también puede provocar micromovimientos en el husillo CNC, sometiendo el carburo frágil a un fuerte impacto por cizallamiento. Si observa astillamiento en la cara lateral o si sus brocas se rompen constantemente justo al perforar, debe modificar su programa. El uso de una macro o software CAM para reducir la velocidad de avance entre un 50 % y un 70 % durante la perforación final aumentará drásticamente la vida útil de la herramienta. Si actualmente trabaja con una geometría de pieza compleja o una aleación impredecible, no dude en compartir sus planos, especificaciones del material y parámetros actuales con nosotros para que podamos ayudarle a diseñar una solución precisa.






