


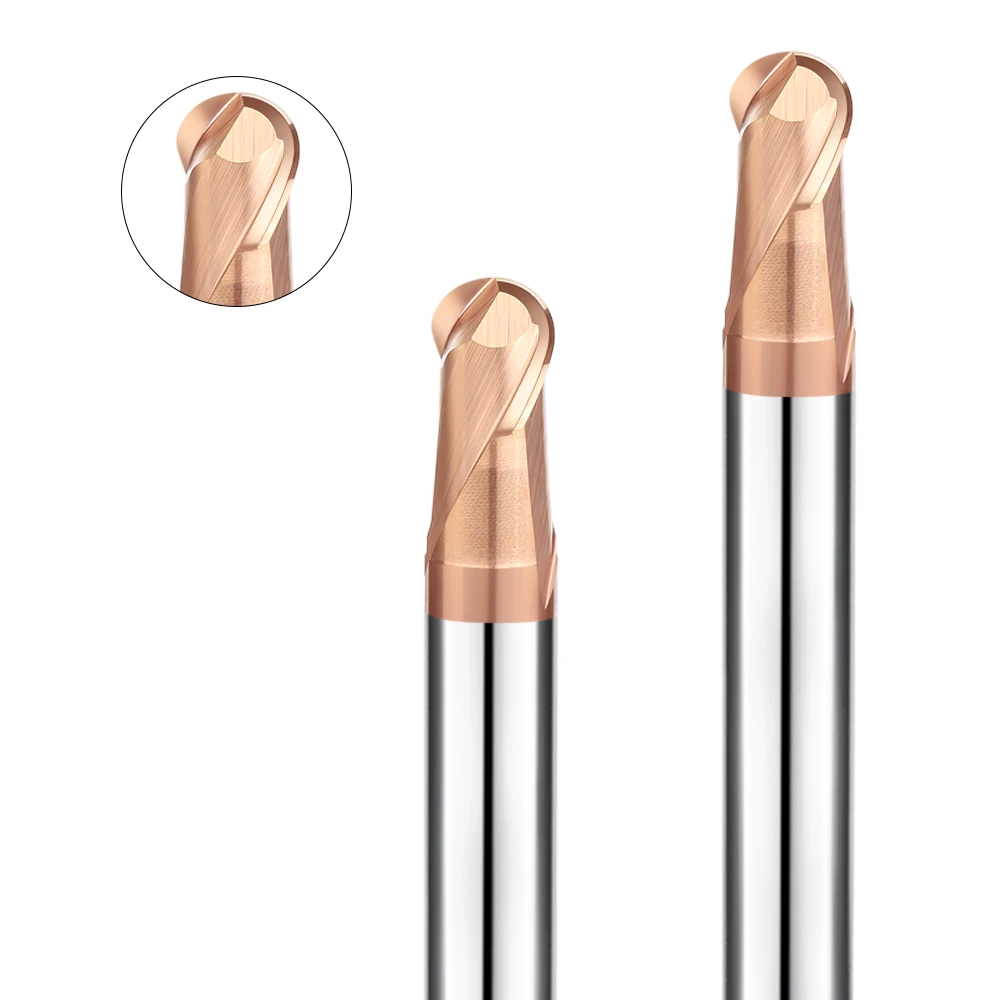
Como ingeniero con más de quince años de experiencia en la fabricación de herramientas de corte, la retroalimentación que más temo no tiene que ver con los precios. Es ese mensaje nocturno de un cliente en Norteamérica o Europa: "Acabamos de empezar a usar su fresa de punta esférica HRC65 y la punta se astilló en menos de treinta minutos".
Este escenario es común al mecanizar aceros de ultra alta dureza como el S136 o el ASP60. El mes pasado, ayudamos a un cliente alemán, fabricante de moldes de precisión para la industria automotriz, a resolver este mismo problema. La rigidez de su máquina era perfecta y el recubrimiento de la herramienta parecía impecable. Sin embargo, sus fresas de punta esférica CNC sufrían microdesprendimientos constantes durante el fresado de cavidades profundas. El cliente sospechaba que el sustrato era frágil. No obstante, tras analizar sus imágenes y parámetros, encontramos la causa del problema, oculta en detalles sutiles que a menudo pasan desapercibidos en la industria.
En nuestra experiencia, el principal desafío en las aplicaciones de fresado de punta esférica en acero endurecido no reside únicamente en la dureza, sino en la gestión de las fluctuaciones de la fuerza de corte y las tensiones térmicas. Como fabricantes especializados de fresas de punta esférica, sabemos que a HRC65, la tensión de compresión en el filo de corte es varias veces superior a la del fresado estándar. Si la trayectoria de la herramienta ignora que el centro de la punta esférica tiene velocidad de corte cero, o si la estrategia de refrigeración es incorrecta, incluso la mejor herramienta fallará.
El astillamiento no es aleatorio. Es consecuencia de un desequilibrio entre la rigidez, la excentricidad y la geometría. Dejemos de lado la teoría y analicemos qué es lo que realmente reduce la vida útil de sus herramientas.
Has verificado las velocidades y los avances. Entonces, ¿por qué falló esa fresa de "acero duro" en la primera esquina crítica?
Tres razones fundamentales para el fallo prematuro en el mecanizado de acero duro
Tras años de asistencia técnica a talleres mecánicos occidentales, hemos comprobado que el desgaste prematuro rara vez se debe a defectos del material. En cambio, se produce cuando se sobrepasan los límites físicos del entorno de mecanizado. En nuestro laboratorio, hemos observado la fragilidad de estas herramientas al trabajar con acero HRC65. Esta fragilidad es el precio a pagar por la extrema dureza necesaria para cortar acero tratado. Mecanizar a este nivel es como caminar sobre la cuerda floja; cualquier resonancia o desequilibrio térmico, por mínimo que sea, puede destruir una herramienta en segundos.
Nuestro análisis de miles de fallas en campo muestra que el 80 % de los problemas se deben a tres factores: rigidez del voladizo, choque térmico por enfriamiento y la “zona muerta” geométrica de la punta esférica. Rara vez se trata de una simple “rotura”; es una falla al alcanzar el equilibrio. Las siguientes conclusiones son lecciones aprendidas a base de experiencia con piezas desechadas en el mundo real.
Desviación (vibración): El asesino invisible de las herramientas de largo alcance
Para cavidades profundas, los talleres suelen utilizar fresas de punta esférica CNC de cuello largo. Nuestros datos muestran que cuando la relación L/D (longitud del voladizo respecto al diámetro) supera 5x, las microvibraciones —o vibraciones— aumentan exponencialmente. En un proyecto europeo, aumentamos el voladizo de una herramienta de 30 mm a 45 mm durante el mecanizado de HRC65. La fuerza de impacto en el radio de la punta de la herramienta aumentó un 120 %. Esta oscilación de alta frecuencia, aunque invisible, provoca el desprendimiento por fatiga del filo de carburo casi instantáneamente.
Para trabajos en cavidades profundas, siempre recomendamos diseños de cuello cónico en lugar de ejes de diámetro uniforme. La estructura cónica aumenta significativamente la rigidez estática. Si necesita utilizar un voladizo largo, mantenga la profundidad de corte radial (Ae) entre el 1 % y el 2 % del diámetro de la herramienta. Preferimos que realice más pasadas a que se rompa la herramienta por excentricidad radial. En acero endurecido, la rigidez es fundamental.
Choque térmico: ¿Por qué los refrigerantes tradicionales dañan las fresas de acero endurecido?
Esta es una idea errónea que corregimos semanalmente. Muchos operarios inyectan refrigerante a alta presión para combatir el calor generado durante el mecanizado de acero endurecido con fresas de punta esférica. Sin embargo, a HRC65, la temperatura de la zona de corte suele superar los 800 °C. El refrigerante intermitente, que se enfría bruscamente, crea un gradiente térmico extremo. Esto provoca microfisuras en el carburo. Lo que parece un astillamiento suele ser una fisura térmica que, bajo carga mecánica, se ha propagado hasta convertirse en una fractura frágil.
En nuestros centros de pruebas, hemos comprobado que la lubricación mínima (MQL) o un simple chorro de aire a alta presión son superiores. El chorro de aire elimina las virutas calientes para evitar el re-corte, manteniendo una temperatura estable en el filo. Recomendamos a nuestros clientes desactivar las bombas de agua y utilizar el mecanizado en seco. Esto permite que el recubrimiento de la herramienta actúe como escudo térmico, evitando su delaminación por los ciclos térmicos constantes.
El escollo de la velocidad cero: repensando las estrategias de entrada
Desde el punto de vista de la ingeniería, el centro de una fresa de punta esférica es una trampa física. Dado que la velocidad de corte (Vc) en el punto muerto es teóricamente cero, la herramienta no corta allí, sino que extruye el material bajo una presión inmensa. A menudo vemos fallas en las herramientas porque se introducen verticalmente en acero HRC65. La punta no puede generar viruta, la fuerza de empuje aumenta bruscamente y el centro de la punta esférica colapsa.
Para solucionar esto, recomendamos a nuestros clientes el uso de trayectorias con rampa o entradas helicoidales. Mantenga el ángulo de entrada entre 1° y 3°. Esto desplaza el contacto inicial hacia el lado del radio donde la velocidad lineal es lo suficientemente alta como para generar una viruta adecuada. Si bien añade unos segundos al tiempo de ciclo, garantiza que la herramienta comience en un estado de corte en lugar de una extrusión violenta.
Cómo reducimos el riesgo de astillamiento mediante la optimización de la geometría de la herramienta.
Como fabricantes especializados de fresas de punta esférica, sabemos que existe una enorme diferencia entre una prueba de laboratorio rigurosa y la realidad del mecanizado de acero HRC65 en el taller. Cuando la dureza del material aumenta bruscamente, los diseños de herramientas estándar se topan con un límite físico. La mayoría de las astilladuras no se deben a parámetros inadecuados, sino a que la geometría de la herramienta no se diseñó para ese nivel de tensión específico. En nuestro proceso de diseño, priorizamos la estabilidad del filo sobre la velocidad de corte, buscando el equilibrio perfecto entre nitidez e integridad estructural.
En nuestro proceso de I+D, simulamos los vectores de fuerza que actúan sobre la punta de la herramienta en el momento en que impacta la pieza. Mediante el ajuste preciso del ángulo de hélice, la relación del diámetro del núcleo y la microgeometría, eliminamos las concentraciones de tensión. No solo hacemos la herramienta más gruesa, sino que remodelamos el filo de corte a escala nanométrica. Estos son los dos principios de diseño fundamentales que utilizamos para ayudar a nuestros clientes en Norteamérica y Europa a multiplicar la vida útil de sus herramientas sin perder precisión.
Ángulo de ataque negativo: Refuerzo del filo para acero endurecido HRC65
Según la teoría tradicional, un ángulo de ataque mayor implica una herramienta más afilada. Sin embargo, esta lógica falla al mecanizar acero HRC65. Si bien un ángulo de ataque positivo proporciona una sensación de ligereza y suavidad, su filo delgado es propenso a fracturarse bajo cargas pesadas. Al adoptar un ángulo de ataque negativo, transformamos las fuerzas de corte, que inicialmente eran de cizallamiento hacia afuera, en fuerzas de compresión hacia adentro. Esto aprovecha la resistencia a la compresión natural del carburo, protegiendo así la parte más vulnerable de la fresa de punta esférica CNC —el filo— de la rotura.
Las pruebas en condiciones reales demuestran que, si bien un ángulo de ataque negativo aumenta ligeramente la carga del husillo, la mejora en la fiabilidad es enorme. Este diseño resulta fundamental durante cortes interrumpidos o al trabajar con óxido duro. Normalmente, ajustamos estos ángulos entre -5° y -15° según el material específico. Para la producción B2B, donde la estabilidad es primordial, sacrificar un poco de ligereza a cambio de un funcionamiento continuo sin supervisión es la opción profesional más inteligente.
Afilado de filos: Por qué desafilamos cada fresa de punta esférica antes de que salga de fábrica.
Los principiantes suelen preguntar: «Si compro una herramienta de alta gama, ¿por qué tiene el filo redondeado?». En realidad, este es un paso fundamental para cualquier fresa de punta esférica de alta calidad. Bajo el microscopio, un filo recién afilado presenta diminutas estrías invisibles (muescas). En el acero HRC65, estas muescas actúan como concentradores de tensión que provocan astillamiento instantáneo. Mediante el afilado de filo a nivel micrométrico, transformamos esa línea afilada y dentada en un radio de arco suave y reforzado.
Este redondeo secundario permite que las fuerzas de corte penetren gradualmente en el material, reduciendo drásticamente el microdesprendimiento durante la fase de rodaje. Nuestras pruebas demuestran que las herramientas afiladas presentan un 40 % menos de desgaste que las no tratadas. Si bien incrementa nuestros costos de fabricación, consideramos que el afilado de precisión es un requisito indispensable para la calidad. Garantiza un rendimiento estable desde el primer corte.
Estrategias in situ para el mecanizado de acero endurecido de alta eficiencia
Nuestra experiencia en soporte técnico global demuestra que los clientes B2B occidentales rara vez carecen de herramientas de calidad; lo que les falta son protocolos de aplicación estandarizados. El mecanizado de acero endurecido con fresas de punta esférica no se trata de aumentar los parámetros, sino de lograr una armonía estratégica entre la rigidez del sistema y la lógica de la trayectoria de la herramienta. Hemos visto centros de mecanizado de 5 ejes de 500,000 100 dólares fallar debido a una mala elección de sujeción o a una trayectoria de herramienta obsoleta. Este desperdicio es totalmente evitable.
Para ayudar a nuestros clientes a estandarizar sus procesos, hemos desarrollado un flujo de trabajo centrado en la eliminación de variables. Desde el control de la desviación total indicada (TIR) hasta la optimización de los algoritmos CAM, cada paso debe proteger el filo. No creemos en soluciones milagrosas; creemos en la optimización sistemática que da como resultado un proceso silencioso, constante y eficiente.
Ajuste de rigidez: Por qué los portaherramientas de ajuste por contracción superan a los mandriles de pinza para HRC65
En nuestros diagnósticos de taller, la excentricidad es la principal causa de averías en fresas de punta esférica para acero duro. A HRC65, una desviación de tan solo 0.01 mm puede sobrecargar una sola ranura en un 200 %. A diferencia de los complejos portaherramientas de pinza, recomendamos encarecidamente los portaherramientas de ajuste por contracción para el acabado. Su diseño monolítico y simétrico proporciona una enorme fuerza centrípeta y mantiene la desviación total interna (TIR) dentro de 0.003 mm. Esta es la única manera de garantizar la estabilidad durante avances a nivel micrométrico.
Además de su precisión, el perfil delgado de los portaherramientas de ajuste por contracción ofrece mayor espacio libre para cavidades profundas, reduciendo la necesidad de voladizos largos para las herramientas. Hemos visto muchos talleres con problemas de resonancia inexplicables al usar portaherramientas de bloqueo lateral, y cómo la vibración desapareció en cuanto cambiaron a un sistema de ajuste por contracción. La inversión inicial es mayor, pero es mucho más económica que desechar herramientas de $300 y desperdiciar costosas horas de máquina.
Fresado trocoidal: Uso de algoritmos para proteger su fresa de punta esférica.
Como ingenieros, creemos en el uso del algoritmo para optimizar el uso de la herramienta. El error más grave en el mecanizado de materiales duros es introducir la herramienta en un ángulo de 90 grados pronunciado. El cambio repentino en el ángulo de contacto es una pesadilla para una fresa de punta esférica CNC. Recomendamos a todos nuestros clientes que opten por el fresado trocoidal o trayectorias dinámicas de alta eficiencia. Estas estrategias utilizan movimientos circulares para mantener constante el arco de contacto de la herramienta, lo que garantiza temperaturas estables y una carga predecible.
Esto cambia radicalmente la tensión sobre la herramienta. Al ser la carga constante, se pueden aumentar las velocidades y los avances sin temor a que se produzcan astillamientos en cada esquina. Recientemente optimizamos un proyecto para un fabricante estadounidense de dispositivos médicos: tras cambiar a una trayectoria de carga constante, la eficiencia aumentó un 30 % y la vida útil de la herramienta se duplicó. En el mundo del mecanizado de materiales duros, la estabilidad es más importante que la velocidad, ya que es lo que permite terminar el trabajo sin cambiar de herramienta.
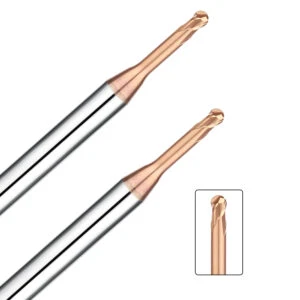
Por qué es crucial elegir un fabricante de fresas de punta esférica con experiencia real
En el mecanizado CNC, los parámetros del plano son solo un punto de partida. El verdadero éxito depende de la «intuición de ingeniería», algo que no se encuentra en un manual. Como fabricantes de fresas de punta esférica , nuestro día a día no se limita a ajustar modelos CAD. Lo dedicamos a analizar los patrones de desgaste bajo el rugido de husillos de alta velocidad. Para clientes B2B que mecanizan acero HRC65, no basta con un conjunto de herramientas; se necesita un socio que pueda traducir la acústica y las texturas superficiales de la máquina en datos útiles.
Nuestra experiencia práctica nos ha permitido vivir sus peores pesadillas, desde microdesconchones hasta vibraciones en cavidades profundas. Hemos incorporado esas lecciones aprendidas a nuestras herramientas, desde la pasivación de los bordes a nivel micrométrico hasta el tamaño del grano del carburo de tungsteno. Creemos que solo comprendiendo la dura realidad del taller podemos diseñar herramientas que brinden a los operarios una confianza genuina.
Del laboratorio al husillo: Perfeccionando las herramientas mediante pruebas extremas de HRC65
En nuestras instalaciones, tenemos una regla: antes de que cualquier fresa de punta esférica HRC65 llegue a manos de un cliente, debe soportar 50 horas de corte continuo bajo cargas extremas. Simulamos deliberadamente las peores condiciones, como el corte de acero para moldes endurecido con tolerancias de material irregulares y fijaciones inestables. Esta investigación y desarrollo a prueba de fuego nos permite observar el rendimiento microscópico en cada etapa de posible fallo, lo que nos permite diseñar una herramienta más estable mediante ingeniería inversa.
Si trabaja con materiales de alta dureza y exige un acabado preciso, analice la tasa de descarte de sus herramientas. Si las fallas son aleatorias o inconsistentes en diferentes trayectorias, es probable que la redundancia de diseño de su herramienta actual sea insuficiente para las variables del mundo real. Nuestro objetivo es minimizar estas variables para que nuestras herramientas funcionen con la misma estabilidad en su husillo que en nuestro laboratorio.
Resolver problemas, no solo vender herramientas: Apoyo a Occidente
Años de diálogo con ingenieros en Norteamérica y Europa nos han enseñado que el mejor soporte se basa en un enfoque personalizado. No imponemos las herramientas más caras; buscamos el equilibrio óptimo para su aplicación específica. Ya sea que estemos optimizando la trayectoria de entrada para una fresa de punta esférica CNC o ajustando un recubrimiento para un material especializado, actuamos como una extensión remota de su proceso.
Si tiene dificultades con una estructura compleja de cavidad profunda o necesita cambiar a materiales más duros para prolongar la vida útil del molde, contáctenos. Puede enviarnos sus parámetros de mecanizado, modelos de máquina o un diagrama sencillo de su configuración. Juntos podemos determinar si necesita ajustar el ángulo de rampa para evitar la "zona muerta" o cambiar a un sistema de sujeción más rígido para eliminar las vibraciones. El intercambio técnico entre ingenieros siempre aporta más valor que un presupuesto.






