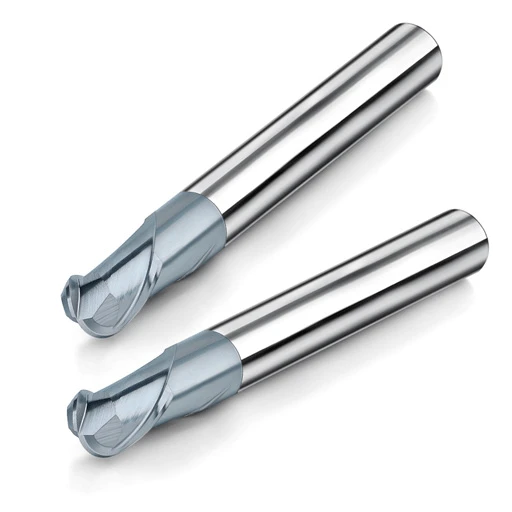
Fraise à bout sphérique en graphite (2 cannelures R0.5-R6)

Fraise à bout sphérique en graphite de haute qualité (2 cannelures R0.5-R6) maintenant disponible à l'achat

SAMHO est votre partenaire de confiance pour tous vos besoins d'approvisionnement. Nous sommes spécialisés dans la recherche des meilleurs fournisseurs et garantissons des produits de la plus haute qualité pour votre entreprise. La fraise hémisphérique en graphite (2 dents R0.5-R6) est un outil indispensable pour l'usinage de précision, offrant des performances exceptionnelles et une durabilité à long terme.

Fraise diamantée à 2 dents et à bout sphérique – Conçue pour l'usinage de haute précision du graphite et de la céramique

Spécialement conçue pour les matériaux non métalliques durs et cassants tels que le graphite et les électrocéramiques, cette fraise hémisphérique à deux dents est dotée d'un revêtement diamant à haute adhérence. Elle offre une excellente résistance à l'usure, une stabilité thermique et un état de surface supérieur. Sa durée de vie éprouvée sur le terrain dépasse 18 heures , ce qui la rend idéale pour l'usinage à sec et les applications MQL sur centres d'usinage CNC.

Revêtement diamant à haute adhérence pour une résistance à l'usure exceptionnelle
Conçu avec un revêtement diamanté durable offrant une dureté et une inertie chimique extrêmes, ce revêtement résiste efficacement à l'abrasion des particules de graphite et prévient l'écaillage des arêtes lors de la coupe à sec, prolongeant ainsi considérablement la durée de vie de l'outil.

Géométrie sphérique – Idéal pour les contours 3D et les cavités de moules
La conception de la pointe sphérique est optimisée pour les profils 3D complexes, les transitions d'angles internes et le fraisage d'empreintes. Elle garantit une finition de surface lisse avec un minimum de traces d'outil, idéale pour les travaux de précision dans les moules en graphite et les composants en céramique.

La conception à 2 cannelures réduit la charge de coupe et l'accumulation de chaleur
La géométrie à double cannelure tranchante permet une évacuation efficace des copeaux, réduit la résistance à la coupe et minimise l'accumulation de chaleur, contribuant ainsi à prévenir les fissures thermiques et à maintenir l'intégrité du matériau pendant l'usinage à grande vitesse.

Substrat en carbure ultrafin – Résistance supérieure à la fracture et à la chaleur
Fabriqué à partir de carbure micro-grain haute résistance, l'outil offre une excellente ténacité et une résistance aux fissures, ce qui le rend adapté à une utilisation prolongée dans des environnements abrasifs comme le graphite et la céramique.

Rectification CNC de précision – Tolérance dimensionnelle de ± 0.01 mm
Fabriqué à l'aide d'une technologie de rectification CNC 5 axes avancée, garantissant une précision dimensionnelle et une répétabilité exceptionnelles. Idéal pour les applications de haute précision telles que les électrodes en graphite, les inserts en céramique et les géométries de moules complexes.

GRAR2-000【2 Flutes R0.5-R6】
  • svg

    Hautement recommandé pour l'usinage

  • svg

    Projets spéciaux

Fraises en bout

Catalogue de fraises à bout sphérique à 2 dents

Total 20 modèles-unité (mm)

fraises en graphite
  • svg

    Conditions de broyage GRAR 2-000

Recommandation de produit associé

Questions fréquemment posées

Q1 : Quels avantages les fraises à bout sphérique en graphite à 2 dents présentent-elles par rapport aux fraises à 4 dents dans l'usinage du graphite ?

A : En usinage du graphite, les fraises hémisphériques à deux goujures offrent un espace de goujure nettement supérieur pour l'évacuation des copeaux. Cela contribue à prévenir l'accumulation de poussière de graphite et réduit le besoin de retoucher les fines particules.

Comparées aux fraises hémisphériques en graphite à 4 dents, les fraises à 2 dents offrent une meilleure stabilité lors de l'usinage à sec à grande vitesse. Elles sont particulièrement performantes pour le fraisage de cavités profondes et la finition de surfaces 3D complexes. Le risque d'encrassement est également considérablement réduit.

Q2 : Pourquoi recommande-t-on une conception à nez sphérique pour l'usinage du graphite ?

A : La géométrie sphérique de l'outil est idéale pour le contournage 3D et la finition de précision des cavités de moules. Elle permet d'obtenir des trajectoires d'outil lisses et une qualité de surface constante.

Dans le graphite, l'arête de coupe arrondie réduit la concentration des contraintes, ce qui diminue le risque d'écaillage. Elle améliore également l'intégrité de la surface de l'électrode, un facteur essentiel pour les applications d'usinage par électroérosion.

Q3 : Quelles sont les applications typiques des fraises à bout sphérique en graphite à 2 dents ?

A : Ces outils sont principalement utilisés pour la finition et la semi-finition des électrodes en graphite. Ils servent également à la gravure 3D complexe et au détaillage fin lors de la production de moules.

Les applications courantes incluent la fabrication d'électrodes par électroérosion, l'usinage de cavités de moules de précision et l'usinage de microstructures. Elles offrent des performances optimales sur des broches à grande vitesse fonctionnant entre 20 000 et 60 000 tr/min en mode coupe à sec.

Q4 : Comment choisir le revêtement d'une fraise à bout sphérique en graphite à 2 dents ?

A : Le graphite est très abrasif, le revêtement des outils est donc essentiel. Les revêtements diamantés, notamment le nano-diamant, sont fortement recommandés.

Le revêtement diamant améliore considérablement la résistance à l'usure et réduit l'adhérence des matériaux. Il minimise également l'accumulation de carbone sur le tranchant. Les outils non revêtus conviennent uniquement aux petites séries ou à l'usinage de faible précision.

Q5 : Quels sont les modes de défaillance les plus courants des fraises à bout sphérique en graphite à 2 dents ?

A : Les causes de défaillance les plus fréquentes sont les suivantes :

  • Une mauvaise évacuation des copeaux entraîne une chaleur localisée et une usure accélérée.
  • Vitesse de broche insuffisante entraînant une charge de coupe excessive
  • Vitesse d'avance incorrecte entraînant l'écaillage de la pointe
  • L'absence d'élimination de la poussière de graphite entraîne une abrasion secondaire.
  • Vibrations dues à un mauvais maintien de l'outil ou à une faible rigidité de la machine

Un réglage précis des paramètres et un environnement de coupe à sec propre et stable sont essentiels pour maximiser la durée de vie de l'outil.


NOUS CONTACTER

Démo du formulaire de contact