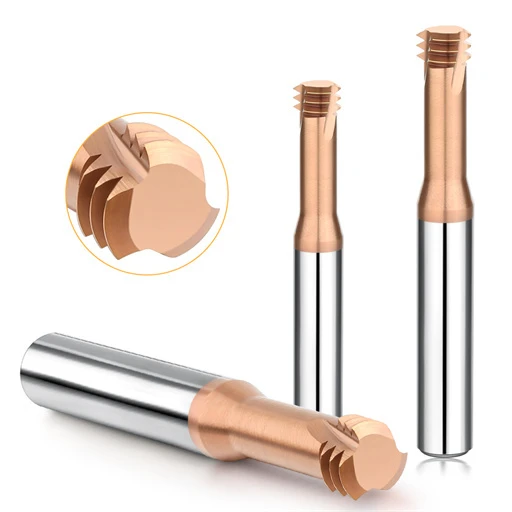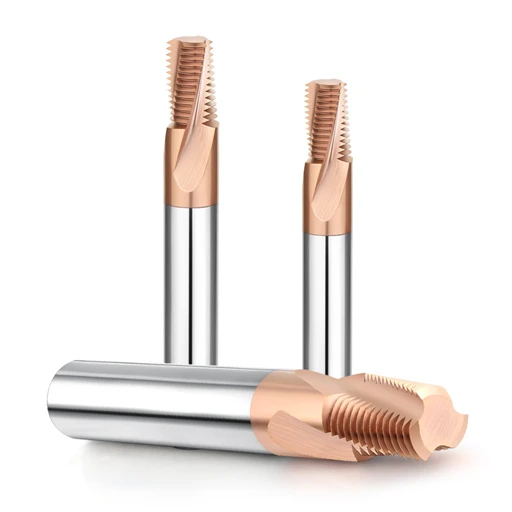
Lors de l'usinage d'inserts de matrice d'emboutissage SKD11 à double trempe cryogénique, un client de longue date nous a contactés pour un problème critique. Il réalisait le filetage de trous borgnes M4×0.7 dans un acier stable HRC65. Son outil en carbure monobloc a subi une rupture fragile près de la base de la tige avant même d'avoir effectué deux tours complets. L'outil cassé s'est bloqué profondément dans la cavité, mettant en péril la mise au rebut d'un bloc de matrice pré-trempé coûteux.
Nous constatons fréquemment ce type de défaillance dans les ateliers de haute précision. En collaborant avec des ateliers d'outillage en Amérique du Nord et en Europe, nous savons que le filetage d'acier à outils trempé soumet les pointes d'outils à des contraintes de cisaillement et à des chocs thermiques extrêmes. Nombreux sont ceux qui incriminent d'abord la ténacité du substrat ou la qualité du revêtement. Pourtant, nos analyses de fractures par microscopie électronique à balayage (MEB) montrent que la plupart des ruptures de fraises à fileter sont dues à des variables de processus subtiles et mal maîtrisées, plutôt qu'à des matières premières de mauvaise qualité.
De petites erreurs de réglage peuvent engendrer des dommages importants lors de la coupe à proximité des limites physiques du carbure de tungstène. Un porte-à-faux élevé provoque des vibrations, une interpolation circulaire non compensée entraîne une surcharge importante de la fraise à fileter, et un faux-rond de seulement 0.003 mm concentre toutes les forces de coupe sur une seule dent. Dans des conditions de dureté HRC 65, ces micro-écarts se cumulent instantanément et provoquent une rupture brutale de l'outil de coupe.
Vous est-il déjà arrivé de surveiller le capteur de charge de votre machine avec des paramètres ultra-conservateurs, pour ensuite entendre ce craquement sourd venant de l'intérieur du cylindre ?
Préparation du trou pilote et couches anormalement écrouies : les principaux responsables de la surcharge des fraises à fileter
Lorsqu'on diagnostique des problèmes de fraises cassées dans des blocs-matrices trempés, notre première instruction au programmeur est simple : s'éloigner de la fraiseuse et mesurer l'alésage pré-percé. Dans l'acier HRC65, les défauts de pré-usinage provoquent des pics de fonctionnement importants. Lorsque l'outil pénètre par interpolation hélicoïdale, le contact avec un alésage non circulaire ou conique entraîne une surcharge instantanée de la fraise à fileter.
Nous avons récemment analysé un usinage où cinq trous taraudés ont été réalisés sans problème, mais où la fraise a cassé au deuxième tour du sixième trou. Des essais de microdureté en coupe transversale ont révélé que le foret carbure de pré-perçage présentait une légère usure en dépouille. Le frottement résultant a généré une couche blanche écrouie atteignant HRC 68. La fraise à fileter ne coupait pas un métal uniforme ; elle s'enfonçait brutalement dans une coquille fragile et irrégulière.
Écrouissage et erreurs de conicité : la cause première de l’écaillage instantané des fraises à fileter en carbure monobloc
Lors du perçage de trous pilotes dans des matériaux durs, une légère usure du foret transforme le cisaillement en un polissage et un frottement importants. Cette déformation mécanique intense laisse une couche superficielle écrouie le long de la paroi interne. Lorsque des fraises à fileter rigides en carbure monobloc s'engagent dans cette zone altérée, des micro-écaillages se produisent sur les crêtes des dents. Dans les alliages ultra-durs, une microfissure initiale détruit la fraise dès le tour suivant.
L'accumulation de copeaux dans les trous profonds provoque également une déviation des forets standard, créant une conicité inversée à l'endroit où le trou se rétrécit au fond. D'après les données de nos tests clients, une conicité diamétrale de seulement 0.02 mm sur une profondeur de 10 mm augmente considérablement l'engagement radial. Une passe légère programmée se transforme soudainement en un fort engagement latéral au fond du trou borgne, cassant instantanément l'outil.
Concernant le fraisage de filetage dans l'acier SKD11 : pourquoi les diamètres des trous pilotes doivent-ils être augmentés de +0.03 mm à +0.05 mm ?
Lors de l'usinage d'aciers trempés pour travail à froid, nous recommandons systématiquement aux programmeurs d'ignorer les tableaux de perçage standard. Pour le filetage par fraisage d'acier SKD11 , DC53 ou D2 à HRC65, nous augmentons intentionnellement le diamètre du trou pilote de 0.03 mm à 0.05 mm. Les matériaux extrêmement durs présentent une limite d'élasticité en cisaillement très élevée. Un alésage trop serré engendre un frottement important de l'outil et un couple de blocage dangereux.
Ce réglage nécessite un compromis technique délibéré. L'agrandissement du trou réduit légèrement la hauteur d'engagement théorique du filetage d'environ 5 à 8 %. Cependant, la résistance à l'arrachement des matériaux HRC65 reste inchangée. Le jeu radial supplémentaire prévient le grippage, réduit l'échauffement latéral et facilite l'évacuation des copeaux.
Pièges liés à la stratégie de profondeur de passe radiale (DOC) : le piège de la charge d’impact pour les fraises à fileter en carbure
Le filetage par fraisage d'acier HRC65 ne relève pas de l'usinage traditionnel par enlèvement de matière. Il s'agit d'un micro-décapage à haute rigidité. De nombreux ateliers utilisent les paramètres par défaut des bibliothèques FAO, qui tentent de réaliser un filetage complet en une ou deux passes agressives. Dès que les goujures atteignent la matrice martensitique dense, les forces normales s'accumulent sur l'arête de coupe, provoquant une rupture prématurée de la fraise.
Lorsque des clients nous envoient des outils fracturés, les surfaces de rupture présentent presque toujours un cisaillement net et cassant, sans déformation plastique. L'analyse de leur code G révèle des coupes radiales ( $a_e$ ) beaucoup trop agressives dans les blocs hélicoïdaux G02/G03. Les tiges fines se déforment sous l'effet d'une force latérale excessive, provoquant un frottement important sur les flancs et transformant une coupe nette en un impact violent.
Les passes de coupe importantes en une seule étape entraînent la défaillance de l'outil : dans les matériaux HRC65, une profondeur de coupe radiale supérieure à 0.05 mm est interdite.
Tenter de réaliser un profil complet dans de l'acier HRC65 en une seule passe épaisse entraînera presque certainement la rupture de l'outil de coupe. D'après des essais au dynamomètre de force de coupe, les passes radiales de plus de 0.05 mm de profondeur génèrent des contraintes de cisaillement localisées qui dépassent la limite de rupture des revêtements avancés. Un engagement latéral excessif soumet les dents de l'outil à de fortes contraintes composées, ce qui conduit directement à une rupture catastrophique de l'outil de filetage.
Nous privilégions une répartition progressive des passes radiales. Sur un filetage M6 d'une hauteur de profil de 0.54 mm, nous divisons l'engagement radial en 4 à 6 passes. Nous commençons par une passe de 0.04 mm, puis nous réduisons à 0.02 mm et 0.015 mm pour les passes de finition. Les passes supplémentaires à vide ajoutent quelques secondes au temps de cycle, mais elles évitent la casse d'outils et la mise au rebut de pièces récupérées.
Stratégie multi-passes : le rôle crucial de la « passe de ressort » pour compenser la déviation de l’outil
Lorsqu'un calibre de filetage ne se positionne pas correctement après le fraisage, les opérateurs augmentent souvent instinctivement le décalage radial de l'outil dans la commande numérique. Sur les aciers à haute dureté, il s'agit d'une erreur dangereuse. Les outils en carbure se déforment sous l'effet de fortes charges latérales. Le diamètre primitif insuffisant est rarement dû à l'usure de la plaquette ; il résulte d'un dérapage mécanique de l'outil.
Nous imposons systématiquement au moins une passe d'ébauche à profondeur nulle avant tout réglage des corrections. Une fois la profondeur finale atteinte, la fraise effectue une nouvelle passe d'ébauche sans avance radiale supplémentaire. Cette passe élimine proprement le micro-rebond dû à la déviation de l'outil, garantissant ainsi un ajustement précis du filetage 6H sans risque de casse de la fraise.
Faux-rond excessif de l'outil (TIR) : comment de légères déviations peuvent entraîner une défaillance catastrophique de la fraise à fileter
Lors du fraisage d'acier trempé, de nombreux machinistes privilégient la vitesse de coupe et les revêtements, négligeant le faux-rond du porte-outil. À une dureté Rockwell C de 65 (HRC 65), la déformation plastique du matériau est négligeable. Chaque entaille d'une dent de coupe s'apparente à une violente collision à l'échelle micrométrique. Dans l'acier doux, un léger faux-rond augmente simplement le diamètre primitif. Dans l'acier trempé, le faux-rond concentre toute la charge sur une seule dent, provoquant une rupture brutale de l'outil de filetage.
Nous avons constaté ce problème de visu dans une usine de fabrication de moules pour plaques osseuses médicales confrontée à un taux de casse d'outils de 40 %. Les techniciens ont incriminé des vitesses d'avance trop élevées. À l'aide d'un comparateur à cadran sur l'ensemble de broche, nous avons mesuré un faux-rond total de 0.012 mm à l'extrémité de l'outil. Une seule dent supportait plus de 70 % de l'effort de coupe, tandis que trois dents effleuraient à peine le métal, provoquant la rupture de l'outil dès le premier tour.
Un faux-rond de la pointe de l'outil supérieur à 0.003 mm provoque un écaillage des bords : Évaluation des pinces ER par rapport aux porte-outils hydrauliques
Si vous utilisez des pinces à ressort standard sur de l'acier HRC65, revérifiez immédiatement la précision de votre réglage. Le faux-rond de la pointe de l'outil doit rester inférieur à 0.003 mm ; atteindre 0.005 mm double la fréquence d'écaillage des arêtes. Les mandrins ER standard reposent sur le jeu mécanique entre le corps, la pince et l'écrou. Cette conception perd en répétabilité après plusieurs changements d'outils, ce qui en fait la principale source de faux-rond non maîtrisé des fraises à fileter.
Le choix du porte-outil nécessite un équilibre entre le coût d'installation et le risque de rebut. Pour l'acier ultra-dur, nous privilégions les porte-outils à frettage et les mandrins hydrauliques de haute précision. Ces deux types de porte-outils garantissent un faux-rond radial inférieur à 0.003 mm. Les chambres hydrauliques amortissent efficacement les micro-vibrations. Le coût plus élevé du porte-outil est rapidement amorti grâce à la réduction des casses d'outils et des rebuts sur les plaquettes.
Équilibre entre le porte-à-faux et la rigidité pour les petites fraises à fileter dans les applications M3/M4
Le fraisage des filetages M3 et M4 laisse des fraises dont le diamètre du collet est fragile, avoisinant les 2 mm. Le carbure offre une dureté et une résistance à l'usure exceptionnelles, mais sa résistance à la rupture transversale chute brutalement avec le porte-à-faux. La déformation de l'outil augmente de façon cubique avec sa longueur. De ce fait, les fraises à fileter miniatures sont extrêmement fragiles lorsqu'elles atteignent des alésages profonds.
En atelier, un rapport porte-à-faux ( L/D ) supérieur à 3:1 représente un risque élevé. Pour l'usinage de cavités profondes, il est recommandé de commander des outils sur mesure avec des goujures de coupe courtes et des queues renforcées, ou de pré-fraiser une poche de dégagement avec une fraise de plus grand diamètre . Il ne faut jamais prolonger un col mince plus que nécessaire. Privilégier la rigidité de l'outillage à la profondeur de passe est essentiel pour éviter toute casse inattendue.
Vibrations d'usinage et instabilité résonante : broutage lors du fraisage de filetage à haute fréquence
Lors de l'usinage d'acier de dureté supérieure à 60 HRC, un crissement métallique aigu indique qu'il faut immédiatement bloquer l'avance. Les vibrations auto-entretenues dans l'acier trempé sont destructrices car la pièce rigide n'absorbe quasiment aucune énergie d'impact. Toutes les secousses de coupe sont directement renvoyées dans les goujures. Une entrée de dent intermittente, synchronisée avec les harmoniques de la broche ou du dispositif de fixation, provoque de violentes vibrations lors du fraisage du filetage.
Nous avons diagnostiqué ce problème dans un atelier d'emboutissage d'acier HRC64. Les pièces présentaient d'importantes marques blanches de broutage et des parois rugueuses et écailleuses. Au microscope, l'outil de coupe montrait des micro-écaillages irréguliers en dents de scie, plutôt qu'une usure uniforme en dépouille. Les opérateurs ont incriminé la dureté de l'outil. En réalité, la résonance cyclique et les vibrations à haute fréquence détruisaient les arêtes de coupe fragiles en carbure en quelques secondes.
Fracture dentaire due à des déphasages brusques : pourquoi les mouvements radiaux en arc entrant et sortant sont obligatoires
L'examen des programmes CN des clients révèle souvent un défaut majeur : une pénétration directe dans la paroi de l'alésage lors d'un déplacement linéaire G01. Cette entrée linéaire force instantanément l'angle de contact de 0° à une large zone d'engagement. Ce choc transitoire frappe la pointe de l'outil comme un coup de marteau. Le déphasage brutal qui en résulte casse les cannelures et provoque la rupture soudaine de la fraise à fileter.
Programmez toujours des mouvements d'entrée et de sortie en arc de cercle fluides de 90° ou 180°. Une entrée en arc de cercle ou hélicoïdal permet d'amorcer l'engagement des copeaux à zéro et d'augmenter la charge progressivement. Ceci garantit une augmentation progressive de la résistance à la coupe, sans à-coups. De même, une sortie en arc de cercle évite un arrêt brutal au point final, ce qui prévient les à-coups et les marques de maintien trop importantes.
Propagation des microfissures induites par les vibrations : éviter les zones de résonance en ajustant précisément les vitesses et les avances
Si vous entendez un sifflement harmonique aigu lors des essais de coupe, n'insistez surtout pas. Les vibrations à haute fréquence transmettent des contraintes acoustiques en profondeur dans le substrat en carbure en quelques millisecondes. Ces ondes de choc transforment les défauts de grain submicroniques en microfissures visibles. Une fois que les fissures se propagent du bord vers le cœur, la rupture brutale de l'outil de filetage est inévitable.
Diminuer drastiquement la vitesse de broche est souvent contre-productif. En effet, une réduction du régime moteur augmente la charge de copeaux par dent, ce qui accroît les forces de coupe et fige l'outil dans des régimes de vibrations plus importants. Il est préférable d'ajuster la vitesse de broche par paliers de 50 à 100 tr/min tout en réduisant l'avance de 10 à 15 %. Ceci modifie les fréquences d'excitation harmonique, ramenant la coupe dans une plage de régime stable et silencieuse.
Erreurs dans le calcul de la vitesse d'avance : Négligence de la surcharge instantanée de la fraise à fileter
Les machinistes expérimentés, capables de calculer avec précision les avances de fraisage linéaire, commettent souvent des erreurs sur les trajectoires hélicoïdales internes. Lors de l'interpolation circulaire G02 ou G03, la valeur F programmée détermine la vitesse de l'axe de l'outil, et non la vitesse de la pointe de la dent. Un calcul des avances sans compensation du rayon interne entraîne des pics importants de l'effort réel sur l'arête, provoquant une surcharge importante de la fraise à fileter.
Dans l'acier doux, la ductilité de la pièce masque cette erreur de calcul. Dans l'acier HRC65, les avances non compensées sont fatales. Les opérateurs pensent souvent avoir programmé des paramètres conservateurs, ignorant que la charge réelle de copeaux à la paroi de l'alésage dépasse les limites structurelles de sécurité. Cette erreur de calcul demeure une cause majeure de rupture soudaine d'outils dans les matériaux trempés.
Système de contrôle : avance linéaire vs avance réelle de la pointe : le défaut algorithmique qui provoque des pics de charge de copeaux
Lors de l'interpolation à l'intérieur d'un alésage, la trajectoire de l'outil au centre est beaucoup plus courte que la trajectoire extérieure de l'arête de coupe le long de la paroi. Par rapport cinématique, la vitesse de l'arête de coupe est proportionnelle à (D_trou – D_outil) / D_trou. Si le programmeur ne compense pas la vitesse d'avance, la commande numérique accélère les goujures de coupe plusieurs fois plus vite que prévu, ce qui endommage gravement le foret à fileter.
Par exemple, l'utilisation d'une fraise à fileter de 6 mm dans un trou M8 multiplie l'avance réelle de la dent par 3 à 4 par rapport à l'avance programmée. On pourrait s'attendre à une coupe prudente, mais les dents heurtent la paroi avec une épaisseur de copeau destructrice. À une dureté Rockwell C de 65, les dents en carbure ne résistent pas à un demi-tour sous cette charge avant de se casser complètement.
Obtention d'une plage d'avance par dent sûre de 0.01 à 0.02 mm pour le filetage par fraisage d'acier trempé
Lors de l'usinage de matériaux extrêmement durs, l'épaisseur des copeaux doit impérativement respecter des tolérances strictes. D'après de nombreuses données issues d'essais au dynamomètre et de l'analyse de la durée de vie des outils, l'avance compensée réelle par dent pour le filetage d'acier trempé doit impérativement rester comprise entre 0.01 mm et 0.02 mm/dent. Un dépassement de 0.025 mm/dent accélère la rupture des arêtes de coupe, tandis qu'une valeur inférieure à 0.005 mm/dent provoque un frottement abrasif et une usure rapide du flanc.
Intégrez la compensation automatique du rayon dans vos post-processeurs FAO ou vos macros machine. Cela garantit que la valeur F de sortie calcule la vitesse axiale directement à partir de la vitesse tangentielle réelle du point de contact. Maintenir l'avance réelle proche de 0.015 mm/dent allonge légèrement le temps de cycle, mais protège les pièces coûteuses et évite la casse prématurée de l'outil.
Choix incorrect du fluide d'évacuation et de refroidissement des puces : air comprimé haute pression ou brouillard d'huile
L'arrosage de la zone de coupe avec un liquide de refroidissement hydrosoluble est une pratique courante pour les aciers tendres, mais les métaux d'une dureté de 65 HRC remettent complètement en question les principes de refroidissement conventionnels. Les copeaux produits à cette dureté sont constitués de particules ultrafines et abrasives, semblables à du verre, et non de rubans continus enroulés. Si le système de refroidissement ne permet pas d'évacuer ces particules, ou si un choc thermique provoque la rupture de l'outil, une défaillance grave de la fraise à fileter survient en quelques secondes.
Nous avons testé cette méthode dans plusieurs usines de moules européennes. Un groupe a utilisé une émulsion à haut débit, tandis que l'autre a utilisé de l'air froid sec avec une lubrification minimale (MQL). Les machines refroidies par émulsion ont ébréché les arêtes de coupe dès les trois premiers trous. À l'inverse, l'évacuation pneumatique a multiplié par plusieurs fois la durée de vie des outils. L'évacuation propre des copeaux et la stabilisation des cycles thermiques sont bien plus importantes que le simple arrosage de la zone de coupe avec du liquide.
Broyage secondaire des copeaux : comment les microcopeaux durcis dans les trous borgnes sont broyés par des fraises à rupture
Le filetage de trous borgnes n'offre pratiquement aucune voie d'évacuation naturelle pour les débris. Lors de la coupe d'acier HRC65, les microcopeaux détachés subissent des contraintes de cisaillement et de friction extrêmes, s'écrouissant jusqu'à atteindre la dureté du substrat en carbure. Si ces particules abrasives se déposent au fond du trou, la trajectoire hélicoïdale de la fraise à fileter les écrase contre la paroi de la cavité.
Ce processus de réusinage engendre des variations brusques de la charge plutôt qu'une usure linéaire. Les opérateurs constatent généralement que les cannelures de la pointe se brisent en poudre avant que la tige pleine ne se détache complètement. Nous recommandons d'orienter une buse d'air externe directement dans l'alésage à une pression minimale de 0.6 MPa. Mieux encore, utilisez un système d'air comprimé traversant l'outil pour maintenir les copeaux en suspension jusqu'à leur sortie complète du trou.
Prévention des chocs thermiques : comment la MQL et l’air refroidi protègent les revêtements en carbure
L'injection d'un liquide de refroidissement à base d'eau dans de l'acier ultra-dur provoque un choc thermique important. Lors de coupes interrompues, les goujures alternent entre des zones de friction à 800 °C et des jets soudains de liquide de refroidissement froid, des dizaines de fois par seconde. Ces cycles thermiques rapides génèrent de denses fissures verticales en peigne sur les arêtes fragiles en carbure, entraînant une rupture rapide de la fraise à fileter.
L'air sec et refroidi, associé à la lubrification minimale (MQL), offre le meilleur compromis en atelier. L'air refroidi élimine les poussières abrasives et gère la chaleur à grande échelle sans à-coups. Parallèlement, les microgouttelettes d'huile végétale créent une fine couche lubrifiante qui prévient le grippage à haute température. Bien que la MQL nécessite une filtration dédiée, elle élimine l'écaillage dû à la fatigue thermique et préserve l'intégrité des revêtements de vos outils.
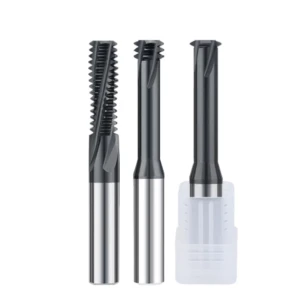
Structure granulaire du substrat et délaminage du revêtement : inadéquations des propriétés des matériaux
Lorsque le faux-rond, l'avance et l'évacuation des copeaux sont correctement réglés, mais que les fraises cassent encore inopinément, la structure métallurgique de l'ébauche d'outil est généralement en cause. L'usinage de l'acier HRC65 pousse le carbure de tungstène à ses limites ultimes de cisaillement et de température. La moindre microcavité, la moindre accumulation de cobalt ou une adhérence insuffisante du revêtement concentrent les contraintes et provoquent une rupture catastrophique de l'outil de filetage.
Dans notre laboratoire d'essais, nous analysons les outils cassés par microscopie électronique à balayage (MEB) et analyse de fracture par spectrométrie de rayons X à dispersion d'énergie (EDS). Les techniciens incriminent souvent les vitesses d'usinage trop élevées, mais la micro-imagerie révèle fréquemment des substrats poreux, une migration du liant et des revêtements délaminés. Utiliser une nuance inadaptée avec des aciers ultra-durs donne de mauvais résultats : c'est comme frapper un alliage trempé avec du verre fragile.
Substrats à grains submicroniques (0.2–0.4 μm) et résistance à la rupture transversale de l'acier trempé
Une erreur fréquente dans l'industrie consiste à supposer que le carbure dur coupe toujours mieux l'acier dur. Cherchant à atteindre une dureté HRA94, les fournisseurs de barres bas de gamme réduisent souvent la teneur en liant cobalt à moins de 6 % ou utilisent des mélanges de grains submicroniques hétérogènes. Bien que dures à température ambiante, leur résistance à la rupture transversale chute bien en dessous du seuil de sécurité de 3 500 MPa, rendant la rupture de la fraise à fileter inévitable sous l'effet des chocs de coupe.
L'analyse fractographique par MEB révèle un clivage intergranulaire net et cassant, dépourvu des stries de cisaillement qui freinent la propagation des fissures. Ces dernières se propagent à des vitesses extrêmes le long des joints de grains de carbure, brisant le cœur de l'outil. Pour les coupes à HRC 65, nous préconisons des substrats ultrafins contenant de 8 à 10 % de cobalt et présentant une résistance à la traction minimale de 4 000 MPa. Une distribution bimodale contrôlée absorbe efficacement l'énergie d'impact intermittente.
Pourquoi les fabricants de fraises à fileter de qualité font-ils confiance aux revêtements nanocomposites haute température ?
Dans l'acier HRC65, les zones de cisaillement dépassent régulièrement 900 °C à l'interface de coupe. Les revêtements PVD standard, tels que l'AlTiN ou le TiAlN, s'oxydent rapidement autour de 800 °C, provoquant le cloquage et le décollement du film protecteur. Une fois cette barrière thermique rompue, le tranchant en carbure nu frotte directement contre l'acier dur, engendrant une usure par adhérence rapide. C'est pourquoi les fabricants de fraises à fileter fiables privilégient les revêtements nanocomposites AlTiSiN résistant à des températures supérieures à 1100 °C.
Le dopage au silicium interrompt la croissance cristalline colonnaire classique, créant une matrice de nitrure de silicium amorphe qui encapsule des grains ultrafins. Sous l'effet du frottement lors de la coupe, cette surface forme une couche de passivation d'oxyde d'aluminium-silicium qui réduit le coefficient de frottement à moins de 0.35. Bien que le dépôt sous vide pour les nanocomposites soit plus coûteux, la résistance aux cratères et le bouclier thermique qui en résultent empêchent l'écaillage à l'intérieur des trous profonds.
Liste de contrôle pour le dépannage rapide sur site : Protocole d’atelier en cas de rupture de fraise à fileter
Lorsqu'une pièce coûteuse de dureté HRC65 est sur la table, le pire réflexe est de changer d'outil au hasard. Dans les ateliers de précision, notre protocole de base est simple : arrêter la broche, examiner la surface de rupture et analyser systématiquement le mode de défaillance. Résoudre les problèmes récurrents de casse des fraises à fileter exige de localiser en quelques minutes les déséquilibres cachés du processus, que ce soit au niveau de la machine, du programme ou de la trajectoire d'outil.
Le filetage ultra-dur ne tolère aucune erreur. Un trou de guidage écroui, un faux-rond de quelques microns du porte-outil ou une avance circulaire non compensée peuvent casser instantanément la pointe de l'outil. Au lieu de jeter des blocs coûteux, suivez cette liste de contrôle pratique pour vérifier chaque variable physique, du cône de la broche au fond du trou.
Écouter, inspecter les puces et mesurer le faux-rond : le diagnostic de panne en 3 minutes
Si vous ne disposez pas de dynamomètres de coupe au sol, utilisez notre simple contrôle sensoriel de trois minutes pour diagnostiquer une panne d'outil :
-
Écoutez les bruits d'entrée et de sortie : si vous entendez un cliquetis aigu à l'entrée du trou, vérifiez votre code G pour détecter d'éventuels mouvements d'arc manquants ou des avances sur l'axe central non compensées. Si l'outil se bloque près du sol, vérifiez si une passe de ressort à profondeur nulle est manquante ou si l'arc de rétraction heurte la paroi.
-
Inspectez les copeaux et les faces de rupture : si vous constatez la présence de poussière noire et pulvérisée dans l’alésage, augmentez la pression d’air ou passez à un système d’air comprimé par la broche afin d’éviter l’accumulation de copeaux. Une rupture nette et plane au niveau de la tige indique une surcharge radiale, tandis que des dents micro-ébréchées signalent un choc thermique dû à un arrosage excessif.
-
Mesure du faux-rond de l'outil : lors du montage d'un outil de remplacement, mesurez le faux-rond mesuré sur les goujures de coupe pendant une rotation complète de la broche. Si le faux-rond total mesuré dépasse 0.003 mm, nettoyez le cône ou utilisez un porte-outil hydraulique afin d'éviter que le faux-rond de la fraise à fileter ne surcharge une dent.
Le filetage des aciers à outils trempés exige un équilibre entre le traitement thermique, la rigidité de la broche et la géométrie des goujures. Si vous rencontrez des problèmes de casse d'outils lors du traitement cryogénique des aciers SKD11, DC53 ou PM, veuillez nous communiquer vos profondeurs d'alésage, vos porte-à-faux et vos paramètres de coupe. Nous pourrons ainsi analyser ensemble vos plans et vos données d'usinage afin d'optimiser le processus.