



Qu'est-ce qu'une fraise à rayon d'angle ?
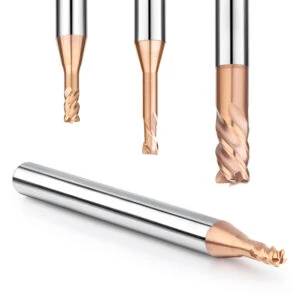
Une fraise à rayon d'angle présente une transition arrondie entre la face d'extrémité et le bord latéral, remplaçant ainsi la pointe acérée des fraises à bout plat traditionnelles. Cette transition en arc réduit considérablement la concentration des contraintes à la pointe de l'outil, améliorant sa durabilité globale et diminuant le risque d'écaillage, notamment lors d'applications à charge élevée ou à grande vitesse.
Cette géométrie optimisée est particulièrement efficace avec les fraises à rayon de coin en carbure monobloc, couramment utilisées en fraisage haute performance. Lors de l'usinage d'aciers trempés ou d'alliages tenaces à vitesses élevées, cette conception contribue à prolonger la durée de vie de l'outil et à obtenir un état de surface plus homogène.
Différence avec les fraises plates
La principale différence réside dans la géométrie de la pointe de l'outil. Les fraises plates traditionnelles à angle vif de 90° sont plus sujettes à l'écaillage, notamment lors de l'entrée ou de la sortie de l'arête dans les matériaux durs comme l'acier trempé ou l'acier inoxydable.
En revanche, les outils à rayon d'angle répartissent les contraintes plus uniformément grâce à leur pointe arrondie (par exemple, R0.5, R1.0). Cela améliore non seulement la résistance aux chocs, mais contribue également à stabiliser la trajectoire de coupe, réduisant ainsi les vibrations et la chaleur localisée. Ces caractéristiques sont particulièrement avantageuses lors de l'utilisation de fraises en carbure pour la fabrication de moules ou l'usinage de pièces aéronautiques.
Applications courantes
Les fraises à coins arrondis sont largement utilisées dans la fabrication de moules, l'usinage de pièces aéronautiques et l'usinage grossier et fin de pièces structurelles de précision. Elles sont particulièrement adaptées aux tâches d'usinage courantes suivantes :
- Traitement de la cavité du moule : lors de l'ébauche et du traitement fin de l'acier du moule (tel que P20, H13, S136), l'utilisation de fraises d'angle à rayon peut éviter efficacement la concentration de contraintes au niveau de la position d'angle interne et prolonger la durée de vie de l'outil.
- Scénario de coupe à grande vitesse (HSM) : dans des conditions de vitesse et d'avance élevées, la conception des coins arrondis peut améliorer considérablement la stabilité de coupe et constitue l'une des formes structurelles indispensables des fraises en carbure hautes performances.
- Traitement des matériaux durs : tels que l'alliage de titane, l'acier inoxydable, l'acier trempé, etc., il est particulièrement recommandé d'utiliser des outils à coins arrondis en carbure revêtu pour obtenir une durée de vie plus longue de l'outil et une meilleure qualité de surface.
Grâce à leurs avantages de performances complets, les fraises à coins arrondis sont devenues l'un des outils préférés de nombreux ingénieurs CNC dans le traitement par lots et les opérations de haute précision.

Analyse des causes courantes d'écaillage des outils
L'écaillage des outils est l'une des principales causes de défaillance des outils dans les opérations CNC, notamment lors des cycles de fraisage agressifs ou continus. Lors de l'utilisation de fraises carbure hautes performances, il est essentiel de comprendre les causes profondes de l'écaillage pour améliorer la rentabilité et la fiabilité de l'usinage.
Concentration de contrainte de l'outil
Lors de l'usinage, la pointe de l'outil est la zone de plus forte concentration de contraintes. En particulier, la pointe à angle droit d'une fraise à bout carré ne permet pas de répartir efficacement l'impact de la force de coupe, ce qui favorise l'apparition de microfissures de surface ou de fissures thermiques. Au fil des opérations d'usinage, ces microfissures s'étendent, entraînant à terme une rupture locale de la lame, c'est-à-dire un écaillage.
En revanche, l'utilisation d'une fraise à rayon d'angle en carbure monobloc permet de soulager les contraintes grâce à la structure de transition en arc, d'améliorer considérablement la résistance de la pointe de l'outil et de réduire le risque de formation de fissures. Elle est particulièrement adaptée à l'usinage de matériaux de haute dureté ou aux coupes intermittentes.
Vibrations de coupe et répartition inégale de la charge
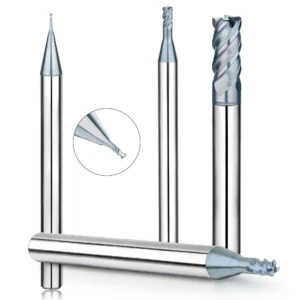
Les vibrations de traitement entraîneront une charge de coupe instable, en particulier lorsque le réglage des conditions de travail est déraisonnable, la rigidité de serrage est insuffisante ou le porte-à-faux de l'outil est trop long, le bord latéral de l'outil est sujet à une usure inégale ou même à un écaillage des coins en raison des changements de charge.
Ce phénomène est particulièrement fréquent lors de l'utilisation de fraises en carbure pour l'usinage de l'acier inoxydable et d'autres matériaux à haute résistance. En raison de la viscosité élevée du matériau, l'arête de coupe est davantage sollicitée et le risque de fissuration latérale est très important. C'est pourquoi le choix d'une fraise à bout arrondi , de conception rigide, et d'un porte-outil adapté (tel qu'un mandrin à dilatation thermique) constitue un moyen efficace de réduire les vibrations de coupe.
Paramètres d'usinage incorrects (par exemple, avance ou profondeur de coupe trop élevées)
Lorsque l'utilisateur ne règle pas les paramètres de manière appropriée à la structure de l'outil et aux caractéristiques du matériau traité, par exemple, une avance par dent (fz) ou une profondeur de coupe (ap) trop élevées peuvent entraîner une charge excessive de l'outil, ce qui peut facilement entraîner la rupture de la pointe de l'outil.
L'ébauche est déjà fortement sollicitée, notamment lors de l'utilisation de fraises carbure hautes performances. Sans une optimisation des paramètres (par exemple, un usinage par couches ou une réduction de l'angle de coupe), l'outil risque de se briser au point de coupe/sortie. L'utilisation d'une fraise à coins arrondis améliore non seulement la capacité de charge, mais offre également une marge de tolérance plus importante, favorisant ainsi le contrôle de l'élasticité des paramètres.

Le matériau de la pièce est dur et cassant ou possède une couche de renforcement
Lors de l'usinage de matériaux tels que l'acier trempé, les alliages de titane, la fonte, etc., l'outil doit supporter une triple contrainte : haute température, dureté élevée et impact élevé. Certains matériaux peuvent également présenter une couche d'oxyde, de carbure ou une couche de renforcement obtenue par trempe laser. Ces zones sont dures, cassantes et irrégulières, ce qui peut facilement provoquer des fissures locales à la pointe de l'outil.
Pour s'adapter à ces matériaux difficiles, l'utilisation de fraises en carbure revêtues pour matériaux durs (comme les fraises à coins arrondis revêtues de TiAlN) peut améliorer considérablement la dureté de surface et la résistance aux chocs thermiques de l'outil. La conception à coins arrondis permet d'éviter les ruptures fragiles dans ces conditions de travail, d'améliorer la stabilité globale et la durée de vie de l'outil.

Pourquoi les fraises à rayon d'angle sont-elles plus résistantes à l'écaillage ?
Dans le processus d'usinage, les causes d'écaillage des outils sont complexes, mais le cœur du problème est principalement lié à la structure de la pointe de l'outil, à l'état de contrainte et à l'adaptabilité du matériau. Grâce à la géométrie spécifique de leur pointe, les fraises à bout arrondi présentent des performances nettement supérieures à celles des outils à fond plat traditionnels en termes de résistance à l'écaillage. Cela est particulièrement vrai pour l'utilisation d'outils en carbure pour l'usinage à grande vitesse et sous fortes charges.
Transition de stress plus douce, moins de concentration
La pointe arquée d'une fraise en carbure à rayon d'angle élimine les points de contrainte aigus, créant ainsi une zone tampon qui répartit la force plus progressivement. Cela réduit le risque de fracture de la pointe, notamment lors de coupes à grande vitesse ou interrompues.
Résistance accrue de la pointe de l'outil et résistance aux chocs
La structure de transition en arc de cercle de la fraise à coins arrondis constitue non seulement une optimisation mécanique, mais augmente également considérablement l'épaisseur effective de l'arête de coupe. L'augmentation du volume de matière au niveau de l'arête de coupe améliore sa résistance globale et sa résistance aux fissures, offrant ainsi une meilleure résistance aux chocs.
Pour les tâches d'avance à grande vitesse ou de coupe intermittente (comme l'ébauche de pièces moulées, les trajectoires rotatives avec trous, etc.), l'utilisation d'une fraise carbure haute performance à rayon d'angle permet de réduire considérablement le taux de casse des arêtes de coupe. Ceci est particulièrement important pour l'usinage de pièces de grande valeur, permettant de maîtriser efficacement les coûts d'outillage et les risques d'arrêts de production imprévus.

Meilleure stabilité de coupe et contrôle des vibrations
Les vibrations de l'outil sont le principal facteur d'écaillage. La structure à angles arrondis permet d'obtenir une entrée et une sortie plus fluides lors des phases d'usinage, ralentissant les variations brusques de force de coupe et réduisant ainsi l'amplitude des vibrations du système de coupe. Moins de vibrations signifie une usure plus uniforme de la lame et une qualité de surface d'usinage plus stable.
En particulier lors de l'utilisation de fraises à grande vitesse avec des coins arrondis pour une finition à grande vitesse, les performances anti-vibration des coins arrondis sont plus utiles pour améliorer la cohérence dimensionnelle et le contrôle de la rugosité de surface de la pièce.
Compatibilité avec l'usinage à grande vitesse et de matériaux durs
Les fraises d'angle offrent une excellente adaptabilité à l'usinage. Qu'elles soient utilisées pour l'acier dur (comme le H13, le S136) ou pour des matériaux difficiles à usiner comme l'alliage de titane et l'acier inoxydable, elles assurent un usinage stable grâce à leur pointe robuste et à leur résistance à la chaleur.
Dans les environnements d'usinage à grande vitesse (UGV), l'utilisation de fraises en carbure à rayon d'angle revêtues de revêtements résistants aux hautes températures permet d'améliorer encore la dureté de surface et la résistance à la fatigue thermique de l'outil. Les fraises d'angle sont donc idéales pour les équipements de pointe tels que les centres d'usinage à grande vitesse et les machines-outils à liaison cinq axes, répondant ainsi aux exigences de durabilité et de flexibilité des outils de fabrication modernes.

Comparaison dans le monde réel : amélioration des performances avec les outils de rayon d'angle
Dans les applications courantes telles que l'acier moulé dur et l'ébauche à grande vitesse, l'utilisation de différentes structures d'outils a un impact significatif sur l'usinage. Samho Tool a comparé et testé les performances de fraises à fond plat standard et de fraises d'angle en conditions réelles de coupe, dans le cadre de plusieurs projets clients. Les résultats montrent que ces dernières présentent des avantages évidents en termes de résistance à l'écaillage et de durée de vie de l'outil.
Comparaison de l'écaillage lors de l'usinage de l'acier moulé (tel que H13, S136)
Dans les cas d'usinage d'aciers moulés H13 et S136, la résistance à l'écaillage de l'outil est devenue un facteur clé de l'efficacité de l'usinage en continu. La figure suivante compare l'état de la pointe de l'outil des deux outils lors de l'usinage de la même empreinte avec les mêmes paramètres de coupe :
| Comparer les projets | Fraise en bout carré | Fraise en bout à rayon d'angle |
|---|---|---|
| État d'usure de la pointe de l'outil | La pointe de l'outil est légèrement ébréchée, formant un micro-éclat | La pointe est en bon état et les bords sont uniformément usés. |
| Qualité de surface de traitement | La paroi latérale est partiellement déformée et nécessite une réparation secondaire | Surface lisse, pas besoin de nettoyer les coins à plusieurs reprises |
| Durée de vie | Durée de vie moyenne : 45 minutes | Durée de vie moyenne : 80 minutes (+77% d'amélioration) |
| Risque de mise au rebut de la pièce | Moyen à élevé (interruption lorsque l'outil se brise) | Très faible (retrait et remplacement de l'outil en douceur possibles) |
Lors de l'utilisation d'outils tels que la fraise en carbure à rayon d'angle pour l'acier moulé, la structure de la pointe de l'outil peut supprimer efficacement les fissures de bord causées par la charge d'impact au stade initial de la coupe de matériaux durs, ce qui constitue un moyen important d'améliorer la stabilité de l'usinage et le taux de rendement.

Comment choisir le bon rayon d'angle
L'avantage d'une fraise à congé réside non seulement dans sa résistance à l'écaillage, mais aussi dans sa flexibilité de sélection du rayon. Les différentes tailles de congé influencent directement plusieurs facteurs clés, tels que la rigidité de l'outil, l'adaptation de la trajectoire de coupe et la précision d'usinage. Par conséquent, le choix du rayon de congé approprié est crucial pour optimiser les résultats d'usinage et maîtriser les coûts.
Rayon de coin commun (R0.2 / R0.5 / R1 / R2)
Dans les applications industrielles, en fonction des objectifs d'usinage et des caractéristiques de la pièce, le rayon de la fraise à filet communL'impact de la taille du rayon sur la rigidité et la précision comprend :
| Dimension du rayon | Utilisations typiques | Types d'outils couramment utilisés |
|---|---|---|
| R0.2 | Nettoyage fin des coins, traitement des petites cavités de moule, chanfreinage de précision des pièces électroniques | Fraise en carbure à rayon d'angle pour finition fine |
| R0.5 | Résistance équilibrée et capacité de dégagement des coins, adaptée au traitement des rainures de haute précision | Fraise R0.5 pour rainures de haute précision |
| R1 | Usinage des contours de moules de taille moyenne et grande, découpe de renforts structurels | Fraise à rayon en carbure monobloc R1 pour le profilage de moules |
| R2 | Scénarios d'usinage d'ébauche à haute intensité, tels que la découpe de grandes bases de moule ou de couches de renfort | Fraise en carbure R2 pour l'ébauche intensive |
La base pour sélectionner correctement le rayon est de clarifier s'il existe des contours à angle vif dans la zone d'usinage, s'il existe des restrictions d'interférence d'angle R et si la durée de vie de l'outil ou la précision géométrique est prioritaire.
Impact de la taille du rayon sur la rigidité et la précision
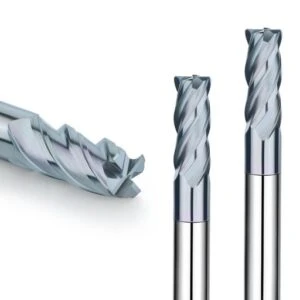
Plus le congé est grand, plus la pointe de l'outil est épaisse et plus l'outil est rigide. Par exemple, les outils de type R1 et R2 offrent une capacité de charge plus élevée et conviennent à l'usinage sous fortes charges et à l'usinage à grande vitesse. Lors de l'usinage, des congés plus grands offrent une meilleure absorption des chocs et une meilleure diffusion de la chaleur, réduisant ainsi considérablement le risque de casse de l'outil.
Cependant, un rayon plus grand limite également l'usinage fin des contours complexes ou des rainures à angles vifs. Par exemple, si l'angle R de l'outil est supérieur à l'angle R interne de la structure dans l'empreinte du moule présentant des angles internes vifs ou nécessitant un nettoyage des coins, l'usinage ne sera pas complet ou le coût de l'usinage secondaire augmentera. Par conséquent :
- Pour l'usinage de cavités de précision (comme les moules électroniques, les moules en plastique), il est recommandé d'utiliser une fraise à rayon en carbure avec R0.2~R0.5 ;
- Pour le nettoyage général des contours et le traitement général des moules, il est recommandé d'utiliser une fraise en carbure R1 pour la finition des moules ;
- Pour le traitement à grande vitesse et la découpe brute de l'acier à haute dureté, les outils à grand rayon R1.5~R2 peuvent être prioritaires pour améliorer la stabilité et la durée de vie de l'outil.
De plus, s'il est utilisé avec des machines-outils à grande vitesse (telles que HSC, centre de liaison à cinq axes), il est recommandé d'utiliser une fraise en carbure à grande vitesse avec une conception de transition micro-ronde avec une pointe à petit rayon pour équilibrer la précision et la durabilité.
Pourquoi les fraises à rayon d'angle sont-elles recommandées pour l'usinage CNC ?
Dans l'usinage CNC moderne, les fraises à rayon sont progressivement devenues l'outil privilégié des ingénieurs et des fabricants de moules. L'analyse de l'article précédent montre que, par rapport aux fraises à fond plat traditionnelles, cette structure d'outil présente des avantages considérables dans de nombreux domaines.
Premièrement, en termes de résistance à l'écaillage, la conception des coins arrondis assure une transition de contrainte en douceur, réduisant ainsi considérablement la concentration locale des contraintes et la fragmentation des arêtes au niveau de la pointe. Ceci est particulièrement adapté aux fraises en carbure pour l'usinage des métaux durs, utilisées dans les matériaux à haute dureté ou pour l'usinage à grande vitesse. Qu'il s'agisse d'acier pour moules S136, d'acier pour travail à chaud H13 ou de matériaux résistants à l'usure tels que les alliages de titane et l'acier inoxydable, la fraise en carbure à coins arrondis pour les applications de moulage et d'emboutissage a démontré une excellente fiabilité.
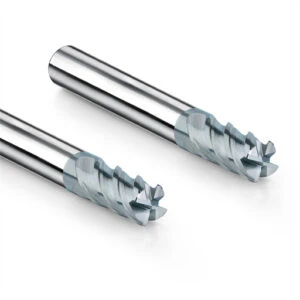
Deuxièmement, la durée de vie de l'outil est prolongée. Grâce à l'effet de couche tampon structurelle et à l'épaississement et au renforcement de la pointe de l'outil, l'outil à coins arrondis peut non seulement supporter des avances plus élevées, mais aussi préserver l'intégrité de la lame lors de coupes continues prolongées, réduisant ainsi considérablement le risque de rebuts dus aux micro-éclats. L'utilisation d'une fraise carbure longue durée avec un rayon de coin R0.5/R1 permet d'améliorer efficacement la continuité de l'usinage et la maîtrise des coûts.
Enfin, elle est plus rentable. Bien que le prix d'achat d'une fraise monobloc soit légèrement supérieur à celui d'outils ordinaires, ses performances à long terme en termes de durée de vie, de taux de qualification des pièces, de qualité de surface d'usinage et autres aspects constituent un excellent rapport qualité-prix. En particulier dans les secteurs tels que le moulage et les pièces de précision qui exigent une grande stabilité d'usinage, une fraise carbure économique à pointe renforcée constitue un choix judicieux pour une fabrication efficace.






