



L'usinage d'électrodes en graphite impose des exigences extrêmement élevées aux outils de coupe, notamment pour l'usinage de surfaces complexes et le maintien de tolérances dimensionnelles serrées. La stabilité de l'outil, sa résistance à l'usure et l'évacuation efficace des copeaux ont un impact direct sur l'efficacité d'usinage et la qualité du produit final. Grâce à leur géométrie de pointe sphérique et à leur conception multi-goujonnières, les fraises à bout hémisphérique sont parfaitement adaptées à l'usinage tridimensionnel de haute précision des matériaux en graphite, garantissant un état de surface constant et une précision dimensionnelle optimale.
Parallèlement, l'utilisation d'une fraise hémisphérique HRC55 permet de conserver un tranchant optimal même à haute vitesse de broche, prolongeant ainsi considérablement la durée de vie de l'outil et réduisant les risques d'écaillage et de rupture imprévue. Ces outils sont donc particulièrement adaptés à l'usinage en continu et en grande série d'électrodes en graphite.
Lors du choix d'outils de coupe, il est essentiel de s'approvisionner en fraises hémisphériques auprès de fournisseurs fiables. Un fournisseur qualifié de fraises hémisphériques peut proposer non seulement des outils standard de haute qualité, mais aussi des solutions sur mesure en fonction de la taille des électrodes, de la profondeur d'usinage et des exigences de finition de surface. À cet égard, les fabricants chinois de fraises hémisphériques offrent des avantages considérables en matière de maîtrise des coûts, de flexibilité de personnalisation et de stabilité d'approvisionnement, ce qui les rend parfaitement adaptés à la production en grande série et aux opérations d'usinage en continu.
De plus, le réglage approprié des paramètres d'usinage et des stratégies de coupe est essentiel pour une performance d'usinage stable. En optimisant l'angle d'hélice, le nombre de goujures et le rayon de la pointe, les fraises hémisphériques permettent une évacuation efficace des copeaux, une réduction des vibrations et une précision constante sur des surfaces tridimensionnelles complexes. En pratique, ces outils sont performants aussi bien pour l'ébauche, assurant un enlèvement de matière rapide, que pour la finition, garantissant des surfaces lisses et des contours précis. Ils contribuent ainsi à améliorer l'efficacité globale d'usinage et la régularité de la production d'électrodes en graphite.

Exigences fondamentales des fraises à bout sphérique pour l'usinage d'électrodes en graphite
L'usinage d'électrodes en graphite impose des exigences de performance élevées aux outils de coupe. Bien que le graphite présente une dureté modérée, sa fragilité le rend sujet à la génération de poussière et de vibrations lors de la coupe. Par conséquent, les outils de coupe doivent offrir une excellente capacité d'évacuation des copeaux et une résistance à l'usure élevée afin de garantir des conditions de coupe stables, des états de surface lisses et de réduire les risques d'écaillage ou de rupture. Les fraises hémisphériques revêtues, à haute dureté et résistantes à l'usure, permettent de maintenir des performances stables dans des conditions d'usinage à grande vitesse, prolongeant ainsi la durée de vie de l'outil tout en assurant des dimensions d'électrode constantes.
L'efficacité et la précision d'usinage sont étroitement liées à la géométrie de l'outil et à la stratégie de coupe. Des angles d'hélice, un nombre de goujures et des rayons de courbure bien conçus contribuent à réduire la résistance à la coupe et à optimiser l'évacuation des copeaux. Associés à des avances et des profondeurs de passe correctement choisies, ces paramètres permettent de minimiser efficacement les vibrations et les rayures de surface. Le choix d'outils de haute précision auprès d'un fournisseur expérimenté de fraises hémisphériques renforce encore la stabilité et la répétabilité du processus.
Influence des caractéristiques du graphite sur les performances de coupe des fraises à bout sphérique
Bien que le graphite présente une dureté modérée, sa structure granulaire lâche le rend sensible aux microfissures et à la formation de débris pulvérulents lors de l'usinage. Si le tranchant de l'outil est insuffisamment affûté ou si l'évacuation des copeaux est insuffisante, des rayures, des ébréchures ou même la rupture de l'outil peuvent survenir. C'est pourquoi l'usinage du graphite exige des outils à tranchant affûté, des revêtements résistants à l'usure et des géométries optimisées afin d'obtenir un état de surface et une précision dimensionnelle supérieurs.
Le graphite possède également une conductivité thermique relativement faible, ce qui entraîne une concentration de la chaleur générée lors de l'usinage près de la pointe de l'outil. Une résistance thermique et une stabilité thermique efficaces sont donc essentielles. Les outils à haute dureté, tels que les fraises hémisphériques HRC55, permettent de conserver un tranchant optimal à des vitesses de broche élevées tout en maîtrisant l'accumulation de chaleur localisée, garantissant ainsi des performances stables lors d'un usinage continu et une durée de vie prolongée de l'outil.
Exigences de stabilité des fraises à bout sphérique en usinage à grande vitesse
Lors de l'usinage à grande vitesse d'électrodes en graphite, les forces de coupe fluctuent fréquemment, ce qui engendre des vibrations et constitue une source courante d'écarts dimensionnels et d'irrégularités de surface. Une fraise hémisphérique stable assure un positionnement précis de l'arête dans ces conditions, réduisant ainsi les vibrations et la déviation de la pointe, tout en améliorant la répétabilité et la précision d'usinage. Des trajectoires d'outil optimisées, associées à des angles d'hélice appropriés, renforcent encore la stabilité en minimisant les variations de la force de coupe et en améliorant l'efficacité globale d'usinage.
L'usinage à grande vitesse impose des exigences accrues aux matériaux et revêtements des outils. Outre une dureté et une résistance à l'usure élevées, l'outil doit présenter une résistance thermique suffisante pour prévenir l'usure prématurée des arêtes due à la chaleur de frottement. Le choix d'outils de haute qualité auprès d'un fournisseur fiable de fraises hémisphériques garantit des performances de coupe stables lors de cycles d'usinage prolongés et des résultats constants, quelle que soit la taille des électrodes et la complexité des géométries de surface.
Influence de la qualité de surface et de la précision des électrodes sur la géométrie de l'outil
La finition de surface et la précision dimensionnelle des électrodes en graphite influent directement sur les performances finales de l'usinage par électroérosion. Les paramètres géométriques de l'outil, tels que le nombre de goujures, le rayon de courbure de la pointe et l'angle R, jouent un rôle déterminant dans la stabilité de coupe et l'efficacité de l'évacuation des copeaux. Des géométries bien conçues réduisent les vibrations de coupe et la dispersion des particules, permettant d'obtenir des surfaces lisses et sans rayures, tout en améliorant la précision et la répétabilité de l'usinage.
L'adéquation de la géométrie de l'outil aux paramètres de coupe est tout aussi importante. En ajustant la profondeur de passe, l'avance et l'angle d'hélice, les forces de coupe et l'évacuation des copeaux peuvent être optimisées pour les opérations d'ébauche et de finition. Les fraises hémisphériques de haute précision, fournies par un fabricant chinois, peuvent être optimisées géométriquement en fonction de la taille de l'électrode et de la complexité de la surface, améliorant ainsi la stabilité d'usinage et le rendement global de la production.
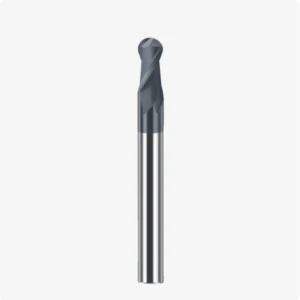
Application des fraises à bout sphérique pour l'ébauche et la finition des électrodes en graphite
Les fraises hémisphériques offrent un équilibre optimal entre efficacité et précision pour l'usinage d'électrodes en graphite, ce qui les rend adaptées aux surfaces 3D complexes et aux électrodes de grandes géométries. Lors des opérations d'ébauche, l'objectif principal est un enlèvement de matière rapide tout en maintenant des forces de coupe équilibrées et des conditions d'usinage stables. Le choix judicieux du diamètre de l'outil, de l'angle d'hélice et du nombre de goujures améliore l'évacuation des copeaux, réduit les risques de vibrations et augmente à la fois l'efficacité d'usinage et la durée de vie de l'outil. Les fraises hémisphériques HRC55, dotées de revêtements résistants à l'usure, conservent un tranchant optimal même en usinage continu à grande vitesse, répondant ainsi aux exigences des opérations d'ébauche les plus exigeantes.
Lors des opérations de finition, la qualité de surface et la précision dimensionnelle sont primordiales. La géométrie arrondie de la pointe des fraises hémisphériques adoucit les transitions de coupe et minimise l'impact des micro-vibrations, garantissant ainsi des états de surface uniformes. Associée à des trajectoires d'outil optimisées et à des paramètres d'avance appropriés, cette géométrie permet un contrôle précis de la rugosité de surface sans compromettre la productivité. Le choix d'outils de haute précision auprès d'un fournisseur fiable de fraises hémisphériques assure des résultats constants et stables, tant en ébauche qu'en finition.
Avantages des fraises à bout sphérique pour l'usinage de surfaces d'électrodes tridimensionnelles complexes
Les fraises à bout sphérique épousent naturellement les contours tridimensionnels des surfaces, réduisant ainsi la fréquence des changements d'orientation de l'outil et minimisant considérablement les vibrations pendant l'usinage. Leur forme sphérique répartit plus uniformément les contraintes de coupe, limitant l'écaillage et l'usure de la pointe tout en améliorant la stabilité d'usinage. Ceci est particulièrement important lors de l'usinage d'électrodes en graphite aux géométries concaves et convexes complexes, où la précision et la durée de vie de l'outil sont essentielles.
De plus, les fraises à bout hémisphérique offrent d'excellentes performances d'évacuation des copeaux lors des opérations de coupe multicouches. L'usinage du graphite génère une quantité importante de poussière et de fines particules, et une évacuation insuffisante peut entraîner des dommages de surface ou une usure prématurée de l'outil. Une géométrie et des angles d'hélice optimisés améliorent l'évacuation des copeaux, garantissant ainsi des performances stables de l'outil lors d'un usinage continu à grande vitesse et permettant d'obtenir des états de surface tridimensionnels de haute qualité.
Trajectoire d'outil et stratégie de coupe des fraises à bout sphérique en phase d'ébauche
Les opérations d'ébauche privilégient un enlèvement de matière rapide tout en minimisant la charge sur l'outil. Les trajectoires d'outil descendantes, qu'elles soient basées sur le contour ou hélicoïdales, contribuent à équilibrer les forces de coupe, à réduire les vibrations et à améliorer l'évacuation des copeaux, diminuant ainsi le risque de casse d'outil. Le choix de diamètres d'outil et de profondeurs de passe appropriés limite l'usure excessive tout en maintenant une productivité élevée, créant ainsi des conditions optimales pour les opérations de finition ultérieures.
Les fraises hémisphériques HRC55 à revêtement résistant à l'usure présentent une excellente stabilité thermique et une grande durabilité des arêtes de coupe lors de l'ébauche, permettant un usinage continu avec d'importants volumes de matière enlevée. L'optimisation de la vitesse de broche et de l'avance, combinée à des trajectoires d'outil bien conçues, permet d'accroître l'efficacité globale d'usinage tout en garantissant une géométrie d'électrode constante et en minimisant les surépaisseurs de finition.
Contrôle de l'état de surface par fraises à bout sphérique en phase de finition
Lors des opérations de finition, l'obtention de surfaces lisses et d'une précision dimensionnelle micrométrique est essentielle. Le faible rayon de courbure et la géométrie arrondie de la fraise hémisphérique réduisent les marques d'outil et améliorent l'uniformité de surface. Associées à de faibles profondeurs de passe et à des vitesses d'avance modérées, elles minimisent les vibrations et améliorent considérablement la qualité de surface, permettant ainsi à la surface usinée de correspondre au plus près aux spécifications du projet.
Le choix d'outils sur mesure auprès d'un fabricant chinois de fraises hémisphériques de haute qualité garantit une géométrie d'outil et un tranchant constants tout au long des cycles d'usinage continus. Ceci prévient les rayures et les variations de rugosité, tout en prolongeant la durée de vie de l'outil. Associé à des trajectoires d'outil et des paramètres de coupe optimisés, ce procédé permet d'obtenir des rendements supérieurs, une meilleure régularité et des performances d'usinage stables sur le long terme.
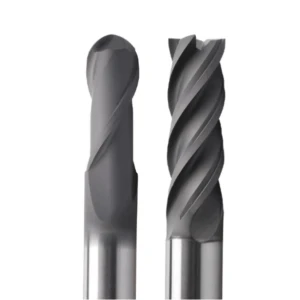
Performances pratiques des fraises à bout sphérique HRC55 pour l'usinage du graphite
Lors de l'usinage d'électrodes en graphite, les fraises hémisphériques à haute dureté présentent une excellente résistance à l'usure et une grande stabilité d'usinage. Leur dureté HRC55 permet à l'arête de coupe de rester affûtée même à haute vitesse de broche, prévenant ainsi efficacement l'écaillage et l'usure localisée, tout en prolongeant considérablement la durée de vie de l'outil. Associées à des paramètres de coupe optimisés et à des trajectoires d'outil bien conçues, ces fraises offrent des performances optimales en ébauche comme en finition, garantissant des surfaces d'électrodes uniformes et des contours tridimensionnels précis. Le choix d'outils de haute qualité auprès d'un fournisseur fiable de fraises hémisphériques assure en outre des résultats d'usinage constants, quelle que soit la taille des électrodes et la complexité des géométries.
Les fraises hémisphériques HRC55 présentent une grande stabilité en usinage continu. Les matériaux en graphite génèrent des poussières et des débris fins lors de la coupe, et une résistance à l'usure insuffisante peut entraîner des variations dimensionnelles ou une usure prématurée. Les outils à haute dureté fournis par les fabricants chinois expérimentés de fraises hémisphériques offrent une meilleure résistance à la chaleur et à l'abrasion, garantissant une régularité d'usinage optimale même lors de longs cycles de production. Ceci réduit la fréquence des changements d'outils et les temps d'arrêt, améliorant ainsi la productivité globale.
Résistance à l'usure des fraises à bout sphérique HRC55 lors de la coupe à grande vitesse du graphite
Dans des conditions d'usinage à grande vitesse, les outils de coupe sont soumis à des forces fluctuantes et à une chaleur concentrée au niveau de l'arête de coupe. Grâce à leur dureté élevée et à leurs revêtements performants, les fraises hémisphériques HRC55 conservent un tranchant exceptionnel et présentent une faible usure lors de la coupe du graphite à grande vitesse. La géométrie optimisée de l'outil contribue à une meilleure répartition des contraintes de coupe, améliorant ainsi la durabilité de l'arête lors de l'usinage continu, tout en garantissant des états de surface lisses et en minimisant l'écaillage et les microfissures.
La résistance à l'usure des outils influe directement sur l'efficacité d'usinage et la maîtrise des coûts. Les outils résistants à l'usure garantissent des performances de coupe stables sur de longues périodes, réduisant ainsi les interruptions dues aux changements d'outils fréquents. En s'approvisionnant en fraises hémisphériques auprès de fournisseurs de haute qualité, on assure une dureté et une qualité de revêtement constantes, permettant un usinage haute performance pour une large gamme de diamètres d'électrodes et d'applications de surface complexes.
Différences d'utilisation entre les fraises à bout sphérique HRC55 et les outils de dureté conventionnels
Comparées aux outils conventionnels, les fraises hémisphériques HRC55 offrent des avantages indéniables pour l'usinage du graphite. Les outils standard sont plus sensibles à l'usure rapide, à l'écaillage des arêtes et aux vibrations lors de coupes à grande vitesse ou à grande profondeur de passe, ce qui peut accroître la rugosité de surface et engendrer des erreurs dimensionnelles cumulatives. À l'inverse, les outils HRC55 conservent leur tranchant et leur précision dimensionnelle dans des conditions identiques, ce qui améliore la stabilité et la répétabilité d'usinage.
Les outils à haute dureté offrent une plus grande flexibilité lors des opérations d'ébauche et de finition. Grâce à un choix judicieux du diamètre, de l'angle d'hélice et de la profondeur de coupe, les fraises hémisphériques HRC55 permettent une évacuation efficace des copeaux et une réduction de la résistance à la coupe, améliorant ainsi la qualité de surface sans compromettre la vitesse d'usinage. Des solutions personnalisées, proposées par un fabricant chinois de fraises hémisphériques, permettent d'optimiser davantage les performances de l'outil et d'accroître le rendement global de la production.
Stabilité de durée de vie des fraises à bout sphérique HRC55 en usinage continu
Lors de l'usinage continu par électrodes en graphite, les outils sont soumis à une coupe prolongée à grande vitesse et à des contraintes mécaniques répétées. La combinaison d'une dureté élevée et de revêtements résistants à l'usure permet aux fraises hémisphériques HRC55 de conserver des arêtes de coupe affûtées, évitant ainsi les écarts dimensionnels et les défauts de surface dus à l'usure localisée. Ceci garantit une durée de vie stable de l'outil et une qualité d'usinage constante, même lors de longues séries de production.
La stabilité des outils influe directement sur la régularité d'usinage et l'efficacité opérationnelle. Des outils de haute qualité garantissent des performances uniformes en production continue et par lots, réduisant ainsi la fréquence de remplacement et les temps d'arrêt. Associés à des géométries d'outils personnalisées, adaptées à la taille des électrodes, à la complexité de la surface et à la profondeur d'usinage, les processus d'usinage continu deviennent plus fiables, efficaces et prévisibles.
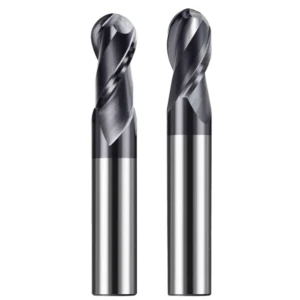
Facteurs clés influençant l'efficacité d'usinage des électrodes en graphite avec des fraises à bout sphérique
L'efficacité d'usinage dans la production d'électrodes en graphite dépend non seulement de la stratégie d'usinage, mais aussi fortement de la géométrie de l'outil et des conditions de coupe. Des paramètres tels que le nombre de goujures, l'angle d'hélice et le rayon de courbure de la pointe influencent directement la répartition de la force de coupe, l'efficacité d'évacuation des copeaux et la qualité de surface. Une géométrie d'outil bien conçue réduit les vibrations, diminue la résistance à la coupe et améliore l'homogénéité de surface, garantissant ainsi la précision dimensionnelle et la répétabilité. Le choix de fraises hémisphériques de haute qualité auprès de fournisseurs fiables contribue à maintenir des performances stables dans des conditions de coupe à grande vitesse et sous forte charge.
La stabilité d'usinage est également influencée par la résistance à l'usure de l'outil, son comportement thermique et sa capacité d'évacuation des copeaux. Les fraises hémisphériques à haute dureté HRC55 conservent leur tranchant même lors d'usinages prolongés, ce qui augmente considérablement leur durée de vie. L'optimisation des trajectoires d'outil et des paramètres de coupe permet d'améliorer encore l'efficacité de l'évacuation des copeaux et la précision d'usinage. Les outils sur mesure proposés par les fabricants chinois expérimentés de fraises hémisphériques permettent une transition fluide entre les opérations d'ébauche et de finition, optimisant ainsi la productivité globale de l'usinage.
Influence du nombre de cannelures, de l'angle d'hélice et du rayon de la pointe sur l'évacuation des copeaux et la qualité de surface
Le nombre de goujures, l'angle d'hélice et le rayon de courbure de la fraise sont des facteurs déterminants pour l'évacuation des copeaux et la stabilité de coupe lors de l'usinage du graphite. Un nombre excessif de goujures peut accroître les efforts de coupe, tandis qu'un nombre insuffisant peut limiter l'efficacité d'enlèvement de matière. Un angle d'hélice approprié favorise une évacuation optimale des poussières et copeaux de graphite, réduisant ainsi le colmatage, les vibrations et les défauts de surface. Un rayon de courbure bien choisi permet des transitions en douceur sur les surfaces courbes, minimisant les micro-vibrations et améliorant la précision de surface.
Les fraises à bout sphérique sur mesure permettent d'optimiser la configuration des goujures et l'angle d'hélice pour différentes tailles d'électrodes et des profils de surface complexes. Associées à des paramètres de coupe adaptés, ces optimisations améliorent l'efficacité d'usinage, réduisent les risques d'écaillage et prolongent considérablement la durée de vie de l'outil.
Influence du faux-rond de l'outil sur la précision dimensionnelle des électrodes en graphite
Le faux-rond de l'outil est un facteur critique qui affecte la précision dimensionnelle et la régularité de surface. Même avec des outils à haute dureté, une rigidité machine insuffisante ou un serrage inadéquat de l'outil peuvent entraîner une déviation de la pointe, provoquant des défauts de contour et des rayures. Un faux-rond persistant accélère l'usure de l'outil, augmente la fréquence de changement d'outil et réduit l'efficacité globale d'usinage.
L'utilisation de fraises hémisphériques de haute précision provenant de fournisseurs fiables, associée à des systèmes de serrage adaptés, minimise efficacement le faux-rond. Combinée à des vitesses d'avance et des trajectoires d'outil optimisées, elle garantit une stabilité d'usinage optimale tout au long de la production en continu, protégeant ainsi l'arête de coupe et prolongeant la durée de vie des fraises hémisphériques HRC55.
Influence des méthodes de refroidissement sur l'usure des fraises à bout sphérique
La génération de chaleur et l'accumulation de poussière de graphite influencent considérablement l'usure des outils lors de l'usinage. La coupe à sec évite la contamination par le liquide de refroidissement, mais peut entraîner une élévation de la température des outils à haute vitesse de broche, accélérant ainsi l'usure. La lubrification minimale (MQL) réduit le frottement, limite l'accumulation de chaleur et améliore l'évacuation des copeaux, notamment en usinage continu et pour les applications de surface complexes.
Le choix d'une méthode de refroidissement appropriée, combinée à l'utilisation d'outils résistants à l'usure provenant d'un fabricant chinois de fraises hémisphériques de haute qualité, contribue à minimiser l'usure des outils et les défauts de surface. Des stratégies de refroidissement adéquates préservent la géométrie et les revêtements des outils, améliorent la stabilité d'usinage et favorisent une production d'électrodes en graphite de haute précision et à haut rendement.

Problèmes courants et solutions pour les fraises à bout sphérique lors de l'usinage d'électrodes en graphite
Même avec des fraises hémisphériques à haute dureté, des problèmes tels que l'usure anormale, la casse d'outil et les rayures de surface peuvent survenir lors de l'usinage du graphite. Ces problèmes sont souvent dus à des paramètres de coupe inadaptés, une géométrie d'outil inappropriée ou une évacuation des copeaux insuffisante. En production à grande vitesse ou en grande série, des trajectoires d'outil mal planifiées peuvent nuire à l'efficacité d'usinage et augmenter les coûts d'outillage. Choisir des fraises hémisphériques de haute qualité auprès de fournisseurs fiables améliore la résistance à l'usure et la stabilité dimensionnelle, renforçant ainsi la fiabilité globale de l'usinage.
Pour relever ces défis, il est essentiel d'optimiser le choix des outils et les stratégies d'usinage. Un diamètre d'outil, un nombre de goujures, un angle d'hélice et un rayon de pointe appropriés contribuent à équilibrer les forces de coupe, à améliorer l'évacuation des copeaux et à réduire les vibrations. Les outils sur mesure, fabriqués avec expertise par des fabricants chinois de fraises hémisphériques, garantissent des performances stables en ébauche comme en finition, réduisant ainsi les temps d'arrêt et améliorant l'efficacité et le rendement d'usinage.
Causes de l'usure anormale des outils lors de l'usinage du graphite
L'usure anormale des outils se produit généralement lors d'usinages prolongés sous forte charge ou lorsque les forces de coupe sont mal réparties. La fragilité du graphite génère des poussières fines et des micro-débris ; une mauvaise évacuation des copeaux ou une résistance à l'usure insuffisante du revêtement peuvent entraîner une usure localisée rapide des arêtes ou un écaillage. Des vibrations excessives accélèrent encore l'usure, affectant négativement l'état de surface et la précision dimensionnelle.
Des paramètres de coupe inadéquats constituent un autre facteur majeur d'usure. Une profondeur de passe excessive, des avances trop élevées ou des trajectoires d'outil inefficaces augmentent la charge sur l'outil et son usure. Choisir des outils de haute qualité auprès d'un fournisseur fiable de fraises hémisphériques et appliquer des paramètres de coupe optimisés permet de réduire efficacement l'usure et d'allonger la durée de vie de l'outil.
Causes liées à l'outil de l'écaillage et de la rugosité de surface
L'écaillage et la rugosité excessive de la surface sont souvent liés à des inadéquations au niveau du tranchant, de la configuration des goujures ou du rayon de courbure de la pointe. Des arêtes émoussées ou des angles d'hélice mal conçus concentrent les forces de coupe, augmentant les vibrations et le risque d'écaillage, tout en dégradant la qualité de surface et la précision dimensionnelle.
Des revêtements d'outils de qualité inférieure ou une dureté irrégulière accélèrent l'usure des arêtes, provoquant rayures et irrégularités de surface. Les outils sur mesure, fabriqués par un professionnel chinois de fraises hémisphériques, garantissent une géométrie et une qualité de revêtement optimales, réduisant considérablement l'écaillage et la rugosité de surface lorsqu'ils sont associés à des stratégies de coupe appropriées.
Réduction du risque de casse d'outil par l'optimisation des paramètres des fraises à bout sphérique
La rupture d'outil survient généralement sous l'effet d'une charge excessive, de fortes vibrations ou d'une mauvaise évacuation des copeaux. L'optimisation des paramètres de coupe — comme la réduction de la profondeur de passe, le contrôle des avances et le choix d'un rayon de pointe et d'un angle d'hélice appropriés — contribue à répartir les contraintes de coupe et à prévenir les surcharges localisées. Une planification adéquate de la trajectoire d'outil est également essentielle pour maintenir l'équilibre des forces de coupe.
Les fraises à bout sphérique haute dureté, dotées de revêtements résistants à l'usure, préservent l'intégrité du tranchant lors de l'usinage continu, réduisant ainsi les contraintes thermiques et les risques de rupture. La précision des outils, fournis par des fabricants chinois expérimentés de fraises à bout sphérique, garantit des performances constantes et une durée de vie prolongée, améliorant ainsi l'efficacité d'usinage et le rendement global de la production.

Comment choisir le bon fournisseur de fraises à bout sphérique
L'usinage d'électrodes en graphite impose des exigences extrêmement élevées aux fraises hémisphériques, notamment en termes de géométrie, de résistance à l'usure, mais aussi de support technique et de personnalisation offerts par le fournisseur. Choisir le bon fournisseur garantit la stabilité des performances de l'outil à haute vitesse de broche et pour des volumes de coupe importants, réduisant ainsi les anomalies d'usinage et améliorant le rendement global. Les fournisseurs de qualité proposent des solutions d'optimisation complètes, couvrant les matériaux, les revêtements et la conception géométrique des outils, afin d'assurer des performances efficaces et fiables en ébauche comme en finition.
La fiabilité et la capacité de service du fournisseur sont tout aussi importantes lors du processus de sélection. Au-delà de la fourniture d'outils standard, les fournisseurs capables de personnaliser l'outillage en fonction de la taille des électrodes, de la complexité de surface et des procédés d'usinage spécifiques peuvent considérablement améliorer l'efficacité et la régularité de l'usinage. Collaborer avec un fabricant chinois expérimenté de fraises hémisphériques offre souvent une plus grande flexibilité quant aux spécifications des outils et des cycles d'approvisionnement plus stables, répondant ainsi aux exigences d'usinage en continu et de production à grande échelle.
Exigences relatives aux capacités techniques des fournisseurs en matière d'usinage de fraises à bout sphérique en graphite
L'usinage du graphite exige une maîtrise rigoureuse du tranchant, de la précision géométrique et des performances du revêtement. Par conséquent, les fournisseurs doivent posséder de solides capacités de R&D et des procédés de fabrication avancés. Ils doivent être en mesure d'optimiser les angles d'hélice, le nombre de goujures et les rayons de courbure en fonction des vitesses d'usinage et des caractéristiques du graphite, garantissant ainsi des performances d'outil stables et prévisibles, même à grande vitesse. Les fournisseurs compétents peuvent également fournir des recommandations d'usinage, une analyse de la durée de vie des outils et des conseils d'optimisation afin de réduire les risques de production et d'améliorer l'efficacité.
De plus, un système complet d'inspection et de contrôle qualité est indispensable. De la sélection des matières premières à l'inspection finale des outils, la constance doit être maintenue à toutes les étapes de la production. Choisir un fournisseur de fraises hémisphériques possédant une expertise technique reconnue et une solide expérience d'usinage garantit une géométrie d'outil fiable, des performances de revêtement stables et un support de personnalisation efficace en cas d'exigences d'usinage spécifiques.
Le fournisseur de fraises à bout sphérique prend-il en charge la personnalisation des spécifications et du type de goujure ?
Les électrodes en graphite présentent une grande variété de dimensions et de géométries de surface, et les outils standard ne peuvent répondre à toutes les exigences d'usinage. La capacité d'un fournisseur à personnaliser le diamètre de l'outil, le nombre de goujures, l'angle d'hélice et le rayon de courbure de la pointe est essentielle pour améliorer l'efficacité d'usinage et la qualité de surface. Les outils sur mesure permettent d'optimiser la répartition de la force de coupe, d'améliorer l'évacuation des copeaux et d'allonger la durée de vie de l'outil, tout en réduisant la fréquence des ajustements de paramètres en cours de production.
Les fournisseurs fiables proposent généralement des services intégrés couvrant la conception d'outils, le prototypage et la production en série. En collaborant avec un fabricant chinois de fraises hémisphériques offrant des services de personnalisation, les utilisateurs peuvent obtenir des solutions d'outillage spécifiquement adaptées aux caractéristiques d'usinage du graphite. Ceci permet une transition fluide entre les opérations d'ébauche et de finition, garantissant une efficacité de traitement stable et un rendement de production constant.
Éléments clés à prendre en compte pour garantir la constance de la qualité et le contrôle des délais de livraison
La constance de la qualité des outils influe directement sur la précision d'usinage et le rendement. Les fournisseurs doivent respecter des normes de production et des procédures de contrôle rigoureuses afin de garantir l'homogénéité de la géométrie, de la dureté et de la qualité du revêtement pour chaque lot d'outils. Qu'ils soient utilisés pour l'ébauche ou la finition, les outils de haute qualité offrent des performances de coupe constantes, minimisant ainsi les problèmes tels que l'usure irrégulière, les vibrations et les défauts de surface.
La fiabilité des livraisons est un autre facteur essentiel. Un fournisseur fiable garantit des livraisons ponctuelles, même pour les commandes importantes ou les productions urgentes, assurant ainsi la continuité des opérations d'usinage. Collaborer avec un fournisseur expérimenté de fraises hémisphériques permet non seulement de bénéficier d'un outillage de haute qualité, mais aussi d'une plus grande flexibilité dans la planification de la production, améliorant ainsi la stabilité et l'efficacité opérationnelles globales.
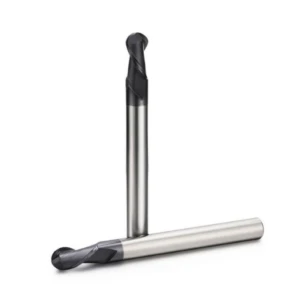
Avantages des fabricants chinois de fraises à bout sphérique pour l'usinage du graphite
Les fraises hémisphériques de fabrication chinoise offrent des avantages considérables en termes de rentabilité et de flexibilité de production pour l'usinage du graphite. Comparées à de nombreuses marques internationales, les marques chinoises proposent des outils à prix compétitifs, tout en garantissant une résistance à l'usure et une stabilité de coupe optimales. Ceci permet aux fabricants de réduire leurs coûts d'outillage sans compromettre l'efficacité d'usinage ni la régularité de la production, notamment dans les environnements de production en continu et à grande échelle.
Les fabricants chinois bénéficient également de chaînes d'approvisionnement flexibles et d'une capacité de production modulable, ce qui leur permet de répondre rapidement aux exigences des clients. Qu'il s'agisse d'outils standard ou de solutions sur mesure, les fabricants chinois de fraises hémisphériques répondent aux exigences d'usinage de surfaces complexes, de taux d'enlèvement de matière élevés et d'une longue durée de vie des outils. Tout en garantissant performance de coupe et durabilité, ils proposent également des solutions d'outillage personnalisées qui améliorent l'efficacité et la régularité globales de l'usinage.
Performance en matière de contrôle des coûts des fabricants chinois de fraises à bout sphérique
Les fabricants chinois bénéficient d'atouts considérables en matière de maîtrise des coûts grâce à un approvisionnement optimisé en matières premières, des processus de production efficaces et une fabrication à grande échelle. En perfectionnant la sélection des matériaux d'outillage et les technologies de revêtement, ils parviennent à réduire les coûts de production tout en préservant le tranchant et la résistance à l'usure des arêtes de coupe. Ceci permet aux opérations d'usinage du graphite de maîtriser les dépenses d'outillage tout en garantissant des performances d'usinage stables et efficaces.
De plus, la standardisation des processus de fabrication et les capacités de production de masse contribuent à la stabilité des coûts. La collaboration avec des fournisseurs expérimentés de fraises hémisphériques permet de minimiser les pertes dues à l'irrégularité des outils ou à leur usure prématurée, tout en améliorant la gestion des stocks et l'efficacité de la planification de la production.
Capacités de personnalisation et de production en série des fabricants chinois de fraises à bout sphérique
Les fabricants chinois font preuve d'une grande expertise en matière de personnalisation d'outils et de production à grande échelle. En fonction de la taille des électrodes, de la complexité de la surface et de la profondeur d'usinage, ils proposent des fraises hémisphériques sur mesure, avec des diamètres, des nombres de goujures, des angles d'hélice et des rayons de pointe spécifiques. Ces outils adaptés améliorent la stabilité de coupe, l'évacuation des copeaux et la précision dimensionnelle, optimisant ainsi les performances des opérations d'ébauche et de finition.
Parallèlement, une capacité de production à grande échelle permet des livraisons rapides tout en garantissant une qualité d'outillage constante. Qu'il s'agisse d'outils personnalisés en petites séries ou de commandes de production en grande quantité, les fabricants chinois assurent la fiabilité des livraisons et la constance des performances. Cette flexibilité favorise une production continue et une qualité de production stable dans l'usinage des électrodes en graphite.
Retour d'expérience sur l'utilisation de fraises à bout sphérique de fabrication chinoise dans l'usinage international d'électrodes en graphite
Les fraises hémisphériques de fabrication chinoise sont largement utilisées sur le marché mondial de l'usinage du graphite. De nombreux fabricants internationaux d'électrodes en graphite font état d'une résistance à l'usure stable, de performances de coupe fiables et d'un état de surface constant, même en conditions de vitesse et de charge élevées. Un prix compétitif favorise la production à long terme et répond aux exigences d'usinage à grande échelle.
De plus, les fabricants chinois proposent des solutions d'outillage sur mesure pour répondre à divers besoins d'usinage, notamment différents rayons de courbure, configurations de goujures et options de revêtement. En collaborant avec des fournisseurs expérimentés de fraises hémisphériques, les clients internationaux obtiennent des résultats d'usinage stables, tant en ébauche qu'en finition, améliorant ainsi le rendement tout en réduisant les coûts de production globaux.

Recommandations de sélection et d'utilisation des fraises à bout sphérique pour l'usinage d'électrodes en graphite
Lors de l'usinage d'électrodes en graphite, le choix de l'outil influe directement sur l'efficacité d'usinage, la qualité de surface et la durée de vie de l'outil. Compte tenu des caractéristiques du matériau, des étapes d'usinage, de la géométrie de l'outil, des stratégies de refroidissement et des capacités du fournisseur, évoquées précédemment, un choix judicieux exige une attention particulière à la dureté de l'outil, au nombre de goujures, à l'angle d'hélice, au rayon de courbure et aux performances du revêtement. Les fraises hémisphériques à haute dureté conservent un tranchant optimal même à grande vitesse et en continu, garantissant ainsi des performances stables en ébauche comme en finition, tout en réduisant les risques d'écaillage et de rupture.
Le choix des outils doit également tenir compte des capacités de personnalisation du fournisseur et de la fiabilité des livraisons. Un fabricant chinois qualifié de fraises hémisphériques peut fournir des solutions d'outillage adaptées à la taille des électrodes, à la complexité de la surface et à la profondeur d'usinage, garantissant ainsi une précision géométrique, une résistance à l'usure et une qualité de revêtement constantes d'un lot à l'autre. Un choix judicieux améliore non seulement l'efficacité d'usinage, mais aussi considérablement la finition de surface et le rendement de production, contribuant ainsi à la fabrication d'électrodes en graphite de haute qualité.
Logique de sélection du diamètre des fraises à bout sphérique en fonction de la taille de l'électrode
Les diamètres d'outils varient selon la taille des électrodes. Les grandes électrodes nécessitent généralement des outils de plus grand diamètre pour garantir la stabilité de coupe et un enlèvement de matière efficace, tandis que les électrodes plus petites ou à détails fins requièrent des outils plus petits pour une meilleure flexibilité d'usinage et une précision de surface accrue. L'optimisation du nombre de goujures et de l'angle d'hélice permet d'équilibrer la répartition de la force de coupe pour différentes tailles d'électrodes, réduisant ainsi les vibrations et l'écaillage tout en améliorant l'évacuation des copeaux.
Le choix de fraises hémisphériques à haute dureté et résistantes à l'usure garantit des performances stables en conditions d'usinage continu et à grande vitesse. Cette approche prolonge la durée de vie de l'outil et assure des résultats d'usinage constants, tant en ébauche qu'en finition, améliorant ainsi l'efficacité et le rendement.
Choisir le type de fraise à bout sphérique approprié pour chaque étape d'usinage
Lors des opérations d'ébauche, on privilégie les outils de grand diamètre, à nombre de goujures modéré et à haute résistance à l'usure, afin d'optimiser l'enlèvement de matière tout en garantissant une bonne stabilité de coupe. Les opérations de finition requièrent des outils à rayon de pointe réduit, à arêtes de coupe plus affûtées et à angles d'hélice optimisés pour obtenir un état de surface et une précision dimensionnelle supérieurs. L'utilisation appropriée des outils à chaque étape d'usinage permet une transition fluide entre l'ébauche et la finition, réduisant ainsi le temps de traitement global.
Les outils fournis par les fabricants chinois expérimentés de fraises hémisphériques sont souvent optimisés en termes de géométrie et de revêtement pour des étapes d'usinage spécifiques, garantissant ainsi une performance stable en fonctionnement continu. Associée à des trajectoires d'outil et des paramètres de coupe bien conçus, cette approche minimise les risques de vibrations, d'écaillage et de casse.
Améliorer l'efficacité et le rendement d'usinage grâce à une sélection rationnelle des outils
Le choix judicieux des outils optimise le processus d'usinage et améliore le rendement global de production. En sélectionnant les fraises hémisphériques en fonction de la taille de l'électrode, de l'étape d'usinage et des performances requises, l'évacuation des copeaux est maximisée tandis que les vibrations et l'usure sont minimisées. L'utilisation d'outils à haute dureté, associée à des géométries personnalisées, améliore significativement l'efficacité de l'ébauche et de la finition, réduisant ainsi la fréquence des changements d'outils.
Le choix d'outils de haute qualité auprès de fournisseurs fiables garantit une géométrie et des performances de revêtement constantes lors de l'usinage en grande série et en continu. Grâce à une sélection rigoureuse et à une utilisation appropriée, les fabricants peuvent réaliser un usinage efficace et de haute précision des électrodes en graphite tout en réduisant les coûts de production et les taux de défauts.






