


Lorsqu'on aide des clients à optimiser l'usinage d'électrodes en graphite, on constate souvent un problème récurrent : un atelier installe des centres d'usinage CNC à grande vitesse et achète des fraises en graphite haut de gamme. Pourtant, dès le début de la production en série, des problèmes apparaissent rapidement : durée de vie des outils irrégulière, dérive dimensionnelle, mauvais état de surface et pannes d'équipement dues à la poussière de graphite abrasive.
Nous nous souvenons très bien d'un projet mené avec un fabricant européen de moules. Il s'agissait d'usiner des électrodes complexes en graphite, présentant des cavités profondes, des rainures étroites et des contours aux tolérances serrées. Les premiers essais de prototypes se sont déroulés sans problème. Cependant, la production en série a entraîné une usure rapide de l'outil et un usinage incomplet dans les cavités profondes. Les données de diagnostic sur site ont révélé la cause première : le problème ne venait pas uniquement de l'outil lui-même. Il résidait dans le réglage de la machine, l'adaptation des paramètres et l'intégration globale du système.
Ce problème est fréquent sur le terrain. Nombre de fabricants se contentent d'opter pour un outil de coupe plus résistant à l'usure. Ils négligent le fait que l'usinage CNC du graphite exige une approche globale. Les performances dynamiques de la broche, la rigidité structurelle, le faux-rond du porte-outil, la capacité d'aspiration des poussières, la stabilité du bridage et les paramètres de coupe influent directement sur la qualité finale de la pièce.
Un système d'usinage du graphite stable nécessite une optimisation systématique prenant en compte le comportement du matériau, la géométrie de la pièce et les objectifs de temps de cycle. Pour les électrodes à cavité profonde, le choix de fraises en graphite à long col réduit les interférences entre outils et stabilise la coupe. Lors de la finition à grande vitesse, l'utilisation de fraises en graphite à revêtement diamant diminue considérablement l'usure abrasive due aux particules fines et prolonge la durée de vie de l'outil.
De nombreux ateliers d'usinage appliquent incorrectement des paramètres de vitesse et d'avance conçus pour les aciers à moules ou les alliages d'aluminium. Le graphite exige une dynamique de coupe totalement différente. Il est essentiel d'ajuster la vitesse de broche, l'avance, la profondeur de passe et les stratégies d'évacuation des copeaux. Seul un paramétrage précis de la machine, des outils de coupe et des paramètres adaptés permet d'obtenir un usinage du graphite stable et performant.
S’appuyant sur des années d’expérience pratique, cet article décrit comment concevoir un système d’usinage du graphite fiable et performant. Nous abordons les principales configurations de machines, l’optimisation des paramètres, les stratégies de sélection des outils et les solutions systémiques pour vous aider à réduire les coûts liés aux essais et erreurs tout en maximisant la précision et la productivité.
Si votre équipement CNC à grande vitesse rencontre toujours des problèmes de durée de vie des outils ou de constance dimensionnelle, posez-vous la question suivante : est-ce seulement l’outil de coupe qui a besoin d’être ajusté, ou est-ce l’ensemble de votre système CNC qui a besoin d’être optimisé ?
Configuration d'une fraiseuse à graphite : facteurs d'ingénierie clés dans la configuration d'usinage CNC du graphite
Dans nos projets d'usinage d'électrodes en graphite, les clients se concentrent généralement d'abord sur la géométrie de l'outil et les vitesses d'avance. Cependant, l'expérience sur le terrain montre qu'une précision constante dépend fortement de la configuration initiale de l'équipement. Le réglage d'une fraiseuse à graphite ne se limite pas à l'ajustement des vitesses ; il exige un examen approfondi de la rigidité de la machine, des performances dynamiques de la broche, des systèmes de bridage et de la gestion des poussières.
Nous avons collaboré avec un atelier de moulage confronté à une importante dérive dimensionnelle après l'utilisation continue d'électrodes en graphite de grande taille pendant plusieurs heures. Les diagnostics sur site ont révélé que les outils étaient en bon état ; les véritables causes étaient les vibrations de la machine, une mauvaise évacuation des poussières et des capacités de machine incompatibles. Vérifier la configuration de base de votre machine avant de changer d'outils est souvent la solution la plus rapide pour résoudre les problèmes de production.
Configuration d'une fraiseuse CNC pour le graphite : exigences relatives à la broche, à la rigidité et à la précision de la machine
Lors de la configuration d'une fraiseuse CNC pour le graphite, nous privilégions la stabilité mécanique globale à la vitesse de broche brute. Bien que le graphite offre une faible résistance à la coupe, la poussière abrasive pénètre rapidement dans les guidages et dégrade la précision des mouvements. Une faible rigidité de la machine engendre des micro-vibrations lors des coupes à grande vitesse, provoquant une usure prématurée de l'outil, des états de surface médiocres et des erreurs dimensionnelles.
Nous conseillons à nos clients de vérifier l'équilibrage des broches à grande vitesse, de minimiser le faux-rond du porte-outil et d'utiliser des systèmes de bridage rigides. La précision de positionnement, la maîtrise de la dilatation thermique et la répétabilité lors des opérations de longue durée sont des facteurs critiques. Lors de l'utilisation de fraises en graphite de micro-diamètre pour des rainures étroites, même un infime faux-rond dynamique peut entraîner la rupture instantanée des arêtes de coupe fragiles.
Système d'usinage du graphite : logique de configuration intégrée
Un système d'usinage du graphite fiable exige un alignement parfait entre les machines-outils, les outils de coupe, les paramètres et les équipements périphériques. Les centres d'usinage à grande vitesse standard peuvent traiter des électrodes de base, mais le graphite de haute pureté et les contours 3D complexes nécessitent une dynamique de broche améliorée, des systèmes de dépoussiérage fermés et des fraises spécifiques revêtues de diamant.
Pour optimiser les flux de travail de nos clients, nous nous concentrons sur trois axes principaux : garantir la stabilité des mouvements CNC à grande vitesse, sélectionner les géométries d’outils idéales (comme les fraises en graphite à col long pour les cavités profondes) et équilibrer la répartition des copeaux. Cette approche globale permet de mettre en place un processus d’usinage du graphite précis et prévisible, sans nécessiter de réglages manuels constants.
Usinage CNC du graphite : Paramètres de la machine-outil influençant la stabilité
En production, les défaillances d'usinage sont souvent dues à l'application de méthodes de coupe traditionnelles aux métaux usinés avec du graphite. Les opérateurs utilisent fréquemment des réglages de profondeur de passe et d'avance conçus pour l'acier à moules, ce qui entraîne des forces de coupe excessives, un écaillage important des arêtes des pièces et une accumulation dangereuse de poussière qui sature le système d'aspiration.
Nous recalibrons systématiquement les vitesses de broche, les avances, la profondeur de passe axiale et l'engagement radial en fonction des nuances de graphite et des géométries de cavité spécifiques. La finition à grande vitesse exige de faibles charges radiales pour préserver les nervures fines, tandis que l'ébauche privilégie une évacuation optimale des copeaux. Le réglage précis de ces vitesses et avances d'usinage du graphite élimine les approximations et garantit la répétabilité du processus à long terme.
Si vous utilisez déjà des outils spécialisés mais que vous rencontrez toujours des problèmes d'instabilité dimensionnelle ou de courte durée de vie des outils, réévaluez la configuration globale de votre usinage CNC du graphite : la solution réside probablement dans la configuration de votre système, et pas seulement dans l'outil de coupe.
Procédé d'usinage du graphite par commande numérique : Préparation de la machine-outil et du processus avant le traitement du graphite
Dans nos opérations sur le terrain, la préparation en amont est essentielle à la stabilité de la production en série. De nombreux ateliers se concentrent uniquement sur les performances initiales des outils et les vitesses d'avance lors des essais. Cependant, lors du passage à la production en grande série, des problèmes mineurs comme le décalage de référence, l'accumulation de poussières fines et le faux-rond de la broche s'aggravent rapidement. Mettre en place un processus d'usinage CNC standardisé pour le graphite avant la découpe du métal est bien plus efficace que de corriger les erreurs dimensionnelles a posteriori.
Nous avons déjà accompagné un atelier de moulage produisant en continu des électrodes en graphite complexes. Les premiers échantillons étaient conformes aux spécifications, mais une dérive dimensionnelle a rapidement rendu les pièces de production inutilisables au fil des longues journées de travail. Une inspection sur site a révélé le problème principal : une répétabilité inconstante du bridage, une rigidité de serrage insuffisante et des procédures de dépoussiérage inadéquates. La mise en place de protocoles de pré-usinage standardisés a immédiatement résolu l'instabilité de leur processus.
Configuration d'une fraiseuse à graphite : fixation des outils, positionnement des pièces et optimisation de l'environnement d'usinage
Un système robuste de fraisage du graphite doit garantir des liaisons rigides entre l'outil, le porte-outil et la broche. Bien que le graphite offre une résistance à la coupe inférieure à celle de l'acier, les vitesses de broche élevées amplifient exponentiellement le faux-rond de l'outil. Lors de l'utilisation de fraises de micro-diamètre pour la fabrication d'électrodes de précision, même un faux-rond de quelques microns entraîne l'écaillage des arêtes, un mauvais état de surface et une usure prématurée de l'outil.
Nous conseillons aux opérateurs de vérifier la précision des pinces, la propreté du mandrin et l'état des surfaces de contact du cône de broche avant chaque production. Le bridage doit empêcher toute déformation des pièces sur les blocs de grande taille tout en assurant un positionnement rigide de la référence pour les électrodes petites et complexes. Pour les cavités profondes, l'évaluation du porte-à-faux de l'outil et des limites de vibration lors de l'utilisation d'une fraise en graphite à long col permet d'éviter les marques de broutage et les rebuts coûteux.
Maîtrise des poussières de graphite : Conception de systèmes de gestion des poussières de graphite et de protection des équipements
Les données à long terme des projets montrent que de nombreuses anomalies d'usinage proviennent directement d'une gestion inadéquate des poussières. Le fraisage à grande vitesse fragmente le graphite en microparticules abrasives. Si ces poussières ne sont pas évacuées immédiatement, elles obstruent la vision de l'opérateur et se déposent dans les glissières, les règles linéaires et les protections de la machine, ce qui détériore la précision de cette dernière au fil du temps.
Par exemple, un client a usiné du graphite sur des centres d'usinage verticaux standard sans système d'aspiration des poussières spécialisé. Si la précision initiale était satisfaisante, de fines poussières de graphite se sont infiltrées dans les composants mobiles, dégradant la précision du positionnement linéaire en quelques mois. La mise en œuvre d'un système intégré de contrôle des poussières de graphite – combinant une aspiration puissante par le vide et des enceintes étanches – protège les machines critiques et garantit le maintien des tolérances de manière constante à long terme.
Solution d'usinage du graphite : Optimisation du système, de la configuration des équipements au processus de traitement
Pour résoudre les problèmes de production liés au fraisage du graphite, une approche intégrée est indispensable, plutôt qu'une solution ponctuelle et superficielle. Une solution complète d'usinage du graphite prend en compte la dynamique des machines, les géométries d'outils sur mesure, les paramètres optimisés et les protocoles d'atelier. Chaque atelier utilisant des modèles de machines et des qualités de graphite différents, les configurations optimales doivent être adaptées à votre rythme de production spécifique.
Nous évaluons les limites de vitesse de rotation de la broche, les profils d'usure des outils, les temps de cycle et les rapports d'inspection avant d'ajuster les paramètres. L'utilisation de revêtements d'outils avancés est utile, mais sans une rigidité structurelle de la machine et un système d'aspiration efficace, les améliorations apportées aux outils n'offrent qu'un retour sur investissement minime. Posez-vous la question : votre équipe d'ingénierie a-t-elle optimisé l'ensemble de l'écosystème d'usinage du graphite, ou seulement l'outil de coupe ?
Vitesse et avance d'usinage du graphite : méthodes d'optimisation des paramètres de fraisage du graphite sur machines CNC
Les paramètres de coupe sont essentiels à la stabilité du procédé de fabrication des électrodes en graphite. Les ateliers qui usinent du graphite pour la première fois utilisent souvent des paramètres conçus pour l'aluminium ou les aciers à moules. Or, le graphite présente une mécanique de la rupture, une formation de poussières abrasives et un comportement sous charge en bordure très différents. Optimiser la vitesse et l'avance d'usinage du graphite nécessite une évaluation globale de la rigidité de la machine, de la densité du matériau, de la géométrie de l'outil et de l'état de surface souhaité.
Nous avons déjà aidé un client qui cherchait à augmenter sa production en maximisant simultanément la vitesse de broche et l'avance sur du graphite de haute pureté. Au lieu de réduire les temps de cycle, ces paramètres extrêmes ont entraîné une usure rapide du flanc de l'outil et un écaillage important des arêtes. Nous avons stabilisé le processus en équilibrant la vitesse de rotation de la broche, l'avance par dent et la profondeur de passe. Pousser les paramètres à l'extrême est voué à l'échec ; trouver le réglage optimal pour votre machine spécifique garantit des résultats constants.
Vitesse de coupe du graphite : Sélection de la vitesse de broche pour l’usinage du graphite à grande vitesse
La vitesse de broche influe directement sur la température de coupe, la formation des copeaux et la durée de vie des arêtes lors du fraisage du graphite. Une vitesse de coupe optimale assure un cisaillement régulier tout en limitant l'usure prématurée de l'outil. L'usinage à grande vitesse offre un excellent rendement pour les électrodes de précision, à condition que la broche, le porte-outil et le système d'aspiration des poussières soient parfaitement fiables.
Nous ne recommandons jamais de valeurs de vitesse de rotation génériques pour différents centres d'usinage. La réalisation de détails fins et de micro-électrodes exige une coupe sans vibrations afin de préserver l'intégrité de surface, tandis que l'ébauche de blocs massifs requiert des taux d'enlèvement de matière (MRR) élevés. Lors de l'utilisation de fraises diamantées à haute vitesse, l'adaptation des paramètres d'agressivité aux propriétés du revêtement permet d'éviter le décollement de ce dernier et l'usure prématurée de la fraise.
Vitesse d'avance en fraisage du graphite – Équilibrer la vitesse d'avance et l'efficacité de coupe
Les opérateurs négligent souvent l'avance par rapport à la vitesse de broche, or l'avance détermine la quantité de copeaux, l'usure des arêtes et l'écaillage de la pièce. Si l'avance en fraisage du graphite est trop faible, l'outil frotte excessivement, générant de la chaleur par friction et polissant le matériau. À l'inverse, une avance trop élevée crée des forces d'impact importantes qui ébrèchent les nervures fragiles des électrodes.
Lors d'un projet de moule, un client a augmenté les vitesses d'avance pour réduire le temps de cycle, ce qui a provoqué des micro-écaillages sur les électrodes à parois fines. Nous avons résolu le problème en mettant en œuvre une réduction adaptative de la vitesse d'avance dans les angles aigus et en optimisant les trajectoires d'outil. Pour les géométries complexes, la programmation de vitesses d'avance distinctes pour les phases d'ébauche, de semi-finition et de finition offre une stabilité bien supérieure à celle obtenue avec des vitesses d'avance fixes.
Paramètres de fraisage du graphite – Stratégies d'ajustement pour différents matériaux en graphite
La qualité du graphite varie considérablement, allant des matériaux grossiers utilisés pour les moules aux graphites ultrafins de haute pureté employés dans la fabrication des semi-conducteurs. La taille des grains et la dureté Shore différant d'une qualité à l'autre, les paramètres optimaux de broyage du graphite doivent être adaptés en conséquence. Ce qui fonctionne parfaitement avec un matériau d'électrode standard peut détruire les détails les plus fins d'un graphite dense et de haute pureté.
Pour le graphite à grain fin nécessitant des états de surface miroir, nous privilégions les charges radiales faibles et les vitesses d'avance contrôlées. Pour l'ébauche importante, nous optimisons la profondeur de passe axiale afin de maximiser l'enlèvement de matière sans surcharger l'outil. Nous conseillons aux équipes d'ingénierie de suivre la charge sur la broche et l'usure des arêtes lors du paramétrage initial afin d'établir des standards de production reproductibles.
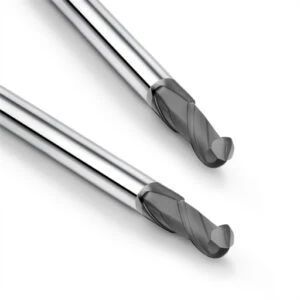
Sélection des fraises en graphite : choix de l’outil et son impact sur les performances d’usinage CNC du graphite
Le choix de la fraise en graphite appropriée est souvent déterminant pour garantir une stabilité d'usinage à long terme. Face à une durée de vie de l'outil réduite ou à des états de surface médiocres, les opérateurs ont souvent tendance à modifier les avances et les vitesses de coupe. Cependant, l'expérience montre qu'adapter la géométrie de la fraise à la topologie de la pièce donne de bien meilleurs résultats que de simplement augmenter les paramètres.
Nous avons déjà assisté un mouliste confronté à d'importantes vibrations de l'outil, une mauvaise évacuation des copeaux et des erreurs dimensionnelles dans les cavités profondes. Les fraises standard fonctionnaient correctement dans les zones peu profondes, mais devenaient inefficaces à mesure que la profondeur de la cavité augmentait. En évaluant systématiquement le porte-à-faux de l'outil, le dégagement du col, le nombre de goujures et les revêtements diamantés, nous avons stabilisé leur processus et éliminé les rebuts.
Fraise en graphite à col long : application d’outil à l’usinage d’électrodes en graphite à cavité profonde
L'usinage de cavités profondes pour électrodes présente un compromis constant entre portée et rigidité. Les outils standards subissent souvent des défaillances dues à des interférences au niveau de la queue, tandis que les outils trop longs engendrent d'importantes vibrations et une déformation de l'outil. Le choix d'une fraise en graphite à col long haute performance permet aux ateliers d'atteindre en toute sécurité des rainures profondes et des rayons internes serrés sans compromettre la stabilité de coupe.
Une plus grande portée n'est pas toujours préférable ; un porte-à-faux inutile de l'outil dégrade considérablement la rigidité dynamique. Nous adaptons avec précision la longueur du col, l'épaisseur du noyau et les angles de dépouille à la profondeur de passe exacte. Pour l'ébauche de cavités profondes, nous privilégions la résistance du noyau afin de supporter d'importantes charges de copeaux, tandis que les opérations de finition exigent un faux-rond dynamique minimal pour garantir des tolérances serrées.
Revêtement diamant pour le fraisage du graphite : prolonge la durée de vie des outils
Le graphite est tendre, mais sa structure microgranulaire agit comme un papier de verre fin, soumettant les arêtes de coupe à une usure abrasive extrême. Les fraises en carbure standard s'émoussent rapidement lors d'un fraisage à grande vitesse, ce qui entraîne la formation de bavures et une dérive dimensionnelle. L'application d'un revêtement diamant CVD spécialisé pour le fraisage du graphite crée une barrière protectrice dure qui ralentit considérablement l'usure en dépouille et prolonge la durée de vie de l'outil.
Lors d'essais sur du graphite de haute pureté, les outils revêtus de diamant ont conservé un tranchant exceptionnel jusqu'à dix fois plus longtemps que les outils en carbure non revêtus. Cependant, les performances du revêtement dépendent fortement de l'adhérence au substrat et des paramètres de coupe. Si le carbure non revêtu convient pour la réalisation rapide de prototypes, la production en grande série exige des outils de coupe haut de gamme revêtus de diamant pour garantir une répétabilité dimensionnelle optimale.
Fournisseur de fraises en graphite : Critères de sélection des fournisseurs professionnels
Choisir le bon fournisseur de fraises en graphite ne se limite pas à commander des références sur catalogue. L'usinage de haute précision du graphite exige des fournisseurs capables d'offrir un soutien technique concret. Nous évaluons les fournisseurs selon leur expertise en conception d'outils, la qualité du substrat, la transparence des données de test et leur disponibilité pour le dépannage en atelier.
De nombreux ateliers testent plusieurs marques d'outillage sans succès, car les fournisseurs proposent des outils standard sans maîtriser la dynamique des machines. Un véritable partenaire analyse les capacités de votre broche, les qualités de graphite et les trajectoires d'outils afin de recommander des géométries d'outils sur mesure. Choisir un fournisseur investi dans l'optimisation collaborative des processus offre un retour sur investissement nettement supérieur à l'achat de fraises bon marché.
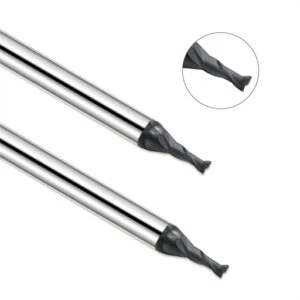
Optimisation du système d'usinage du graphite : solutions d'ingénierie pour améliorer la précision d'usinage et l'efficacité de la production
Maintenir une précision et une constance de production à long terme lors de la fabrication en série demeure un défi majeur dans le secteur des électrodes. L'obtention de résultats irréprochables sur un prototype unique ne garantit pas une production de masse stable. Avec l'accumulation des heures d'usinage, l'usure des outils, la dilatation thermique de la broche et les variations de température ambiante entraînent de subtiles variations de processus qui compromettent les tolérances de lot.
Nous avons accompagné un mouliste confronté à des variations dimensionnelles entre lots lors de la production en grande série d'électrodes. Si les pièces de test initiales étaient conformes aux spécifications, les productions sur plusieurs équipes ont révélé une dispersion des tolérances inacceptable. L'analyse des causes profondes a mis en évidence une usure des outils mal maîtrisée, des tolérances de finition irrégulières et une maintenance machine sporadique. La mise en place d'un système d'usinage du graphite intégré a permis d'obtenir une synergie optimale entre la dynamique machine, l'outillage et les procédures de production.
Précision de l'usinage CNC du graphite : Maîtrise de la précision dimensionnelle et de la qualité de surface
Le maintien de tolérances d'électrodes de haute précision exige la maîtrise de chaque variable de la chaîne d'usinage. La répétabilité du positionnement de la pièce, le faux-rond dynamique de la broche, la compensation d'usure en temps réel et le contrôle de la surépaisseur de finition influent directement sur la précision. Isoler les performances de l'outil de coupe sans tenir compte du bridage ou de la dérive thermique ne permettra jamais d'obtenir une précision d'usinage CNC du graphite constante.
Lors d'un projet de haute précision, un client a rencontré des erreurs dimensionnelles lors de passages d'électrodes multicavités et a imputé ces erreurs à une durée de vie insuffisante des outils. Un diagnostic sur site a révélé les causes réelles : des paramètres de décalage statiques ne tenant pas compte de la progression de l'usure des outils et une surépaisseur de matière irrégulière lors des passes de pré-finition. Nous avons résolu le problème en introduisant une compensation dynamique de l'usure des outils et en optimisant les trajectoires d'outil de finition à partir des données d'inspection CMM.
Solution d'usinage du graphite : réduction de l'usure des outils et amélioration de la stabilité d'usinage
L'usure des outils lors du fraisage du graphite est due à des phénomènes micromécaniques abrasifs plutôt qu'à une surcharge thermique. Une réduction efficace de l'usure repose sur un équilibre entre la géométrie de l'outil, le choix du revêtement, l'agressivité des paramètres et l'efficacité de l'aspiration des poussières. Une solution d'usinage du graphite véritablement efficace s'attaque aux causes profondes du problème dans l'ensemble de l'environnement de coupe, plutôt que de se contenter d'acheter des outils coûteux.
Lors de l'analyse de la dégradation des outils en production continue d'électrodes, nous examinons les traces d'usure à la loupe avant de modifier les paramètres. Parfois, ajuster l'engagement radial ou opter pour des géométries de goujures personnalisées améliore instantanément la stabilité. Cependant, l'utilisation de vitesses de coupe trop élevées sans aspiration adéquate détruira prématurément même les outils de coupe haut de gamme. Il est donc essentiel d'analyser systématiquement les mécanismes d'usure avant de modifier votre outillage.
Système d'usinage graphite haute performance : Amélioration de la fiabilité en production par lots
Dans la production de graphite en grande série, la répétabilité à long terme prime sur la vitesse de cycle unitaire. La maîtrise du processus repose sur le maintien de tolérances identiques pour différents quarts de travail et lots de matériaux. La mise en place d'un système d'usinage de graphite haute performance exige des protocoles de changement d'outils standardisés, un enregistrement en temps réel de la charge de la broche et des programmes de maintenance préventive rigoureux.
Nous avons aidé un atelier de fabrication d'électrodes à éliminer les variations de qualité d'un quart de travail à l'autre, dues aux ajustements manuels des paramètres par les opérateurs. En établissant des procédures opérationnelles standardisées – incluant une gestion optimisée de la durée de vie des outils, des paramètres verrouillés et une maintenance obligatoire du système de vide – nous avons stabilisé leur production journalière. Moderniser les capacités de votre atelier ne nécessite pas d'équipements trop complexes ; il suffit d'adapter des machines, des outils et des procédés éprouvés aux exigences précises de vos produits.
Conception d'un système d'usinage du graphite fiable par l'optimisation des paramètres de la machine CNC
Des années d'expérience en ingénierie de terrain dans la fabrication d'électrodes confirment une vérité fondamentale : la stabilité des processus ne résulte jamais de l'optimisation isolée d'une seule variable. Qu'il s'agisse de la mise à niveau des configurations de machines, du choix de la géométrie des outils ou du réglage des paramètres d'avance, chaque décision doit être adaptée aux conditions de l'atelier. On espère souvent que le remplacement d'un outil usé résoudra les problèmes de production, mais le diagnostic des causes profondes révèle généralement un mauvais alignement entre les performances de la broche, la stabilité du bridage, l'aspiration des poussières et le choix de l'outil.
L'établissement d'une ligne de production reproductible exige une compréhension approfondie de votre système d'usinage du graphite. Chaque étape, de la préparation des équipements avant usinage et du réglage précis de la fraiseuse à graphite jusqu'au choix des outils et aux paramètres de lot, influe directement sur la qualité du produit fini. Si votre atelier rencontre des problèmes de qualité, évaluez l'état de vos machines, la rigidité des dispositifs de maintien et les protocoles de paramétrage afin de déterminer si le problème provient de vos machines, de vos outils ou de la synergie de votre processus.
Le réglage de la fraiseuse à graphite détermine la stabilité d'usinage
Les irrégularités de production apparaissent rarement par hasard ; elles se manifestent dès la configuration initiale de l’équipement. Un faux-rond dynamique de la broche, l’usure des pinces, une force de serrage irrégulière ou une déformation structurelle, souvent imperceptibles, compromettent progressivement les tolérances des pièces lors des longues journées de travail. Prendre le temps de réaliser une configuration standardisée de la fraiseuse à graphite constitue le fondement indispensable d’une répétabilité de production à long terme.
Lors du fraisage d'électrodes à cavité profonde, de nervures fines ou de micro-moules, assurez-vous que la configuration de votre équipement corresponde à la topologie de la pièce. Évaluez la stabilité thermique de la broche, la vitesse d'aspiration, le jeu de serrage et les limites d'accélération des axes. Souvent, le problème ne vient pas du matériel lui-même, mais plutôt de sa configuration actuelle qui ne répond pas aux exigences de la pièce. L'optimisation de la dynamique de maintien et des paramètres permet de rétablir rapidement la stabilité du processus.
Les fraises en graphite et les paramètres d'usinage influencent conjointement l'efficacité de la production
Le choix de l'outil et les paramètres de coupe interagissent en permanence à chaque tour de broche. Augmenter au maximum la vitesse de rotation ou l'avance ne réduira pas miraculeusement les temps de cycle si les trajectoires d'outil provoquent des vibrations ou un bourrage important de copeaux. De même, l'utilisation d'une fraise en graphite à revêtement diamant de haute qualité avec des profondeurs axiales inadaptées ou une mauvaise évacuation des poussières entraîne un écaillage prématuré et un gaspillage des budgets d'outillage.
Si vous rencontrez des problèmes de durée de vie des outils, de faible productivité ou de mauvais états de surface, revoyez l'adéquation entre la géométrie de votre outil de coupe et votre stratégie de paramètres. Nous recommandons d'enregistrer les profils d'usure en dépouille, le temps de coupe et les données CMM post-usinage afin d'optimiser en continu le processus. Se fier à des indicateurs de performance vérifiés en atelier est bien plus efficace que de se fier à des valeurs d'avance et de vitesse fixes issues d'un catalogue.
S'associer à un fournisseur spécialisé de fraises en graphite pour des solutions d'usinage à long terme
Pour assurer le succès de votre production à long terme, il ne suffit pas d'acheter des outils standard ; une collaboration continue, fondée sur un soutien technique de pointe, est indispensable. Un fournisseur spécialisé de fraises en graphite doit évaluer la rigidité de votre machine, votre système d'aspiration des poussières et les qualités de graphite utilisées afin de vous proposer des solutions d'outillage sur mesure, plutôt que de vous vendre des produits génériques.
Lors de la recherche d'un partenaire technique à long terme, évaluez les fournisseurs en fonction de leur volonté d'analyser les plans des pièces, la densité des matériaux et les contraintes des machines existantes. Un fournisseur qui participe activement à l'optimisation des processus vous aide à éliminer les coûts liés aux essais et erreurs tout en réduisant les taux de rebut.
Si vous optimisez actuellement la production d'électrodes complexes, nous vous invitons à discuter avec nous des spécifications de vos machines, des géométries de vos pièces et des qualités de vos matériaux afin de concevoir ensemble une solution fiable.
Problèmes courants liés à la configuration des fraiseuses à graphite
Dans nos projets sur le terrain, les goulots d'étranglement de la production proviennent généralement d'inadéquations entre le réglage des machines, l'outillage et les stratégies de paramétrage, plutôt que d'une mauvaise qualité des matières premières. Lors d'une production de masse en continu, des problèmes subtils — comme l'accumulation de poussières fines, l'usure prématurée des arêtes ou les vibrations dans les cavités profondes — dégradent progressivement le rendement global et augmentent les taux de rebut.
Pour résoudre les problèmes de production, commencez par analyser les phénomènes physiques en atelier avant de revoir entièrement votre stratégie de fabrication. L'examen minutieux de l'état des machines, de la géométrie des pièces et des traces d'usure des outils permet de déterminer si la solution consiste en de simples ajustements de paramètres ou en une reconfiguration de la machine.
Pourquoi l'usinage du graphite par commande numérique génère-t-il une quantité excessive de poussière ?
Le fraisage du graphite produit naturellement de fines poussières abrasives, mais la présence incontrôlée de particules en suspension dans l'air indique directement des systèmes d'aspiration défectueux et des joints inadéquats. Les machines CNC standard ne disposent pas de systèmes de dépoussiérage spécialisés, ce qui permet aux microparticules en suspension dans l'air de se déposer à l'intérieur des cônes de broche, des guides linéaires et des protections de glissières, finissant par compromettre la précision de positionnement des axes.
Pour résoudre les problèmes de poussière lors de l'usinage CNC du graphite, il convient de vérifier le volume d'air d'aspiration, la proximité du carénage et l'intégrité des joints d'étanchéité de l'enceinte. La géométrie de l'outil de coupe et le choix des paramètres influencent également la taille et la trajectoire des particules de poussière. La mise en place d'un système d'aspiration des poussières optimisé protège les composants internes sensibles de la machine tout en garantissant la sécurité de l'opérateur et la répétabilité du processus.
Comment optimiser la vitesse et l'avance d'usinage du graphite pour une durée de vie plus longue de l'outil ?
Une erreur fréquente en atelier consiste à croire qu'augmenter la vitesse de rotation et l'avance permet d'accroître la productivité. Si ces paramètres dépassent les limites géométriques de l'outil ou la rigidité de la machine, la fraise subit une usure importante en dépouille et des micro-écaillages, ce qui détériore l'état de surface des pièces.
Pour trouver la vitesse et l'avance idéales pour l'usinage du graphite, il faut trouver un équilibre entre la vitesse de broche, la charge de copeaux par dent et la profondeur de passe, en fonction de la configuration de votre machine. Enregistrez l'usure de l'outil, les temps de cycle et les données dimensionnelles de la machine à mesurer tridimensionnelle (MMT) lors des essais initiaux afin de déterminer les paramètres optimaux pour votre nuance de matériau.
Quand faut-il utiliser une fraise en graphite à col long pour l'usinage de cavités profondes ?
Les cavités profondes des électrodes engendrent des risques constants d'interférences et des problèmes de déviation de l'outil. Les fraises standard n'ont pas la portée nécessaire pour les rainures étroites et les contours 3D complexes, ce qui oblige les opérateurs à réaliser des porte-à-faux excessifs, sources de vibrations destructrices.
L'utilisation d'une fraise en graphite à long col permet d'atteindre en toute sécurité le fond des cavités profondes sans compromettre la résistance du col. Il est essentiel d'évaluer le rapport portée/diamètre et la rigidité de la machine avant de choisir la longueur du col ; un porte-à-faux minimal garantit une stabilité de coupe optimale et un contrôle dimensionnel précis.
Comment le revêtement diamant améliore-t-il les performances de fraisage du graphite ?
L'abrasion due aux fines particules de graphite émousse rapidement les arêtes de coupe en carbure non revêtues, provoquant des dérives dimensionnelles et d'importantes bavures. Un revêtement diamant CVD spécialisé crée une barrière protectrice extrêmement dure qui résiste à la micro-abrasion lors des passes de fraisage prolongées à grande vitesse.
Pour les opérations d'électrodes en grande série ou nécessitant des tolérances serrées, les fraises à revêtement diamant prolongent considérablement la durée de vie de l'outil et garantissent des tolérances précises. Toutefois, l'efficacité du revêtement dépend fortement de l'adhérence du substrat en carbure et de l'adéquation des paramètres de coupe. Il est impératif de tester les revêtements diamantés en conditions réelles de production afin de confirmer le retour sur investissement de l'outillage.






