


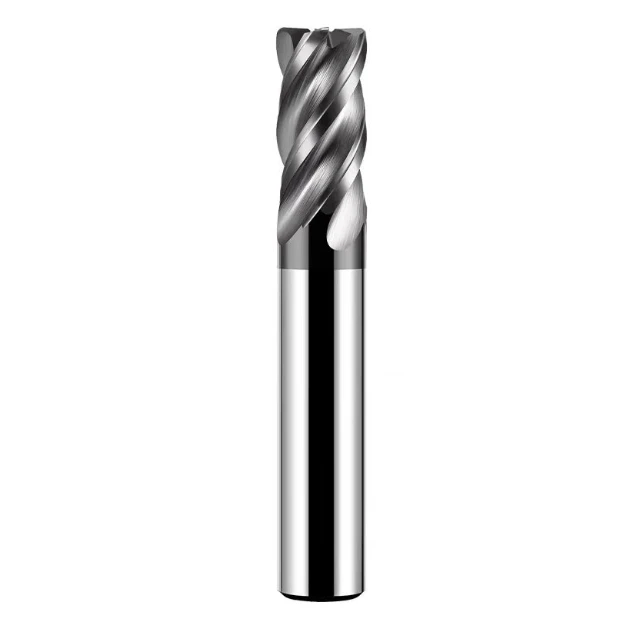
L'usinage de l'acier inoxydable est considéré comme l'un des procédés les plus complexes de l'usinage des métaux. En raison de sa résistance élevée, de sa ténacité, de sa faible conductivité thermique et de sa tendance à l'écrouissage, même les machines CNC les plus performantes peuvent rencontrer des problèmes tels qu'une usure rapide des outils, des arêtes rapportées importantes, une chaleur de coupe excessive et une qualité de surface instable. L'utilisation d'une géométrie d'outil, d'un revêtement ou de paramètres de coupe inadaptés pour les fraises en bout pour l'acier inoxydable peut réduire l'efficacité de l'usinage et entraîner l'écaillage de l'outil ou l'endommagement de la pièce.
Les ingénieurs privilégient souvent les fraises en carbure pour l'usinage de l'acier inoxydable afin d'améliorer sa résistance à l'usure et sa stabilité thermique. Cependant, les différentes nuances d'acier inoxydable, comme le 304 et le 316, présentent des comportements différents lors de la coupe. Par exemple, l'acier inoxydable 304 est plus sujet à la formation d'arêtes rapportées, tandis que l'acier inoxydable 316, à plus forte teneur en nickel, génère davantage de chaleur, réduisant ainsi la durée de vie de l'outil. Par conséquent, lors de l'usinage CNC de l'acier inoxydable, les vitesses de coupe, les avances et les méthodes de refroidissement doivent être soigneusement adaptées à chaque matériau.
La technologie de fraisage à grande vitesse est de plus en plus répandue. Les fraises à grande vitesse pour l'usinage de l'acier inoxydable permettent de raccourcir les temps de cycle et d'améliorer l'état de surface. Cependant, l'usinage à grande vitesse impose des exigences accrues en termes de matériau d'outil, d'adhérence du revêtement et d'évacuation des copeaux. Un refroidissement ou une lubrification inadaptés peuvent facilement entraîner une surchauffe de l'outil, une usure excessive ou un collage des copeaux, compromettant ainsi la stabilité de la production.
Pour les pièces complexes ou aux géométries non standard, les fraises sur mesure en acier inoxydable constituent une solution efficace. En personnalisant la géométrie de l'outil, la configuration des goujures et le type de revêtement, les fabricants peuvent optimiser les performances de coupe, prolonger la durée de vie de l'outil et améliorer l'état de surface de l'acier inoxydable usiné CNC.

Pourquoi le fraisage de l'acier inoxydable est plus difficile
L'usinage de l'acier inoxydable est plus complexe que celui des alliages d'aluminium, de l'acier au carbone ou d'autres métaux. Sa résistance et sa ténacité élevées confèrent à l'outil une résistance à la coupe supérieure. De plus, sa faible conductivité thermique retient la chaleur dans la zone de coupe, ce qui ramollit l'arête de coupe et augmente le risque d'écaillage. De plus, le matériau s'écrouit facilement, ce qui complique les coupes ultérieures. Les ingénieurs doivent comprendre ces caractéristiques et ajuster les paramètres de coupe pour obtenir une coupe stable et une durée de vie prolongée de l'outil.
En usinage CNC, ces problèmes sont amplifiés. La température de la zone de coupe peut augmenter rapidement. Un refroidissement, une conception d'outil ou des paramètres de coupe inadaptés peuvent accélérer l'usure de l'outil, augmenter la rugosité de surface et même déformer la pièce. L'usinage de l'acier inoxydable met non seulement à l'épreuve les matériaux d'outillage, comme les fraises en carbure pour l'acier inoxydable, mais exige également une géométrie d'outil, un revêtement et des stratégies de refroidissement optimisés.
Analyse des caractéristiques de coupe de l'acier inoxydable
Le comportement de coupe de l’acier inoxydable présente plusieurs défis :
-
Grande ductilité : les copeaux ont tendance à adhérer et à s'étirer, formant un bord rapporté et les rendant difficiles à casser.
-
Faible conductivité thermique : la chaleur se concentre sur le tranchant, augmentant l'usure et le risque d'écaillage.
-
Tendance à l'adhérence de l'outil : les copeaux adhèrent à l'outil, ce qui entraîne des surfaces rugueuses et une précision dimensionnelle médiocre.
-
Écrouissage : des paramètres de coupe ou des trajectoires d’outil inappropriés peuvent durcir la surface, augmentant ainsi la charge de coupe.
L'optimisation du matériau de l'outil, de son revêtement et des conditions de coupe est essentielle. Par exemple, une fraise en carbure pour acier inoxydable avec revêtement TiAlN permet de maintenir la dureté à haute température, de réduire le frottement, de minimiser l'arête rapportée et d'améliorer la stabilité de coupe.
Modèles d'usure courants des outils dans l'usinage CNC de l'acier inoxydable
L'usure des outils dans le fraisage de l'acier inoxydable suit généralement les modèles suivants :
-
Écaillage de la pointe : Une chaleur de coupe élevée et des charges concentrées peuvent provoquer un micro-écaillage, notamment lors de coupes interrompues ou sur des couches durcies.
-
Arête accumulée : les copeaux adhérant à la face de coupe modifient les angles de coupe, augmentent les forces et accélèrent l’usure.
-
Concentration de chaleur : une faible conductivité thermique entraîne une élévation rapide de la température de l’outil, ce qui provoque une usure oxydative ou une fatigue thermique.
L'utilisation de fraises à haute dureté et haute ténacité pour l'acier inoxydable , combinée à des systèmes de refroidissement haute pression ou internes, peut réduire l'accumulation de chaleur et prolonger la durée de vie de l'outil.
Fraises conventionnelles et fraises spécifiques à l'acier inoxydable
Les fraises conventionnelles (HSS ou carbure de tungstène à usage général) sont souvent optimisées pour les matériaux de dureté faible à moyenne. Elles peuvent avoir des arêtes vives, mais manquent de ténacité, ce qui les rend sujettes à l'écaillage ou à la surchauffe lors du fraisage de l'acier inoxydable.
En revanche, les fraises pour acier inoxydable utilisent des substrats en carbure plus résistants, des angles d'hélice plus élevés pour l'évacuation des copeaux et des revêtements haute température comme AlTiN ou TiSiN. Ces caractéristiques garantissent une coupe stable, un meilleur état de surface et une durée de vie prolongée de l'outil. Pour les cavités profondes ou les structures complexes, les fraises sur mesure en acier inoxydable optimisent encore davantage la géométrie et l'évacuation des copeaux.
Problème courant 1 : Bords rapportés et collage des copeaux
L'accumulation de copeaux et le collage des copeaux figurent parmi les problèmes les plus fréquents lors de l'usinage CNC de l'acier inoxydable . La ductilité et la ténacité élevées de l'acier inoxydable génèrent des copeaux longs et collants qui adhèrent à la face de coupe de l'outil, modifiant ainsi les angles de coupe et la direction des forces. Ceci dégrade non seulement l'état de surface, mais accélère également l'usure de l'outil, augmente les températures de coupe et favorise l'écaillage et la fatigue thermique. Ces effets sont particulièrement critiques lors du fraisage à grande vitesse ou du rainurage profond, où la précision est essentielle.
La formation de BUE est fortement influencée par les conditions de coupe. De faibles vitesses de coupe, une avance insuffisante ou un fluide de coupe inadéquat peuvent aggraver l'adhérence des copeaux. Les ingénieurs doivent tenir compte des propriétés des matériaux, du choix des outils et de l'optimisation des paramètres de coupe afin de réduire la BUE et d'assurer la stabilité de l'usinage de l'acier inoxydable.
Causes
L'usure de l'acier inoxydable résulte principalement de sa ductilité et de sa thermoplasticité. La chaleur ramollit les copeaux, qui adhèrent ensuite à la face de coupe de l'outil, formant une fine couche de matière. Les températures de coupe élevées réduisent le frottement entre l'outil et la pièce, aggravant ainsi le collage des copeaux. Au fil des coupes, de petites bosses se forment sur l'arête de coupe, provoquant des marques de frottement ou des bavures, déstabilisant ainsi l'usinage.
Solutions
La lutte contre l’excès d’énergie nécessite des outils et des stratégies de réduction appropriés :
-
Utilisez des fraises en carbure pour l'acier inoxydable avec des revêtements très résistants à la chaleur tels que TiAlN ou AlTiN pour maintenir la dureté des bords et réduire l'adhérence des copeaux.
-
Utilisez des fluides de coupe appropriés et des systèmes de refroidissement haute pression pour dissiper efficacement la chaleur.
-
Optimisez les vitesses de coupe et les taux d'avance pour éviter l'adhérence causée par la coupe à basse vitesse.
-
Pour les formes complexes ou les fentes profondes, les fraises en acier inoxydable personnalisées améliorent l'évacuation des copeaux, minimisant ainsi le BUE tout en maintenant la précision et la qualité de surface.
Problème courant 2 : surchauffe de l'outil et courte durée de vie de l'outil
Dans l'usinage CNC de l'acier inoxydable, la surchauffe des outils est un facteur majeur de réduction de leur durée de vie. La faible conductivité thermique de l'acier inoxydable empêche un transfert rapide de la chaleur de la zone de coupe vers la pièce ou le liquide de refroidissement, ce qui provoque un échauffement rapide de l'arête de l'outil. Les températures élevées accélèrent l'usure des outils, provoquent un délaminage du revêtement, des fissures en pointe et, dans les cas les plus graves, une déformation thermique ou une instabilité dimensionnelle de la surface usinée.
L'échauffement est particulièrement prononcé lors du fraisage à grande vitesse ou de l'usinage de gorges profondes, ce qui en fait une préoccupation majeure pour les ingénieurs. Une durée de vie réduite des outils réduit non seulement la productivité, mais augmente également les coûts d'usinage et les risques d'arrêt machine. La maîtrise de la surchauffe des outils nécessite une approche globale, incluant l'optimisation du matériau, de la géométrie, du revêtement et des paramètres de coupe.
Analyse de cause
La principale cause de surchauffe des outils est l'accumulation localisée de chaleur au niveau de l'arête de coupe. La faible conductivité thermique de l'acier inoxydable emprisonne la chaleur à l'interface outil-pièce, tandis que les efforts de coupe élevés et le frottement outil-matériau génèrent une chaleur supplémentaire.
L'usinage d'acier inoxydable épais ou très dur sans refroidissement adéquat peut entraîner une dilatation thermique de l'outil, modifier les angles de coupe, augmenter les efforts de coupe et créer un cycle réduisant considérablement la durée de vie de l'outil. Une géométrie ou un revêtement inapproprié de l'outil peut aggraver ces problèmes.
Solutions
-
Choisissez l'outil adapté : utilisez une fraise à grande vitesse conçue pour l'usinage de l'acier inoxydable. Le matériau en carbure avec revêtement résistant à la chaleur supporte les hautes températures tout en conservant une efficacité de coupe optimale.
-
Améliorer le refroidissement : utiliser des outils à refroidissement interne ou un système de lubrification par brouillard d’huile pour introduire le liquide de refroidissement directement dans la zone de coupe, réduisant ainsi efficacement la température de l’outil.
-
Optimisez les paramètres de coupe : Ajustez correctement la vitesse de coupe (Vc), l'avance (fz), la profondeur de coupe (ap) et la largeur de coupe (ae) pour réduire les forces de coupe et la chaleur de frottement.
-
Outillage sur mesure : Dans des scénarios spécifiques, une fraise en acier inoxydable sur mesure peut améliorer l’évacuation des copeaux et la dissipation de la chaleur, réduisant considérablement le risque de surchauffe tout en maintenant une précision et une efficacité élevées.

Problème courant 3 : Écaillage et fracture de l'outil
L'écaillage et la fracture des outils constituent des défis majeurs pour l'usinage CNC de l'acier inoxydable, affectant directement l'efficacité de l'usinage et la précision des pièces. La résistance et la ténacité élevées de l'acier inoxydable, combinées aux forces de coupe et d'impact, peuvent dépasser la capacité de charge de l'outil lors de la découpe de couches trempées ou de rainures profondes. Cela peut entraîner des fractures ou des microfissures de la pointe de l'outil, réduisant ainsi sa durée de vie.
Un matériau ou une géométrie d'outil inadaptés augmentent le risque d'écaillage, notamment lors de coupes à grande vitesse ou interrompues. Les ingénieurs doivent comprendre les concentrations de contraintes sur les outils afin de sélectionner les outils appropriés et d'optimiser les stratégies d'usinage.
Les raisons principales
-
Charges d'impact excessives : les rainures profondes, les coupes interrompues ou le contact soudain avec des zones trempées peuvent générer des forces qui dépassent la résistance à la rupture de l'outil.
-
Incompatibilités entre les matériaux et les revêtements : L’utilisation d’outils HSS à faible ténacité ou d’outils en carbure à usage général peut entraîner une défaillance sous haute température ou sous haute charge.
-
Trajectoire de coupe incorrecte ou serrage instable : provoque des vibrations de l’outil, une concentration des contraintes et aggrave le risque d’écaillage.
Solutions
-
Choix de l'outil : Choisissez une fraise en carbure pour acier inoxydable, présentant une dureté et une ténacité élevées pour résister aux charges et aux chocs importants.
-
Optimisez les paramètres de coupe : réduisez la profondeur de coupe et la vitesse d’avance pour minimiser les contraintes transitoires. Évitez les coupes excessives ou interrompues.
-
Contrôle des vibrations : Utilisez des porte-outils amortissants ou antivibratoires pour supprimer les vibrations de coupe et améliorer la stabilité.
-
Outils sur mesure : Pour les pièces complexes, une fraise en acier inoxydable sur mesure permet d’optimiser la géométrie de l’outil et la conception du tranchant afin d’améliorer la résistance aux chocs, permettant ainsi un usinage stable et de haute précision.

Problème courant 4 : Mauvaise finition de surface et bavures excessives
Dans l'usinage CNC de l'acier inoxydable, un mauvais état de surface et des bavures excessives sont des facteurs majeurs affectant la qualité des pièces et la précision de l'assemblage. La ténacité et la ductilité élevées de l'acier inoxydable provoquent le grippage de l'outil et le tréfilage pendant la coupe, rendant la rupture des copeaux difficile. Cela entraîne souvent des traces de frottement, des marques d'outil ou des bavures à la surface de la pièce. Les défauts de surface sont amplifiés lors de l'usinage de rainures profondes, de trous borgnes ou de surfaces courbes complexes avec une géométrie d'outil, un choix de goujures ou des paramètres de coupe inappropriés. Pour les pièces de précision, ces problèmes augmentent les coûts d'ébavurage et peuvent entraîner des écarts dimensionnels.
L'usinage à grande vitesse peut accentuer les défauts de surface. L'oscillation de l'outil, les vibrations et la dilatation thermique lors de l'usinage à grande vitesse de l'acier inoxydable peuvent affecter l'état de surface. L'optimisation du choix de l'outil et des paramètres de coupe est essentielle pour obtenir une surface lisse et minimiser la formation de bavures.
Symptômes du problème
-
Traces de traînée ou traces d'outils sur les surfaces des pièces
-
Microbavures, notamment sur pièces à parois minces ou complexes
-
Bord rapporté provoquant une rugosité de surface accrue
-
Ondulations ou marques périodiques dues à l'usure ou à l'oscillation de l'outil
Ces problèmes ont un impact direct sur la productivité, la cohérence et la fonctionnalité des pièces.
Mesures d'optimisation
-
Utilisez des fraises à plusieurs cannelures, telles que des outils à 4 ou 5 cannelures, pour réduire l'épaisseur de coupe par bord et améliorer la douceur de la surface.
-
Contrôlez l'oscillation des outils et remplacez rapidement les outils usés pour éviter les ondulations ou les bavures induites par les vibrations.
-
Ajustez les avances et les profondeurs de coupe en fonction du type de matériau (304 ou 316). Par exemple, réduisez la profondeur de coupe pour l'acier inoxydable 316 afin d'éviter les bavures.
-
Pour les rainures profondes ou les surfaces complexes, utilisez des fraises en acier inoxydable personnalisées avec une géométrie optimisée et une évacuation des copeaux pour améliorer la finition de surface et la stabilité de l'usinage.

Problème courant 5 : Mauvais contrôle des copeaux et évacuation difficile des copeaux
Dans l'usinage CNC de l'acier inoxydable, un mauvais contrôle et une évacuation difficile des copeaux affectent considérablement la stabilité de l'usinage et la durée de vie de l'outil. La ténacité et la ductilité élevées de l'acier inoxydable produisent souvent de longs copeaux en ruban, difficiles à casser naturellement. Ces copeaux peuvent s'enchevêtrer autour de l'outil ou de la pièce, augmentant ainsi la résistance à la coupe, concentrant la chaleur, accélérant l'usure de l'outil et, dans les cas les plus graves, provoquant un écaillage ou des rayures superficielles. Ce problème est particulièrement prononcé lors de l'usinage de trous profonds, de trous borgnes ou de surfaces courbes complexes.
Pour résoudre ce problème, les ingénieurs optimisent généralement la conception des outils, les stratégies d’usinage et les méthodes de refroidissement/d’évacuation des copeaux pour obtenir une coupe en douceur, prolonger la durée de vie de l’outil et améliorer la stabilité de l’usinage.
Analyse de cause
Les difficultés de contrôle des copeaux sont principalement dues aux propriétés matérielles de l'acier inoxydable :
-
La ténacité et la ductilité élevées produisent des copeaux longs et collants qui s'emmêlent facilement autour de l'outil ou de la pièce.
-
L'espace limité d'évacuation des copeaux dans les cavités profondes ou les structures complexes aggrave l'accumulation de copeaux.
-
Un liquide de coupe ou un débit d'air insuffisant augmente les forces de coupe et la chaleur de friction, accélérant ainsi l'usure.
-
Une géométrie d'outil incorrecte, comme des angles d'hélice faibles ou des cannelures à copeaux peu profondes, aggrave encore l'enchevêtrement des copeaux.
Ces facteurs font de l’évacuation des copeaux dans le fraisage CNC de l’acier inoxydable 304/316 un facteur critique affectant l’efficacité et la durée de vie de l’outil.
Solution d'amélioration
Pour améliorer le contrôle et l'évacuation des copeaux :
-
Utilisez une fraise en carbure pour l'acier inoxydable avec une géométrie de goujure à copeaux optimisée pour réduire l'enchevêtrement.
-
Pour les cavités profondes ou les structures complexes, envisagez une fraise en acier inoxydable personnalisée avec des angles d'hélice, un nombre de cannelures et une conception de cannelures ajustés.
-
Utilisez un liquide de refroidissement haute pression ou un flux d’air forcé pour éliminer rapidement les copeaux et dissiper la chaleur.
-
Combinez-le avec des fraises à grande vitesse et des paramètres de coupe optimisés (vitesse de coupe, vitesse d'avance, profondeur de coupe) pour améliorer l'évacuation des copeaux, la finition de surface et la précision dimensionnelle des pièces.

Stratégies d'optimisation pour l'usinage de différents types d'acier inoxydable
Dans l'usinage CNC de l'acier inoxydable, les différentes nuances d'acier inoxydable nécessitent des stratégies d'usinage sur mesure en raison des variations de composition chimique et de propriétés mécaniques. Bien que les aciers inoxydables 304 et 316 soient tous deux austénitiques, ils diffèrent considérablement en termes de tendance à l'écrouissage, de ténacité et de conductivité thermique pendant la coupe. Ces différences ont un impact direct sur l'usure de l'outil, la formation de copeaux et l'état de surface.
Pour garantir la stabilité de l'usinage et la précision dimensionnelle, le choix de l'outil, les paramètres de coupe et les méthodes de refroidissement doivent être optimisés pour chaque matériau. L'utilisation judicieuse de fraises en acier inoxydable ou en carbure, combinée à des fraises en acier inoxydable sur mesure pour les cavités profondes ou les géométries complexes, peut améliorer efficacement l'efficacité de coupe, la durée de vie de l'outil et la qualité de surface.
Points clés pour le fraisage de l'acier inoxydable 304
L'acier inoxydable 304 a une forte tendance à l'écrouissage, notamment à faibles vitesses de coupe et avances. Pour minimiser l'effet de la couche durcie, privilégiez des vitesses de coupe modérées et des avances relativement élevées afin de favoriser une rupture et une évacuation fluides des copeaux et de réduire ainsi la charge sur l'outil.
Une fraise en carbure multi-dents pour acier inoxydable améliore la stabilité de coupe et réduit l'impact des vibrations sur l'état de surface. Pendant l'usinage, l'application d'une quantité suffisante de liquide de refroidissement ou d'air comprimé permet de contrôler la température de coupe, d'éviter l'accumulation de copeaux, de réduire le grippage de l'outil et d'améliorer la précision dimensionnelle et l'état de surface.
Techniques d'usinage pour l'acier inoxydable 316
L'acier inoxydable 316 contient un pourcentage plus élevé de nickel, ce qui augmente sa ténacité et diminue sa conductivité thermique. Cela entraîne une plus grande concentration de chaleur dans la zone de coupe, favorisant ainsi la surchauffe de l'outil et l'adhérence des copeaux.
Lors de l'usinage de l'acier inoxydable 316, sélectionnez une fraise en carbure à haute ténacité et résistance à la chaleur, ainsi qu'un système de refroidissement externe ou interne efficace pour contrôler la température de coupe et minimiser la déformation thermique.
De plus, optimisez la profondeur de coupe (ap) et l'avance (fz) pour éviter les efforts de coupe excessifs ou les coupes interrompues susceptibles d'entraîner l'écaillage de l'outil. Grâce à une conception géométrique d'outil adaptée et au choix d'outils multi-goujons, vous obtiendrez une grande stabilité d'usinage, un excellent état de surface et une efficacité accrue.
Choisir le bon broyeur pour l'acier inoxydable 304/316
Qu'il s'agisse de fraiser de l'acier inoxydable 304 ou 316, le choix du bon outil et de la bonne stratégie de coupe est essentiel pour un usinage stable et efficace.
Choisissez des fraises en acier inoxydable avec des angles d'hélice, un nombre de goujures et des revêtements optimisés, adaptés aux propriétés de chaque matériau. Pour les opérations complexes, les fraises en acier inoxydable sur mesure permettent aux ingénieurs d'ajuster avec précision l'évacuation des copeaux et les charges de coupe en fonction de la géométrie de la pièce.
En combinant des paramètres de coupe appropriés, notamment la vitesse, la vitesse d'avance, la profondeur et la largeur de coupe, vous pouvez prolonger la durée de vie de l'outil, améliorer la précision dimensionnelle et obtenir une qualité de surface constante dans l'usinage CNC de l'acier inoxydable.

Comment choisir la bonne fraise en acier inoxydable
Après avoir optimisé les stratégies d'usinage pour différents aciers inoxydables, l'étape suivante consiste à sélectionner la fraise adaptée. Dans l'usinage CNC de l'acier inoxydable, le choix de l'outil influence directement l'efficacité de l'usinage, sa durée de vie et la qualité de surface de la pièce.
En raison de la résistance élevée de l'acier inoxydable, de sa ténacité et de sa tendance à former des bords rapportés, les fraises standard ne parviennent souvent pas à répondre aux exigences d'une coupe stable et à long terme.
Le choix d'une fraise en carbure pour acier inoxydable, avec un matériau, un revêtement et une géométrie optimisés, garantit une meilleure stabilité thermique, une précision accrue et des performances de coupe supérieures. Pour les pièces non standard ou de formes complexes, des fraises en acier inoxydable sur mesure peuvent être conçues pour répondre aux exigences spécifiques de géométrie, de profondeur et d'évacuation des copeaux, améliorant ainsi considérablement l'efficacité d'usinage et la durée de vie de l'outil.
Choix des matériaux : carbure de tungstène ou acier rapide
Le matériau de l'outil joue un rôle crucial dans la performance de coupe. Comparé à l'acier rapide (HSS), le carbure de tungstène conserve une dureté et une résistance à l'usure supérieures à haute température.
Les outils en carbure résistent aux efforts de coupe et aux températures élevées typiques de l'usinage de l'acier inoxydable, réduisant ainsi l'écaillage et l'usure. Les fraises carbure haute vitesse pour l'usinage de l'acier inoxydable sont particulièrement efficaces pour les rainures profondes ou les applications à grande vitesse.
Bien que les outils HSS soient plus abordables, ils ont tendance à s'écailler et à adhérer lors de la coupe de l'acier inoxydable, ce qui les rend mieux adaptés à l'usinage léger ou à cycle court.
Optimisation du revêtement et de la géométrie
Le revêtement et la géométrie des outils influencent considérablement les performances de l'usinage de l'acier inoxydable. Les revêtements résistants à l'usure et aux hautes températures, tels que TiAlN, AlTiN ou les revêtements PVD, contribuent à maintenir la dureté, à minimiser l'adhérence et à prolonger la durée de vie des outils.
Un angle d'hélice supérieur à 45° améliore l'évacuation des copeaux et favorise une coupe plus régulière. Le choix du nombre de goujures approprié réduit la charge par goujure et améliore l'état de surface.
Lors de l'usinage de trous profonds ou de profils complexes, l'optimisation du nombre de cannelures, de l'angle d'hélice et de la géométrie des cannelures, en particulier grâce à des fraises en acier inoxydable personnalisées, peut améliorer efficacement l'évacuation des copeaux, éviter le blocage et réduire la surchauffe de l'outil.
Avantages des solutions d'outillage personnalisées
Les solutions d'outillage sur mesure offrent des avantages indéniables pour l'usinage CNC de précision de l'acier inoxydable. En adaptant la géométrie et les revêtements des outils au matériau, à la profondeur de coupe et à la forme de la pièce, les outils sur mesure permettent :
-
Évacuation efficace des copeaux
-
Forces de coupe réduites
-
Durée de vie de l'outil plus longue
-
Qualité de surface améliorée
Ces outils sont particulièrement efficaces pour les rainures profondes, les pièces à parois minces ou l'usinage à grande vitesse, offrant la stabilité et la précision du processus que les fraises standard ne peuvent égaler.

Conseils pratiques pour améliorer l'efficacité de l'usinage CNC de l'acier inoxydable
L'amélioration de l'efficacité de l'usinage CNC de l'acier inoxydable repose non seulement sur des outils performants, mais aussi sur des stratégies globales, incluant la gestion des données d'usinage, la surveillance des outils et la coordination des processus. En raison de la ténacité élevée et de la faible conductivité thermique de l'acier inoxydable, l'adhérence des copeaux, le grippage des outils et leur usure accélérée constituent des défis courants. Sans une gestion rigoureuse des paramètres d'usinage et de l'état des outils, il est difficile d'obtenir une coupe stable et efficace.
En mettant en œuvre des stratégies d'usinage systématiques et une surveillance en temps réel, les ingénieurs peuvent améliorer considérablement l'efficacité tout en préservant la qualité de surface et la précision dimensionnelle. Ces pratiques prolongent également la durée de vie des fraises en carbure pour l'acier inoxydable, permettant ainsi la production en série et l'usinage de pièces complexes.
Améliorer la stabilité grâce à une gestion simplifiée des données
La gestion d'une base de données CNC contenant les paramètres de coupe (vitesse de coupe (Vc), avance (fz), profondeur de coupe (ap) et largeur de coupe (ae)) permet aux ingénieurs de suivre l'usure des outils et d'identifier les problèmes de stabilité d'usinage. L'optimisation des paramètres pour différentes nuances d'acier inoxydable, comme le 304 et le 316, réduit l'accumulation de copeaux, le grippage des outils et l'usure.
Associés à des fraises à grande vitesse pour l'usinage de l'acier inoxydable, la surveillance continue et les ajustements des paramètres améliorent la stabilité de l'usinage, permettant une production efficace et fiable à grande échelle.
Stratégie de surveillance et de maintenance des outils
L'état des outils a un impact direct sur la précision et l'efficacité. La surveillance en temps réel de l'usure, de l'écaillage des pointes ou de la dégradation du revêtement permet aux ingénieurs de remplacer ou de réaffûter rapidement les outils, évitant ainsi les interruptions ou la mise au rebut des pièces.
L'utilisation d'une fraise en carbure avec revêtement anti-usure, combinée à des inspections et un entretien réguliers, prolonge la durée de vie de l'outil tout en préservant la stabilité de la coupe et la qualité de surface. Cette stratégie est particulièrement importante pour les cycles d'usinage longs ou les opérations de rainurage profond.
Optimisation collaborative des processus
L'efficacité exige également une approche globale de la coordination des processus. L'outil, la machine, le liquide de refroidissement et le programme d'usinage doivent fonctionner ensemble pour garantir des efforts de coupe constants, une évacuation efficace des copeaux et un refroidissement adéquat.
Les stratégies clés comprennent :
-
Adaptation de la géométrie de la fraise, de l'angle d'hélice et du nombre de cannelures aux propriétés du matériau.
-
Utilisation de systèmes de refroidissement internes ou à haute pression pour réduire la chaleur de coupe et éviter le bourrage des copeaux.
-
Optimisation des trajectoires d'usinage et du placement des outils pour permettre un mouvement fluide de la machine.
-
Utilisation de fraises en acier inoxydable personnalisées pour les pièces complexes, obtenant une synergie optimale entre l'outil et le processus.
Ces stratégies améliorent à la fois l’efficacité de la production et la qualité de surface, en particulier pour les tâches d’usinage complexes ou à grande vitesse.

Maîtriser la bonne stratégie permet de surmonter facilement les défis du fraisage de l'acier inoxydable
L'usinage CNC de l'acier inoxydable présente des défis tels que les arêtes rapportées (BUE), la surchauffe des outils, l'écaillage, les bavures superficielles et les difficultés d'évacuation des copeaux. Chaque problème a des causes spécifiques et des stratégies d'optimisation adaptées.
Du choix de l'outil à l'optimisation des paramètres de coupe, en passant par l'utilisation de techniques de refroidissement et d'enlèvement de copeaux adaptées, ces pratiques influent directement sur l'efficacité de l'usinage, la qualité de surface et la durée de vie de l'outil. La compréhension des caractéristiques des différentes nuances d'acier inoxydable, telles que le 304 et le 316, est essentielle pour garantir une production stable et efficace.
Résumé des solutions de base
-
Aborder l'adhérence des puces et l'effet BUE :
-
Utilisez une fraise en carbure pour l'acier inoxydable avec un revêtement très résistant à l'usure.
-
Contrôlez les vitesses de coupe et les avances, et utilisez un liquide de refroidissement haute pression pour optimiser l'évacuation des copeaux.
-
-
Prévenir la surchauffe et la réduction de la durée de vie des outils :
-
Utilisez des fraises à grande vitesse ou des outils avec liquide de refroidissement interne.
-
Optimisez les paramètres de coupe pour éviter l’accumulation de chaleur localisée.
-
-
Réduire l'écaillage et la casse des outils :
-
Sélectionnez des matériaux d’outils avec une dureté et une ténacité élevées.
-
Évitez les coupes excessives ou interrompues.
-
Utilisez des porte-outils amortissant les vibrations pour une meilleure stabilité.
-
-
Amélioration de la finition de surface et réduction des bavures :
-
Utilisez des outils multi-tranchants, contrôlez l'oscillation de l'outil et optimisez les vitesses d'avance et les profondeurs pour chaque nuance d'acier inoxydable.
-
-
Amélioration du contrôle et de l'évacuation des copeaux :
-
Optimisez la géométrie des cannelures à copeaux et utilisez des fraises en acier inoxydable personnalisées.
-
Mettre en œuvre une évacuation forcée des copeaux et un refroidissement efficace.
-
L'importance des stratégies d'outils et de processus
L'usinage CNC efficace de l'acier inoxydable nécessite l'utilisation d'outils de haute qualité et de procédés optimisés. Le choix de la fraise, du nombre de goujures, de l'angle d'hélice et du revêtement adaptés, ainsi que de solutions d'outillage personnalisées, améliore la stabilité de coupe et la qualité de surface.
Grâce à la gestion des données de coupe, à la surveillance des outils et à l'optimisation des processus, l'efficacité et la stabilité de l'usinage peuvent être continuellement améliorées. Les entreprises qui mettent en œuvre systématiquement ces stratégies peuvent surmonter les difficultés courantes liées à l'usinage de l'acier inoxydable et atteindre une production de haute précision, à haut rendement et à faible coût, même pour les pièces complexes.






