


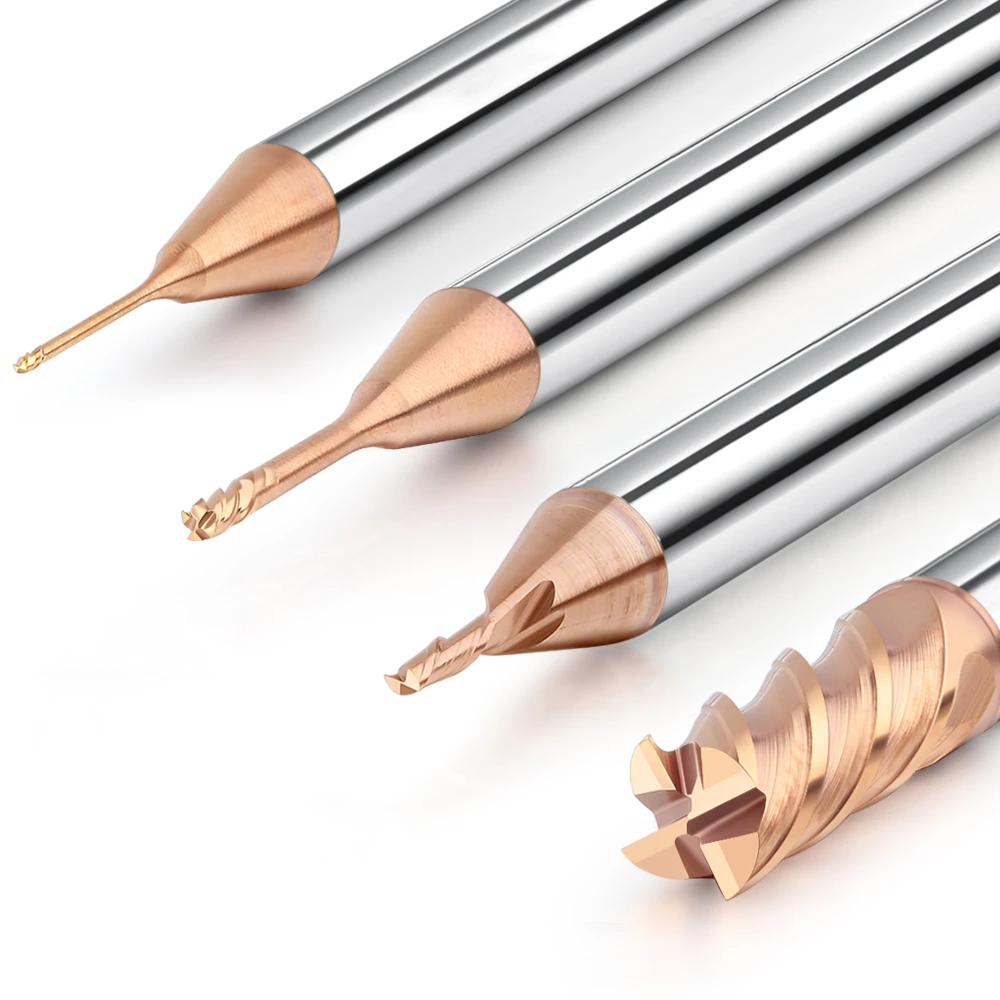
Lors du choix d'un outil, la différence entre les fraises à 2 et 4 dents est souvent réduite à un simple choix de nombre de dents. Or, la plupart des problèmes de performance d'usinage proviennent d'hypothèses erronées quant à l'influence de ces différences sur les conditions de coupe réelles. Nombre d'utilisateurs se fient à leur expérience ou à un seul paramètre pour choisir leurs fraises, négligeant ainsi l'impact du nombre de dents sur l'évacuation des copeaux, la stabilité de coupe, la stratégie d'avance et l'efficacité globale de l'usinage.
Il n'existe pas de configuration de fraise « meilleure » ou « pire » en soi. Le facteur déterminant est l'adéquation de l'outil aux caractéristiques du matériau, au procédé d'usinage et aux capacités de la machine-outil. Une fraise à deux dents privilégie l'espace d'évacuation des copeaux et un enlèvement de matière régulier, tandis qu'une fraise à quatre dents offre une plus grande rigidité et un meilleur contrôle de la finition de surface. Une mauvaise compréhension de ces différences peut entraîner des problèmes courants tels qu'une durée de vie de l'outil réduite, une qualité de surface médiocre et des conditions de coupe instables.
Les erreurs de sélection ne se limitent pas au seul jugement technique. Lors des achats, de nombreux acquéreurs se concentrent uniquement sur les spécifications et le prix des outils, négligeant l'assistance à l'application et les conseils en matière de processus que peuvent fournir des fournisseurs de fraises qualifiés. Par conséquent, des outils qui semblent convenir sur le papier offrent souvent de piètres performances en production. Ce problème est particulièrement criant dans l'usinage par lots et la production à long terme, où un mauvais choix d'outils a un impact direct sur la maîtrise des coûts et la régularité des livraisons.
Négliger les matériaux d'usinage conduit à des erreurs de sélection de fraises à 2 ou 4 dents.
Les propriétés des matériaux constituent l'un des facteurs les plus importants dans le choix d'une fraise, et pourtant, elles sont souvent sous-estimées. Différents métaux présentent des variations significatives en termes de formation de copeaux, de résistance à la coupe et d'adhérence à l'arête de coupe. Si le nombre de goujures n'est pas adapté à ces caractéristiques, il est facile de choisir une configuration d'outil inadaptée, ce qui affecte la stabilité d'usinage et la durée de vie de l'outil.
Utilisation inappropriée de fraises à 4 dents pour des matériaux à évacuation de copeaux facile tels que l'aluminium et le cuivre
L'aluminium, le cuivre et leurs alliages génèrent d'importants volumes de copeaux et présentent une grande ductilité lors de la coupe, ce qui exige un espace d'évacuation des copeaux conséquent. L'utilisation d'outils à grand nombre de goujures pour ces matériaux entraîne souvent une évacuation des copeaux restreinte, un tassement des copeaux et même une accumulation de matière sur les arêtes, notamment lors du rainurage ou des coupes profondes.
Certains machinistes optent pour des outils à quatre dents afin d'obtenir une rigidité accrue ou un meilleur état de surface. Cependant, à des vitesses de broche élevées ou des avances importantes, ce choix peut augmenter l'effort de coupe et réduire l'efficacité globale de l'usinage. Lorsque le taux d'enlèvement de matière et l'évacuation efficace des copeaux sont les principaux objectifs, les outils présentant des poches à copeaux plus larges et une résistance à la coupe plus faible sont généralement plus performants.
Choix incorrect des fraises à 2 dents pour l'usinage de l'acier et de l'acier inoxydable
Dans l'acier au carbone, l'acier inoxydable et autres matériaux à haute résistance, les forces de coupe sont nettement plus élevées. L'utilisation d'outils à deux goujures, conçus principalement pour l'évacuation des copeaux, donne souvent des résultats sous-optimaux. Un nombre réduit de goujures concentre les forces de coupe sur moins d'arêtes, augmentant ainsi le risque de vibrations, d'usure des arêtes et d'irrégularités dimensionnelles.
Ce problème est particulièrement flagrant lors des opérations de fraisage latéral et de finition, où la rigidité et la répartition des forces sont essentielles. Ne pas tirer parti de la stabilité offerte par les fraises à plusieurs dents entraîne souvent une baisse d'efficacité et une augmentation des taux de retouche.
Incapacité à comprendre la différence entre les cannelures à 2 et 4 dents en fonction du comportement des matériaux
De nombreuses erreurs de sélection d'outils ne résultent pas d'une mauvaise compréhension de l'outil lui-même, mais d'un défaut d'analyse de l'interaction entre les différents nombres de goujures et les matériaux. Le nombre de goujures influe directement sur l'évacuation des copeaux, la répartition de la force de coupe, les vitesses d'avance admissibles et les marges de sécurité du processus.
Se fier uniquement aux habitudes passées ou à des règles générales conduit souvent à négliger l'influence considérable du comportement du matériau sur les performances de coupe. Seule une évaluation conjointe des propriétés du matériau, de la stratégie d'usinage et de la géométrie de l'outil permet de sélectionner un nombre de goujures adapté, réduisant ainsi les coûts liés aux essais et erreurs et améliorant la fiabilité du processus.

Se concentrer uniquement sur le nombre de cannelures tout en ignorant la capacité d'évacuation des copeaux
Lors du choix d'une fraise, de nombreux utilisateurs se concentrent exclusivement sur le nombre de goujures, négligeant l'évacuation des copeaux. Bien qu'un nombre de goujures plus élevé puisse améliorer la rigidité et l'état de surface, une évacuation insuffisante des copeaux entraîne une accumulation de chaleur, une usure accélérée et, dans les cas les plus graves, le blocage ou la rupture de l'outil.
L'efficacité de l'évacuation des copeaux dépend de leur volume, de la profondeur de passe, de l'avance et de la géométrie de l'outil. Une évaluation précise de ces facteurs est essentielle pour un usinage stable et efficace, et pour optimiser les performances de l'outil.
L'impact de l'espace d'évacuation des copeaux limité dans l'usinage de rainures profondes
Lors du fraisage en rainure profonde, un espace insuffisant pour les copeaux — quel que soit le nombre de goujures — entraîne une accumulation de copeaux et une élévation de la température de coupe. Une mauvaise évacuation des copeaux accélère l'usure de l'outil et provoque souvent des rayures de surface ou des imprécisions dimensionnelles.
Ce problème est particulièrement critique lors de l'usinage de matériaux sujets à l'adhérence, tels que les alliages d'aluminium et de cuivre. Dans les rainures profondes, la capacité d'évacuation des copeaux a souvent un impact plus important sur les résultats d'usinage que le nombre de cannelures à lui seul.
Limitations souvent négligées des fraises à deux dents dans les opérations de rainurage
Les outils à deux goujures assurent une excellente évacuation des copeaux lors du rainurage, mais leur rigidité et leur capacité de charge sont limitées. Sous de grandes profondeurs axiales ou des avances élevées, des déformations et des vibrations de l'outil peuvent survenir, entraînant une largeur de rainure instable ou un mauvais état de surface.
Bien que les outils à plusieurs cannelures soient souvent choisis pour leur rigidité, ignorer les avantages d'évacuation des conceptions à deux cannelures dans le rainurage profond peut en fait réduire l'efficacité et augmenter le risque de colmatage des copeaux.
Contraintes d'évacuation des copeaux des fraises à 4 dents sous fortes charges de coupe
Les fraises à quatre dents offrent de bonnes performances en finition et sur des machines rigides, mais le volume limité d'espace pour les copeaux constitue un inconvénient majeur lors de l'ébauche profonde ou agressive. Une évacuation insuffisante des copeaux entraîne une hausse rapide de la température de l'outil, accélérant l'usure du tranchant et augmentant le risque d'écaillage.
Cette limitation est souvent négligée pour les matériaux à haute dureté ou les applications à rainures longues, où une mauvaise évacuation des copeaux compromet directement la stabilité et la durée de vie de l'outil. Le choix de l'outil doit donc trouver un équilibre entre la rigidité, les exigences de surface et les impératifs d'évacuation des copeaux.
Sélection incorrecte du nombre de goujures de la fraise sans tenir compte du processus d'usinage
Lors du choix d'une fraise, le processus d'usinage est un facteur déterminant pour le nombre de goujures approprié. Les différentes étapes d'usinage imposent des exigences très différentes en matière de répartition de l'effort de coupe, d'évacuation des copeaux et de qualité de l'état de surface. Ignorer les exigences du processus et sélectionner les outils uniquement en fonction du nombre de goujures entraîne souvent une baisse de l'efficacité d'usinage, une usure accrue de l'outil et une qualité de surface irrégulière.
Les opérations d'ébauche privilégient un taux d'enlèvement de matière élevé et une évacuation fiable des copeaux, tandis que les opérations de finition se concentrent sur la stabilité de coupe, la précision dimensionnelle et la qualité de surface. L'adéquation du nombre de goujures au processus permet à l'outil de fonctionner dans sa plage de performances optimale, réduisant ainsi les retouches, prolongeant sa durée de vie et améliorant la productivité globale.
Utilisation incorrecte d'une fraise à 4 dents lors de l'ébauche
L'objectif principal de l'ébauche est d'enlever un volume important de matière dans les plus brefs délais. Cela nécessite un espace d'évacuation des copeaux suffisant et une évacuation stable, même à des vitesses d'avance élevées et lors de passes axiales profondes. L'utilisation d'une fraise à quatre dents en ébauche limite souvent l'évacuation des copeaux, notamment lors du rainurage ou d'usinages agressifs, ce qui entraîne une accumulation de chaleur, une augmentation des vibrations et un risque accru de rupture de l'outil.
À l'inverse, une fraise à deux goujures offre des gorges plus larges, permettant une meilleure évacuation des copeaux sous fortes charges de coupe. Une mauvaise utilisation des outils à plusieurs goujures lors de l'ébauche réduit non seulement l'efficacité d'enlèvement de matière, mais augmente également la charge sur la broche et accélère l'usure des arêtes, limitant ainsi le débit.
Risques liés à l'utilisation continue d'une fraise à deux dents en phase de finition
Les opérations de finition impliquent des passes légères mais exigent une grande précision dimensionnelle et une qualité de surface constante. Bien que les fraises à deux dents offrent une excellente évacuation des copeaux, leur moindre rigidité les rend plus sensibles à la déformation et aux vibrations lors des passes de finition. Ceci peut entraîner des marques d'outil visibles, une rugosité de surface irrégulière et des écarts de tolérance.
Les outils à plusieurs dents répartissent les forces de coupe sur un plus grand nombre d'arêtes, améliorant ainsi la stabilité et l'homogénéité de la surface lors de la finition. Ne pas opter pour un outil plus rigide à ce stade entraîne souvent des retouches inutiles, des temps de cycle plus longs et une augmentation des coûts de production.
Idées fausses concernant l'adéquation du nombre de cannelures aux différents procédés d'usinage
Une erreur fréquente dans de nombreux ateliers consiste à utiliser le même nombre de dents pour toutes les étapes d'usinage. Cette approche néglige l'influence directe du nombre de dents sur l'évacuation des copeaux, l'équilibre des forces de coupe et le contrôle des vibrations. Par exemple, un outil à quatre dents utilisé pour l'ébauche de rainures profondes peut rapidement s'encrasser, tandis qu'un outil à deux dents utilisé pour la finition peut compromettre la qualité de surface.
Une stratégie de sélection axée sur le processus est plus efficace : l’ébauche privilégie une géométrie de goujure ouverte et une évacuation efficace des copeaux, tandis que la finition bénéficie d’une rigidité accrue et d’une répartition des forces plus homogène. L’adaptation du nombre de goujures à chaque étape d’usinage améliore considérablement la stabilité du processus et réduit les coûts d’outillage globaux.

Négliger l'impact de la rigidité de la machine-outil sur les performances des fraises à 2 et 4 dents
La rigidité et la stabilité structurelle de la machine-outil sont essentielles à l'efficacité d'une fraise. Même un outil de coupe bien conçu ne peut compenser une rigidité machine insuffisante ou une puissance inadaptée. Une faible rigidité se manifeste souvent par des vibrations, une déformation de l'outil, un état de surface irrégulier et une durée de vie réduite.
Parallèlement, les centres d'usinage à haute rigidité qui n'adaptent pas leurs paramètres de coupe à la géométrie de l'outil ne tirent pas pleinement parti de leurs capacités. Un choix d'outil efficace doit donc tenir compte de la rigidité de la machine, de la puissance de la broche et des conditions de coupe pour obtenir des résultats d'usinage stables et performants.
Problèmes liés à l'utilisation de fraises à 4 dents sur des équipements à faible rigidité
Les fraises à quatre dents génèrent des forces de coupe plus importantes en raison du nombre accru d'arêtes de coupe en contact. Sur les machines à rigidité limitée, ces forces ne sont pas suffisamment absorbées, ce qui entraîne des vibrations, une déviation de l'outil et un enlèvement de matière irrégulier. Il en résulte souvent une précision dimensionnelle médiocre, un état de surface dégradé et un écaillage prématuré des arêtes.
Les équipements à faible rigidité sont généralement mieux adaptés aux outils comportant moins de goujures ou à des paramètres de coupe plus conservateurs. Réduire la profondeur de passe axiale, ajuster les vitesses d'avance ou choisir des outils avec un espacement des goujures plus important contribue à maintenir la stabilité et à prolonger la durée de vie de l'outil.
Centres d'usinage à haute rigidité n'exploitant pas pleinement les avantages des fraises à 4 dents
Les centres d'usinage à haute rigidité sont conçus pour supporter des charges de coupe importantes avec des vibrations minimales. Lorsque ces machines continuent d'utiliser des outils à deux dents pour les opérations de finition, leur rigidité et leur puissance sont sous-exploitées. Bien que l'évacuation des copeaux reste fluide, les forces de coupe ne sont pas réparties de manière optimale, ce qui limite la qualité de surface et la régularité dimensionnelle atteignables.
L'association appropriée de fraises à quatre dents avec des machines rigides permet des vitesses d'avance plus élevées, des finitions de surface améliorées et une coupe plus stable dans des conditions de finition et de charge élevée, maximisant ainsi les performances de la machine et de l'outil.
Cas typiques d'inadéquation des paramètres machine entre les fraises à 2 et 4 dents
En production, il arrive fréquemment que la vitesse de broche, l'avance et la profondeur de passe ne soient pas correctement ajustées en fonction du nombre de dents de l'outil. Les outils à deux dents, soumis à des avances trop importantes ou à des passes profondes, peuvent subir des forces de coupe excessives et une instabilité, tandis que les outils à quatre dents, utilisés avec des paramètres trop conservateurs, ne parviennent pas à exploiter pleinement leur rigidité ni leur potentiel de finition de surface.
Ces inadéquations de paramètres réduisent l'efficacité d'usinage et accélèrent l'usure des outils. L'optimisation des paramètres de coupe en fonction de la rigidité de la machine et de la géométrie de l'outil garantit des conditions de coupe stables, maximise la durée de vie de l'outil et assure des résultats d'usinage constants pour différentes applications.
Réglages de la vitesse d'avance et de la vitesse de broche non ajustés pour les fraises à 2 et 4 dents.
L'efficacité d'usinage et la durée de vie des outils dépendent non seulement du choix du matériau et du nombre de dents, mais aussi des réglages de l'avance et de la vitesse de broche. Les fraises à nombre de dents différent présentent des comportements très différents, même avec les mêmes paramètres de coupe, en raison des variations de la répartition de l'effort de coupe et de la capacité d'évacuation des copeaux. Appliquer les mêmes réglages à des outils ayant des nombres de dents différents empêche souvent d'obtenir des performances optimales et peut entraîner une usure anormale, un mauvais état de surface, des vibrations ou un écaillage des arêtes.
L'adaptation correcte de la vitesse d'avance et de la vitesse de broche au nombre de cannelures, à la profondeur de coupe et aux conditions d'usinage permet à l'outil de fonctionner dans sa plage de performances prévue, améliorant ainsi la stabilité, la productivité et la durée de vie de l'outil.
L'utilisation des mêmes paramètres entraîne une usure anormale des outils
Dans de nombreux ateliers, il est courant d'appliquer les mêmes paramètres de coupe quel que soit le nombre de dents de l'outil. Cette pratique engendre des problèmes spécifiques pour les deux types d'outils. Les outils à deux dents présentent des espaces d'évacuation des copeaux plus importants et, utilisés à des vitesses et avances trop faibles, ils risquent de ne pas atteindre une charge de coupe efficace, ce qui provoque des frottements, une usure irrégulière et une durée de vie réduite.
À l'inverse, les outils à quatre dents concentrent les forces de coupe sur un plus grand nombre d'arêtes. Si la vitesse d'avance et la vitesse de broche ne sont pas correctement réglées, un échauffement excessif, des micro-écaillages ou des vibrations peuvent survenir. Ces problèmes sont particulièrement marqués dans les matériaux à haute dureté ou lors de longs cycles d'usinage continus, où un mauvais réglage des paramètres accélère considérablement la défaillance de l'outil.
Une vitesse d'avance insuffisante pour les fraises à 2 dents entraîne des pertes de productivité.
Les fraises à deux dents sont conçues pour évacuer efficacement les copeaux et supporter des charges importantes. Lorsque les avances sont trop faibles, le temps de coupe augmente et le taux d'enlèvement de matière diminue, ce qui réduit directement la productivité. Lors des opérations d'ébauche sur des matériaux comme l'aluminium ou le cuivre, une avance insuffisante non seulement engendre une perte de temps machine, mais peut également provoquer l'accumulation de copeaux dans la coupe, générant une chaleur localisée et une usure irrégulière des arêtes.
L'augmentation appropriée de la vitesse d'avance permet à l'outil de couper plutôt que de frotter, maintenant ainsi un flux de copeaux stable et améliorant considérablement l'efficacité globale d'usinage.
Une vitesse d'avance excessive pour les fraises à 4 dents provoque des vibrations et des ébréchures.
Les fraises à quatre dents sont bien adaptées aux opérations de finition et à l'usinage de pièces rigides, mais des vitesses d'avance excessives ou des profondeurs de passe trop importantes peuvent endommager les arêtes de coupe. Il en résulte souvent des vibrations, des ébréchures et des états de surface instables. Sous fortes charges de coupe, les vibrations peuvent également engendrer des imprécisions dimensionnelles et réduire la répétabilité du processus.
Pour obtenir des performances stables avec des outils à plusieurs cannelures, la vitesse d'avance et la vitesse de broche doivent être soigneusement équilibrées avec la rigidité de la machine, la géométrie de l'outil et les propriétés du matériau.
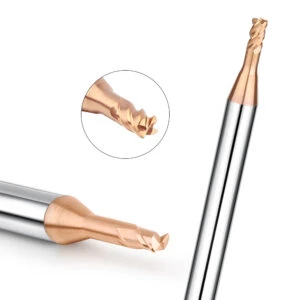
Une mauvaise appréciation des exigences de qualité de surface conduit à une sélection incorrecte des cannelures.
Les exigences en matière de qualité de surface sont essentielles au choix des outils et à la stratégie d'usinage. En l'absence de définition claire des exigences de finition, d'homogénéité de surface ou de tolérances dimensionnelles, il est facile de choisir un nombre de cannelures inadapté, ce qui engendre des retouches inutiles et des coûts de production plus élevés.
Le nombre de goujures influe directement sur la répartition de l'effort de coupe, le contrôle des vibrations et l'état de surface. Un nombre de goujures excessif pour les applications nécessitant une finition minimale peut réduire l'efficacité, tandis qu'un nombre insuffisant pour l'usinage de haute précision compromet souvent la qualité de surface. Une évaluation précise des exigences de surface permet d'adapter le choix de l'outil aux besoins réels d'usinage.
Utilisation d'une fraise à 4 dents pour les pièces présentant des exigences de finition de surface faibles
Pour l'ébauche ou les applications exigeant un état de surface minimal, les outils à quatre dents offrent souvent des avantages limités. Leur faible volume de copeaux peut accroître l'accumulation de chaleur et l'usure de l'outil, tandis que leurs avantages en termes de rigidité restent sous-exploités à faibles charges de coupe.
Dans ces cas, les outils à deux cannelures offrent généralement une efficacité de coupe supérieure et une évacuation des copeaux plus fluide, ce qui en fait un choix plus économique et pratique pour équilibrer productivité et durée de vie de l'outil.
Utilisation d'une fraise à 2 dents pour des composants de haute finition
Lors des opérations de finition, l'utilisation continue d'un outil à deux dents peut engendrer des vibrations, des forces de coupe irrégulières et des marques d'outil visibles. Les composants de haute qualité exigent une répartition homogène des forces et des conditions de coupe stables afin d'obtenir une texture de surface uniforme et des tolérances serrées.
L'augmentation du nombre de cannelures, associée à une rigidité machine et à des paramètres de coupe appropriés, améliore la qualité de surface et réduit la probabilité de retouches ou d'opérations de finition secondaires.
Ne pas comprendre comment le nombre de cannelures affecte la qualité de surface
Nombreux sont les machinistes qui, pour choisir le nombre de goujures d'une fraise, se fient à leurs habitudes plutôt qu'à une analyse, négligeant ainsi l'influence des différentes conceptions sur l'état de surface. Les outils à deux et quatre goujures diffèrent considérablement en termes d'amortissement des vibrations, d'équilibre des forces et d'évacuation des copeaux, autant de facteurs qui influent directement sur l'intégrité de la surface.
Sans une évaluation conjointe des propriétés du matériau, de la profondeur de coupe et de la stratégie d'avance, les erreurs de sélection d'outils sont fréquentes en usinage de précision. Une compréhension systématique de l'influence du nombre de goujures sur la qualité de surface permet d'obtenir des résultats constants sans compromettre l'efficacité.
Négliger la stabilité de coupe et le contrôle des vibrations
La stabilité de coupe et la maîtrise des vibrations influent directement sur la précision d'usinage, l'état de surface et la durée de vie de l'outil. Les fraises en fonction du nombre de dents réagissent différemment aux forces de coupe, notamment à grande vitesse ou en profondeur de passe. Un mauvais choix en matière de géométrie de la pièce, de profondeur de passe ou de caractéristiques de l'outil peut entraîner des vibrations, une déformation, voire la rupture de l'outil.
La prise en compte de la stabilité lors du choix des outils et du paramétrage est essentielle pour garantir la sécurité, la régularité et la productivité de l'usinage.
Différences de stabilité entre les fraises à 2 et 4 dents en fraisage latéral et en rainurage
En fraisage latéral et en fraisage pleine largeur, les forces de coupe sont réparties différemment, ce qui impose des exigences variables en matière de rigidité de l'outil. Les outils à deux dents offrent une meilleure évacuation et un meilleur amortissement des copeaux, mais peuvent manquer de rigidité lors des opérations de fraisage latéral profond. Les outils à quatre dents offrent une rigidité supérieure, mais un espace de copeaux réduit, ce qui peut amplifier les vibrations ou la chaleur lors du fraisage en pleine largeur.
Comprendre le comportement de chaque outil dans des conditions de coupe spécifiques permet de prévenir les ondulations de surface et les variations dimensionnelles.
Utilisation incorrecte des fraises à 4 dents pour l'usinage de parois minces
Les pièces à parois minces sont très sensibles à la force de coupe. Les outils à quatre dents, du fait de leur engagement plus important avec l'arête de coupe, peuvent facilement induire une déformation de la pièce, des vibrations ou une déviation de la paroi. Ceci peut entraîner une épaisseur de paroi irrégulière, une distorsion de surface ou des imprécisions dimensionnelles.
Les outils à deux goujures offrent souvent une coupe plus régulière et un meilleur amortissement des vibrations pour les applications sur parois minces, réduisant ainsi la déformation et améliorant la régularité. Dans ces cas-là, le choix d'un outil inadapté augmente considérablement les taux de rebut et de retouche.
Vibrations confondues avec des problèmes de qualité des outils
Les défauts de surface causés par les vibrations sont souvent attribués à tort à une mauvaise qualité d'outil. Dans la plupart des cas, la cause première réside dans un nombre de goujures inadapté, des paramètres de coupe inappropriés ou une rigidité insuffisante de la machine.
Un mauvais diagnostic entraîne des changements d'outils inutiles sans résoudre le problème sous-jacent. Une évaluation complète de la géométrie de l'outil, des conditions d'usinage, du comportement du matériau et des capacités de la machine permet d'identifier et de corriger les sources de vibrations, améliorant ainsi la qualité de surface et la stabilité du processus.
Se concentrer uniquement sur le prix de chaque outil en ignorant les coûts d'usinage globaux
Lors de la planification de la production et de l'acquisition d'outillage, une focalisation excessive sur le prix d'achat des outils individuels conduit souvent à négliger le coût total d'usinage. Le choix de l'outil influe non seulement sur le taux d'enlèvement de matière par passe, mais aussi sur le temps de cycle, la charge machine, la fréquence des retouches et les intervalles de remplacement des outils. Si des outils bon marché peuvent réduire les dépenses initiales, une faible efficacité en production de masse ou à cycle long engendre fréquemment des coûts globaux plus élevés.
Pour parvenir à une véritable optimisation des coûts, les performances des outils, leur durée de vie, l'efficacité d'usinage et la stabilité des processus doivent être évaluées comme un système complet et non comme des décisions d'achat isolées.
Fraises à 2 dents : prix unitaire bas mais efficacité inégale
Les fraises à deux dents sont généralement moins chères et offrent une excellente évacuation des copeaux, ce qui les rend adaptées à l'ébauche à grande vitesse et aux matériaux faciles à usiner. Cependant, en production de masse ou pour des applications avec des charges de coupe importantes, le choix d'outils à deux dents uniquement basé sur le prix unitaire peut entraîner des temps de cycle plus longs, une utilisation réduite de la machine et des changements d'outils plus fréquents.
Lorsque l'efficacité de coupe ne correspond pas aux exigences de production, l'avantage apparent des outils bon marché en termes de coûts disparaît rapidement, augmentant ainsi les coûts d'usinage par pièce et allongeant les délais de production.
Fraises à 4 dents : durée de vie de l’outil non pleinement exploitée
Les fraises à quatre dents offrent une rigidité accrue et un meilleur contrôle de l'état de surface, mais leurs avantages peuvent être compromis si les paramètres de coupe ne sont pas correctement adaptés. L'utilisation d'outils à quatre dents sous de faibles charges ou avec de faibles profondeurs de passe ne permet pas d'exploiter pleinement leur résistance structurelle, ce qui n'entraîne aucune amélioration significative de la durée de vie de l'outil ni de l'efficacité d'usinage.
L'adéquation des conditions d'application, du nombre de cannelures et des capacités de la machine permet aux outils à quatre cannelures de fonctionner dans leur plage de performances optimale, maximisant ainsi la durée de vie de l'outil et réduisant les coûts d'usinage globaux.
Ne pas évaluer le nombre de cannelures du point de vue du coût total
De nombreux décideurs en usinage évaluent l'outillage uniquement en fonction de son coût d'achat unitaire, négligeant l'influence du nombre de cannelures sur le taux d'enlèvement de matière, le temps de cycle, l'usure de l'outil et les taux de retouche. Les différences en matière d'évacuation des copeaux, de répartition de la force de coupe et de stabilité ont un impact direct sur le coût par pièce et l'efficacité de la production.
Sans une analyse globale des coûts, les économies à court terme réalisées sur l'acquisition d'outillage se traduisent souvent par une augmentation des dépenses opérationnelles à long terme. Une évaluation complète des performances des outils et des exigences des processus est essentielle pour une gestion de production rentable.
Négliger le soutien professionnel des fournisseurs de fraises à 2 ou 4 dents
Lors de l'achat et de la sélection de fraises, le support technique du fournisseur est souvent sous-estimé. Les performances de l'outil dépendent non seulement de la qualité du matériau et de la fabrication, mais aussi des conseils d'utilisation, des recommandations de paramètres et de l'assistance technique après-vente. Négliger le support du fournisseur entraîne fréquemment des performances sous-optimales, une usure accélérée, un usinage instable et des taux de retouche plus élevés.
Collaborer avec des fournisseurs possédant une solide expertise technique permet de garantir une sélection appropriée des outils, des paramètres de coupe optimisés et des résultats de production constants.
Risques liés au choix d'un fournisseur de fraises non professionnel
Les fournisseurs de fraises sans expertise d'application proposent souvent des spécifications standardisées, sans tenir compte des propriétés des matériaux, des procédés d'usinage ni des limitations des équipements. Il en résulte des outils qui semblent adaptés sur le papier, mais qui s'avèrent peu performants en production, augmentant les vibrations, l'usure et le taux de rebut.
L'absence de soutien professionnel allonge les délais de dépannage et de configuration, réduisant ainsi l'utilisation des machines et augmentant les coûts de production. Les fournisseurs expérimentés contribuent à minimiser les erreurs de sélection et les risques de production grâce à leur expertise pratique.
L'absence de conseils sur les candidatures entraîne des échecs de sélection.
Certains fournisseurs de fraises privilégient exclusivement les ventes et omettent de fournir des recommandations spécifiques aux procédés. Faute d'accompagnement, les utilisateurs risquent de se fier à des paramètres génériques ou à des méthodes empiriques, ce qui peut entraîner une qualité de surface médiocre ou une durée de vie de l'outil fortement réduite.
Les fournisseurs professionnels adaptent leurs recommandations en fonction du type de matériau, de l'étape d'usinage et de la rigidité de la machine, contribuant ainsi à optimiser les paramètres de coupe et à réduire l'usure des outils tout en maintenant la productivité et la précision.
Instructions d'usinage insuffisantes pour différentes configurations de cannelures
Les outils présentant un nombre de goujures différent se comportent de manière très différente en termes d'évacuation des copeaux, de répartition de l'effort de coupe et de contrôle des vibrations. Lorsque les fournisseurs de fraises ne fournissent pas d'instructions spécifiques pour les différentes configurations de goujures, les utilisateurs sont plus susceptibles de mal appliquer les vitesses d'avance, les vitesses de broche, les profondeurs de passe ou les trajectoires d'outil.
Des instructions claires et axées sur l'application permettent aux utilisateurs d'adapter correctement les paramètres et les processus d'usinage, optimisant ainsi les performances des outils, améliorant l'efficacité et réduisant les coûts de production globaux.
Appliquer l'expérience générale à tous les scénarios d'usinage
De nombreuses erreurs de sélection d'outils ne sont pas dues à un manque de connaissances techniques, mais à une confiance excessive dans une expérience générale. Des règles simplistes sont souvent appliquées directement à des environnements d'usinage complexes et variables, sans tenir compte du comportement des matériaux, de l'évacuation des copeaux, des procédés d'usinage, de la rigidité de la machine, de l'adéquation des paramètres ou des exigences de finition de surface.
L'expérience est précieuse, mais elle doit être validée et adaptée aux conditions d'usinage spécifiques pour être véritablement efficace.
L’idée fausse selon laquelle « 2 cannelures pour l’aluminium » et « 4 cannelures pour l’acier »
L'une des idées fausses les plus répandues consiste à associer les matériaux au nombre de goujures à l'aide de règles fixes. L'usinage de l'aluminium présente des conditions très variées, comme le rainurage profond, les parois minces et les avances élevées, autant de situations qui ne favorisent pas une fraise à deux goujures. L'usinage de l'acier comprend également des opérations d'ébauche, de finition et de fraisage latéral, pour lesquelles les exigences en matière de nombre de goujures varient.
Cette approche simpliste ignore la profondeur de coupe, la stratégie d'avance, la rigidité de la machine et les objectifs d'usinage, ce qui entraîne souvent de mauvaises performances de l'outil et des processus instables.
Absence d'analyse du choix des outils en fonction des conditions de travail réelles
Le choix entre un outil à deux ou quatre dents dépend entièrement de l'environnement d'usinage. La méthode de coupe, la profondeur de passe, les conditions de charge et les capacités de la machine influent toutes sur l'évacuation des copeaux, la stabilité et le comportement de la force de coupe.
Choisir des outils uniquement en se basant sur des succès antérieurs ou des recommandations externes, sans analyser les conditions de travail actuelles, entraîne souvent des vibrations, une qualité de surface irrégulière et une baisse de productivité. Un choix rationnel d'outils requiert une évaluation complète des objectifs d'usinage et des limitations de l'équipement.
Négliger l'importance de la vérification pratique de l'usinage
Même les théories et l'expérience les plus solides doivent être validées par des essais d'usinage réels. Passer directement à la production en série, sans réaliser d'essais ni de réglages de paramètres, est une cause fréquente de problèmes coûteux.
Les essais sur petits lots permettent d'identifier et de corriger rapidement des problèmes tels que les vibrations, les difficultés d'évacuation des copeaux ou les inadéquations de paramètres, avant le lancement de la production à grande échelle. L'alliance de l'expérience et de la vérification pratique est essentielle pour développer des procédés d'usinage stables et fiables, garants d'une efficacité de production durable.






