



Dans l'usinage de précision et la production en série, le choix de la géométrie de l'outil influe directement sur la qualité des arêtes, la fiabilité de l'assemblage et les coûts de traitement globaux. Les fraises à chanfreiner et les fraises à rayon d'angle sont couramment utilisées pour la finition des arêtes. Bien qu'elles paraissent similaires et servent des objectifs proches, elles diffèrent considérablement en termes de méthodes de coupe, de résultats d'usinage et d'applications optimales. Savoir les distinguer et les choisir est essentiel pour obtenir des résultats constants et stables.
D'un point de vue pratique, les fraises à chanfreiner les angles sont idéales pour obtenir des dimensions de chanfrein standardisées. Elles excellent dans les pièces exigeant des angles, des profondeurs et un aspect de surface de chanfrein constants. Les fraises à chanfreiner les angles à rayon variable, grâce à leur transition arrondie, améliorent la résistance des arêtes et réduisent la concentration des contraintes. Elles influent également différemment sur la répartition des contraintes et la durée de vie de l'outil. Ces différences sont particulièrement importantes lors de l'usinage d'alliages d'aluminium, d'acier ou de matériaux à haute dureté, car elles affectent les paramètres de coupe et les temps de cycle de production.
Pour les pièces multivariées, en petites séries ou de haute précision, les outils standard peuvent s'avérer insuffisants. Dans ces cas, les fraises à chanfreiner d'angle sur mesure offrent des angles de chanfrein optimisés, des structures de coupe précises et une stabilité accrue, réduisant ainsi les risques de retouches. Les différences entre fournisseurs en matière de conception, de constance de la qualité et de délais de livraison ont un impact direct sur l'efficacité de la production et la maîtrise des coûts.

Différences dans la structure d'usinage et les méthodes de coupe
La géométrie de l'outil influe directement sur la répartition des forces de coupe, la stabilité de l'usinage et la qualité finale des chanfreins ou des rayons. Différentes conceptions structurelles engendrent des trajectoires de coupe, des comportements d'enlèvement de matière et une répartition de la charge distincts. La compréhension de ces différences permet de minimiser l'usure anormale et l'écaillage des arêtes, tout en garantissant la précision dimensionnelle.
Structure et caractéristiques de pointe des fraises à chanfreiner les angles
Les arêtes chanfreinées droites entrent en contact avec la pièce à usiner selon un angle fixe, formant des chanfreins précis en une seule passe. Les forces de coupe se concentrent à l'avant de l'arête, créant des trajectoires nettes et répétables. Ceci les rend idéales pour les pièces exigeant une grande constance de chanfrein en termes d'angle, de largeur et d'aspect.
En pratique, les fraises à chanfreiner les angles offrent une grande répétabilité, garantissant une qualité d'arête uniforme en production de masse. Cependant, la concentration des zones de coupe les rend sensibles à la rigidité de la machine, à la stabilité de la broche et aux vitesses d'avance. Un choix judicieux des paramètres réduit les usinages secondaires et améliore le rendement, tandis que des avances inadaptées ou des irrégularités de matériau peuvent entraîner une usure localisée de l'arête.
Arête de coupe arrondie et répartition des contraintes des fraises à rayon d'angle
Les arêtes arrondies assurent un contact continu avec la pièce, répartissant les forces uniformément sur le rayon. Ceci réduit les contraintes localisées et protège à la fois l'outil et l'arête de la pièce. Les fraises à rayon d'angle ou les fraises à chanfreiner à rayon d'angle offrent une meilleure stabilité avec les matériaux à haute résistance ou les arêtes exigeant une grande durabilité.
La géométrie arrondie s'adapte bien aux variations de vitesse d'avance et assure des trajectoires de coupe régulières et continues, même lors d'usinages multiaxes ou de contours complexes. Si cela réduit l'écaillage des arêtes et prolonge la durée de vie de l'outil, cela exige une programmation précise et une compensation dimensionnelle rigoureuse.
Différences entre le chanfrein et le rayon au point de contact de coupe
Les chanfreins droits utilisent un contact point-ligne, concentrant l'enlèvement de matière pour créer des contours géométriques nets. Les bords arrondis, quant à eux, emploient un contact progressif ligne-surface, lissant ainsi le processus de coupe et réduisant les vibrations. Les chanfreins droits privilégient la régularité dimensionnelle et l'esthétique, tandis que les bords arrondis renforcent la solidité des arêtes et la fiabilité à long terme.
Le choix entre les deux doit prendre en compte la fonction des pièces, les exigences d'assemblage et les cycles de traitement afin d'équilibrer qualité et efficacité.

Comparaison des effets d'usinage : régularité du chanfrein et qualité des arêtes
La finition des arêtes influe sur l'aspect et les performances d'assemblage. La géométrie de l'outil a un impact significatif sur la précision du chanfrein, la résistance des arêtes et l'état de surface. En choisissant le type d'arête de coupe et la méthode d'usinage appropriés, on peut minimiser les opérations de finition secondaires tout en maintenant la maîtrise dimensionnelle, en améliorant l'efficacité globale de la production et en réduisant les coûts liés aux bavures ou aux dommages sur les arêtes.
Avantages des fraises à chanfreiner les angles pour le contrôle de la taille des chanfreins
Les chanfreins droits créent des contours géométriques stables lors de l'usinage, garantissant une grande régularité d'angle et de largeur. Couramment utilisés dans l'usinage de pièces de haute précision, les fraises à chanfreiner les angles, qu'elles soient standard ou sur mesure, contribuent à maintenir des résultats uniformes d'une série à l'autre.
La concentration des forces de coupe à l'avant de l'arête permet un contrôle précis de la taille du chanfrein grâce à l'avance et à l'angle d'outil. Ceci est particulièrement important pour les composants de moules et les assemblages mécaniques. L'optimisation des paramètres de coupe réduit les vibrations et la formation de bavures, améliorant ainsi la répétabilité. De plus, des arêtes droites simplifient la conception des trajectoires de programmation CNC, facilitant la surveillance du processus et la gestion de la durée de vie des outils.
Influence du rayon d'angle des fraises sur la résistance des arêtes des pièces
Les arêtes de coupe arrondies créent un contact progressif avec la pièce. Cela répartit les forces uniformément le long de l'arête, réduisant ainsi la concentration des contraintes localisées. Pour les pièces exigeant une résistance à la fissuration et à l'usure, la conception arrondie améliore la stabilité de l'arête lors de l'assemblage ou de l'utilisation.
Les fraises à chanfreiner les angles améliorent la durabilité des arêtes tout en minimisant les risques d'écaillage et de bavures causés par les matériaux fragiles ou durs. Elles sont particulièrement adaptées aux pièces automobiles, aux composants aérospatiaux et aux moules de précision, prolongeant ainsi leur durée de vie tout en préservant leur fonctionnalité.
Comparaison des exigences en matière de finition de surface et d'ébavurage secondaire
Les chanfreins droits produisent des contours nets, mais des forces concentrées peuvent créer de petites bavures. Un ébavurage secondaire mineur est souvent nécessaire pour garantir un assemblage correct. À l'inverse, l'action de coupe progressive des fraises à rayon d'angle enlève la matière plus uniformément, ce qui permet d'obtenir un meilleur état de surface et de réduire la formation de bavures.
En pratique, l'utilisation d'une fraise à chanfreiner les angles peut nécessiter un polissage ou un ébavurage supplémentaire, tandis qu'une fraise à rayon d'angle permet de gagner du temps de traitement et de réduire les coûts de main-d'œuvre, améliorant ainsi l'efficacité globale de la production.
En comparant la régularité du chanfrein, la résistance des arêtes et la qualité de la surface, les fabricants peuvent choisir le type d'outil le plus adapté en fonction de la fonction de la pièce, de la taille du lot et des objectifs de production.

Analyse de l'adaptabilité de l'usinage pour différents matériaux
La dureté, la ténacité et la conductivité thermique du matériau influent considérablement sur l'efficacité de coupe, la qualité du tranchant et la durée de vie de l'outil. Différents matériaux nécessitent des ajustements de la géométrie du tranchant, de l'avance et de l'angle d'attaque. Adapter la conception de l'outil aux caractéristiques du matériau améliore la stabilité, réduit les bavures et l'écaillage, et optimise le temps et le coût du cycle de production.
Performance des fraises à chanfreiner les angles lors de l'usinage d'alliages d'aluminium
Lors de l'usinage des alliages d'aluminium, les arêtes chanfreinées droites permettent d'obtenir des chanfreins uniformes et efficaces. Des forces de coupe stables réduisent l'adhérence du matériau et l'encrassement de l'outil, garantissant ainsi des arêtes nettes et régulières.
Les fraises à chanfreiner d'angle, qu'elles soient standard ou sur mesure, permettent d'obtenir des chanfreins brillants aux dimensions constantes lorsqu'elles sont utilisées avec des vitesses d'avance et des paramètres de coupe appropriés. La faible usure de l'outil et la grande répétabilité contribuent à réduire les retouches et à améliorer l'efficacité de la production, notamment pour la production en série ou l'usinage de pièces d'assemblage.
Stabilité des fraises à rayon d'angle dans l'acier et l'acier inoxydable
Pour les aciers à haute résistance et les aciers inoxydables, les arêtes arrondies répartissent progressivement les forces de coupe, réduisant ainsi les contraintes localisées et minimisant les bavures et l'écaillage. Les fraises à chanfreiner les angles bénéficient d'une répartition uniforme des forces, garantissant un usinage stable même lors d'opérations multiaxes ou de contours complexes.
Les arêtes arrondies offrent une excellente résistance à l'usure, ce qui les rend idéales pour les matériaux durs et les moules de précision. L'optimisation de la vitesse d'avance, de la profondeur de coupe et le choix de revêtements appropriés prolongent la durée de vie de l'outil et préservent la robustesse des arêtes, minimisant ainsi le besoin de finitions secondaires.
L’influence de la géométrie du tranchant de l’outil sur les matériaux à haute dureté
Dans les alliages de titane, les aciers à outils et autres matériaux durs, la géométrie des arêtes et les angles de coupe influencent fortement la stabilité et la durée de vie de l'outil. Les arêtes chanfreinées droites sont sujettes à l'usure localisée et à l'écaillage, tandis que les arêtes arrondies répartissent les efforts de coupe plus uniformément, réduisant ainsi la concentration de chaleur et améliorant la régularité d'usinage.
Pour les chanfreins non standard ou spéciaux, les fraises à chanfreiner les angles sur mesure peuvent être optimisées en termes de profil et d'angle, garantissant une efficacité et une qualité élevées, même pour l'usinage de matériaux durs. Un réglage précis de l'avance, de la profondeur de passe et du revêtement de l'outil est essentiel pour optimiser les performances et la durée de vie de l'outil.

Différences dans la programmation CNC et la stabilité d'usinage
En usinage de précision, la géométrie de l'outil influe non seulement sur les forces de coupe et la qualité des arêtes, mais aussi sur la complexité de la programmation CNC et la stabilité de la production. Différents types d'arêtes de coupe induisent des différences significatives en matière de planification de trajectoire, de stratégies de compensation et d'usinage multiaxes. Une conception et une compensation appropriées des trajectoires garantissent des dimensions de chanfrein ou de rayon constantes, réduisent les vibrations, minimisent l'usure anormale de l'outil et améliorent à la fois le rendement des pièces et l'efficacité d'usinage.
Chemin de programmation et logique de compensation des fraises à chanfreiner les angles
La planification des trajectoires d'usinage CNC pour les outils de chanfreinage à arêtes droites est relativement simple ; elle génère généralement des trajectoires de chanfrein rectilignes ou polygonales. La force de coupe étant concentrée sur l'arête de coupe, une compensation précise de l'avance, de la profondeur de passe et du rayon de l'outil est nécessaire pour garantir des angles et des largeurs de chanfrein constants.
Lors de l'utilisation de fraises à chanfreiner les angles ou de fraises à chanfreiner les angles sur mesure, un réglage précis de la compensation d'outil et du chevauchement des trajectoires réduit les bavures et l'usure des arêtes, notamment sur les pièces polygonales ou à contour complexe. Une logique de compensation appropriée prolonge également la durée de vie de l'outil, diminue les taux de retouche et améliore l'efficacité de la production en série.
Continuité de la trajectoire des fraises à rayon d'angle en usinage multiaxes
Les outils à arêtes arrondies assurent une continuité de trajectoire supérieure lors de l'usinage multiaxes. Le contact progressif de l'arête arrondie répartit uniformément les forces de coupe le long du rayon, réduisant ainsi les vibrations et les variations brusques de charge dans les contours complexes ou les chanfreins courbes.
Les fraises à chanfreiner les angles permettent des trajectoires CNC fluides et continues, sans ralentissements ni ajustements d'avance fréquents. Ceci améliore la stabilité d'usinage et préserve la résistance des arêtes et la qualité de surface. Lors de l'usinage de pièces de haute précision ou de haute dureté, la continuité des trajectoires des arêtes arrondies est essentielle pour minimiser l'écaillage et la formation de bavures.
Comparaison de l'usure des outils et de la précision dimensionnelle
Les outils de chanfreinage à arêtes droites peuvent subir une usure localisée lors d'une utilisation prolongée, entraînant des variations de largeur ou d'angle du chanfrein, notamment lors de l'usinage de matériaux durs ou de grandes séries. À l'inverse, la répartition uniforme des contraintes sur les arêtes arrondies retarde l'impact de l'usure, assurant ainsi une constance dimensionnelle plus durable.
L'association de l'expertise des fournisseurs à des programmes de remplacement d'outils raisonnables et à des ajustements de compensation permet de contrôler les effets de l'usure, garantissant ainsi une efficacité de production stable et des taux de rebut réduits.
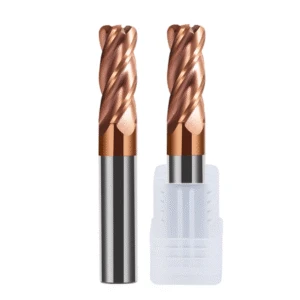
Impact sur l'efficacité d'usinage et le cycle de production
L'efficacité du traitement des bords des pièces influe directement sur les cycles de production et les coûts de fabrication globaux. La conception des arêtes de coupe, la méthode de coupe et la compatibilité avec la stratégie d'usinage déterminent le temps de traitement unitaire, la fréquence de changement d'outil et la coordination des différents processus. Le choix des outils appropriés et l'optimisation de la stratégie d'usinage réduisent les retards dus à l'usure des outils ou aux opérations de finition secondaires, améliorant ainsi la stabilité de la ligne et le taux d'utilisation global des capacités.
Avantages en termes d'efficacité des fraises à chanfreiner les angles lors du chanfreinage en une seule passe
Les outils de chanfreinage à arête droite permettent de réaliser les chanfreins en une seule passe, réduisant ainsi le nombre d'étapes de coupe. Pour la production en série ou les pièces standard, les fraises à chanfreiner les angles améliorent considérablement l'efficacité d'usinage tout en garantissant des angles et des largeurs de chanfrein constants.
Des trajectoires de coupe stables et un contact outil-machine prévisible garantissent une grande répétabilité et des temps d'usinage courts. C'est pourquoi les outils à chanfreiner droits sont parfaitement adaptés aux moules et aux assemblages mécaniques. Des vitesses d'avance et des profondeurs de coupe appropriées prolongent également la durée de vie de l'outil et réduisent les temps d'arrêt, optimisant ainsi les cycles de production.
Rôle des fraises à chanfreiner les angles dans l'intégration multiprocessus
Les arêtes arrondies excellent dans la coupe continue, notamment pour les pièces à processus multiples ou aux contours complexes. Les fraises à chanfreiner les angles permettent de réaliser plusieurs chanfreins ou transitions en une seule passe, réduisant ainsi le besoin d'opérations secondaires.
Cette méthode de coupe continue réduit les changements d'outils et les risques d'erreurs de positionnement dans les configurations multi-processus, tout en préservant la qualité des arêtes et la stabilité dimensionnelle. Pour les petites séries ou les pièces de haute précision, l'intégration multi-processus améliore l'efficacité et la régularité de la production.
Analyse de la fréquence de changement d'outils et du cycle d'usinage global
La fréquence de changement d'outil a un impact significatif sur le temps de cycle de production. Les outils de chanfreinage linéaire peuvent nécessiter des changements fréquents pour les pièces multi-angles ou non standard, tandis que les outils à bords arrondis combinent chanfreinage et transitions de bords, réduisant ainsi les changements d'outils et améliorant la continuité.
En pratique, les fraises à chanfreiner les angles sur mesure permettent des configurations d'outils optimisées en fonction de la taille du chanfrein et du matériau, ce qui raccourcit le temps de traitement, améliore l'efficacité du cycle et réduit les temps improductifs et les coûts de main-d'œuvre.

Besoins de personnalisation et scénarios d'usinage non standard
Les outils de chanfreinage et de rayon standard ne répondent pas à toutes les exigences d'usinage, notamment pour les pièces de haute précision, les petites séries ou les pièces spéciales. Les composants non standard peuvent présenter des angles de chanfrein uniques, des rayons irréguliers ou des contours complexes, ce qui exige une géométrie d'outil optimisée, une conception de l'arête de coupe adaptée et une grande stabilité de coupe. Des outils sur mesure peuvent être conçus pour s'adapter aux caractéristiques du matériau, à la profondeur du chanfrein et à la taille du lot de production, améliorant ainsi la qualité des arêtes, le rendement et l'efficacité d'usinage.
Quand utiliser des fraises à chanfreiner les angles sur mesure
On privilégie les outils sur mesure lorsque les angles, largeurs ou rayons de chanfreinage sortent des plages standard, ou lorsque la précision d'usinage dépasse les capacités des outils standard. Les fraises à chanfreiner les angles sur mesure peuvent être adaptées aux plans des pièces pour un usinage en une seule passe, évitant ainsi les passes multiples et la finition secondaire.
Pour les productions en petites séries avec une grande variété de pièces, les outils sur mesure s'adaptent rapidement aux différentes spécifications, réduisant ainsi les changements d'outils, améliorant la continuité de la production et garantissant des dimensions de chanfrein ou de rayon constantes.
Sélection des outils pour les angles de chanfrein spéciaux et les rayons non standard
En fabrication de moules, de pièces mécaniques de précision et de composants aérospatiaux, les angles et rayons non standard sont fréquents. Le choix de l'outil doit tenir compte de la dureté du matériau, de la géométrie des arêtes et de la répartition de la force de coupe afin de garantir la stabilité d'usinage. Les fraises à chanfreiner ou à rayon d'angle optimisés permettent un usinage précis des angles complexes tout en préservant la qualité des arêtes.
L'intégration de stratégies de programmation CNC garantit des trajectoires de coupe fluides et continues, minimise les vibrations et les bavures, et améliore la finition de surface.
L'impact des outils personnalisés sur la stabilité d'usinage et le taux de rendement
Les outils sur mesure répondent aux exigences d'usinage de la pièce, stabilisant les forces de coupe et réduisant l'usure irrégulière des outils, l'écaillage et la formation de bavures. Pour les pièces de grande valeur ou aux contours complexes, cela influe directement sur le rendement des lots et le coût de production.
Les outils sur mesure optimisent également la répartition de la charge, permettant aux fraises à chanfreiner les angles de préserver la résistance des arêtes et la qualité de surface dans les matériaux durs ou lors d'usinages multi-étapes. Ceci garantit un usinage constant et répétable, améliore l'efficacité globale de la production et renforce la performance et la fiabilité de l'assemblage des pièces.

Comparaison de la durée de vie des outils et du contrôle des coûts
La maîtrise de la durée de vie et du coût des outils a un impact direct sur l'efficacité de la production et la performance économique. La géométrie du tranchant influence considérablement l'usure, la répartition des contraintes et la durabilité lors de l'usinage. Ces facteurs influent à la fois sur le coût unitaire et sur le cycle de production global. Une évaluation rigoureuse de la durée de vie et du coût des outils permet d'améliorer l'efficacité, de réduire le gaspillage de matériaux et d'outils, et de garantir une qualité d'usinage constante.
Modèles d'usure des fraises à chanfreiner les angles
Les arêtes de coupe à chanfrein droit concentrent les forces sur le front de coupe. Ceci peut entraîner une usure localisée ou des microfissures, notamment lors de l'usinage de l'acier ou de matériaux à haute dureté. Une utilisation prolongée peut provoquer des variations dimensionnelles du chanfrein, nécessitant un remplacement régulier de l'outil ou un ajustement des paramètres de coupe.
Pour les fraises à chanfreiner les angles ou les fraises à chanfreiner sur mesure, l'usure se manifeste généralement au niveau du rayon de l'angle ou par de légers ébréchures latérales. Cela affecte la régularité du chanfrein et l'état de surface. En optimisant l'avance, la profondeur de passe et les revêtements d'outils, il est possible de ralentir l'usure, d'allonger la durée de vie de l'outil et de minimiser les retouches.
Caractéristiques de durée de vie des fraises à rayon d'angle
Les arêtes de coupe arrondies répartissent les forces uniformément, ce qui entraîne une usure progressive plutôt que concentrée. Il en résulte une durabilité accrue pour les matériaux à haute résistance et l'usinage multiaxes, ainsi qu'une qualité d'arête et une stabilité dimensionnelle préservées sur de longues séries de production.
Les fraises à chanfreiner les angles subissent moins d'usure, ce qui garantit des rendements plus élevés, même en production continue. Leur usure progressive les rend idéales pour les contours complexes et les opérations à haut volume, réduisant ainsi les changements d'outils et les temps d'arrêt de production.
Coût unitaire et coût total de l'outillage en production par lots
Le coût unitaire comprend le prix d'achat de l'outillage, les interruptions de production, les retouches et les finitions secondaires dues à l'usure. Les outils à chanfrein droit ont un coût initial inférieur, mais peuvent nécessiter un remplacement fréquent pour la production de matériaux à haute dureté ou en grandes séries, ce qui augmente le coût global.
Les outils à arêtes arrondies nécessitent un investissement initial légèrement supérieur, mais leur durée de vie plus longue et leur taux de retouche plus faible les rendent plus rentables pour la production en série. L'association d'outils standard et sur mesure, avec les conseils de fournisseurs expérimentés de fraises à chanfreiner les angles , permet d'optimiser les coûts de production tout en garantissant la qualité des arêtes et la stabilité de l'usinage.

Logique de sélection du point de vue des achats et de la chaîne logistique
L'approvisionnement en outillage influe sur l'efficacité de la production, la stabilité de la chaîne d'approvisionnement et la gestion des stocks. Une stratégie de sélection rationnelle prend en compte les besoins de traitement, la taille des lots, le type de matériau et la complexité des pièces, ainsi que la capacité de livraison et le niveau de service du fournisseur. Un approvisionnement rigoureux garantit l'optimisation des coûts, la continuité de la production et une rotation efficace des stocks, tout en préservant la qualité d'usinage.
Priorités de sélection des outils selon les différents besoins de traitement
Pour la production en série et les pièces de haute précision, le choix des outils doit privilégier l'efficacité d'usinage, la qualité des arêtes et la stabilité dimensionnelle. Pour les chanfreins standard ou les rayons conventionnels, l'utilisation d'outils courants permet un démarrage rapide de la production, des délais de livraison courts et des coûts d'approvisionnement réduits.
Pour les chanfreins non standard ou les rayons spéciaux, les fraises à chanfreiner sur mesure sont plus adaptées pour répondre aux exigences de précision et de finition de surface. Les outils standard à haute résistance à l'usure conviennent parfaitement à la production en série, les outils arrondis ou progressifs aux contours complexes et à l'usinage multiaxes, et les fraises à chanfreiner sur mesure aux exigences non standard pour garantir stabilité et rendement.
Facteurs clés dans le choix d'un fournisseur fiable de fraises à chanfreiner les angles
La fiabilité des fournisseurs influe directement sur la continuité de la production et la qualité des pièces. Parmi les critères essentiels figurent la qualité et la constance des outils, le support technique, les capacités de développement sur mesure et la fiabilité des livraisons. Les fournisseurs expérimentés proposent des recommandations optimisées pour différents matériaux, angles de chanfrein et lots de production, tout en garantissant la stabilité des performances des outils.
Le soutien des fournisseurs, notamment le service après-vente et les conseils techniques, contribue à réduire les temps d'arrêt et les reprises dus à l'usure des outils, améliorant ainsi l'efficacité globale et la maîtrise des coûts.
Impact des fraises à chanfreiner d'angle standard et sur mesure sur les délais de livraison et les stocks
Les outils standard sont généralement en stock et peuvent être livrés rapidement ; ils conviennent à l’usinage de routine et réduisent les délais de production. Les fraises à chanfreiner sur mesure nécessitent des cycles de production plus longs et une planification préalable, mais optimisent la forme et les angles de coupe pour les pièces spécifiques, améliorant ainsi la précision et la qualité des arêtes.
En gérant stratégiquement leurs stocks — en utilisant des outils standard pour la production courante et des fraises à chanfreiner sur mesure pour les pièces de haute précision ou non standard —, les fabricants peuvent équilibrer les délais, les coûts et l'efficacité, assurant ainsi la stabilité et la flexibilité de leur chaîne d'approvisionnement.

Recommandations de sélection dans des scénarios d'usinage réels
Le choix des outils influe sur l'efficacité d'usinage, la qualité des arêtes, les performances d'assemblage et les coûts de production. En tenant compte de la structure de la machine, de la méthode de coupe, de la compatibilité des matériaux, de la stratégie de programmation CNC, de l'efficacité, de la personnalisation, de la durée de vie des outils et des facteurs liés à la chaîne d'approvisionnement, les fabricants peuvent élaborer une approche de sélection scientifique adaptée à différents scénarios. Une planification adéquate des types d'outils et de la géométrie des arêtes améliore le temps de cycle, réduit les retouches et optimise les coûts tout en garantissant la précision des chanfreins et des rayons.
Stratégies de sélection d'outils pour les pièces et assemblages de précision
Pour les pièces et assemblages de précision, la stabilité d'usinage et la régularité des chanfreins sont essentielles. Les outils à arêtes droites offrent une grande répétabilité pour le chanfreinage en une seule passe, garantissant la constance dimensionnelle et la qualité de surface, idéales pour la production en série de pièces standard.
Les outils à bords arrondis réduisent la concentration des contraintes, améliorent la durabilité des arêtes et minimisent les bavures et l'ébavurage secondaire, optimisant ainsi la qualité d'assemblage et la durée de vie. L'association de fraises à chanfreiner d'angle standard et d'outils à rayon, en fonction du matériau, de l'angle de chanfrein et de l'état de surface, permet d'obtenir un équilibre optimal entre précision et efficacité.
Le compromis entre chanfreins et rayons dans l'usinage des moules
L'usinage de moules associe souvent des chanfreins droits à des rayons de courbure complexes. Les outils à arêtes droites excellent dans l'usinage précis et efficace des arêtes linéaires, tandis que les outils à rayon répartissent les efforts de coupe, protègent les arêtes et réduisent l'écaillage et l'usure dans les angles ou les zones de fortes contraintes.
Le choix de l'outil doit tenir compte de la fonction de la pièce, de la dureté du matériau et du temps de cycle : outils de chanfreinage standard pour les arêtes droites et la production en série, outils à rayon pour les transitions ou les zones soumises à des contraintes. Des fraises à chanfreiner les angles sur mesure peuvent être utilisées pour les rayons non standard ou spécifiques, optimisant ainsi la stabilité et le rendement.
Comment choisir rationnellement entre les fraises à chanfreiner les angles et les fraises à rayon d'angle ?
Principes de sélection des outils :
-
Objectif d'usinage : Outils à arêtes droites pour une régularité dimensionnelle ; outils à rayon pour la résistance des arêtes et la résistance à l'écaillage.
-
Compatibilité des matériaux : Les alliages d’aluminium sont préférables pour les chanfreins droits ; l’acier à haute dureté ou le titane sont préférables pour les outils à rayon.
-
Efficacité d'usinage : les outils droits réduisent le temps d'usinage des pièces standard ; les outils à rayon intègrent les processus pour les contours complexes.
-
Besoins de personnalisation : Utilisez des outils personnalisés pour les chanfreins ou les rayons non standard afin de garantir la stabilité et la qualité.
-
Coûts et chaîne d'approvisionnement : combiner stratégiquement les outils standard et personnalisés pour assurer la continuité de la production et optimiser les coûts.
En tenant compte de la structure d'usinage, du matériau, du chemin de programmation, de l'efficacité et de la chaîne d'approvisionnement, les fabricants peuvent choisir entre les outils à chanfrein droit et les outils à rayon pour atteindre une précision, une stabilité et une rentabilité élevées.






