


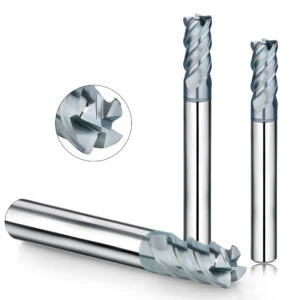
Les fraises en carbure monobloc jouent un rôle de plus en plus important dans le remplacement des procédés d'électroérosion traditionnels. En particulier pour l'usinage de pièces étroites et profondes, les fraises hémisphériques de petit diamètre et les fraises à angles arrondis sont devenues la norme. Grâce à une conception optimisée et à des technologies de revêtement performantes, ces outils réduisent efficacement la résistance à la coupe et améliorent considérablement le rendement d'usinage et la durée de vie, notamment lors de l'usinage en profondeur de matériaux à haute dureté.
Fraises en carbure monobloc
Découpe Pperformance de Cs'opposer Mmalade Cprononce
Ces dernières années, la tendance au remplacement de l'électroérosion par le découpage s'est accentuée, et cette demande s'est progressivement déplacée vers l'usinage de pièces étroites et profondes. Pour l'usinage en profondeur de ces pièces étroites et profondes, l'outil le plus souvent utilisé est une fraise à boulets de petit diamètre. Cependant, l'utilisation de fraises à boulets de petit diamètre pour un usinage en profondeur efficace pose les problèmes suivants (problèmes liés au remplacement de l'électroérosion par le découpage).
- La résistance à la coupe est facile à augmenter.
- Il est difficile d'augmenter la vitesse de coupe au centre (le bord central supérieur est facilement endommagé).
- Il existe un résidu de coupe théorique (la quantité de coupe radiale de l'outil ne peut pas être trop importante).
Lors de l'utilisation d'une fraise de petit diamètre pour des coupes profondes, si la résistance à la coupe à l'extrémité du tranchant est trop importante, des vibrations se produisent et l'usinage devient impossible dans des conditions optimales, ce qui nuit à la productivité. Du point de vue de la résistance à la coupe, une comparaison entre une fraise hémisphérique et une fraise à angle droit montre que cette dernière présente une surface de contact au tranchant plus réduite et une résistance à la coupe relativement plus faible.
De plus, lors de l'usinage de contours, une fraise à bout sphérique présente un résidu de coupe théorique, notamment au niveau du tranchant du ciseau, qui est facilement endommagé à faible vitesse de coupe. Cependant, une fraise à bout arrondi peut généralement former une surface de coupe précise lors de l'usinage, ce qui lui confère l'avantage d'un usinage stable et fiable.
Afin d'améliorer encore l'efficacité de l'usinage, une conception conique inversée a été adoptée. Cette conception empêche le bord périphérique de toucher le matériau à couper en raison de la flexion de l'outil pendant la coupe, assurant ainsi un usinage stable. De plus, le revêtement de l'outil est un revêtement dur TH (TiSiN) à haute dureté et haute résistance à la chaleur et à l'usure, idéal pour la coupe directe en profondeur de matériaux très durs.

Des exemples de End Mmalade Ptraitement Mvieux
Exemple de Eefficace Gtoit Ptraitement
Pour un usinage efficace des rainures, il est nécessaire d'augmenter légèrement le pas dans la direction XY. Cependant, si l'on utilise une fraise à bout sphérique, l'arête centrale, qui ne permet pas d'augmenter la vitesse de coupe, sera soumise à une charge importante et les conditions de coupe devront être réduites.
Les résultats de l'usinage de rainures avec une fraise boule montrent qu'une augmentation du pas XY entraîne une augmentation de l'endommagement du bord central. En réduisant le pas XY et les conditions de coupe, l'usure du bord central avant augmente, même sans endommagement du bord central. L'usinage de rainures avec une fraise ronde à coupe profonde montre non seulement une coupe stable, mais aussi une réduction de l'usure, et un bon effet d'usinage des rainures sur les pièces en acier forgé à chaud de dureté élevée (environ 50 HRC).
Dans cet exemple de traitement, par rapport à une fraise à bout sphérique, le temps de traitement requis pour la nouvelle fraise à bout arrondi est raccourci d'environ 1/4 et le coût de traitement est réduit de plus de la moitié.
Profond Créalisation de Hhaute dureté Materials
Les résultats de l'usinage de l'acier à matrices SKD11 pour travail à froid (60HRC) avec une fraise à long col montrent que l'arête de coupe périphérique de la fraise hémisphérique est fortement endommagée ; en revanche, la fraise à bout arrondi profond SAMHO n'est pas endommagée, mais seulement usée uniformément. On peut en déduire qu'en raison de la grande longueur de contact de l'arête de coupe de la fraise hémisphérique, la résistance à la coupe est également importante, et l'arête de coupe périphérique est facilement endommagée à grande vitesse de coupe. Ce cas est identique à celui décrit précédemment, et la fraise à bout arrondi présente des avantages évidents.
La comparaison des fraises à queue arrondie de SAMHO Tools avec celles d'autres fabricants, soumises aux mêmes conditions d'usinage, montre que ces dernières ne sont pas conçues avec un cône inversé et que l'usinage des matériaux de dureté supérieure à 60 HRC n'est pas optimal. La nouvelle génération de fraises à queue arrondie profonde de SAMHO Tools adopte une conception unique de forme oblique antérieure, et l'arête de coupe périphérique est à contact ponctuel. Même lors de l'usinage de matériaux de dureté élevée par usinage rectiligne, la résistance à la coupe est très faible et l'état d'usinage est stable.
Les exemples d'usinage des fraises à coins arrondis profonds SAMHO démontrent l'excellente performance de cet outil, notamment pour l'usinage profond de matériaux de haute dureté. En résumé, en exploitant pleinement le rôle des fraises à coins arrondis, il est possible d'usiner directement des rainures sur des matériaux traités thermiquement et trempés. Le raccourcissement du processus d'usinage permet de réduire considérablement les coûts. Des expériences ont montré que l'efficacité d'usinage des fraises à coins arrondis peut être multipliée par plus de 5 et que les coûts d'usinage peuvent être réduits de 35 %.
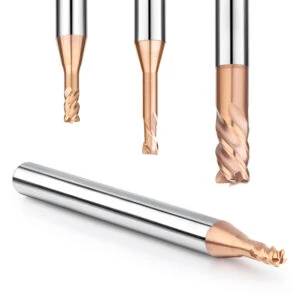
Fraise à rayon d'angle indexable pour l'ébauche à grande avance
Fraise à coins arrondis à grande avance et à arêtes multiples
L'industrie du moulage adopte généralement une méthode de coupe à faible profondeur et à grande avance pour un usinage efficace. Cependant, la demande du marché exige une amélioration continue de l'efficacité de l'usinage. Pour répondre à ce besoin, SAMHO Tools a développé des outils multi-arêtes et des revêtements capables de supporter des vitesses de coupe élevées dans des conditions d'avance élevée.
Le concept des fraises à angles arrondis à grande avance multi-arêtes consiste à réduire la taille de l'arête de coupe dans un diamètre extérieur limité, conformément à la méthode de conception précédente avec nombre de lames, sans pour autant réduire la résistance de l'arête. Le rayon de coupe principal de la fraise à angles arrondis à grande avance est fixé à R8. Comparé aux lames circulaires de même rayon R8, il présente la même résistance de l'arête, mais minimise la surface de la lame pour obtenir des arêtes multiples. Auparavant, les lames d'un diamètre extérieur de φ32 comportaient toutes deux lames, tandis que les fraises à angles arrondis à grande avance multi-arêtes en comptaient jusqu'à cinq, soit 2 fois plus que les produits précédents.
Caractéristiques des outils de coupe à grande avance
Par le passé, les outils coupants indexables utilisés pour l'ébauche étaient généralement équipés de lames rondes. À première vue, ils semblaient capables d'atteindre une grande profondeur de coupe et d'enlever une grande quantité de matière simultanément. Cependant, la longueur de contact entre l'arête de coupe et la matière usinée étant supérieure à celle d'une lame droite, la résistance à la coupe augmente, rendant difficile l'usinage à grande avance. De plus, la lame ronde est soumise à une force radiale lors des opérations d'usinage où le porte-à-faux de l'outil est important, ce qui peut facilement provoquer des flexions et des vibrations.
L'arête de coupe d'une fraise multi-lames à coins arrondis grande avance est conçue au bas de l'axe de rotation de l'outil. La résistance à la coupe agit donc principalement dans le sens axial. Ainsi, même avec un long porte-à-faux, la fraise multi-lames à coins arrondis grande avance est résistante aux vibrations et assure un usinage stable. De plus, la miniaturisation de la lame permet une longueur d'arête de coupe nettement plus courte que celle des outils à grande avance précédents, ce qui réduit la résistance à la coupe et permet un contrôle efficace de l'effort de coupe grâce à la technologie multi-lames.
Avantages d'une faible profondeur de coupe et d'une grande avance
Les outils à grande avance nécessitent une faible profondeur de coupe et une avance importante. Leurs avantages sont un taux d'enlèvement de matière élevé et une grande efficacité d'usinage. Comparé à un usinage à haut rendement avec une grande profondeur de coupe, un usinage à haute efficacité et à avance rapide peut être réalisé dans la limite d'avance maximale de la table de la machine-outil lorsque la profondeur de coupe est réduite.
L'utilisation de lames circulaires pour augmenter la profondeur de coupe et améliorer l'efficacité de l'usinage entraîne la formation d'importants résidus de coupe sur la pièce après usinage, ce qui augmente la charge de l'outil de finition. Bien que l'efficacité de l'ébauche soit très élevée, elle réduit celle des usinages ultérieurs. À l'inverse, une faible profondeur de coupe et une avance importante réduisent les résidus d'ébauche et les rapprochent de la forme finale, allégeant ainsi la charge de l'outil de finition lors des usinages ultérieurs. L'efficacité de l'ébauche et de la finition est ainsi améliorée simultanément, et l'usinage est ainsi stable et fiable.

Revêtement HG super lubrifiant
Comme mentionné précédemment, l'amélioration de la forme et du nombre d'arêtes de coupe pour optimiser l'efficacité d'usinage, ainsi que l'augmentation de la vitesse de rotation de l'outil, de la vitesse de coupe et de l'avance, permettent d'améliorer encore l'efficacité d'usinage. Cependant, lorsque la vitesse de coupe est supérieure à la vitesse de coupe actuelle, le revêtement de l'outil ne résiste pas aux températures et pressions élevées générées par la coupe.
Nous avons donc réévalué l'impact des faibles profondeurs de coupe et des coupes à grande avance sur l'arête de coupe et déterminé les performances requises pour la coupe à grande vitesse : une lubrification capable de supprimer le frottement entre les copeaux et l'outil généré par la coupe à grande avance, même à haute température. C'est pourquoi Samho Tools a développé avec succès une gamme de revêtements en composé de titane au pouvoir lubrifiant extrêmement élevé. Ce nouveau revêtement HG performant, utilisable pour un usinage efficace, réduit efficacement l'usure en cratère et en dépouille, et prévient efficacement l'adhérence des arêtes.
Revêtement HG à faible coefficient de frottement, dureté élevée et ténacité élevée
Le revêtement HG ajoute des matériaux autolubrifiants aux composés de titane et d'aluminium et peut utiliser la chaleur de coupe pour former une fine couche d'oxyde à la surface du revêtement. Cette couche d'oxyde améliore la lubrification, contrôle l'élévation de la température de coupe et réduit simultanément l'affinité entre l'arête de coupe et la pièce à usiner, inhibant ainsi l'adhérence de l'arête de coupe. La dureté du revêtement HG est comparable à celle du revêtement TiSiN, qui présente la dureté la plus élevée. Cette dureté élevée prévient l'usure de l'arête de coupe dans les environnements d'usinage à grande vitesse et à haut rendement, prolongeant ainsi considérablement la durée de vie de l'outil.
Les revêtements céramiques durs sont difficiles à prévenir efficacement les fissures thermiques causées par la coupe intermittente, caractéristique du fraisage. Cependant, les revêtements HG offrent une résistance élevée à l'écaillage grâce à leur ténacité nettement améliorée. Le revêtement JHG est une nouvelle génération de revêtements alliant lubricité, résistance à l'usure et résistance à l'écaillage. À nombre de lames et durée de vie identiques, il augmente la vitesse de coupe de 40 % par rapport aux revêtements précédents.

Exemple de coupe à grande vitesse de fraises à queue arrondie multilames à grande avance
Les centres d'usinage CNC les plus récents utilisent des fraises à queue arrondie multi-lames à grande avance et des plaquettes revêtues HG (vitesse d'avance de coupe pouvant atteindre 50 m/min). Les centres d'usinage CNC à grande vitesse utilisés pour l'usinage sont encore peu répandus, tant en Chine qu'à l'étranger. Comparés aux centres d'usinage CNC à grande vitesse actuellement couramment utilisés, avec des vitesses d'avance de coupe de 10 à 20 m/min, l'efficacité d'usinage peut être multipliée par 2.5 à 5. La nouvelle génération de fraises à queue arrondie multi-arêtes à grande avance optimise les fonctionnalités des machines-outils CNC à grande vitesse existantes.
Les fraises en carbure monobloc et les fraises à rayon indexables ont considérablement amélioré les performances de coupe et l'efficacité d'usinage grâce à une conception précise et à une technologie de revêtement avancée. Que ce soit pour l'usinage profond de matériaux de haute dureté ou pour les applications d'ébauche à faible profondeur de coupe et à avance élevée, ces outils ont démontré leurs avantages uniques et ont apporté des solutions d'usinage plus efficaces et plus stables à l'industrie du moulage.






