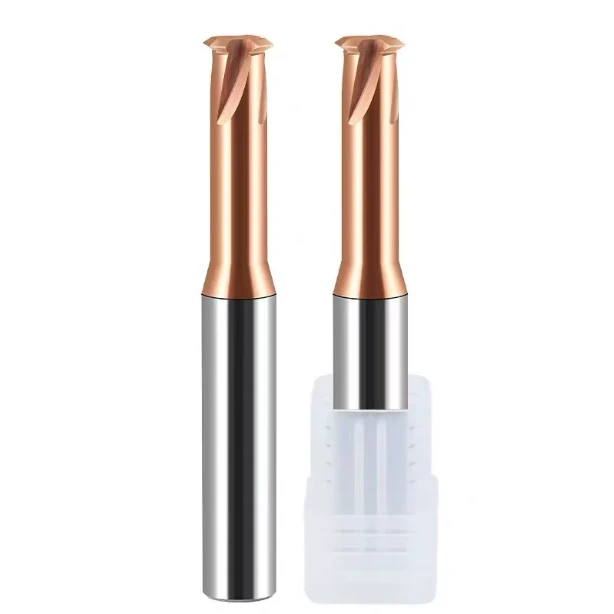
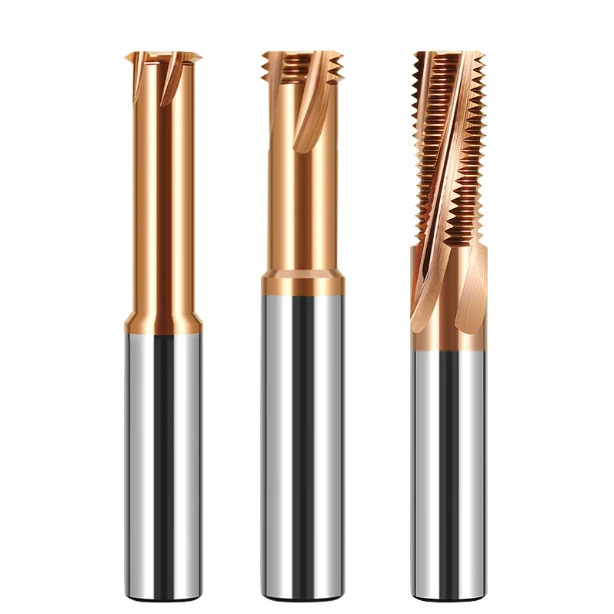
En usinage de précision moderne, les fraises diamantées sont idéales pour la coupe de matériaux durs et de composites non métalliques grâce à leur résistance exceptionnelle à l'usure et à leur stabilité thermique. Qu'il s'agisse d'usiner des moules en graphite, de la céramique ou de réaliser un fraisage à sec haute performance de composites à fibres de carbone (CFRP), les fraises en carbure diamantées améliorent considérablement la durée de vie des outils et la productivité.
Comparées aux fraises traditionnelles en carbure de tungstène non revêtues, les fraises diamantées offrent un fonctionnement stable avec une usure extrêmement faible à haute vitesse et sans liquide de refroidissement. Elles sont donc particulièrement utiles dans les applications exigeant une précision de surface et une constance dimensionnelle durables, comme l'usinage de composites pour l'aéronautique ou la fabrication de pièces électroniques en graphite. Les fraises diamantées offrent des solutions fiables et économiques dans ces domaines.
Que sont les fraises à revêtement diamanté ?
Les fraises diamantées sont des outils de coupe haute performance conçus pour l'usinage de matériaux durs et difficiles. Leur caractéristique principale est une fine couche de diamant appliquée à la surface de l'outil, améliorant considérablement la résistance à l'usure, la tolérance à la chaleur et la durée de vie de l'outil. Ces outils excellent dans l'usinage du graphite, des composites en fibre de carbone, de la céramique, du verre et des métaux non ferreux, notamment en coupe à sec ou en conditions de lubrification minimale (MQL) où la gestion thermique est essentielle.
Les industries telles que l'aérospatiale, la production de moules pour semi-conducteurs et la fabrication automobile privilégient de plus en plus les fraises à revêtement diamant en raison de leurs performances stables sur les matériaux ultra-durs, ce qui en fait le choix dominant par rapport aux outils traditionnels.
Structure et fonction du revêtement des fraises en carbure revêtues de diamant
Les fraises en carbure revêtues de diamant comportent généralement un substrat en carbure de tungstène ultrafin avec un revêtement uniforme en diamant polycristallin (PCD) appliqué par dépôt chimique en phase vapeur (CVD) ou dépôt physique en phase vapeur (PVD).
Cette combinaison exploite la robustesse du carbure, l'extrême dureté et le faible frottement du diamant. Le revêtement réduit l'usure et la production de chaleur lors de la coupe, préserve l'affûtage des arêtes de coupe des petits outils et améliore l'état de surface et la stabilité dimensionnelle. Pour l'usinage de moules en graphite ou le perçage et le fraisage de PRFC, les propriétés autolubrifiantes et le faible frottement du revêtement sont essentiels pour prolonger la durée de vie de l'outil et maintenir la stabilité de l'usinage.
Fraises diamantées vs. outils en carbure non revêtus
Lorsque l'on compare les fraises à revêtement diamanté aux fraises en carbure non revêtues, la différence de performances dans les scénarios d'usinage réels est claire.
Les outils en carbure de tungstène non revêtus s'émoussent rapidement, s'écaillent et perdent en précision dimensionnelle lors de la coupe de matériaux abrasifs comme le graphite ou la céramique. Les revêtements diamantés surmontent ces difficultés en multipliant la durée de vie des outils, parfois par dix, tout en réduisant les temps d'arrêt et les coûts de maintenance.
En coupe à sec à grande vitesse, les meilleures fraises diamantées offrent une évacuation des copeaux et un contrôle thermique supérieurs, réduisant ainsi la zone affectée thermiquement sur les pièces. Cela améliore la qualité d'usinage et fait des outils diamantés le premier choix des fabricants soucieux de l'efficacité et de la stabilité des processus.

Principaux avantages des fraises à revêtement diamant en termes de performances
Les fraises diamantées sont plébiscitées dans l'industrie manufacturière haut de gamme pour leurs performances exceptionnelles dans des conditions exigeantes de précision, de rapidité et de longévité. Comparées aux fraises carbure classiques non revêtues ou revêtues TiN, les fraises diamantées offrent une résistance à l'usure supérieure, une friction réduite et une stabilité thermique améliorée, ce qui les rend idéales pour la coupe à sec, l'usinage à grande vitesse et le fraisage de matériaux durs.
Résistance à l'usure et stabilité thermique exceptionnelles
Les fraises en carbure revêtues de diamant se distinguent par leur extrême dureté de surface et leur résistance à la chaleur. La dureté Vickers des revêtements diamantés CVD atteint 8,000 10,000 à XNUMX XNUMX HV, dépassant largement celle du carbure non revêtu ou des revêtements traditionnels. Cette dureté réduit considérablement l'usure et l'écaillage des arêtes de coupe lors de l'usinage de matériaux abrasifs comme le graphite, la céramique, le PRFC et le carbure de silicium.
La stabilité thermique et la résistance à l'oxydation inhérentes au diamant permettent à ces outils de résister aux rigueurs de l'usinage à sec à grande vitesse, évitant ainsi la fatigue thermique et la déformation, garantissant ainsi des performances de coupe constantes. Pour un usinage stable et performant, les fraises diamantées constituent une solution économique.

Idéal pour les matériaux durs, cassants et abrasifs
Les matériaux tels que les composites aérospatiaux, les moules en graphite pour semi-conducteurs et les alliages non ferreux sont notoirement difficiles à usiner en raison de leur dureté et de leur abrasivité. Les outils conventionnels tombent souvent rapidement en panne sous l'effet de frottements continus et de fortes sollicitations.
Les fraises diamantées conservent leurs arêtes vives et résistent à l'usure même en utilisation prolongée, améliorant ainsi la précision dimensionnelle et l'état de surface. Pour l'usinage par électrodes en graphite, les fraises diamantées réduisent les changements d'outils et les temps d'arrêt, diminuant ainsi les coûts de fabrication et offrant une alternative idéale aux fraises traditionnelles.
Avantages dans les applications d'usinage à sec
Poussé par les préoccupations environnementales et les tendances de fabrication verte, l'usinage à sec gagne du terrain. Sans liquide de refroidissement, les outils conventionnels ont tendance à tomber en panne rapidement en raison de la surchauffe.
Les fraises diamantées réduisent la température de la zone de coupe grâce à leur faible coefficient de frottement et à leur excellente conductivité thermique, maintenant ainsi des arêtes de coupe stables même à températures élevées. Lors du fraisage à sec à grande vitesse de matériaux abrasifs, les fraises diamantées excellent en termes d'évacuation des copeaux et de gestion thermique. Cela améliore la qualité de surface des pièces et réduit la complexité et les coûts de maintenance liés aux systèmes de refroidissement.
Ces caractéristiques rendent les outils revêtus de diamant essentiels dans l'aérospatiale, la fabrication de moules et la fabrication de pièces légères pour l'automobile, où une coupe nette et des performances constantes sont essentielles.

Types courants de fraises à revêtement diamant
Les fraises diamantées sont disponibles en plusieurs modèles, adaptés à différentes formes, exigences d'usinage et matériaux. Qu'il s'agisse d'usiner des contours 3D complexes ou des micro-éléments, chaque modèle vise à optimiser les performances et l'efficacité.
Fraises à bout sphérique revêtues de diamant
Les fraises à bout hémisphérique revêtues de diamant, les plus populaires pour l'usinage de surfaces 3D, sont idéales pour l'usinage de formes complexes telles que les moules, les électrodes en graphite, les composites et les céramiques. Leurs pointes arrondies assurent des transitions fluides et des trajectoires continues lors de l'usinage multiaxes, minimisant ainsi les marques de coupe directionnelles et améliorant la qualité de surface.
Largement utilisés pour la finition des moules en graphite, des électrodes EDM et des pièces en fibre de carbone, ces outils excellent dans les scénarios de découpe à sec à grande vitesse exigeant une finition de surface et une précision supérieures.
Fraises à extrémité plate revêtues de diamant
Les fraises plates conviennent au nivellement de surface inférieure, au rainurage, au chanfreinage et au contournage. Leur face de coupe plane permet des ébauches et des semi-finitions efficaces, notamment sur le graphite, la céramique et le PRFV, où une planéité élevée est essentielle.
La géométrie plate améliore également la stabilité de coupe, réduit les vibrations et prolonge la durée de vie de l'outil, ce qui en fait un élément de base dans la fabrication d'électrodes en graphite et de pièces aérospatiales.
Fraises à rayon d'angle revêtues de diamant
Dotées d'un angle arrondi au niveau de la transition des bords, les fraises à rayon d'angle allient robustesse et excellente qualité de finition. Elles traitent efficacement les surfaces planes et courbes et réduisent les fissures à la pointe de l'outil, notamment sous de fortes charges latérales sur des matériaux fragiles.
Courante dans la fabrication de moules de précision et la finition complexe, cette conception améliore la stabilité de l'outil et contrôle les bavures et la rupture des bords, équilibrant ainsi précision et durabilité.
Fraises diamantées pour micro-usinage et usinage de précision
Pour les moules de semi-conducteurs, le micro-outillage et les dispositifs médicaux, un contrôle dimensionnel ultra-précis et des caractéristiques précises sont essentiels. Les fraises à revêtement micro-diamant ont un diamètre compris entre 0.1 mm et 1 mm, idéal pour les contours complexes, les micro-trous, les rainures étroites et les minuscules chanfreins.
Utilisant des substrats en carbure à grains ultra-fins avec des revêtements en diamant à l'échelle nanométrique appliqués par CVD, ces outils maintiennent une faible usure, une résistance élevée des bords et des erreurs dimensionnelles minimales, indispensables dans le micro-usinage haut de gamme.

Matériaux applicables et cas d'utilisation typiques
Les fraises à revêtement diamant sont largement utilisées dans les industries nécessitant une coupe à sec à grande vitesse de matériaux résistants et sujets à l'usure, offrant une durée de vie prolongée de l'outil et une qualité de surface constante.
Usinage du graphite
Le graphite est un domaine d'application majeur pour les fraises diamantées. La résistance à l'usure et le pouvoir lubrifiant du revêtement limitent l'usure des arêtes due à la poussière de graphite abrasive, prolongeant ainsi considérablement la durée de vie de l'outil.
Les utilisations courantes incluent la fabrication de moules, les électrodes d'électroérosion, les modules de batteries au lithium et les composants aérospatiaux. Les outils revêtus de diamant garantissent un excellent état de surface lors de la coupe à sec à grande vitesse, évitant ainsi la passivation rapide et l'affaissement des arêtes, typiques des fraises en carbure non revêtues.
Composites en carbure de silicium et céramique
Le carbure de silicium, l'oxyde d'aluminium, le nitrure de silicium et d'autres composites céramiques sont des outils durs et cassants, exigeant une résistance exceptionnelle et une résistance aux chocs thermiques.
Les outils diamantés offrent une coupe stable et une résistance aux chocs thermiques, idéale pour la finition de ces matériaux et le fraisage de contours exigeant une qualité de surface élevée. Les applications incluent les bases de boîtiers de semi-conducteurs, les substrats céramiques de dissipation thermique et les pièces industrielles de précision, où les outils diamantés améliorent l'efficacité et réduisent les temps d'arrêt.
Fibre de verre et matériaux PCB
Les composites stratifiés tels que le GFRP, le CFRP et les PCB sont abrasifs et sujets à la déchirure et au délaminage des fibres avec les coupeurs traditionnels.
Les fraises diamantées minimisent l'endommagement des fibres, garantissant des arêtes nettes et réduisant les reprises, essentielles à la fabrication d'appareils de communication, d'avionique et de boîtiers d'instruments de précision. Leur stabilité thermique permet également l'usinage à sec ou quasi sec, où l'utilisation de liquide de refroidissement est limitée.
Usinage à sec des alliages et superalliages de titane
Les superalliages à base de titane et de nickel, courants dans les secteurs de l’aérospatiale et de l’énergie, défient les outils conventionnels en raison de leur résistance et de leur génération de chaleur.
Si les outils en carbure ou en céramique revêtus sont courants, les fraises revêtues de diamant sont de plus en plus utilisées pour l'usinage à sec ou la semi-finition de ces métaux. Ce revêtement réduit la chaleur de frottement et l'adhérence des copeaux, prolongeant ainsi la durée de vie de l'outil, notamment dans les environnements fermés où le liquide de refroidissement n'est pas disponible.

Comment choisir les bonnes fraises diamantées
Avec la grande variété de fraises diamantées disponibles, choisir l'outil le mieux adapté à votre application peut s'avérer complexe. Au-delà de la taille de l'outil et de la compatibilité avec la machine, il est essentiel d'adapter l'outil aux propriétés du matériau, à la méthode de coupe, à la structure du revêtement et à la géométrie de l'outil. Voici quatre facteurs clés pour vous aider à prendre des décisions efficaces et rentables.
Choisissez le bon type d'outil et l'épaisseur de revêtement en fonction du matériau de la pièce
Différents matériaux nécessitent différentes caractéristiques de revêtement en diamant :
-
Graphite et céramique : les fraises en carbure revêtues de diamant CVD sont généralement recommandées. L’épaisseur du revêtement, comprise entre 8 et 12 microns, assure une résistance à l’usure et une protection thermique adéquates.
-
CFRP/GFRP : Les fraises à revêtement diamant avec des micro-arêtes contribuent à minimiser le délaminage du matériau.
-
Substrats de circuits imprimés et fibre de verre : les outils à bords fins et à revêtements plus minces réduisent la résistance à la coupe et améliorent la qualité des bords.
-
Titane et alliages haute température : les fraises hybrides à revêtement diamant avec revêtements auxiliaires sont performantes pour l’usinage à sec sous faible charge.
Lors de la sélection d'un outil, tenez compte de la dureté du matériau, de la conductivité thermique, de l'abrasivité et de la précision de la pièce pour déterminer l'épaisseur de revêtement optimale et la structure de l'outil.

Sélectionnez le revêtement et la conception de cannelure appropriés en fonction de la méthode de coupe
L'approche de coupe — qu'elle soit sèche ou humide, continue ou intermittente, à grande avance ou de finition — influence directement le choix de l'outil.
-
Coupe à sec à grande vitesse : choisissez des outils présentant une excellente stabilité thermique et une bonne évacuation des copeaux, tels que des fraises à revêtement diamant dotées de larges cannelures et de surfaces polies.
-
Exigences de finition ou de surface de haute qualité : privilégier les arêtes de coupe affûtées, les micro-chanfreins et les structures de revêtement minces.
-
Coupe intermittente ou en angle : les outils à nez arrondi ou à rayons d’angle et aux cannelures résistantes aux chocs réduisent les risques de propagation des microfissures.
L'adaptation de la géométrie de l'outil à la méthode de coupe prolonge non seulement la durée de vie de l'outil, mais améliore également la stabilité du processus et la finition de surface.
Meilleures fraises diamantées pour la coupe à sec à grande vitesse
Pour une découpe à sec à grande vitesse, privilégiez les éléments suivants :
-
Revêtement diamant CVD : offre une dureté extrême (plus de 9 000 HV) et une isolation thermique supérieure.
-
Tiges d'outils à équilibrage dynamique élevé : minimisent les vibrations lors du fonctionnement à grande vitesse de la broche.
-
Géométrie optimisée : les cannelures larges aux parois intérieures polies, les arêtes de coupe affûtées et la géométrie de coupe à angle arrière améliorent l’évacuation des copeaux.
Les marques préférées sont des fabricants locaux européens, américains ou japonais haut de gamme auxquels font confiance les industries aérospatiales, connus pour la cohérence de leurs outils et leur stabilité à grande vitesse.
Remarque : La découpe à sec à grande vitesse implique des températures élevées, de la poussière et des tolérances serrées ; la diffusion thermique et les performances anti-écaillage sont donc essentielles.
Considérations relatives à la durée de vie et à la rentabilité
Ne vous concentrez pas uniquement sur le prix unitaire, mais sur le coût total de traitement, qui dépend de la durée de vie de l’outil, du débit, de la fréquence de changement d’outil et des temps d’arrêt.
Évaluer les outils en fonction de :
-
Coût par pièce.
-
Rendement par unité de temps.
-
Fréquence des changements d'outils et des interventions manuelles.
-
Cohérence des outils et stabilité des lots.
-
Disponibilité de services de revêtement ou de remise à neuf.
Pour les projets à grande échelle impliquant du graphite, des PCB ou de la céramique, investir dans des outils revêtus CVD de qualité industrielle, bien qu'initialement coûteux, conduit souvent à une rentabilité supérieure grâce à une durée de vie prolongée de l'outil et à une productivité améliorée.

Recommandations d'utilisation et d'entretien des fraises diamantées
Les fraises diamantées sont extrêmement dures et résistantes à l'usure, mais une utilisation inappropriée peut entraîner une usure prématurée ou une défaillance. Pour maximiser la durée de vie de l'outil et maintenir la stabilité de l'usinage, suivez les conseils suivants.
Évitez les charges de coupe excessives et les chocs thermiques
Bien que le revêtement diamanté soit dur, il est sensible aux chocs mécaniques et thermiques. Des variations de charge soudaines, des impacts intermittents ou des fluctuations rapides de température peuvent provoquer des microfissures, un délaminage du revêtement ou des dommages au substrat.
Nos recommandations:
-
Contrôlez la vitesse d'avance et la profondeur de coupe par dent dans la programmation CNC pour éviter les surcharges.
-
Utilisez des réductions de vitesse plus petites et un usinage continu pour les matériaux durs.
-
Évitez l'engagement direct depuis le bord extérieur de la pièce, en particulier lors de la coupe à grande vitesse à sec, afin de minimiser les chocs thermiques.
-
Minimisez les changements brusques de température, tels que « outil froid, matériau chaud » ou vice versa.
L'optimisation des trajectoires d'outils et des paramètres d'usinage prolonge considérablement la durée de vie des fraises à revêtement diamant.
Stratégies efficaces d'évacuation et de refroidissement des copeaux (même pour l'usinage à sec)
Même dans les scénarios d'usinage à sec, la poussière et les copeaux peuvent s'accumuler, entraînant une surchauffe locale.
Pratiques recommandées :
-
Utiliser des systèmes efficaces d’extraction de poussière par aspiration ou par vide.
-
Utilisez des surfaces de cannelure polies pour améliorer l'évacuation des copeaux et de la poudre.
-
Appliquer un refroidissement par gaz basse pression (soufflage d'air) si nécessaire pour stabiliser la température et éviter les fissures thermiques.
-
Évitez le refroidissement liquide sur les outils fonctionnant à haute température pour éviter les chocs thermiques.
Une gestion thermique et un contrôle des copeaux appropriés restent essentiels, même sans liquide de refroidissement.
Évitez de réutiliser les outils sur des matériaux hautement abrasifs
Une erreur courante consiste à utiliser de manière excessive ou abusive des outils revêtus de diamant, en particulier après le traitement de matériaux hautement abrasifs, ce qui peut fatiguer les bords et le revêtement de l'outil.
Nos recommandations:
-
Suivez la durée de vie et l’usure des outils pour planifier des remplacements en temps opportun.
-
Évitez d’utiliser le même outil pour la finition fine après un usinage intensif.
-
Mettre en œuvre une gestion des outils par lots pour éviter une usure inégale due à une utilisation mixte.
-
Pour les outils haut de gamme, pensez aux modèles prenant en charge le réaffûtage ou le revêtement pour prolonger la durée de vie.
Une allocation et une séquence d’utilisation appropriées des outils réduisent les taux de rebut et améliorent la rentabilité globale.
Amélioration de l'efficacité du traitement des matériaux durs grâce aux fraises diamantées
Les matériaux hautes performances dans les industries aérospatiale, électronique, des moules et de l'automobile remettent en question l'outillage traditionnel en raison de leur faible efficacité, de leur usure rapide et de leur qualité de surface inégale.
Les fraises diamantées se distinguent par leur dureté, leur résistance à l'usure et leur stabilité thermique supérieures. Elles excellent dans l'usinage du graphite, des composites céramiques, des circuits imprimés en fibre de verre, du carbure de silicium, des alliages de titane et des alliages haute température.
Ils réduisent également la consommation de liquide de refroidissement, prolongent la durée de vie des outils et améliorent la finition de surface, des avantages essentiels dans la fabrication écologique et la coupe à grande vitesse à sec.
Que vous utilisiez des outils à bout sphérique pour le contournage 3D, des extrémités plates pour l'ébauche ou des fraises à revêtement micro-diamant pour les détails fins, il est essentiel de sélectionner le bon type d'outil, la bonne structure de revêtement et les bons paramètres d'usinage en fonction du matériau et de la méthode de coupe.
De plus, une utilisation et un entretien appropriés — éviter les chocs thermiques, améliorer l’évacuation des copeaux et gérer la durée de vie de l’outil — garantissent des performances stables de l’outil et une production rentable.
Choisir les fraises diamantées adaptées et comprendre leurs caractéristiques, leurs applications et leur entretien permet d'accroître considérablement la productivité de l'usinage des matériaux durs tout en réduisant les coûts de fabrication globaux. Cela aide les fabricants à moderniser leurs processus et à atteindre leurs objectifs d'automatisation.