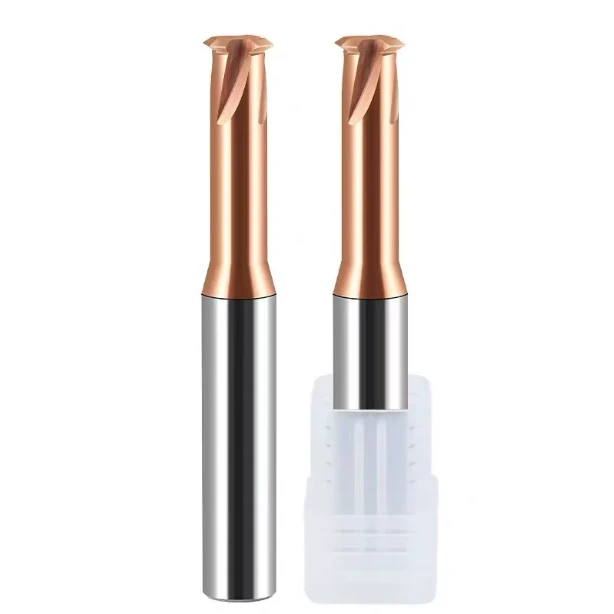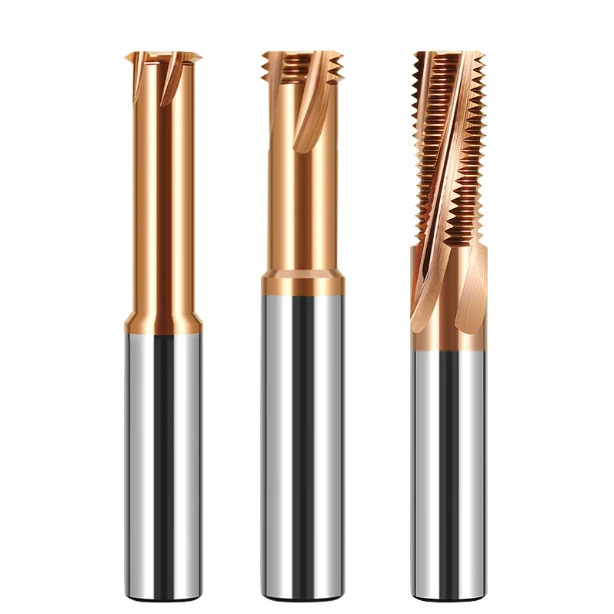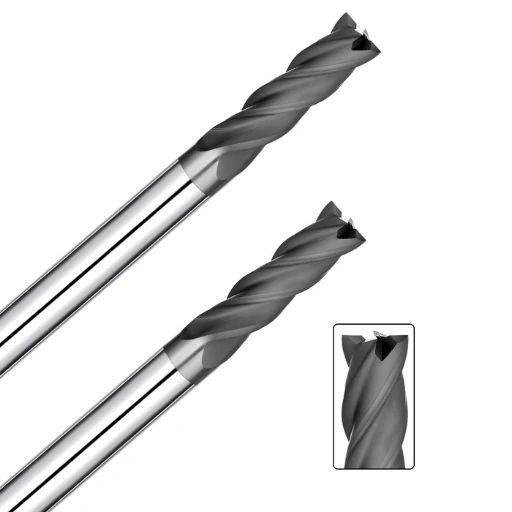
Dans le domaine de l'usinage de précision CNC moderne, les matériaux en graphite sont largement adoptés dans les applications de fabrication haut de gamme telles que la fabrication de moules, la production d'électrodes par électroérosion et les composants aéronautiques. Cela s'explique par leur conductivité électrique exceptionnelle, leur résistance aux températures élevées et leur facilité de mise en forme. Cependant, le graphite est intrinsèquement abrasif et entraîne une usure rapide des outils. Par conséquent, le choix du matériau et de la technologie de revêtement de surface appropriés est essentiel pour améliorer l'efficacité de l'usinage et prolonger la durée de vie des outils.
Actuellement, les deux outils les plus couramment utilisés pour l'usinage du graphite sont les outils en carbure diamanté et les outils PCD, brasés ou monoblocs. Tous deux appartiennent à la catégorie des outils de coupe ultra-durs, mais leurs performances en usinage réel sont très différentes, notamment en termes d'efficacité de coupe, d'état de surface, d'adéquation aux applications et de rentabilité.
Défis de l'usinage du graphite et exigences particulières pour les outils
Le graphite est un matériau non métallique fragile typique, caractérisé par une dureté élevée, une faible densité, une excellente conductivité et une résistance thermique supérieure. Il est largement utilisé dans les électrodes d'électroérosion, les moules de précision et les applications aérospatiales. Cependant, ses propriétés uniques posent également des défis importants pour l'usinage CNC, notamment en termes d'usure des outils, d'intégrité de surface et de stabilité du procédé.
Le graphite génère une usure abrasive extrême lors de la coupe. Les fines particules de graphite érodent fortement les faces de coupe et de dépouille de l'outil, notamment lors du fraisage à sec à grande vitesse. Ce problème est particulièrement marqué pour les outils de coupe non revêtus ou de faible dureté. De plus, l'usinage du graphite se faisant généralement sans lubrifiant, l'absence de lubrification accélère encore l'usure. Par conséquent, le choix de fraises en graphite haute performance pour l'usinage à sec est essentiel pour optimiser la productivité et réduire les coûts d'outillage.
Le choix de l'outil de coupe a un impact direct sur l'efficacité globale de l'usinage, l'intégrité de la surface et les coûts d'exploitation totaux. Par exemple, les fraises en graphite diamanté offrent différents niveaux de résistance à l'usure et de maîtrise des coûts. Les fraises PCD pour l'usinage du graphite, quant à elles, excellent dans la production à long terme et en grande série. Les fabricants doivent soigneusement équilibrer la durée de vie de l'outil, les intervalles de changement d'outil et les coûts par pièce pour obtenir un rapport coût-performance optimal.
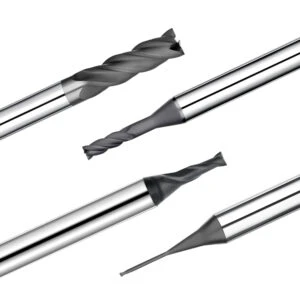
Outils diamantés : une analyse technique
En raison de la forte abrasivité du graphite, les outils traditionnels en carbure présentent souvent des lacunes en termes de durabilité et de qualité de surface. La technologie du revêtement diamanté a été conçue pour répondre à ces problèmes et est devenue l'une des solutions de référence pour les fraises en graphite haute performance.
Le revêtement diamanté consiste à appliquer une fine couche de diamant polycristallin sur la surface de l'outil, généralement par procédé CVD ou PVD. Ce revêtement ultra-dur offre une résistance à l'usure exceptionnelle, une conductivité thermique et un faible coefficient de frottement, ce qui le rend idéal pour l'usinage du graphite à sec. Parmi ces applications, les fraises en graphite revêtues de diamant CVD sont privilégiées pour les applications de haute précision telles que la fabrication d'électrodes et de micromoules, grâce à leur structure dense et à leur forte adhérence.
Ces outils offrent des avantages significatifs : durée de vie prolongée, changements d'outils réduits, stabilité d'usinage améliorée et meilleure régularité dimensionnelle. Les fraises diamantées sont également performantes pour la coupe d'autres matériaux durs non métalliques comme le carbure de silicium ou les composites à matrice céramique.
Cependant, les revêtements diamantés présentent des limites. Par exemple, en cas de coupe à fort impact ou interrompue, une mauvaise adhérence entre le revêtement et le substrat peut entraîner une défaillance prématurée. De plus, l'épaisseur et la qualité d'adhérence du revêtement doivent être parfaitement adaptées au matériau du substrat. Par conséquent, lors du choix d'outils de fraisage en graphite revêtus de diamant, il est essentiel d'évaluer soigneusement le type de revêtement, son épaisseur, sa force d'adhérence et l'environnement d'application.
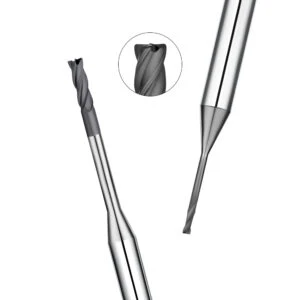
Analyse approfondie des outils PCD
Dans le domaine de l'usinage efficace du graphite, outre les outils diamantés, les outils PCD constituent une solution très compétitive. Le PCD est un matériau composite ultra-dur formé par frittage de fins grains de diamant à haute température et pression. Généralement soudé sur un substrat en carbure cémenté ou en acier au tungstène, il présente une résistance à l'usure, une conductivité thermique et une résistance à l'écaillage extrêmement élevées. Il est particulièrement adapté aux moules et aux électrodes en graphite qui nécessitent des outils extrêmement performants.
Comparées aux fraises diamantées traditionnelles en graphite, les fraises PCD pour l'usinage du graphite présentent de nombreux avantages uniques. Leur arête de coupe, formée par découpe laser ou électroérosion de précision, offre une grande résistance et une grande résistance à la rupture, ce qui la rend particulièrement adaptée aux conditions d'usinage par lots, avec un fonctionnement stable à long terme et une faible fréquence de changement d'outil. De plus, les outils PCD présentent une excellente tenue dimensionnelle et une grande régularité d'usinage lors de l'usinage du graphite, ce qui les rend particulièrement adaptés à l'usinage de contours de haute précision et au fraisage fin de formes d'électrodes complexes.
Il convient de noter que les outils PCD présentent un coût initial élevé, mais leur durée de vie extrêmement longue et leur efficacité d'usinage stable permettent généralement de réduire considérablement le coût d'usinage par pièce. Pour les fabricants recherchant un usinage d'ébauche du graphite à haut rendement ou une finition de haute qualité, les solutions PCD permettent d'obtenir des taux d'usure extrêmement faibles et un contrôle qualité constant.
Cependant, les outils PCD présentent certaines limites d'utilisation, notamment leur inadaptation aux coupes intermittentes, aux charges d'impact élevées ou aux usinages de surface tridimensionnels complexes. De plus, le réaffûtage des outils PCD est relativement complexe et nécessite l'intervention d'un équipement professionnel. Ils ne peuvent pas être réparés et utilisés aussi fréquemment que les outils carbure standard.

Revêtement diamanté vs outils PCD : une comparaison complète
Dans l'usinage du graphite, il est crucial de trouver le juste équilibre entre longévité de l'outil, performances d'usinage, état de surface et maîtrise des coûts. Avec l'évolution de la technologie des fraises en graphite, les outils à revêtement diamant CVD et les outils PCD sont devenus les deux options les plus courantes. Bien que tous deux classés comme outils extra-durs, ils diffèrent considérablement en termes de stratégies d'application et de performances.
Outil de la vie
Les outils PCD pour le fraisage du graphite durent généralement plus longtemps et sont idéaux pour les environnements de production de masse où une faible fréquence de changement d'outils et des performances constantes sont essentielles. Les outils diamantés, quant à eux, sont plus adaptés aux charges légères, aux vitesses élevées et aux contours 3D complexes.
Efficacité d'usinage
Grâce à leurs arêtes de coupe robustes, les outils PCD permettent des profondeurs de coupe et des avances plus importantes, ce qui les rend parfaits pour les opérations d'ébauche. Les outils diamantés excellent en fraisage à sec à grande vitesse, garantissant une avance régulière et une excellente dissipation thermique, idéale pour les opérations de finition.
Qualité de surface
Les deux types permettent d'obtenir des finitions de surface élevées et des tolérances serrées. Cependant, les outils PCD offrent généralement des performances légèrement supérieures en termes de précision et d'uniformité des contours, ce qui est particulièrement important pour la finition complexe des moules.
Compatibilité des machines
Les fraises PCD sont mieux adaptées aux centres d'usinage rigides équipés de broches à couple élevé. Les fraises diamantées pour graphite sont plus compatibles avec les broches à grande vitesse et les changeurs d'outils automatisés, notamment dans les environnements 5 axes.
Considérations économiques
Bien que les outils PCD aient un coût initial plus élevé, ils permettent de réduire le coût par pièce grâce à une fréquence de changement d'outil réduite et à une utilisation prolongée. Les outils diamantés sont plus abordables à l'unité, mais nécessitent des remplacements plus fréquents, ce qui les rend plus adaptés aux petites séries ou aux productions variées.

Choisir la meilleure solution d'outillage pour vos conditions d'usinage
Dans le cas typique de l'usinage à forte usure du fraisage du graphite, le choix de l'outil détermine non seulement la qualité de l'usinage, mais affecte également directement le taux d'utilisation des équipements, le cycle de production et la maîtrise des coûts unitaires. Par conséquent, lors du processus de sélection de l'outil, les ingénieurs doivent tenir compte de leurs propres conditions de travail pour développer des solutions d'application ciblées et réalisables. Face aux deux principales voies techniques que sont les outils PCD et les outils diamantés, une analyse comparative scientifique et une réflexion approfondie sont particulièrement cruciales.
Tout d'abord, l'adaptabilité de votre équipement au type d'outil doit être évaluée en tenant compte des paramètres d'usinage, de la rigidité de la broche de la machine, du mode de refroidissement et de la stabilité du montage. Par exemple, une broche à grande vitesse avec un système de liaison cinq axes est plus adaptée aux fraises diamantées pour la finition du graphite. Un centre d'usinage trois axes, doté d'une grande rigidité et axé sur l'efficacité de l'usinage d'ébauche, peut mieux exploiter les avantages des fraises PCD pour l'usinage du graphite.
Deuxièmement, pour équilibrer coût et performance du procédé, il est nécessaire de prêter attention non seulement au prix d'achat de l'outil, mais aussi à son coût unitaire et à son rendement, en tenant compte de facteurs tels que sa durée de vie, son cycle de changement, sa possibilité de réaffûtage et son temps d'usinage. Une stratégie raisonnée est essentielle pour choisir des fraises en graphite rentables.
Plus important encore, les caractéristiques de la pièce et les objectifs d'usinage doivent également être des critères importants pour le choix des outils. Par exemple, les électrodes en graphite présentant des exigences élevées en matière de qualité de surface, de structures tridimensionnelles complexes ou de détails fins sont plus adaptées aux outils diamantés à revêtement dense et à forte adaptabilité ; tandis que les moules en graphite aux formes régulières, aux lots stables et aux exigences de cohérence dimensionnelle élevées peuvent être traités efficacement avec des outils PCD en premier lieu.
De plus, une communication technique continue avec des fournisseurs d'outils fiables est essentielle pour optimiser les stratégies de sélection d'outils. Les fournisseurs SANHO peuvent non seulement proposer différents modèles de fraises en graphite pour des besoins d'usinage spécifiques, mais aussi optimiser en permanence les solutions de coupe et recommander des paramètres d'adaptation en fonction des retours des utilisateurs, afin d'optimiser la coordination des processus et l'efficacité de la ligne de production.