


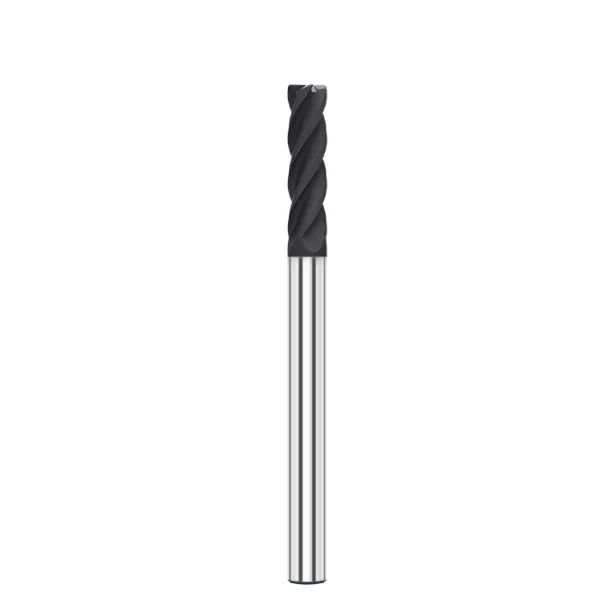
Dans la fabrication de moules de précision et la production d'électrodes, les ingénieurs sont souvent confrontés à un problème récurrent : malgré des tolérances dimensionnelles strictes après finition, des microbavures apparaissent sur les bords des composants en graphite. Ces minuscules bavures compromettent les performances d'usinage par électroérosion (EDM) ultérieures, la précision d'assemblage et la qualité de surface globale.
Nous avons récemment assisté un client spécialisé dans la fabrication de moules de précision, confronté à des difficultés avec des électrodes en graphite à parois minces. Si l'ébauche se déroulait sans problème, des bavures irrégulières apparaissaient constamment sur les arêtes vives lors de la passe finale. Le client a d'abord incriminé la matière première, mais notre audit sur site a démontré le contraire. Ces bavures résultaient d'une combinaison inadéquate des propriétés du matériau, de l'usure de l'outil, des paramètres de coupe et de la stabilité de la machine.
En usinage CNC du graphite, une bavure est rarement simplement due à de la matière non usinée. Il s'agit d'un défaut dynamique causé par la fragmentation des particules, l'écaillage des arêtes et des forces de coupe instables. Sans stratégies de fraisage du graphite optimisées, même les outils haut de gamme sont voués à l'échec. Des paramètres de fraisage incorrects entraînent inévitablement l'écaillage des arêtes et une mauvaise intégrité de surface.
Pour éviter les bavures, il est nécessaire d'évaluer l'ensemble du système d'usinage, et non pas seulement de changer les fraises. La réussite repose sur la géométrie de l'outil, les vitesses d'avance, la trajectoire de l'outil, l'évacuation des poussières et les tolérances de finition. Pour les travaux de haute précision, nous recommandons les fraises à revêtement diamant. Leur dureté exceptionnelle garantit des arêtes de coupe affûtées, réduit l'usure de l'outil et élimine les défauts d'usinage.
Ce guide explore les causes profondes de la formation de bavures lors de l'usinage du graphite, en s'appuyant sur une expérience concrète en atelier. Vous apprendrez à mettre en place un processus de contrôle qualité robuste pour l'usinage CNC du graphite grâce au réglage des paramètres et au choix approprié des outils.
En usinage du graphite, le véritable défi ne consiste pas seulement à réaliser une seule passe, mais à maintenir une précision sans bavures de manière constante sur de longues séries de production. N'est-ce pas précisément le résultat que tout ingénieur en usinage s'efforce d'atteindre ?
Analyse des bavures d'usinage du graphite : pourquoi l'usinage CNC du graphite a-t-il tendance à produire des bavures ?
Dans la production de précision d'électrodes et de moules, la formation persistante de bavures en graphite est une source de frustration pour les opérateurs expérimentés. De nombreux ateliers supposent que l'utilisation d'outils ultra-durs et de tolérances serrées permet d'éviter automatiquement les défauts d'arête. Or, l'expérience montre que la formation de bavures résulte d'une interaction complexe entre le grain du matériau, les paramètres de coupe et l'état de l'outil.
Nous avons récemment audité un atelier d'usinage d'électrodes en graphite complexes qui présentait un écaillage important des arêtes, malgré la conformité des contrôles dimensionnels. La cause profonde n'était pas uniquement la durée de vie de l'outil, mais aussi les variations des charges de coupe lors des passes de finition et la rigidité des trajectoires d'outil. L'élimination des bavures dans l'usinage CNC du graphite nécessite l'optimisation de l'ensemble du processus de coupe, et non une simple réduction de la profondeur de passe.
Mécanisme de formation des bavures sur les bords du graphite : comment les propriétés du graphite affectent-elles les bavures d’usinage ?
La micromécanique de la formation des bavures sur les arêtes de coupe du graphite découle directement des propriétés intrinsèques de ce matériau. Contrairement aux métaux qui se déforment plastiquement sous charge, le graphite est extrêmement fragile et se rompt par fracture fragile et fissuration aux joints de grains. Lors de la sortie des arêtes de coupe du matériau, une concentration de contraintes incontrôlée provoque des éclats microscopiques au lieu de coupes nettes.
Lors du fraisage à grande vitesse, des facteurs tels que la granulométrie, la densité et la microporosité influencent fortement l'intégrité des arêtes. Des avances excessives sur des sections à parois minces dépassent la résistance à la traction locale du matériau, provoquant un écaillage important des arêtes. Un usinage réussi exige d'adapter la charge de copeaux et la géométrie des arêtes à la nuance de graphite spécifique, plutôt que d'appliquer les principes classiques de l'usinage des métaux.
Analyse des défauts d'usinage du graphite : relation entre les bavures, l'écaillage des bords et les défauts de surface
En atelier, une bavure d'usinage du graphite apparaît rarement comme un défaut de qualité isolé. Elle coexiste généralement avec d'autres défauts d'usinage du graphite, tels que des micro-écaillages, une rugosité de surface excessive et des arrachements de matière localisés. Ces défauts sont interdépendants et souvent déclenchés par de légères variations de la force de coupe dues à l'usure de l'outil.
Pour les électrodes d'électroérosion de précision, une mauvaise définition des bords compromet directement la précision de la décharge et la finesse de la cavité du moule. Lors du diagnostic des défauts de surface, les ingénieurs doivent examiner l'ensemble de la chaîne de processus, et pas seulement la coupe finale. Les bavures sont généralement un signe avant-coureur d'instabilité du système, qu'elle soit due à une mauvaise aspiration des poussières, à des trajectoires d'outil inadaptées ou à des avances trop rapides.
Comment la fragilité du graphite provoque-t-elle l'écaillage et les bavures sur les bords ?
Comprendre la fragilité du graphite est essentiel pour maîtriser l'écaillage des arêtes sur les détails fins et les angles vifs. Le graphite synthétique étant composé de grains de carbone liés entre eux, des forces de coupe instables provoquent facilement des microfissures aux joints de grains. Ceci explique pourquoi les géométries standard se rompent brutalement lors du passage à des cavités profondes ou à des parois fines et délicates.
Nous prévenons ces défauts grâce à l'utilisation de fraises spécialisées avec des angles de coupe adaptés, des vitesses de broche plus élevées et des surépaisseurs de finition optimisées. Ces réglages répartissent uniformément les forces de coupe, réduisant ainsi les projections de matière. Avez-vous déjà produit une électrode en graphite ayant passé avec succès tous les contrôles de la machine à mesurer tridimensionnelle (MMT), mais ayant malgré tout échoué à l'inspection visuelle en raison de défauts d'arête ?
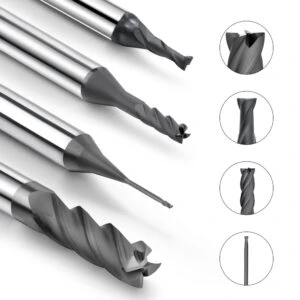
Amélioration de la qualité d'usinage du graphite : facteurs clés influençant les bavures
Dans la production de précision d'électrodes et de composants en graphite, les défauts de bord résultent rarement d'une simple erreur localisée. Même avec des outils spécialisés et des tolérances strictes, des microbavures et des ébréchures apparaissent. L'analyse pratique démontre que la qualité d'usinage du graphite repose sur la maîtrise de l'ensemble de la chaîne de production, de la sélection des matières premières à la stabilité des machines.
Améliorer la qualité ne se résume pas à augmenter les vitesses d'avance ; il est essentiel de stabiliser la force de coupe tout en maintenant la productivité. Dans les applications de haute précision, comme les inserts de moule, de légères variations de la force de coupe peuvent instantanément endommager les arêtes les plus fines. C'est pourquoi nous évaluons l'usure de l'outil, sa trajectoire, la charge de copeaux et la gestion des poussières comme un système interdépendant, plutôt que de considérer les bavures comme des défauts isolés.
Comment les bavures affectent-elles la qualité de la finition de surface du graphite ?
Dans la production d'électrodes de précision, l'inspection visuelle ne se limite pas au contrôle dimensionnel. Les microbavures présentes sur les angles vifs modifient le profil de l'électrode et perturbent les électrodes lors de l'usinage par électroérosion (EDM). Cette instabilité réduit l'efficacité de la combustion, engendre des décharges irrégulières et dégrade la qualité de la finition de surface en graphite de la cavité finale.
Nous avons récemment résolu un problème où, malgré la conformité des électrodes en graphite aux spécifications de la machine à mesurer tridimensionnelle (MMT), l'efficacité de l'usinage par électroérosion (EDM) chutait considérablement. Un examen approfondi a révélé la présence de microbavures le long des passes de finition, qui perturbaient l'écartement des électrodes. Plutôt que de recourir à un ébavurage manuel risqué, nous avons résolu le problème en optimisant les trajectoires d'outil, en affinant la préparation des arêtes et en équilibrant les avances de finition.
Comment l'usure des outils augmente-t-elle les bavures lors de l'usinage CNC du graphite ?
L'état de l'outil influe directement sur la stabilité de coupe lors des productions en continu. Le graphite, très abrasif, use rapidement les arêtes de coupe en carbure, arrondissant leur pointe. À mesure que l'outil s'use, le cisaillement net se transforme en écrasement et en arrachement, augmentant considérablement le risque d'éclatement lors de l'usinage CNC du graphite.
Les ingénieurs ne doivent jamais évaluer la durée de vie d'un outil uniquement en fonction du nombre de pièces usinées ou du nombre total d'heures de coupe. Une usure subtile des flancs provoque souvent des bavures bien avant d'entraîner des erreurs dimensionnelles visibles sur la machine à mesurer tridimensionnelle (MMT). Le contrôle du retour acoustique, de la texture de surface et de l'affûtage des angles permet aux opérateurs de remplacer ou d'intervertir les fraises avant que des micro-ébréchures n'endommagent les pièces finies.
Comment la stabilité du système d'usinage du graphite affecte-t-elle la qualité de l'usinage ?
Un système d'usinage du graphite robuste et intégré est bien plus important qu'un simple outil haut de gamme. Un processus complet comprend la rigidité de la machine-outil, des contrôles thermiques précis, des paramètres de trajectoire d'outil dynamiques, une évacuation efficace des poussières et un maintien sûr de la pièce. Toute instabilité, même minime, amplifie les forces de coupe et engendre des défauts d'arête inacceptables.
Par exemple, une rigidité de broche insuffisante engendre des micro-vibrations, tandis qu'une aspiration déficiente favorise l'accumulation de poussières abrasives dans les coupes et accélère l'usure des outils. Ces variations mineures s'accumulent et se traduisent par des ébréchures et des états de surface irréguliers d'une série d'usinages à l'autre. Votre atelier se contente-t-il de changer les fraises pour résoudre les problèmes de bavures, ou optimise-t-il l'ensemble du système d'usinage ?
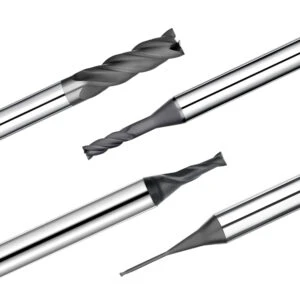
Optimisation des stratégies de fraisage du graphite : méthodes pour réduire les bavures sur les bords
Dans la production d'électrodes de précision, les défauts d'arête proviennent souvent d'une logique de trajectoire d'outil inadéquate plutôt que d'un manque d'affûtage de l'outil. Les trajectoires d'outil standard pour l'usinage des métaux ne tiennent pas compte de l'extrême fragilité du graphite. Lors de l'usinage de cavités complexes, de nervures à parois minces ou d'angles vifs, des directions de coupe et des surépaisseurs non optimisées laissent les arêtes délicates sans support, ce qui entraîne de graves microfissures.
L'élaboration de stratégies efficaces d'usinage du graphite exige l'adaptation des trajectoires d'outils FAO à la mécanique de rupture spécifique de ce matériau. La maîtrise de l'engagement dans les angles, le lissage des transitions directionnelles et l'équilibrage des surépaisseurs entre l'ébauche et la finition permettent de réduire considérablement les chocs mécaniques. Pour les plaquettes de moule de haute précision, une stratégie de trajectoire d'outil stable et adaptée est bien plus cruciale que la simple recherche de taux d'enlèvement de matière élevés.
Comment une stratégie de fraisage du graphite efficace permet-elle de réduire les contraintes de coupe ?
Les pics de pression incontrôlés lors de l'usinage à grande vitesse sont une cause majeure d'éclatement des arêtes. Lorsqu'une fraise pénètre brusquement dans la matière ou change de direction de manière abrupte au niveau des angles, la pression de coupe augmente instantanément. Ce pic de pression provoque l'éclatement local des grains de carbone au lieu d'un cisaillement net, générant ainsi des bavures irrégulières le long du contour.
Les ingénieurs doivent optimiser les mouvements d'entrée, les profondeurs de passe et les techniques d'entrée dans les angles afin de réduire les contraintes de coupe. L'utilisation de rampes hélicoïdales, de passes trochoïdales et de transitions d'angle filtrées par arc permet de maintenir une charge de copeaux uniforme. Des forces de coupe régulières et prévisibles préviennent l'écaillage prématuré des arêtes et préservent la géométrie cible pour les passes de finition ultérieures.
Comment éviter la formation de bavures sur les bords lors de l'ébauche et de la finition ?
La transition entre l'ébauche et la finition détermine directement l'intégrité des arêtes. Pour gagner du temps, les ateliers laissent souvent une quantité de matière insuffisante après l'ébauche, ce qui oblige l'outil de finition à travailler avec des quantités de matière variables. Cette charge de matière irrégulière induit des vibrations, des fluctuations thermiques et un écaillage catastrophique des arêtes sur les pièces fines.
Nous recommandons de répartir les surépaisseurs en fonction de la géométrie de la pièce et de l'épaisseur de paroi. Les opérations d'ébauche doivent privilégier un enlèvement de matière rapide et stable, tout en préservant un support de paroi uniforme. Les passes de finition peuvent ensuite être réalisées sous des charges de copeaux minimales et constantes, permettant ainsi aux outils affûtés de cisailler les arêtes proprement, sans provoquer de fissures de contrainte ni de bavures importantes.
Impact du fraisage en montée par rapport au fraisage conventionnel sur les bavures de graphite
L'évaluation du fraisage en avalant par rapport au fraisage conventionnel est cruciale pour obtenir une qualité d'arête irréprochable. Le fraisage en avalant réduit le frottement de l'outil et démarre avec une épaisseur de copeau maximale, concentrant ainsi les efforts de coupe dans la masse rigide du matériau plutôt que sur l'arête fragile et non soutenue. Cependant, sa réussite dépend fortement de la rigidité de la machine-outil, du contrôle du jeu et d'un bridage correct de la pièce.
En atelier, nous adaptons les modes de coupe aux géométries spécifiques des pièces. Le fraisage en avalant est privilégié pour la finition des profils extérieurs afin de diriger les vecteurs de coupe vers l'intérieur et de protéger les angles fragiles. Le fraisage conventionnel peut être utilisé stratégiquement pour l'usinage de cavités profondes où le risque d'accumulation de copeaux est élevé. Vos programmeurs FAO utilisent-ils des trajectoires d'outil standardisées ou adaptent-ils le mouvement de l'outil spécifiquement à la structure fragile du graphite ?
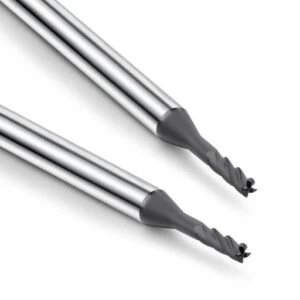
Réglage des paramètres de fraisage du graphite : comment réduire les bavures grâce aux paramètres d’usinage ?
Lorsque des problèmes de bavures surviennent en atelier, les machinistes se précipitent souvent pour remplacer les fraises. Pourtant, l'outillage est rarement le seul responsable. Lors de l'usinage de matériaux fragiles, le réglage des paramètres de fraisage du graphite en fonction de la densité du grain du matériau détermine directement la qualité du tranchant. Ajuster la vitesse de broche, la charge sur les copeaux et la profondeur de passe avec le même outil produit des résultats très différents en termes de qualité de tranchant.
Nous avons déjà audité un atelier de fabrication d'électrodes de précision où, malgré une usure uniforme des outils, des micro-bavures endommageaient les arêtes de coupe. Le programmeur avait appliqué des avances standard pour la coupe des métaux, provoquant des pics de force irréguliers qui cassaient les angles fragiles. Pour optimiser efficacement les paramètres, il est nécessaire d'équilibrer le diamètre de l'outil, la densité du graphite et la géométrie de la pièce, plutôt que de modifier des réglages isolés.
Comment la vitesse de coupe influence-t-elle la formation de bavures lors du fraisage du graphite ?
La vitesse de coupe détermine l'interaction dynamique entre l'arête de coupe et les particules de carbone. Un réglage incorrect de la vitesse de coupe déstabilise l'enlèvement de matière, provoquant un arrachement important de l'arête ou une usure prématurée de l'outil. Cet équilibre est d'autant plus crucial lors de l'utilisation de micro-fraises, où des vitesses inadaptées compromettent à la fois l'efficacité de coupe et l'intégrité de la surface.
Nous ajustons les vitesses de coupe en fonction de la dureté Shore du graphite, du diamètre de l'outil et de la phase d'usinage. Les passes d'ébauche nécessitent un équilibre entre les taux d'enlèvement de matière et la stabilité de l'outil, tandis que les opérations de finition privilégient la conservation d'un tranchant optimal. L'adaptation de la vitesse de coupe à la microstructure du matériau garantit un cisaillement net des grains et élimine les bavures résiduelles.
Comment la vitesse d'avance et la profondeur de passe affectent-elles les bavures lors de l'usinage du graphite ?
Une vitesse d'avance et une profondeur de passe excessives sont les principales causes d'écaillage des arêtes. Une vitesse d'avance trop élevée augmente la force par dent, ce qui provoque l'effritement des arêtes en graphite non soutenues au lieu de leur cisaillement. De même, une profondeur de passe axiale trop importante induit une déviation de l'outil, provoquant un écaillage important sur les parois fines et délicates.
En production, nous adaptons les paramètres à la géométrie locale plutôt que d'appliquer des réglages standardisés. Si les zones massives supportent un enlèvement de matière important, les trajectoires d'outil proches des profils finaux nécessitent un engagement réduit. L'utilisation de plusieurs passes de finition superficielles maintient une pression de coupe constante, protégeant ainsi les profils d'angle fragiles et garantissant une précision sans bavures.
Comment optimiser la vitesse de broche pour améliorer la finition de surface du graphite ?
Un réglage précis de la vitesse de broche est essentiel pour minimiser les vibrations et optimiser la finition de surface du graphite. Un régime de rotation optimal prévient les harmoniques responsables des vibrations de l'outil et des micro-écaillages. En cas de différence entre la vitesse de broche et les avances, la rugosité de surface se dégrade rapidement, même si les tolérances dimensionnelles affichées par la machine à mesurer tridimensionnelle semblent correctes.
Les ingénieurs doivent évaluer l'harmonie des paramètres en surveillant la charge de la broche, le bruit de coupe et le brillant de surface. Lors des passes de finition, l'augmentation de la vitesse de broche combinée à la réduction de l'avance par dent permet d'obtenir une surface polie et une netteté d'arête impeccable. Votre atelier utilise-t-il des vitesses et des avances standard pour toutes les opérations, ou les paramètres sont-ils optimisés pour des qualités de graphite spécifiques ?

Sélection des fraises en graphite : Choisir l’outil adéquat pour minimiser les bavures lors de l’usinage du graphite
Dans la fabrication de composants en graphite de précision, la qualité des arêtes dépend souvent du choix approprié de la fraise en graphite . Si les ateliers privilégient parfois le coût ou la vitesse d'usinage, la compatibilité géométrique de l'outil est bien plus cruciale pour éviter les microbavures. Ceci est particulièrement vrai pour les structures à cavités profondes et les profils d'électrodes fins, où la dynamique de coupe détermine l'intégrité des arêtes.
Nous avons récemment assisté un mouliste utilisant des fraises en carbure à usage général pour la finition d'électrodes complexes. Malgré des tolérances dimensionnelles acceptables, des micro-fractions persistaient au niveau des angles vifs. Notre analyse a démontré que la géométrie standard du tranchant était incompatible avec la mécanique de la rupture du graphite. Le choix de l'outil en fonction de la nuance de matériau, de la profondeur de passe et de la densité des détails est essentiel pour une production sans défaut.
Comment la géométrie des fraises en graphite influence-t-elle la qualité du tranchant ?
Les variations de géométrie des fraises en graphite — notamment le nombre de goujures, l'angle d'hélice et les angles de dépouille — influent directement sur les performances de coupe. Un tranchant inégal ou une évacuation insuffisante des copeaux accroissent la résistance à la coupe, provoquant l'écrasement du grain et l'écaillage des arêtes. Une conception d'outil appropriée garantit une évacuation fluide des copeaux tout en minimisant les chocs mécaniques sur les angles fragiles de la pièce.
En atelier, nous optimisons l'efficacité de coupe, la robustesse des arêtes de coupe et l'évacuation des copeaux en fonction de la pièce usinée. Des angles de dépouille trop importants peuvent entraîner une usure prématurée, tandis que des arêtes émoussées écrasent la matière au lieu de la couper proprement. L'optimisation de la géométrie de l'outil en fonction de la nuance de graphite utilisée garantit un enlèvement de matière stable et élimine les défauts d'arête.
Comment choisir entre les fraises en graphite à 2 et 4 dents ?
Le choix entre les fraises en graphite à 2 et 4 dents dépend entièrement de l'objectif de l'usinage. Les fraises à deux dents, grâce à leurs gorges plus larges, sont idéales pour l'ébauche et le rainurage profond, où une évacuation efficace des poussières est essentielle. À l'inverse, les fraises à quatre dents offrent une rigidité supérieure du noyau et une fréquence de passage plus élevée, ce qui les rend préférables pour les passes de finition de précision.
Pour les applications de haute précision, nous combinons les deux types d'outils tout au long du processus. Les passes d'ébauche utilisent des fraises à deux dents pour une évacuation optimale des poussières, tandis que les passes de finition font appel à des fraises à quatre dents afin de minimiser les vibrations et de contrôler la texture de surface. Cette association stratégique réduit les harmoniques de coupe et prévient l'écaillage catastrophique des arêtes.
Comment une conception de tranchant affûté contribue-t-elle à minimiser les bavures sur les bords en graphite ?
Un tranchant affûté et adapté est essentiel pour éviter l'éclatement lors de l'usinage de structures en carbone fragiles. Le graphite se rompt par fracture des particules plutôt que par formation continue de copeaux ; un tranchant émoussé ou mal préparé à l'affûtage agit comme un marteau, écrasant les joints de grains. Un tranchant stable et extrêmement affûté coupe les particules proprement sans propager de microfissures.
Pour préserver ce tranchant lors d'une production continue, nous associons une préparation de pointe des arêtes à des revêtements diamantés spéciaux. Cette combinaison stabilise les forces de coupe, prévient l'arrondi prématuré des arêtes et garantit un profil net. Vos outils en graphite actuels sont-ils spécifiquement conçus pour l'enlèvement de matière fragile, ou utilisez-vous des modèles adaptés à la coupe des métaux ?

Fraises en graphite revêtues de diamant : des solutions d’outillage pour améliorer la qualité d’usinage du graphite
Dans la production en continu d'électrodes en graphite et de composants de moules, l'usure abrasive demeure une menace majeure pour la stabilité du procédé. L'usinage du graphite haute densité dégrade rapidement la géométrie des outils non revêtus. À mesure que les forces de coupe augmentent, les arêtes des pièces s'ébrèchent, les tolérances dérivent et la qualité de l'état de surface se détériore au fil des lots de production à grand volume.
Nous avons récemment audité un atelier produisant en grande série des électrodes en graphite. Les premières pièces, bien que conformes aux normes, présentaient des micro-écaillages apparus suite à la dégradation de l'outillage. La cause principale était une faible résistance à l'usure des outils sous l'effet d'un frottement continu. Le passage à des fraises en graphite revêtues de diamant a permis de stabiliser la mécanique de coupe bien mieux que le simple ajustement des vitesses et avances sur des fraises en carbure usées.
Comment les fraises en graphite revêtues de diamant réduisent-elles l'usure des outils ?
La dégradation des outils lors du fraisage du graphite est due au frottement constant de micropoudres abrasives sur l'arête de coupe à haute vitesse. Les fraises en carbure non revêtues présentent une usure en dépouille rapide, émoussant l'arête et augmentant l'écrasement mécanique. L'application de films diamantés à haute dureté contribue à réduire l'usure des outils en créant une barrière ultra-dure contre l'abrasion particulaire continue.
Ces fraises spécialisées tirent parti d'une dureté de surface extrême pour maintenir une géométrie d'arête affûtée même lors de cycles de coupe prolongés. Cependant, la durée de vie de l'outil ne dépend pas uniquement de la dureté du revêtement ; le choix du substrat, la préparation de l'arête et l'adhérence du revêtement sont tout aussi essentiels. L'adéquation de ces facteurs à vos paramètres d'usinage garantit des performances prévisibles sur de longues séries de production.
Comment le revêtement diamant améliore-t-il la finition de surface du graphite ?
Le maintien d'une rugosité de surface minimale exige un profil de coupe précis et stable, résistant à l'arrondi des arêtes. Avec l'usure des fraises standard, le mécanisme de coupe passe du cisaillement au frottement abrasif, engendrant des marques d'outil importantes et des arrachements de matière localisés. Dans la production d'électrodes par électroérosion de précision, la préservation de l'intégrité des arêtes conditionne directement la qualité finale de la cavité.
Dans des conditions d'usinage optimales, l'application d'un revêtement diamant de haute qualité prévient l'usure prématurée des arêtes et préserve les spécifications de finition de surface du graphite. Toutefois, les revêtements diamant ne constituent pas une solution miracle aux défauts de processus sous-jacents. En présence de vibrations machine, de vitesses d'avance inadaptées ou d'un contrôle insuffisant des poussières, la simple mise à niveau de l'outillage ne permettra pas d'éliminer les défauts de qualité.
Comment choisir un fabricant fiable de fraises en graphite revêtues de diamant ?
Le choix d'un fournisseur d'outillage exige d'évaluer son expertise technique plutôt que de se limiter à une simple comparaison des prix. Un fournisseur qualifié doit faire preuve d'une maîtrise rigoureuse du processus de revêtement, d'une sélection appropriée du substrat à micrograins et d'une connaissance approfondie de l'ingénierie d'application. Sa capacité à adapter la géométrie des outils aux densités de graphite spécifiques est déterminante pour la réussite à long terme de la production.
Lors de l'évaluation d'un fabricant de fraises en graphite à revêtement diamant , privilégiez les fournisseurs proposant des conseils adaptés à votre application, des préparations d'arêtes personnalisées et la validation des outils de test. Des partenaires fiables analysent l'ensemble de votre processus (aspiration des poussières, trajectoires d'outils, rigidité de la machine, etc.) afin de résoudre les problèmes de bavures et d'usure. Votre fournisseur actuel propose-t-il des fraises standard ou des solutions sur mesure pour vos opérations d'usinage du graphite ?
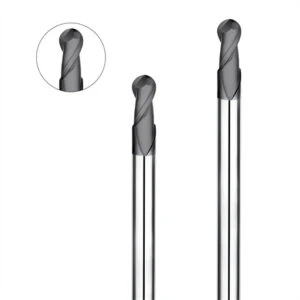
Optimisation du système d'usinage du graphite : mise en place d'un processus stable et sans bavures
Pour obtenir des pièces en graphite homogènes et sans bavures, il ne suffit pas d'ajuster des variables isolées. La géométrie des outils, la logique des trajectoires, les paramètres et la stabilité de la machine interagissent constamment en atelier. Même avec un outil neuf à revêtement diamant, une trajectoire irrégulière peut ébrécher les arêtes vives. Inversement, des avances optimisées ne peuvent compenser le faux-rond de la broche ni une rigidité insuffisante du bridage.
L'optimisation réussie d'un système d'usinage du graphite repose sur l'alignement de chaque maillon de la chaîne de production. Les ingénieurs qui usinent des électrodes d'électroérosion de précision ou des inserts de moule complexes doivent évaluer leur flux de travail dans son ensemble : la géométrie de l'outil est-elle adaptée à la nuance de matériau ? Les paramètres sont-ils optimisés pour la géométrie de la pièce ? La rigidité de la machine permet-elle de supporter des forces de coupe régulières ? La résolution de ces problèmes garantit une qualité fiable et constante.
Comment la configuration des machines CNC permet-elle un usinage du graphite de haute qualité ?
De nombreux défauts d'arête proviennent de limitations de stabilité de la machine plutôt que d'erreurs de programmation. Le graphite cassant est extrêmement sensible aux micro-vibrations et aux fluctuations dynamiques de la force de coupe. Lors de l'usinage de cavités profondes ou de nervures fines, il est crucial de vérifier la précision de la broche, le porte-à-faux de l'outil, la rigidité du montage et le réglage de l'accélération des axes.
Un réglage adéquat de la machine CNC assure l'amortissement nécessaire à un enlèvement de matière continu. La minimisation du dépassement de l'outil, la sécurisation du bridage et la vérification du faux-rond de la broche éliminent les vibrations anormales susceptibles d'endommager les angles fragiles. Le maintien d'une rigidité élevée de la machine garantit des passes de coupe régulières, prévenant l'écaillage des arêtes et préservant des tolérances de surface serrées lors de la production en série.
Comment le contrôle des poussières de graphite réduit-il les défauts d'usinage ?
L'évacuation des poussières de graphite est un paramètre essentiel souvent négligé par les responsables d'atelier. L'accumulation de poussières de carbone abrasives dans la zone de coupe modifie la charge de copeaux, accélère l'usure des outils et dégrade les états de surface. Un contrôle efficace des poussières de graphite préserve directement la qualité des pièces et la durée de vie des composants de la machine.
L'aspiration haute performance maintient la zone de coupe propre, évitant ainsi le recoupage par les poussières abrasives et l'accumulation de chaleur. Une aspiration efficace assure un contact régulier entre l'outil et la pièce, réduisant l'arrondi prématuré des arêtes et les rayures superficielles. En production de masse, la gestion des poussières n'est pas une simple formalité : c'est un mécanisme essentiel de contrôle qualité.
Comment les outils, les paramètres et les équipements s'associent-ils pour former un système complet d'usinage du graphite ?
Pour obtenir une précision fiable, il est indispensable de mettre en place un système d'usinage du graphite complet où outils, paramètres et mécanismes de la machine fonctionnent en parfaite harmonie. Modifier isolément les fraises ou les vitesses d'avance ne donne que rarement des résultats durables. L'approche la plus efficace consiste à concevoir un processus intégré, adapté à la nuance de graphite et à la géométrie de la pièce.
Si vous rencontrez actuellement des problèmes de bavures récurrentes, de durée de vie irrégulière des outils ou de mauvais états de surface, examinez votre processus de fabrication. Vos outils sont-ils conçus spécifiquement pour la fragilité du graphite ? Vos paramètres de trajectoire d'outil garantissent-ils une charge de copeaux uniforme ? Dans votre configuration actuelle, quel est le principal facteur limitant la qualité des arêtes de coupe : l'outillage, les paramètres ou la coordination globale du système ?
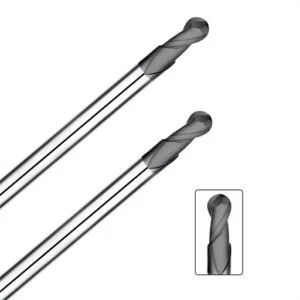
FAQ : Fraises d'usinage en graphite
Après des années d'assistance aux fabricants de moules de précision et d'électrodes, les défauts d'arêtes et les irrégularités de finition demeurent des défis d'ingénierie majeurs. L'écaillage incontrôlé des arêtes lors de la finition résulte rarement d'une défaillance ponctuelle. Il est plutôt le résultat cumulatif de la fragilité du matériau, de la dégradation de l'outil, d'inadéquations des paramètres et de trajectoires d'outil non optimisées.
Cette FAQ répond aux questions fréquentes en atelier, en s'appuyant sur une solide expérience en usinage. Vous y trouverez des conseils pratiques sur les causes profondes des bavures, les techniques d'optimisation des processus, le choix des outils et l'impact réel des revêtements diamantés. Utilisez ces solutions d'experts pour analyser vos équipements, vos matériaux et vos paramètres actuels et obtenir des finitions impeccables.
Pourquoi l'usinage CNC du graphite crée-t-il des bavures ?
Dans les matériaux carbonés fragiles, une bavure d'usinage en graphite ne correspond pas à une déformation ductile comme sur l'aluminium ou l'acier ; il s'agit d'un défaut de fracture localisé. Le graphite étant dépourvu de déformation plastique, l'enlèvement de matière se fait par microfissuration et détachement de particules. Lorsque les forces de coupe augmentent brusquement ou que les outils s'émoussent, la concentration de contraintes localisée provoque la fragmentation irrégulière des grains de carbone le long des arêtes non soutenues.
Pour éviter l'écaillage des arêtes, il est nécessaire de contrôler les forces de coupe, l'affûtage des outils et les trajectoires d'outil dans les angles. Des avances trop rapides, des profondeurs de passe excessives, des réglages de fraisage en avalant inadéquats et un faux-rond de la broche aggravent considérablement l'écaillage des arêtes. Le maintien d'une charge de copeaux constante et l'utilisation d'outils affûtés permettent d'éviter la rupture fragile le long des bords délicats du profil.
Comment réduire les bavures sur les bords du graphite lors de l'usinage CNC ?
Pour réduire les bavures sur les arêtes de graphite, les ingénieurs doivent optimiser l'ensemble de la séquence d'usinage plutôt que de s'appuyer sur un post-traitement manuel. Il convient de commencer par affiner les surépaisseurs entre les opérations d'ébauche et de finition afin de garantir des efforts de coupe uniformes. Il est impératif d'utiliser des méthodes d'entrée filtrées par arc et des routines d'angle arrondi pour éviter les pics de force brusques lors du passage de l'outil aux arêtes.
En atelier, il est essentiel de maintenir l'affûtage des outils, de contrôler l'avance par dent et d'optimiser l'aspiration des poussières. Des transitions fluides dans les trajectoires d'outils FAO préviennent les microfissures le long des angles vifs et des arêtes fragiles. De plus, garantir la rigidité de la machine-outil et minimiser le faux-rond de la broche éliminent les vibrations anormales susceptibles de provoquer des ébréchures catastrophiques.
Quelle fraise en graphite est la meilleure pour un usinage du graphite sans bavures ?
Pour obtenir un usinage du graphite sans bavures, il est nécessaire de sélectionner les fraises en fonction de la géométrie de la pièce et de la densité du graphite. Il n'existe pas de fraise universelle. Les petites électrodes requièrent des arêtes de coupe extrêmement affûtées et des angles de dépouille importants, tandis que le rainurage de cavités profondes exige une rigidité maximale du noyau et une évacuation optimale des poussières.
Évaluez le nombre de dents, la résistance du noyau, les angles d'hélice et les types de revêtement pour chaque phase d'usinage. Les fraises à deux dents excellent dans l'ébauche et le rainurage profond grâce à une évacuation optimale des poussières. Les fraises à quatre dents offrent une rigidité de noyau et une fréquence de passage des dents supérieures, ce qui les rend idéales pour les passes de finition de haute précision.
Une fraise en graphite revêtue de diamant peut-elle améliorer la finition de surface du graphite ?
L'utilisation d'une fraise en graphite revêtue de diamant améliore considérablement la stabilité des arêtes de coupe et la qualité de surface lors des longues séries de production. La poussière de graphite, très abrasive, émousse rapidement les arêtes de coupe en carbure non revêtu, transformant la dynamique de coupe d'un cisaillement net en un frottement abrasif. Les films de diamant ultra-durs préservent la géométrie des arêtes de coupe, empêchant ainsi leur dégradation au fil du temps.
Cependant, un revêtement diamant ne peut compenser des paramètres d'usinage inadéquats ou des réglages imprécis. Si les trajectoires d'outil provoquent des vibrations, si les avances sont incorrectes ou si l'aspiration des poussières est insuffisante, des défauts de surface persisteront. Un revêtement diamant est optimal lorsqu'il est intégré à un système d'usinage déjà optimisé, doté de dispositifs de fixation stables et de paramètres précis.






