



Le mois dernier, un client allemand spécialisé dans la fabrication de moules nous a envoyé par courriel des photos de deux fraises à fileter en carbure monobloc cassées dans des trous borgnes, ainsi que d'un insert de matrice en métallurgie des poudres mis au rebut. La pièce était en acier pour travail à froid traité thermiquement sous vide et trempé à une dureté élevée de 65 HRC. L'atelier a utilisé les vitesses et avances standard du catalogue. L'outil s'est micro-ébréché à la première passe et s'est complètement cassé à la deuxième.
Après plus de 16 ans de fabrication d'outils de coupe et de dépannage en atelier en Europe et en Amérique du Nord, nous constatons constamment ce problème. Les règles de coupe standard deviennent inefficaces au-delà de HRC 60. L'usinage passe d'un cisaillement net des copeaux à un frottement sous haute pression et à un micro-clivage. Lors du traitement des aciers ultra-durs, les tableaux de catalogue et les cycles FAO par défaut sont synonymes d'outils cassés.
Pour réussir l'usinage à 65 Rockwell, la maîtrise de la dynamique de coupe est primordiale, bien plus que la seule épaisseur du revêtement. Il est indispensable de maîtriser la compensation d'avance par interpolation circulaire interne, le réglage précis de l'avance par dent (fz) et une configuration d'usinage rigoureuse. Si vous vous retrouvez avec des pièces à rebuter valant des milliers d'euros, posez-vous la question : le revêtement a-t-il brûlé à cause d'une vitesse de surface trop élevée, ou votre vitesse d'avance programmée était-elle erronée dès le départ ?
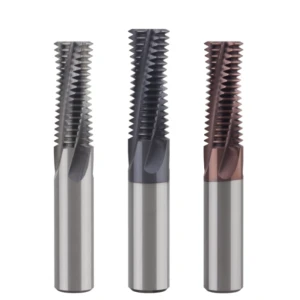
Usinage de l'acier trempé : pourquoi les paramètres standard de fraisage de filetage CNC entraînent-ils inévitablement des ébréchures à HRC65 ?
Utiliser les préréglages du catalogue ou les valeurs par défaut du logiciel de fabrication pour une dureté HRC65, c'est prendre le risque de casser l'outil. Nombre d'opérateurs tentent alors de réduire la vitesse de broche et d'arroser abondamment la cavité de liquide de refroidissement. À ce niveau de dureté, cette méthode ne tolère aucune erreur. La limite d'élasticité du substrat dépasse largement la limite de résistance des arêtes de coupe standard.
Les paramètres standard de fraisage de filetage CNC sont conçus pour la mécanique du cisaillement ductile, et non pour les métaux ultra-durs. À une dureté Rockwell C de 65 (HRC 65), l'arête de coupe ne subit pas une charge de copeaux régulière et progressive ; elle est soumise à des cycles d'impacts sévères et à haute fréquence. Ce martèlement mécanique violent, combiné à une chaleur de friction localisée extrême, provoque une usure rapide de l'arête et un écaillage catastrophique.
Un piège courant pour les clients occidentaux : négliger le faux-rond des outils et la rigidité des machines, ce qui entraîne une surcharge et un écaillage des arêtes de coupe.
Lors du dépannage des équipements sur le terrain en Amérique du Nord et en Allemagne, notre première étape consiste à vérifier le faux-rond de l'outil à l'aide d'un comparateur. Beaucoup trop d'ateliers utilisent encore des pinces BT40 ER standard vieilles de cinq ans, dont le faux-rond radial total dépasse 0.015 mm (0.0006 pouce). Si l'aluminium ou l'acier doux tolèrent ce faux-rond, il est fatal pour les aciers extrêmement durs.
Dans ces opérations, la charge de copeaux réelle par dent n'est souvent que de 0.005 à 0.008 mm. Si le faux-rond de votre outil est de 0.010 mm, une seule dent supporte la quasi-totalité de la charge de coupe. La plupart des plaintes concernant des outils défectueux ou des fractures de pointe inexpliquées proviennent en réalité d'un faux-rond important du porte-outil, qui surcharge instantanément une seule dent et provoque une rupture en chaîne.
Différence considérable en matière d'exigences de résistance à la flexion : filetage SKD11 (HRC 60–62) vs pièces trempées à HRC 65+
Les opérateurs nous demandent souvent pourquoi le fraisage de filetages avec l'acier SKD11 à une dureté Rockwell C (HRC) de 60 à 62 se déroule sans problème, alors que le passage à une matrice de poinçonnage HRC 65 détruit l'outil de coupe. La réponse réside dans la chute brutale de la ténacité à la rupture du matériau ( KIC ). À HRC 60, le SKD11 conserve une ductilité matricielle suffisante pour former des copeaux semi-continus et contrôlables sous charge standard.
Une fois qu'un traitement cryogénique ou un revenu à haute température porte la dureté d'un acier à outils à HRC65, la déformation plastique devient quasi nulle. On ne coupe plus des fibres métalliques, mais on écrase des carbures primaires ultra-durs. Observée au microscope d'atelier, l'usure d'un acier HRC60 présente une abrasion normale en dépouille, tandis qu'un acier HRC65 produit de nombreuses microfissures le long de la ligne de coupe, dues à des chocs mécaniques non amortis.
Sélection du substrat et du revêtement pour les fraises à fileter en carbure lors du fraisage de matériaux durs : seuil de résistance aux chocs pour les revêtements en carbure à grains ultrafins et composites AlTiN/TiAlSiN
Le choix d'outils pour des duretés extrêmes exige un équilibre entre résistance à l'usure et ténacité à l'impact. Nombre d'acheteurs optent par erreur pour les nuances de carbure de tungstène les plus dures et les plus fragiles. Pour nos fraises à fileter en carbure dédiées , fonctionnant à une dureté HRC 65, nous privilégions une structure granulaire ultra-fine de 0.2 à 0.4 µm, tout en limitant la teneur en cobalt à 10-12 % afin de préserver la résistance à la rupture transversale, essentielle.
Pour les revêtements, les monocouches standard d'AlTiN se dégradent rapidement sous l'effet de la chaleur de frottement à sec à 900 °C. Nous utilisons des revêtements nanocomposites dopés au silicium, tels que le TiAlSiN ou l'AlCrSiN, d'une dureté supérieure à HV3600. Le silicium ajouté forme une couche barrière amorphe de SiO₂ lors de la découpe, bloquant le transfert de chaleur vers le substrat et préservant la dureté à chaud, ce qui permet au tranchant de résister à la déformation.
Calcul des paramètres de fraisage de filetage : formules de base et règles de compensation pratiques
Les machinistes se demandent souvent pourquoi des données de coupe stables issues du tournage ou du surfaçage endommagent les fraises à fileter dès la moitié d'un trou. Le fraisage de filetage est un processus d'interpolation hélicoïdale simultanée sur trois axes. Il introduit des distorsions géométriques liées aux angles d'engagement instantanés, à l'évacuation des copeaux et aux rayons de contour. Sans tenir compte de ces mécanismes, le réglage des vitesses et des avances relève de la pure conjecture.
La maîtrise du calcul des paramètres de fraisage de filetage exige un équilibre entre la vitesse de coupe, l'avance par copeaux et la géométrie de la trajectoire d'interpolation. Lors de l'usinage de matériaux extrêmement durs, de petites erreurs de calcul engendrent des forces de déformation considérables. Un écart d'avance de seulement cinq microns peut faire exploser la pression de coupe au-delà de la limite de cisaillement de l'outil, provoquant une rupture immédiate.
Calcul de la vitesse de coupe de base et de la vitesse de broche : Détermination de la vitesse de coupe effective (Vc) et de la vitesse de broche (S) pour le fraisage de filetage HRC65
Pour le réglage de la vitesse de ligne pour l'acier HRC65, divisez par deux les valeurs standard avant trempe. Notre plage de référence se situe entre 25 et 45 m/min. Si votre centre d'usinage présente un équilibre dynamique exceptionnel et un porte-à-faux minimal, vous pouvez tester une vitesse de 50 m/min. Pour les machines plus anciennes présentant de faibles vibrations de broche, il est préférable de maintenir une vitesse entre 20 et 25 m/min.
Utilisez l'équation standard S = (1000·Vc)/(π·D) pour convertir la vitesse de coupe en tours par minute (tr/min). Pour une fraise de 4.5 mm réalisant un filetage M6 à 35 m/min, la vitesse de broche est d'environ 2476 tr/min. Lors du paramétrage d'une fraise à fileter HRC65, évitez les vitesses de coupe trop élevées. Une vitesse de rotation excessive provoque une surchauffe de l'arête de coupe et une usure rapide du revêtement protecteur.
Le défaut fatal du fraisage de filetage : pourquoi la vitesse d'avance au contour de la pièce (Ff) Ne doit jamais être utilisé comme avance d'outil (Fc)
Dans 70 % des cas de casses constatées en atelier, la cause première est cette erreur d'avance spécifique. Les programmeurs calculent l'avance de contour Ff au niveau de l'arête de coupe et collent directement cette valeur dans les blocs G02/G03. Or, les commandes numériques exécutent les mouvements le long de l'axe central de l'outil, et non au niveau du périmètre de coupe.
Lors de l'interpolation hélicoïdale interne, la pointe de l'outil décrit un grand cercle le long de la paroi du trou tandis que l'axe de rotation suit une orbite plus petite. L'application d'une avance de contour $F_f$ directement sur l'axe de la broche contraint la pointe de l'outil à se déplacer beaucoup plus vite que prévu. Cette multiplication géométrique augmente exponentiellement la quantité de copeaux, ce qui peut casser les fraises de petit diamètre dès qu'elles touchent la paroi.
Formule de correction de l'avance du centre d'outil : Dérivation de l'algorithme de compensation par interpolation circulaire pour les filetages internes et externes
Pour éviter les défauts d'arête, appliquez une compensation d'avance au centre de l'outil dans votre post-processeur ou votre code manuel. Pour les filetages intérieurs, le diamètre de la trajectoire centrale est égal au diamètre nominal du grand axe D_major moins le diamètre de l' outil D_tool . Calculez la vitesse d'avance requise par votre contrôleur à l'aide de :
Pour les filetages extérieurs, le centre de l'outil se déplace sur un diamètre supérieur à celui de la pièce, ce qui inverse le signe moins et le signe plus. En opérations intérieures, l'avance au centre corrigée Fc représente généralement seulement 25 % à 40 % de l'avance de l'arête de coupe. Avant de lancer la broche, vérifiez toujours si la valeur F du code G cible le profil ou l'axe de l'outil.
Plage critique d'avance par dent (fz) : un frottement excessif provoque un écrouissage, tandis qu'une avance excessive entraîne la rupture de l'outil.
Le réglage de la charge de copeaux sur l'acier 65 Rockwell exige une grande précision. La plage de fonctionnement pour l'avance par dent en fraisage de filetage est étroite, comprise entre 0.004 mm et 0.012 mm par dent. Si la profondeur du trou dépasse deux fois le diamètre de l'outil, commencez les premières passes à 0.005 mm/dent. Privilégiez la stabilité du processus et la durée de vie de l'outil au temps de cycle brut.
Ne réduisez jamais excessivement l'avance par souci de sécurité. Une avance inférieure à 0.003 mm/dent vous place en dessous du rayon d'affûtage du tranchant en carbure. L'outil frotte alors au lieu de cisailler, ce qui provoque un écrouissage de la surface de la pièce. Ce frottement entraîne une surchauffe de la face de dépouille et l'écaillage des dents suivantes dès la rotation suivante.
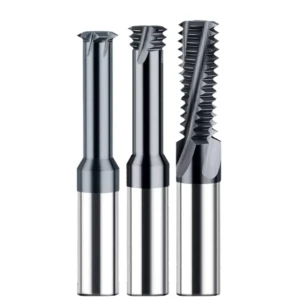
Paramètres de fraisage pour acier trempé : conception de la trajectoire d’outil et de l’avance incrémentale multipasse
Tenter de réaliser un filetage complet en une seule passe sur une barre d'acier HRC65 entraîne inévitablement la casse de l'outil. La forte résistance à la coupe provoque une déformation élastique immédiate et une rupture fragile des queues de petit diamètre. L'obtention de filetages 6H propres et conformes aux spécifications exige des trajectoires d'outil dynamiques qui prennent en compte l'évacuation des copeaux, les forces radiales et la rigidité de la broche.
Lors du réglage des paramètres de fraisage pour l'acier trempé, l'objectif principal est de réduire les contraintes de coupe. Répartissez la charge de l'outil sur des passes radiales progressives et utilisez des passes d'entrée tangentielles douces pour protéger les pointes de coupe. Une planification stratégique de la trajectoire prévient la casse de l'outil, élimine les marques d'arrêt et contrôle la conicité du filetage sur toute la longueur de l'alésage.
La stratégie « Golden Decremental » pour la profondeur de passe radiale (ap) : répartition de la matière des passes d’ébauche aux passes de finition finale
Ne jamais diviser la profondeur de passe radiale en passes égales sur de l'acier trempé. Diviser une profondeur de 0.6 mm en trois passes de 0.2 mm surcharge l'outil de coupe lors de la troisième passe. À mesure que la profondeur radiale augmente, l'arc de contact de l'outil s'élargit, augmentant ainsi la zone d'engagement. Des pas latéraux égaux entraînent une augmentation incontrôlée des forces de coupe et du frottement lors des passes de finition.
Nous utilisons un programme de passes dégressives strictes sur trois à quatre passes. La première passe enlève 50 à 60 % de la matière radiale, la deuxième 25 à 30 %, et la troisième termine le profil avec les 10 à 15 % restants. Pour les trous profonds, une passe de finition est ajoutée le long de la même trajectoire d'outil, sans décalage radial, afin de compenser la déviation de l'outil.
Fraisage en montée et trajectoires d'entrée/sortie : comment les approches à arc de 180° éliminent les marques d'outils et les chocs d'impact
Le fraisage en avalant est indispensable sur l'acier HRC65, à condition que les axes de votre machine soient exempts de jeu mécanique. Le fraisage conventionnel force la dent à s'engager à une épaisseur de copeau nulle, en glissant contre la surface écrouie avant la coupe. Le fraisage en avalant, quant à lui, s'engage à l'épaisseur de copeau maximale, dirigeant les forces de coupe vers la structure de la machine et éliminant les vibrations.
Évitez les mouvements radiaux linéaires à 90° directement dans la paroi du trou. Un engagement perpendiculaire brutal provoque des chocs sur le tranchant fragile en carbure, engendrant des micro-ébréchures et des rayures. Programmez toujours un arc de cercle régulier de 180° ou un arc tangentiel de 90° pour l'entrée et la sortie. Cela permet une montée en charge progressive de l'outil jusqu'à son maximum, garantissant ainsi des finitions impeccables sur les flancs du filetage.
Considérations relatives à la résistance à la coupe : outils à une seule dent vs outils à profil complet dans les alésages profonds et trempés
Les fraises à fileter à profil complet réalisent le filetage en une seule rotation de 360°, mais leur utilisation est strictement limitée par la géométrie du trou. Bien qu'efficaces dans les trous peu profonds (moins de 1.5 fois le diamètre), leur large surface de contact génère d'importantes forces radiales. Dans les trous profonds ou pour les grands pas de filetage, la pression de coupe exercée par les dents multiples dépasse rapidement la limite de rupture des queues en carbure.
Pour les alésages profonds dans l'acier HRC65, utilisez des fraises à fileter à une ou trois dents. Bien qu'un outil à une seule dent nécessite plusieurs rotations hélicoïdales et un temps d'usinage plus long, il limite le contact de coupe à un seul point. Cela réduit les forces de déviation radiale de plus de 80 %. En cas de dureté extrême, éliminer les outils cassés et les rebuts est le moyen le plus rapide de réduire les coûts.

Étude de cas pratique : Détermination des vitesses et avances de fraisage pour le filetage intérieur M6×1.0 dans un acier à outils trempé HRC65
Les formules sont inutiles si elles échouent au niveau de la commande machine. Dans les matrices d'emboutissage automobile de précision, les filetages M6×1.0 sont courants et réputés pour causer des casses d'outils. Ces plaques sont trempées sous vide à HRC65 sur des profondeurs atteignant 10 à 12 mm. Négliger la dynamique de broche sur les trous borgnes entraînera la mise au rebut de blocs d'outillage de grande valeur.
Nous avons mis au point un processus de dérivation éprouvé dans notre centre d'essais, tout en assurant le prototypage en Amérique du Nord et en Europe. Vous trouverez ci-dessous une configuration réelle illustrant la rigidité du porte-outil, la compensation radiale et l'exécution finale. Suivez scrupuleusement ces étapes pour garantir des vitesses et des avances de fraisage fiables avant de lancer l'usinage.
Saisie des paramètres initiaux et vérification de l'état de la machine-outil : Configuration standard avec broches BT40/HSK63 et porte-outils à frettage
L'état mécanique de la machine détermine votre point de référence. Pour l'acier à outils HRC65, utilisez une broche BT40 à entraînement direct (de préférence à double contact BBT) ou une broche HSK-A63. Les têtes à engrenages présentent un jeu qui provoque des vibrations lors de l'interpolation par micro-pas. Si vous devez utiliser un cône BT40 standard, veillez à ce que le faux-rond radial dynamique soit inférieur à 0.003 mm.
Les porte-outils exigent une précision absolue. N'utilisez jamais de mandrins à pinces ER standard. Nous préconisons des porte-outils à frettage ou hydrauliques de haute précision. Pour un filetage M6, choisissez une fraise à fileter monobloc en carbure de 4.5 mm de diamètre, à trois dents ( z = 3 ) et avec un porte-à-faux inférieur à 18 mm. Le faux-rond total à la pointe de l'outil doit rester inférieur à 0.005 mm afin d'éviter toute surcharge des dents.
Exercice pratique de calcul : Détermination de tous les paramètres, de la vitesse de coupe et de l’avance par dent à la vitesse d’avance interpolée de la machine (F)
Calculons une passe en direct. Dans une barre de dureté HRC65, nous fixons la vitesse de coupe par sécurité à Vc = 35 m/min . Avec notre fraise de 4.5 mm ( outil D ), nous calculons la vitesse de broche :
Nous arrondissons cela à un nombre pair S = 2500 tr/min à la console.
Vient ensuite le calcul de l'avance. Les passes initiales sont effectuées avec une charge de copeaux prudente de fz = 0.006 mm/dent . L'avance périphérique nominale le long du contour de la pièce est :
Saisir une vitesse de 45 mm/min dans les blocs G02/G03 entraînera un blocage instantané de l'outil. Étant donné que l'axe de l'outil parcourt un rayon beaucoup plus petit à l'intérieur d'un filetage intérieur M6 ( D = 6.0 mm ), appliquez une compensation d'avance axiale.
Votre vitesse d'avance CNC programmée est F = 11.25 mm/min — exactement 25 % de la vitesse de coupe nominale.
Refroidissement à l'air froid vs. lubrification en quantité minimale (MQL) : pourquoi le refroidissement par inondation avec un liquide de refroidissement hydrosoluble est-il strictement interdit lors du taraudage d'acier à haute dureté ?
Lorsque les opérateurs aperçoivent des copeaux incandescents, ils inondent instinctivement l'alésage de liquide de refroidissement. Sur l'acier HRC65, cette émulsion provoque une rupture catastrophique et immédiate du tranchant. La température de la pointe dépasse 800 °C pendant la coupe, puis chute brutalement lors de l'immersion. Ce choc thermique crée des microfissures perpendiculaires au tranchant, brisant le carbure en trois tours seulement.
Nous préconisons l'usinage à sec avec un jet d'air froid haute pression (0.6 MPa et plus) dirigé directement dans l'alésage. L'objectif est l'évacuation des copeaux et non le refroidissement de l'outil. Le recoupe de copeaux durcis et piégés détruit instantanément les dents délicates. Pour des finitions extrêmes, ajoutez une légère brumisation végétale (MQL), mais ne submergez jamais l'outil de coupe.
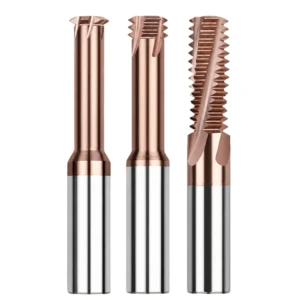
Guide d'usinage des fraises à fileter HRC65 : Dépannage des ruptures d'outils et des défaillances des jauges de filetage
Même avec des vitesses, des avances et des trajectoires d'outil précises, des aléas d'atelier persistent. L'usinage d'acier 65 Rockwell met à l'épreuve la géométrie de la machine, la rigidité du bridage, l'usure de l'outil et les contraintes internes de la matière première. Un écart de cinq microns peut entraîner le blocage d'un calibre de filetage ou la rupture d'une tige filetée.
Nous considérons les réglages de configuration comme un processus d'ingénierie en boucle fermée. Forts de centaines d'audits clients, nous avons élaboré ce guide pratique d'usinage des fraises à fileter HRC65. En cas de problème en production, suivez ces trois étapes de diagnostic pour en identifier et corriger immédiatement la cause.
Filetages coniques (plus larges en haut, plus petits en bas) et écarts de diamètre primitif : prise en compte de la déviation de l’outil et mise en œuvre de trajectoires d’outil bidirectionnelles
Dans les trous profonds, le filetage présente souvent un diamètre correct à l'entrée, mais se bloque à mi-hauteur. Ce phénomène de conicité est rarement dû à des erreurs de pas d'axe de la machine. Il résulte plutôt d'une déformation radiale de l'outil. Sous forte pression de coupe dans une barre d'acier de dureté HRC65, la tige en carbure de petit diamètre se courbe vers l'intérieur, réduisant ainsi le rayon de coupe effectif près du fond de l'alésage.
En cas d'erreurs de conicité, commencez par réduire le porte-à-faux de l'outil de 1 à 2 mm. Si le jeu ne le permet pas, ajoutez une compensation de conicité dans votre programme FAO ou utilisez des trajectoires d'outil bidirectionnelles. Ébauchez de bas en haut, puis terminez par une passe en avalant. Vous pouvez également effectuer une passe de ressort à profondeur nulle au niveau du fond pour compenser la déformation élastique.
Analyse du blanchiment, de la déchirure ou de l'écaillage des surfaces de filetage : identification des caractéristiques de micro-usure liées aux faibles vitesses d'avance et au délaminage du revêtement
Si les flancs du filetage présentent un aspect trouble ou blanchâtre lors de l'inspection, ne changez pas d'outil sans précaution. Une finition brunie et laiteuse indique une avance par dent excessivement faible. La charge de copeaux est inférieure au rayon de l'outil d'affûtage, ce qui provoque un frottement et un écrouissage de l'acier. Un arrachement à la base du filetage indique une mauvaise évacuation des copeaux et un retaraudage insuffisant.
Si vous examinez la fraise à la loupe, observez la zone d'usure. Une usure abrasive lisse indique des avances et des vitesses équilibrées. Si le revêtement se détache du substrat en carbure, la zone de coupe surchauffe. Augmentez immédiatement la pression d'air froid ou réduisez la vitesse de coupe de 10 % afin de préserver le revêtement nanocomposite.
Dépannage des problèmes de calibre à filetage : compensation des écarts dus à l’usure et correction du jeu.
Une situation frustrante se produit lorsque la jauge « NO-GO » s'engage dans un virage ou deux tandis que la jauge « GO » se bloque. Cela arrive lorsque le jeu de la machine transforme la trajectoire circulaire de l'outil en une ellipse, ou lorsque l'usure en dépouille déforme le sommet du filetage. La jauge « GO » se bloque sur l'axe étroit, tandis que la jauge « NO-GO » se bloque sur l'axe large.
En cas de décalage de jauge, ajustez la compensation d'usure radiale par incréments de 0.005 mm. Si la jauge « NO-GO » persiste, vérifiez immédiatement le jeu des vis à billes des axes X et Y. Programmer un arc de chevauchement tangentiel supplémentaire de 15° à 30° à l'entrée et à la sortie permet également d'éliminer les marques de transition entre les quadrants.
La qualité du traitement thermique, la répartition des carbures et la rigidité de la broche varient d'un atelier à l'autre. Si vous rencontrez des difficultés pour réaliser un trou borgne profond ou si le contrôle du filetage sur de l'acier à outils trempé s'avère insuffisant, veuillez nous communiquer la profondeur du trou, les spécifications de l'outil et la dureté après traitement thermique afin que nous puissions analyser ensemble les mécanismes de coupe.





